JP3099006U - 装飾品 - Google Patents
装飾品 Download PDFInfo
- Publication number
- JP3099006U JP3099006U JP2003270010U JP2003270010U JP3099006U JP 3099006 U JP3099006 U JP 3099006U JP 2003270010 U JP2003270010 U JP 2003270010U JP 2003270010 U JP2003270010 U JP 2003270010U JP 3099006 U JP3099006 U JP 3099006U
- Authority
- JP
- Japan
- Prior art keywords
- resin
- decorative article
- vapor
- ornament
- film piece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Adornments (AREA)
Abstract
【課題】利用範囲を広げることができ、簡単な構成で、あたかも宝石を散りばめたような高級感を得ること。
【解決手段】装身具台座1上に樹脂2を塗着したのち、回折格子による干渉色、例えば虹彩模様を呈する蒸着フィルム片3を樹脂2上に配着させる。なお、樹脂2は、ドーム形状にするのが好ましい。また、蒸着フィルム片3は、多角形状とするのが好ましい。さらに、蒸着フィルム片3の径は、0.2mm以上1mm以下とするのが望ましい。
【選択図】図1
【解決手段】装身具台座1上に樹脂2を塗着したのち、回折格子による干渉色、例えば虹彩模様を呈する蒸着フィルム片3を樹脂2上に配着させる。なお、樹脂2は、ドーム形状にするのが好ましい。また、蒸着フィルム片3は、多角形状とするのが好ましい。さらに、蒸着フィルム片3の径は、0.2mm以上1mm以下とするのが望ましい。
【選択図】図1
Description
本考案は、ブローチ、タイピン、イヤリング、ピンバッジ、ペンダント、帯留め、ネックレス、ブレスレット等の装飾品に関する。
従来より、日本の伝統工芸技術として、例えば漆の上に金箔などを蒔絵技術を駆使して芸術的な模様を形成する技術がよく知られている。しかし、日本伝統工芸は、大量生産の面で劣るとともに高価格なものとなり易い。このため、近年は、伝統工芸の技術を利用せずに装飾を施すことが検討されている。回折格子の場合、その干渉作用により独特な虹彩を発することから、装飾品に利用する試みが多く行われている。
特許文献1(特開平5−184417号公報)には、ホログラムを用いて立体感、重量感に富む装飾性製品を提供することが開示されている。この製品は、ホログラム上に樹脂を厚く形成し、その樹脂の屈折を利用して立体感、重量感を出そうとするものである。
さらに、特許文献2(実開昭59−181800号公報)には回折格子溝を有する反射シートを微細片に切断または打ち抜きし、その粉末を接着剤で装飾品台部に接着することが開示されている。
特許文献1の場合、ホログラム上の樹脂は、樹脂は透明性や屈折率などに左右される。このため特許文献1の技術は、その利用範囲はごく限られたものとなる欠点を有する。また、特許文献2の技術の場合、回折格子溝を有する反射シートは露出されたままで、保護膜はなく装飾品の使用上の環境条件に対して十分対応できないばかりか、その微細片の形状や大きさ、さらには回折格子の性能については何ら開示がなく、どのような条件が最も装飾品として適しているかは不明である。
本考案が解決しようとする課題は、利用範囲を広げることができ、簡単な構成で、あたかも宝石を散りばめたような高級感を得ることができる装飾品を提供することにある。
本考案は、回折格子による干渉色を発生する蒸着フィルム片が樹脂の少なくとも表面に配着されていることを特徴とする。更に、樹脂をドーム形状としたり、蒸着フィルム片を、回折格子による干渉作用によって虹彩を呈するものとしたりしている。また、蒸着フィルム片の径を多角形状としたり、その径を0.2mm以上1mm以下としている。さらに蒸着フィルム片は、1mm当たり200〜1200本の溝が格子線として刻み込まれたものとしている。また、このような装飾品を、別部材となる装飾品台座に装着したものとしている。さらに、装飾品が保持爪で別部材とする装飾品台座に保持したり、装飾品を球状とし、この球状の装飾品に設けられた固定孔に、別部材の装飾品台座に設けられたピンが挿入されることで保持されたりしている。
本考案によれば、利用範囲を広げることができ、簡単な構成で、あたかも宝石をちりばめたような高級感を得ることができる。また、耐久性を向上させやすく、しかも、多種多様なデザインが施された装飾品が得やすくなる。
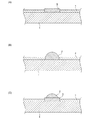
本考案の実施の形態について、図1(A)(B)を参照しながら説明する。本考案でいうところの装飾品に含まれる装身具とは、ブローチ、タイピン、イヤリング、ピンバッジ、ペンダント、帯留め、ネックレス、ブレスレット等の装身具を指す。その装身具の骨格をなす装飾品台座となる装身具台座1に、固着剤すなわち小さなドーム形状の液体の樹脂2を塗着させたのち、樹脂2の表面が乾燥しないうちに蒸着フィルム片3(詳細は後述)を散布することにより、蒸着フィルム片3が樹脂2の表面やその内部(少なくとも表面)に配着される。これにより、装飾性の高い装身具を得ることができる。
樹脂2の塗着には、筆塗り、印刷塗りなど、その樹脂2の性質、用途に応じて選択、適用することが望ましい。さらに、必要に応じて、図1(C)に示すように、蒸着フィルム片3を保護するために、塗料等でトップコートしたトップコート保護膜6を形成する。なお、液体は表面張力により、一般的にはドーム状や台状をなす。
本考案の装身具は、かなりの高級感が得られることから、装身具台座1の材質としては、白金、金、銀などの貴金属を採用すると効果的である。これらの貴金属は、その価値から純度の高いものの方が一般的に使用されることが多いが、加工性や装飾性から合金、例えば金にあっては18Kや14Kなどの使用も可能である。しかし、これらのうちで、銀は自然に変色することがあるので、変色防止処理をあらかじめ行っておくことが望ましい。銀の変色処理には、重クロム酸によるクロメート処理や酸化ベリリウムを形成するベリメート処理などが知られているが、これらの方法は環境保護の観点から使用は好ましくない。したがって、現実的には、塗装をほどこすか、耐変色性、耐食性のある公知の銀合金鍍金を施すと良い。
銀の変色防止のための塗装方法としては、その製品の大きさや形状を考慮して、刷毛塗り、浸せき、静電塗装、電気泳動による電着塗装などが選択できる。しかし、銀の質感を保持するために、これらの塗膜は透明であることが必要である。実際には、無色透明が最も好ましいが、銀本体の素地が確認できる程度であれば着色されていても差し支えないし、また着色することにより銀素地の場合とは異なった趣の外観が得られる。塗料の種類、すなわち性質は、作業性、透明度を考慮すると、アクリル系、エポキシ系が好ましいが、他にフタル酸系、ポリプロピレン系、塩化ビニル系、酢酸ビニル系、ポリエステル系なども使用可能である。
なお、シリコン樹脂系、ポリエチレン系は、他の樹脂との密着性が良くないが、金属粉末、例えば、微量の金属チタンや金属ゲルマニュウムの粉末、あるいは、酸化物、例えば、酸化チタン、トルマリン、酸化ゲルマニュウム等の粉末を添加すると密着性の改善及び樹脂の劣化を防止することができる。また、表面張力が大きくなり、容易にドーム状に樹脂を形成させることができる。
次に、図2に基づいて、第2の実施形態について述べる。この例は、第1の実施の形態と基本的に同一であり、主として差異点について説明する。
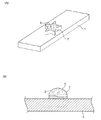
図2に示す第2の実施の形態の装身具は、装身具台座1を保護するため、鍍金皮膜で覆う場合の例である。この装身具は、銀材からなる装身具台座1の表面に、耐変色性、耐食性のある仕上げ鍍金としてロジュウム鍍金4が保護膜として使用されている。このような場合、直接、ロジュウム鍍金4上に小さなドーム形状に液体の樹脂2を直接塗着させると、ロジュウム鍍金4と樹脂2との密着性が劣るので、図2(A)に示すように、樹脂等を材料としたマスキング5により部分的にロジュウム鍍金4が施されないようにし、その後、図2(B)に示すように、マスキング5を除去して、銀の素地を露出させ、その上にドーム形状の液体の樹脂2を塗着させることが良い。なお、ロジュウム鍍金4を施した後、このマスキング5は公知の方法で除去する。
また、マスキング5としては、耐薬品性があり、溶剤等で除去可能な塗料やインクであっても良いし、さらには、公知の感光性樹脂を使用しても良い。形状によっては、筆等で手塗りしたり、印刷やスプレー塗装をする。なお、このマスキング5の耐薬品性や密着性が良い場合は、図2(C)に示すように、これを除去することなく、この上にドーム形状の液体の樹脂2をマスキング5の樹脂の上に直接塗布することも可能である。
ドーム形状の液体の樹脂2としては、室温で使用できる液体の樹脂を使用するのが望ましい。液体の樹脂2に使用されるものとしては、アクリル系、ポリプロピレン系、ポリ塩化ビニル系、ポリ酢酸ビニル系、ポリスチレン系、ポリエチレンフタル酸系などの熱可塑性樹脂あるいはエポキシ系、ポリウレタン系、尿素樹脂系、メラミン系、ポリエステル系熱硬化性樹脂のいずれも使用が可能である。
これらの中で、特にアクリル系樹脂は、透明性および屈折率が大きいので、ドーム形状の液体の樹脂2の形成に適している。また、ウレタン系樹脂は、常温で液状注入ができて成型樹脂としての利用が可能であり、したがって肉盛りを確保しやすく、常温硬化できるので有用である。さらに、エポキシ系樹脂は、接着性に優れているとともに、常温硬化性であり、かつ市販で色々な硬化時間のものが容易に入手できる点で利用価値が高い。
ドーム形状の液体の樹脂2を塗着するには、部分塗装法、印刷法、筆塗り法などを用いることができる。樹脂2を塗着させる方法は、装身具台座1の形状によって適切な方法を選択することが良い。一般的には、平面的な装身具台座1の場合は、上記のなかで部分塗装法、印刷方法が効率的である。装身具台座1が複雑な曲面例えば球面のような形状を有している場合には、筆塗りによる塗装が形状を確保しやすく、また塗着された樹脂2の流れを少なくするように調節でき、作業上有利である。
次に、図3に基づいて、第3の実施の形態について述べる。この例も、第1の実施の形態と基本的に同一であるため、主として差異点について説明する。
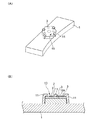
図3に示す第3の実施の形態は、第1の実施の形態、第2の実施の形態とは異なった装飾性を高めるための方法として、感光性樹脂7を使用しているものである。すなわち、図3(A)に示すようにドーム形状の液体の樹脂2とは異なった図形化された任意の形状としたり、図3(B)に示すように例えば1mm以上もの厚みのある土台を感光性樹脂7で形成している。図3(A)では、感光性樹脂7の表面に蒸着フィルム3が施されている。図3(B)では、感光性樹脂7からなる土台の上にドーム形状の液体の樹脂2を形成させている。
第1から第3の実施の形態に係る装身具台座1の材料としては、上述したように白金、金、銀などの貴金属を使用するのが好ましいが、他の卑金属であっても、適用は可能である。この場合は、一般に銅や銅合金、鉄や鉄ーニッケル合金、アルミニュウムやアルミニュウム合金などが使用可能である。
卑金属の場合、例えば銅や銅合金、鉄や鉄ーニッケル合金の場合は、仕上げ鍍金として金または金合金鍍金あるいはパラジュウムーニッケル合金鍍金などを施すことが好ましい。これらの鍍金の厚さは、装身具の使用条件に合わせて任意に設定すればよい。
アルミニュウムやアルミニュウム合金の場合は、陽極酸化処理をするのが望ましい。これによって、耐食性などをカバーできるとともに、いわゆるアルマイト処理で色々な色調を装身具台座1に与えることが可能となり、装飾的な効果を高めることが可能である。
本考案で使用される蒸着フィルム片3を作成するにはいくつかの方法があるが、本考案では、ほぼ20ミクロンの樹脂シートに接着層をオフセットまたはロールコーターで形成し、その後加熱しながら、転写スタンプあるいは転写ロールで回折格子パターンを転写する。そして、その上にアルミニュウムを蒸着して回折格子シートを作成し、その後細かく刻んだものを使用した。
回折格子の格子線の密度は、1mmの幅につき200〜1800本のものを使用すると良い。しかし、回折格子線の密度は、好ましくは600〜1800本/mmの範囲となる。600本/mm以上となると干渉効果が大きくなり好ましく、1200本/mm以下になると格子線を製造しやすくなる。回折格子のパターンは、平行な溝を刻んだ平面格子を用いているが、例えば、同心円状や曲線状の回折格子なども利用可能で、平面格子だけの利用には限定されない。平面格子を選択するか、他の格子を選択するかは、回折格子シートの製造のしやすさと、コストの面で比較選択すればよい。
なお、回折格子のパターンの製法は、他の方法であっても良い。例えば、直接樹脂シートを加熱しながら転写スタンプあるいは転写ロールを用いて回折格子パターンを転写し作成する。この場合は、転写性能を良くするために、樹脂を柔らかくする必要性があることから、加熱をしながら転写するのため、熱可塑性の樹脂シートの方が好ましい。しかしながら、熱硬化性の樹脂であっても、その樹脂の重合度の程度や、可塑剤等の成分を樹脂に加えたりして転写可能な程度に軟化させることもできるので、熱硬化性樹脂でも使用可能である。ついで、アルミニュウムを蒸着する。なお、必要に応じて樹脂保護膜を、スプレー、オフセット、ロールコーターなどで形成し、回折格子シートを得る。
樹脂シートは、強度や耐薬品性、加工性を考慮してポリプロピレン樹脂を使用する。樹脂シートの厚さは平均20ミクロンで、接着層は5〜8ミクロンとし、アルミニュウムをほぼ3ミクロンの厚さとなるように蒸着して回折格子を作成した。本考案では、これらの数値のみに特定するものではない。すなわち、回折格子による干渉色を呈する回折格子シートであれば良く、また、回折格子が樹脂シート上だけでなくて、薄い金属板シート上に形成されたものであっても使用可能である。また、アルミニュウム以外の金属材または樹脂材を蒸着等で塗布しても良い。
さらに、樹脂シートとしては、着色したものを使用することも可能である。一例として、樹脂シートを金色(黄色)に着色したものを使用すると、あたかも素材が金であるかのような外観を得ることができる。適用できる色の範囲は、基本的には制限はない。真っ黒な色の場合であっても、黒真珠のような独特の色調を呈するので、十分利用可能である。
この回折格子シートを、裁断機で裁断し多角形の小片を作成する。多角形としたのは、小片に角ができることにより、丸形のものとは異なった反射効果が現れることが確認されたためである。これは、多角形にしたことにより、蒸着フィルム片3の各小片中での面積の広いところ、狭いところにより光の強弱すなわち光量の相違が干渉効果を高めているものと思われる。
この多角形の小片となる蒸着フィルム片3は、0.2〜1.0mmの径であることが望ましい。0.2mm以上とすると、ただの粉末ではなく小片として見ることができ、虹彩効果が現れてくることとなる。また、1mm以下とすると、外観的に回折格子の溝が目立たなくなり、高級感を向上させることができる。
このようにして得られた蒸着フィルム片3を、図1(B)等に示すように蒔絵技術を応用してドーム形状の液体の樹脂2に散布、接着する。この場合、散布時には蒸着フィルム片3はドーム形状の液体の樹脂2にランダムに付着させるが、蒸着フィルム片3がシート状であるため時間の経過とともに、樹脂の表面に沿って平面状に自ずから整列してくる。
このときに使用する液体の樹脂2の乾燥あるいは硬化は早すぎても遅すぎても好ましくない。熱可塑性樹脂を塗布した場合、塗布後の放置の時間が経過していくにしたがい、塗布した樹脂の表面にやや乾燥した薄皮状の被膜が発生する。すなわち、その樹脂の表面は、指で触っても樹脂が指に付かなくなってくる。このような被膜の発生するまでの時間(以後、指触乾燥時間という)は、できるだけ長い方が良い。作業性を考慮すると、指触乾燥時間は10分から1時間の範囲が好ましい。さらに、熱硬化性樹脂の場合には、硬化時間が1から2時間程度のものが望ましい。
上述の範囲が好ましいのは、熱可塑性樹脂の場合、指触乾燥時間が短かすぎるものであると、作業中に表面が乾燥して、蒸着フィルム片3の接着不良を起こす。また、指触乾燥時間が長すぎるものであると、塗着した樹脂2が流れて希望する所定の形状を崩してしまう。熱硬化性樹脂の場合は、作業性を考慮して選択するのがよいが、1時間未満のものだと、作業途中で硬化することがあり、そのため接着性を損ない、さらに樹脂の無駄が発生する。一方、長すぎると熱可塑性樹脂の場合と同様に、樹脂2の形状が崩れる。
本考案の第4の実施の形態を、図4および図5を用いて説明する。なお、第1の実施の形態の装身具と同一部材には、同一符号を付してその説明を省略または簡略化する。
装身具台座1には、樹脂2の表面に蒸着フィルム片3が付着された装飾部材10を保持するための保持爪11が設けられている。この保持爪11は、かしめ方法でそれ自身で装飾品となる装飾部材10を保持している。この保持爪11は、図5(A)に示すように装身具台座1に突出させて保持爪11として設けている。しかし、図5(B)に示すように、装身具台座1を適当な刃物でしゃくり上げて形成した切り上げ状の保持爪12を利用して装飾部材10の保持に使用しても良い。
さらに本考案の第5の実施の形態として、図6及び図7を用いて説明する。装身具台座1には、ピン13が設けられている。蒸着フィルム片3が施された装飾部材10には、図6(B)で示すように固定孔14が設けられており、ピン13が挿入される。挿入に当たっては、あらかじめピン13または固定孔14に接着剤を塗布しておく。この接着にはエポキシ系の接着剤が強度や耐薬品性などから適当である。
第4の実施の形態および第5の実施の形態に用いられている装飾部材10に蒸着フィルム片3を配着させる前段階としては、あらかじめ装身具台座1に保持爪11又は12、あるいはピン13で装飾部材10を固定するか、装飾部材10に蒸着フィルム片3を配着してから、装身具台座1に装飾部材10を保持爪11または12,あるいはピン13で装飾部材10を固定させるかの、何れの方法も採用できる。装飾部材10を保持するための保持爪11の数は、保持爪11の幅が大きければ2本以下でも良いが、ピン状の場合、装飾部材10の固定の安定性から3本以上が好ましい。しゃくり上げて形成した切り上げ状の保持爪12の場合には、本数にこだわる必要はなく、しゃくり上げたときの切り上げ幅によって爪の数を決めればよい。すなわち、切り上げの幅が広ければ、保持爪12の数は1個でも良いし、デザイン上から幅を小さくしたいときは、2個以上の保持爪12を設ければ良い。
図7には、図6で用いられている球状の装飾部材10が示されているが、蒸着フィルム片3の配着は図4に用いられる平板状の装飾部材6にも同様の方法で実施される。すなわち、装飾部材10には、蒸着フィルム片3を固定するために、先に示したドーム形状の液体の樹脂2の形成の場合と同様に、前述の樹脂から選択された、インク、塗料、接着剤の何れかからなる樹脂2に相当する固着層20が装飾部材10の装飾品台座10a上に形成され、その上に蒸着フィルム片3を配着させる。球状の装飾品台座10aや他の形状の装飾品台座10aを用いる場合は、装身具台座1に相当する部分は平面的ではなく、立体的な構造をしているものもある。この場合は、固着層20を敢えてドーム型とせずとも、装飾品台座10aの立体的な構造から固着層20はドーム型等の立体的なものが得られる。
以上、本考案の装身具は、蒔絵に相当する技術を利用した場合を中心に説明してきたが、蒸着フィルム片3をあらかじめ樹脂2の液中に混入させて使用しても良好な結果が得られる。すなわち、樹脂2の液体中に混入させた場合においても、一部の蒸着フィルム片3が表面に浮き上がってきて、蒔絵をした場合と同じような外観を呈する。しかも、樹脂2の中側に沈み込んだ蒸着フィルム片3が存在することとなり、単に表面だけに蒸着フィルム片3を蒔絵的に配着したものとは、若干趣が異なって感じられる。
また、装身具としては、ブローチ等の他に腕時計、ボタン等の実用的なものも挙げることができる。さらに、装身具以外の装飾品としては、写真立て、置時計、掛け絵の枠体、トロフィー等を挙げることができる。また、本考案は、携帯電話、モバイルコンピュータ等の各種携帯機器やテレビ、ステレオ等の各種電子機器、さらにはエレキギターなどの楽器にも適用でき、それらを含めて装飾品とする。
本考案の活用例としては、ブローチ、タイピン、イヤリング、ピンバッジ、ペンダント、帯留め、ネックレスやブレスレット等の装身具や、写真立てやトロフィー等の他の装飾品が挙げられる。装飾品の一部に蒸着フィルム片を配着するという簡単な構成で、あたかも宝石を散りばめたかのようにすることができる。しかも、多種多様な装身具を含めた装飾品に適用できる。
1・・・・装身具台座(装飾品台座)
2・・・・ドーム型の形状の液体の樹脂
3・・・・蒸着フィルム片
4・・・・保護の鍍金被膜(ロジュウム鍍金)
5・・・・マスキング
6・・・・トップコート保護膜
7・・・・感光性樹脂
10・・・装飾部材(装飾品)
10a・・装飾品台座
11・・・保持爪
12・・・保持爪の他の例
1 3・・・ピン
14・・・ピンの差し込み孔 (固定孔)
20・・・固着層(樹脂2に相当)
2・・・・ドーム型の形状の液体の樹脂
3・・・・蒸着フィルム片
4・・・・保護の鍍金被膜(ロジュウム鍍金)
5・・・・マスキング
6・・・・トップコート保護膜
7・・・・感光性樹脂
10・・・装飾部材(装飾品)
10a・・装飾品台座
11・・・保持爪
12・・・保持爪の他の例
1 3・・・ピン
14・・・ピンの差し込み孔 (固定孔)
20・・・固着層(樹脂2に相当)
Claims (10)
- 装飾品台座に塗着された樹脂の少なくとも表面に回折格子による干渉色を発生する蒸着フィルム片が配着されていることを特徴とする装飾品。
- 前記装飾品台座に塗着された樹脂は、ドーム形状を有していることを特徴とする請求項1記載の装飾品。
- 前記蒸着フィルム片は、回折格子の干渉作用により虹彩を呈していることを特徴とする請求項1または2記載の装飾品。
- 前記蒸着フィルム片は、多角形状を有していることを特徴とする請求項3記載の装飾品。
- 前記蒸着フィルム片の径は、0.2mm以上1mm以下であること特徴とする請求項4記載の装飾品。
- 前記蒸着フィルム片は、1mm当たり200〜1200本の溝が格子線として刻み込まれたものであることを特徴とする請求項4または5記載の装飾品。
- 前記装飾品台座に塗着された樹脂の表面に配着された多角形状を有する蒸着フィルム片の表面には、保護膜が形成されていることを特徴とする請求項6記載の装飾品。
- 請求項1記載の装飾品が別部材となる装飾品台座に装着されていることを特徴とする装飾品。
- 前記装飾品が保持爪で前記別部材とする装飾品台座に保持されてることを特徴とする請求項8記載の装飾品。
- 前記装飾品が球状とされ、この球状の装飾品に設けられた固定孔に、前記別部材の装飾品台座に設けられたピンが挿入されることで保持されていることを特徴とする請求項8記載の装飾品。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003270010U JP3099006U (ja) | 2003-07-02 | 2003-07-02 | 装飾品 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003270010U JP3099006U (ja) | 2003-07-02 | 2003-07-02 | 装飾品 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP3099006U true JP3099006U (ja) | 2004-03-25 |
Family
ID=43252740
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003270010U Expired - Fee Related JP3099006U (ja) | 2003-07-02 | 2003-07-02 | 装飾品 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3099006U (ja) |
-
2003
- 2003-07-02 JP JP2003270010U patent/JP3099006U/ja not_active Expired - Fee Related
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2009028521A (ja) | 真珠母貝表面にアートを施した宝飾具および/または装飾具 | |
| CN211632034U (zh) | 一种水钻或水晶珠或水晶吊坠金属反光镂空镶嵌结构饰品 | |
| JP2003182293A (ja) | 工芸品及び工芸品の作成方法 | |
| US20040214020A1 (en) | Covering shell and a method of manufacturing such a shell | |
| KR101985738B1 (ko) | 장식부 내측에 외측으로 투시되는 문양이 형성된 장신구 제조 방법 | |
| KR960041402A (ko) | 금속제품의 장식용발색 제조방법 | |
| KR101525912B1 (ko) | 레이저 문양 가공된 장식판 및 그 제조방법 | |
| JP3147879U (ja) | 付け爪 | |
| JP2596305Y2 (ja) | 貴金属光沢を備えた装飾珠 | |
| JP3091379U (ja) | つけ爪 | |
| KR200370293Y1 (ko) | 치장용 스티커 시트 | |
| JP3001365U (ja) | 貴金属製装身具 | |
| JP3194898U (ja) | 再着飾可能な装身具 | |
| KR101866631B1 (ko) | 결을 갖는 박막 부재를 이용한 장식 구조물의 장식방법 및 그 장식 구조물 | |
| JP3072388U (ja) | 装飾品 | |
| KR200261217Y1 (ko) | 장신구 | |
| KR20050036704A (ko) | 수예용 보석장식 유닛 및 장식부가 방법 | |
| JPS6125000B2 (ja) | ||
| JPH0414233Y2 (ja) | ||
| KR200237872Y1 (ko) | 나전피복 장식품 | |
| JP3455105B2 (ja) | 押し葉アート品および押し葉アート品の製造方法 | |
| JPH09182546A (ja) | 釣竿等のスポーツ用品 | |
| KR20090065392A (ko) | 반짝이를 포함하는 장식원단 및 제조방법 그리고 그장식원단을 이용한 악세서리 부착구조 및 그 제조방법 | |
| JPS62138298A (ja) | 小物装飾品の模様付け方法 | |
| JP3090136U (ja) | 装身具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| LAPS | Cancellation because of no payment of annual fees |