JP3142013U - 自動締結装置 - Google Patents

自動締結装置 Download PDF

Info

Publication number
JP3142013U
JP3142013U JP2008001557U JP2008001557U JP3142013U JP 3142013 U JP3142013 U JP 3142013U JP 2008001557 U JP2008001557 U JP 2008001557U JP 2008001557 U JP2008001557 U JP 2008001557U JP 3142013 U JP3142013 U JP 3142013U
Authority
JP
Japan
Prior art keywords
screw
fastening
fastening member
machine
holder
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Lifetime
Application number
JP2008001557U
Other languages
English (en)
Inventor
立身 斎藤
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Individual
Original Assignee
Individual
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Individual filed Critical Individual
Priority to JP2008001557U priority Critical patent/JP3142013U/ja
Application granted granted Critical
Publication of JP3142013U publication Critical patent/JP3142013U/ja
Anticipated expiration legal-status Critical
Expired - Lifetime legal-status Critical Current

Links

Images

Landscapes

  • Dovetailed Work, And Nailing Machines And Stapling Machines For Wood (AREA)

Abstract

【課題】締結部材を平面的に高密度に用いて被締結部材を締結することができる自動締結装置を提供する。
【解決手段】締結部材供給機13と締結機14との間で搬送機によって締結部材保持具23を搬送するので、一つの締結部材に対して締結部材供給機13と締結機14とを夫々別個に配置すればよく、一つの締結部材に対して締結部材供給機13と締結機14との両方を夫々平面的に高密度に配置することができる。しかも、締結部材保持具23における複数の締結部材保持部24の各々が締結部材を平面状の整列状態で弾性的に保持するので、締結部材保持具23の機構が簡単でよく、締結部材保持具23が締結部材を平面的に高密度に保持することができる。
【選択図】図1

Description

本考案は、締結部材を用いて被締結部材を自動的に締結するための自動締結装置に関するものである。
自動締結装置の一種として、特許文献1〜4に記載されている様に、ねじを供給する工程とこの供給されたねじを被締結部材へ螺入する工程とを自動的に且つ連続的に行う自動ねじ締め機がある。
特開昭59−156631号公報 特開平7−328870号公報 特開平11−90742号公報 特開2003−231027号公報
特許文献1〜3の自動ねじ締め機ではねじ締め機の下方へねじを直接に供給し、特許文献4の自動ねじ締め機ではねじを供給された割型開閉式のねじチャックがねじの姿勢を保持しつつねじ締め機の下方へねじを搬送する。しかし、特許文献1〜3の自動ねじ締め機では、一つのねじに対してねじ供給機とねじ締め機との両方を同時に配置する必要があるので、ねじを平面的に高密度で螺入することができない。また、特許文献4の自動ねじ締め機では、ねじ自体に比べてねじチャックに大きな面積が必要であるので、やはりねじを平面的に高密度で螺入することができない。従って、本考案は、締結部材を平面的に高密度に用いて被締結部材を締結することができる自動締結装置を提供することを目的としている。
請求項1に係る自動締結装置では、締結部材供給機と締結機との間で搬送機によって締結部材保持具を搬送するので、一つの締結部材に対して締結部材供給機と締結機とを夫々別個に配置すればよく、一つの締結部材に対して締結部材供給機と締結機との両方を夫々平面的に高密度に配置することができる。しかも、締結部材保持具における複数の締結部材保持部の各々が締結部材を平面状の整列状態で弾性的に保持するので、締結部材保持具の機構が簡単でよく、締結部材保持具が締結部材を平面的に高密度に保持することができる。
請求項2に係る自動締結装置では、締結機としてねじ締め機または圧入機の何れをも用いることができるので、被締結部材に対してねじの螺入とくぎの圧入との何れをも行うことができる。
請求項1に係る自動締結装置では、一つの締結部材に対して締結部材供給機と締結機との両方を夫々平面的に高密度に配置することができ、しかも、締結部材保持具が締結部材を平面的に高密度に保持することができるので、締結部材を平面的に高密度に用いて被締結部材を締結することができる。
請求項2に係る自動締結装置では、被締結部材に対してねじの螺入とくぎの圧入との何れをも行うことができるので、ねじとくぎとの何れをも平面的に高密度に用いて被締結部材を締結することができる。
以下、本考案の第一〜第三実施形態を、図1〜10を参照しながら説明する。図1〜6が、本考案の第一実施形態である自動ねじ締め装置を示している。図1に示されている様に、この自動ねじ締め装置11では、ベルトコンベア12の上流側の上方及び下流側の上方にねじ供給機13及びねじ締め機14が夫々配置されている。ねじ供給機13には板状のねじ供給具15が備えられており、このねじ供給具15には一対の案内ピン16が備えられている。ねじ供給具15には筒状の複数のねじ供給部17が平面状の整列状態で備えられており、各々のねじ供給部17と圧縮空気式のねじ供給本体21とがねじ供給パイプ22で互いに接続されている。
自動ねじ締め装置11には板状のねじ保持具23が備えられており、このねじ保持具23に筒状の複数のねじ保持部24がねじ供給具15のねじ供給部17に対応する整列状態で備えられている。図2に示されている様に、各々のねじ保持部24の外周面には所定の角度間隔、例えば90°間隔で軸方向に切れ込み25が設けられており、切れ込み25同士の間の部分がねじ保持部24の半径方向へ弾性を有している。各々のねじ保持部24の内径は、ねじ供給機13から供給されるねじのねじ頭の外径よりも僅かに小さい。ねじ保持具23には、ねじ供給具15の案内ピン16が挿入される一対の案内孔26と、一対の案内ピン27とが備えられている。
ねじ締め機14には板状のねじ回し保持具31が備えられており、このねじ回し保持具31に複数の電動ねじ回し32がねじ供給具15のねじ供給部17に対応する整列状態で備えられている。各々の電動ねじ回し32ではねじ回し33とモータ34とが互いに同軸状であり、各々のねじ回し33の長さは互いに等しい。各々のねじ回し33の周囲とねじ回し保持具31との間には緩衝用のコイルばね35が配置されている。また、ねじ回し保持具31には、ねじ保持具23の案内孔26に挿入される一対の案内ピン36が備えられている。
被ねじ締め部材37はパレット41上に位置決めされた状態でベルトコンベア12上を搬送され、このパレット41にはねじ保持具23の案内ピン27が挿入される一対の案内孔42が備えられている。また、ベルトコンベア12には、ねじ供給機13の下方とねじ締め機14の下方とでパレット41を正確な位置に停止させることのできるストッパ43が備えられている。
以上の様な自動ねじ締め装置11によるねじの螺入に際しては、図3(a)に示されている様に、ねじ供給機13のねじ供給具15が下降し、ねじ供給具15の案内ピン16がねじ保持具23の案内孔26に挿入して、ねじ供給具15がねじ保持具23と合体する。そして、この合体状態で、ねじ供給本体21からねじ供給パイプ22及びねじ供給部17を介して、ねじ保持具23のねじ保持部24へ、ねじ44(図2)が供給される。上述の様にねじ保持部24の内径がねじ44のねじ頭の外径よりも僅かに小さく且つねじ保持部24の切れ込み25同士の間の部分がねじ保持部24の半径方向へ弾性を有しているので、ねじ保持部24へ供給されたねじ44はねじ保持部24から落下することなくこのねじ保持部24内に保持される。
ねじ保持具23のねじ保持部24へねじ44が供給されると、ねじ供給具15が上昇してねじ保持具23から離隔すると共に、図示されていない搬送機によって、図3(b)に示されている様に、ねじ保持具23が下降し、ねじ保持具23の案内ピン27がベルトコンベア12上のパレット41の案内孔42に挿入して、ねじ保持具23がパレット41と合体する。この合体が完了すると、ねじ供給機13の下方のストッパ43が解除され、図3(c)に示されている様に、合体状態のねじ保持具23及びパレット41がねじ締め機14の下方のストッパ43に当接する位置までベルトコンベア12によって搬送される。
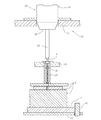
合体状態のねじ保持具23及びパレット41がねじ締め機14の下方まで搬送されると、図4に示されている様に、ねじ締め機14が下降する。そして、各々の電動ねじ回し32が、ねじ保持具23のねじ保持部24内に保持されている対応するねじ44を被ねじ締め部材37内へ螺入する。上述の様に、ねじ保持部24の内径がねじ44のねじ頭の外径よりも僅かに小さいが、ねじ保持部24の切れ込み25同士の間の部分がねじ保持部24の半径方向へ弾性を有しているので、ねじ回し33がねじ保持部24の軸方向への圧力をねじ44に印加すると、ねじ保持部24の切れ込み25同士の間の部分がねじ保持部24の半径方向へ押し広げられて、ねじ44がねじ保持部24から脱出する。
ねじ44が被ねじ締め部材37内へ螺入されると、ねじ締め機14が図3(c)に示されている元の位置まで上昇し、図示されていない搬送機によってねじ保持具23がねじ締め機14の下方で且つねじ44が螺入された被ねじ締め部材37の上方へ上昇する。そして、図示されていない搬送機によってこのねじ保持具23が図3(a)に示されている元の位置まで戻され、ねじ締め機14の下方のストッパ43が解除されて、ねじ44が螺入された被ねじ締め部材37がパレット41と共にベルトコンベア12によって搬送される。以上によって自動ねじ締め装置11によるねじの螺入の一周期が完了し、この周期が繰り返される。
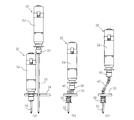
なお、以上の自動ねじ締め装置11では、図1に示されている様に、各々の電動ねじ回し32におけるねじ回し33とモータ34とが互いに同軸状であり且つ各々のねじ回し33の長さが互いに等しい。しかし、図5(a)に示されている様に、互いに隣接する一対の電動ねじ回し32のうちの一方の電動ねじ回し32のねじ回し33の長さを他方の電動ねじ回し32のねじ回し33とモータ34との合計の長さ以上にしてもよい。図5(a)の場合には、隣接するモータ34同士に阻害されることなくねじ回し33同士の間隔を図1の場合よりも狭くすることができて、ねじ44を図1の場合よりも平面的に高密度で螺入することができる。
また、図5(b)に示されている様に、ねじ回し33とモータ34との互いの軸芯をずらせて、ねじ回し33とモータ34とをベルト45で機械的に結合してもよく、図5(c)に示されている様に、ねじ回し33とモータ34との互いの軸芯をずらせて、ねじ回し33とモータ34とを自在継手46で機械的に結合してもよい。図5(b)(c)の場合にも、隣接するモータ34同士に阻害されることなくねじ回し33同士の間隔を図1の場合よりも狭くすることができて、ねじ44を図1の場合よりも平面的に高密度で螺入することができる。
また、以上の自動ねじ締め装置11では、図1に示されている様に、ねじ保持具23の複数のねじ保持部24に対応する個数のねじ供給部17を有するねじ供給具15をねじ供給機13が備えており、同様にねじ保持具23の複数のねじ保持部24に対応する個数の電動ねじ回し32を有するねじ回し保持具31をねじ締め機14が備えている。しかし、図6(a)(b)に示されている様に、長手方向に長孔47が設けられているアーム48の一方の端部にねじ供給部17または電動ねじ回し32を取り付け、図6(c)に示されている様に、アーム48を回動させ且つその回動中心を長孔47に沿って移動させつつねじ44の供給や螺入を行ってもよい。図6の場合には、一つのねじ供給部17や電動ねじ回し32で複数個所におけるねじ44の螺入や圧入を行うことができるので、ねじ供給部17や電動ねじ回し32の個数を図1の場合よりも少なくすることができる。
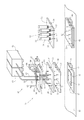
図7が、本考案の第二実施形態である自動ねじ締め装置を示している。この自動ねじ締め装置51では、上述の自動ねじ締め装置11におけるねじ供給機13の代わりにねじ供給機52が用いられている。このねじ供給機52にもねじ供給具15が備えられていて、ねじ供給部17にねじ供給パイプ22の一端部が接続されている。しかし、これらのねじ供給パイプ22の各々の他端部は板状のねじ受け具53における筒状の複数のねじ受け部54の各々に接続されており、複数のねじ受け部54はねじ受け具53に直線状に整列されている。
ねじ受け具53上には板状のねじ配給具55が配置されており、このねじ配給具55には複数のねじ受け部54の一部に対応する筒状の複数のねじ配給部56と複数のねじ受け部54に対応する筒状の複数のねじ送り部57とが備えられている。この自動ねじ締め装置51では、ねじ受け部54及びねじ送り部57の個数が6個であり、ねじ配給部56の個数が2個である。図7に示されているねじ配給具55の初期位置では、2個のねじ配給部56が夫々第一のねじ受け部54と第四のねじ受け部54とに対応している。
2個のねじ配給部56と2個のねじ供給本体61とがねじ供給パイプ62で互いに接続されており、6個のねじ送り部57に共通の1本の圧縮空気供給パイプ63が接続されている。ねじ配給具55には、複数のねじ受け部54の整列方向へ延びるボールねじ64を介してステッピングモータ65が接続されており、複数のねじ受け部54の整列方向とは垂直な方向が軸心方向である空圧シリンダ66も接続されている。ステッピングモータ65は直線状に整列されている複数のねじ受け部54の1個分ずつねじ配給具55をねじ受け具53に対して間欠移動させ、空圧シリンダ66は複数のねじ受け部54の整列方向とは垂直な方向へねじ配給具55をねじ受け具53に対して移動させる。
以上の様な自動ねじ締め装置51によるねじの螺入に際しては、まず、図7に示されているねじ配給具55の初期位置で、ねじ供給本体61からねじ供給パイプ62及びねじ配給部56を介して、ねじ受け具53の第一及び第四のねじ受け部54へ、ねじが供給される。次に、ステッピングモータ65の作動によって複数のねじ受け部54の1個分だけねじ配給具55をねじ受け具53に対して移動させて、ねじ配給具55の2個のねじ配給部56を夫々第二のねじ受け部54と第五のねじ受け部54とに対応させる。この状態で、上述の様に、ねじ受け具53の第二及び第五のねじ受け部54へねじが供給される。
更に、上述と同様にしてねじ受け具53の第三及び第六のねじ受け部54へねじが供給されると、第一〜第六の総てのねじ受け部54へねじが供給されたことになる。なお、第一〜第六のねじ受け部54へ供給されたねじは、これらのねじ受け部54に保持されたままである。第三及び第六のねじ受け部54へねじが供給された時点では、ねじ配給具55のねじ送り部57は、ねじ受け具53のねじ受け部54に対して空圧シリンダ66の軸心方向へ変位しているだけで、ボールねじ64の延在方向ではねじ受け具53のねじ受け部54に整列している。
従って、次に、空圧シリンダ66の作動によって、ねじ配給具55のねじ送り部57をねじ受け具53のねじ受け部54に対応させる。この状態で、圧縮空気供給パイプ63及びねじ配給具55のねじ送り部57を介してねじ受け具53の第一〜第六の総てのねじ受け部54に圧縮空気を供給すると、これら第一〜第六のねじ受け部54に保持されているねじが、ねじ供給パイプ22及びねじ供給具15のねじ供給部17を介して、ねじ保持具23のねじ保持部24へ供給される。この後は、上述の自動ねじ締め装置11と同様にして被ねじ締め部材37に対するねじの螺入が行われる。
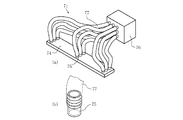
図8〜10が、本考案の第三実施形態である自動釘打ち装置の部品を示している。この自動釘打ち装置では、上述の自動ねじ締め装置11におけるねじ供給機13、ねじ保持具23、及びねじ締め機14の代わりに、夫々図8〜10に示されている釘供給機71、釘保持具72、及び釘打ち機73が用いられている。図8(a)に示されている様に、釘供給機71には板状の釘供給具74が備えられている。この釘供給具74には筒状の複数の釘供給部75が平面状の整列状態で備えられており、図8(a)(b)に示されている様に各々の釘供給部75と釘供給本体76とが釘供給パイプ77で互いに接続されている。
図9(a)に示されている様に、釘保持具72には筒状の複数の釘保持部81が釘供給具74の釘供給部75に対応する整列状態で備えられている。各々の釘保持部81の内径は、釘供給機71から供給される釘の釘頭の外径よりも僅かに小さい。釘供給部75や釘保持部81の整列状態は、例えば木製パレットに製造される被釘打ち部材82に圧入される釘83の整列状態に対応しているので、被釘打ち部材82における釘83の整列状態に依存して変動する。
釘保持部81は、図9(b)に示されている様に内部が一様な筒状でもよく、図9(c)に示されている様に外周面に所定の角度間隔、例えば90°間隔で軸方向に切れ込み84が設けられていてもよい。切れ込み84が設けられている釘保持部81では切れ込み84同士の間の部分が釘保持部81の半径方向へ弾性を有しているが、内部が一様な筒状の釘保持部81も釘保持部81の半径方向へある程度の弾性を有している。従って、釘保持部81へ供給された釘は釘保持部81から落下することなくこの釘保持部81に保持される。切れ込み84が設けられている釘保持部81には、この釘保持部81の軸芯へ向かう突出部85が切れ込み84同士の間の各部分に設けられている。
図10(a)に示されている様に、板状の釘打ち機73には図10(b)に示されている柱状の複数の釘打ち部86が釘供給具74の釘供給部75に対応する整列状態で備えられている。釘の圧入機である以上の様な自動釘打ち装置による釘の圧入に際しても、油圧機等で釘打ち機73を押圧する以外は、自動ねじ締め装置11によるねじ44の螺入と実質的に同様の工程が行われる。なお、図9(d)に示されている様に、内部が一様な筒状の釘保持部81が用いられると、釘83が釘保持部81によって位置規制されるので、釘83が曲がっても圧入することができる。また、図9(e)に示されている様に、切れ込み84及び突出部85が設けられている釘保持部81が用いられると、突出部85によって釘83が心出しされる。
なお、以上の第一〜第三実施形態では、ねじ供給部17、電動ねじ回し32、ねじ受け部54、ねじ送り部57、釘供給部75、釘打ち部86等の個数が6個であり、ねじ配給部56等の個数が2個である。しかし、これらの個数は、これらの値に限定される必然性はなく、他の値であってもよい。
本考案は、自動ねじ締め装置や自動釘打ち装置等の自動締結装置の製造等に利用することができる。
本考案の第一実施形態の斜視図である。 本考案の第一実施形態の部分断面図である。 本考案の第一実施形態による作業工程を順次に示す斜視図である。 本考案の第一実施形態の部分断面図である。 本考案の第一実施形態における変形された要部の側面図である。 本考案の第一実施形態における変形された要部を示しており、(a)(b)は斜視図、(c)は作業工程途中の平面図である。 本考案の第二実施形態の斜視図である。 本考案の第三実施形態の要部を示しており、(a)は斜視図、(b)は部分拡大斜視図である。 本考案の第三実施形態の要部を示しており、(a)は斜視図、(b)(c)は部分拡大斜視図、(d)(e)は部分拡大断面図である。 本考案の第三実施形態の要部を示しており、(a)は斜視図、(b)は部分拡大斜視図である。
符号の説明
11 自動ねじ締め装置(自動締結装置)
13 ねじ供給機(締結部材供給機)
14 ねじ締め機(締結機)
23 ねじ保持具(締結部材保持具)
24 ねじ保持部(締結部材保持部)
37 被ねじ締め部材(被締結部材)
44 ねじ(締結部材)
51 自動ねじ締め装置(自動締結装置)
52 ねじ供給機(締結部材供給機)
71 釘供給機(締結部材供給機)
72 釘保持具(締結部材保持具)
73 釘打ち機(締結機)
81 釘保持部(締結部材保持部)
82 被釘打ち部材(被締結部材)
83 釘(締結部材)

Claims (2)

  1. 各々が締結部材を平面状の整列状態で弾性的に保持する複数の締結部材保持部を有している締結部材保持具と、
    前記複数の締結部材保持部の各々へ前記締結部材を同時に供給する締結部材供給機と、
    前記締結部材保持具に保持されている複数の前記締結部材を同時に用いて被締結部材を締結する締結機と、
    前記締結部材供給機と前記締結機との間で前記締結部材保持具を搬送する搬送機と
    を具備する自動締結装置。
  2. 前記被締結部材に螺入されるねじまたは圧入される釘が前記締結部材であり、
    前記螺入を行うねじ締め機または前記圧入を行う圧入機が前記締結機である請求項1に記載の自動締結装置。
JP2008001557U 2008-03-17 2008-03-17 自動締結装置 Expired - Lifetime JP3142013U (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2008001557U JP3142013U (ja) 2008-03-17 2008-03-17 自動締結装置

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2008001557U JP3142013U (ja) 2008-03-17 2008-03-17 自動締結装置

Publications (1)

Publication Number Publication Date
JP3142013U true JP3142013U (ja) 2008-05-29

Family

ID=43292047

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2008001557U Expired - Lifetime JP3142013U (ja) 2008-03-17 2008-03-17 自動締結装置

Country Status (1)

Country Link
JP (1) JP3142013U (ja)

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2014049864A1 (ja) * 2012-09-28 2014-04-03 富士機械製造株式会社 ねじ締めによる組付け方法および装置
WO2016020973A1 (ja) * 2014-08-04 2016-02-11 株式会社安川電機 ロボットシステム
CN116175228A (zh) * 2023-01-12 2023-05-30 无锡云集机械有限公司 高精度数控加工中心

Cited By (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2014049864A1 (ja) * 2012-09-28 2014-04-03 富士機械製造株式会社 ねじ締めによる組付け方法および装置
JPWO2014049864A1 (ja) * 2012-09-28 2016-08-22 富士機械製造株式会社 ねじ締めによる組付け方法および装置
WO2016020973A1 (ja) * 2014-08-04 2016-02-11 株式会社安川電機 ロボットシステム
JPWO2016020973A1 (ja) * 2014-08-04 2017-06-22 株式会社安川電機 ロボットシステム
CN116175228A (zh) * 2023-01-12 2023-05-30 无锡云集机械有限公司 高精度数控加工中心

Similar Documents

Publication Publication Date Title
US9597755B2 (en) Method for connecting components
JP2014083677A (ja) ネジ自動締付機械
JP5350236B2 (ja) ファスナ
US8425175B2 (en) Part-delivery apparatus and method for the same
CN101027142A (zh) 推动式无铆钉螺母板
PL1932607T3 (pl) Uchwyt przedmiotu obrabianego do dokładnego pod względem położenia unieruchamiania na uchwycie zaciskowym oraz przyrząd mocujący z uchwytem zaciskowym i z uchwytem przedmiotu obrabianego, zamocowywanym na nim dokładnie pod względem położenia
US11219975B2 (en) Device for inserting coil inserts
US8424420B2 (en) Fastener tool and feeder assembly therefor
JP5339529B2 (ja) 弁コッタ及びリテーナの組付け装置
CN104907955B (zh) 支承装置
KR100916420B1 (ko) 머시닝센터의 공용지그
KR20200005095A (ko) 판형 부재용 체결 장치
JP4570189B2 (ja) 固定素子用フィードベルト
JP6750484B2 (ja) ネジ供給装置及びネジ供給方法
KR101284745B1 (ko) 기판이송용 롤러
JP2014125351A (ja) ローラ取り付け器具、並びに、コンベア装置
JP2010179416A (ja) ねじ締め機
CN101258332A (zh) 用于不同直径紧固件的托架带系统和方法
JP4486354B2 (ja) ワーク投入装置
JP4915168B2 (ja) 部品供給装置、及びトラック調整方法
JP2019051567A (ja) ネジ供給器及びネジ供給方法
JPH07147498A (ja) 電子部品のリードのフォーミング方法
US11571732B2 (en) Clinching fastener press-fitting method and fastening jig for use in the press-fitting method
JP2011111246A (ja) 搬送装置
KR20020000366A (ko) 시리얼 스크류 이송장치 및 이를 이용한 이송 설비

Legal Events

Date Code Title Description
R150 Certificate of patent or registration of utility model

Free format text: JAPANESE INTERMEDIATE CODE: R150

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20110507

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20110507

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20130507

Year of fee payment: 5

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20130507

Year of fee payment: 5

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20140507

Year of fee payment: 6

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250