JP3144029U - 化粧板 - Google Patents
化粧板 Download PDFInfo
- Publication number
- JP3144029U JP3144029U JP2008003656U JP2008003656U JP3144029U JP 3144029 U JP3144029 U JP 3144029U JP 2008003656 U JP2008003656 U JP 2008003656U JP 2008003656 U JP2008003656 U JP 2008003656U JP 3144029 U JP3144029 U JP 3144029U
- Authority
- JP
- Japan
- Prior art keywords
- decorative
- horizontal bottom
- vertical
- side wall
- constituent
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images


Landscapes
- Laminated Bodies (AREA)
Abstract
【課題】化粧溝の底部まで化粧シートを密着させつつ、化粧溝のシャープさを損なわない化粧板であって、なおかつ、1枚の基板のみで化粧溝を作製し、台板に加工を必要としない化粧板を提供する。
【解決手段】基板と、この基板表面を覆う化粧シートとを備え、表面に化粧溝が形成された化粧板であって、表面に化粧シートが貼着された基板の裏面に4つ以上の底部構成面からなる凹凸底部を有する切削溝が形成された化粧板形成材の、切削溝の側壁面と、底部構成面とが接着されていることを特徴とする化粧板。
【選択図】図1
【解決手段】基板と、この基板表面を覆う化粧シートとを備え、表面に化粧溝が形成された化粧板であって、表面に化粧シートが貼着された基板の裏面に4つ以上の底部構成面からなる凹凸底部を有する切削溝が形成された化粧板形成材の、切削溝の側壁面と、底部構成面とが接着されていることを特徴とする化粧板。
【選択図】図1
Description
本考案は、ドアや壁材などの内装用品や家具類などの収納用品に用いられる化粧溝を施した化粧板に係り、更に詳しくは、一枚の基板から種々の形状の化粧溝を作製した化粧板に関するものである。
従来、ドアや壁材などの内装用品や家具類などの収納用品には、表面にV字形、凵字形、逆台形状の化粧溝加工がなされている。この化粧溝加工は、通常、特許文献1の従来技術に示すように、通常、基板の表面にV字形の切削溝加工を行った後、切削面に化粧シートを貼り付けて作製されている。
また、特許文献1のように、V字形の切削溝の底部に平坦部を設けた後に、切削面に化粧シートを貼り付けてV字形の化粧溝加工がなされている化粧板もある。
そして、特許文献2のように、基板の裏面からV字形の切削溝加工を行い、その後この切削面を広げて台板上に接着させて基板の表面にV字形の化粧溝加工がなされている化粧板もある。
さらに、特許文献3のように、基板の裏面から2ヶ所のV字形の切削溝加工を行った後、切削面を接着して断面を略J字形にした基板を2枚用意し、嵌合溝を設けた台板にこの略J字形の基板を嵌め込むことで、基板の表面にV字形の化粧溝加工がなされている化粧板もある。
しかし、従来技術である切削面に化粧シートを貼り付ける方法では、化粧溝の幅が小さかったり、溝の深さが大きかったりした場合には、化粧シートが化粧溝の底まで十分入りこまずに化粧シートが浮き上がってしまうという問題があった。そして、逆に浮き上がりを防止するために化粧シートを溝の底に押しつけると化粧シートが破れてしまい、破損した部分から吸水を起こしてしまい、耐久性が低下するという問題があった。
また、特許文献1に示す化粧板では、化粧溝の底部に平坦部を設けたことによって、化粧シートの浮き上がりや破損は防止できるが、V字形の化粧溝のシャープさといった質感を表現することが困難であるという問題があった。
そして、特許文献2に示す化粧板では、化粧シートがV字形の化粧溝の底まで密着していることから、化粧溝のシャープさを表現することはできるが、V字形の化粧溝を形成するために台板に接着することで基板と台板の間に空気層ができてしまうことから、プレス成形によって最終商品を製造することができない。
従って、最終商品となった際、中空部分に十分な強度を付与できないという問題があった。
従って、最終商品となった際、中空部分に十分な強度を付与できないという問題があった。
さらに、特許文献3に示す化粧板では、V字形の切削溝加工を行い、断面を略J字形にした基板を2枚用意する必要があり、また、台板にも嵌合溝を設ける加工を行わなければならず、作業工程が複雑になるという問題があった。
本考案は、上記した従来の問題点に鑑みてなされたものであって、化粧溝の底部まで化粧シートを密着させつつ、化粧溝のシャープさを損なわない基板であって、なおかつ、1枚の基板のみで化粧溝を作製し、台板に加工を必要としない化粧板を提供することを目的とする。
上記目的を達成するために、本考案の請求項1に係る化粧板は、基板と、この基板表面を覆う化粧シートとを備え、表面に化粧溝が形成された化粧板であって、表面に化粧シートが貼着された基板の裏面に4つ以上の底部構成面からなる凹凸底部を有する切削溝が形成された化粧板形成材の、切削溝の側壁面と、底部構成面を接着することによって、表面に化粧溝を形成するものである。
本考案の請求項2に係る化粧板は、請求項1において、切削溝が、垂直な両側壁面と、頂点部分が略90°の角度を持つ側面視W字形に配置された4つの底部構成面とを備え、両側壁面および4つの底部構成面の端縁が略化粧シートに達していて、4つの底部構成面のうち、側壁面側の底部構成面が側壁面と接着され、化粧溝が断面V字形をしているものである。
本考案の請求項3に係る化粧板は、請求項2において、側壁面の高さと、4つの底部構成面の切削溝の高さ方向の長さが同じであるものである。
本考案の請求項4に係る化粧板は、請求項2または請求項3において、側面視W字形に配置された4つの底部構成面と、側壁面との間に、化粧シートに平行な0.05〜1.0mm幅の水平底部構成面を備えているものである。
本考案の請求項5に係る化粧板は、請求項1において、切削溝が、基材を略化粧シートに達するまで切削形成された垂直な両側壁面と、基材を略化粧シートに達するまで切削形成された化粧シートに平行な第1水平底部構成面を両側に備え、両第1水平底部構成面からそれぞれ切削溝の開口方向に垂直に立ち上がる2つの垂直底部構成面と、この垂直底部構成面と連接する第1水平底部構成面と平行な第2水平底部構成面とを備え、側壁面と第1水平底部構成面および垂直底部構成面とが接着され、化粧溝が断面略凵字形をしているものである。
本考案の請求項6に係る化粧板は、請求項5において、側壁面の高さと、第1水平底部構成面の幅と垂直底部構成面の高さとの合計とが同じ長さであるものである。
本考案の請求項7に係る化粧板は、請求項1において、切削溝が、基材を略化粧シートに達するまで切削形成された垂直な両側壁面と、基材を略化粧シートに達するまで切削形成された化粧シートに平行な第1水平底部構成面を両側に備え、両第1水平底部構成面からそれぞれ切削溝の開口方向に垂直に立ち上がる2つの垂直底部構成面と、この垂直底部構成面と連接する第1水平底部構成面と平行な第2水平底部構成面と、両第1水平底部構成面と両側壁面との間に側面視V字形底部構成面を備え、第1水平底部構成面と第1水平底部構成面側のV字形底部構成面とが接着され、側壁面と側壁面側のV字形底部構成面および垂直底部構成面とが接着され、かつ、第1水平底部構成面と第1水平底部構成面側のV字形底部構成面との接着部の表面が基板表面に折り返されて接着され、化粧溝が断面V字形をしているものである。
本考案の請求項8に係る化粧板は、請求項7において、側壁面の高さと、側壁面側のV字形底部構成面の高さ方向の長さと垂直底部構成面の高さとの合計とが同じ長さであるものである。
本考案の請求項9に係る化粧板は、請求項1において、切削溝が、垂直な両側壁面と、基材を略化粧シートに達するまで切削形成された化粧シートに平行な第1水平底部構成面を両側に備え、両第1水平底部構成面からそれぞれ切削溝の開口方向に垂直に立ち上がる2つの第1垂直底部構成面および2つの第2垂直底部構成面と、この第1垂直底部構成面と連接する第1水平底部構成面と平行な第2水平底部構成面と、両第1水平底部構成面と両側壁面との間に逆V字形底部構成面と、逆V字形底部構成面と第2垂直底部構成面とに連接する第1水平底部構成面と平行な第3水平底部構成面とを備え、逆V字形底部構成面同士が接着され、第1水平底部構成面と第2垂直底部構成面とが接着され、側壁面と第3水平底部構成面および第1垂直底部構成面とが接着され、かつ、第1水平底部構成面と第2垂直底部構成面との接着部の表面が基板表面に折り返されて接着され、化粧溝が断面凵字形をしているものである。
本考案の請求項10に係る化粧板は、請求項9において、側壁面の高さと、第3水平底部構成面の幅と第1垂直底部構成面の高さとの合計とが同じ長さであるものである。
ここで、本考案に用いる基板は、木材はもちろんのこと、合板、MDF、LVL、パーティクルボードなどの木質材料系の板材にも用いることができる。また、珪酸カルシウム板のような無機材料系の板材にも用いることができる。
本考案に用いる化粧シートは、基板に接着でき表面を化粧することができるものであれば特に限定されず、建材の化粧用材料として一般的に用いられている突き板を用いることができる。また、塩化ビニル樹脂、ポリエチレン樹脂、ポリプロピレン樹脂などの合成樹脂シートも用いることができる。なお、これらの突き板や合成樹脂シートには、適宜、色や模様をつけておいてもよい。
なお、本考案においては、側面視W字形に配置された4つの底部構成面と、側壁面と間に、化粧シートに平行な水平底部構成面を設けておくことが好ましい。
ここで、水平底部構成面の幅については、0.05〜1.0mmにすることが好ましく、さらには0.1〜0.3mmにすることが好ましい。
その理由は、かかる遊びを作っておくことによって、切削面を折り曲げて接着した際に、化粧シートが折り曲げ部分で伸びることによって、破断したり、白化したりすることを防止できるからである。
また、かかる遊びを作っておくことによって、従来は冬場の温度が低い時期において、化粧シートの破断を防止するために必要であった、基板の加温の前処理作業を行うことなく切削面を折り曲げることができるからである。
従って、平坦部の幅が0.1mmよりも小さいと折り曲げた際の化粧シートの破断や白化を十分には防止できない。また、平坦部の幅が0.3mmよりも大きいと折り曲げた際に折り曲げ部で化粧シートが余り、外観が悪くなることになる。
一方、水平底部構成面の厚みについては、略化粧シートに達する状態であればよい。これは、折り曲げの際に折り曲げ作業が困難とならなければ、厚みには限定されないという意味であり、従って、水平底部構成面にわずかに基板を残した状態で切削してもよいし、あるいは、化粧シートのみを残して基板を全て切削してもよい。
請求項1の考案に係る化粧板は、基板と、この基板表面を覆う化粧シートとを備え、表面に化粧溝が形成された化粧板であって、表面に化粧シートが貼着された基板の裏面に4つ以上の底部構成面からなる凹凸底部を有する切削溝が形成された化粧板形成材の、切削溝の側壁面と、底部構成面とが接着されることによって、表面に化粧溝が形成される構成にしてある。
従って、裏面を折り曲げることによって、化粧シートが貼着された状態で表面に化粧溝を形成することができることから、化粧溝の底部まで化粧シートを密着させつつ、化粧溝のシャープさを損なわない化粧板を作製することができる。
従って、裏面を折り曲げることによって、化粧シートが貼着された状態で表面に化粧溝を形成することができることから、化粧溝の底部まで化粧シートを密着させつつ、化粧溝のシャープさを損なわない化粧板を作製することができる。
請求項2および請求項3に係る化粧板は、切削溝が、垂直な両側壁面と、頂点部分が90°の角度を持つ側面視W字形に配置された4つの底部構成面とを備え、両側壁面および4つの底部構成面の端縁が略化粧シートに達していて、4つの底部構成面のうち、側壁面側の底部構成面と側壁面とが接着されることによって、表面に断面V字形の化粧溝が形成される構成にしてある。また、側壁面の高さと、4つの構成面の切削溝の高さ方向の長さが同じである構成にしてある。
従って、折り曲げた際に90°の角度を持つ側壁面と、底部構成面の90°の角度を持つ頂点部分とが接着され、その側壁面の長さと底部構成面の長さが同じであることから、折り曲げた後の化粧板の裏面がフラットになり、台板に嵌合溝の加工を必要せずに表面にV字形の化粧溝を施した化粧板を作製することができる。
さらに、化粧板の裏面がフラットになっていることから、プレス加工によって台板に化粧板を固定することができ、中空構造とならずに強度を保持した化粧建材を作製することができる。
従って、折り曲げた際に90°の角度を持つ側壁面と、底部構成面の90°の角度を持つ頂点部分とが接着され、その側壁面の長さと底部構成面の長さが同じであることから、折り曲げた後の化粧板の裏面がフラットになり、台板に嵌合溝の加工を必要せずに表面にV字形の化粧溝を施した化粧板を作製することができる。
さらに、化粧板の裏面がフラットになっていることから、プレス加工によって台板に化粧板を固定することができ、中空構造とならずに強度を保持した化粧建材を作製することができる。
請求項4の考案に係る化粧板は、側面視W字形に配置された4つの底部構成面と、側壁面と間に、化粧シートに平行な0.05〜1.0mmの幅の水平底部構成面を備えている構成にしてある。
従って、かかる遊びがあることから、切削面を折り曲げた際に、化粧シートが折り曲げ部分で伸びることによる破断や白化を防止することができる。
また、冬場の温度が低い時期においても、化粧シートの破断を防止するための基板の加温を行うことなく切削面の折り曲げ作業を行うことができる。
従って、かかる遊びがあることから、切削面を折り曲げた際に、化粧シートが折り曲げ部分で伸びることによる破断や白化を防止することができる。
また、冬場の温度が低い時期においても、化粧シートの破断を防止するための基板の加温を行うことなく切削面の折り曲げ作業を行うことができる。
請求項5の考案に係る化粧板は、切削溝が、基材を略化粧シートに達するまで切削形成された垂直な両側壁面と、基材を略化粧シートに達するまで切削形成された化粧シートに平行な第1水平底部構成面を両側に備え、両第1水平底部構成面からそれぞれ切削溝の開口方向に垂直に立ち上がる2つの垂直底部構成面と、この垂直底部構成面と連接する第1水平底部構成面と平行な第2水平底部構成面とを備え、側壁面と第1水平底部構成面および垂直底部構成面とが接着されることによって、表面に断面略凵字形の化粧溝が形成される構成にしてある。
従って、裏面を折り曲げることによって、化粧シートが貼着された状態で表面に化粧溝を形成することができることから、化粧溝の底部まで化粧シートを密着させつつ、化粧溝のシャープさを損なわない凵字形の化粧溝を施した化粧板を作製することができる。
従って、裏面を折り曲げることによって、化粧シートが貼着された状態で表面に化粧溝を形成することができることから、化粧溝の底部まで化粧シートを密着させつつ、化粧溝のシャープさを損なわない凵字形の化粧溝を施した化粧板を作製することができる。
請求項6の考案に係る化粧板は、側壁面の高さと、第1水平底部構成面の幅と垂直底部構成面の高さとの合計とが同じ長さである構成にしてある。
従って、折り曲げた後に化粧板の裏面がフラットになり、台板に嵌合溝の加工を必要せずに表面に凵字形の化粧溝を施した化粧板を作製することができる。
さらに、化粧板の裏面がフラットになっていることから、プレス加工によって台板に化粧板を固定することができ、中空構造とならずに強度を保持した化粧建材を作製することができる。
従って、折り曲げた後に化粧板の裏面がフラットになり、台板に嵌合溝の加工を必要せずに表面に凵字形の化粧溝を施した化粧板を作製することができる。
さらに、化粧板の裏面がフラットになっていることから、プレス加工によって台板に化粧板を固定することができ、中空構造とならずに強度を保持した化粧建材を作製することができる。
請求項7の考案に係る化粧板は、切削溝が、基材を略化粧シートに達するまで切削形成された垂直な両側壁面と、基材を略化粧シートに達するまで切削形成された化粧シートに平行な第1水平底部構成面を両側に備え、両第1水平底部構成面からそれぞれ切削溝の開口方向に垂直に立ち上がる2つの垂直底部構成面と、この垂直底部構成面と連接する第1水平底部構成面と平行な第2水平底部構成面と、両第1水平底部構成面と両側壁面との間に側面視V字形底部構成面を備え、第1水平底部構成面と第1水平底部構成面側のV字形底部構成面とが接着され、側壁面と側壁面側のV字形底部構成面および垂直底部構成面とが接着され、かつ、第1水平底部構成面と第1水平底部構成面側のV字形底部構成面との接着部の表面が基板表面に折り返されて接着されることによって、表面に断面V字形の化粧溝が形成される構成にしてある。
従って、切削面を折り曲げて接着した際に、基板が巻き込まれた状態で化粧溝の開口部が形成されることから、化粧溝の強度が向上した化粧板を作製することができる。
従って、切削面を折り曲げて接着した際に、基板が巻き込まれた状態で化粧溝の開口部が形成されることから、化粧溝の強度が向上した化粧板を作製することができる。
請求項8の考案に係る化粧板は、側壁面の高さと、第1水平底部構成面側のV字形底部構成面の高さ方向の長さと垂直底部構成面の高さとの合計とが同じ長さである構成にしてある。
従って、折り曲げた後に化粧板の裏面がフラットになり、台板に嵌合溝の加工を必要せずに表面にV字形の化粧溝を施した化粧板を作製することができる。
さらに、化粧板の裏面がフラットになっていることから、プレス加工によって台板に化粧板を固定することができ、中空構造とならずに強度を保持した化粧建材を作製することができる。
従って、折り曲げた後に化粧板の裏面がフラットになり、台板に嵌合溝の加工を必要せずに表面にV字形の化粧溝を施した化粧板を作製することができる。
さらに、化粧板の裏面がフラットになっていることから、プレス加工によって台板に化粧板を固定することができ、中空構造とならずに強度を保持した化粧建材を作製することができる。
請求項9の考案に係る化粧板は、切削溝が、垂直な両側壁面と、基材を略化粧シートに達するまで切削形成された化粧シートに平行な第1水平底部構成面を両側に備え、両第1水平底部構成面からそれぞれ切削溝の開口方向に垂直に立ち上がる2つの第1垂直底部構成面および2つの第2垂直底部構成面と、この第1垂直底部構成面と連接する第1水平底部構成面と平行な第2水平底部構成面と、両第1水平底部構成面と両側壁面との間に逆V字形底部構成面と、逆V字形底部構成面と第2垂直底部構成面とに連接する第1水平底部構成面と平行な第3水平底部構成面とを備え、逆V字形底部構成面同士が接着され、第1水平底部構成面と第2垂直底部構成面とが接着され、側壁面と第3水平底部構成面および第1垂直底部構成面とが接着され、かつ、第1水平底部構成面と第2垂直底部構成面との接着部の表面が基板表面に折り返されて接着されることによって、表面に断面凵字形の化粧溝が形成される構成にしてある。
従って、切削面を折り曲げて接着した際に、基板が巻き込まれた状態で化粧溝の開口部が形成されることから、化粧溝の強度が向上した化粧板を作製することができる。
従って、切削面を折り曲げて接着した際に、基板が巻き込まれた状態で化粧溝の開口部が形成されることから、化粧溝の強度が向上した化粧板を作製することができる。
請求項10の考案に係る化粧板は、側壁面の高さと、第3水平底部構成面の幅と第1垂直底部構成面の高さとの合計とが同じ長さである構成にしてある。
従って、折り曲げた後に化粧板の裏面がフラットになり、台板に嵌合溝の加工を必要せずに表面に凵字形の化粧溝を施した化粧板を作製することができる。
さらに、化粧板の裏面がフラットになっていることから、プレス加工によって台板に化粧板を固定することができ、中空構造とならずに強度を保持した化粧建材を作製することができる。
従って、折り曲げた後に化粧板の裏面がフラットになり、台板に嵌合溝の加工を必要せずに表面に凵字形の化粧溝を施した化粧板を作製することができる。
さらに、化粧板の裏面がフラットになっていることから、プレス加工によって台板に化粧板を固定することができ、中空構造とならずに強度を保持した化粧建材を作製することができる。
本考案の最良の実施例を図面に基づいて説明する。なお、以下に述べる実施形態は本考案を具体化した一例に過ぎず、本考案の技術的範囲を限定するものでない。なお、図において、1は基板、2は化粧シート、3は台板である。
(実施例1)
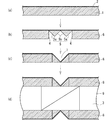
図1は本考案の実施例1に係る化粧板の製造工程を示す図である。
まず、図1(a)に示すように、厚さ3.0mmの基板1の表面に、厚さ0.1mmの塩化ビニル樹脂製の化粧シート2を、木工用接着剤(株式会社オーシカ製)によって接着した。
次に、図1(b)に示すように、裏面から化粧シート2まで達する垂直な側壁面4と、4つの切欠溝の高さ方向の長さがそれぞれ3.0mmで頂点部分が90°の角度を持つ側面視W字形に配置された底部構成面5を形成するように切削して、化粧板形成材6を作製した。なお、側面視W字形に配置された4つの底部構成面5と、側壁面4との間には、図2に示すように、0.3mm幅で化粧シート2まで切削した、化粧シート2に平行な水平底部構成面10を形成するように切削した。
次に、切削溝の加工が終了した化粧板形成材6の4つの底部構成面5のうち、側壁面4側の底部構成面5aと側壁面4を木工用接着剤で接着し、底部構成面5bを開いて、図1(c)に示す、化粧溝7が断面V字形をしている化粧板8を作製した。
最後に、上記化粧板8を台板3に、成形温度25℃、成形圧力3.5MPaの条件で60分間、コールドプレスにて圧着することによって、図1(d)に示す、化粧建材9を作製した。なお、接着剤は木工用接着剤を使用した。
最後に、上記化粧板8を台板3に、成形温度25℃、成形圧力3.5MPaの条件で60分間、コールドプレスにて圧着することによって、図1(d)に示す、化粧建材9を作製した。なお、接着剤は木工用接着剤を使用した。
(実施例2)
図3は本考案の実施例2に係る化粧板の製造工程を示す図である。図3(a)に示すように、厚さ3.0mmの基板1の表面に、厚さ0.1mmの塩化ビニル樹脂製の化粧シート2を、木工用接着剤(株式会社オーシカ製)によって接着した。
その後、図3(b)に示すように、裏面から化粧シート2まで達する垂直な側壁面11と、2.0mm幅で化粧シート2まで切削した化粧シート2に平行な第1水平底部構成面12と、両第1水平底部構成面12からそれぞれ切削溝の開口方向に垂直に立ち上がる、高さ1.0mmの2つの垂直底部構成面13と、垂直底部構成面13と連接する第1水平底部構成面12と平行な3.5mm幅の第2水平底部構成面14を形成するように切削して、化粧板形成材15を作製した。
次に、側壁面11と、第1水平底部構成面12および垂直底部構成面13とを木工用接着剤で接着して、図3(c)に示す、化粧溝16が断面略凵字形をしている化粧板17を作製した。
最後に、上記化粧板17を台板3に、成形温度25℃、成形圧力3.5MPaの条件で60分間、コールドプレスにて圧着することによって、図1(d)に示す、化粧建材18を作製した。なお、接着剤は木工用接着剤を使用した。
(実施例3)
図4は本考案の実施例3に係る化粧板の製造工程を示す図である。図4では、第2水平底部構成面14aを12.0mm幅にした以外は実施例2と同様にして、図4(c)に示す、化粧溝19が断面略凵字形をしている化粧板20と、図4(d)に示す、化粧建材21を作製した。
図4は本考案の実施例3に係る化粧板の製造工程を示す図である。図4では、第2水平底部構成面14aを12.0mm幅にした以外は実施例2と同様にして、図4(c)に示す、化粧溝19が断面略凵字形をしている化粧板20と、図4(d)に示す、化粧建材21を作製した。
(実施例4)
図5は本考案の実施例4に係る化粧板の製造工程を示す図である。図5(a)に示すように、厚さ3.0mmの基板1の表面に、厚さ0.1mmの塩化ビニル樹脂製の化粧シート2を、木工用接着剤(株式会社オーシカ製)によって接着した。
その後、図5(b)に示すように、裏面から化粧シートまで達する垂直な側壁面22と、1.5mm幅で化粧シートまで切削した化粧シートに平行な第1水平底部構成面23と、両第1水平底部構成面23からそれぞれ切削溝の開口方向に垂直に立ち上がる、高さ1.5mmの2つの垂直底部構成面24と、垂直底部構成面24と連接する第1水平底部構成面23と平行な3.0mm幅の第2水平底部構成面25と、両第1水平底部構成面23と前記両側壁面22との間に切欠溝の高さ方向の長さがそれぞれ1.5mmのV字形底部構成面26を形成するように切削して、化粧板形成材27を作製した。
次に、第1水平底部構成面23と第1水平底部構成面側のV字形底部構成面26aとを接着し、側壁面22と、側壁面側のV字形底部構成面26bおよび垂直底部構成面24とを接着し、第1水平底部構成面23と第1水平底部構成面側のV字形底部構成面26aとの接着部の表面を基板表面28に折り返して接着して、図5(c)に示す、化粧溝29が断面V字形をしている化粧板30を作製した。なお、接着剤は木工用接着剤を使用した。
最後に、上記化粧板30を台板3に、成形温度25℃、成形圧力3.5MPaの条件で60分間、コールドプレスにて圧着することによって、図5(d)に示す、化粧建材31を作製した。なお、接着剤は木工用接着剤を使用した。
(実施例5)
図6は本考案の実施例5に係る化粧板の製造工程を示す図である。図6(a)に示すように、厚さ3.0mmの基板1の表面に、厚さ0.1mmの塩化ビニル樹脂製の化粧シート2を、木工用接着剤(株式会社オーシカ製)によって接着した。
次に、図6(b)に示すように、裏面から基材の厚み方向に2.0mmの長さまで達する垂直な側壁面32と、1.0mm幅で化粧シート2まで達する化粧シート2に平行な第1水平底部構成面33と、両第1水平底部構成面33からそれぞれ切削溝の開口方向に垂直に立ち上がる高さ1.0mmの2つの第1垂直底部構成面34および2つの第2垂直底部構成面35と、第1垂直底部構成面34と連接する第1水平底部構成面33と平行な10.5mm幅の第2水平底部構成面36と、両第1水平底部構成面33と両側壁面32との間に切欠溝の高さ方向の長さがそれぞれ1.0mmの逆V字形底部構成面37と、逆V字形底部構成面37と第2垂直底部構成面35とに連接する第1水平底部構成面33と平行な1.0mm幅の第3水平底部構成面38を形成するように切削して、化粧板形成材39を作製した。
次に、逆V字形底部構成面37同士を接着し、第1水平底部構成面33と第2垂直底部構成面35とを接着し、側壁面32と、第1垂直底部構成面34および第3水平底部構成面38とを接着し、第1水平底部構成面33と第2垂直底部構成面35との接着部の表面を基板表面40に折り返して接着して、図6(c)に示す、化粧溝41が断面凵字形をしている化粧板42を作製した。なお、接着剤は木工用接着剤を使用した。
最後に、上記化粧板42を台板3に、成形温度25℃、成形圧力3.5MPaの条件で60分間、コールドプレスにて圧着することによって、図6(d)に示す、化粧建材43を作製した。なお、接着剤は木工用接着剤を使用した。
なお、上記の実施形態では、作製した化粧板を台板の両側に圧着したが、使用用途に合わせて台板の片面のみに圧着してもよく、例えば、壁材などに使用する場合には、外観面となる面にのみ化粧板を圧着すればよい。
さらに、上記の実施形態では、V字形、凵字形の化粧板を示したが、本考案の化粧板はそれに限定されるものでなく、例えば、切削溝の切削幅や深さを左右で変化させることによって、変形したV字形、凵字形の化粧溝を施した化粧板や逆台形状の化粧溝を施した化粧板を作製することもできる。
本考案の化粧板は、ドアや壁材などの内装用品や家具類などの収納用品に用いることができる。
1 基板
2 化粧シート
3 台板
4 側壁面
5 底部構成面
6 化粧板形成材
7 化粧溝
8 化粧板
9 化粧建材
2 化粧シート
3 台板
4 側壁面
5 底部構成面
6 化粧板形成材
7 化粧溝
8 化粧板
9 化粧建材
Claims (10)
- 基板と、この基板表面を覆う化粧シートとを備え、表面に化粧溝が形成された化粧板であって、表面に化粧シートが貼着された基板の裏面に4つ以上の底部構成面からなる凹凸底部を有する切削溝が形成された化粧板形成材の、前記切削溝の側壁面と、前記底部構成面とが接着されていることを特徴とする化粧板。
- 前記切削溝が、垂直な両側壁面と、頂点部分が略90°の角度を持つ側面視W字形に配置された4つの底部構成面とを備え、前記両側壁面および前記4つの底部構成面の端縁が略化粧シートに達していて、前記4つの底部構成面のうち、側壁面側の底部構成面が前記側壁面と接着され、化粧溝が断面V字形をしている請求項1に記載の化粧板。
- 前記側壁面の高さと、前記4つの底部構成面の切削溝の高さ方向の長さが同じである請求項2に記載の化粧板。
- 前記側面視W字形に配置された前記4つの底部構成面と、前記側壁面との間に、化粧シートに平行な0.05〜1.0mm幅の水平底部構成面を備えている請求項2または請求項3に記載の化粧板。
- 前記切削溝が、基材を略化粧シートに達するまで切削形成された垂直な両側壁面と、基材を略化粧シートに達するまで切削形成された化粧シートに平行な第1水平底部構成面を両側に備え、前記両第1水平底部構成面からそれぞれ切削溝の開口方向に垂直に立ち上がる2つの垂直底部構成面と、この前記垂直底部構成面と連接する前記第1水平底部構成面と平行な第2水平底部構成面とを備え、前記側壁面と前記第1水平底部構成面および前記垂直底部構成面とが接着され、化粧溝が断面略凵字形をしている請求項1に記載の化粧板。
- 前記側壁面の高さと、前記第1水平底部構成面の幅と前記垂直底部構成面の高さとの合計とが同じ長さである請求項5に記載の化粧板。
- 前記切削溝が、基材を略化粧シートに達するまで切削形成された垂直な両側壁面と、基材を略化粧シートに達するまで切削形成された化粧シートに平行な第1水平底部構成面を両側に備え、前記両第1水平底部構成面からそれぞれ切削溝の開口方向に垂直に立ち上がる2つの垂直底部構成面と、この前記垂直底部構成面と連接する前記第1水平底部構成面と平行な第2水平底部構成面と、前記両第1水平底部構成面と前記両側壁面との間に側面視V字形底部構成面を備え、前記第1水平底部構成面と前記第1水平底部構成面側の前記V字形底部構成面とが接着され、前記側壁面と前記側壁面側の前記V字形底部構成面および前記垂直底部構成面とが接着され、かつ、前記第1水平底部構成面と前記第1水平底部構成面側の前記V字形底部構成面との接着部の表面が基板表面に折り返されて接着され、化粧溝が断面V字形をしている請求項1に記載の化粧板。
- 前記側壁面の高さと、前記側壁面側の前記V字形底部構成面の高さ方向の長さと前記垂直底部構成面の高さとの合計とが同じ長さである請求項7に記載の化粧板。
- 前記切削溝が、垂直な両側壁面と、基材を略化粧シートに達するまで切削形成された化粧シートに平行な第1水平底部構成面を両側に備え、前記両第1水平底部構成面からそれぞれ切削溝の開口方向に垂直に立ち上がる2つの第1垂直底部構成面および2つの第2垂直底部構成面と、この前記第1垂直底部構成面と連接する前記第1水平底部構成面と平行な第2水平底部構成面と、前記両第1水平底部構成面と前記両側壁面との間に逆V字形底部構成面と、前記逆V字形底部構成面と前記第2垂直底部構成面とに連接する前記第1水平底部構成面と平行な第3水平底部構成面とを備え、前記逆V字形底部構成面同士が接着され、前記第1水平底部構成面と前記第2垂直底部構成面とが接着され、前記側壁面と前記第3水平底部構成面および前記第1垂直底部構成面とが接着され、かつ、前記第1水平底部構成面と前記第2垂直底部構成面との接着部の表面が基板表面に折り返されて接着され、化粧溝が断面凵字形をしている請求項1に記載の化粧板。
- 前記側壁面の高さと、前記第3水平底部構成面の幅と前記第1垂直底部構成面の高さとの合計とが同じ長さである請求項9に記載の化粧板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008003656U JP3144029U (ja) | 2008-06-02 | 2008-06-02 | 化粧板 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008003656U JP3144029U (ja) | 2008-06-02 | 2008-06-02 | 化粧板 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008245639A Continuation JP4872039B2 (ja) | 2008-09-25 | 2008-09-25 | 化粧板 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP3144029U true JP3144029U (ja) | 2008-08-14 |
Family
ID=43293917
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008003656U Ceased JP3144029U (ja) | 2008-06-02 | 2008-06-02 | 化粧板 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3144029U (ja) |
-
2008
- 2008-06-02 JP JP2008003656U patent/JP3144029U/ja not_active Ceased
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2698416C (en) | An apparently seamless lengthened bamboo section material and a method thereof | |
| US20120076993A1 (en) | Door, method of making door, and stack of doors | |
| JP4872039B2 (ja) | 化粧板 | |
| JP4958198B2 (ja) | 化粧板 | |
| KR200242839Y1 (ko) | 인테리어 패널 구조 | |
| KR200460440Y1 (ko) | 가구용 엠디에프 패널 | |
| JP2013132838A (ja) | ペーパーハニカムを芯材とした複合パネル及びその製造方法 | |
| JPH11240001A (ja) | 木質複合板 | |
| JP5039584B2 (ja) | 建具用パネル | |
| JP2007320163A (ja) | 化粧板材及び化粧板材の製造方法 | |
| JP6713204B2 (ja) | 框材 | |
| RU2664369C1 (ru) | Декорированный погонаж многослойной панели и способ ее изготовления | |
| KR102549511B1 (ko) | 인테리어 패널 및 이의 제조방법 | |
| KR100655092B1 (ko) | 판상재 | |
| CN217500918U (zh) | 一种防裂实木复合地板 | |
| JPS6194701A (ja) | 厚物外観を有する溝付き寄木模様建材の製造方法 | |
| JPS582569Y2 (ja) | 化粧建材 | |
| JP3147166U (ja) | 端部水平面に嵌め合い接合部を備えたパネル板 | |
| CN102971468A (zh) | 对复合木地板的改进、复合木地板的生产方法及其矫正维护 | |
| JP2011245718A (ja) | 表面材貼着構造及び表面材貼着方法 | |
| JP2010043499A (ja) | 建具 | |
| JP2001049857A (ja) | 無垢調木質床材 | |
| JP5386299B2 (ja) | 化粧部材固定方法 | |
| JP3847616B2 (ja) | 木質扉 | |
| KR200364007Y1 (ko) | 천연목시트가 구비된 도어용 합성수지패널 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110723 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110723 Year of fee payment: 3 |
|
| S801 | Written request for registration of abandonment of right |
Free format text: JAPANESE INTERMEDIATE CODE: R321801 |
|
| ABAN | Cancellation due to abandonment | ||
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110723 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |