JP3551179B2 - ディスクテーブルの製造方法及びディスクテーブル製造装置 - Google Patents
ディスクテーブルの製造方法及びディスクテーブル製造装置 Download PDFInfo
- Publication number
- JP3551179B2 JP3551179B2 JP2001369288A JP2001369288A JP3551179B2 JP 3551179 B2 JP3551179 B2 JP 3551179B2 JP 2001369288 A JP2001369288 A JP 2001369288A JP 2001369288 A JP2001369288 A JP 2001369288A JP 3551179 B2 JP3551179 B2 JP 3551179B2
- Authority
- JP
- Japan
- Prior art keywords
- disk
- centering
- fitting member
- center hole
- center
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images






Landscapes
- Holding Or Fastening Of Disk On Rotational Shaft (AREA)
Description
【産業上の利用分野】
本発明は、光ディスクや光磁気ディスク等のディスクを記録媒体に用いるディスク記録及び/又は再生装置に用いられるディスクテーブルの製造方法及びディスクテーブル製造装置に関する。
【0002】
【従来の技術】
従来、光ディスクや光磁気ディスク等の如きディスクを記録媒体に用いる記録及び/又は再生装置が用いられている。この種のディスクを記録媒体に用いる記録及び/又は再生装置は、ディスクを回転操作するディスク回転操作機構と、このディスク回転機構によって回転されるディスクの信号記録面に対向配置されるピックアップ装置とを備え、ピックアップ装置によって回転操作されるディスクの信号記録面を走査するすることによって情報信号の記録又は再生が行われる。
【0003】
ディスク回転操作機構は、ディスクが位置決めされて装着されるディスクテーブルを備える。ディスクテーブルは、ディスク回転操作機構を構成するモータの駆動軸に取り付けられ、モータにより回転操作される。このディスクテーブルは、ディスクの中心部に設けられた中心孔に嵌合する嵌合部材と、ディスクの中心孔の周囲を支持するテーブル部とを備える。また、ディスクテーブルは、ディスクをテーブル部に対して押圧支持する支持手段を有している。この支持手段には、テーブル部に対向して配設され、テーブル部と共働して、テーブル部上に載置されたディスクの中心孔の周囲を挟持するチャッキングプレートが用いられる。
【0004】
ディスクテーブルに設けられる嵌合部材は、先端側に向かって縮径された略円錐台形状に形成されている。この嵌合部材は、テーブル部に対し、駆動軸の軸方向に移動可能に支持されている。また、嵌合部材は、バネ等の付勢部材により、先端側方向に付勢されている。
【0005】
このディスクテーブルは、ディスクが中心孔の内壁部を嵌合部材の外周面に当接させながらテーブル部上に載置されると、嵌合部材の外周面が円錐状となされており、嵌合部材が先端側方向に付勢されていることにより、中心孔の内壁部が嵌合部材の外周面により押圧されて、ディスクの回転中心との駆動軸の中心を一致させるセンタリングが行われる。
【0006】
ディスクテーブル上に装着されたディスクは、モータが回転駆動すると、ディスクテーブルと一体となって回転操作される。
【0007】
【発明が解決しようとする課題】
上述のように、嵌合部材がテーブル部に対して移動可能に支持されたディスクテーブルは、構成が複雑であり、組み立てが煩雑となってしまう。また、このディスクテーブルは、嵌合部材とテーブル部との間に、付勢部材を介在する必要があるため、テーブル部の薄型化を図ることが困難である。
【0008】
このような問題点を解消するため、嵌合部材をテーブル部に対して固定することにより、装置構成の簡素化及び薄型化を図ったディスクテーブルが提案されている。このようなディスクテーブルは、嵌合部材の外径の寸法誤差及びディスクの中心孔の内径の寸法誤差を考慮して、嵌合部材を中心孔に対して小さめに形成する必要が生じる。そのため、このディスクテーブルは、ディスクがテーブル部に載置された状態において、嵌合部材の外面部と中心孔の内壁部との間に微小な空隙が形成されるおそれがある。
【0009】
嵌合部材とディスクの中心孔との間に空隙が形成されると、ディスクの駆動軸に対するセンタリングが良好に行えないばかりか、外部から振動や衝撃が加えられたときに、ディスクがテーブル部に対して移動してしまうおそれがある。
【0010】
ディスクを記録媒体に用いる記録及び/又は再生装置にあっては、ディスクの駆動軸に対する偏心が大きいと、ディスクに情報信号の書き込み又は読み出しを行うための光束がディスクに追従できなくなり、情報信号の書き込み又は読み出しが行えなくなる。また、この種の記録及び/又は再生装置は、ディスクのテーブル部に対する移動が生ずると、光束のいわゆるトラックジャンプが生じて、ディスクに対する情報信号の書き込み又は読み出しが中断されてしまう。
【0011】
本発明は、上述の実情に鑑みて提案されるものであって、装置構成の簡素化、薄型化を図りながら、記録媒体として用いられるディスクの正確なセンタリングを行うことができるディスクテーブルを容易且つ正確に製造することを可能とするディスクテーブルの製造法及びディスクテーブル製造装置を提供することを目的とする。
【0012】
【課題を解決するための手段】
上述の課題を解決し上記目的を達成するため、本発明に係るディスクテーブルの製造方法は、本体部の中心に位置決め孔が設けられた位置決め治具の上記位置決め孔内に突設された基準軸を、ディスクの中心孔に先端側から嵌合する嵌合部材の中心孔に嵌合することによって当該嵌合部材を位置決めし、上記ディスクの中心孔の内壁部をそれぞれ等しい押圧力により外方側に押圧する複数の板バネ状のセンタリング部材を有するセンタリング手段の上記センタリング部材を上記嵌合部材に設けた切り欠き部に進入させ、上記各センタリング部材を、上記位置決め孔の内壁部に上記基準軸に同軸とされた円筒面の一部を構成するように複数形成されている各センタリング部材当接壁に当接させ、上記センタリング手段を上記嵌合部材に対して固定して取り付けるようにしたものである。
【0013】
ここで、上記嵌合部材の基端側に上記嵌合部材に一体的に配設され、上記ディスクの中心孔の周囲部が載置されるテーブル部に、上記センタリング手段が接着されることにより、上記センタリング手段が上記嵌合部材に対して固定される。
そして、本発明に係るディスクテーブル製造装置は、本体部と、上記本体部の中心に設けられた位置決め孔と、上記位置決め孔内に突設され、ディスクの中心孔に嵌合される嵌合部材の中心孔に嵌合される基準軸と、上記位置決め孔の内壁部に上記基準軸と同軸の円筒面の一部を構成するように形成され、上記ディスクの中心孔の内壁部をそれぞれ等しい押圧力により外方側に押圧する複数のセンタリング部材と当接する複数のセンタリング部材当接壁とを備えている。
【0014】
【作用】
本発明は、本体部の中心に位置決め孔が設けられた位置決め治具の上記位置決め孔内に突設された基準軸を、ディスクの中心孔に先端側から嵌合する嵌合部材の中心孔に嵌合することによって当該嵌合部材を位置決めし、ディスクの中心孔の内壁部をそれぞれ等しい押圧力により外方側に押圧する複数の板バネ状のセンタリング部材を有するセンタリング手段のセンタリング部材を上記嵌合部材に設けた切り欠き部に進入させ、各センタリング部材を、位置決め孔の内壁部に基準軸に同軸とされた円筒面の一部を構成するように複数形成されている各センタリング部材当接壁に当接させ、センタリング手段を嵌合部材に対して固定して取り付けることにより、センタリング手段が、ディスクの中心孔の内壁部を各センタリング部材によって均等に押圧することができる位置に取り付けられる。
【0015】
【実施例】
以下、本発明の具体的な実施例を図面を参照しながら説明する。
【0016】
まず、本発明に係るディスクテーブルは、図1乃至図3に示すように、このディスクテーブルが適用されるディスク記録及び/又は再生装置のスピンドルモータ5の駆動軸1に嵌合支持されるテーブル部2を有している。テーブル部2は、合成樹脂材料等により略々円盤状に形成され、中心部の駆動軸1が嵌合する嵌合孔8が設けられている。このテーブル部2は、上面側の外周側部分を、記録及び/又は再生装置の記録媒体となるディスク101が載置されるディスク載置部3としている。
【0017】
テーブル部2の下面側には、嵌合孔8の周囲部分を下方に向かって突出させて形成した支持部7が設けられている。この支持部7は、嵌合孔8の軸方向の長さをテーブル部2の厚みよりも長くして、駆動軸1によるテーブル部2の支持を確実にするためのものである。
【0018】
ディスクテーブルに装着されるディスク101は、図3及び図4に示すように、透明材料よりなる円盤状のディスク基板の一方の主面部に信号記録層を被着させている。ディスク基板には、中心部に円形の中心孔102が形成されている。この中心孔102は、ディスク記録及び/又は再生装置において、ディスク101が保持される際の位置基準となるものである。ディスク基板に設けた中心孔102の周囲部分は、段差状に他方の主面部側に膨出形成されている。すなわち、ディスク基板は、一方の主面部の中心孔102を囲む周囲部分が円環状の凹部103となされ、他方の主面部の中心孔102を囲む周囲部分が円環状の凸部となされている。信号記録層は、金属材料や磁性材料等により形成され、情報信号の記録が行われる。
【0019】
ディスクテーブルが取り付けられ、このディスクテーブルを回転操作するスピンドルモータ5は、図2に示すように、ディスク記録及び/又は再生装置のシャーシ6の下面側に取り付けられ、駆動軸1を、透孔を介してシャーシ6の上方側に突出させている。シャーシ6には、ディスク載置部3上に載置されたディスク101の信号記録層に対して情報信号の書き込みを行い、ディスク101に記録された情報信号の読み出しを行う図示しない光学ピックアップ装置、あるいは、磁気ヘッド装置等が、スピンドルモータ5に対し近接離間する方向である上記データの径方向に移動可能に配設されている。
【0020】
そして、テーブル部2の上面側の中央部には、嵌合部材4が突設されている。嵌合部材4は、テーブル部2に一体的に略々円錐台状に形成されている。この嵌合部材4は、記録ディスク101の中心孔102に嵌合し得る外径を有し、図4に示すように、上方側、すなわち、先端側部分が先端側に向かって縮径されたテーパ状に形成されたディスク引込み用テーパ部4aとなされている。ディスク引込み用テーパ部4aの外面は、嵌合部材4の先端面に対し、滑らかな曲面状をもって連続されている。また、嵌合部材4は、基端側、すなわち、ディスク載置面部3の近傍となる側が、ストレートな円柱部4bとなされている。この円柱部4bは、ディスク101の中心孔102の内径に略々等しい外径を有している。
【0021】
そして、嵌合部材4の先端面側の外周囲には、図3に示すように、円環状の溝部25が設けられている。この溝部25は、嵌合部材4の中心に中心を一致させて形成されている。また、嵌合部材4には、溝部25に連通して、複数の切り欠き部10が設けられている。これら切り欠き部10は、溝部25より嵌合部材4の外周側に亘って放射状に形成されている。これら各切り欠き部10は、嵌合部材4の軸を中心として等角度間隔に形成されている。
【0022】
溝部25には、センタリング手段となるセンタリングリング11が嵌合される。センタリングリング11は、可撓性及び弾性を有する合成樹脂や金属等により形成されている。このセンタリングリング11には、外方側に向けて、センタリング部材となるセンタリング片12が一体的に突設されている。これらセンタリング片12は、爪状の突片であって、切り欠き部10に対応する等角度間隔に位置して放射状をなして形成されている。これらセンタリング片12は、各切り欠き部10内に係合されている。これらセンタリング片12は、それぞれ板バネ状に形成され、弾性変位が可能となされている。
【0023】
各センタリング片12は、センタリングリング11が溝部25に嵌合された状態において、基端側が嵌合部材4の先端面の近傍に位置され、先端側をディスク載置面部3に対して傾斜させ、ディスク載置面部3側に向け、先端側部分のみを各切り欠き部10よりも外方側、すなわち、嵌合部材4の外周方向に突出させている。これらセンタリング片12の先端側部分は、嵌合部材4の円柱部4bの外周側にディスク載置面部3に向けて突出された状態となされている。すなわち、各センタリング片12は、嵌合部材4の基端側部分において、この嵌合部材4の外方側に突出された状態となっている。これらセンタリング片12の先端側部分は、センタリング片12の基端側部分の弾性変形によって、各切り欠き部10に対して出没可能となされている。
【0024】
なお、テーブル部2の上面部には、各センタリング片12の弾性変位が阻害されないようにするため、各センタリング片12の先端部を包絡した円環状の溝部14が設けられている。
【0025】
また、嵌合部材4の先端面には、図2及び図3に示すように、マグネット取付凹部13が設けられている。マグネット取付凹部13は、円形の凹部であって、嵌合部材4の中心に中心を一致させて形成されている。このマグネット取付凹部13には、ディスク101の支持手段となるマグネット9が嵌合するように取り付けられている。マグネット9は、円形の釦形状に形成されている。このマグネット9は、ディスク101の中央部に中心孔102を閉塞するように取り付けられた図示しない金属板を吸引するためのものである。
【0026】
上述のように構成されたディスクテーブルにおいて、ディスク101を装着するには、図4に示すように、装着するディスク101の中心孔102を嵌合部材4に嵌合させる。このとき、嵌合部材4の先端面とディスク引込み用テーパ部4aとが滑らかな曲面状に連続されているため、ディスク101は、嵌合部材4に対して偏心した状態となっていても、中心孔102の内壁部をディスク引込み用テーパ部4aの外周面に摺接させながら、嵌合部材4の中央側に導かれながら、図4中矢印C方向の嵌合部材4の基端側方向に移動される。
【0027】
ディスク101が嵌合部材4の基端側方向に移動されると、図5及び図6に示すように、中心孔102の内壁部が上記各センタリング片12に当接する。この中心孔102の内壁部は、各センタリング片12を弾性変形させて各切り欠き部10内に没入させつつ、嵌合部材4の基端側方向に移動される。このとき、各センタリング片12は、弾性復帰力によって、中心孔102の内壁部を外方側に向かって押圧する。
【0028】
ディスク101の中心孔102が嵌合部材4の円柱部4bに嵌合され、図7に示すように、中心孔102の外周側部分の周囲部がディスク載置面部3上に載置されたときに、ディスク101は、中心孔102の内壁部を各センタリング片12に押圧されてセンタリングされ、嵌合部材4の軸に中心孔102の中心を一致させた状態となる。
【0029】
このとき、マグネット9は、ディスク101に取り付けられた金属板を吸引して、ディスク101をディスク載置面部3上に支持する。
【0030】
このように、ディスク101がテーブル部2に対して位置決めされて装着され、スピンドルモータ5が駆動されて駆動軸1を回転させると、ディスク101は、テーブル部2とともに回転操作される。このディスク101に対しては、光学ピックアップ装置、あるいは、磁気ヘッド装置等により、信号記録層に対し情報信号の書き込みが行われ、また、ディスクに記録された情報信号の読み出しが行われる。
【0031】
ところで、各センタリング片12は、ディスク101がディスク載置面部3に当接する前に、テーブル部2に対し正確にセンタリングされるためには、これらセンタリング片12がディスク101の中心孔102の内壁部を充分な力によって押圧する必要がある。中心孔102の内壁部が各センタリング片12に当接したときには、一のセンタリング片12について、図5に示すように、図5中矢印F方向のマグネット9が金属板を吸引するディスク吸引力F、図5中矢印N方向のセンタリング片12の中心孔102の内壁部に対する垂直抗力N、及び、図5中矢印f方向の中心孔102の内壁部がセンタリング片12に加える押圧力fが生じている。ここで、6個のセンタリング片12が設けられているとすると、
f=NSinθ=(F/6)・(Sinθ/Cosθ) ・・・(式1)
が成立している必要がある。
【0032】
この式1において、θは、センタリング片12の外側面のディスク101の主面部に対する傾き角度である。そして、例えば、ディスク吸引力Fが350gfであり、傾き角度θが70°であるとすると、押圧力fは、
f=(350/6)・ Tan70°=160(gf) ・・・(式2)
より、160gfとなる。すなわち、各センタリング片12は、160gf以上の押圧力fで押圧されたときに、図5中矢印α方向のディスク載置面部3を含む平面上におけるセンタリング片12の嵌合部材4よりの突出量だけ弾性変位されるように、弾性力を設定すればよい。これらセンタリング片12は、記録ディスク101がディスク載置面部3上に載置されたときには、ディスク載置面部3を含む平面上における嵌合部材4よりの突出量に等しい変位量だけ弾性変位されるからである。
【0033】
上述のように、160gf程度の押圧力fで押圧されたときに、ディスク載置面部3を含む平面上における嵌合部材4よりの突出量だけ弾性変位されるような弾性力を有するセンタリング片12は、合成樹脂材料により形成することが可能である。
【0034】
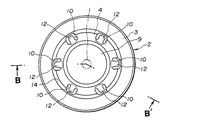
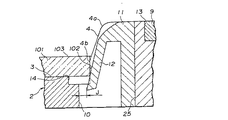
なお、各センタリング片12は、図8及び図9に示すように、嵌合部材4に一体的に形成するようにしてもよい。すなわち、嵌合部材4は、この嵌合部材4とセンタリングリング11とを一体として形成される。
【0035】
ところで、センタリング部材となる複数のセンタリング片12は、上述したディスクテーブルのように、初期状態、すなわち、弾性変位されていない状態にて配設されたものに限定されず、図10に示すように、内方側、すなわち、嵌合部材4の中心軸側に弾性変位された状態で配設するようにしたものでもよい。この場合には、各センタリング片12は、それぞれ、内方側に弾性変位された状態で、先端側を各切り欠き部10内に進入させ、先端部を各切り欠き部10の内壁部に当接させている。すなわち、このディスクテーブルは、各切り欠き部10の内壁部は、各センタリング片12の初期状態への復帰を規制する規制部となっている。
【0036】
このディスクテーブルは、ディスク101が図10中矢印C方向に降下され、テーブル部2のディスク載置面部3上にディスク101が載置されると、上記各センタリング片12は、図11に示すように、このディスク101の中心孔102の内壁部によって押圧されて弾性変位するとともに、内壁部を押圧する。このとき、各センタリング片12は、図11中矢印Jで示すように、先端部を切り欠き部10の内壁部に当接させていた位置より、中心孔102の内壁部に当接された位置まで弾性変位される。
【0037】
このときの各センタリング片12の変位は初期状態よりの変位ではないため、これらセンタリング片12は、これらセンタリング片12を板バネと見做した場合のバネ定数が小さいものであっても、ディスク101の中心孔102の内壁部に対して、自然状態よりの変位量に相当する充分な押圧力を発揮することができる。したがって、これらセンタリング片12は、ディスク101を良好にセンタリングすることができる。この場合には、各センタリング片12は、バネ定数に誤差があっても、この誤差による中心孔102の内壁部に対する押圧力の変動が少ないものとなされている。さらに、この場合には、各センタリング片12は、ディスク101が装着されない初期状態においては、各切り欠き部10の内壁部により位置規制されるため、高精度に位置決めされている。
【0038】
また、本発明に係るディスクテーブルを構成するセンタリング手段は、上述したような複数の板バネ状のセンタリング片12に限定されず、図12に示すように、センタリングリング11の円環部に対してヒンジ部12aを介して連設された複数のセンタリング片12と、弾性部材12bとで構成するようにしたものでもよい。
【0039】
この例の突片部である各センタリング片12は、爪状の突片であって、切り欠き部10に対応する等角度間隔に位置して、センタリングリング11の円環部に対して放射状に形成されている。これらセンタリング片12は、各切り欠き部10内に嵌合されている。また、センタリング片12は、上述したものと同様に、先端側部分のみを嵌合部材4の基端側部分において嵌合部材4の外方側に突出させている。ヒンジ部12aは、各センタリング片12の基端側部分に、これらセンタリング片12を肉薄となすことにより形成されている。これらセンタリング片12は、それぞれヒンジ部12aが可撓変位することによって、嵌合部材4に対する出没方向の変位が可能となされている。弾性部材12bは、ブチルゴムやその他の弾性を有する材料により略々円環状に形成され、各センタリング片12とセンタリングリング11の円環部との間に介在配設されている。すなわち、弾性部材12bは、センタリングリング11の円環部の外周側に嵌合されて各センタリング片12の内周側を支持している。
【0040】
このディスクテーブルが、ディスク101が図12中矢印C方向に降下され、テーブル部2のディスク載置面部3上に載置されると、上記各センタリング片12は、ディスク101の中心孔102の内壁部によって押圧されて弾性部材12bを図13中矢印K方向に押圧しながら変位させるとともに、内壁部を弾性部材12bの弾発力によって押圧する。
【0041】
このときの各センタリング片12の変位は、弾性変位ではないため、これらセンタリング片12は、変位を繰り返してもいわゆるクリープを生じ難く、良好な耐久性を有している。そして、ディスク101の中心孔102の内壁部に対する押圧力は、弾性部材12bの弾発力によって得られるため、弾性部材12bの材料や形状等を適宜選定することにより充分なものとすることができる。したがって、各センタリング片12は、ディスク101を良好にセンタリングすることができる。
【0042】
本発明に係るディスクテーブルは、図14乃至図16、図18及び図19に示すように、金属材料よりなる板バネ材から形成されたセンタリングリング11を用いて構成してもよい。
【0043】
このディスクテーブルも、ディスク記録及び/又は再生装置のスピンドルモータ5の駆動軸1に嵌合支持されるテーブル部2を有している。テーブル部2は、合成樹脂材料等により略々円盤状に形成され、中心部の駆動軸1が嵌合する嵌合孔8が設けられている。このテーブル部2は、上面側の外周側部分を、記録及び/又は再生装置の記録媒体となるディスク101が載置されるディスク載置部3としている。
【0044】
なお、スピンドルモータ5は、図15に示すように、外ケース35と、この外ケース35に支持されて駆動軸1を回転可能に支持する軸受け部34と、駆動軸1にマグネット支持部材33を介して取り付けられた円環状のマグネット32,32と、外ケース35内においてマグネット32,32に対向して配設されたコイル基板等を備えている。このスピンドルモータ5は、外ケース35をシャーシ6の下面部に支持させ、駆動軸1を、シャーシ6に設けられた透孔を介してシャーシ6の上方側に突出させている。なお、このディスクテーブルを構成するテーブル部2には、支持部7が設けられていない。
【0045】
そして、テーブル部2の上面側の中央部には、上述したディスクテーブルと同様に、嵌合部材4が突設されている。この嵌合部材4は、略々円錐台形状に形成され、テーブル部2に一体的に形成されており、ディスク101の中心孔102に嵌合し得る外径を有し、先端側部分がディスク引込み用テーパ部4aとなされている。この嵌合部材4は、ディスク載置面部3の近傍となる側の基端側部分がストレートな円柱部4bとなされている。この円柱部4bは、中心孔102の内径に略々等しい外径を有している。
【0046】
嵌合部材4の先端面には、マグネット取付凹部凹部13が設けられている。マグネット取付凹部13は、円形の凹部であって、嵌合部材4の中心に中心を一致させて形成されている。このマグネット取付凹部13には、ディスク101の支持手段となるマグネット9が嵌合するように取り付けられている。マグネット9は、円形の釦形状に形成されている。このマグネット9は、ディスク101の中央部に中心孔102を閉塞するように取り付けられた図示しない金属板を吸引するためのものである。なお、マグネット9の下面側、すなわち、マグネット9と嵌合部材4との間には、高透磁率材料よりなる磁気ヨークを配設してもよい。
【0047】
嵌合部材4には、マグネット取付凹部13に連通して、複数の切り欠き部10が設けられている。これら切り欠き部10は、マグネット取付凹部13の外方側に、マグネット取付凹部13より嵌合部材4の基端側部分及びテーブル部2の円盤状の部分に亘って放射状に形成されている。これら各切り欠き部10は、嵌合部材4の軸を中心として等角度間隔に形成されている。この例においては、切り欠き部10は、120°間隔に3箇所に設けられている。
【0048】
テーブル部2の下面部には、センタリング手段となるセンタリングリング11が、切り欠き部10,10,10内にセンタリング部材となるセンタリング片12,12,12を対応させて臨ませて取り付けられている。このセンタリングリング11は、金属材料よりなる板状のバネ材に打ち抜き加工及びプレス加工を施すことにより、一体的に折り曲げ形成されている。このセンタリングリング11は、図16に示すように、略々円盤状の基台部26と、この基台部26の周囲より上方に向かって立ち上がり形成された3本の支持突片29,29,29と、これら支持突片29,29,29の先端部より外方側に連設されたセンタリング片12,12,12とを有している。
【0049】
基台部26には、中央部に位置して、透孔27が開設されている。この透孔27は、駆動軸1の外径よりも充分に大きな内径を有している。
【0050】
支持突片29,29,29は、基台部26の周囲に、120°毎の等角度間隔に位置して垂設されている。これら支持突片29,29,29は、基台部26の周囲より外方側に向けて突設された舌片をプレス加工により折り曲げて形成されたものである。これら支持突片29,29,29には、これら支持突片29,29,29より基台部26に亘って、絞り部30,30,30がそれぞれ形成されている。これら絞り部30,30,30は、センタリングリング11をなすバネ材の一部が各支持突片29,29,29及び基台部26に亘る突条の膨出部をなすように形成されたものである。これら絞り部30,30,30は、各支持突片29,29,29が基台部26に対して傾くことを防止する。
【0051】
各支持突片29,29,29の先端部には、それぞれ、センタリング片12,12,12の基端部が連設されている。これらセンタリング片12,12,12は、各支持突片29,29,29の外方側、すなわち、基台部26より離間する側に位置し、各支持突片29,29,29の先端部より下方側に向けて傾斜されている。これらセンタリング片12,12,12の先端側には、それぞれ一対の屈曲片31,31が形成されている。これら屈曲片31,31は、センタリング片12の両側に対をなして舌片状に突設され、基台部26の中心側に向けて略々円弧状に屈曲されている。これらセンタリング片12,12,12及び各センタリング片12,12,12の屈曲片31,31は、それぞれ支持突片29,29,29より平板状に連設された部材がプレス加工によって屈曲形成されたものである。
【0052】
また、基台部26の周縁には、等角度間隔で各支持突片29,29間に位置して、接着剤用切り欠き部28が形成されている。これら接着剤用切り欠き部28は、略々半円状の切り欠きである。
【0053】
各センタリング片12,12,12は、基台部26がテーブル部2の下面側に取り付けられることによって、各切り欠き部10,10,10内に進入させられている。基台部26のテーブル部2への取り付けは、基台部26の主面部をテーブル部2の下面側に当接させた状態で、各接着剤用切り欠き部28内に紫外線硬化樹脂等よりなる接着剤を塗布することにより行われる。このとき、支持突片29,29,29の先端側部分は、マグネット9の外周側に位置し、マグネット9及び嵌合部材4より離間されている。これらセンタリング片12,12,12は、それぞれ弾性変位が可能となされている。
【0054】
各センタリング片12,12,12は、センタリングリング11がテーブル部2に取り付けられた状態において、図18に示すように、基端側が嵌合部材4の先端面の近傍に位置されるとともに、ディスク載置面部3に対して傾斜して支持され、先端側部分を各切り欠き部10よりも外方側、すなわち、嵌合部材4の外周方向に突出させている。これらセンタリング片12,12,12の先端側部分は、センタリング片12,12,12の基端側部分の弾性変形によって、嵌合部材4の外周面に出没可能となされている。これらセンタリング片12,12,12の先端部は、ディスク載置面部3よりも下方側に位置して、各切り欠き部10の内壁部に当接している。このとき、各センタリング片12,12,12は、初期状態よりも基台部26側にやや弾性変位された状態となっている。
【0055】
ところで、このように板バネ材から構成されたセンタリングリング11を有するディスクテーブルを製造するには、図17に示すように、位置決め治具50を用いる。この位置決め治具50は、ブロック状の本体部に、凹状の位置決め孔51が設けられている。この位置決め孔51の底部には、基準軸53が突設されている。基準軸53は、スピンドルモータ5の駆動軸1と略々等しい外径を有している。位置決め孔51の内壁部の一部は、テーブル部2の切り欠き部10,10,10に対応して、センタリング片当接壁52,52,52となされている。位置決め孔51の内壁部の各センタリング片当接壁52,52,52以外の部分は、これらセンタリング片当接壁52,52,52よりも外方側に拡径された状態となっている。各センタリング片当接壁52,52,52は、基準軸53に同軸となされた円筒面の一部をなすように形成されている。図17中矢印Lで示すこれらセンタリング片当接壁52,52,52を包絡する円筒面の直径は、ディスク101の中心孔102の内径よりも僅かに小さい程度、例えば、中心孔102の内径が11.00mmの場合において10.98mm乃至10.99mm程度となされている。
【0056】
本発明に係るディスクテーブルの製造方法においては、図17に示すように、まず、嵌合部材4に穿設されたテーブル部2の嵌合孔8に、基準軸53を嵌合させる。このとき、テーブル部2は、嵌合部材4を位置決め孔51に嵌合させるように、嵌合部材4を位置決め孔51に対向させた状態で、嵌合孔8に基準軸53を嵌合される。このとき、各切り欠き部10,10,10は、各センタリング片当接壁52,52,52に臨む状態となる。
【0057】
次に、センタリングリング11を、位置決め治具50に装着されたテーブル部2上に載置する。このとき、センタリングリング11は、基台部26をテーブル部2の下面部上に載置させ、各センタリング片12,12,12を各切り欠き部10,10,10内に進入させる。すると、各センタリング片12,12,12は、先端側部分を各センタリング片当接壁52,52,52に対応させて当接させる。このとき、各センタリング片12,12,12は、基台部26側に弾性変位された状態となっているので、各センタリング片当接壁52,52,52を弾発力により押圧する。したがって、センタリングリング11は、各センタリング片12,12,12の弾発力によって、これらセンタリング片12,12,12の弾発力の釣り合う位置、すなわち、これらセンタリング片12,12,12の弾発力が互いに等しくなる位置に移動されて停止する。このとき、各支持片部29,29,29とマグネット9及び嵌合部材4とが離間されているため、センタリングリング11の各センタリング片12,12,12の弾発力による移動が阻害されることがない。
【0058】
センタリングリング11は、各センタリング片12,12,12の弾発力の釣り合う位置において、接着剤32によって、テーブル部2の下面部に接着されて、嵌合部材4に対して固定された状態で取り付けられる。接着材32によるセンタリングリング11のテーブル部2に対する接着は、流動体状の接着材32を各接着剤用切り欠き部28,28,28内に滴下して、これら接着材32をセンタリングリング11及びテーブル部2の双方に接触した状態となし、その後、接着材32を硬化させることにより行われる。接着剤32の硬化は、紫外線の照射や、加熱によって行われる。
【0059】
テーブル部2は、センタリングリング11を伴って、位置決め治具50より取り外される。このようにしてテーブル部2に取り付けられたセンタリングリング11の各センタリング片12,12,12は、ディスク101の中心孔102よりもやや小径で嵌合孔8に対して同軸の円弧上まで変位されたときに、互いに等しい外方側に向かう弾発力を発生する。
【0060】
上述のように板バネ材から構成されたセンタリングリング11を有するディスクテーブルにおいて、ディスク載置面部3上にディスク101を載置させて装着するには、図18中矢印C方向に降下させて中心孔102を嵌合部材4に勘合させる。
【0061】
ディスク101が嵌合部材4の基端側方向に移動されると、図19に示すように、ディスク101の中心孔102の内壁部が各センタリング片12,12,12に当接する。この中心孔102の内壁部は、各センタリング片12,12,12を弾性変形させて各切り欠き部10,10,10内に没入させつつ、嵌合部材4の基端側方向に移動される。このとき、各センタリング片12,12,12は、図19中矢印Jで示すように、先端部を切り欠き部10,10,10の内壁部に当接させていた位置より、中心孔102の内壁部に当接された位置まで、弾性変位される。また、これらセンタリング片12,12,12は、弾性的復帰力によって、中心孔102の内壁部を外方側方向に押圧する。
【0062】
そして、図19に示すように、ディスク101の中心孔102が嵌合部材4の円柱部4bに嵌合され、中心孔102を囲む周囲部がディスク載置面部3上に載置されたときには、ディスク101は、中心孔102の内壁部を各センタリング片12,12,12に押圧されることによってセンタリングされ、嵌合部材4の軸中心に中心孔102の中心を一致させる。
【0063】
このとき、マグネット9は、ディスク101に取り付けられた金属板104を吸引して、ディスク101をディスク載置面部3上に吸引支持する。
【0064】
このようにして、ディスク101がテーブル部2に対して位置決めされて装着され、スピンドルモータ5が駆動され駆動軸1が回転されると、ディスク101は、テーブル部2とともに回転操作される。このディスク101に対しては、光学ピックアップ装置、あるいは、磁気ヘッド装置等により、信号記録層に対し情報信号の書き込みが行われ、また、ディスクに記録された情報信号の読み出しが行われる。
【0065】
ところで、各センタリング片12,12,12が、ディスク101がディスク載置面部3上に載置された後においても、良好にセンタリングするためには、センタリング片12,12,12がディスク101の中心孔102の内壁部を充分に大きな力によって押圧する必要がある。一方、これらセンタリング片12,12,12の中心孔102の内壁部を押圧する力が過大であると、マグネット9が金属板104を吸引する力によって、ディスク101をディスク載置面部3に当接する位置まで移動させることができなくなる。したがって、各センタリング片12,12,12のバネ定数k0は、ディスク101の嵌合部材4に対する偏心を充分に修正することができるバネ定数の最小値k1以上であって、マグネット9の金属板104に対する吸引力によってディスク101がディスク載置面部3に当接する位置まで移動され得るバネ定数の最大値k2以下となされている。
【0066】
ここで、各センタリング片12,12,12のバネ定数をkとする。各センタリング片12,12,12の変位量をΔxとし、これらセンタリング片12,12,12とディスク101の中心孔102の内壁部との間の摩擦係数をμ1とし、ディスク101とディスク載置面部3との間の摩擦係数をμ2とする。中心孔102の内壁部が各センタリング片12,12,12に当接したときには、一のセンタリング片12について、図19に示すように、図19中矢印Fで示すマグネット9が金属板を吸引するディスク吸引力F、及び、図19中矢印kΔxで示すセンタリング片12の中心孔102の内壁部に対する垂直抗力kΔxが加わっている。そして、各センタリング片12,12,12の中心孔102の内壁部が当接された部分の傾き角度を、図19中に矢印θで示すように、水平面よりの角度θで示す。すると、3個のセンタリング片12,12,12が設けられている、最大値k2については、
F=μ1k2ΔxSinθ+k2ΔxCosθ ・・・(式3)
より、
k2=F/{Δx(μ1Sinθ+Cosθ)} ・・・(式4)
となり、
k0<k2であるから、
k0<F/{Δx(μ1Sinθ+Cosθ)} ・・・(式5)
である。
【0067】
また、最小値k1については、ディスク101の嵌合部材4に対する偏心量をDとし、ディスク101を中心に移動させようとする力を移動力Cとすると、

R=μ2(3F−k1ΔxCosθ) ・・・(式7)
ディスク101が移動されるためには、移動力Cが抵抗力Rよりも大でなければならない。したがって、
(3/2)k1DSin2θ>μ2(3F−k1ΔxCosθ)より、
k1=6μ2F/(3DSin2θ+2μ2ΔxCosθ) ・・・(式8)
となり、
k1<k0であるから、
k0>6μ2F/(3DSin2θ+2μ2ΔxCosθ) ・・・(式9)
である。
【0068】
このようにして定められる各センタリング片12,12,12のバネ定数は、センタリング片12,12,12がバネ材より形成されているため、このセンタリング片12を合成樹脂材料より形成した場合のバネ定数の略々5倍程度とすることができる。
【0069】
このようにバネ材からなるセンタリングリング11を用いたディスクテーブルは、各センタリング片12,12,12は、ディスク101を良好にセンタリングすることができる。また、各センタリング片12,12,12は、先端部を切り欠き部10,10,10の内壁部に当接させているため、バネ定数に誤差があっても、この誤差によるディスク101の中心孔102の内壁部に対する押圧力の変動が少ないものとなされている。さらに、各センタリング片12,12,12は、ディスク101が装着されない初期状態においては、各切り欠き部10,10,10の内壁部により位置規制されるため、高精度に位置決めされている。
【0070】
また、各センタリング片12,12,12は、金属材料より形成されているため、いわゆる耐クリープ性が良好であり、高温環境下における耐久性も良好である。さらに、これらセンタリング片12,12,12は、合成樹脂材料より形成する場合に比較して、正確なバネ定数で形成することが容易である。
【0071】
各センタリング片12,12,12は、各屈曲片31,31を有し、ディスク101の中心孔102の内壁部に当接する部分が基台部26側に略々円弧状に屈曲されているため、中心孔102の内壁部に損傷を与えることがなく、また、ディスク101のディスク載置面部3側への移動を円滑に行うことができる。
【0072】
本発明に係るディスクテーブルを上述の如きバネ材からなるセンタリングリング11を用いて構成する場合においては、屈曲片31,31を設けることなく、図20に示すように、各センタリング片12,12,12の先端側部分に、合成樹脂材料よりなる当接部材34を被着形成してもよい。これら当接部材34は、いわゆるアウトサート成型等の手段によって、各センタリング片12,12,12に被着形成することができる。これら当接部材34は、各センタリング片12,12,12の中心孔102の内壁部に当接される部分に設けられ、ディスク101が装着されない初期状態においては、嵌合部材4の基端側部分において嵌合部材4の外方側に突出されている。
【0073】
このディスクテーブルにおいても、各センタリング片12,12,12は、中心孔102の内壁部に損傷を与えることなく、ディスク101のディスク載置面部3側への移動を円滑に行うことができる。
【0074】
【発明の効果】
上述のように、本発明は、本発明は、本体部の中心に位置決め孔が設けられた位置決め治具の上記位置決め孔内に突設された基準軸を、ディスクの中心孔に先端側から嵌合する嵌合部材の中心孔に嵌合することによって当該嵌合部材を位置決めし、ディスクの中心孔の内壁部をそれぞれ等しい押圧力により外方側に押圧する複数の板バネ状のセンタリング部材を有するセンタリング手段のセンタリング部材を上記嵌合部材に設けた切り欠き部に進入させ、各センタリング部材を、位置決め孔の内壁部に基準軸に同軸とされた円筒面の一部を構成するように複数形成されている各センタリング部材当接壁に当接させ、センタリング手段を嵌合部材に対して固定して取り付けるようにしているので、センタリング手段を、ディスクの中心孔の内壁部を各センタリング部材によって均等に押圧することができる位置に取り付けることができる。
【0075】
この製造方法を用いて製造されるディスクテーブルは、装着されるディスクのセンタリングを正確且つ確実に行うことができる。
【図面の簡単な説明】
【図1】本発明の前提となるディスクテーブルを示す平面図である。
【図2】上記ディスクテーブルの縦断面図である。
【図3】上記ディスクテーブルの分解斜視図である。
【図4】上記ディスクテーブルの要部構成を示す要部拡大縦断面図である。
【図5】上記ディスクテーブルへディスクの装着が開始された状態を示す要部拡大縦断面図である。
【図6】上記ディスクテーブルへのディスクの装着の途中の状態を示す要部拡大縦断面図である。
【図7】上記ディスクテーブルへのディスクの装着が完了した状態を示す要部拡大縦断面図である。
【図8】本発明に係るディスクテーブルであって、嵌合部材とセンタリング部材とを一体的に構成した例を示す平面図である。
【図9】図8に示すディスクテーブルの縦断面図である。
【図10】本発明に係るディスクテーブルの他の例を示すものであって、ディスクテーブルにディスクの装着が開始された状態を示す要部拡大縦断面図である。
【図11】図10に示したディスクテーブルへのディスクの装着が完了した状態を示す要部拡大縦断面図である。
【図12】本発明に係るディスクテーブルの更に他の例であって、このディスクテーブルにディスクの装着が開始された状態を示す要部拡大縦断面図である。
【図13】図12に示したディスクテーブルへのディスクの装着が完了した状態を示す要部拡大縦断面図である。
【図14】本発明に係るディスクテーブルを金属材料よりなる板バネ材からなるセンタリング部材を用いて構成した例を示す平面図である。
【図15】図14に示したディスクテーブルを示す縦断面図である。
【図16】図14に示したディスクテーブルを示す分解斜視図である。
【図17】図14に示したディスクテーブルの製造工程を示す斜視図である。
【図18】図14に示したディスクテーブルへのディスクの装着の途中の状態を示す要部拡大縦断面図である。
【図19】図14に示したディスクテーブルへのディスクの装着が完了した状態を示す要部拡大縦断面図である。
【図20】本発明に係るディスクテーブルを金属材料よりなる板バネ材からなるセンタリング部材を用いて構成した他の例を示す要部拡大縦断面図である。
【符号の説明】
2 テーブル部、 3 ディスク載置面部、 4 嵌合部材、 4a ディスク引込み用テーパ部、 4b 円柱状部分、 9 マグネット、 8 嵌合孔、10 切り欠き部、 11 センタリングリング、 12 センタリング片、19 クランプ部材、 31 屈曲片、 50 位置決め治具、 51 位置決め孔、 52 センタリング片当接壁、 53 基準軸、 101 ディスク、 102 中心孔
Claims (3)
- 本体部の中心に位置決め孔が設けられた位置決め治具の上記位置決め孔内に突設された基準軸を、ディスクの中心孔に先端側から嵌合する嵌合部材の中心孔に嵌合することによって当該嵌合部材を位置決めし、
上記ディスクの中心孔の内壁部をそれぞれ等しい押圧力により外方側に押圧する複数の板バネ状のセンタリング部材を有するセンタリング手段の上記センタリング部材を上記嵌合部材に設けた切り欠き部に進入させ、
上記各センタリング部材を、上記位置決め孔の内壁部に上記基準軸に同軸とされた円筒面の一部を構成するように複数形成されている各センタリング部材当接壁に当接させ、
上記センタリング手段を上記嵌合部材に対して固定して取り付けるようにしたディスクテーブルの製造方法。 - 上記嵌合部材の基端側に上記嵌合部材に一体的に配設され、上記ディスクの中心孔の周囲部が載置されるテーブル部に、上記センタリング手段が接着されることにより、上記センタリング手段が上記嵌合部材に対して固定するようにした請求項1記載のディスクテーブルの製造方法。
- 本体部と、
上記本体部の中心に設けられた位置決め孔と、
上記位置決め孔内に突設され、ディスクの中心孔に嵌合される嵌合部材の中心孔に嵌合される基準軸と、
上記位置決め孔の内壁部に上記基準軸と同軸の円筒面の一部を構成するように形成され、上記ディスクの中心孔の内壁部をそれぞれ等しい押圧力により外方側に押圧する複数のセンタリング部材と当接する複数のセンタリング部材当接壁と
を備えているディスクテーブル製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001369288A JP3551179B2 (ja) | 1992-01-24 | 2001-12-03 | ディスクテーブルの製造方法及びディスクテーブル製造装置 |
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP3293292 | 1992-01-24 | ||
| JP4-32932 | 1992-05-26 | ||
| JP4-157300 | 1992-05-26 | ||
| JP15730092 | 1992-05-26 | ||
| JP2001369288A JP3551179B2 (ja) | 1992-01-24 | 2001-12-03 | ディスクテーブルの製造方法及びディスクテーブル製造装置 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP28521892A Division JP3384002B2 (ja) | 1991-02-07 | 1992-09-30 | ディスクテーブル及び記録及び/又は再生装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002203351A JP2002203351A (ja) | 2002-07-19 |
| JP3551179B2 true JP3551179B2 (ja) | 2004-08-04 |
Family
ID=27287907
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001369288A Expired - Lifetime JP3551179B2 (ja) | 1992-01-24 | 2001-12-03 | ディスクテーブルの製造方法及びディスクテーブル製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3551179B2 (ja) |
-
2001
- 2001-12-03 JP JP2001369288A patent/JP3551179B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002203351A (ja) | 2002-07-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3384002B2 (ja) | ディスクテーブル及び記録及び/又は再生装置 | |
| US5859834A (en) | Optical disc with magnetic member in a recessed portion thereof and method for producing said optical disc | |
| KR100352752B1 (ko) | 디스크형기록매체조립장치및그장치를이용한디스크형기록매체조립방법 | |
| US6038206A (en) | Disc table for disc recording/reproducing apparatus and method for producing same | |
| US7191458B2 (en) | Turntable and optical disk using the turntable | |
| EP0499413A1 (en) | Disc and disc chucking device | |
| JPH07122969B2 (ja) | 情報記憶媒体 | |
| US5666347A (en) | Optical disk and disk chucking mechanism | |
| JP3512029B2 (ja) | ディスクテーブル及び記録及び/又は再生装置 | |
| JP3018535B2 (ja) | ディスクカートリッジ | |
| JP2002203352A (ja) | ディスクテーブル及び記録及び/又は再生装置 | |
| JP2002203351A (ja) | ディスクテーブルの製造方法 | |
| JP2002203349A (ja) | ディスクテーブル及び記録及び/又は再生装置 | |
| JP3019420B2 (ja) | ディスクチャッキング機構 | |
| JP3072658B2 (ja) | 情報信号記録ディスク | |
| JP3237213B2 (ja) | 情報信号記録用のディスク | |
| JP2520595Y2 (ja) | 光ディスク | |
| JP2519676B2 (ja) | 情報処理装置 | |
| JP3200982B2 (ja) | 情報信号記録用のディスク | |
| KR850002420Y1 (ko) | 기록재생장치 | |
| JPS642287Y2 (ja) | ||
| JP2001052401A (ja) | ディスク用調心装置およびこれを備えるディスク駆動用モータ | |
| PL169007B3 (en) | Gripping device for a write plate | |
| JPH06302100A (ja) | 情報記録媒体回転支持体 | |
| JPH07230655A (ja) | ディスククランプ機構 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040205 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040330 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040412 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090514 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100514 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100514 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110514 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120514 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130514 Year of fee payment: 9 |
|
| EXPY | Cancellation because of completion of term | ||
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130514 Year of fee payment: 9 |