JP3551385B2 - キャップシールの装着方法および装着工具 - Google Patents
キャップシールの装着方法および装着工具 Download PDFInfo
- Publication number
- JP3551385B2 JP3551385B2 JP31694192A JP31694192A JP3551385B2 JP 3551385 B2 JP3551385 B2 JP 3551385B2 JP 31694192 A JP31694192 A JP 31694192A JP 31694192 A JP31694192 A JP 31694192A JP 3551385 B2 JP3551385 B2 JP 3551385B2
- Authority
- JP
- Japan
- Prior art keywords
- cap seal
- ring
- mounting
- groove
- pin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Landscapes
- Gasket Seals (AREA)
Description
【産業上の利用分野】
本発明は、回転治具に圧縮空気,切削水,作動油等を供給するロータリジョイントのように、回転体とそれを枢支する固定体から構成される装置,機器のシール面に挿着されるOリングおよびキャップシールの装着方法と装着工具に関する。
【0002】
【従来の技術】
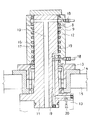
図3は一般的に使用されるロータリジョイントの概要構造を示す。回転治具10にはロータリポスト11が固着され、ロータリポスト11はロータリボディ12に枢支される。ロータリボディ12はベアリング押え部材13および支持部材14を介して固定側の架台15に固定される。ロータリボディ12の枢支面には多数本の円周凹溝が枢支面側に開口して軸線方向に沿って形成される。なお、円周凹溝は溝の深い第1の円周凹溝16と浅い第2の円周凹溝17を交互に形成したものからなる。図4にも示すように、第1の円周凹溝16内にはOリング8とキャップシール9が挿着される。すなわち、Oリング8が溝奥に押し込まれ、Oリング8の全内周に当接してキャップシール9が同じく溝内に押し込まれる。Oリング8とキャップシール9はロータリボディ12とロータリポスト11との枢支面から空気,水,オイル等の媒体が洩れるのを防止するためのものである。一方、第2の円周凹溝17には配管継手18が螺着され、配管継手18は図略の媒体供給源に連通する。
また、図1に示すように、第2の円周凹溝17はロータリポスト11内に穿孔される媒体通路19に連通し、媒体通路19は回転治具10の媒体通路20に連結される。ロータリジョイントは以上のような構造からなるが、枢支面からの媒体洩れがあると回転治具10側の作動に悪影響を及ぼすため、そのシール性を確保することが特に重要である。
【0003】
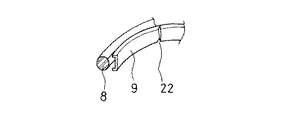
第1の円周凹溝16内にOリング8およびキャップシール9を押し込むには、従来は次のようにして行っていた。すなわち、まず、Oリング8を第1の円周凹溝16内に手動により押し込んだ後、キャップシール9を第1の円周凹溝16の開口側に臨ませ、手動によりキャップシール9の内周面を半径方向に沿う外方側に押圧して溝内に押し込んでいた。Oリング8は比較的軟質のため第1の円周凹溝16内に容易に挿着されるが、耐シール性,耐摩耗性および耐油性等を有するニトリルゴム,ガラスファイバを含むテフロン等からなるキャップシール9は比較的硬質のため前記装着操作では円滑に、かつ均一に第1の円周凹溝16内に押し込むことが難しい。そのため、図5に示すように、キャップシール9の一部分が盛り上り、最後にこの盛り上り箇所を第1の円周凹溝16内に指21で無理に押し込む操作が必要になる。そのため、図6に示すようにキャップシール9にクラック22が生じる場合が多く発生していた。
【0004】
【発明が解決しようとする課題】
キャップシール9の装着の際におけるクラック22の発生を防止又は低減する手段として、従来技術ではキャップシール9を予めオイルを150℃程度に加温した中に沈積させて浸食,軟化させた後、キャップシール9を装着していた。しかしながら、キャップシール9が高温になると素手で触れることが出来ないため、保護具が必要となり作業性が低下する問題点が生ずる。また、装着中にキャップシール9の温度が下り、装着がやりにくくなり、依然としてクラック22が発生するという問題点があった。
【0005】
本発明は、以上の問題点を解決するもので、キャップシールが均一に、かつ円滑に装着され、装着作業効率の向上が図れるとともに、クラック等の発生がなく品質の安定化が図れるキャップシールの装着方法と装着工具を提供することを目的とする。
【0006】
【課題を解決するための手段】
本発明は、以上の目的を達成するために、回転体を枢支する固定体の枢支面側に開口する凹溝内に装着されるOリングとその内周面に当接して前記凹溝内に押し込まれるキャップシールの装着方法であって、前記凹溝内にOリングとキャップシールを手動により予め軽く押し込んだ後、前記キャップシールの内周面の一部分を残した全面に、ピン結合されたリング部材を押し当て、前記リング部材を前記キャップシールの内周に当接するように前記ピンを中心として回動させて前記キャップシールを半径方向に押圧するとともに、キャップシールの前記一部分を手動により前記凹溝内に押し込むようにしたキャップシールの装着方法を特徴とする。また、この方法を実現するために、回転体を枢支する固定体の枢支面側に開口する凹溝内に装着されるOリングとその内周面に当接するキャップシールを前記凹溝内に押し込むための装着工具であって、前記キャップシールのほぼ半周に当接可能な半円弧状の部材でその基端側を互いにピン結合する一対のリング部材と、先端部が前記リング部材のほぼ中間点に連結する一対のアーム部材と有し、一対の前記アーム部材は互いに交叉し中間点がピン結合されており、前記アーム部材の把持により前記リング部材が外側に開くように構成したキャップシールの装着工具を採用するものである。
【0007】
【作用】
固定体の凹溝内にまずOリングを手動等により挿入し、引き続きキャップシールを凹溝内に軽く臨ませる。次に、装着工具のリング部材をキャップシールに当接し、一対のアーム部材の基端側を握持すると、アーム部材の先端部がリング部材のほぼ中間部に連結しているため、リング部材は、外側に開き、キャップシールの中間点を押圧する。それにより、キャップシールはほぼ均一な力でOリング側に押され、Oリングを凹溝内に押し込みながらキャップシール自体を凹溝内に押し込む。リング部材に当接していないキャップシールの一部はやや内側に出張るが、Oリングとキャップシールのその他の部分が十分に凹溝内に押し込まれているため、手動等により軽く押すだけで出張り部は凹溝内に押し込まれる。以上により、キャップシールを凹溝内に円滑に、かつクラック等を発生させることなく装着することが出来る。
【0008】
【実施例】
以下、本発明の実施例に好適な装着工具の一実施例を図面に基づき説明する。図1は本実施例の全体構造を示す斜視図であり、図2は該装置を用いた装着方法を説明する平面図である。
【0009】
図1に示すように、キャップシールの装着工具1は、一対のリング部材2,2と一対のアーム部材3,3から構成される。リング部材2はキャップシール9(図4参照)の半円弧長よりやや短く形成された半円弧部201と、その基端側に形成される当接部202と、半円弧部201の内側のほぼ中間部に内面側に向かって突出形成される突出部203等から形成される。なお、当接部202にはピン孔が穿孔され、突出部203にも連結孔204が穿孔される。一対のリング部材2,2は当接部202を互いに重ね合わせ、前記ピン孔にピン4を挿着した状態でその基端側をピン結合して組み立てられる。なお、それぞれのリング部材2,2の先端側は、図1に示すように、一対のリング部材2,2をキャップシール9の内周に当接するように開いた際に離間して、離間空間7が形成される。
【0010】
一方、アーム部材3は、本実施例では第1の縦部材301と横部材302および第2の縦部材303をその順で椅子状に一体的に連結した形状のものからなり、一対のアーム部材3,3は互いに逆向きに係合する。すなわち、横部材302,302を互いに重ね合わせるとともに、第1および第2の縦部材301,301および303,303を互いに離隔して配置する。第1の縦部材301の先端部には突起ピン304が突出形成される。突起ピン304はリング部材2の連結孔204に挿通して連結される。また、一対の横部材302,302の中央部はピン5によりピン結合される。更に、一対の第1の縦部材301,301間にはスプリング6が張設される。
【0011】
以上の構造により、自由状態では装着工具1の第1の縦部材301,301およびリング部材2,2はスプリング6により互いに近接する方向に付勢され、逆に第2の縦部材303,303の握持側の図の上端部は互いに離隔する方向に配置される。一方、離隔している第2の縦部材303,303の前記握持側を握持すると、ピン5を中心として第2の縦部材303,303が互いに近接する方向に移動する。そして、突起ピン304,304と連結する連結部203,203を介して、リング部材2,2の半円弧部201,201がピン4を中心として外側に回動する。
【0012】
次に、図3を使って上記構成のキャップシールの装着工具1を使用してのキャップシールの装着手順を説明する。
ロータリポスト11の引き出したロータリボディ12の第1の円周凹溝16内にOリング8を手動等により挿入する。次に、一番奥側の第1の円周凹溝16内にキャップシール9を手動等により臨ませる。装着工具1をロータリボディ12内に挿入し、リング部材2,2の半円弧部201,201をキャップシール9の内周面に位置合わせする。アーム部材3,3の第2の縦部材303,303の握持部を把持すると、前記したようにリング部材2,2の半円弧部201,201が外側に開きキャップシール9に当接する。更にアーム部材3,3を握持すると、図2に示すようにキャップシール9が第1の円周凹溝16内に押圧される。Oリング8はキャップシール9に押され第1の円周凹溝16の奥側に更に押され、キャップシール9も溝内に十分に押し込まれる。
【0013】
この場合、前記したように、リング部材2,2の連結部203,203が半円弧部201,201のほぼ中間部に設けられているため、半円弧部201,201はキャップシール9をほぼ均一な力で第1の円周凹溝16内に押圧することができる。一方、図2に示すように、半円弧部201,201の先端側には離間空間7が形成されているため、この部分のキャップシール9が第1の円周凹溝16内に押し込まれずにやや内側に出張って残る。そのため、手動等によりこの出張り部9aを第1の円周凹溝16内に押し込む必要がある。前記したように、装着工具1によりOリング8およびキャップシール9の大部分は第1の円周凹溝16内に十分に押し込まれているため、出張り部9aの出張り量は小さい。そのため、手動等により軽く、かつ容易に押し込むことができる。
【0014】
以上のようにして一番奥の第1の円周凹溝16内へのOリング8およびキャップシール9の押し込みが終了したら、次の奥側の第1の円周凹溝16内にキャップシール9を臨ませ、前記と同様な方法により押し込み動作を行う。以下、同一の装着作業を開口側まで行うことによりロータリボディ12のOリング8およびキャップシール9の装着が終了する。
【0015】
本実施例において、装着工具1を図示の構造のものを採用したが、その細部構造は図示のものに限定するものではない。特に、アーム部材3,3の形状や、アーム部材3,3とリング部材2,2との連結構造については図示のものに限らず、X形状に交叉するものでもよく、かつボール継手等により両者を連結するものでもよい。また、本実施例はロータリジョイントについて説明したが、回転体と固定体間にOリングおよびキャップシールを装着するその他の装置,機器にも適用できることはいうまでもない。
【0016】
【発明の効果】
本発明によれば、次のような顕著な効果を奏する。
▲1▼ 装着工具のアーム部材の握持動作によりアーム部材に連結するリング部材をキャップシールの内面に均一に押圧することが出来るため、Oリングおよびキャップシールが均一に固定型の凹溝内に押し込まれる。
▲2▼ キャップシールの一部分に凹溝内に押し込まれない部分が生ずるが、キャップシールの大部分が凹溝内に十分に押し込まれるため前記一部分の出張り量が少なく、手動等により凹溝内に無理なく押し込まれる。そのため、クラック等の発生が皆無になる。
▲3▼ 装着工具を用いることにより、キャップシールの装着が迅速に、かつ容易に行われ、装着作業効率の向上が図れる。
▲4▼ 装着が確実に行われるため、シール洩れの恐れがない。
▲5▼ 装着工具は簡便構造なものからなり、容易に、かつ安価に実施出来る。
【図面の簡単な説明】
【図1】本発明の一実施例の全体構造を説明する斜視図
【図2】本実施例のキャップシールの装着作業を説明するための平面図
【図3】本実施例の適用されるロータリジョイントの概要構造を示す軸断面図
【図4】固定体側の凹溝内に装着されるOリングおよびキャップシールを示す一部拡大斜視図
【図5】従来のキャップシールの装着方法を説明する平面図
【図6】従来の装着方法によるキャップシールのクラック発生状態を説明するための部分斜視図
【符号の説明】
1 装着工具
2 リング部材
3 アーム部材
4 ピン
5 ピン
6 スプリング
7 離間空間
8 Oリング
9 キャップシール
10 回転治具
11 ロータリポスト
12 ロータリボディ
16 第1の円周凹溝
17 第2の円周凹溝
Claims (2)
- 回転体を枢支する固定体の枢支面側に開口する凹溝内に装着されるOリングとその内周面に当接して前記凹溝内に押し込まれるキャップシールの装着方法であって、
前記凹溝内にOリングとキャップシールを手動により予め軽く押し込んだ後、前記キャップシールの内周面の一部分を残した全面に、ピン結合されたリング部材を押し当て、前記リング部材を前記キャップシールの内周に当接するように前記ピンを中心として回動させて前記キャップシールを半径方向に押圧するとともに、キャップシールの前記一部分を手動により前記凹溝内に押し込むことを特徴とするキャップシールの装着方法。 - 回転体を枢支する固定体の枢支面側に開口する凹溝内に装着されるOリングとその内周面に当接するキャップシールを前記凹溝内に押し込むための装着工具であって、前記キャップシールのほぼ半周に当接可能な半円弧状の部材でその基端側を互いにピン結合する一対のリング部材と、先端部が前記リング部材のほぼ中間点に連結する一対のアーム部材と有し、一対の前記アーム部材は互いに交叉し中間点がピン結合されており、前記アーム部材の把持により前記リング部材が外側に開くように構成したことを特徴とするキャップシールの装着工具。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP31694192A JP3551385B2 (ja) | 1992-11-26 | 1992-11-26 | キャップシールの装着方法および装着工具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP31694192A JP3551385B2 (ja) | 1992-11-26 | 1992-11-26 | キャップシールの装着方法および装着工具 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH06159514A JPH06159514A (ja) | 1994-06-07 |
| JP3551385B2 true JP3551385B2 (ja) | 2004-08-04 |
Family
ID=18082653
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP31694192A Expired - Fee Related JP3551385B2 (ja) | 1992-11-26 | 1992-11-26 | キャップシールの装着方法および装着工具 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3551385B2 (ja) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5536500B2 (ja) * | 2010-03-16 | 2014-07-02 | 三和機工株式会社 | ハンマーグラブ |
| CN105936022B (zh) * | 2016-05-25 | 2017-08-29 | 国网山东省电力公司菏泽供电公司 | 环网柜预留封帽拆卸装置及利用其拆卸预留封帽的方法 |
| KR101967915B1 (ko) * | 2017-01-18 | 2019-04-10 | 엠티코리아(주) | 패스너 집게 |
| CN110497356B (zh) * | 2019-08-23 | 2021-08-13 | 哈尔滨电气动力装备有限公司 | 大型电机转子装拆护环工装装置 |
| CN112454273A (zh) * | 2020-11-30 | 2021-03-09 | 奇瑞汽车股份有限公司 | 一种汽车液体罐盖拆装工具及方法 |
| DE102022103864A1 (de) | 2022-02-18 | 2023-08-24 | Knorr-Bremse Systeme für Nutzfahrzeuge GmbH | Scheibenbremse für ein Nutzfahrzeug und Montagewerkzeug |
| CN116749122B (zh) * | 2023-08-23 | 2023-11-10 | 山东尤科斯石油装备有限公司 | 一种液压式液力端密封圈拆装工具 |
-
1992
- 1992-11-26 JP JP31694192A patent/JP3551385B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH06159514A (ja) | 1994-06-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7143626B2 (en) | Crimping jaw having energy efficient crimping dies | |
| DK617287A (da) | Apparat til brug ved sammensvejsning af roer | |
| CN118404234B (zh) | 一种金属材料制品加工用弯管焊接装置 | |
| FR2480477A1 (fr) | Appareil de montage et d'entrainement pour disque magnetique | |
| JPH06159514A (ja) | キャップシールの装着方法および装着工具 | |
| JP2019076801A (ja) | 受口用滑剤塗布冶具、挿口用滑剤塗布冶具および滑剤塗布器具 | |
| CN217618363U (zh) | 一种用于解决传动轴整体摩擦焊的焊接工装 | |
| CN215658715U (zh) | 叶轮合体热熔焊接工装 | |
| CN204062270U (zh) | 管接头 | |
| CN221791618U (zh) | 一种用于管道焊接的对中定位夹具 | |
| GB2353753A (en) | Pipe crimping apparatus | |
| JP2004216400A (ja) | 溶接用電極チップの取り外し工具 | |
| CN219249388U (zh) | 一种变形首饰的形状恢复工具 | |
| JPS62156086A (ja) | ソ−ブレ−ド用セグメント溶接装置 | |
| JPH01321199A (ja) | パッキン把持固定治具 | |
| KR860002412Y1 (ko) | 2중으로 감합시킨 내외 유리관 단부의 용착 밀봉장치 | |
| CN223631844U (zh) | 一种试管旋转机构及熔封装置 | |
| CN213352178U (zh) | 一种新型辅助导光板组装治具 | |
| CN221936621U (zh) | O型圈装配用工装 | |
| JPS6312247B2 (ja) | ||
| CN217413835U (zh) | 高压液压缸体活塞杆密封格莱圈的安装装置 | |
| FR2612431A1 (fr) | Dispositif de formage de materiaux en feuille notamment | |
| JPH0621625Y2 (ja) | 弾性リング組付装置 | |
| CN121514870A (zh) | 一种快速自动装配o型密封圈的机构 | |
| CN2319403Y (zh) | 灯泡吹壳机的夹持装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040416 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080514 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090514 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090514 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100514 Year of fee payment: 6 |
|
| LAPS | Cancellation because of no payment of annual fees |