JP3585362B2 - センサ、並びにセンサの製造方法 - Google Patents
センサ、並びにセンサの製造方法 Download PDFInfo
- Publication number
- JP3585362B2 JP3585362B2 JP02455098A JP2455098A JP3585362B2 JP 3585362 B2 JP3585362 B2 JP 3585362B2 JP 02455098 A JP02455098 A JP 02455098A JP 2455098 A JP2455098 A JP 2455098A JP 3585362 B2 JP3585362 B2 JP 3585362B2
- Authority
- JP
- Japan
- Prior art keywords
- sensor
- housing
- hole
- arm
- long groove
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title description 4
- 239000002184 metal Substances 0.000 claims description 11
- 230000002093 peripheral effect Effects 0.000 claims description 5
- 239000010409 thin film Substances 0.000 claims 1
- 239000000758 substrate Substances 0.000 description 6
- 229920005989 resin Polymers 0.000 description 5
- 239000011347 resin Substances 0.000 description 5
- 238000000465 moulding Methods 0.000 description 4
- 239000000243 solution Substances 0.000 description 4
- 238000003860 storage Methods 0.000 description 4
- 238000000034 method Methods 0.000 description 3
- 229920001187 thermosetting polymer Polymers 0.000 description 3
- 238000005553 drilling Methods 0.000 description 2
- 239000000446 fuel Substances 0.000 description 2
- 239000011810 insulating material Substances 0.000 description 2
- 229920003002 synthetic resin Polymers 0.000 description 2
- 239000000057 synthetic resin Substances 0.000 description 2
- 239000004593 Epoxy Substances 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
Images





Landscapes
- Measurement Of Length, Angles, Or The Like Using Electric Or Magnetic Means (AREA)
Description
【発明の属する技術分野】
本発明は、回転軸の回転角度を検出する装置に係り、特に車両用スロットルポジションセンサ等のようなセンサ、並びにそのセンサの製造方法に関する。
【0002】
【従来の技術】
自動車の燃料噴射装置は、ガソリンなどの燃料と混合する空気の混合比を調整するスロットルバルブを備えていて、このスロットルバルブは、自動車のアクセルペダルと連動している。一般に、スロットルバルブのバルブ軸の回転角度を検出するものとして、この回転角度に応じて電気信号が変化するポテンショメータ方式のスロットルポジションセンサが知られている。
【0003】
従来のスロットルポジションセンサを図8に基づいて以下に説明する。
実開昭57−170008号公報に記載されているように、従来のスロットルポジションセンサ50は、腕部51aを備えたハウジング51内にセンサ本体を収納し、このセンサ本体からセンサ軸52が外方に突出している。そして、センサ軸52の先端に固着されたセンサアーム53に連結ピン54が設けられ、腕部51aの両端には小判型の孔部55が形成されている。
【0004】
スロットルバルブは、ほぼ丸形の2つの取付孔60と開口部61とを備えたバルブボディ(機器本体)62内に収納されている。バルブボディ62から開口部61に突出したバルブ軸63上にはアーム64が固着されている。さらにこのアーム64の一端部には孔64aが開けられていて、この孔64aにセンサアーム53の連結ピン54が嵌合するようになっている。
【0005】
スロットルポジションセンサ50のハウジング51は、腕部51aの孔部55とバルブボディ62の取付孔60とが重なるように、ネジ70でバルブボディ62に取り付けられている。
そして、バルブボディ62にハウジング51を取り付けるには、バルブボディ62の開口部61にセンサ軸52を挿入させて、アーム64上の孔64aに連結ピン54を嵌合させ、バルブボディー62上のそれぞれの取付孔60に腕部51aの孔部55を重なるように対向させて、孔部55の真上からネジ70で仮締め固定する。
次に、本絞め固定する際には、センサ軸52を所定の位置に固定した状態で、センサから出力された電気信号を計測しながら、このセンサ軸52中心にハウジング51を回動させる。このとき、ハウジング51の小判型の孔部55が取付孔60内に仮締めしたネジ70に対して微調整可能に動かせるようにして、所定の基準抵抗値に対応した電気信号が検出された位置にて、バルブボディ51にセンサを確実に固定する。これにより、バルブ軸63の回動はアーム64とセンサアーム53とを介してセンサ本体へ伝達し、バルブ軸63の回動に対応した所定の出力信号を得るようになっている。
【0006】
【発明が解決しようとする課題】
従来の取り付け位置精度が非常に高く要求される、かかるセンサにあっては、セットメーカー側が一個ずつセンサを機器本体(バルブボディ)に仮締めし、センサから出力された電気信号を計測検査しながら取り付け調整した後に本固定する必要があり、そのため、作業上大きく手間がかかるという問題があった。
本発明は、かかる問題を解決するものであり、その目的はセンサを機器本体に仮締めして、取付調整をしなくても簡単に精度良く取り付けられるセンサ、並びにセンサの製造方法を提供することを目的とする。
【0007】
【課題を解決するための手段】
上記課題を解決するための第一の解決手段として、腕部に長溝を有するハウジングと、腕部の厚みより薄く形成され、長溝内に設けられた薄肉部と、長溝を貫通するように薄肉部に設けられた丸孔とを備え、丸孔をセンサの取付基準位置としてなる。
【0008】
また第二の解決手段として、薄肉部を、腕部に埋設された金属の板状部材で形成してなる。
【0009】
また第三の解決手段として、長溝の内周面に、金属から成るカラーを配設してなる。
【0010】
また第四の解決手段として、カラーは、カラーの内壁に切り欠き部を有したリング状部材で構成され、カラーを腕部に埋設し、切り欠き部において、長溝を塞ぐ薄肉部を形成してなる。
【0011】
また第五の解決手段として、請求項1から4の何れかに記載のセンサを備え、ハウジングを有するセンサを治具にセットする工程と、ハウジングを回転、或いは直線移動してセンサを基準抵抗値に合わせる工程と、基準抵抗値に合わせた状態で薄肉部に孔を開ける工程とから成る。
【0015】
【発明の実施の形態】
以下、本発明の第1の実施の形態について図面を参照して説明すると、図1及び図2において、センサとしてのスロットルポジションセンサ1は、合成樹脂等の絶縁性材料からなる略円柱状のハウジング2と、このハウジング2に取り付けられた長板状の取付部材3とからなり、そのハウジング2内の収納室4には回転式のセンサ本体5が収納されている。
【0016】
ハウジング2は、筒体の側面から対向して一体に延設された腕部2aと、該腕部2aと同じ筒体側面に形成されたコネクタ部2bとを有して構成されている。さらに筒体の底部(図1では上面)には外方に突出したステム7を備えた軸受け開口部8が形成され、該開口部8は収納室4内に貫通している。また、筒体の底部に対向する側には収納室4にセンサ本体5を収納するための開口6が形成されている。
腕部2aには長孔9がそれぞれ軸受け開口部8を中心として扇状に広がって形成されていて、コネクタ部2bはセンサ本体5と図示しない外部ユニットと電気的に接続して、外部ユニットで電気信号を検出するようになっている。
【0017】
取付部材3は、長板状の金属材料からなり、その中央に開口孔11が形成されて、その両端にそれぞれ丸孔12が形成されている。
そして、開口孔11にハウジング2のステム7が嵌合し、取付部材3のそれぞれの丸孔12にハウジング2の長孔9が対向するように、ハウジング2と取付部材3が重ね合わされている。
【0018】
センサ本体5は、摺動子15と、この摺動子15に摺接する摺動子受け16と、絶縁基板17とから構成されている。
さらに、このセンサ本体5には、図示しないバルブボディのバルブ軸に連結するセンサ軸13が設けられていて、このセンサ軸13の一端部はハウジング2の底部に埋設された軸受14に回転可能に、且つ開口部8を貫通してハウジング2の外部へ突出している。センサ軸13の他端部には摺動子15を備えた摺動子受け16が嵌着して設けられている。これに近接対向して、抵抗体等の導電パターンが形成された絶縁基板17が設けられている。そして、センサ軸13の回動に応じて、導電パターン上に摺動子15が摺接するように配されている。
開口6は蓋体10で覆われるとともに、この開口6と蓋体10間に形成される隙間は、エポキシ等の熱硬化性樹脂でシールされている。
【0019】
上記のように構成されたスロットルポジションセンサ1を組み立てるには、先ずセンサ軸13の一端部を摺動子受け16にカシメつけて固定し、該センサ軸13の他端部をハウジング2の収納室4内に開口6側から軸受け開口部8へ挿通し、さらに絶縁基板17を載置して、ハウジング2に一体的に嵌合し、センサ本体5を収納室4内に組み込む。その後に、開口6を蓋体10で覆い、開口6と蓋体10との隙間に熱硬化性樹脂を充填して加熱する。熱硬化性樹脂を硬化させて密封して、ハウジング2が完成する。
次に、ハウジング2に取付部材3を取り付けるには、取付部材3の開口孔11にハウジング2のセンサ軸13を挿通し、且つステム7を嵌入させ、取付部材3の丸孔12をハウジング2の底部側の長孔9に対向させる。
さらに、センサ軸13と一体的に回転駆動させる駆動軸を備えた治具(図示せず)に上述のように組み立てたスロットルポジションセンサ1を載置して、取付部材3とセンサ軸13とを治具により所定の位置に確実に固定する。
ここで、ハウジング2、センサ軸13と治具の駆動軸は、回転位置も含めて、、それぞれバルブボディに取り付けた時の取付位置となるようこの治具に固定できるようにしている。
すなわち、ハウジング2を保持する治具がバルブボディに相当し、治具の駆動軸がバルブ軸に相当し、実際に使用したときの配置関係となるようにしてある。そして、取付部材3、治具の駆動軸を一定の位置に固定して、センサ本体5から出力された電気信号を見ながらハウジング2のみを回動させて、換言すれば抵抗体を形成した絶縁基板17を回転させて、これによって摺動子15と抵抗体の相対位置を変え、基準抵抗値が電気信号として出力される取付基準位置になるまでこのハウジング2を微調整する。たとえば、スロットルバルブが30°回転したときに、センサからの出力電圧は1.5Vであり、この関係が基準となる正確な取付位置であるとすると、治具の駆動軸を30°回転させた状態で、ハウジング2を回転させて、出力電圧が1.5Vとなる位置で、ハウジング2と取付部材3とを接着剤等の固着手段で固着すればよい。
ところで、特性については回転角度を横軸にとり、縦軸に抵抗体の出力をとった出力特性図として表すことができるが、出力特性の基準線に対する直線自体の乱れなどは非常に小さく、角度方向のオフセット(ずれ)の方が大きい。したがって、本発明のように任意の一点で取付位置を決め出力を合わせると、回転角度の全域において出力をそれぞれの位置の基準値と同じくすることができる。
なお、スロットルポジションセンサにて最も使用するセンサ軸13の角度を選定し、これに相当する基準抵抗値を設定することにより、最も多く使用される位置での出力が保証されるので、このように取付位置を決めるのが望ましい。
【0020】
このように、治具に取り付け固定させたスロットルポジションセンサ1は、取付部材3と治具の駆動軸を一定の位置に固定してハウジング2のみを回転させて行ったが、逆にハウジング2を治具に固定して治具の駆動軸と取付部材3とを一体にして、これを回転させて微調整作業を行ってもよい。このとき、センサ軸13と取付部材3とは、このスロットルポジションセンサ1をバルブボディに取り付ける際の位置関係にて治具で一体化されている。
なお、センサからの出力が直線的に増加する変化特性であれば、その都度、電気信号(出力電圧)が所定の値になることを作業者が確認しなくてもコンピュータ演算装置(CPU)で演算処理して、所定の値になるハウジング2の回転位置を決め、その演算情報に基づいて駆動制御装置に連動する治具にてハウジング2を回転させて固着する作業を自動化することができる。
また、ハウジング2にステム7を設けているが、このステム7を取付部材3に設けて、ハウジング2にそのステムと嵌合する孔部を設けてもよい。
【0021】
このように組み立てられたスロットルポジションセンサ1を、セットメーカー側では、図示しないバルブボディ(機器本体)に取り付ける際、取付部材3に形成された丸孔12を基準にして、バルブボディにスロットルポジションセンサ1の腕部2aをネジなどの固定金具で締め付け固定するのみで、微調整することなく、バルブ軸の回転に対応した電気信号を得ることができる。
【0022】
次に、図3に示される第2の実施形態は、前述したものに比べて、取付部材3を必要としない構成になっていることを特徴とする。上述した第1の実施形態と同一の構成部材については、同一の符号を付し、詳しい説明を省略する。
【0023】
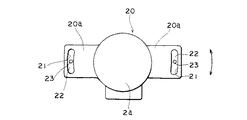
図4A及び図4Bに示すように、このスロットルポジションセンサは、合成樹脂等の絶縁性材料からなるハウジング20の腕部20aにその表面及び裏面から同一形状の長溝21がそれぞれ形成され、その結果両長溝21巻にこの腕部20aの厚みより薄い薄肉部22が腕部20a表面から等距離にある位置に設けられている。そして、薄肉部22には長溝21を貫通する丸孔23が設けられている。
【0024】
このように構成されたスロットルポジションセンサに穴あけ加工するには、第1の実施形態に示したのと同じ治具に腕部20aを備えたハウジング20をセットする。ここで、この治具は、スロットルボディの取付孔60の配置関係に相当する位置にドリルまたはポンチなどが設けられており、確実にハウジング20の薄肉部22の所定の位置に降りて薄肉部22に孔開け加工できるように構成されている。
次に、センサ軸13を固定した状態で、ポテンショメータ5からコネクタ部2bを介して外部に出力された電気信号を計測しながら、ハウジング20を回転させて所定の位置に固定する。この状態で薄肉部22に丸孔23をプレスで開ける。このとき、センサからの電気信号、すなわち基準抵抗値に対応した取付基準位置にセンサ軸13とハウジング20の後述する丸孔23とが調整される。
【0025】
このように構成されたスロットルポジションセンサは、治具で形成した丸孔23がそのまま図示しないバルブボディの取付孔と一致するように精度良く加工できるので、セットメーカで行っていた仮締め、調整の作業工程を不要として、簡単に組み立て作業ができる。
【0026】
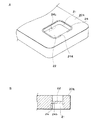
次に、第3の実施の形態として、図4は長溝を形成した腕部の形状を示している。それは、上述した第2の実施形態の薄肉部22に対応する部分を腕部20aに埋設させた金属製の板状部材22aで形成してなることを特徴とする。この板状部材22aは、モールド樹脂材からなるハウジング20にインサート成形して形成されている。そして、この板状部材22aには、図3で説明したような図示しない治具にて孔開け加工して、丸孔23が形成されている。このように構成すれば、薄肉部22の取付強度を高めることができる。
【0027】
次に、第4の実施の形態として、図5は長溝を形成した腕部の形状を示している。腕部20aの長溝21内周面には、薄肉部22が形成され、該薄肉部22を囲むように金属製のリング状カラー24が埋設されている。カラー24の側壁には、隙間部24aと切り欠き部24bとが対向して設けられている。
このように構成されたスロットルポジションセンサの長溝21にカラー24を設けるには、インサート成形にて行う。カラー24内壁に薄肉部22の厚さに該当する空間を設けて成形金型を配し、カラー24の切り欠き部24bと隙間部24aからカラー24内部に向けてモールド樹脂を充填させて、薄肉部22が形成されるようにしている。
ここで、カラー24は、切り欠き部を有したリング状部材で構成され、腕部20aにインサート成形にて埋設されて構成されているが、図3B及び図4に示すスロットルポジションセンサの腕部20aにおいて、長溝21の内周面に金属製のリング状カラー24を腕部20a表面及び裏面からそれぞれ嵌入させて、配設させるようにしてもよい。
このように構成すれば、腕部20aの薄肉部22の強度を高めることができるので、孔加工による破損のおそれがない。
【0028】
次に、図6及び図7の実施形態では、スライドタイプのセンサが示されている。
【0029】
このセンサは、箱型の金属製のハウジング31と、ハウジング31の底部に一体成形された板状の金属製の腕部31aを有している。さらに、ハウジング31内に図示しない摺動子と連結したつまみ部32を備えたスライドタイプのポテンショメータを収納して構成されている。腕部31aの両端には孔部33が形成されている。
【0030】
このセンサの穴開け加工について説明する。
図7に示した治具34は、平板部34aと、段部34bと、この段部34bの一部から平板部34aの表面に並行に突き出た突起部34cとからなり、更にこの突起部34cと対向する位置に平板部34aと平行に往復動する突き出し棒35が設けられている。このように構成された治具34の平板部34a上にセンサを搭載させ、つまみ部32の移動方向と突き出し棒35の突き出し方向とを合わせ、つまみ部32を治具34の突起部34cに当接させる。
【0031】
次に、このセンサから外部に出力した電気信号を計測して、基準抵抗値に対応した出力電圧(電気信号)になるまで、つまみ部32を突起部34cに当接させながらハウジング31そのものを突き出し棒35で図6の矢印方向に押す。基準の出力電圧が出力した位置において突き出し棒35による押圧を止め、腕部31aの両端をプレスで穴あけ加工して、孔部33を形成する。
【0032】
このように、つまみ部32を固定して、センサが所定の基準抵抗値を出力する位置にハウジング31を移動させて孔部33を開けるので、つまみ部32とハウジング31の孔部33との距離を一定とすることができ、メーカー側でこのハウジング31の孔部33を取付基準にして、そのままセンサを精度良く機器本体に取り付けることができる。
【0033】
【発明の効果】
本発明のセンサは、腕部に長孔を有するハウジングと、丸孔を有する取付部材とを備え、ハウジングと取付部材が、この長孔と丸孔とを対向させた状態で重ね合わされ、丸孔をセンサの取付基準位置とされたことにより、セットメーカー側でセンサの取り付け位置の微調整を行わなくても、取付部材の丸孔をガイドにして簡単にセンサを取り付けるができる。
【0034】
また、本発明のセンサは、腕部を有するハウジングと、この腕部に設けられた長溝と、腕部の厚みより薄く形成され、長溝内に設けられた薄肉部と、長溝を貫通するように薄肉部に設けられた丸孔とを備えたことにより、この丸孔を基準抵抗値に合わせて精度良く孔開け加工されているので、セットメーカー側で取り付け調整を行わなくても、丸孔をセンサの取付基準位置として簡単に取りつけることができる。
【0035】
また、腕部の薄肉部を腕部に埋設された金属の板状部材で形成したことにより、また長溝の内周面に金属から成るカラーを配設したことにより、さらにまたこのカラーを切り欠き部を有するリング状部材にして、薄肉部を形成したことにより、ハウジングの孔加工部分の強度を高め、丸孔形成がし易くなり、より取り付け位置の精度を高めることができる。
【0036】
本発明のセンサの製造方法にあっては、従来のように仮締めして、調整して固定するといった手順なしに直接にセンサを取り付け基準位置に組み込む事ができる。
【0037】
【図面の簡単な説明】
【図1】本発明の第1の実施形態であるスロットルポジションセンサの分解斜視図である。
【図2】図1のスロットルポジションセンサの断面図である。
【図3】本発明の第2の実施形態であるスロットルポジションセンサの平面図である。
【図4】図4は長溝を形成した腕部の第3の実施形態を示すものである。
【図5】図5は長溝を形成した腕部の第4の実施形態を示すものである。
【図6】図6は本発明のさらに他の実施形態であるセンサの斜視図である。
【図7】図7のセンサの組み立てを示す断面図である。
【図8】従来のスロットルポジションセンサの概略斜視図である。
【符号の説明】
2,20,31 ハウジング
2a,20a,31a 腕部
3 取付部材
9 長孔
12,23,33 丸孔(孔)
21 長溝
22 薄肉部
22a 板状部材
24 カラー
24b 切り欠き部
Claims (5)
- 腕部に長溝を有するハウジングと、前記腕部の厚みより薄く形成され、前記長溝内に設けられた薄肉部と、前記長溝を貫通するように前記薄肉部に設けられた丸孔とを備え、該丸孔をセンサの取付基準位置としたことを特徴とするセンサ。
- 前記薄肉部を、前記腕部に埋設された金属の板状部材で形成したことを特徴とする請求項1記載のセンサ。
- 前記長溝の内周面に、金属から成るカラーを配設したことを特徴とする請求項1、又は2記載のセンサ。
- 前記カラーは、該カラーの内壁に切り欠き部を有したリング状部材で構成され、前記カラーを前記腕部に埋設し、前記切り欠き部において、前記長溝を塞ぐ前記薄肉部を形成したことを特徴とする請求項3記載のセンサ。
- 請求項1から4の何れかに記載のセンサを備え、前記ハウジングを有する前記センサを治具にセットする工程と、前記ハウジングを回転、或いは直線移動して前記センサを基準抵抗値に合わせる工程と、前記基準抵抗値に合わせた状態で前記薄肉部に前記孔を開ける工程とから成るセンサの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP02455098A JP3585362B2 (ja) | 1998-02-05 | 1998-02-05 | センサ、並びにセンサの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP02455098A JP3585362B2 (ja) | 1998-02-05 | 1998-02-05 | センサ、並びにセンサの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH11223508A JPH11223508A (ja) | 1999-08-17 |
| JP3585362B2 true JP3585362B2 (ja) | 2004-11-04 |
Family
ID=12141270
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP02455098A Expired - Fee Related JP3585362B2 (ja) | 1998-02-05 | 1998-02-05 | センサ、並びにセンサの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3585362B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2004074661A1 (ja) * | 2003-02-20 | 2004-09-02 | Mikuni Corporation | センサモジュールユニット及びセンサモジュールユニットを備えるスロットル装置 |
| JP5012181B2 (ja) * | 2007-05-07 | 2012-08-29 | パナソニック株式会社 | 回転角度検出装置 |
| JP5829076B2 (ja) * | 2011-08-23 | 2015-12-09 | 日本電産サンキョー株式会社 | 基板を有する装置およびモータ装置 |
-
1998
- 1998-02-05 JP JP02455098A patent/JP3585362B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH11223508A (ja) | 1999-08-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4679440A (en) | Throttle sensor for engine | |
| US5028868A (en) | Hall effect type sensing device and magnetic circuit device for a hall effect type sensor | |
| US5672818A (en) | Throttle valve adjusting unit | |
| US7210451B2 (en) | Throttle control devices | |
| US4392375A (en) | Rotational angle detecting apparatus | |
| US8339124B2 (en) | Method for manufacturing a mounting element with an angle sensor | |
| JP4281178B2 (ja) | 半導体圧力センサ | |
| JPH02236183A (ja) | ホールセンサ装置及びその製造方法 | |
| EP1046020A1 (en) | Electronic circuit for automatically compensating for errors in a displacement sensor | |
| US5929629A (en) | Magnetic sensor having a liquid seal | |
| KR20050098947A (ko) | 센서 모듈유닛 및 센서 모듈유닛을 구비하는 스로틀장치 | |
| US20030024505A1 (en) | Throttle body | |
| US5278497A (en) | Magnetic sensor having a magnet-sensitive plane of an MR element arranged perpendicular to both a substrate plane and a magnet | |
| KR20030091811A (ko) | 회전검출장치 및 그 제조방법 | |
| JP3038656B1 (ja) | インヒビタスイッチ | |
| KR20030035926A (ko) | 각도 센서 | |
| JPH0676881B2 (ja) | 調節機構の位置を検出するための距離発信装置 | |
| JPH11223508A (ja) | センサ、並びにセンサの製造方法 | |
| JP3345356B2 (ja) | インヒビタスイッチ | |
| US20010003421A1 (en) | Rotational angle output regulating method | |
| JP3162280B2 (ja) | 位置検出センサ | |
| KR101408467B1 (ko) | 전기식 내연 기관 작동 장치 | |
| JPH02188634A (ja) | 移動検出装置 | |
| US6958918B2 (en) | Contact unit | |
| JP3248878B2 (ja) | インヒビタスイッチの構造 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040423 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040518 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040625 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040727 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040803 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20070813 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080813 Year of fee payment: 4 |
|
| LAPS | Cancellation because of no payment of annual fees |