JP3637623B2 - 木口材を貼り付けた化粧板の製造方法 - Google Patents
木口材を貼り付けた化粧板の製造方法 Download PDFInfo
- Publication number
- JP3637623B2 JP3637623B2 JP04433495A JP4433495A JP3637623B2 JP 3637623 B2 JP3637623 B2 JP 3637623B2 JP 04433495 A JP04433495 A JP 04433495A JP 4433495 A JP4433495 A JP 4433495A JP 3637623 B2 JP3637623 B2 JP 3637623B2
- Authority
- JP
- Japan
- Prior art keywords
- decorative board
- decorative
- heat
- mouthpiece
- manufacturing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Laminated Bodies (AREA)
Description
【0001】
【産業上の利用分野】
本発明は、家具、システムキッチン或いは音響機器等の扉、棚板或いは天板等に使用する化粧板、特に該化粧板の周縁の少なくとも前端面に木口材を設けた化粧板の製造方法に関するものである。
【0002】
【従来の技術】
この種木口材としての化粧材を上記化粧板本体の周縁に、曲面貼りやポストフオーム加工により接着する場合、高温のホットメルト接着剤を直接化粧板の裏面に塗布するため、熱硬化性樹脂を含浸させたダップ化粧材が使用されていた。しかしながら、化粧板の表面部分に使用される塩化ビニル樹脂製の化粧シートと同等の意匠性の有る木口材が求められていた。
【0003】
【発明が解決しようとする課題】
ところが、上記木口材としての化粧材を、意匠性及び加工作業性の点等で優れたポリ塩化ビニル系フイルムを主体とする構造とし、これを上記ホットメルト接着剤により上記化粧板本体の周縁に接着させた場合、ポリ塩化ビニルの軟化点が比較的低い(約80°C)ところから、接着時の熱のためポリ塩化ビニル製の基材部分の変形に伴い表面に凹凸が生じエンボス模様も劣化し意匠性が低下するという不都合が生じる。
木口材としての化粧材を、軟化点のより高いプラスチック材料により形成させることが考えられるが、このような木口材は、意匠性及び加工作業性の点等で問題があり、特に、化粧板本体の周縁に、曲面貼りやポストフオーム加工により接着する場合には、加工作業性と化粧板本体との一体性の点で問題がある。さらに、このような木口材を、一般に使用されるポリ塩化ビニル系フイルムを主体とするプラスチック化粧層を有する化粧板本体に適応させた場合には、意匠上及び機能上のマッチングが悪い。
【0004】
【発明の目的】
本発明は上記事情に基いてなされたもので、機能性並びに意匠性と耐熱性の点で優れており化粧板とのマッチングも良い木口材を貼り付けた化粧板の製造方法を提供することを目的としている。
【0005】
【課題を解決するための手段】
次に、上記の課題を解決するための手段を、実施例に対応する図を参照して説明する。
本発明は、木口材としての化粧材1にかかり、ポリ塩化ビニル系フイルムを主体とする化粧材本体2の裏面にポリカーボネート系フイルムを主体とする耐熱層3を形成したことを特徴としている。化粧材1は、厚手のプラスチック複合シート状であり、化粧板10の周縁の上下幅に対応してテープ状に形成される。化粧材1の構成として、上記化粧材本体2及び耐熱層3以外の層、例えば、保護層、模様層、光の屈折又は乱反射層等を設けてもさしつかえない。
【0006】
また、本発明は、化粧板10の製造方法にかかり、化粧板本体11の周縁の少なくとも一部に、ポリ塩化ビニル系フイルムを主体とする化粧材本体2の裏面にポリカーボネート系フイルムを主体とする耐熱層3を形成した木口材としての化粧材1が、その裏面に溶融ホットメルト接着剤20を塗布し接着させることを特徴としている。ホットメルト接着剤20の温度は、約160°C〜200°Cである。化粧材1は、化粧板10の全周縁、前端面と側端面又は図1の実施例のように化粧板10の前端面に接着されている。
【0007】
本発明では、上記の化粧材1の耐熱層3は、ポリカーボネート系フイルムよりなる耐熱層3の主体の裏面にホットメルト接着剤20による接着性を良好とするためのプライマーとしての裏面層4を形成した構造である。該プライマーとしては、ウレタン系、EVA系、アクリル系、ポリアミド系、塩素化ポリエチレン系等が挙げられる。耐熱層3の表面が前記化粧材本体2の裏面にドライラミネート又は熱ラミネートにより接着層5を介してラミネートされて化粧材1を構成している。
【0008】
本発明は、木口化粧材1にかかり、比較的低軟化点(例えば50°C〜80°C)の熱可塑性プラスチック(例えばポリ塩化ビニル、アクリル系樹脂、オリフィン系樹脂等)を主体とする化粧材本体11の裏面に該化粧材本体11よりも軟化点の高い(例えば130°C以上)熱可塑性プラスチック(例えば ポリカーボネート、耐熱ABS、非晶質ポリエステル等)を主体とする耐熱層3を予め形成したことを特徴としている。
【0009】
さらに、本発明は、化粧板の製造方法にかかり、比較的低軟化点の熱可塑性プラスチックを主体とする化粧材本体11の裏面に該化粧材本体11よりも軟化点の高い材質よりなるプラスチックを主体とする耐熱層3を予め形成した木口材としての化粧材1を製造し、化粧板11の周縁の少なくとも一部に該化粧材1を接着させるため、化粧材1の裏面に加熱溶融されたホットメルト接着剤(温度約160°C〜200°C)を塗布し接着させることを特徴としている。
【0010】
【作用】
本発明によれば、木口材としての化粧材1を化粧板10の周縁にホットメルト接着剤20により高温(約160°C〜200°C)下で接着させる時に、化粧材1の裏面には、ポリ塩化ビニル系フイルムを主体とする化粧材本体2の軟化点(約80°C)よりも軟化点の高い材料であるポリカーボネート系フイルムを主体とする耐熱層3(軟化点約140°C)が設けてあるので、上記化粧材本体2が劣化するということがない。化粧材本体2は、ポリ塩化ビニル系フイルムを主体とするので意匠性の付与が容易であり、化粧板10との良好な一体感が得られる。化粧材1の裏面に形成する耐熱層3としては、ポリカーボネート系フイルムをドライラミネート又は熱ラミネートによりラミネートさせることが、ポリ塩化ビニル系フイルムの保護及び接合作業性並びに一体性の点で、他種の比較的軟化点の高いプラスチック材料に比較し最も優れていることを、実験により確認している。
【0011】
化粧材1の耐熱層3の主体であるポリカーボネート系フイルムは、化粧板10への接合性の点で問題があるが、請求項3に示すように、その裏面にホットメルト接着剤20との接着性を良好とするためのプライマーとしての裏面層4を形成することにより、化粧板10への接合性が改良される。
化粧材1は、ホットメルト接着剤20により高温下で接合されるため、化粧板10への接着が容易且つ確実であり、化粧板10の接着面が、曲面となっている場合等に特に有利である。
【0012】
また、本発明によれば、木口材としての化粧材1の本体がエンボス等意匠性の付与の容易な比較的低軟化点の熱可塑性プラスチック材料により形成され、その裏面がより軟化点の高い材質よりなるプラスチックを主体とする耐熱層3によって保護されているため、化粧材1を化粧板10との接合作業が容易な高温下でのホットメルト接着剤20により接合でき、該高温下での接合作業時に、化粧材1が劣化したりその意匠性が低下したりすることがない。
【0013】
【実施例】
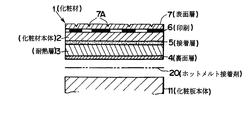
以下、本発明の実施例を図を参照しながら具体的に説明する。図1は、実施例にかかる化粧板の斜視図、図2は、同分解拡大断面図であり、請求項1乃至5の発明に共通する実施例である。
化粧板10は、化粧板本体11の表面材を塩ビ系化粧材による従来品により形成し、側端面を従来品による塩ビ系木口材の直線木口貼りにより形成し、上下方向に湾曲状とされた前端面を、実施例の木口材としての化粧材1の曲面貼り若しくはポストフオーム加工により形成している。化粧板10は、全体が共通する色、柄及び紋(微細な凹凸模様)で統一され、例えば、全体として共通する木目印刷模様及び木目エンボスが形成されている。
【0014】
実施例の木口材としての化粧材1は、プラスチックフイルムによる複合構造であり、着色塩ビフイルムを主体とする化粧材本体2の裏面に、接着層5を介して、ポリカーボネート系フイルムを主体とする耐熱層3を形成している。耐熱層3の裏面には、ホットメルト接着剤20による接着性を良好とするために、EVA系の裏処理(裏面層4)が形成してある。化粧材本体2の表面には、塩ビ用インクで木目模様等の印刷6を施し、その表面に透明ないわゆるクリヤー塩ビフイルムによる表面層7が形成してある。表面層7の表面には、木目エンボス等の紋付け(微細な凹凸模様7A)を行い、必要であれば、さらに木目等の印刷等が施される。
図に示す一実施例の木口化粧材1は、図2の表面側から、表面層7を構成する透明半硬質塩ビフイルム(可塑剤20PHR含有)60μ、印刷(塩ビ−酢ビ系)6、化粧材本体2を構成する着色硬質塩ビフイルム(可塑剤非含有)200μ、接着層5を構成する接着剤(塩ビ−酢ビ系)3μ、耐熱層3を構成するポリカーボネートフイルム200μ、裏面層4を構成する裏処理(EVA系)の複合構造である。
【0015】
上述した木口化粧材1を化粧板本体11の周縁の所定部分に固着させるためには、例えば、化粧板本体11の前端面のパーチクルボードを曲面に仕上げ、専用の木口貼機で木口化粧材1にホットメルト接着剤を塗布し、直後に化粧板本体11の上記曲面部と約160°C〜200°Cの高温下で貼り合わせて圧着冷却する。
【0016】
上記木口化粧材1の構成において、化粧材本体2を構成する塩ビと耐熱層3を構成するポリカーボネートとは、通常熱ラミネートが難しいので、熱ラミネートを行う場合には、接着層5を構成する接着剤にとして、塩ビ系、酢酸ビニル系、ウレタン系、塩ビ−酢ビ系、アクリル系、ポリイミド系、等を用いる。また、ドライラミネートを行う場合には、接着層5を構成する接着剤にとして、ウレタン系、アクリル系、ポリエステル系を用いる。ホットメルト接着剤としてEVA系ホットメルトで接着出来るように、化粧材1の裏面にはプライマーを処理する。
【0017】
以下に、木口化粧材1の具体的実施例を示す。
実施例1(ドライラミネート方式)
着色された硬質または半硬質の塩化ビニル樹脂フイルム(厚さ185μ、使用範囲60〜250μ)の表面側に塩化ビニル樹脂用インクで印刷を施し、透明の硬質または半硬質の塩化ビニル樹脂フイルム(厚さ60μ、使用範囲50〜150μ)を上記フイルムの印刷面にロール温度180°Cで熱ラミネートで接着しながら表面にエンボスロールにより紋付けを行う。必要ならばさらにワイピング印刷を行ってもよい。単色の場合は、着色された硬質または半硬質の塩化ビニル樹脂フイルム(厚さ250μ、使用範囲60〜400μ)にエンボスロールにより紋付けを行ったものを使用する。
ドライラミネート用接着剤(ウレタン系、固形分30%)を上記フィルムの裏面またはポリカーボネートフイルム(厚さ200μ、使用範囲50〜500μ)に40g/m2−wet塗付し、約100°Cで加熱乾燥し、相手方フィルムとラミネート温度60°Cでドライラミネートした。50°Cで3時間以上養生した後、裏面プライマー(EVA系、固形分15%)を20g/m2−wet塗付し、100°Cで乾燥し化粧材を得た。
【0018】
実施例2(熱ラミネート方式1)
着色された硬質または半硬質の塩化ビニル樹脂フイルム(厚さ185μ、使用範囲60〜250μ)の表面側に塩化ビニル樹脂用インクで印刷を施し、同時に裏面側に接着剤(塩ビー酢ビ系とアクリル系の混合組成物、固形分20%)を10g/m2−wet塗付し、80°Cで乾燥する。
このフィルムの表面側の印刷面に透明の硬質または半硬質の塩化ビニル樹脂フイルム(厚さ60μ、使用範囲50〜150μ)を、裏面側の接着剤層にポリカーボネートフイルム(厚さ200μ、使用範囲50〜500μ)を、ロール温度180°Cで3っつのフイルムを同時にラミネートし、表面に紋付けを行う。さらに、裏面プライマー(EVA系、固形分15%)を20g/m2−wet塗付し、70〜100°Cで乾燥し化粧材を得た。
この場合、接着剤をポリカーボネードに処理することや、さらに、ワイピング印刷を行うことや、印刷と透明フイルムを省略した単色化粧材とすることも可能である。
【0019】
実施例3(熱ラミネート方式2)
着色された硬質または半硬質の塩化ビニル樹脂フイルム(厚さ185μ、使用範囲60〜250μ)の表面側に塩化ビニル樹脂用インクで印刷を施し、表面側の印刷面に透明の硬質または半硬質の塩化ビニル樹脂フイルム(厚さ60μ、使用範囲50〜150μ)を温度155°Cで熱ラミネートする。
このフィルムの裏面またはポリカーボネートに接着剤(塩ビ−酢ビ系とアクリル系の混合組成物、固形分20%)を10g/m2−wet塗付し、80°Cで乾燥する。相手方フイルムとロール温度170°Cで接着し、表面に紋付けも同時に行う。さらに、裏面プライマー(EVA系、固形分15%)を20g/m2−wet塗付し、100°Cで乾燥し化粧材を得た。
この場合、さらに、ワイピング印刷を行うことや、印刷と透明フイルムを省略した単色化粧材とすることも可能である。
【0020】
実施例4
実施例3で使用したポリカーボネートの代わりに耐熱ABS樹脂シート(厚さ300μ)を使用し、実施例3と同様に化粧材を製造した。
【0021】
実施例5(曲面木口貼り)
上記の実施例1〜4で製造された化粧材を化粧板の曲面木口貼りするため、スリットした。自動木口貼り機を使用し、各化粧材の裏面側に180℃に加熱溶融されたEVA系ホットメルト接着剤(200g/m2)を塗布し、化粧板の曲面木口に貼りつけた。
各化粧材ともに、裏面側に耐熱層が有るため表面側の塩化ビニル樹脂製化粧部分はきれいに仕上がった。
【0022】
比較例(曲面木口貼り)
従来の塩化ビニル樹脂製の全体の厚みが450μの化粧材を使用し、実施例4と同様に自動木口貼り機を使用し、化粧材の裏面側に180℃に加熱されたEVA系ホットメルト接着剤(200g/m2)を塗布し、化粧板の曲面木口に貼りつけた。
化粧剤の軟化点が低いため基材部分の変形に伴い表面に凹凸が生じエンボス模様も劣化し意匠性が低下した。
【0023】
【発明の効果】
本発明によれば、木口化粧材のベースフィルムに耐熱性良好なポリカーボネートを使用し、意匠性付与の容易なポリ塩化ビニルとラミネートすることにより、耐熱性良好な木口材に従来の色・柄・紋などのデザインをそのまま使用できる。
しかも、従来より使用しているダップ木口材や厚めの塩ビ木口材より耐熱性良好なので仕上りはきれいなものが得られる。
また、従来のデザインが使えるため、表面材や直線木口貼りと曲面木口貼りやポストフォームが共存する様な家具等にも違和感なく使用できる。
【0024】
本発明によれば、木口化粧材1の本体がエンボス等意匠性の付与の容易な比較的低軟化点の熱可塑性プラスチック材料により形成され、その裏面がより軟化点の高い材質よりなるプラスチックを主体とする耐熱層3によって保護されているため、化粧材1を化粧板10との接合作業が容易な高温下でのホットメルト接着剤20により接合でき、該高温下での接合作業時に、化粧材1が劣化したりその意匠性が低下したりすることがない。
【図面の簡単な説明】
【図1】 本発明の一実施例にかかる化粧板の斜視図である。
【図2】 同分解断面図である。
【符号の説明】
1 化粧材、2 化粧材本体、3 耐熱層、4 裏面層、5 接着層、6 印刷、7 表面層、7A 凹凸模様、
10 化粧板、11 化粧板本体、
20 ホットメルト接着剤。
【産業上の利用分野】
本発明は、家具、システムキッチン或いは音響機器等の扉、棚板或いは天板等に使用する化粧板、特に該化粧板の周縁の少なくとも前端面に木口材を設けた化粧板の製造方法に関するものである。
【0002】
【従来の技術】
この種木口材としての化粧材を上記化粧板本体の周縁に、曲面貼りやポストフオーム加工により接着する場合、高温のホットメルト接着剤を直接化粧板の裏面に塗布するため、熱硬化性樹脂を含浸させたダップ化粧材が使用されていた。しかしながら、化粧板の表面部分に使用される塩化ビニル樹脂製の化粧シートと同等の意匠性の有る木口材が求められていた。
【0003】
【発明が解決しようとする課題】
ところが、上記木口材としての化粧材を、意匠性及び加工作業性の点等で優れたポリ塩化ビニル系フイルムを主体とする構造とし、これを上記ホットメルト接着剤により上記化粧板本体の周縁に接着させた場合、ポリ塩化ビニルの軟化点が比較的低い(約80°C)ところから、接着時の熱のためポリ塩化ビニル製の基材部分の変形に伴い表面に凹凸が生じエンボス模様も劣化し意匠性が低下するという不都合が生じる。
木口材としての化粧材を、軟化点のより高いプラスチック材料により形成させることが考えられるが、このような木口材は、意匠性及び加工作業性の点等で問題があり、特に、化粧板本体の周縁に、曲面貼りやポストフオーム加工により接着する場合には、加工作業性と化粧板本体との一体性の点で問題がある。さらに、このような木口材を、一般に使用されるポリ塩化ビニル系フイルムを主体とするプラスチック化粧層を有する化粧板本体に適応させた場合には、意匠上及び機能上のマッチングが悪い。
【0004】
【発明の目的】
本発明は上記事情に基いてなされたもので、機能性並びに意匠性と耐熱性の点で優れており化粧板とのマッチングも良い木口材を貼り付けた化粧板の製造方法を提供することを目的としている。
【0005】
【課題を解決するための手段】
次に、上記の課題を解決するための手段を、実施例に対応する図を参照して説明する。
本発明は、木口材としての化粧材1にかかり、ポリ塩化ビニル系フイルムを主体とする化粧材本体2の裏面にポリカーボネート系フイルムを主体とする耐熱層3を形成したことを特徴としている。化粧材1は、厚手のプラスチック複合シート状であり、化粧板10の周縁の上下幅に対応してテープ状に形成される。化粧材1の構成として、上記化粧材本体2及び耐熱層3以外の層、例えば、保護層、模様層、光の屈折又は乱反射層等を設けてもさしつかえない。
【0006】
また、本発明は、化粧板10の製造方法にかかり、化粧板本体11の周縁の少なくとも一部に、ポリ塩化ビニル系フイルムを主体とする化粧材本体2の裏面にポリカーボネート系フイルムを主体とする耐熱層3を形成した木口材としての化粧材1が、その裏面に溶融ホットメルト接着剤20を塗布し接着させることを特徴としている。ホットメルト接着剤20の温度は、約160°C〜200°Cである。化粧材1は、化粧板10の全周縁、前端面と側端面又は図1の実施例のように化粧板10の前端面に接着されている。
【0007】
本発明では、上記の化粧材1の耐熱層3は、ポリカーボネート系フイルムよりなる耐熱層3の主体の裏面にホットメルト接着剤20による接着性を良好とするためのプライマーとしての裏面層4を形成した構造である。該プライマーとしては、ウレタン系、EVA系、アクリル系、ポリアミド系、塩素化ポリエチレン系等が挙げられる。耐熱層3の表面が前記化粧材本体2の裏面にドライラミネート又は熱ラミネートにより接着層5を介してラミネートされて化粧材1を構成している。
【0008】
本発明は、木口化粧材1にかかり、比較的低軟化点(例えば50°C〜80°C)の熱可塑性プラスチック(例えばポリ塩化ビニル、アクリル系樹脂、オリフィン系樹脂等)を主体とする化粧材本体11の裏面に該化粧材本体11よりも軟化点の高い(例えば130°C以上)熱可塑性プラスチック(例えば ポリカーボネート、耐熱ABS、非晶質ポリエステル等)を主体とする耐熱層3を予め形成したことを特徴としている。
【0009】
さらに、本発明は、化粧板の製造方法にかかり、比較的低軟化点の熱可塑性プラスチックを主体とする化粧材本体11の裏面に該化粧材本体11よりも軟化点の高い材質よりなるプラスチックを主体とする耐熱層3を予め形成した木口材としての化粧材1を製造し、化粧板11の周縁の少なくとも一部に該化粧材1を接着させるため、化粧材1の裏面に加熱溶融されたホットメルト接着剤(温度約160°C〜200°C)を塗布し接着させることを特徴としている。
【0010】
【作用】
本発明によれば、木口材としての化粧材1を化粧板10の周縁にホットメルト接着剤20により高温(約160°C〜200°C)下で接着させる時に、化粧材1の裏面には、ポリ塩化ビニル系フイルムを主体とする化粧材本体2の軟化点(約80°C)よりも軟化点の高い材料であるポリカーボネート系フイルムを主体とする耐熱層3(軟化点約140°C)が設けてあるので、上記化粧材本体2が劣化するということがない。化粧材本体2は、ポリ塩化ビニル系フイルムを主体とするので意匠性の付与が容易であり、化粧板10との良好な一体感が得られる。化粧材1の裏面に形成する耐熱層3としては、ポリカーボネート系フイルムをドライラミネート又は熱ラミネートによりラミネートさせることが、ポリ塩化ビニル系フイルムの保護及び接合作業性並びに一体性の点で、他種の比較的軟化点の高いプラスチック材料に比較し最も優れていることを、実験により確認している。
【0011】
化粧材1の耐熱層3の主体であるポリカーボネート系フイルムは、化粧板10への接合性の点で問題があるが、請求項3に示すように、その裏面にホットメルト接着剤20との接着性を良好とするためのプライマーとしての裏面層4を形成することにより、化粧板10への接合性が改良される。
化粧材1は、ホットメルト接着剤20により高温下で接合されるため、化粧板10への接着が容易且つ確実であり、化粧板10の接着面が、曲面となっている場合等に特に有利である。
【0012】
また、本発明によれば、木口材としての化粧材1の本体がエンボス等意匠性の付与の容易な比較的低軟化点の熱可塑性プラスチック材料により形成され、その裏面がより軟化点の高い材質よりなるプラスチックを主体とする耐熱層3によって保護されているため、化粧材1を化粧板10との接合作業が容易な高温下でのホットメルト接着剤20により接合でき、該高温下での接合作業時に、化粧材1が劣化したりその意匠性が低下したりすることがない。
【0013】
【実施例】
以下、本発明の実施例を図を参照しながら具体的に説明する。図1は、実施例にかかる化粧板の斜視図、図2は、同分解拡大断面図であり、請求項1乃至5の発明に共通する実施例である。
化粧板10は、化粧板本体11の表面材を塩ビ系化粧材による従来品により形成し、側端面を従来品による塩ビ系木口材の直線木口貼りにより形成し、上下方向に湾曲状とされた前端面を、実施例の木口材としての化粧材1の曲面貼り若しくはポストフオーム加工により形成している。化粧板10は、全体が共通する色、柄及び紋(微細な凹凸模様)で統一され、例えば、全体として共通する木目印刷模様及び木目エンボスが形成されている。
【0014】
実施例の木口材としての化粧材1は、プラスチックフイルムによる複合構造であり、着色塩ビフイルムを主体とする化粧材本体2の裏面に、接着層5を介して、ポリカーボネート系フイルムを主体とする耐熱層3を形成している。耐熱層3の裏面には、ホットメルト接着剤20による接着性を良好とするために、EVA系の裏処理(裏面層4)が形成してある。化粧材本体2の表面には、塩ビ用インクで木目模様等の印刷6を施し、その表面に透明ないわゆるクリヤー塩ビフイルムによる表面層7が形成してある。表面層7の表面には、木目エンボス等の紋付け(微細な凹凸模様7A)を行い、必要であれば、さらに木目等の印刷等が施される。
図に示す一実施例の木口化粧材1は、図2の表面側から、表面層7を構成する透明半硬質塩ビフイルム(可塑剤20PHR含有)60μ、印刷(塩ビ−酢ビ系)6、化粧材本体2を構成する着色硬質塩ビフイルム(可塑剤非含有)200μ、接着層5を構成する接着剤(塩ビ−酢ビ系)3μ、耐熱層3を構成するポリカーボネートフイルム200μ、裏面層4を構成する裏処理(EVA系)の複合構造である。
【0015】
上述した木口化粧材1を化粧板本体11の周縁の所定部分に固着させるためには、例えば、化粧板本体11の前端面のパーチクルボードを曲面に仕上げ、専用の木口貼機で木口化粧材1にホットメルト接着剤を塗布し、直後に化粧板本体11の上記曲面部と約160°C〜200°Cの高温下で貼り合わせて圧着冷却する。
【0016】
上記木口化粧材1の構成において、化粧材本体2を構成する塩ビと耐熱層3を構成するポリカーボネートとは、通常熱ラミネートが難しいので、熱ラミネートを行う場合には、接着層5を構成する接着剤にとして、塩ビ系、酢酸ビニル系、ウレタン系、塩ビ−酢ビ系、アクリル系、ポリイミド系、等を用いる。また、ドライラミネートを行う場合には、接着層5を構成する接着剤にとして、ウレタン系、アクリル系、ポリエステル系を用いる。ホットメルト接着剤としてEVA系ホットメルトで接着出来るように、化粧材1の裏面にはプライマーを処理する。
【0017】
以下に、木口化粧材1の具体的実施例を示す。
実施例1(ドライラミネート方式)
着色された硬質または半硬質の塩化ビニル樹脂フイルム(厚さ185μ、使用範囲60〜250μ)の表面側に塩化ビニル樹脂用インクで印刷を施し、透明の硬質または半硬質の塩化ビニル樹脂フイルム(厚さ60μ、使用範囲50〜150μ)を上記フイルムの印刷面にロール温度180°Cで熱ラミネートで接着しながら表面にエンボスロールにより紋付けを行う。必要ならばさらにワイピング印刷を行ってもよい。単色の場合は、着色された硬質または半硬質の塩化ビニル樹脂フイルム(厚さ250μ、使用範囲60〜400μ)にエンボスロールにより紋付けを行ったものを使用する。
ドライラミネート用接着剤(ウレタン系、固形分30%)を上記フィルムの裏面またはポリカーボネートフイルム(厚さ200μ、使用範囲50〜500μ)に40g/m2−wet塗付し、約100°Cで加熱乾燥し、相手方フィルムとラミネート温度60°Cでドライラミネートした。50°Cで3時間以上養生した後、裏面プライマー(EVA系、固形分15%)を20g/m2−wet塗付し、100°Cで乾燥し化粧材を得た。
【0018】
実施例2(熱ラミネート方式1)
着色された硬質または半硬質の塩化ビニル樹脂フイルム(厚さ185μ、使用範囲60〜250μ)の表面側に塩化ビニル樹脂用インクで印刷を施し、同時に裏面側に接着剤(塩ビー酢ビ系とアクリル系の混合組成物、固形分20%)を10g/m2−wet塗付し、80°Cで乾燥する。
このフィルムの表面側の印刷面に透明の硬質または半硬質の塩化ビニル樹脂フイルム(厚さ60μ、使用範囲50〜150μ)を、裏面側の接着剤層にポリカーボネートフイルム(厚さ200μ、使用範囲50〜500μ)を、ロール温度180°Cで3っつのフイルムを同時にラミネートし、表面に紋付けを行う。さらに、裏面プライマー(EVA系、固形分15%)を20g/m2−wet塗付し、70〜100°Cで乾燥し化粧材を得た。
この場合、接着剤をポリカーボネードに処理することや、さらに、ワイピング印刷を行うことや、印刷と透明フイルムを省略した単色化粧材とすることも可能である。
【0019】
実施例3(熱ラミネート方式2)
着色された硬質または半硬質の塩化ビニル樹脂フイルム(厚さ185μ、使用範囲60〜250μ)の表面側に塩化ビニル樹脂用インクで印刷を施し、表面側の印刷面に透明の硬質または半硬質の塩化ビニル樹脂フイルム(厚さ60μ、使用範囲50〜150μ)を温度155°Cで熱ラミネートする。
このフィルムの裏面またはポリカーボネートに接着剤(塩ビ−酢ビ系とアクリル系の混合組成物、固形分20%)を10g/m2−wet塗付し、80°Cで乾燥する。相手方フイルムとロール温度170°Cで接着し、表面に紋付けも同時に行う。さらに、裏面プライマー(EVA系、固形分15%)を20g/m2−wet塗付し、100°Cで乾燥し化粧材を得た。
この場合、さらに、ワイピング印刷を行うことや、印刷と透明フイルムを省略した単色化粧材とすることも可能である。
【0020】
実施例4
実施例3で使用したポリカーボネートの代わりに耐熱ABS樹脂シート(厚さ300μ)を使用し、実施例3と同様に化粧材を製造した。
【0021】
実施例5(曲面木口貼り)
上記の実施例1〜4で製造された化粧材を化粧板の曲面木口貼りするため、スリットした。自動木口貼り機を使用し、各化粧材の裏面側に180℃に加熱溶融されたEVA系ホットメルト接着剤(200g/m2)を塗布し、化粧板の曲面木口に貼りつけた。
各化粧材ともに、裏面側に耐熱層が有るため表面側の塩化ビニル樹脂製化粧部分はきれいに仕上がった。
【0022】
比較例(曲面木口貼り)
従来の塩化ビニル樹脂製の全体の厚みが450μの化粧材を使用し、実施例4と同様に自動木口貼り機を使用し、化粧材の裏面側に180℃に加熱されたEVA系ホットメルト接着剤(200g/m2)を塗布し、化粧板の曲面木口に貼りつけた。
化粧剤の軟化点が低いため基材部分の変形に伴い表面に凹凸が生じエンボス模様も劣化し意匠性が低下した。
【0023】
【発明の効果】
本発明によれば、木口化粧材のベースフィルムに耐熱性良好なポリカーボネートを使用し、意匠性付与の容易なポリ塩化ビニルとラミネートすることにより、耐熱性良好な木口材に従来の色・柄・紋などのデザインをそのまま使用できる。
しかも、従来より使用しているダップ木口材や厚めの塩ビ木口材より耐熱性良好なので仕上りはきれいなものが得られる。
また、従来のデザインが使えるため、表面材や直線木口貼りと曲面木口貼りやポストフォームが共存する様な家具等にも違和感なく使用できる。
【0024】
本発明によれば、木口化粧材1の本体がエンボス等意匠性の付与の容易な比較的低軟化点の熱可塑性プラスチック材料により形成され、その裏面がより軟化点の高い材質よりなるプラスチックを主体とする耐熱層3によって保護されているため、化粧材1を化粧板10との接合作業が容易な高温下でのホットメルト接着剤20により接合でき、該高温下での接合作業時に、化粧材1が劣化したりその意匠性が低下したりすることがない。
【図面の簡単な説明】
【図1】 本発明の一実施例にかかる化粧板の斜視図である。
【図2】 同分解断面図である。
【符号の説明】
1 化粧材、2 化粧材本体、3 耐熱層、4 裏面層、5 接着層、6 印刷、7 表面層、7A 凹凸模様、
10 化粧板、11 化粧板本体、
20 ホットメルト接着剤。
Claims (5)
- 軟化点50℃〜80℃の熱可塑性プラスチックを主体とする化粧材本体の裏面に、該化粧材本体よりも軟化点の高い熱可塑性プラスチックを主体とする耐熱層であって、ポリカーボネート、耐熱ABS及び非晶質ポリエステルから選ばれた熱可塑性プラスチックを主体とする耐熱層を予め形成した木口材を製造し、
化粧板本体の周縁の少なくとも一部に前記木口材を接着させるため、該木口材の裏面に160℃〜200℃に加熱溶融されたホットメルト接着剤を塗布し接着させることを特徴とする木口材を貼り付けた化粧板の製造方法。 - 前記耐熱層は、ポリカーボネート系フイルムにより形成され、その裏面にホットメルト接着剤による接着性を良好とするための裏面層が形成された構成になることを特徴とする請求項1記載の木口材を貼り付けた化粧板の製造方法。
- 前記ホットメルト接着剤は、EVA系接着剤であることを特徴とする請求項1又は2に記載の木口材を貼り付けた化粧板の製造方法。
- 前記耐熱層は、ポリカーボネートフイルムにより形成され、その厚さが50〜500μであることを特徴とする請求項1乃至3のいずれか1項に記載の木口材を貼り付けた化粧板の製造方法。
- 前記木口材を貼り付ける化粧板の周縁が、曲面木口であることを特徴とする請求項1乃至4のいずれか1項に記載の木口材を貼り付けた化粧板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP04433495A JP3637623B2 (ja) | 1995-03-03 | 1995-03-03 | 木口材を貼り付けた化粧板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP04433495A JP3637623B2 (ja) | 1995-03-03 | 1995-03-03 | 木口材を貼り付けた化粧板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH08238724A JPH08238724A (ja) | 1996-09-17 |
| JP3637623B2 true JP3637623B2 (ja) | 2005-04-13 |
Family
ID=12688624
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP04433495A Expired - Fee Related JP3637623B2 (ja) | 1995-03-03 | 1995-03-03 | 木口材を貼り付けた化粧板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3637623B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5317519B2 (ja) * | 2008-04-21 | 2013-10-16 | フジコピアン株式会社 | インモールド用転写フィルム |
-
1995
- 1995-03-03 JP JP04433495A patent/JP3637623B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH08238724A (ja) | 1996-09-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3994404B2 (ja) | ポリカーボネート/単板 積層体 | |
| JP4297260B2 (ja) | 化粧材及びその製造方法 | |
| JPH08238724A (ja) | 化粧材、化粧板及び化粧板の製造方法 | |
| JP2002127307A (ja) | 積層体 | |
| JP2010234710A (ja) | 扉部材の製造方法 | |
| JPS58179644A (ja) | 化粧板の製造方法 | |
| JPH0428758Y2 (ja) | ||
| JP3033160B2 (ja) | 化粧材及びその折り曲げ加工方法 | |
| JP3200729B2 (ja) | 框 材 | |
| JPS6389397A (ja) | 両面に図柄が現れる素材シ−トの製造方法 | |
| JPH06182721A (ja) | 曲面化粧部材の製造方法 | |
| JP2002283501A (ja) | 木質化粧シートおよびその製造方法 | |
| JPS63107780A (ja) | 化粧材の製法 | |
| JPS6023984B2 (ja) | 銅調化粧シ−トおよびその製造方法 | |
| JP2608657B2 (ja) | 鋼矢板用化粧シート | |
| JPH01146742A (ja) | 裏面に接着剤層を有する化粧シートおよびその製造方法 | |
| JPH0592532A (ja) | スチレン系樹脂成形品のための成形用シート | |
| JPS63317400A (ja) | 転写シ−ト | |
| JPH04226386A (ja) | 転写シートおよびその使用方法 | |
| JPH0714634B2 (ja) | 化粧板の製造方法 | |
| JPH08127109A (ja) | 化粧シート | |
| JPS5940107B2 (ja) | 木目化粧シ−トの製造方法 | |
| TW202419245A (zh) | 裝飾板材的側邊封邊方法及側邊封邊用之側封飾板結構改良 | |
| JP2807517B2 (ja) | 化粧材 | |
| JP2002337272A (ja) | 木質化粧材およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20041005 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041124 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20041221 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050103 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |