JP3668932B2 - シーム溶接装置 - Google Patents
シーム溶接装置 Download PDFInfo
- Publication number
- JP3668932B2 JP3668932B2 JP2000372979A JP2000372979A JP3668932B2 JP 3668932 B2 JP3668932 B2 JP 3668932B2 JP 2000372979 A JP2000372979 A JP 2000372979A JP 2000372979 A JP2000372979 A JP 2000372979A JP 3668932 B2 JP3668932 B2 JP 3668932B2
- Authority
- JP
- Japan
- Prior art keywords
- strip
- strips
- clamp device
- clamp
- welding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
- B23K11/06—Resistance welding; Severing by resistance heating using roller electrodes
- B23K11/061—Resistance welding; Severing by resistance heating using roller electrodes for welding rectilinear seams
- B23K11/062—Resistance welding; Severing by resistance heating using roller electrodes for welding rectilinear seams for welding longitudinal seams of tubes
- B23K11/063—Lap welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/16—Bands or sheets of indefinite length
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Butt Welding And Welding Of Specific Article (AREA)
Description
【発明の属する技術分野】
この発明は、シーム溶接装置に関し、特に、先行ストリップおよび後行ストリップそれぞれの端部を切断した後、この両ストリップの端部を僅かに重ね合わせ、回転する一対の回転円板電極で加圧通電して、重ね合わせた部分を押しつぶしながら抵抗発熱を利用した溶接を行うシーム溶接装置に関するものである。
【0002】
【従来の技術】
従来のシーム溶接装置としては、例えば特開平05−212549号公報に示されたものがある。この概要を図7〜図9に基づき説明する。図7はこの従来のシーム溶接装置の概要を示す斜視図、図8は図7のシーム溶接装置のキャリッジを示す斜視図、図9はマッシュシーム溶接直前の状態を示す斜視図である。
【0003】
このシーム溶接装置は、鉄鋼のプロセスラインで連続処理するために先行ストリップ1と後行ストリップ2とを溶接するものである。図7において、2aは次の後行ストリップである。この後行ストリップ2aは、溶接に要する時間を短縮するため、後行ストリップ2の上方に待機している。3はコモンベースで、このコモンベース3の上に先行ストリップ1を固定する出側クランプ装置4と後行ストリップ2を固定する入側クランプ装置5とが装着されている。図7〜9には詳細が図示されていなが、出側クランプ装置4に取り付けられている上下クランプは、コモンベース3に対し傾動可能である。また、入側クランプ装置5は、コモンベース3上を、出側クランプ装置4に対し前進後退可動に構成されている。
【0004】
出側クランプ装置4と入側クランプ装置5との間には、キャリッジ6が配設されている。このキャリッジ6には、一対の円板電極8、先行ストリップ1の尾端と後行ストリップ2の先端を同時に切断するダブルカットのシャー装置(つまり、ギロチンシャー)9、円板電極8と溶接変圧器10とを接続する二次導体7などが取り付けられている。一対の円板電極8は、先行ストリップ1と後行ストリップ2の重ね合わせた部分を回転しながら加圧通電して、抵抗溶接を行うものである。そして、キャリッジ6は、コモンベース3の上に固定したガイドレール(図7〜9には図示せず)に沿って駆動装置11により移動する。
【0005】
両ストリップ1、2の端部の溶接は、図9に溶接直前の状態が図示されているように、先行ストリップ1の尾端と後行ストリップ2の先端をギロチンシャー9で切断したのち、出側クランプ装置4の上下クランプ20、19を傾動させ、さらに、入側クランプ装置5を前進させることにより、先行ストリップ1の尾端部と後行ストリップ2の先端部を僅かに重ね合わせ、その後、キャリッジ6を移動させ、両ストリップ1、2の端部の重ね合わせ部を一対の円板電極8で加圧通電しながら押しつぶして抵抗発熱による溶接を行う。
次に、このシーム溶接装置の構成の詳細と動作について、図10〜図13を参照しながらさらに説明する。なお、図10と図11はシーム溶接装置の構成を示す正面図と側面図である。図12は出側クランプ装置の球面軸受部の平面図であり、図13は同正面図である。
【0006】
図10に示すように、出側クランプ装置4、入側クランプ装置5およびキャリッジ6がコモンベース3の上に装着されている。キャリッジ6は、コモンベース3上の、出側クランプ装置4と入側クランプ装置5との間に固定されたガイドレール12上に、載せられており、駆動装置11によりガイドレール12上を移動するように構成されている。
【0007】
コモンベース3の上に架台30を取り付け、この架台30にガイドレール31を固定する。ガイドレール31の上にはベース33を載せている。ベース33は、シリンダ32を駆動することにより、図10の紙面に垂直な方向に移動する。この構成は、出側クランプ装置4で固定した先行ストリップ1の幅方向位置と、入側クランプ装置5で固定した後行ストリップの幅方向位置とを一致させるためのもである。以上が入側クランプ装置5に取り付けられた後行ストリップの幅合わせ機構である。
【0008】
ベース33には2本のガイドレール37と後退側位置決めストッパ34を取り付けている。移動ベース38は、ベース33上にスライド可能に載せられている。そして、移動ベース38は、移動シリンダ36の駆動により、図10の左右方向(Y1−Y2方向)にガイドレール上をスライドして移動、すなわち、前進後退する。また、移動ベース38は、後退時、移動ベース38に取り付けられた後退側位置決めストッパ35がベース33に取り付けられた後退側位置決めストッパ34に当たった位置で停止し、前進時も図示しないストッパにより停止する。ベース33の前進時の停止位置で、先行ストリップ1および後行ストリップ2の両端部の重ね合わせ部を溶接し、ベース33の後退時の停止位置で、先行ストリップ1および後行ストリップ2の両端部が同時に切断される。両ストリップ1、2の対向した両端部を重ね合わせる際に後行ストリップ2を移動方向に送るための送り機構は、以上のように構成される。
【0009】
移動ベース38は、下クランプ39を固定するとともにガイドロッド42の下端部を固定する。ガイドロッド42の下端部は、上クランプ40に取り付けられたガイドブッシュ41と嵌合する。ガイドロッド42の上端部は、ビーム43に固定される。ビーム43にクランプシリンダ44が取り付けられ、このクランプシリンダ44と上クランプ40とを操作ロッド(図示せず)で連結する。したがって、クランプシリンダ44を作動させることにより、上クランプ40がガイドロッド42に案内されて昇降する。以上が入側クランプ装置5における上クランプ40の駆動機構であって、後行ストリップ2を固定または解放するときに作動される。
【0010】
出側クランプ装置4における上クランプ20の駆動機構も、上記入側クランプ装置5における上クランプ40の駆動機構と同様に構成されている。すなわち、出側クランプ装置4における上クランプ20の駆動機構は、図10に示されているように、ガイドブッシュ21、ガイドロッド22、ビーム23、クランプシリンダ24等の構成部品からなり、クランプシリンダ24と上クランプ20とを操作ロッド(図示せず)で連結し、クランプシリンダ24を作動させて上クランプ20をガイドロッド42に案内しながら昇降するように構成されている。
【0011】
また、図10と図11に示されるように、コモンベース3の上に架台13が取り付けられている。そして、ストリップ1、2の移動方向と直角の方向の架台13の両端上方部に、ガイドブロック15により支持された球面軸受14がそれぞれ配置され、クランプベース18がこの両球面軸受14により架台13に対し回動自在に取り付けられている。各ガイドブロック15は、ネジ16をモータ17で回転駆動することにより、水平方向に移動する。これにより、クランプベース18の両端部の位置が調整され、先行ストリップ1の尾端における両端部の位置を調整することができる。なお、このガイドブロック15の移動にともなって、クランプベース18に取り付けられているストッパ27が移動するので、このストッパ27の当て部である送りネジ28の先端部を、モータ29で送りネジ28を回転駆動することにより、送りネジ28の先端部がストッパ27に当たるように調整する。以上が両ストリップ1、2の重ね合わせ量調整機構であり、出側クランプ装置4に設けられている。
【0012】
また、クランプベース18の下部と傾動シリンダ26を球面軸受25で連節し、傾動シリンダ26をコモンベース3に回動自在に取り付ける。傾動シリンダ26を図10における右方向に作動させると、クランプベース18は球面軸受14の回りを図10の紙面における反時計方向に傾動し、出側クランプ装置4のうち特に上下クランプ20、19周りの構造物が上方に持ち上げられる。これにより、先行ストリップ1の尾端部を持ち上げることができ、先行ストリップ1の尾端部と後行ストリップ2の先端部とを重ね合わせることが可能となる。また、傾動シリンダ26を復帰させてクランプベース18を元の位置に復帰させると、ストッパ27が送りネジ28の先端部に当たり、出側クランプ装置4が所定の水平位置に戻される。以上が出側クランプ装置4の上下クランプ20、19を持ち上げるようにした昇降装置である。
【0013】
なお、上記において、球面軸受14、ガイドブロック15、モータ17、ネジ16、クランプベース18、下クランプ19、上クランプ20、ガイドブッシュ21、ガイドロッド22、ビーム23、クランプシリンダ24、球面軸受25、傾動シリンダ26、送りネジ28、およびモータ29により構成される部分を出側クランプ装置4と総称している。また、架台30、ガイドレール31、シリンダ32、ベース33、後退側位置決めストッパ34、後退側位置決めストッパ35、移動シリンダ36、ガイドレール37、移動ベース38、下クランプ39、上クランプ40、ビーム43、およびクランプシリンダ44により構成される部分を入側クランプ装置5と総称している。
【0014】
次に、上記従来のシーム溶接装置の動作の概略について、図14〜図16を参照しながら説明する。図14はマッシュシーム溶接における両ストリップの端部を切断する過程を示す説明図であり、図15はマッシュシーム溶接における先行ストリップの尾端を持ち上げる過程を示す説明図であり、図16はマッシュシーム溶接における両ストリップの重ね合わせた端部を溶接する状態を示した説明図である。
【0015】
鉄鋼プロセスラインにおいて、ストリップが酸洗い、メッキ、熱処理などの連続処理がなされている場合には、ストリップは図7の矢印で示す方向に走行している。
そして、先行ストリップ1が送られて終端に来ると、この先行ストリップ1がダブルギロチンシャ−9の刃幅内に導かれて停止する。この状態において、後行ストリップ2が、その先端部をダブルギロチンシャ−9の刃幅内に送り込まれて止まる。なお、図7では前記後行ストリップ2の挿入時間、すなわちライン停止時間を短縮するため、後行ストリップ2の上方に次の後行ストリップ2aを待機させている。
【0016】
そして、クランプシリンダ24、25により上クランプ20、40を下降させ、上クランプ20と下クランプ19にて先行ストリップ1を、上クランプ40と下クランプ39にて後行ストリップ2を固定する。この状態で、ダブルギロチンシャ−9で先行ストリップ1と後行ストリップ2を同時に切断する(図14)。
【0017】
次いで、傾動シリンダ26を作動させてクランプベース18、したがって先行ストリップ1を固定した出側クランプ装置4の上下クランプ20、19を傾動させ、さらに、後行ストリップ2を固定した入側クランプ装置5を前進させて先行ストリップ1の尾端部に後行ストリップ2の先端部を僅かに重ね合わせる。そして、さらに、ネジ16をモータ17で回転駆動してクランプベース18の片側または両側を水平方向に移動させ、両ストリップ1、2の端部の重ね合わせ量を調節する。このときこの重ね合わせ量が溶接開始端より溶接終了端へかけて大きくなるように調節する(図15)。なお、クランプベース18の移動に伴い、ネジ28をモータ29で回転駆動して送りネジ28の先端部がストッパ27に当たるように調節する。
【0018】
そして、先行ストリップ1の終端部と後行ストリップ2の先端部との重ね合わせた部分に、一対の円板電極8を加圧、回転させながら、溶接変圧器10により二次導体7を通して通電し、キャリッジ6を駆動装置11にて移動させる。これにより、先行ストリップ1の尾端と後行ストリップ2の先端部とが抵抗溶接される(図16)。
【0019】
そして、溶接が完了すると出側クランプ装置4および入側クランプ装置5による先行ストリップ1および後行ストリップ2の固定を解き、溶接された先行ストリップ1および後行ストリップ2を通板させる。
【0020】
次に、図17及び図18に、特願平10−329453号公報に記載された他の従来のシーム溶接装置の概要を示す。なお、図17は、この従来のシーム溶接装置の概要を示す斜視図であり、図18は、このシーム溶接装置のキャリッジ部の側面図である。これら図において、符号1〜11で示したものは前記従来のシーム溶接装置におけるものと同一である。
【0021】
この従来のシーム溶接装置は、キャリッジ6のフレームの形状を、それまでの門(□)型からC(コ)型に改良したものであり、このようにすることにより、キャリッジ6の寸法、さらには、コモンベース3を含めた全体寸法を小さくするようにしたものである。
【0022】
【発明が解決しようとする課題】
上記従来のシーム溶接装置のうち前者のものにあっては、ストリップを把持するための上クランプ20、40の駆動機構以外に、入側クランプ装置5には、後行ストリップの幅合わせ機構および両ストリップ1、2の対向した両端部を重ね合わせる際に後行ストリップ2を移動方向に送るための送り機構が設けられ、一方、出側クランプ装置4には、両ストリップ1、2の重ね合わせ量調整機構、および上下クランプ20、19を持ち上げるようにした昇降装置が設けられている。したがって、両ストリップ1、2の対向した両端部を重ね合わせる際に必要な調整機構が両クランプ装置4、5に分散されているため、両クランプ装置4、5共にその剛性を強くすることが困難な構造となっていた。また、出側クランプ装置4と入側クランプ装置5とには、溶接時に両ストリップ1、2の端部間加圧することにより、この両端部間を押し広げようとする力が作用する。このとき、両クランプ装置4、5は、前述のごとく剛性を強くすることが困難な構造となっていることにより、共に押し広げ力に影響されやすく、この結果溶接品質が不安定になるという問題があった。
【0023】
また、上記従来のシーム溶接装置のうち後者のものにあっては、キャリッジ6のフレームの形状をC(コ)型としたことによりフレームの剛性が低くなる。このため、ストリップ1、2の板厚が大きい場合等により円板電極8の加圧力が大きい場合には、上部円板電極8が入側または出側方向に逃げてしまい、溶接品質が不安定になるという問題があった。なお、その解決策として、キャリッジ6のフレームの剛性を大きくするために、上部にも下部と同様にキャリッジ6走行用ガイドレール12を設けるような案も考えられるが、従来のシーム溶接装置の構造では、この走行用ガイドレールはコモンベース3に設置しなければならないため、装置が大型化し、重量が非常に重くなってしまうという問題があった。
【0024】
この発明はこのような問題点を解消するためになされたもので、装置を大型化せず、高品質で確実なシーム溶接ができるシーム溶接装置を提供することを目的とする。
【0025】
【課題を解決するための手段】
この発明に係るシーム溶接装置は、先行ストリップの尾端を固定する出側クランプ装置と、この出側クランプ装置に対し所定の間隔を開けて互いに対向して配置された、後行ストリップの先端を固定する入側クランプ装置と、前記両クランプ装置間において前記両ストリップの移動方向と直角の方向に移動可能に構成され、前記両ストリップの対向した両端部をそれぞれ同時に切断するシャー装置、および、前記両ストリップの対向した両端部を重ね合わせて、その重ね合わせ部を回転しながら加圧通電して溶接する一対の円板電極を備えたキャリッジと、前記入側クランプ装置、前記出側クランプ装置および前記キャリッジを装着したコモンベースと、前記両ストリップの対向する両端部の重ね合わせ量を溶接開始端から溶接終了端にかけて大きくなるように調整する調整機構と、前記両ストリップの対向した両端部を重ね合わせる際に、先行ストリップの尾端または後行ストリップの先端を固定した上下クランプを昇降する昇降機構と、前記両ストリップの対向した両端部を重ね合わせる際に前記先行ストリップまたは前記後行ストリップを重ね合わせる方向に送る送り機構とを備え、前記調整機構、前記昇降機構および前記送り機構を前記出側クランプ装置または入側クランプ装置のいずれか一方側に設け、他のクランプ装置を前記コモンベースに対し固定的に装着し、さらに、前記調整機構は、前記送り機構により重ね合わせ方向に送られる当該ストリップの移動に伴って、当該クランプ装置を前記コモンベースに対し水平方向に回転させる回転機構と、前記両ストリップの対向する両端部の重ね合わせ量を溶接開始端から溶接終了端にかけて大きくなるように当該クランプ装置の回転角度を調整する角度調整機構とを有するものである。
【0026】
こうすることにより、前記重ね合わせ量を調整する調整機構、前記上下クランプを昇降する昇降機構、およびストリップを重ね合わせる方向に送る送り機構の三つの機構を集中した一方のクランプ装置の機械的剛性は、従来のものに比し大差がないのに対し、他方のクランプ装置の機械的剛性を著しく向上させることができる。したがって、総合的に見て、一方のクランプ装置の機械的剛性が高くなった分、溶接時の押し広げ力の影響を受けにくくなり、溶接の品質が向上する。
【0028】
また、前記角度調整機構は、当該クランプ装置の前記ストリップの移動方向と直角の方向における両端部の前進側または後退側位置を決める2個の位置決めストッパを有し、この2個の位置決めストッパのうち少なくとも一つは個別に位置決めすべき位置を調整できるように構成されているものとする。こうすることにより、前記調整機構を簡易な構成とすることができる。
【0029】
また、前記キャリッジ上部と前記コモンベースに固定されたクランプ装置の上部とは、ガイドレールにより係合されているものとする。こうすることにより、キャリッジの機械的剛性を高めることができ、上方の円板電極の入側または出側方向への逃げ量を低減し、さらに高品質で確実なシーム溶接を行うことができる。
【0030】
【発明の実施の形態】
以下に、この発明の実施の形態について図1〜5を参照しながら説明する。
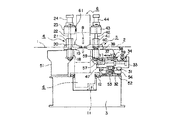
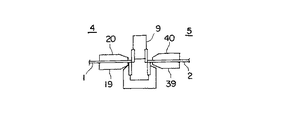
図1はこの発明に係るシーム溶接装置の正面図、図2は同装置の入側クランプ装置側から見た側面図、図3は入側クランプ装置の固定角度を調整する角度調整機構の要部をなすストッパ部分の平面図、図4は入側クランプ装置を水平方向に回転を可能にする回転機構の側断面図、図5は図4におけるV−V断面図である。
これら図において、符号1〜3、8、11、12、19〜24および31〜44は前記従来のシーム溶接装置におけるものと同一であり、その説明を省略または簡略化する。
【0031】
この実施の形態における出側クランプ装置4は、クランプベース18、下クランプ19、上クランプ20、ガイドブッシュ21、ガイドロッド22、ビーム23、クランプシリンダ24により構成される。そして、クランプベース18がコモンベース3上に固定された架台51に固定されている。このように、出側クランプ装置4には、従来のように、両ストリップ1、2の対向する両端部の重ね合わせ量を調整する調整機構、前記両ストリップ1、2の対向した両端部を重ね合わせる際に、前記先行ストリップの尾端を固定した上下クランプ20、19を昇降する昇降機構が設けられていない。
【0032】
また、出側クランプ装置4上部のビーム23のキャリッジ6側の側面に、キャリッジ6走行用ガイドレール61が取り付けられ、このキャリッジ6走行用ガイドレール61にキャリッジ6の上部側面がスライド可能に係合している。したがって、キャリッジ6がストリップ1、2の移動方向と直角の方向に移動するときに、このガイドレール61により機械的剛性が補強される。
【0033】
次に、入側クランプ装置5について説明する。入側クランプ装置5は、従来と同様に、移動ベース38に下クランプ39およびガイドロッド42を固定し、ガイドロッド42の下端部を上クランプ40に取り付けたガイドブッシュ41と嵌合させ、ガイドロッド42の上端部にビーム43を固定し、ビーム43にクランプシリンダ44を取り付け、このクランプシリンダ44と上クランプ40とを操作ロッド(図示せず)で連結している。
【0034】
しかし、移動ベース38は、従来と同様移動シリンダ36の駆動によりY1−Y2方向に移動するように、2本のガイドレール37上に取り付けられているが、単にガイドレール37上を移動するだけではない。図4、5に詳細を示すように、各ガイドレール37上に分散配置された2個の支持座59を介して取り付けられている。すなわち、支持座59は移動ベース38の4隅に分散されるように4箇所に設けられる。また、この支持座59の上部はシャフト部59aとして構成され、このシャフト部59aが移動ベース38の基板を貫通し、移動ベース38の基板の上から銅製の押え板60を介してビス止め等により固定し、移動ベース38と支持座59とを結合している。さらに、4箇所の支持座59のうち3箇所支持座59においては、シャフト部59aと移動ベース38の基板との間には隙間59bが設けられている。したがって、移動ベース38は、支持座59を介してガイドレール37に対しスライド可能であり、また、隙間の設けられていない支持座59を中心として水平方向に回転可能とされている。このように移動ベース38は、水平方向の回転機構を構成する4個の支持座59により、僅かな範囲で回転可能に支持されている。
【0035】
また、移動ベース38のガイドレール37上の前後の移動における位置決めストッパとして、後退時の位置決めについては従来と同様に、後退側位置決めストッパ35が移動ベース38に設けられ、この後退側位置決めストッパ35に対抗するストッパ34がベース33に設けられている。
【0036】
一方、前進時の位置決めについては、従来のものとは異なる。ストリップ1、2の移動方向と直角の方向に離れて、つまり図2に図示されるような2箇所の位置において、移動ベース38に固定のストッパ47が設けられ(図1〜3参照)、ベース33側にこの各ストッパ47それぞれに対応するように、図3に図示のような傾斜ストップ面57aを備えた前進側位置決めストッパ57がそれぞれ設けられている。また、この傾斜ストップ面57aを備えた前進側位置決めストッパ57、重ね合わせ量調整シリンダ55を駆動することにより、図2および図3における左右方向に移動可能とされている。そしてこの前進側位置決めストッパ57が移動することにより、固定ストッパ47の当たる位置が傾斜ストップ面57aの移動に対応して調整され。このようにして、移動ベース38の左右の前進側位置を個別に微調整できる。つまり、このような構成は、入側クランプ装置5の水平方向の固定角度を調整することができるのであり、前記入側クランプ装置5の固定角度を調整する角度調整機構を構成している。
【0037】
したがって、この入側クランプ装置5では、前述の回転機構と角度調整機構とにより、両ストリップ1、2の対向する両端部の重ね合わせ量を溶接開始端から溶接終了端にかけて大きくなるように調整する調整機構を構成している。
【0038】
次に、この入側クランプ装置5の昇降装置について説明する。ベース33は、従来の装置のように固定された架台上に設置されているのではなく、昇降機構により昇降可能とされたベース54の上に設置されている。この昇降機構は、コモンベース3に固定され、上面がX1−X2方向に傾斜する傾斜面となったガイドレール52と、このガイドレール52上面の傾斜面にスライド可能に接合する傾斜面54aを備えたベース54と、このベース54をX1−X2方向にスライドさせる昇降用シリンダ53とより構成される。したがって、昇降用シリンダ53を駆動してベース54をX1−X2方向にスライドさせると、前記傾斜面に沿って入側クランプ装置5を支持するベース54が上下する。
【0039】
次に動作について説明する。まずクランプシリンダ24、44により上クランプ20、40を下降させ、上クランプ20と下クランプ19にて先行ストリップ1を、上クランプ40と下クランプ39にて後行ストリップ2を固定する。次いで、ダブルギロチンシャ−9で先行ストリップ1と後行ストリップ2を同時に切断する。
【0040】
そして、昇降用シリンダ53を動作させてベース54、したがって後行ストリップ2を固定した入側クランプ装置5を先行ストリップ1の板厚以上上昇させる。次に、移動シリンダ36を動作させて移動ベース38を、つまり後行ストリップ2を固定した入側クランプ装置5を、前進側位置決めストッパ47が前進側位置決めストッパ57に当たるまで前進させる。次いで、前記昇降用シリンダ53により入側クランプ装置5を下降させて、先行ストリップ1の終端部と後行ストリップ2の先端部を重ね合わせる。このとき、各前記前進側位置決めストッパ57の位置を重ね合わせ量調整シリンダ55により位置調整する。これにより、入側クランプ装置5の溶接開始側前進量および溶接終了側前進量を調節する、つまり入側クランプ装置5の前進位置および固定角度を調節する。この結果、先行ストリップ1と後行ストリップ2の対向する両端部の重ね合わせ量を、溶接開始端から溶接終了端にかけて大きくなるように容易に調整することができる。
【0041】
そして、先行ストリップ1の終端部に後行ストリップ2の先端部の重ね合わせた部分に一対の円板電極8を加圧、回転させながら、溶接変圧器10により二次導体7を通して通電した状態でキャリッジ6を駆動装置11にて移動させることにより、先行ストリップ1と後行ストリップ2との重ね合わせ部を抵抗発熱により溶接する。この際、キャリッジ6の上部は、走行用ガイドレール61により出側クランプ装置4上部と結合されているため、キャリッジ6の機械的剛性が高められているため、上部円板電極8がストリップ1、2の入側または出側方向に逃げることを抑制することができる。
【0042】
このようして溶接が完了すると、出側クランプ装置4、入側クランプ装置5による両ストリップ1、2端部の固定を解き、溶接された先行ストリップ1および後行ストリップ2を通板させて次の処理装置におくる。
【0043】
次に、上記本実施の形態の変更例について述べる。
(1) 両ストリップ1、2の対向する両端部の重ね合わせ量を溶接開始端から溶接終了端にかけて大きくなるように調整する前記実施の形態に係る調整機構は、入側クランプ装置5の水平方向の回転機構と、入側クランプ装置5の固定角度を調整する角度調整機構を用いたものであって、固定角度を調整する角度調整機構には2個の前進側位置決め用ストッパ57が用いられているが、このうち移動ベース38の回転中心側の前進側位置決め用ストッパ57を、調整機能を持たないストッパとしても、同様の効果をもたらすことができる。
【0044】
(2) 両ストリップ1、2の対向する両端部の重ね合わせ量を溶接開始端から溶接終了端にかけて大きくなるように調整する前記実施の形態に係る調整機構を次のように変更することができる。まず、前記2箇所の前進側位置決めストッパ57を連動して等量に調整される機構とする。例えば、図6のように2箇所の傾斜ストップ面57aを一体に備えたストッパとする。そして、後退側位置決めストッパ2個またはその内1の1個を図3の前進側位置決めストッパ調整機構と同様の傾斜ストップ面を持ったものとして、後退側停止位置を調整できるようにする。これにより両ストリップ1、2を切断するときの入側クランプ装置の固定角度を調整することができる。このようにして、切断された状態での後行ストリップ2の先端部を、溶接時終了側が開始側に比し前進した位置となるようにし、両ストリップ1、2の端部切断時に、両ストリップ1、2の対向する両端部の重ね合わせ量を溶接開始端から溶接終了端にかけて大きくなるようにしてもよい。なお、この場合には、両ストリップ1、2の重ね合わせときには、何ら調整する必要がない。また、このようにしても先の実施の形態と同じ効果を得ることができる。
【0045】
(3) 前記本実施の形態においては、両ストリップ1、2の切断装置としてダブルギロチンシャ−9を示したが、切断装置はこれに限定されるものでなく、ロータリシャ等の他のものでもよい。
【0046】
(4) 前記本実施の形態においては、クランプ装置の昇降機構、両ストリップの対向する両端部の重ね合わせ量を調整する調整機構、および両ストリップの対向した両端部を重ね合わせる際にストリップを重ね合わせる方向に送るための送り機構とを、入側クランプ装置に設け、出側クランプ装置4をコモンベース3に固定した、逆に出側クランプ装置4に前記昇降機構、重ね合わせ量を調整する調整機構および送り機構を設け、入側クランプ装置5をコモンベース3に固定しても同様な効果を奏することができる。
なお、この場合前記キャリッジ6走行用ガイドレール61は、コモンベース3に固定される入側クランプ装置5の側面に取り付け、キャリッジ6の上部側面をこのキャリッジ6走行用ガイドレール61にスライド可能に係合させることが必要となる。
【0047】
【発明の効果】
以上のように、この発明によれば、両ストリップの対向する両端部の重ね合わせ量を溶接開始端から溶接終了端にかけて大きくなるように調整する調整機構と、両ストリップの対向した両端部を重ね合わせる際に、先行ストリップの尾端または後行ストリップの先端を固定した上下クランプを昇降する昇降機構と、両ストリップの対向した両端部を重ね合わせる際に先行ストリップまたは後行ストリップを重ね合わせる方向に送る送り機構とを出側クランプ装置または入側クランプ装置のいずれか一方側にのみ設け、他方のクランプ装置を前記コモンベースに対し固定的に装着したので、他方のクランプ装置の機械的剛性を高めることができ、装置を大型化せず、高品質で確実なシーム溶接を行うことができる。
【0048】
また、前記調整機構は、前記送り機構により重ね合わせ方向に送られる当該ストリップの移動に伴って、当該クランプ装置を前記コモンベースに対し水平方向に回転させる回転機構と、前記両ストリップの対向する両端部の重ね合わせ量を溶接開始端から溶接終了端にかけて大きくなるように当該クランプ装置の回転角度を調整する角度調整機構とを有するものであるので、先行ストリップの終端部と後行ストリップの先端部の重ね合わせ量を、簡単に溶接開始端より溶接終了端へかけて大きくすることができる。
【0049】
また、前記角度調整機構は、当該クランプ装置の前記ストリップの移動方向と直角の方向における両端部の前進側または後退側位置を決める2個の位置決めストッパを有し、この2個の位置決めストッパのうち少なくとも一つは個別に位置決めすべき位置を調整できるように構成されているので、前記調整機構を簡易な構成とすることができる。
【0050】
また、前記キャリッジ上部と前記コモンベースに固定されたクランプ装置の上部とは、ガイドレールにより係合されているので、キャリッジの機械的剛性を高めることができ、上方の円板電極の入側または出側方向への逃げ量を低減し、さらに高品質で確実なシーム溶接を行うことができる。
【図面の簡単な説明】
【図1】 この発明に係るシーム溶接装置の正面図である。
【図2】 この発明に係るシーム溶接装置の側面図である。
【図3】 この発明に係るシーム溶接装置の入側クランプ装置の固定角度を調整する角度調整機構の要部をなすストッパ部分の平面図である。
【図4】 この発明に係るシーム溶接装置の入側クランプ装置を水平方向に回転を可能にする回転機構の側断面図である。
【図5】 図4におけるV−V断面図である。
【図6】 この発明に係るシーム溶接装置の入側クランプ装置の固定角度を調整する角度調整機構の要部をなすストッパ部分の変形例の平面図である。
【図7】 従来のシーム溶接装置の概要を示す斜視図である。
【図8】 従来のシーム溶接装置のキャリッジを示す斜視図である。
【図9】 従来のマッシュシーム溶接直前の状態を示す斜視図である。
【図10】 従来のシーム溶接装置の構成を示す側面図である。
【図11】 従来のシーム溶接装置の構成を示す正面図である。
【図12】 従来のシーム溶接装置における出側クランプ装置の球面軸受部の平面図である。
【図13】 従来のシーム溶接装置における出側クランプ装置の球面軸受部の正面図である。
【図14】 マッシュシーム溶接における両ストリップの端部を切断する過程を示す説明図である。
【図15】 マッシュシーム溶接における先行ストリップの尾端を持ち上げる過程を示す説明図である。
【図16】 マッシュシーム溶接における両ストリップの重ね合わせた端部を溶接する状態を示した説明図である。
【図17】 他の従来のシーム溶接装置の概要を示す斜視図である。
【図18】 他の従来のシーム溶接装置のキャリッジ部の側面図である。
【符号の説明】
1 先行ストリップ、2 後行ストリップ、4 出側クランプ装置、5 入側クランプ装置、6 キャリッジ、8 円板電極、9 ギロチンシャー(シャー装置)、12 ガイドレール、18 クランプベース、19 下クランプ、20 上クランプ、21 ガイドブッシュ、22 ガイドロッド、23 ビーム、24クランプシリンダ、31 ガイドレール、32 シリンダ、33 ベース、34 後退側位置決めストッパ、35 後退側位置決めストッパ、36 移動シリンダ、37 ガイドレール、38 移動ベース、39 下クランプ、40 上クランプ、41 ガイドブッシュ、42 ガイドロッド、43 ビーム、44 クランプシリンダ、47 (前進側の)固定ストッパ、51 架台、52 ガイドレール、53 昇降用シリンダ、54 ベース、55 重ね合わせ量調整シリンダ、57 前進側位置決めストッパ、57a 傾斜ストップ面、59 支持座、59a シャフト部、59b 隙間、60 押え板、61 ガイドレール。
Claims (3)
- 先行ストリップの尾端を固定する出側クランプ装置と、
この出側クランプ装置に対し所定の間隔を開けて互いに対向して配置された、後行ストリップの先端を固定する入側クランプ装置と、
前記両クランプ装置間において前記両ストリップの移動方向と直角の方向に移動可能に構成され、前記両ストリップの対向した両端部をそれぞれ同時に切断するシャー装置、および、前記両ストリップの対向した両端部を重ね合わせて、その重ね合わせ部を回転しながら加圧通電して溶接する一対の円板電極を備えたキャリッジと、
前記入側クランプ装置、前記出側クランプ装置および前記キャリッジを装着したコモンベースと、
前記両ストリップの対向する両端部の重ね合わせ量を溶接開始端から溶接終了端にかけて大きくなるように調整する調整機構と、
前記両ストリップの対向した両端部を重ね合わせる際に、先行ストリップの尾端または後行ストリップの先端を固定した上下クランプを昇降する昇降機構と、
前記両ストリップの対向した両端部を重ね合わせる際に前記先行ストリップまたは前記後行ストリップを重ね合わせる方向に送る送り機構と
を備え、
前記調整機構、前記昇降機構および前記送り機構を前記出側クランプ装置または入側クランプ装置のいずれか一方側に設け、他のクランプ装置を前記コモンベースに対し固定的に装着し、
さらに、前記調整機構は、前記送り機構により重ね合わせ方向に送られる当該ストリップの移動に伴って、当該クランプ装置を前記コモンベースに対し水平方向に回転させる回転機構と、前記両ストリップの対向する両端部の重ね合わせ量を溶接開始端から溶接終了端にかけて大きくなるように当該クランプ装置の回転角度を調整する角度調整機構とを有するシーム溶接装置。 - 前記角度調整機構は、当該クランプ装置の前記ストリップの移動方向と直角の方向における両端部の前進側または後退側位置を決める2個の位置決めストッパを有し、この2個の位置決めストッパのうち少なくとも一つは個別に位置決めすべき位置を調整できるように構成されている請求項1記載のシーム溶接装置。
- 前記キャリッジ上部と前記コモンベースに固定されたクランプ装置の上部とは、ガイドレールにより係合されている請求項1または2記載のシーム溶接装置。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000372979A JP3668932B2 (ja) | 2000-12-07 | 2000-12-07 | シーム溶接装置 |
| EP01115295A EP1213086B1 (en) | 2000-12-07 | 2001-06-25 | Seam resistance roller welding machine |
| DE60113045T DE60113045T2 (de) | 2000-12-07 | 2001-06-25 | Widerstand-Rollennahtschweissmaschine |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000372979A JP3668932B2 (ja) | 2000-12-07 | 2000-12-07 | シーム溶接装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002178159A JP2002178159A (ja) | 2002-06-25 |
| JP3668932B2 true JP3668932B2 (ja) | 2005-07-06 |
Family
ID=18842438
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000372979A Expired - Fee Related JP3668932B2 (ja) | 2000-12-07 | 2000-12-07 | シーム溶接装置 |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1213086B1 (ja) |
| JP (1) | JP3668932B2 (ja) |
| DE (1) | DE60113045T2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106271075B (zh) * | 2016-08-26 | 2018-05-22 | 武汉法利莱切焊系统工程有限公司 | 拼焊拼接机械手以及激光拼焊系统 |
| CN112109331B (zh) * | 2020-09-10 | 2024-10-15 | 廖菲 | 一种高精度板料叠合装置 |
| CN117086635A (zh) * | 2023-09-28 | 2023-11-21 | 南京众得利科技有限公司 | 一种地暖集水器多排孔加工组合机床 |
| CN118268728B (zh) * | 2024-04-07 | 2024-10-29 | 东莞市永勤精密技术有限公司 | 一种旋转式多角度镭雕装置 |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2677097B2 (ja) * | 1992-02-06 | 1997-11-17 | 三菱電機株式会社 | シーム溶接装置 |
-
2000
- 2000-12-07 JP JP2000372979A patent/JP3668932B2/ja not_active Expired - Fee Related
-
2001
- 2001-06-25 EP EP01115295A patent/EP1213086B1/en not_active Expired - Lifetime
- 2001-06-25 DE DE60113045T patent/DE60113045T2/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE60113045T2 (de) | 2006-03-02 |
| EP1213086A2 (en) | 2002-06-12 |
| JP2002178159A (ja) | 2002-06-25 |
| DE60113045D1 (de) | 2005-10-06 |
| EP1213086B1 (en) | 2005-08-31 |
| EP1213086A3 (en) | 2003-11-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5948295A (en) | Automatic machine for transversal connection of metallic bands | |
| US4626651A (en) | Apparatus for butt welding steel strips by using a laser beam in a steel strip-processing line | |
| JP2013237057A (ja) | レーザビーム溶接装置及びレーザビーム溶接装置における金属板の切断方法 | |
| JP3721507B2 (ja) | バリ取り方法およびその装置 | |
| JPH06315782A (ja) | 薄板ブランクを溶接する装置 | |
| JPWO1996026036A1 (ja) | シーム溶接方法およびシーム溶接装置 | |
| KR100448000B1 (ko) | 솔기용접장치와 솔기용접방법 | |
| CN119057283B (zh) | 一种金属板包边激光焊接固定装置 | |
| US4721241A (en) | Welding apparatus assembled together with grinding device | |
| JP2000158189A (ja) | 金属板突合せ溶接装置及びその使用方法 | |
| JP2002178159A (ja) | シーム溶接装置 | |
| JP2677097B2 (ja) | シーム溶接装置 | |
| JP2015006692A (ja) | 鋼板溶接装置、鋼板の切断方法および鋼板の溶接方法 | |
| JP3246798B2 (ja) | 板材の溶接装置及びその方法 | |
| JPH0137234B2 (ja) | ||
| JPH11245047A (ja) | マッシュ・シーム溶接方法と装置 | |
| JPS6355396B2 (ja) | ||
| JP3789683B2 (ja) | 突き合わせ溶接方法およびその溶接装置 | |
| JPS6116927Y2 (ja) | ||
| US3715558A (en) | Welding apparatus | |
| JPH0211999Y2 (ja) | ||
| JPH0745106B2 (ja) | シート素材用溶接機 | |
| JP2708313B2 (ja) | 熱間圧延材の接合方法及び装置 | |
| JP3826188B2 (ja) | 走間接合台車装置 | |
| JP2637241B2 (ja) | 材料継ぎ用溶接装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040803 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040930 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20041207 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050203 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050329 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050331 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080422 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090422 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100422 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100422 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110422 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120422 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120422 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130422 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130422 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140422 Year of fee payment: 9 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |