JP3670112B2 - シート送りシャフト - Google Patents
シート送りシャフト Download PDFInfo
- Publication number
- JP3670112B2 JP3670112B2 JP19498197A JP19498197A JP3670112B2 JP 3670112 B2 JP3670112 B2 JP 3670112B2 JP 19498197 A JP19498197 A JP 19498197A JP 19498197 A JP19498197 A JP 19498197A JP 3670112 B2 JP3670112 B2 JP 3670112B2
- Authority
- JP
- Japan
- Prior art keywords
- protrusions
- round bar
- metal round
- circumferential direction
- paper
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000002184 metal Substances 0.000 claims description 57
- 229910052751 metal Inorganic materials 0.000 claims description 57
- 239000004033 plastic Substances 0.000 claims description 6
- 230000000630 rising effect Effects 0.000 claims description 3
- 230000001154 acute effect Effects 0.000 claims description 2
- 230000015572 biosynthetic process Effects 0.000 claims description 2
- 238000005520 cutting process Methods 0.000 description 14
- 230000018109 developmental process Effects 0.000 description 10
- 230000000694 effects Effects 0.000 description 9
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 6
- 238000004519 manufacturing process Methods 0.000 description 4
- 230000002093 peripheral effect Effects 0.000 description 4
- 238000007747 plating Methods 0.000 description 4
- 239000000463 material Substances 0.000 description 3
- 229910052759 nickel Inorganic materials 0.000 description 3
- 238000005488 sandblasting Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 2
- 230000008569 process Effects 0.000 description 2
- 230000002441 reversible effect Effects 0.000 description 2
- 229920001875 Ebonite Polymers 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000004075 alteration Effects 0.000 description 1
- 230000004323 axial length Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 230000000295 complement effect Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 238000012840 feeding operation Methods 0.000 description 1
- 238000005286 illumination Methods 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 230000003993 interaction Effects 0.000 description 1
- 230000002452 interceptive effect Effects 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 239000010893 paper waste Substances 0.000 description 1
- 238000010791 quenching Methods 0.000 description 1
- 230000000171 quenching effect Effects 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
Images






Landscapes
- Delivering By Means Of Belts And Rollers (AREA)
- Sheets, Magazines, And Separation Thereof (AREA)
Description
【発明の属する技術分野】
この発明は、印刷機器や事務機用プリンタなどの紙送りや、オーバヘッドプロジェクタなどで使用するフィルムなどのシートの送り出し等を行うのに利用するシート送りシャフトに関する。
【0002】
【従来の技術】
従来から、事務機用プリンタなどの紙送りにはゴム製の給紙ローラが広く用いられていたが、このことがゴムの硬さ,真円度,シャフトとの同芯度にばらつきを生じ易くさせ、従って、カラー印刷のように紙送りを繰り返して多色刷りを行う場合には、紙の送りスピードや変形により色ずれを生じることがあり、また、給紙ローラの摩耗による変質,変形が避けられないという不都合があった。
【0003】
一方、これに対して、金属製シャフトに給紙ローラとしての金属製ローラを一体に設け、これらにニッケルメッキ層を形成した後、この金属製ローラのニッケルメッキ層にサンドブラスト処理を施して、表面を粗面としたシート送りシャフトが、例えば特開平7―267396号公報に示されている。
【0004】
これによれば、金属製ローラの真円度を確保でき、摩耗や変形がないため、多色刷り用のローラとして利用できる。
【0005】
【発明が解決しようとする課題】
しかしながら、かかる従来のシート送りシャフトでは、給紙ローラ表面に金属製の硬い小突起が多数形成されるため、これに接触する紙やシートを大きな摩擦抵抗にて送り出すことができ、しかもこの送り出しが比較的長期に亘って確保できるものの、その小突起が比較的細かいために、使用中に小突起間に塵埃が滞留したり、給紙作動の繰り返しによって次第に摩耗が進んだりして、ローラ表面が次第に円滑な面へ変化して、利用できなくなるという課題があった。
【0006】
特に、送り出すシートがオーバヘッドプロジェクタで使用する比較的硬いフィルムの場合には、ローラ表面の摩耗が特に著しく、長期の使用に耐えられず、その結果としてフィルムを正確な位置(光照面上)に配置できなくなって投映画像が傾いて作成されるなどの課題があった。
【0007】
また、金属製ローラに対して小突起を形成するのに、ニッケルメッキ層を形成したり、サンドブラストによる粗面加工処理を施したりする必要から、作業工数が多く、製品コストが高くなるなどの課題があった。
【0008】
この発明は、前記のような課題を解決するものであり、金属製丸棒周面への塑性加工のみで紙や硬質のフィルムなどのシートを正確な位置に保持しながら目的の方向へ正確に送給できるシート送りシャフトを提供することを目的とする。
【0009】
【課題を解決するための手段】
上記目的達成のため、請求項1の発明にかかるシート送りシャフトは、金属製丸棒の円周面上に該金属製丸棒の回転方向に鈍角または鋭角もしくは直角に立ち上がる複数のスパイク状の突起が塑性加工によって円周方向と軸方向に整列して形成され、且つ上記突起が金属製丸棒の軸方向の複数領域に分けて設けられるとともに各領域の突起が円周方向に複数列に亘って設けられているシート送りシャフトにおいて、各領域間で各突起列の位置が円周方向へ任意の角度をずらして形成されていることを特徴とするものである。
この場合、軸方向に沿う各領域の形成位置を順次円周方向に任意の角度ずらしているのが好ましい。
同じく、互いに隣り合う上記複数列の突起を一グループとして、互いに隣り合う列またはグループの突起が相反方向に形成されているのが好ましい。
同じく、互いに隣り合う列またはグループの突起に高低差がつけられているのが好ましい。
【0010】
【発明の実施の形態】
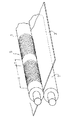
以下、この発明の実施の一形態を図について説明するが、図1は、この発明のシート送りシャフトを有する紙送り装置要部の斜視図であり、同図において、Sは、金属製丸棒1からなるシート送りシャフトで、2は、このシート送りシャフトSとの間に給紙するためのフィルム又は紙3を挟む硬質ゴムの送りローラである。シート送りシャフトSには間隔Tをあけながら軸方向に沿って幅R分だけ刻設された突起が複数の領域に分けて設けられている。間隔Tは突起加工時にシャフトSを支えているカラー,ブッシュの部分であって、この間隔Tは設けなくてもよい。
【0011】
金属製丸棒1には、図2および図3に拡大して示すように、全長を複数の領域に分けた円周上に、該金属製丸棒1の回転方向に鈍角で立ち上がる複数のスパイク状の突起A,Bが塑性加工によって、円周方向および軸方向に沿って形成されている。金属製丸棒1には表面に膜厚1〜20μのメッキ処理と、タフトライド等の焼入処理を深さ1〜300μにわたって行なって耐久性を向上させている。なお、スパイク状の突起A,Bは、金属製丸棒1の全体に設けることは任意であるが、例えば、金属製丸棒1の周面の軸方向および円周方向に交互配置される。
【0012】
そして、スパイク状の各突起A,Bは、後述の目打ち用切刃によって金属製丸棒1の回転方向に鈍角に立ち上がるスパイク状にしかも、互いに相反方向に形成されるとしている。
【0013】
従って、円周面上で円周方向に隣り合う突起A,B同志は、立ち上がり方向が互いに逆方向となる。
【0014】
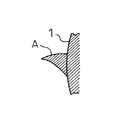
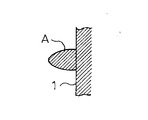
また、上記の目打ち用切刃が金属製丸棒1に対してセット幅を広くして比較的浅く切り込まれた場合には、突起Aの基端が薄くて外方に曲り易いため図2の矢印P,Q方向から見た突起Aは、図6および図7に示すように金属製丸棒1の回転方向に対して直角または鈍角に長く立ち上がるスパイク状突起となる。一方、その目打ち部材のセット幅をこれより狭めて深く切り込まれる場合は、突起Aの基端が曲りにくいため外方に突き起こす長さが短くなり、図4および図5に示すように短か目の突起Aとなる。このようにして、突起Aの高さは、20乃至150μmに選定される。突起Bについても同様である。
【0015】
かかる構成になるシート送りシャフトでは、金属製丸棒1外周に形成された突起A,Bの先端が鋭利に尖っていることと合わせて、金属製丸棒1のいずれの回転方向にあっても、比較的柔軟な印刷用紙のほか、オーバヘッドプロジェクタなどで使用する比較的硬いフィルムのいずれをも確実に引っ掛けて、送りローラ2との相互作用によりスムースに規定方向および規定位置に正しく送り出すことができる。
【0016】
また、突起A,Bの起立高さは、自由でしかも正確に設定でき、従来のサンドブラストなどに比較して著しく高く、容易に摩耗することがなく、確実な紙送りが長年に亘って実現できる。
【0017】
従って、これを多色刷りのカラー印刷などに利用すれば、半永久的に紙やフィルムに変形が生じることがなく、色ずれのない美しい色の多色刷を実現可能にする。
【0018】
図8は、この発明のシート送りシャフトの製造装置を示す斜視図であり、同図において、11は、ベースで、12は、このベース11上に設置された支持台としてのVブロックであり、13は、Vブロック12上に支持した加工材として金属製丸棒1をVブロック12上から押し上げるリフタである。
【0019】
また、14は、金属製丸棒1に巻装されて、これがリフタ13上に直接触れるのを回避する樹脂カラーで、15は、ベース11上に立設されて、加工が済んだ金属製丸棒がパンチの目打ち用切刃に食い付いたまま上がるのを阻止する材料外し枠である。
【0020】
さらに、16は、金属製丸棒1の一端を支持する保持ブッシュであって、この保持ブッシュ16に割り付け歯車17が一体に取り付けられ、この割り付け歯車17は、ステッピングモータ18の駆動歯車19に噛合されている。なお、20は、保持ブッシュ16を金属製丸棒1に固定するねじである。
【0021】
また、21は、エアーシリンダなどの動力を受けて前記割り付け歯車17に先端が噛合される廻り止め部材で、22は、金属製丸棒1端にマグネットチップ23を介して先端が当接される多点位置決め用のモータシリンダである。
【0022】
24は、プレス機により昇降駆動されるパンチユニットで、これには一対の目打ち部材25,26が締結具(ボルト・ナットなど)27によって固定されている。
【0023】
従って、パンチユニット24のサイズを選択すれば、各目打ち部材25,26の取り付け間隔(セット幅)は任意に設定でき、これにより、目打ち用切刃の深さ,角度,形状を任意に設定可能となる。
【0024】
そして、この目打ち部材25,26は、例えば、図9および図10に示すように、それぞれ互いに対向する片面に複数条の目打ち用切刃28が縦方向に刻設されている。各目打ち部材25,26の目打ち用切刃28,28は目打ち部材25,26をずらして固定することにより、例えば、各刃の一ピッチ分横方向、即ち金属製丸棒1の軸方向にずらして配設されている。なお、29は、締結具27の挿入孔である。
【0025】
また、この実施の形態では突起A,Bが鋭利な先端形状となるように、刃先から2°乃至10°の角度ですくい角θを設定してある。これにより、加工圧力を軽減でき、より少ない切り込みで十分なスパイク状の突起A,Bが得られる。
【0026】
また、目打ち部材25,26は、金属製丸棒1の外径寸法に対応して予め計算された間隔を保って互いに対向しており、これらの互いに対向する目打ち用切刃28は、例えば山形の1ピッチXの半分のX/2だけ位置をずらして配置されている。
【0027】
次に、かかるシート送りシャフトの製造装置を用いて、シート送りシャフトを製造するには、まず、パンチユニット24の上昇時にリフタ13上に樹脂カラー14および保持ブッシュ16が支持されるように、金属製丸棒1をVブロック12上に配置する。
【0028】
このとき、リフタ13は、スプリング(図示しない)によって2ミリ乃至3ミリ持ち上げられており、これにより、モータシリンダ22による軸方向移動時に加工部がVブロック12に干渉するのを回避している。
【0029】
次に、廻り止め部材21の先端を割り付け用歯車17から噛合解除し、ステッピングモータ18を回転させるなどして金属製丸棒1の加工位置を決め、位置が決まったとき、ネジ20により保持ブッシュ16を金属製丸棒1に固定し、さらに、廻り止め部材21の先端を歯車17に噛合させる。
【0030】
そして次に、上死点位置にあるパンチユニット24を図8の矢印方向に下降させ、各目打ち部材25,26の目打ち用切刃28を金属製丸棒1周面の対向する箇所に切り込ませる。
【0031】
この切り込みによって、図2および図3に示すように、互いに相反する向きにスパイク状の突起A,Bが90度またはこれを超える角度で等しい高さに起立することとなる。
【0032】
こうして、各一列ずつの突起A,Bが形成された後は、目打ち用切刃28の金属製丸棒1に対する食い込みを材料外し枠15の助けを借りて解除し、パンチユニット24を上死点まで上昇させる。
【0033】
続いて、廻り止め部材21を再び割り付け用歯車17から噛合解除し、ステッピングモータ18を一定角度分だけ回転させ、駆動歯車19に噛合された割り付け用歯車17も同様に一定角度分だけ回転させて、金属製丸棒1の回転支持位置を変化させる。
【0034】
こうして、金属製丸棒1の回転位置が決められた後は、廻り止め部材17により割り付け用歯車17の回転位置を再びロックして、パンチユニット24の作動による目打ち部材25,26の下降が行われ、先に形成された各列の突起A,Bの円周方向に沿う隣の列に、それぞれ同様の突起A,Bが形成されることとなる。
【0035】
また、かかる動作が順次繰り返されて、金属製丸棒1が1回転して加工を終了する。この際、図1における幅R分の突起A,Bはパンチユニット24の大きさによって一度に形成されたり、あるいは軸方向にパンチユニット24をずらして数工程で加工したりしてもよい。この場合、幅R内の突起A,Bの位置向き,角度,高さはパンチユニット24の加工によっていろいろなパターンに組合せることが可能である。
【0036】
図18は、本発明の主発明に係る実施の形態であるシート送りシャフトSを示す。
【0037】
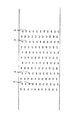
シート送りシャフトSは、図18(a)に示すように、金属製丸棒1と、この丸棒1の外周5ケ所の領域たる部位R1,R2,R3,R4,R5の外周に形成した突起A,Bとで構成されている。5ケ所の部位R1,R2,R3,R4,R5の外周には、図11に示す基本パターンの突起A,Bが、図18(b)の一部拡大展開図に示すように形成されている。この場合R1の部位における突起A,Bに対して、R2の部位の突起A,Bは円周方向に任意の角度、例えば、割り出し角を1/4ずらして形成され、同様にR3の部位と、R4の部位の突起A,Bは更に同一角度づつ円周方向にそれぞれ形成位置をずらしてあり、更にR5の部位の突起A,Bは最初の部位R1の突起A,Bと同一軸線上に形成されている。この為、丸棒1を半ピッチづつ回転したとしても、フィルム又は紙3に対して必ずどこかの部位の突起A,Bが喰い込むようになっている。例えば図18(b)の想像線P上では部位R2,R4の突起A又はBが位置しており、例えば正転時には部位R2の突起Aが紙3に喰い込んで送り出し、逆転時には部位R4の突起Bにより紙3を送り出すことができる。
【0038】
即ち、図18の実施の形態に係るシート送りシャフトSは、上記のように各突起A,Bを形成する時、円周方向の加工開始位置を少しづつずらして加工してあり、これにより丸棒1の表面にまんべんなく突起A,Bが存在し、紙やフィルムを送る初期段階、いわゆる最初の吸い込み時において、どれかの部位R1,R2,R3,R4,R5の突起A又はBが、必ず紙又はフィルムの端面に接触するようになり、安定した紙等の吸い込みが可能になる。
【0039】
図11は、上記パンチユニット24における目打ち部材25,26を用いて金属製丸棒1に形成された突起A,Bの一つの基本的な配列パターンを示す一部拡大展開図である。このケースでは、各突起A,Bは、互いに対向する目打ち部材25,26の目打ち用切刃28を山形の1ピッチの半分だけ相互にずらすことにより形成され、全て同一形状,同一サイズをなす。また、ここでは、目打ち部材25,26の各目打ち用切刃28によって形成された各突起A,Bはそれぞれ複数列に亘って同一軸線上に揃って設けられ、さらにこれらの各列の突起A同志,B同志は円周方向に揃うように配置されている。さらに、互いに隣り合う列の突起A,Bの向きがが相反方向に向いている。
【0040】
このような突起A,Bを持った金属製丸棒1を用いることによって、比較的軟質のフィルム又は紙3に対して同一軸線上に並んで対向する突起A,B全てが喰い込むため、送りローラ2との間に挟みながら正逆両方向に送ることができ、強力な搬送力となる。
【0041】
また、図12は図11に示すような各列ごとの突起A,Bを円周方向に、例えば、半ピッチづつ位置ずれするように設けたものであり、この場合にも、上記と同じく比較的軟質の紙3を往復方向に送るのに有効であると共に同一軸線上の突起の数が図11のパターンに比べて少ない分、紙3の表面における水平線上の送り痕を減少できる。
【0042】
さらに、図13は同一形状,サイズの突起Aのみを金属製丸棒1周面の全体に同一軸線上、同一円周線上に揃えて設けたものである。この場合には、目打ち部材25,26のいずれか一方の目打ち用切刃28によって、全ての突起Aがスパイク状に切り起されている。このため、互いに隣り合う列の突起Aが同一方向を向くように形成される。
【0043】
このような突起Aのみを持った金属製丸棒1にあっては、全ての突起が同一方向を向いているので送りローラ2との間に挟んだ紙3を、一方向のみにより強力に送出して単色刷りする場合に有効である。なお、この場合には、対向する目打ち部材25,26の目打ち用切刃28の相互ずれ(ピッチ)を考慮する必要がなく、突起Aの形成作業が簡単かつ迅速に行える。突起Aに代えて突起Bを使用しても同じである。
【0044】
図14はこの発明の実施の他の形態を示す。これは突起Aとして図4、図5に示す高さの低いものを使用し、突起Bとして図6および図7に示すように高くしたものを用いたものである。即ち、ここでは各列の突起A,Bは軸方向と円周方向に位置が揃っており、且つ突起A,Bの高さに差を持たせたものである。この場合には、正方向と逆方向に搬送力に差があるが、搬送中、先に高い突起Bが紙3等に刺さることになり、擬似的に単位当りの突起数が少ない状態となり、同じ圧力下でも、深く強く喰い込むことでプロジェクト用フィルムなどの刺さりにくい材料においても強力な搬送力を生み出す。高い突起と低い突起とを分散させると最初に高い突起がフィルムに刺さり、最終的には低い突起も刺さるか又はフィルムの表面を支持し、フィルムを安定させ、フィルムの皺やさけ目の発生を防止する。更に高低合わせた突起数は変わらないため、図11と同じ基本パターンの長所と併せ持つ。尚、高低差のある突起A又はBを図13のパターンと同じように同一方向の向きにしても良い。
【0045】
これに対し、図15に示すものは、図14に示した各列の突起A,Bを円周方向に、例えば、半ピッチ位置をずらせてあり、この場合にも、上記と同様に紙3の送り出しを、確実かつ円滑に行うことができる。また、図14および図15に示すものでは、往復の一方では強い力で紙3を送り出し、他方向では弱い力で送り出すという用途に有効である。
【0046】
図16は、この発明の実施の他の形態を示す、これは高低2種類の突起A,Bが金属製丸棒1の同一円周方向,同一軸線上に複数列に亘って設けられ、かつ互いに隣り合う高い高さの突起A,Bと同じく低い突起A,Bをそれぞれ一つのグループとして、複数グループを交互に配置したものである。
【0047】
この場合には、上記、図11の基本パターンと図14の高低差を持たせたパターンの両方の効果を有する。
【0048】
また、図17は図16に示す一つづつのグループにおいて各突起A,Bを円周方向に位置ずれするように配置したものであり、この場合にも、図12、図16に示したものと同様の作用および効果を有する。
【0049】
また、この発明では、各突起A,Bを金属製丸棒1の軸方向に間隔Tをおいて、図1に示すように、複数領域に分けて設けてある。具体的には、各領域の軸方向の幅Rは5乃至100mmとされ、上記、間隔Tを5乃至300mmとしてある。但し、間隔Tは設けなくてもよい。
【0050】
図19は突起A,Bの詳細寸法の一例 を示し、ここでは先端幅Lが10乃至500μm、先端厚みMが1乃至300μm、基部幅Nが0.2乃至5.0mmとされる。
【0051】
なお、この基部幅Nはプリンタやスキャナ等の規模の機械に使用する実用範囲で採用される値である。
【0052】
また、円周方向の突起と突起との間隔は、軸径と突起の高さの組み合わせにより、分割数に応じて決まる。例えば、軸径を10mmとした場合には、突起高さが40乃至90μmで、50乃至100等分、距離(周長)にして約0.6乃至0.3mmとなる。
【0053】
また、軸としての金属製丸棒1上の各突起群(加工部)の幅Rは目打ち用切刃28の幅によるが、図1に示すようにプリンタやスキャナなどの規模の機械で使用する実用範囲で5乃至100mmであり、その突起群は間隔Tを5乃至300mm以上確保し、軸長と加工幅である突起群の幅Rに比例した突起数を得る。
【0054】
【発明の効果】
以上のように、各請求項の発明によれば、各領域間で各突起列の位置が円周方向へ任意の角度をずらして形成するように構成したので、金属製丸棒周面への塑性加工のみで、紙や硬質のフィルムなどのシートを正確な位置に保持しながら、目的の方向へ正確に送給できるとともに、丸棒の表面にまんべんなく突起A,Bが存在し、紙やフィルムを送る初期段階、いわゆる最初の吸い込み時において、どれかの領域(部位R1,R2,R3,R4,R5)の突起A又はBが、必ず紙又はフィルムの端面に接触するようになり、安定した紙等の吸い込みが可能になるという効果が得られる。
【0055】
また、各請求項の発明によれば、さらに上記突起を金属製丸棒の円周面の円周方向に複数列に亘って設けるように構成したので、上記効果をさらに補完すべく、金属製丸棒周面への塑性加工のみで、紙や硬質のフィルムなどのシートも給送開始から正確な位置に保持しながら、目的の方向へ正確に送給できるという効果が得られる。
【0055】
また、請求項3の発明によれば、上記構成に加えて、互いに隣り合う複数列の突起を一グループとして、互いに隣り合う列またはグループの突起を相反方向に形成するように構成したので、上記効果に加えて往復両方向への紙の送りおよび戻しを、スリップを伴うことなく確実かつ円滑に実施できるという効果が得られる。
【0056】
また、請求項4の発明によれば、上記構成に加えて、互いに隣り合う列またはグループの突起に高低差をつけるように構成したので、搬送中共に高い突起がフィルム等に刺さり、同じ圧力でも刺さりにくいフィルムでも強力な搬送力を生み出し、上記効果をより完全なものにするという効果が得られる。
【図面の簡単な説明】
【図1】この発明の実施の一形態によるシート送りシャフトを示す斜視図である。
【図2】図1における突起形状を拡大して示す斜視図である。
【図3】図1における突起形状を拡大して示す斜視図である。
【図4】図1における突起形状を図2の矢印P方向から見た側面図である。
【図5】図1における突起形状を図2の矢印Q方向から見た平面図である。
【図6】図1における他の突起形状を図2の矢印P方向から見た側面図である。
【図7】図1における他の突起形状を図2の矢印Q方向から見た平面図である。
【図8】この発明のシート送りシャフトの製造装置を示す斜視図である。
【図9】図8における目打ち部材を示す斜視図である。
【図10】図9に示す目打ち部材の側面図である。
【図11】この発明の金属製丸棒に設けられた突起の配置パターンを展開して示す一部拡大展開図である。
【図12】この発明の金属製丸棒に設けられた突起の他の配置パターンを展開して示す一部拡大展開図である。
【図13】この発明の金属製丸棒に設けられた突起の他の配置パターンを展開して示す一部拡大展開図である。
【図14】この発明の金属製丸棒に設けられた突起の他の配置パターンを展開して示す一部拡大展開図である。
【図15】この発明の金属製丸棒に設けられた突起の他の配置パターンを展開して示す一部拡大展開図である。
【図16】この発明の金属製丸棒に設けられた突起の他の配置パターンを展開して示す一部拡大展開図である。
【図17】この発明の金属製丸棒に設けられた突起の他の配置パターンを展開して示す一部拡大展開図である。
【図18】本発明の一実施の態様に係るシート送りシャフトの正面図と突起の一部拡大展開図である。
【図19】この発明における突起各部の寸法図である。
【符号の説明】
A,B 突起
1 金属製丸棒
3 紙
S シート送りシャフト
R1,R,2,R3,R4,R5 領域たる部位
Claims (4)
- 金属製丸棒の円周面上に該金属製丸棒の回転方向に鈍角または鋭角もしくは直角に立ち上がる複数のスパイク状の突起が塑性加工によって円周方向と軸方向に整列して形成され、且つ上記突起が金属製丸棒の軸方向の複数領域に分けて設けられるとともに各領域の突起が円周方向に複数列に亘って設けられているシート送りシャフトにおいて、各領域間で各突起列の位置が円周方向へ任意の角度をずらして形成されていることを特徴とするシート送りシャフト。
- 軸方向に沿う各領域の形成位置を順次円周方向に任意の角度ずらしている請求項1に記載のシート送りシャフト。
- 互いに隣り合う上記複数列の突起を一グループとして、互いに隣り合う列またはグループの突起が相反方向に形成されていることを特徴とする請求項1又は2に記載のシート送りシャフト。
- 互いに隣り合う列またはグループの突起に高低差がつけられていることを特徴とする請求項1、2又は3に記載のシート送りシャフト。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP19498197A JP3670112B2 (ja) | 1997-07-04 | 1997-07-04 | シート送りシャフト |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP19498197A JP3670112B2 (ja) | 1997-07-04 | 1997-07-04 | シート送りシャフト |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH1120962A JPH1120962A (ja) | 1999-01-26 |
| JP3670112B2 true JP3670112B2 (ja) | 2005-07-13 |
Family
ID=16333565
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP19498197A Expired - Lifetime JP3670112B2 (ja) | 1997-07-04 | 1997-07-04 | シート送りシャフト |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3670112B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5307342B2 (ja) * | 2007-02-28 | 2013-10-02 | テクシアマシナリー株式会社 | シート送りシャフトおよびその製造方法 |
| JP5478168B2 (ja) * | 2009-09-14 | 2014-04-23 | テクシアマシナリー株式会社 | シート送りシャフト |
| JP7847369B2 (ja) * | 2022-05-31 | 2026-04-17 | テクシアマシナリー株式会社 | シート送りシャフト、その製造装置及び製造方法 |
-
1997
- 1997-07-04 JP JP19498197A patent/JP3670112B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JPH1120962A (ja) | 1999-01-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6540218B2 (en) | Sheet feed shaft, apparatus for manufacturing same and method for manufacturing same | |
| US5379671A (en) | Magnetic saddle for non-magnetic die-cutting cylinders | |
| US7370418B2 (en) | Method of manufacturing a sheet feed roller | |
| US4536176A (en) | Crimp blade holder | |
| JPH1120962A (ja) | シート送りシャフト | |
| JP3707578B2 (ja) | シート送りシャフトの製造方法 | |
| JP5307342B2 (ja) | シート送りシャフトおよびその製造方法 | |
| JPS6328735B2 (ja) | ||
| JP4047052B2 (ja) | アンビルローラ、それを用いた作業装置及びその装置の使用方法 | |
| JPH0699308A (ja) | バリ取り装置 | |
| US6170728B1 (en) | Drive wheels for an apparatus performing a work operation on strip material | |
| US7392586B2 (en) | Sheet feed shaft | |
| JP3626286B2 (ja) | 紙送りローラ及びその製造方法 | |
| JP4130390B2 (ja) | シート送りローラおよびこの製造装置 | |
| JP4319765B2 (ja) | ミシン刃の製造方法 | |
| GB2133077A (en) | Apparatus for forming a row of zigzag coupling elements for slide fasteners | |
| JPH08230291A (ja) | ベルト印の駆動整列機構 | |
| JPH1158557A (ja) | シート用回転湾曲型、及びこれを含む回転式シート加工装置 | |
| JP2005015114A (ja) | シート送りローラ | |
| JPH10296951A (ja) | 伝動ベルトの印字方法 | |
| JP2002028897A (ja) | シート穿孔装置 | |
| JP2004216655A (ja) | シルクスクリーン印刷の印刷位置合わせ方法、位置決め方法 | |
| JP2006282331A (ja) | ゴム環の装着方向識別装置、これを備える記録装置および液体噴射装置 | |
| JP2004276204A (ja) | シート材の加工装置 | |
| JPH0537789U (ja) | 紙送りローラ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040813 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040831 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041027 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050315 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050413 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090422 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100422 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100422 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110422 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120422 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130422 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130422 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140422 Year of fee payment: 9 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |