JP3671435B2 - 高分子量フッ素系溶融樹脂微粉末、その成形品、及びこれらの製造方法 - Google Patents
高分子量フッ素系溶融樹脂微粉末、その成形品、及びこれらの製造方法 Download PDFInfo
- Publication number
- JP3671435B2 JP3671435B2 JP19183794A JP19183794A JP3671435B2 JP 3671435 B2 JP3671435 B2 JP 3671435B2 JP 19183794 A JP19183794 A JP 19183794A JP 19183794 A JP19183794 A JP 19183794A JP 3671435 B2 JP3671435 B2 JP 3671435B2
- Authority
- JP
- Japan
- Prior art keywords
- molecular weight
- molten resin
- high molecular
- fluorine
- based molten
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J3/00—Processes of treating or compounding macromolecular substances
- C08J3/12—Powdering or granulating
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08F—MACROMOLECULAR COMPOUNDS OBTAINED BY REACTIONS ONLY INVOLVING CARBON-TO-CARBON UNSATURATED BONDS
- C08F214/00—Copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a halogen
- C08F214/18—Monomers containing fluorine
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08F—MACROMOLECULAR COMPOUNDS OBTAINED BY REACTIONS ONLY INVOLVING CARBON-TO-CARBON UNSATURATED BONDS
- C08F6/00—Post-polymerisation treatments
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J2327/00—Characterised by the use of homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a halogen; Derivatives of such polymers
- C08J2327/02—Characterised by the use of homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a halogen; Derivatives of such polymers not modified by chemical after-treatment
- C08J2327/12—Characterised by the use of homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a halogen; Derivatives of such polymers not modified by chemical after-treatment containing fluorine atoms
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/13—Hollow or container type article [e.g., tube, vase, etc.]
- Y10T428/1352—Polymer or resin containing [i.e., natural or synthetic]
- Y10T428/139—Open-ended, self-supporting conduit, cylinder, or tube-type article
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/13—Hollow or container type article [e.g., tube, vase, etc.]
- Y10T428/1352—Polymer or resin containing [i.e., natural or synthetic]
- Y10T428/1397—Single layer [continuous layer]
Landscapes
- Chemical & Material Sciences (AREA)
- Health & Medical Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Medicinal Chemistry (AREA)
- Polymers & Plastics (AREA)
- Organic Chemistry (AREA)
- Addition Polymer Or Copolymer, Post-Treatments, Or Chemical Modifications (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Processes Of Treating Macromolecular Substances (AREA)
- Manufacture Of Macromolecular Shaped Articles (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Description
【産業上の利用分野】
本発明は、高分子量フッ素系溶融樹脂微粉末(特にこの微粉末は、半導体製造プロセスの治具等に好適に使用される。)、この微粉末を成形して得られる成形品、及びこれらの製造方法に関するものである。
【0002】
【従来の技術】
フッ素系溶融樹脂は、各種プラスチックの中でも特に卓越した耐熱性、耐薬品性、電気絶縁性、非粘着性、低摩擦特性などを有していることから、化学工業、電気・電子工業、機械工業はもとより、宇宙開発や航空機産業から家庭用品に至るまで幅広い分野で活用されている。
【0003】
しかしながら、フッ素系溶融樹脂は、他の汎用プラスチックに比べ、その溶融粘度が高く、また適切な成形加工条件の領域が狭く、さらに高温の成形温度ではわずかに分解して腐食性のガスを発生するなどの点から、比較的成形が難しい。特に、溶融粘度が 106ポアズ(poise)以上の高分子量のものは溶融粘度が高すぎ、流動性が非常に低いため、通常の押出成形や射出成形によって成形することは極めて困難であり、従来利用されていなかった。
【0004】
一方、超高分子量ポリエチレンの例などからも推察されるように、一般にプラスチックは高分子量化するにつれて様々な利点を持つようになる。即ち、強度、弾性率、耐摩耗性、耐屈曲疲労性などの機械的特性の向上や、耐候性、耐薬品性などの化学的特性の改良が図れるのである。そこで当然ながら、フッ素系溶融樹脂に対しても、高分子量化により上記の非常に有用な物性向上が期待されるのであるが、上述のように成形困難の故に実用化されていなかった。そして、むしろこれまでは、機械的、化学的物性を維持しながら、フッ素樹脂の低分子量化を図る技術が検討されてきた。
【0005】
更に、フッ素系溶融樹脂は通常は押出成形や射出成形により成形されるが、その際、ホッパー落ちやスクリューかみ込み性などの成形機への原料供給性を良好たらしめるため、或いは原料の取扱性を容易にするため、他の汎用プラスチックと同様にペレット状として供せられる。
【0006】
ところが、溶融粘度が 106ポアズ以上の高分子量のものは溶融粘度が高すぎるため、ペレット化することが困難である。従って、粉末状態のまま成形機へ供給せざるを得ないが、重合上がりの粉末は見掛密度が低く、粉末流動性が悪いため、供給性が安定せず、このことも高分子量フッ素系溶融樹脂の実用化に対する阻害要因となっていた。
【0007】
ところで、フッ素系溶融樹脂は上述の優れた特性をもつことから、ウェハーキャリア、チューブ、継手、角槽などの成形品として半導体製造プロセスでも好んで用いられている。LSIの高集積化・高密度化に伴い、パーティクルや金属など極微量の不純物が問題となってきており、この用途に使用されるフッ素系溶融樹脂成形品に対しても高純度化の要求が高まってきている。
【0008】
このような状況の中で、フッ素系溶融樹脂成形品からのパーティクルの溶出が問題点として指摘されている。従来、このパーティクル溶出量の低減のために、フッ素系溶媒を用いて抽出する方法やイソプロピルアルコールなどを用いて洗浄する方法が提案されているが、いずれも、特殊な設備や薬液を使用する後処理のため、コスト面や生産性に問題があった。
【0009】
【発明が解決しようとする課題】
本発明の目的は、従来利用されなかった高分子量フッ素系溶融樹脂微粉末の物性を改良すると共に、この微粉末を成形して、パーティクル溶出量が低減され、特に半導体製造プロセスに好適な成形品、及びこれらの製造方法を提供することにある。
【0010】
【問題を解決するための手段】
即ち、本発明は溶融粘度が106〜1013ポアズであり、見掛密度が0.4〜1.5g/ccであり、かつ比表面積が2m2/g以下であるフッ素系溶融樹脂からなり、
前記フッ素系溶融樹脂が、テトラフルオロエチレン92〜99重量%とパーフルオロ アルキルビニルエーテル1〜8重量%との共重合体、テトラフルオロエチレン72〜9 6重量%とヘキサフルオロプロペン4〜28重量%との共重合体、テトラフルオロエチ レン74.5〜89.3重量%とエチレン10.7〜25.5重量%との共重合体及び ビニリデンフルオライドの単独重合体からなる群より選ばれた少なくとも1種からなっ ている、
高分子量フッ素系溶融樹脂微粉末、及びこの微粉末を成形して得られる成形品に係るものである。
【0011】
本発明におけるフッ素系溶融樹脂の種類としては、テトラフルオロエチレンとパーフルオロアルキルビニルエーテルとの共重合体(以下、PFAと称する。)、テトラフルオロエチレンとヘキサフルオロプロペンとの共重合体(以下、FEPと称する。)、テトラフルオロエチレンとエチレンとの共重合体(以下、ETFEと称する。)及びビニリデンフルオライドの単独重合体(以下、PVDFと称する。)からなる群より選ばれた少なくとも1種が挙げられる。
【0012】
ここで、共重合体であるPFAは、テトラフルオロエチレンと式:
CF2=CFO(CF2)mF
(この式中、mは1〜6の整数である。)で表されるか、或いは式:
CF2=CF(O−CF2CF(CF3))nOC3F7
(この式中、nは1〜4の整数)で示されるパーフルオロアルキルビニルエーテルの少なくとも1種との共重合体が好ましく、特にテトラフルオロエチレン92〜99重量%とパーフルオロアルキルビニルエーテル1〜8重量%の共重合体とする。また、FEPはテトラフルオロエチレン72〜96重量%とヘキサフルオロプロペン4〜28重量%の共重合体とし、FTFEはテトラフルオロエチレン74.5〜89.3重量%とエチレン10.7〜25.5重量%の共重合体とする。
【0013】
これらのフッ素樹脂は共重合成分として、各樹脂の本質的性質を損なわない量で他のモノマーを共重合したものであってよい。こうした他のモノマーとしては、例えばテトラフルオロエチレン、クロロトリフルオロエチレン、ヘキサフルオロプロペン、パーフルオロアルキルビニルエーテル、フルオロアルキル(C1 〜C10)エチレン、パーフルオロアルキル(C1 〜C10)アリルエーテル、式:CF2 =CF〔OCF2 CFRf(CF2 )p 〕q OCF2 (CF2 )r Y(この式中、Rfはフッ素原子又はトリフルオロメチル基、Yはハロゲン原子、pは0又は1、qは0又は1〜5の整数、rは0又は1〜2の整数。但し、pが1のときRfはフッ素原子である。)、式:CH2 =CF(CF2 )n X(この式中、nは0〜8の整数、Xは水素原子又はフッ素原子である。)で示される化合物などが挙げられる。
【0014】
本発明におけるフッ素系溶融樹脂の溶融粘度は、パーティクル溶出量の低減及び成形品の品質向上の点から 106〜1013ポアズであることが不可欠であり、好ましくは 106〜1010ポアズである。溶融粘度が 106ポアズより小さいものは、従来より市販・成形加工されているフッ素系溶融樹脂と総称されているものであり、後述するように機械的特性が低くてパーティクル溶出量も多いことから好ましくない。また、溶融粘度が1013ポアズよりも大きいものは、良好な成形品を得るために成形加工温度をその樹脂の熱分解開始温度以上に上げざるを得ず、成形品が発泡・着色するため好ましくない。
【0015】
一般に、本発明においては従来使用されていない高分子量の領域、即ち、溶融粘度 106ポアズ以上のものを対象とする。なお、本発明で使用されるフッ素系溶融樹脂の重合方法は何ら限定されるものでなく、一般に周知の乳化重合、懸濁重合、溶液重合、塊状重合などにより製造される。
【0016】
本発明におけるフッ素系溶融樹脂微粉末の見掛密度は、粉末流動性、成形性、及び成形品の品質向上の点から 0.4〜1.5g/cc であることが不可欠であり、好ましくは 0.5〜1.4g/cc である。見掛密度が 0.4g/ccより小さいものは、粉末流動性が悪く、また射出成形や圧縮成形においては金型内の充填ムラを起こし易く、良好な成形品が得られない。また、見掛密度が 1.5g/ccより大きいものは、粉末同士の融着が十分になされず、良好な成形品が得られない。
【0017】
本発明におけるフッ素系溶融樹脂微粉末の比表面積は、粉末流動性の点から2m2/g以下であることが不可欠であり、好ましくは1m2/g以下である。比表面積が2m2/gより大きいと、個々の粉末のしまりが不十分なため粉末流動性が悪く、特に射出成形などのスクリューを有する成形におていはスクリューかみ込み性が悪いため好ましくない。平均粒子径は、10〜2000μm、好ましくは50〜1000μmである。
【0018】
さて、一般に、重合上がり(乳化重合の場合は凝析後)のフッ素系溶融樹脂原料粉末(原末)は、見掛密度が 0.4g/ccより小さく、比表面積が2m2/gより大きい非常に粗い粒子である。従って、上記理由から、この原末をそのまま成形機に供することはできず、見掛密度を上げ、比表面積を下げる処理が必要である。
【0019】
この処理の方法としては次のような例が挙げられる。高分子量フッ素系溶融樹脂原末を(融点−10℃)から(融点+20℃)、好ましくは融点±10℃なる温度で加熱し、部分的融着を生ぜしめた後、粉砕する。この際、融点を20℃より多く超える温度で加熱すると、溶融融着が進行しすぎて粉砕が困難となり、見掛密度が低下してしまう。また、融点より10℃より多く下回る温度で加熱すると、溶融融着が不足となり、原末のしまりが悪くなるため比表面積が下がらない。
【0020】
また、ロールに高分子量フッ素系溶融樹脂原末を通し、(融点−10℃)より低い温度で、好ましくは2kg/cm2以上の圧力で圧縮された板状とした後、粉砕するという方法も採用し得る。
【0021】
粉砕方法としては、一般的な粉砕機を使用でき、何ら限定されるものではないが、特にヘンシェル粉砕機、ロータースピードミルなどが好ましい。
【0022】
これらの方法によって、見掛密度が 0.4〜1.5g/cc であり、かつ比表面積が2m2/g以下とされた高分子量フッ素系溶融樹脂微粉末が得られるが、この微粉末は粉末流動性が良好であって成形機への原料供給性が良好であり、以下に示すような成形が可能となる。
【0023】
本発明における成形方法としては、使用するフッ素系溶融樹脂が上述した物性を有するにも拘らず、従来の成形方法を若干変更するだけで実施可能であり、圧縮成形、アイソスタチック成形、トランスファ成形、ラム押出成形、押出成形、射出成形、ブロー成形、フラッシュフロー成形などの成形方法を適用し得る。
【0024】
成形条件は各々の成形方法により異なるが、高分子量で溶融粘度が高い故に通常のフッ素系溶融樹脂の成形に比べて成形温度及び金型温度は10〜60℃高く、成形圧力は50〜100kg/cm2 高く、射出時間及び注入時間は10〜100sec遅く、冷却時間は50〜100sec長くするのが好ましい。成形温度については成形品の発泡、着色を防ぐため、その樹脂の熱分解開始温度以下にする必要がある。
【0025】
このような成形により、所望の形状を有する成形品を得ることができるが、成形品の例を挙げると、シート、フィルム、パッキン、丸棒、角棒、パイプ、チューブ、電線、丸槽、角槽、タンクなどの単純成形品から、ウェハーキャリア、ウェハーボックス、ボルト、ビーカー、フィルターハウジング、流量計、ポンプ、バルブ、コック、接続ジョイント、コネクター、ナットなどの複雑形状品がある。
【0026】
本発明による成形品は、従来使用されなかった高分子量の樹脂を用いて得られるものである。そのため、樹脂中の低分子量物質の割合が相対的に低下している。一方、半導体製造プロセスで問題となっているフッ素系溶融樹脂の成形品から溶出するパーティクル発生の主原因は、樹脂中の低分子量物質が薬液中に溶出することによると指摘されている。従って、本発明による成形品はパーティクル溶出量が少なく、半導体製造プロセスに好適である。
【0027】
【発明の作用効果】
本発明による高分子量フッ素系溶融樹脂微粉末は、溶融粘度が106〜1013ポアズ、見掛密度が0.4〜1.5g/cc、比表面積が2m2/g以下であり、共重合モノマーが上記した特定の配合比の共重合体又はビニリデンフルオライドの単独重合体からなる、従来利用されなかった高分子量フッ素系溶融樹脂微粉末であるから、この微粉末から得られる成形品はパーティクル溶出量が低減され、特に半導体製造プロセスに好適なものとなり、また、耐屈曲疲労性、耐摩耗性等の向上も達成可能である。
【0028】
【実施例】
以下、本発明を実施例について比較例の参照下に詳細に説明するが、本発明はかかる実施例のみに限定されるものではない。なお、以下の各例中の「部」は、特記しない限り重量部を表す。
【0029】
まず、以下の各例における各種物性測定を以下の手順で行った。
【0030】
(1)溶融粘度
キャピラリーフローテスター((株)島津製作所製)を用いて求めたものであって、樹脂2gを内径 9.5mmのシリンダーに装填し、下記の温度に5分間保った後、7kg/cm2のピストン荷重下に内径 2.1mm、長さ8mmのオリフィスを通して押し出し、このときの押出速度より算出された値(ポアズ)である。
PFA及びFEP: 380℃
ETFE及びECTFE: 300℃
PVDF: 230℃
【0031】
(2)融点
示差走査熱量計(PERKIN ELMER社製、DSC−7)により求められた値(℃)(10℃/分の昇温速度で求められた値)である。
【0032】
(3)熱分解開始温度
熱重量分析装置((株)島津製作所製、TGA−50)により求められた値(℃)(10℃/分の昇温速度で求められた値)である。
【0033】
(4)見掛密度
JIS K−6891に準ずる。内容積30ccのステンレス製円筒容器にダンパーより試料粉体を落とし、過剰分を平板で擦り落とした試料の重さ(g)を内容積(cc)で割った値(g/cc)である。
【0034】
(5)比表面積
直読式比表面積装置(湯浅アイオニクス(株)製、MONOSORB)により求めた値(m2/g)である。
【0035】
(6)MIT値(耐屈曲疲労性)
ASTM D−2176に準ずる。MIT式耐屈曲疲労試験機((株)東洋精機製作所製)を用い、試験片は厚み0.20〜0.23mmの圧縮成形シートから切り出した。試験条件は 1.25kgfの荷重をかけ、屈曲速度 178回/分、屈曲角度 135°で測定した。
【0036】
(7)テーバー摩耗指数(耐摩耗性)
JIS K−7204に準ずる。テーバー摩耗試験機((株)東洋精機製作所製、No.410)により厚み1mm、直径 102mmの圧縮成形シートを試験片として測定した。試験条件は摩耗輪にCS−10を用い、1kgf の荷重をかけ、回転速度 70rpmで2000回摩耗させた。テーバー摩耗指数は、摩耗1000回当たりの摩耗損失mg数として示した。
【0037】
比較例1(市販PFAを使用)
溶融粘度 3.1×10⁴ ポアズの市販のPFAペレット(ダイキン工業(株)製、ネオフロンPFA AP−210)を原料として、円板金型(100mmφ、厚み2mm)をもつ射出成形機を用いて下記の表1に示した成形条件で射出成形を行った。
【0038】
この成形に際しては、ホッパーを介して、ノズルを有するシリンダ内に原料PFAを充填し、シリンダの温度を昇温してPFAを溶融させた。そして、この溶融フッ素樹脂をノズルからキャビティ内に射出し、圧縮用プレートにより30kgf/cm2 の圧縮圧をかけてフッ素樹脂を圧縮した。
【0039】
この成形に使用した上記の原料は、ホッパー落ちが良く、スクリューかみ込み性も良好であり、計量も安定して成形できた。得られた成形品は、発泡や着色がなく、融着不足や溶融不足による白化もなく、良好であった。
【0040】
比較例2(市販PFAを使用)
溶融粘度 2.5×10⁵ ポアズの市販のPFAペレット(ダイキン工業(株)製、ネオフロンPFA AP−230)を原料として、比較例1と同じ射出成形機を用いて下記の表1に示した成形条件で射出成形を行った。
【0041】
この原料は、ホッパー落ちが良く、スクリューかみ込み性も良好であり、計量も安定して成形できた。得られた成形品は、発泡や着色がなく、融着不足や溶融不足による白化もなく、良好であった。
【0042】
比較例3(高分子量PFAを使用)
攪拌機を有し、水4000部を収容しうるジャケット付きガラスライニング式オートクレーブに、脱炭酸及び脱ミネラルした水1040部を仕込んだ。次いで、内部空間を純窒素ガスで十分に置換した後、真空に引き、1,2−ジクロロ−1,1,2,2−テトラフルオロエタン(以下、R−114と略記する。) 800部及びパーフルオロプロピルビニルエーテル(以下、PPVEと略記する。)40部を仕込んだ。攪拌を行い、内温を15℃に保ち、テトラフルオロエチレン(以下、TFEと略記する。)を圧入して、オートクレーブ内圧力を 2.4kg/cm2Gに保った。
【0043】
ここに、重合開始剤としてビス(2,2,3,3,4,4,5,5,6,6,7,7−ドデカフルオロヘプタノイル)パーオキサイド(以下、DHPと略記する。)3部を添加したところ、反応は直ちに開始した。反応の進行と共に圧力が降下するので、TFEを追加圧入してオートクレーブ内圧力を 2.4kg/cm2Gに保った。 130分間反応を行った後、攪拌を止め、未反応の単量体及びR−114をパージ除去した。
【0044】
オートクレーブ内に生成していた白色粉末を水洗し、 120℃で12時間乾燥して、目的とする高分子量PFA粉末 270部を得た。このPFAの物性は、溶融粘度 4.2×10⁶ ポアズ、PPVE組成 3.2重量%(溶融NMR測定による。)であった。その他の物性は下記の表1の通りであった。
【0045】
この高分子量PFAを原料として、比較例1と同じ射出成形機を用いて下記の表1に示した成形条件で射出成形を試みた。ところが、原料がスクリュー部分で空回りしてチャージが困難であった。また、ホッパー部より棒で突いてチャージさせたが、計量が不安定であり、良好な成形品が得られなかった。
【0046】
実施例1(高分子量PFAを使用)
比較例3で得られた高分子量PFA粉末を電気炉中にて 310℃で6時間加熱した後、ヘンシェル粉砕機で10分間粉砕した。得られた高分子量PFA微粉末の物性は下記の表1の通りであった。
【0047】
この高分子量PFAを原料として、比較例3と同じ成形条件で射出成形を試みた。この原料はホッパー落ちが良く、スクリューかみ込み性も良好で、計量も安定して成形できた。得られた成形品は、発泡や着色がなく、融着不足や溶融不足による白化もなく、良好であった。また、耐屈曲疲労性や耐摩耗性も大きく改善された。
【0048】
比較例4(市販FEPを使用)
溶融粘度 7.5×10⁴ ポアズの市販のFEPペレット(ダイキン工業(株)製、ネオフロンFEP NP−20)を原料として、圧縮成形用金型を用いて下記の表2に示した成形条件で圧縮成形を行った。この金型は、上型と下型との間で樹脂を圧縮するようになっている。
【0049】
得られたシート状成形品は、発泡や着色がなく、融着不足や溶融不足による白化もなく、良好であった。
【0050】
比較例5(市販FEPを使用)
溶融粘度 4.0×10⁵ ポアズの市販のFEPペレット(ダイキン工業(株)製、ネオフロンFEP NP−40)を原料として、比較例4と同じ圧縮成形用金型を用いて下記の表2に示した成形条件で圧縮成形を行った。
【0051】
得られたシート状成形品は、発泡や着色がなく、融着不足や溶融不足による白化もなく、良好であった。
【0052】
比較例6(高分子量FEPを使用)
攪拌機を有し、水4000部を収容しうるジャケット付きガラスライニング式オートクレーブに、脱炭酸及び脱ミネラルした水1300部を仕込んだ。次いで、内部空間を純窒素ガスで十分に置換した後、真空に引き、ヘキサフルオロプロペン(以下、HFPと略記する。)1300部を仕込んだ。攪拌を行い、内温を25.5℃に保ち、テトラフルオロエチレン(TFE)を圧入して、オートクレーブ内圧力を 9.0kg/cm2Gに保った。
【0053】
ここに、重合開始剤としてDHP 1.9部を添加したところ、反応は直ちに開始した。反応の進行と共に圧力が降下するので、TFEを追加圧入してオートクレーブ内圧力を 9.0kg/cm2Gに保った。 240分間反応を行った後、攪拌を止め、未反応の単量体をパージ除去した。
【0054】
オートクレーブ内に生成していた白色粉末を水洗し、 120℃で12時間乾燥して、目的とする超高分子量FEP粉末 415部を得た。このFEPの物性は、溶融粘度 2.9×10⁶ ポアズ、HFP組成 8.2重量%(溶融NMR測定による。)であった。その他の物性は下記の表2の通りであった。
【0055】
この高分子量FEPを原料として、比較例4と同じ圧縮成形用金型を用いて下記の表2に示した成形条件で圧縮成形を行った。得られたシート状成形品は、融着不足による白化が見られ、実用的でないものであった。
【0056】
実施例2(高分子量FEPを使用)
比較例6で得られた高分子量FEP粉末をローラーコンパクター(新東工業(株)製、型式GBS)を使用して、室温、ロール回転数0.4rpmで板状に固めた後、解砕機により回転数360rpmで粉砕した。得られた高分子量FEP微粉末の物性は下記の表2の通りであった。
【0057】
この高分子量FEPを原料として、比較例4と同じ圧縮成形用金型を用いて下記の表2に示した成形条件で圧縮成形を行った。得られたシート状成形品は、発泡や着色がなく、融着不足や溶融不足による白化もなく、良好であった。
【0058】
比較例7(市販ETFEを使用)
溶融粘度 2.2×10⁴ ポアズの市販のETFEペレット(ダイキン工業(株)製、ネオフロンETFE EP−521)を原料として、トランスファ成形用ポット及び金型を用いて下記の表3に示した成形条件で樹脂のトランスファ成形を行った。
【0059】
得られたシート状成形品は、発泡や着色がなく、融着不足や溶融不足による白化もなく、良好であった。
【0060】
比較例8(市販ETFEを使用)
溶融粘度 4.6×10⁴ ポアズの市販のETFEペレット(ダイキン工業(株)製、ネオフロンETFE EP−541)を原料として、トランスファ成形用ポット及び金型を用いて下記の表3に示した成形条件でトランスファ成形を行った。
【0061】
得られたシート状成形品は、発泡や着色がなく、融着不足や溶融不足による白化もなく、良好であった。
【0062】
比較例9(高分子量ETFEを使用)
攪拌機を有し、水4000部を収容しうるジャケット付きガラスライニング式オートクレーブに、脱炭酸及び脱ミネラルした水1000部を仕込んだ。次いで、内部空間を純窒素ガスで十分に置換した後、真空に引き、R−114を1000部及び2,3,3,4,4,5,5−ヘプタフルオロ−1−ペンテン(以下、7FPと略記する。) 5.5部を仕込んだ。攪拌を行い、内温を35℃に保ち、オートクレーブ内圧力が 7.5kg/cm2Gで気層部のTFE/エチレン組成が74/26(モル比)となるように、TFEとエチレンを圧入した。
【0063】
ここに、重合開始剤としてジイソプロピルパーオキシジカーボネート2部を添加したところ、反応は直ちに開始した。反応の進行と共に圧力が降下するので、TFE及びエチレンを追加圧入して、オートクレーブ内圧力が 7.5kg/cm2Gで気層部のTFE/エチレン組成が74/26(モル比)となるように保った。また、7FPも 4.5部逐次追加した。 150分間反応を行った後、攪拌を止め、未反応の単量体及びR−114をパージ除去した。
【0064】
オートクレーブ内に生成していた白色粉末を水洗し、 120℃で12時間乾燥して、目的とする高分子量ETFE粉末 109部を得た。このETFEの物性は、溶融粘度 6.0×10⁶ ポアズ、TFE/エチレン/7FP組成は76/20/4(重量%)(溶融NMR測定による。)であった。その他の物性は下記の表3の通りであった。
【0065】
この高分子量ETFEを原料として、比較例7と同じトランスファ成形用ポット及び金型を用いて下記の表3に示した成形条件でトランスファ成形を行った。
【0066】
得られたシート状成形品は、融着不足や溶融不足による白化が見られ、その表面は荒れており、実用的でないものであった。
【0067】
実施例3(高分子量ETFEを使用)
比較例9で得られた高分子量ETFE粉末を電気炉中にて 255℃で4時間加熱した後、ヘンシェル粉砕機で10分間粉砕した。得られた高分子量ETFE微粉末の物性は下記の表3の通りであった。
【0068】
この高分子量ETFEを原料として、比較例9と同じ成形条件でトランスファ成形を行った。得られたシート状成形品は、発泡や着色がなく、融着不足や溶融不足による白化もなく、良好であった。また、耐摩耗性も改善された。
【0069】
実施例4(溶出パーティクルの測定)
比較例1、2、4、5、7、8及び実施例1、2、3で得られた成形品より、ダンベルを各5枚打抜き、これを試料としてパーティクル溶出試験を行った。ダンベルにはASTM D638記載のtype5を用いた。
【0070】
これらのダンベルは、成形過程や打抜き過程などで雰囲気からの汚染を受け、その表面にはかなりのパーティクルが付着しているので、これらを除去するために、次の手順で予備洗浄を行った。
【0071】
即ち、ダンベルを超純水で5分間リンスし、内容積1lの清浄なポリエチレン製の瓶に入れ、これに半導体用の高純度グレードの50%フッ酸 200gを加え、振とう機で5分間振とうした。24時間放置した後、フッ酸を廃棄し、超純水で5分間リンスした。続いて、ダンベルを半導体用の高純度グレードの硫酸・過酸化水素水混合液(体積比4:1) 100mlに5分間浸漬して、さらに超純水で5分間リンスした。
【0072】
このようにして予備洗浄されたダンベル各5枚を内容積1lの清浄なポリエチレン製の瓶に入れ、これに半導体用の高純度グレードの50%フッ酸 200gを加え、振とう機で5分間振とうした。なお、参考例としてダンベルを入れないで同様の条件で測定した値を表4に示す。
【0073】
24時間放置した後、このフッ酸中のパーティクル(0.2μm以上)をパーティクルカウンタ(RION社製、KL−22)にて測定した。溶出パーティクルの測定結果を下記の表4に示した。実施例1〜3による高分子量のフッ素系樹脂製のダンベルのみがパーティクル溶出数が大幅に少なかった。
【0074】
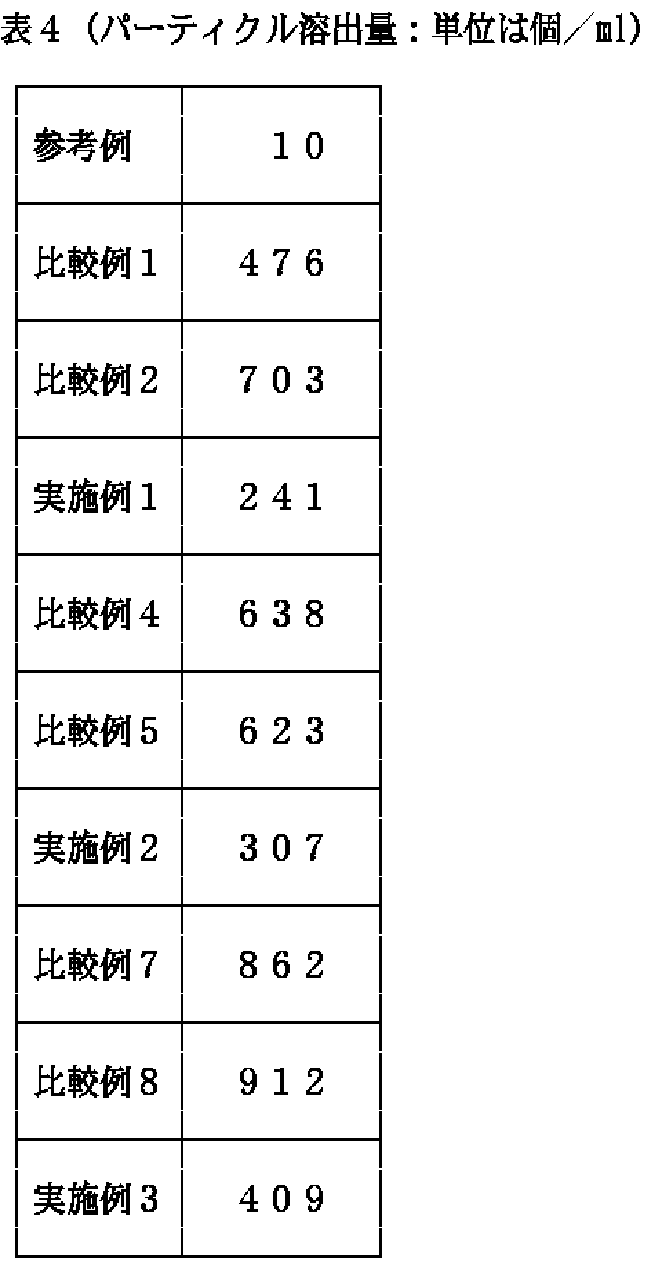
以上の結果から明らかなように、本発明に基づく高分子量フッ素系樹脂微粉末の成形品は耐屈曲疲労性、耐摩耗性に優れ、特にパーティクル溶出量が従来品に比べて半減するので、半導体製造プロセスの用途に好適である。
Claims (6)
- 溶融粘度が106〜1013ポアズであり、見掛密度が0.4〜1.5g/ccであり、かつ比表面積が2m2/g以下であるフッ素系溶融樹脂からなり、
前記フッ素系溶融樹脂が、テトラフルオロエチレン92〜99重量%とパーフルオロ アルキルビニルエーテル1〜8重量%との共重合体、テトラフルオロエチレン72〜9 6重量%とヘキサフルオロプロペン4〜28重量%との共重合体、テトラフルオロエチ レン74.5〜89.3重量%とエチレン10.7〜25.5重量%との共重合体及び ビニリデンフルオライドの単独重合体からなる群より選ばれた少なくとも1種からなっ ている、
高分子量フッ素系溶融樹脂微粉末。 - 請求項1に記載した高分子量フッ素系溶融樹脂微粉末を成形して得られる成形品。
- 請求項2に記載した成形品が、半導体製造プロセスで用いられるウェハーキャリア、チューブ、継手、角槽などの治具である成形品。
- 請求項1に記載した高分子量フッ素系溶融樹脂の重合上がりの原料粉末を(その融点−10℃)〜(その融点+20℃)の温度で加熱した後、粉砕する、請求項1に記載した高分子量フッ素系溶融樹脂微粉末の製造方法。
- 請求項1に記載した高分子量フッ素系溶融樹脂の重合上がりの原料粉末をロールにより(融点−10℃)より低い温度で圧縮した板状にした後、粉砕する、請求項1に記載した高分子量フッ素系溶融樹脂微粉末の製造方法。
- 請求項4又は5に記載した方法によって製造した高分子量フッ素系溶融樹脂微粉末を成形する、請求項2又は3に記載した成形品の製造方法。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP19183794A JP3671435B2 (ja) | 1994-07-22 | 1994-07-22 | 高分子量フッ素系溶融樹脂微粉末、その成形品、及びこれらの製造方法 |
| EP95925140A EP0773244B1 (en) | 1994-07-22 | 1995-07-17 | Fine powder of molten high-molecular-weight fluororesin, molded article thereof, and process for producing both |
| US08/765,454 US6365243B1 (en) | 1994-07-22 | 1995-07-17 | Fine powder of high molecular weight fluorine containing fused resins, its mold goods, and the dedicated production methods |
| PCT/JP1995/001423 WO1996003446A1 (en) | 1994-07-22 | 1995-07-17 | Fine powder of molten high-molecular-weight fluororesin, molded article thereof, and process for producing both |
| DE69530927T DE69530927T2 (de) | 1994-07-22 | 1995-07-17 | yEINES PULVER AUS GESCHMOLZENEM HOCHMOLEKULAREM FLUORHARZ, DARAUS GEFORMTER GEGENSTAND UND VERFAHREN ZU DEREN HERTSTELLUNG |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP19183794A JP3671435B2 (ja) | 1994-07-22 | 1994-07-22 | 高分子量フッ素系溶融樹脂微粉末、その成形品、及びこれらの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH0834820A JPH0834820A (ja) | 1996-02-06 |
| JP3671435B2 true JP3671435B2 (ja) | 2005-07-13 |
Family
ID=16281348
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP19183794A Expired - Fee Related JP3671435B2 (ja) | 1994-07-22 | 1994-07-22 | 高分子量フッ素系溶融樹脂微粉末、その成形品、及びこれらの製造方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US6365243B1 (ja) |
| EP (1) | EP0773244B1 (ja) |
| JP (1) | JP3671435B2 (ja) |
| DE (1) | DE69530927T2 (ja) |
| WO (1) | WO1996003446A1 (ja) |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE69717617T2 (de) * | 1996-04-24 | 2003-07-03 | Daikin Industries, Ltd. | Fluorpolymerpulver und verfahren zu seiner herstellung |
| JP4618911B2 (ja) * | 2001-03-09 | 2011-01-26 | 倉敷紡績株式会社 | Pfa樹脂の改良方法 |
| JP4894096B2 (ja) * | 2001-06-18 | 2012-03-07 | ダイキン工業株式会社 | フッ素系重合体粉末製造方法 |
| US20030109646A1 (en) * | 2001-11-21 | 2003-06-12 | Daikin Institute Of Advanced Chemistry And Technology | Resin composition and method of producing shaped articles |
| US6870020B2 (en) * | 2002-04-30 | 2005-03-22 | E. I. Du Pont De Nemours And Company | High vinyl ether modified sinterable polytetrafluoroethylene |
| JPWO2005004563A1 (ja) * | 2003-07-03 | 2006-08-24 | 株式会社日立製作所 | モジュール装置及びその製造方法 |
| WO2011052666A1 (ja) * | 2009-10-30 | 2011-05-05 | 株式会社クレハ | フッ化ビニリデン系重合体粉末およびフッ化ビニリデン系重合体溶液 |
| WO2013031858A1 (ja) * | 2011-08-29 | 2013-03-07 | ダイキン工業株式会社 | 含フッ素重合体粉末、皮膜、及び、含フッ素重合体粉末の製造方法 |
| EP3366710B1 (en) * | 2015-10-20 | 2020-09-30 | AGC Inc. | Fluororesin and method for producing same |
| JP7348483B2 (ja) * | 2018-07-12 | 2023-09-21 | ダイキン工業株式会社 | 成形品の製造方法および成形品 |
| JP7044673B2 (ja) * | 2018-09-11 | 2022-03-30 | 株式会社クレハ | フッ化ビニリデン系ポリマー粉末、バインダー組成物、電極合剤、および電極の製造方法 |
| US11807702B2 (en) | 2018-09-28 | 2023-11-07 | Tosoh Corporation | Fluororesin, fluororesin particles, and methods for producing these |
| JP7559864B2 (ja) * | 2018-09-28 | 2024-10-02 | 東ソー株式会社 | フッ素樹脂粒子およびその製造方法 |
| JP7339830B2 (ja) * | 2018-09-28 | 2023-09-06 | 東ソー株式会社 | フッ素樹脂粒子およびその製造方法 |
| CN115677887B (zh) | 2018-10-09 | 2024-03-08 | 东曹株式会社 | 氟树脂及其制造方法以及氟树脂粒子的制造方法 |
| JP7295507B2 (ja) * | 2019-03-27 | 2023-06-21 | 東ソー株式会社 | フッ素樹脂の製造方法 |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS374643B1 (ja) * | 1960-08-06 | 1962-06-15 | ||
| JPS49115190A (ja) * | 1973-03-10 | 1974-11-02 | ||
| US3981853A (en) * | 1974-06-17 | 1976-09-21 | E. I. Du Pont De Nemours And Comany | Polytetrafluoroethylene molding powder from polytetrafluoroethylene fine powder |
| US3981852A (en) * | 1974-06-17 | 1976-09-21 | E. I. Du Pont De Nemours And Company | Polytetrafluoroethylene molding powder |
| JPS51116849A (en) * | 1975-04-07 | 1976-10-14 | Du Pont Mitsui Fluorochem Co Ltd | Powdered copolymers from ethylene and fluorine containing olefin |
| US4150013A (en) * | 1975-12-29 | 1979-04-17 | E. I. Du Pont De Nemours And Company | Melt processible tetrafluoroethylene copolymers containing organo polysiloxanes |
| DE3021369A1 (de) * | 1980-06-06 | 1981-12-24 | Hoechst Ag, 6000 Frankfurt | Rohpolymerisat-pulver aus einem modifizierten tetrafluorethylen-polymerisat mit hohem schuettgewicht und guter rieselfaehigkeit |
| DE3110193A1 (de) | 1980-06-06 | 1982-09-30 | Hoechst Ag, 6000 Frankfurt | "verbessertes verfahren zur herstellung von modifiziertem tetrafluorethylen-polymerisatpulver mit hohem schuettgewicht und guter rieselfaehigkeit" |
| DE3135598A1 (de) * | 1981-09-09 | 1983-03-17 | Hoechst Ag, 6000 Frankfurt | "kontinuierliches verfahren zur agglomerierung von ptee-pulvern im fluessigen medium und damit gewonnenes modifiziertes ptee-pulver" |
| JPS59115313A (ja) * | 1982-12-13 | 1984-07-03 | イ−・アイ・デユポン・デ・ニモアス・アンド・カンパニ− | 改質された粒状ポリテトラフルオロエチレン共重合体およびその製造方法 |
| JPS59115314A (ja) | 1982-12-13 | 1984-07-03 | イ−・アイ・デユポン・デ・ニモアス・アンド・カンパニ− | 部分的に結晶性のテトラフルオロエチレン共重合体 |
| US4749752A (en) | 1985-04-01 | 1988-06-07 | Shanghai Institute Of Organic Chemistry Academia Sinica | Fluoropolymer alloys |
| JP2551005B2 (ja) * | 1987-06-24 | 1996-11-06 | ダイキン工業株式会社 | 変性ポリテトラフルオロエチレンフアインパウダ−及びその製造方法 |
| US5176958A (en) | 1987-06-24 | 1993-01-05 | Daikin Industries Ltd. | Modified polytetrafluoroethylene fine powder and process for preparing the same |
| JPH0764936B2 (ja) | 1990-11-30 | 1995-07-12 | 三井・デュポンフロロケミカル株式会社 | テトラフルオロエチレン共重合体粉末の製造法 |
| JPH05186582A (ja) * | 1992-01-17 | 1993-07-27 | Mitsubishi Gas Chem Co Inc | ポリカーボネートの製造法 |
| JP2915219B2 (ja) * | 1992-09-02 | 1999-07-05 | 株式会社トクヤマ | 含フッ素共重合体およびその製造方法 |
-
1994
- 1994-07-22 JP JP19183794A patent/JP3671435B2/ja not_active Expired - Fee Related
-
1995
- 1995-07-17 US US08/765,454 patent/US6365243B1/en not_active Expired - Fee Related
- 1995-07-17 DE DE69530927T patent/DE69530927T2/de not_active Revoked
- 1995-07-17 WO PCT/JP1995/001423 patent/WO1996003446A1/ja not_active Ceased
- 1995-07-17 EP EP95925140A patent/EP0773244B1/en not_active Revoked
Also Published As
| Publication number | Publication date |
|---|---|
| US6365243B1 (en) | 2002-04-02 |
| DE69530927D1 (de) | 2003-07-03 |
| WO1996003446A1 (en) | 1996-02-08 |
| EP0773244A4 (en) | 1997-11-19 |
| EP0773244B1 (en) | 2003-05-28 |
| JPH0834820A (ja) | 1996-02-06 |
| EP0773244A1 (en) | 1997-05-14 |
| DE69530927T2 (de) | 2004-05-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7348483B2 (ja) | 成形品の製造方法および成形品 | |
| US11623984B2 (en) | Melt processible fluororesin composition and injection molded article formed from same | |
| EP0456019B1 (en) | Copolymers of vinylidene fluoride and hexafluoropropylene and process for preparing the same | |
| JPH0834820A (ja) | 高分子量フッ素系溶融樹脂微粉末、その成形品、及びこれらの製造方法 | |
| JP2021514015A (ja) | フルオロポリマー、フルオロポリマー組成物、及びフルオロポリマー分散液 | |
| CN111032746A (zh) | 氟树脂成形体 | |
| JP2010163629A (ja) | Ptfe粉末及びptfe成形用粉末製造方法 | |
| KR102085065B1 (ko) | 테트라플루오로에틸렌/퍼플루오로 (알킬 비닐 에테르) 공중합체 | |
| TWI392702B (zh) | 氟聚合物模製方法及氟聚合物模製製品 | |
| JP6715005B2 (ja) | フッ素樹脂成形体 | |
| CN1547603A (zh) | 树脂组合物及生产成型制品的方法 | |
| EP1167401B1 (en) | Thermoprocessable copolymers of TFE | |
| JP2007321157A (ja) | Ptfe粉末及びptfe成形用粉末製造方法 | |
| JP4289877B2 (ja) | Tfeの熱処理可能なコポリマー | |
| JPH0260954A (ja) | 非帯電性高分子材料 | |
| JP6628526B2 (ja) | 耐ブリスター性に優れたフッ素樹脂組成物 | |
| CN121219357A (zh) | 氟树脂组合物、成形体以及氟树脂组合物的制造方法 | |
| TW202502950A (zh) | 氟樹脂成形體 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040824 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041013 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20041202 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050128 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050329 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050411 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080428 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090428 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100428 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100428 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110428 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120428 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130428 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140428 Year of fee payment: 9 |
|
| LAPS | Cancellation because of no payment of annual fees |