JP3672408B2 - 枠状構造体の製造方法 - Google Patents
枠状構造体の製造方法 Download PDFInfo
- Publication number
- JP3672408B2 JP3672408B2 JP06152297A JP6152297A JP3672408B2 JP 3672408 B2 JP3672408 B2 JP 3672408B2 JP 06152297 A JP06152297 A JP 06152297A JP 6152297 A JP6152297 A JP 6152297A JP 3672408 B2 JP3672408 B2 JP 3672408B2
- Authority
- JP
- Japan
- Prior art keywords
- frame
- pipe
- thickness
- product
- forming material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images








Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60J—WINDOWS, WINDSCREENS, NON-FIXED ROOFS, DOORS, OR SIMILAR DEVICES FOR VEHICLES; REMOVABLE EXTERNAL PROTECTIVE COVERINGS SPECIALLY ADAPTED FOR VEHICLES
- B60J5/00—Doors
- B60J5/04—Doors arranged at the vehicle sides
- B60J5/048—Doors arranged at the vehicle sides characterised by the material
- B60J5/0483—Doors arranged at the vehicle sides characterised by the material lightweight metal, e.g. aluminum, magnesium
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
Description
【発明の属する技術分野】
本発明は枠状構造体の製造技術に関する。
【0002】
【従来の技術】
図16は代表的な枠状構造体の斜視図であり、この枠状構造体100は、アルミサッシ枠であり、段部101を含む上枠102,下枠103,左枠104及び右枠105を口の字状に組合わせたものである。
図17(a)〜(c)は従来の枠状構造体の製造工程図である。
(a)にて長尺アルミ材を所定の長さに切断して、上枠102,下枠103,左枠104及び右枠105を得る。押出し加工にてかなり複雑な断面(例えば段部101を含む角断面)の長尺アルミ材が簡単に製造できるのでこれを素材とすればよい。
(b)にて上枠102,下枠103,左枠104及び右枠105を口の字状に組合わせる。
(c)にて枠同士を溶接にて接続する。106・・・(・・・は複数を示す。以下同様。)はビードである。
【0003】
【発明が解決しようとする課題】
上記枠状構造体100は全体形状が簡単で断面が一様のものであれば問題ないが、断面形状が場所毎に変わるものには適さない。
【0004】
ところで車両のドアを取付けるドア取付け枠は、湾曲部を含み、3次元的に湾曲するものも少なくなく、且つ部分毎に断面形状が変化するので、上記枠状構造体100の技術ではとても対応できない。そこで、形状が複雑な枠状構造体はプレス成形によらざるを得ない。
【0005】
【課題を解決するための手段】
本発明者等は、平板からプレス曲げした素材を組合わせ、スポット溶接して枠状構造体を製造する従来技術に代る技術を研究する過程で、アルミニウム合金製丸パイプを素材にして複雑な形状の枠状構造体を製造することに成功した。
具体的には、請求項1の方法は、製品肉厚と伸び率とから母材としてのアルミニウム合金製丸パイプの肉厚を選定する工程と、選定したパイプをベンダにて製品形状に近似した形状にまで塑性加工するフォーミング工程と、フォーミング材を接合してフープにする接合工程と、製品の外周面を規定するキャビティを有するブロー成形金型の前記キャビティに前記フォーミング材を投入する工程と、金型に納めたフォーミング材を軟化点以上で且つ溶融点未満の温度まで加熱する工程と、加熱された中空のフォーミング材に高圧流体を吹込んで拡張させ、外周面を前記キャビティの外周面に押圧するブロー成形工程とからなる枠状構造体を製造する。
【0006】
伸び率を考慮して母材の肉厚を選定したので、仕上り品の肉厚が所望のものとなり、必要な剛性を保つことができる。
基本的に溶接構造物ではないので、ビード処理は極く少なく、製品の外観形状が良好となる。
トリミングを必要としないので、歩留りがよくコストダウンが図れる。
【0007】
【発明の実施の形態】
本発明の実施の形態を添付図に基づいて以下に説明する。なお、枠状構造体を車両のドア取付け枠を例に説明する。
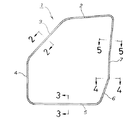
図1は本発明方法で製造した車両のドア枠の外形図であり、ドア取付け枠1は、上枠部2、前傾斜枠部3、前縦枠部4、下枠部5、後傾斜枠部6及び後縦枠部7とからなる中空環状体である。
図2は図1の2−2線断面図であり、前記前傾斜枠部3は車室側面3aと後面3bがストレート面であり、車外面3c及び前面3dに段部3e,3fを有する。
図3は図1の3−3線断面図であり、下枠部5は縦長の矩形断面を呈し、車室側面5aの前部と、車外面5bの後部とに段部5c,5dを有する。
図4は図1の4−4線断面図であり、後傾斜枠部6はテーパ面6a,6bと段部6cとを有する。
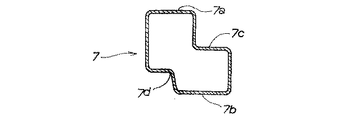
図5は図1の5−5線断面図であり、後縦枠部7は室内面7aの後部と、車外面7bの前部に段部7c,7dを有する。
このように、ドア取付け枠1は部分毎に断面形状が異なる。
【0008】
図6は本発明に係るブロー成形金型の説明図であり、ブロー成形金型10は固定型としての下型11と、可動型としての上型12からなり、下型11に溝13とロケットピン14,14、上型12に溝15とピン受け孔16,16とブローパイプ挿入孔17とを有し、下型11に上型12を重ね、溝13と溝15とを合せることでブロー成形のための成形空間としてのキャビティを形成する。
【0009】
図7はブロー成形金型のキャビティの断面図であり、図は前記図2の断面を得るためのものであり、下型11の溝13に、上型12の溝15を重ね、必要に応じて置き型18をセットすることで、必要なキャビティ19を形成する。このキャビティ19の輪郭は図2の断面の外周面に合致する。場所毎にキャビティ19の形状が異なるが説明は省略する。
【0010】
図8は本発明に係るブロー設備及び加熱設備の原理図であり、加熱炉20は炉殻21に断熱材22を内張りし、炉壁にヒータ23,23を取付け、炉床24にピア25,25,25及び温度センサ26(例えばサーモカップル)を取付け、この温度センサ26の温度信号を炉温制御部27で受け、炉温が所定値になるように炉温制御部27で温度制御する。28は給電制御部である。加熱温度は480〜550℃である。
また、ブロー設備30はコンプレッサ31、圧力調整弁32、耐熱性フレキシブルチューブ33等からなり、圧縮空気を金型10へ供給する。本例は加圧媒体が空気であるが、酸化を嫌うなら窒素ガスなどの不活性ガスを使用し、前記コンプレッサ31をガスボンベに変更する。
【0011】
以上に述べた設備を使用して前記ドア取付け枠1を製造する方法を次に説明する。
図9(a),(b)は本発明に係る肉厚の選定要領図である。
(a)は製品肉厚と伸び率とから肉厚t1を選定したアルミニウム合金製丸パイプ41を示す。
(b)は製品40であり、この製品40の肉厚はt2である。
製品40の肉厚中心周長をL2、母材としての丸パイプ41の肉厚中心周長をL1とすれば、概ねL1×t1=L2×t2の式が成立し、母材の厚さt1は、(L2×t2)/L1で求めることができる。たとえば、外径48mmの丸パイプのL1が150mm、製品のL2が370mm、製品の肉厚t2が2.0mmであれば、t1は約4.9mmとなる。従って、5.0mm厚さの丸パイプ41を選定するばよい。ここで選定とは、予め製造した肉厚の異なる丸パイプ群から選び出すこと、所望の肉厚のパイプをその都度製造することを含む。
【0012】
図10(a)〜(d)は本発明に係るドア取付け枠の製造工程図(前期)である。
{切断工程}(a)において、選定したAl−Mg系アルミニウム合金製丸パイプから所定長さのアルミニウム合金製丸パイプ41を切出す。
{フォーミング工程}(b)において、ベンダ42にて曲げ成形する。
(c)は丸パイプ41をプレスにて楕円断面パイプにする工程、(d)は丸パイプ41をドロー加工にて小径化する工程を示し、必要に応じこれらの加工を加える。
【0013】
図11(a)〜(c)は異なる肉厚のパイプ同士の接合工程図(第1実施例)である。
(a)は、管端に開先を取った肉厚t1の丸パイプ41Aと、管端を中ぐりして厚い肉厚t4を薄い肉厚t3にした丸パイプ41Bを示す。
(b)は、丸パイプ41A,41B同士を突き合せ、外から突合せ溶接した後の断面を示す。44はビード、46は余盛である。基本的に同一肉厚のパイプ同士を接合するため、溶接は容易であり、溶接欠陥が出にくい。
(c)は、前記余盛46をバイトで切削又はグラインダで研削することで除去し、ビード44外面をパイプ41A,41Bの外周に面一にしたものである。面一にしたことにより、次のブロー成形が容易になる。
【0014】
図12(a),(b)は本発明に係るドア取付け枠の製造工程図(中期)である。
(a)は曲げ加工されたパイプの両端同士を溶接にて接合してフープ(輪)にし、このフープに加圧パイプ43を取り付けた状態を示す。44はビードである。得られたフォーミング材45は、製品形状とほぼ同じ輪郭を呈する。
(b)において、前記フォーミング材45をブロー成形金型10のキャビティ19に納め、図8に示した加熱炉20にて軟化点以上(溶融点未満)の温度(480〜550℃の範囲から選択した温度)まで温め、その後に加圧流体を送って、ブロー成形する。
【0015】
図13(a)〜(f)は本発明に係るドア取付け枠の製造工程図(後期)、すなわちブロー成形工程図である。
(a)において、金型のキャビティ19に楕円成形したフォーミング材45Aを収納し、これを温間ブロー成形する。
(b)はブロー成形後の成形品W1(ドア取付け枠1の一部)を示し、成形品W1の外周面は金型のキャビテイ19の外周面で規定さたことになる。これで、前記図2に示す断面が成形できる。
(c)において、金型のキャビティ19にフォーミング材45Bを収納し、これを温間ブロー成形する。
(d)はブロー成形後の成形品W2を示し、前記図5に示す断面が成形できる。
(e)において、金型のキャビティ19にフォーミング材45Cを収納し、これを温間ブロー成形する。
(f)はブロー成形後の成形品W3を示し、前記図3に示す断面が成形できる。
このように、キャビティにアルミニウム合金製丸パイプがそのままで収納できない場合には、楕円化するか、小径化して納めるようにする。
【0016】
以上の温間ブロー成形により、図2〜図5の断面を有する図1のドア取付け枠1を製造することができる。
【0017】
尚、図10(a)〜(d)で述べた加工工程の順序は変更可能であり、例えば(a)→(c)及び/又は(d)→(b)であってもよい。または、図10(a)→(b)→図12(a)→図9(c),(d)であってもよい。
更に、本実施例ではドア取付け枠を例に説明したが、本発明の枠状構造体はこれに限るものではなく、車両用枠、建築用枠、装飾用枠など広義の枠に適用できる。
【0018】
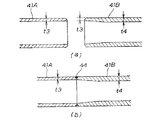
図14(a),(b)は異なる肉厚のパイプ同士の接合工程図(第2実施例)である。
(a)は、管端に開先を取った肉厚t3の丸パイプ41Aと、管端をテーパ状に中ぐりして厚い肉厚t4を先端だけ薄い肉厚t3にした丸パイプ41Bを示す。
(b)は、丸パイプ41A,41B同士を突き合せ、外から突合せ溶接した後に、余盛をバイトで切削又はグラインダで研削することで除去し、ビード44外面をパイプ41A,41Bの外周に面一にしたものである。
第1実施例に比較してテーパ穴加工に熟練を要するが、肉厚が徐々に変化するために強度的には有利となる。
【0019】
図15(a),(b)は異なる肉厚のパイプ同士の接合工程図(第3実施例)である。
(a)は、管端に開先を取った肉厚t3の丸パイプ41Aと、管端の外面をテーパ状に削って厚い肉厚t4を先端だけ薄い肉厚t3にした丸パイプ41Bを示す。
(b)は、丸パイプ41A,41B同士を突き合せ、外から突合せ溶接した後に、余盛をバイトで切削又はグラインダで研削することで除去し、ビード44外面をパイプ41Aの外周に面一にしたものである。
第1実施例に比較してテーパ穴加工に熟練を要するが、肉厚が徐々に変化するために強度的には有利となる。
【0020】
【発明の効果】
本発明は上記構成により次の効果を発揮する。
請求項1の方法は、母材としてのアルミニウム合金製丸パイプの肉厚を選定する工程と、選定したパイプをフォーミングする工程と、フォーミング材を接合してフープにする接合工程と、フォーミング材を金型に投入する工程と、金型に納めたフォーミング材を加熱する工程と、中空のフォーミング材ブロー成形する工程とからなる。
【0021】
伸び率を考慮して母材の肉厚を選定したので、仕上り品の肉厚が所望のものとなり、必要な剛性を保つことができる。
基本的に溶接構造物ではないので、ビード処理は極く少なく、製品の外観形状が良好となる。また、トリミングを必要としないので、歩留りがよくコストダウンを図ることができる。
【図面の簡単な説明】
【図1】本発明方法で製造した車両のドア枠の外形図
【図2】図1の2−2線断面図
【図3】図1の3−3線断面図
【図4】図1の4−4線断面図
【図5】図1の5−5線断面図
【図6】本発明に係るブロー成形金型の説明図
【図7】ブロー成形金型のキャビティの断面図
【図8】本発明に係るブロー設備及び加熱設備の原理図
【図9】本発明に係る肉厚の選定要領図
【図10】本発明に係るドア取付け枠の製造工程図(前期)
【図11】異なる肉厚のパイプ同士の接合工程図(第1実施例)
【図12】本発明に係るドア取付け枠の製造工程図(中期)
【図13】本発明に係るドア取付け枠の製造工程図(後期)
【図14】異なる肉厚のパイプ同士の接合工程図(第2実施例)
【図15】異なる肉厚のパイプ同士の接合工程図(第3実施例)
【図16】代表的な枠状構造体の斜視図
【図17】従来の枠状構造体の製造工程図
【符号の説明】
1…枠状構造体(ドア取付け枠)、10…ブロー成形金型、19…キャビティ、20…加熱炉、30…ブロー設備、41,41A,41B…アルミニウム合金製丸パイプ(丸パイプ)、42…ベンダ、45…フォーミング材、t1〜t4…丸パイプの肉厚。
Claims (1)
- 製品肉厚と伸び率とから母材としてのアルミニウム合金製丸パイプの肉厚を選定する工程と、選定したパイプを所定の長さに切断する工程と、このパイプをベンダにて製品形状に近似した形状にまで塑性加工するフォーミング工程と、フォーミング材を接合してフープにする接合工程と、製品の外周面を規定するキャビティを有するブロー成形金型の前記キャビティに前記フォーミング材を投入する工程と、金型に納めたフォーミング材を軟化点以上で且つ溶融点未満の温度まで加熱する工程と、加熱された中空のフォーミング材に高圧流体を吹込んで拡張させ、外周面を前記キャビティの外周面に押圧するブロー成形工程とからなる枠状構造体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP06152297A JP3672408B2 (ja) | 1997-03-14 | 1997-03-14 | 枠状構造体の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP06152297A JP3672408B2 (ja) | 1997-03-14 | 1997-03-14 | 枠状構造体の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10258328A JPH10258328A (ja) | 1998-09-29 |
| JP3672408B2 true JP3672408B2 (ja) | 2005-07-20 |
Family
ID=13173522
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP06152297A Expired - Fee Related JP3672408B2 (ja) | 1997-03-14 | 1997-03-14 | 枠状構造体の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3672408B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19850150A1 (de) * | 1998-10-30 | 2000-05-04 | Schade Gmbh & Co Kg | Fahrzeugtür |
| CN1222378C (zh) | 2001-05-22 | 2005-10-12 | 三菱自动车工业株式会社 | 液压成形工艺 |
-
1997
- 1997-03-14 JP JP06152297A patent/JP3672408B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH10258328A (ja) | 1998-09-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3090324B2 (ja) | 多孔構造物およびその製作方法 | |
| JPH09150752A (ja) | 車体フレームの製造方法 | |
| US4988037A (en) | Method and apparatus for superplastic forming and diffusion bonding of hollow parts | |
| JP3832927B2 (ja) | アクスルケースの製造方法 | |
| JPH04253532A (ja) | 中空金属製品の製造方法 | |
| WO2018188580A1 (zh) | 一种轮辋、轮辐、钢制车轮的制造方法及该方法成型的钢制车轮 | |
| JPH03243223A (ja) | ゴルフクラブヘッドの製法 | |
| US5240536A (en) | Method for manufacturing hollow air spoiler | |
| US5711059A (en) | Internal high-pressure forming process and apparatus | |
| JP3654538B2 (ja) | 枠状構造体の製造方法 | |
| JPH03207589A (ja) | 電子管用金属円筒部材の製造方法 | |
| US4509671A (en) | Method of producing diffusion bonded superplastically formed structures | |
| US3172787A (en) | Method of manufacturing detachable wheel rims | |
| JP4346202B2 (ja) | 丸封石英管の製造方法 | |
| JPH10258328A (ja) | 枠状構造体の製造方法 | |
| ES2225707T3 (es) | Procedimiento de conformacion termica por presion interna. | |
| JP3672407B2 (ja) | 枠状構造体の製造方法 | |
| CN115890162B (zh) | 一种钛合金罩体成形方法 | |
| JP3473729B2 (ja) | 車体フレームの製造方法 | |
| JP3302272B2 (ja) | 車体フレームの製造方法 | |
| US7441335B2 (en) | Methods of electromagnetic forming aluminum alloy wheel for automotive use | |
| JPH06182472A (ja) | ラックバーの製造方法 | |
| JP3291132B2 (ja) | タイヤ加硫用金型およびタイヤ加硫用金型に使用される金属製ブレードの製造方法 | |
| JP3564219B2 (ja) | 冷却通路を有するノズル製造方法 | |
| JPH09315831A (ja) | 石英ガラス製炉芯管とその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050408 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050419 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050419 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080428 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090428 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090428 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100428 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110428 Year of fee payment: 6 |
|
| LAPS | Cancellation because of no payment of annual fees |