JP3682995B2 - 冷媒輸送用ホース - Google Patents
冷媒輸送用ホース Download PDFInfo
- Publication number
- JP3682995B2 JP3682995B2 JP31330594A JP31330594A JP3682995B2 JP 3682995 B2 JP3682995 B2 JP 3682995B2 JP 31330594 A JP31330594 A JP 31330594A JP 31330594 A JP31330594 A JP 31330594A JP 3682995 B2 JP3682995 B2 JP 3682995B2
- Authority
- JP
- Japan
- Prior art keywords
- layer
- rubber layer
- hose
- braided
- refrigerant transport
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000003507 refrigerant Substances 0.000 title claims description 31
- 230000003014 reinforcing effect Effects 0.000 claims description 28
- 239000011347 resin Substances 0.000 claims description 19
- 229920005989 resin Polymers 0.000 claims description 19
- 239000012783 reinforcing fiber Substances 0.000 claims description 14
- 229920000728 polyester Polymers 0.000 claims description 3
- 239000013585 weight reducing agent Substances 0.000 description 6
- 238000005452 bending Methods 0.000 description 4
- 239000000835 fiber Substances 0.000 description 3
- 238000005259 measurement Methods 0.000 description 3
- 230000006378 damage Effects 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000002787 reinforcement Effects 0.000 description 2
- LVGUZGTVOIAKKC-UHFFFAOYSA-N 1,1,1,2-tetrafluoroethane Chemical compound FCC(F)(F)F LVGUZGTVOIAKKC-UHFFFAOYSA-N 0.000 description 1
- 239000004677 Nylon Substances 0.000 description 1
- 238000009954 braiding Methods 0.000 description 1
- 230000000052 comparative effect Effects 0.000 description 1
- 235000009508 confectionery Nutrition 0.000 description 1
- 229920001778 nylon Polymers 0.000 description 1
- 230000035699 permeability Effects 0.000 description 1
Images

Landscapes
- Rigid Pipes And Flexible Pipes (AREA)
- Laminated Bodies (AREA)
Description
【産業上の利用分野】
本発明は、カーエアコン等に用いられる冷媒輸送用ホースに関し、更に詳しくは、ピンホールの発生や外観不良を招くことなく肉厚を低減するようにした冷媒輸送用ホースに関する。
【0002】
【従来の技術】
カーエアコン等に使用される冷媒輸送用ホースは、冷媒が通過する内側に樹脂層を備え、この樹脂層上に中間ゴム層を設けて内管を形成し、この内管と外面ゴム層との間に編組補強層が設けられた構成になっている。内面樹脂層としては、一般に耐冷媒透過率が良好なナイロン系樹脂が用いられ、また、編組補強層の補強繊維としては、ポリエステル繊維を略10回/10cmで撚り込んだ撚り糸が使用されている。
【0003】
ところで、上記のような冷媒輸送用ホースにおいて、近年、より一層の柔軟化や軽量化が求められている。そこで、内面樹脂層の弾性率を低くして内面樹脂層を柔軟化し、もって冷媒輸送用ホースの柔軟性を向上する提案がある。しかし、内面樹脂層の弾性率を変化させるだけであるため、柔軟性を高めるにも限度があり、また軽量化の要望に答えていない。
【0004】
そこで、ゴム層を薄肉化する提案があるが、柔軟性及び軽量化を共に有効に高めようとすると、中間ゴム層の場合は、その肉厚の低下によりピンホール破壊(ホース内圧により内管に穴があき油洩れとなる)が発生し、また、外面ゴム層の場合は、編組補強層上に積層されているため、肉厚が薄くなると編組補強層表面の凹凸状態(表面模様)に追従して外観不良を呈するという問題が生じる。
【0005】
【発明が解決しようとする課題】
本発明の目的は、ピンホールや外観不良が発生することなく軽量化と柔軟性の改善を共に図ることができる冷媒輸送用ホースを提供することにある。
【0006】
【課題を解決するための手段】
上記目的を達成する本発明の冷媒輸送用ホースは、内面樹脂層上に中間ゴム層を設けて形成した内管と外面ゴム層との間に編組補強層を設けた冷媒輸送用ホースにおいて、前記編組補強層を無撚りまたは撚り数が5回/10cm以下の補強繊維で構成すると共に、該編組補強層の編組密度を85〜160%にし、前記内面樹脂層の肉厚を0.10〜0.20 mm 、前記中間ゴム層及び外面ゴム層の肉厚を共に0.8〜1.4 mm で、かつ該中間ゴム層と外面ゴム層との肉厚の合計を2.4 mm 以下にしたことを特徴とする。
【0007】
【作用】
上述のように、編組補強層を無撚りまたは撚り数が5回/10cm以下の補強繊維で構成したため、編組密度を従来の略10回/10cmの撚り糸で編組した場合よりも密にすることができる。その結果、補強繊維間の隙間を狭くすることができるため、中間ゴム層の肉厚を薄くして柔軟化と軽量化を図っても、編目抜けによりピンホールが発生するのを防ぐことができる。
【0008】
また、補強繊維を無撚りまたは5回/10cm以下の撚り数にすることにより、編組補強層の表面に現れる表面模様の凹凸も軽減することができるので、外面ゴム層の肉厚も薄くして、一層の柔軟化と軽量化とを行っても外観不良が発生することがない。
【0009】
【実施例】
以下、本発明の構成について添付の図面を参照しながら詳細に説明する。
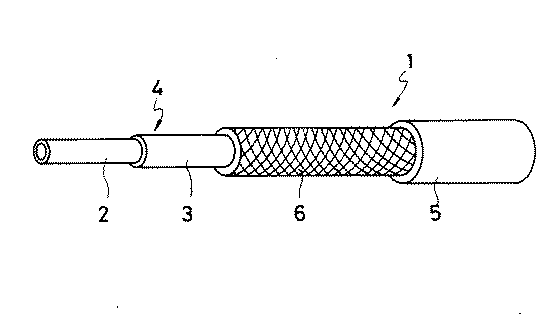
図1は本発明の冷媒輸送用ホースの一例を示し、この冷媒輸送用ホース1は、冷媒が通過する内側に内面樹脂層2を備え、この内面樹脂層2上に中間ゴム層3を設けて形成された内管4と、外側の外面ゴム層5との間に編組補強層6を設けた構成になっている。
【0010】
上記のような構成の冷媒輸送用ホース1において、本発明では、上記編組補強層6が無撚りまたは撚り数が5回/10cm以下の補強繊維で構成してある。このように無撚りまたは撚り数が5回/10cm以下の状態(甘撚り)にした補強繊維を編組して編組補強層6を形成することにより、編組した際の編組密度を従来の略10回/10cmで撚り込んだ撚り糸を使用した場合よりも高めることができ、その結果、各補強繊維間の隙間を従来よりも狭くすることができるので、中間ゴム層3の肉厚を薄くしても編目抜けによるピンホールが発生することがない。
【0011】
また、補強繊維が甘撚りや無撚りであるため、編組補強層6の表面に現れる表面模様の凹凸も軽減することができるので、外面ゴム層5を薄肉化しても従来のように外観不良を呈することがなく、従って、上記のように中間ゴム層3と外面ゴム層5の肉厚を同時に小さくすることができるため、柔軟性の改善と軽量化を共に効果的に図ることができる。
【0012】
補強繊維の撚り数が5回/10cmを越えると、内管4にピンホールが発生し、更に編組補強層6の表面に表れる表面模様の凹凸を十分に軽減することができないため外観不良が生じる。
上記編組補強層6の補強繊維としては、従来公知のものが使用可能で、例えば、ポリエステルを好ましく用いることができる。
【0013】
また、編組補強層6の編組角度としては、従来同様に構成することが可能で特に限定されるものではないが、好ましくは54.75°〜56°がよい。
本発明では、上述した冷媒輸送用ホース1において、内面樹脂層2、中間ゴム層3、外面ゴム層5の各肉厚、及び編組補強層6の編組密度を以下のようにすることができる。
【0014】
内面樹脂層2の肉厚としては、0.10〜0.20mmの範囲に設定するのがよい。肉厚が0.10mmよりも小さいと耐冷媒透過性が悪化し、0.20mmよりも大きいと曲げ剛性の改善効果が小さい。
中間ゴム層3及び外面ゴム層5の肉厚としては、共に0.8mm以上1.4mm以下にするのがよい。肉厚が0.8mm未満になるとホース曲げ時にキンクが発生すると共に、外面ゴム層5の肉厚が0.8mm未満のものにあっては、外観不良を生じ、肉厚が1.4mmを越えるとホース重量が増大する。好ましくは、中間ゴム層3と外面ゴム層5との肉厚の合計を2.4mm以下にするのが、ホース重量を大幅に低減しながら柔軟化する上でよい。
【0015】
また、編組補強層6の編組密度としては、85〜160%にするのがよい。編組密度が85%よりも小さいと、破壊圧力の低下が発生し、内管4のピンホール破壊を招き、160%を越えると破壊効率低下により破壊圧力の低下を招く。
上述した本発明の上記冷媒輸送用ホース1は、特にカーエアコンに好ましく用いることができる。
【0016】
以下に、本発明の冷媒輸送用ホースについて更に具体的に説明する。
表1に示すホース仕様で、図1に示す構成を有する本発明ホース1,2、比較ホース、及び従来ホース1,2,3をそれぞれ製作した。
これら各試験ホースを以下に示す測定条件により、ホース重量、曲げ剛性、破壊圧力、冷媒透過量、及び外観に関する測定試験を行ったところ、表1に示す結果を得た。
【0017】
ホース重量
同一長さにした各試験ホースの重量をそれぞれ測定し、従来ホース1を100とする指数値で評価した。この数値が小さいほど軽量であることを示す。
曲げ剛性
ホース片端を固定し、半円状に曲げたときのホース他端の半径方向の荷重を測定する。各試験ホースを同一半径に曲げたときの荷重を、従来ホース1を100とする指数値で評価した。この数値が小さいほど柔軟であることを示す。
破壊圧力
JIS・K・6330に準拠して実施した。表1には、各試験ホースが破壊するまでの破壊圧力を示す。(但し、ピンホール破壊は圧力に関係なく、使用上問題あり。)
耐冷媒透過性
各試験ホースに冷媒(HFC-134a)をホース内容積1cm3 当たり0.6±0.1g封入し、温度80℃で72時間放置した際のホース1m当たりのガス透過量を測定した。3.0g/m/72hr以下であれば、使用上問題がない。
外観
各試験ホースの外面ゴム層に、編組模様の浮き出しがあるか否かを目視により観察した。良好は外面ゴム層に編組模様の浮き出しがなく、不良は外面ゴム層に編組模様の浮き出しがあることを意味する。
【0018】
【表1】
【0019】
また、表1に示す編組補強層を無撚りにした本発明ホース1において、内面樹脂層の肉厚、中間ゴム層の肉厚、外面ゴム層の肉厚、編組補強層の編組密度、及び中間ゴム層と外面ゴム層との肉厚をそれぞれ表2〜6に示すように変えた試験ホース1〜20をそれそれ製作し、上記と同様にホース重量、曲げ剛性、破壊圧力、冷媒透過量、及び外観の測定試験を行ったところ、表2〜6に示す結果を得た。
【0020】
【表2】
【表3】
【表4】
【表5】
【表6】
また、表6から、中間ゴム層と外面ゴム層との肉厚の合計を2.4mm以下にすることにより、ホース重量を大幅に低減しながら良好な柔軟性を得ることができるのが判る。
【0025】
【発明の効果】
上述したように本発明の冷媒輸送用ホースは、内面樹脂層上に中間ゴム層を設けて形成した内管と外面ゴム層との間に編組補強層を設けた冷媒輸送用ホースにおいて、前記編組補強層を無撚りまたは撚り数が5回/10cm以下の補強繊維で構成したことにより、編組密度を従来の略10回/10cmの撚り糸を使用した場合よりも高めることができる。そのため、各補強繊維間の隙間を従来よりも狭くすることが可能となるので、ピンホールを発生することなく中間ゴム層の肉厚を薄くすることができる。また、編組補強層の表面に現れる表面模様の凹凸も軽減することができるため、外観不良を来すことなく外面ゴム層の薄肉化も可能となり、ピンホールや外観不良が発生することなく軽量化と共に柔軟性の向上を図ることができる。
【図面の簡単な説明】
【図1】本発明の冷媒輸送用ホースの一例を示す要部切欠き正面図である。
【符号の説明】
1 冷媒輸送用ホース 2 内面樹脂層
3 中間ゴム層 4 内管
5 外面ゴム層 6 編組補強層
Claims (2)
- 内面樹脂層上に中間ゴム層を設けて形成した内管と外面ゴム層との間に編組補強層を設けた冷媒輸送用ホースにおいて、前記編組補強層を無撚りまたは撚り数が5回/10cm以下の補強繊維で構成すると共に、該編組補強層の編組密度を85〜160%にし、前記内面樹脂層の肉厚を0.10〜0.20 mm 、前記中間ゴム層及び外面ゴム層の肉厚を共に0.8〜1.4 mm で、かつ該中間ゴム層と外面ゴム層との肉厚の合計を2.4 mm 以下にした冷媒輸送用ホース。
- 前記編組補強層の補強繊維がポリエステルからなる請求項1記載の冷媒輸送用ホース。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP31330594A JP3682995B2 (ja) | 1994-12-16 | 1994-12-16 | 冷媒輸送用ホース |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP31330594A JP3682995B2 (ja) | 1994-12-16 | 1994-12-16 | 冷媒輸送用ホース |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH08170763A JPH08170763A (ja) | 1996-07-02 |
| JP3682995B2 true JP3682995B2 (ja) | 2005-08-17 |
Family
ID=18039625
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP31330594A Expired - Fee Related JP3682995B2 (ja) | 1994-12-16 | 1994-12-16 | 冷媒輸送用ホース |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3682995B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7196397B2 (ja) * | 2018-02-06 | 2022-12-27 | 横浜ゴム株式会社 | 高圧ホースの製造方法 |
| JP7243041B2 (ja) * | 2018-05-10 | 2023-03-22 | 横浜ゴム株式会社 | 高圧ホースおよびその製造方法 |
-
1994
- 1994-12-16 JP JP31330594A patent/JP3682995B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH08170763A (ja) | 1996-07-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4361111B2 (ja) | 空気入りラジアルタイヤ | |
| JP4309466B2 (ja) | 空気入りラジアルタイヤ | |
| JPS6184491A (ja) | 耐疲労性ホース | |
| JP4332682B2 (ja) | 繊維強化成形体 | |
| JPS6112407A (ja) | 空気入りラジアルタイヤ | |
| JP2955767B2 (ja) | 空気入りタイヤ | |
| JPH0617387A (ja) | 弾性製品のための強化用コード | |
| JP2958703B2 (ja) | 空気入りタイヤ | |
| JP2000256977A (ja) | ゴム浸透性が向上されたゴム及びタイヤ補強用スチールコード | |
| JP4097820B2 (ja) | ゴム物品補強用スチールコード | |
| JPH08170763A (ja) | 冷媒輸送用ホース | |
| JPS62157816A (ja) | ラジアルタイヤ | |
| JP4499968B2 (ja) | 空気入りラジアルタイヤ | |
| JP6206168B2 (ja) | スチールコード及びそれを用いた空気入りラジアルタイヤ | |
| JPS61287804A (ja) | 空気入りラジアルタイヤ | |
| JP3118152B2 (ja) | 空気入りタイヤ | |
| JP3420832B2 (ja) | 高圧ホース | |
| JP3793275B2 (ja) | ゴム付きプライ及びその製造方法 | |
| JP3077169B2 (ja) | 複合ホース | |
| JP2018108763A (ja) | 空気入りタイヤ | |
| JP4191457B2 (ja) | ホース | |
| CN215404757U (zh) | 一种抗撕裂涤纶包覆纱 | |
| JPH0399904A (ja) | 空気入りラジアルタイヤ | |
| JPS6112408A (ja) | 空気入りラジアルタイヤ | |
| JP3412892B2 (ja) | 空気入りタイヤ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20041006 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050104 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050304 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050517 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050524 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090603 Year of fee payment: 4 |
|
| LAPS | Cancellation because of no payment of annual fees |