JP3683251B2 - 延伸糸パッケージ及びその製造法 - Google Patents
延伸糸パッケージ及びその製造法 Download PDFInfo
- Publication number
- JP3683251B2 JP3683251B2 JP2002509007A JP2002509007A JP3683251B2 JP 3683251 B2 JP3683251 B2 JP 3683251B2 JP 2002509007 A JP2002509007 A JP 2002509007A JP 2002509007 A JP2002509007 A JP 2002509007A JP 3683251 B2 JP3683251 B2 JP 3683251B2
- Authority
- JP
- Japan
- Prior art keywords
- winding
- package
- drawn yarn
- speed
- drawn
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 21
- 238000004804 winding Methods 0.000 claims abstract description 177
- 229920002215 polytrimethylene terephthalate Polymers 0.000 claims abstract description 78
- -1 poly(trimethylene terephthalate) Polymers 0.000 claims abstract description 31
- 238000000034 method Methods 0.000 claims abstract description 25
- 238000010438 heat treatment Methods 0.000 claims description 25
- 238000010036 direct spinning Methods 0.000 claims description 15
- 238000009987 spinning Methods 0.000 claims description 11
- NMYFVWYGKGVPIW-UHFFFAOYSA-N 3,7-dioxabicyclo[7.2.2]trideca-1(11),9,12-triene-2,8-dione Chemical compound O=C1OCCCOC(=O)C2=CC=C1C=C2 NMYFVWYGKGVPIW-UHFFFAOYSA-N 0.000 claims description 3
- 239000004744 fabric Substances 0.000 abstract description 36
- 230000007547 defect Effects 0.000 abstract description 11
- 238000003860 storage Methods 0.000 abstract description 10
- 238000009940 knitting Methods 0.000 abstract description 4
- 238000009941 weaving Methods 0.000 abstract description 4
- 238000007626 photothermal therapy Methods 0.000 description 52
- 239000000835 fiber Substances 0.000 description 28
- 230000035882 stress Effects 0.000 description 18
- 230000000052 comparative effect Effects 0.000 description 11
- 230000002093 peripheral effect Effects 0.000 description 11
- 230000000694 effects Effects 0.000 description 10
- 239000003795 chemical substances by application Substances 0.000 description 9
- 238000010586 diagram Methods 0.000 description 7
- 238000004043 dyeing Methods 0.000 description 7
- 229920000642 polymer Polymers 0.000 description 7
- 238000001816 cooling Methods 0.000 description 6
- 238000002788 crimping Methods 0.000 description 6
- LYCAIKOWRPUZTN-UHFFFAOYSA-N Ethylene glycol Chemical compound OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 description 5
- 230000020169 heat generation Effects 0.000 description 5
- 230000007774 longterm Effects 0.000 description 5
- 238000005259 measurement Methods 0.000 description 5
- 239000002131 composite material Substances 0.000 description 4
- 239000008188 pellet Substances 0.000 description 4
- 238000006116 polymerization reaction Methods 0.000 description 4
- QTBSBXVTEAMEQO-UHFFFAOYSA-N Acetic acid Chemical compound CC(O)=O QTBSBXVTEAMEQO-UHFFFAOYSA-N 0.000 description 3
- HEMHJVSKTPXQMS-UHFFFAOYSA-M Sodium hydroxide Chemical compound [OH-].[Na+] HEMHJVSKTPXQMS-UHFFFAOYSA-M 0.000 description 3
- 238000004090 dissolution Methods 0.000 description 3
- 239000000839 emulsion Substances 0.000 description 3
- 150000002148 esters Chemical class 0.000 description 3
- 238000011156 evaluation Methods 0.000 description 3
- 238000002156 mixing Methods 0.000 description 3
- 229920000139 polyethylene terephthalate Polymers 0.000 description 3
- 239000005020 polyethylene terephthalate Substances 0.000 description 3
- 238000012545 processing Methods 0.000 description 3
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 2
- WNLRTRBMVRJNCN-UHFFFAOYSA-N adipic acid Chemical compound OC(=O)CCCCC(O)=O WNLRTRBMVRJNCN-UHFFFAOYSA-N 0.000 description 2
- 230000032683 aging Effects 0.000 description 2
- 210000005069 ears Anatomy 0.000 description 2
- QQVIHTHCMHWDBS-UHFFFAOYSA-N isophthalic acid Chemical compound OC(=O)C1=CC=CC(C(O)=O)=C1 QQVIHTHCMHWDBS-UHFFFAOYSA-N 0.000 description 2
- 239000000155 melt Substances 0.000 description 2
- 238000002074 melt spinning Methods 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- 238000009991 scouring Methods 0.000 description 2
- 239000002904 solvent Substances 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- 229920002994 synthetic fiber Polymers 0.000 description 2
- 239000012209 synthetic fiber Substances 0.000 description 2
- 230000008646 thermal stress Effects 0.000 description 2
- OGIDPMRJRNCKJF-UHFFFAOYSA-N titanium oxide Inorganic materials [Ti]=O OGIDPMRJRNCKJF-UHFFFAOYSA-N 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 239000002759 woven fabric Substances 0.000 description 2
- PUPZLCDOIYMWBV-UHFFFAOYSA-N (+/-)-1,3-Butanediol Chemical compound CC(O)CCO PUPZLCDOIYMWBV-UHFFFAOYSA-N 0.000 description 1
- JAHNSTQSQJOJLO-UHFFFAOYSA-N 2-(3-fluorophenyl)-1h-imidazole Chemical compound FC1=CC=CC(C=2NC=CN=2)=C1 JAHNSTQSQJOJLO-UHFFFAOYSA-N 0.000 description 1
- ISPYQTSUDJAMAB-UHFFFAOYSA-N 2-chlorophenol Chemical compound OC1=CC=CC=C1Cl ISPYQTSUDJAMAB-UHFFFAOYSA-N 0.000 description 1
- FJKROLUGYXJWQN-UHFFFAOYSA-N 4-hydroxybenzoic acid Chemical compound OC(=O)C1=CC=C(O)C=C1 FJKROLUGYXJWQN-UHFFFAOYSA-N 0.000 description 1
- QTBSBXVTEAMEQO-UHFFFAOYSA-M Acetate Chemical compound CC([O-])=O QTBSBXVTEAMEQO-UHFFFAOYSA-M 0.000 description 1
- 229920002292 Nylon 6 Polymers 0.000 description 1
- 229920002302 Nylon 6,6 Polymers 0.000 description 1
- 239000002202 Polyethylene glycol Substances 0.000 description 1
- 239000004721 Polyphenylene oxide Substances 0.000 description 1
- 230000002159 abnormal effect Effects 0.000 description 1
- 230000002378 acidificating effect Effects 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 239000001361 adipic acid Substances 0.000 description 1
- 235000011037 adipic acid Nutrition 0.000 description 1
- 239000003242 anti bacterial agent Substances 0.000 description 1
- 239000003963 antioxidant agent Substances 0.000 description 1
- 230000003078 antioxidant effect Effects 0.000 description 1
- 239000002216 antistatic agent Substances 0.000 description 1
- 238000009835 boiling Methods 0.000 description 1
- BVKZGUZCCUSVTD-UHFFFAOYSA-N carbonic acid Chemical class OC(O)=O BVKZGUZCCUSVTD-UHFFFAOYSA-N 0.000 description 1
- 229920002678 cellulose Polymers 0.000 description 1
- 239000001913 cellulose Substances 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 229920001577 copolymer Polymers 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 239000002270 dispersing agent Substances 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 210000004177 elastic tissue Anatomy 0.000 description 1
- 230000001747 exhibiting effect Effects 0.000 description 1
- 238000007730 finishing process Methods 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 239000012760 heat stabilizer Substances 0.000 description 1
- 229920001519 homopolymer Polymers 0.000 description 1
- WGCNASOHLSPBMP-UHFFFAOYSA-N hydroxyacetaldehyde Natural products OCC=O WGCNASOHLSPBMP-UHFFFAOYSA-N 0.000 description 1
- 238000007689 inspection Methods 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000006224 matting agent Substances 0.000 description 1
- 238000000691 measurement method Methods 0.000 description 1
- LVHBHZANLOWSRM-UHFFFAOYSA-N methylenebutanedioic acid Natural products OC(=O)CC(=C)C(O)=O LVHBHZANLOWSRM-UHFFFAOYSA-N 0.000 description 1
- 229920001778 nylon Polymers 0.000 description 1
- 238000010979 pH adjustment Methods 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 238000001935 peptisation Methods 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 239000000049 pigment Substances 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 229920000570 polyether Polymers 0.000 description 1
- 229920001223 polyethylene glycol Polymers 0.000 description 1
- 229920002635 polyurethane Polymers 0.000 description 1
- 239000004814 polyurethane Substances 0.000 description 1
- 238000012805 post-processing Methods 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 230000002040 relaxant effect Effects 0.000 description 1
- 239000000344 soap Substances 0.000 description 1
- 235000011121 sodium hydroxide Nutrition 0.000 description 1
- 239000007790 solid phase Substances 0.000 description 1
- 230000008961 swelling Effects 0.000 description 1
- 230000002123 temporal effect Effects 0.000 description 1
- 238000011282 treatment Methods 0.000 description 1
- 239000006097 ultraviolet radiation absorber Substances 0.000 description 1
- 210000002268 wool Anatomy 0.000 description 1
Images




Classifications
-
- D—TEXTILES; PAPER
- D02—YARNS; MECHANICAL FINISHING OF YARNS OR ROPES; WARPING OR BEAMING
- D02J—FINISHING OR DRESSING OF FILAMENTS, YARNS, THREADS, CORDS, ROPES OR THE LIKE
- D02J1/00—Modifying the structure or properties resulting from a particular structure; Modifying, retaining, or restoring the physical form or cross-sectional shape, e.g. by use of dies or squeeze rollers
- D02J1/22—Stretching or tensioning, shrinking or relaxing, e.g. by use of overfeed and underfeed apparatus, or preventing stretch
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H55/00—Wound packages of filamentary material
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01F—CHEMICAL FEATURES IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS; APPARATUS SPECIALLY ADAPTED FOR THE MANUFACTURE OF CARBON FILAMENTS
- D01F6/00—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof
- D01F6/58—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof from homopolycondensation products
- D01F6/62—Monocomponent artificial filaments or the like of synthetic polymers; Manufacture thereof from homopolycondensation products from polyesters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/30—Handled filamentary material
- B65H2701/31—Textiles threads or artificial strands of filaments
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/13—Hollow or container type article [e.g., tube, vase, etc.]
- Y10T428/1352—Polymer or resin containing [i.e., natural or synthetic]
- Y10T428/1369—Fiber or fibers wound around each other or into a self-sustaining shape [e.g., yarn, braid, fibers shaped around a core, etc.]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
- Y10T428/2933—Coated or with bond, impregnation or core
- Y10T428/2964—Artificial fiber or filament
- Y10T428/2967—Synthetic resin or polymer
- Y10T428/2969—Polyamide, polyimide or polyester
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
- Artificial Filaments (AREA)
- Filamentary Materials, Packages, And Safety Devices Therefor (AREA)
- Formation And Processing Of Food Products (AREA)
- Processing Of Meat And Fish (AREA)
Description
【0001】
本発明は、直接紡糸延伸法で得られるポリトリメチレンテレフタレート延伸糸パッケージ及びその製造法に関する。
【背景技術】
【0002】
ポリエチレンテレフタレート(以下、PETという)繊維は、衣料用途に最も適した合成繊維として世界中で大量に生産されて、一大産業となっている。
ポリトリメチレンテレフタレート(以下、PTTという)繊維は、非特許文献1〜3及び、特許文献1等の先行技術により知られている。
非特許文献1及び2には、PTT繊維の応力−伸長特性についての基本特性が記載されており、PTT繊維は初期モジュラスが小さく、且つ、ナイロン繊維やPET繊維に比べて弾性回復性に優れており、衣料用途やカーペット用途などに適していることが示唆されている。
【0003】
また、先行技術である非特許文献3には直接紡糸延伸法が、特許文献1には直接紡糸延伸法で得られるPTT繊維であって、適切な破断伸度、熱応力、沸水収縮率を備えたPTT繊維が、編織物に使用した際に低モジュラスでソフトな風合いを発現可能であることが記載されている。
さらに、このようなPTT繊維は、インナー、アウター、スポーツ、レッグ、裏地、水着等の衣料用に好適であることが開示されている。
【0004】
そして、先行技術である特許文献1には、直接紡糸延伸法で得られる延伸糸は、巻取中及び巻取後に延伸糸が著しく収縮して、バルジと称するパッケージ端面が膨れた形状となり、良好なパッケージを得ることが困難であることが開示されている。また、このようなバルジ形状のパッケージは、巻取機からパッケージの取り出しさえ困難となることが開示されている。
【0005】
本発明者らの検討によれば、直接紡糸延伸法で得られる延伸糸パッケージは、上記先行技術に述べられている問題点以外に、以下のような問題があることが新たに明らかになった。
(a)耳高と圧着の発生
PTT延伸糸は、温度や湿度に対して非常に敏感である。具体的には、巻取中に巻取機のモーター自体の発熱がボビン軸を介してパッケージに伝熱し、パッケージの温度が上昇する。また、パッケージとコンタクトロールとの摩擦発熱によりパッケージの温度が上昇する。このような原因により巻取中にパッケージの温度が上昇し、パッケージ中で延伸糸の収縮が生じることが明らかになった。
【0006】
延伸糸の収縮は、硬度が高く積層されたパッケージの両耳部ではほとんど生じず、それ以外、即ち、中央部に積層された延伸糸にのみ生じる。その結果、巻取中に、パッケージは耳高の巻き形状となる。耳高の形状になると、その後は耳部のみがコンタクトロールと接触し、巻量の増加とともに、摩擦発熱は耳部にますます集中する。このようにして所定の巻径に巻き取られたパッケージは、耳高の巻きフォームとなっているばかりでなく、耳部に積層された延伸糸同士が熱により圧着された状態となる。
【0007】
このようなパッケージの発熱による延伸糸の収縮には、延伸糸の乾熱収縮応力が大きく影響していることが、本発明者らの研究により明らかになった。
(b)保管中の経時変化
製造された延伸糸パッケージは、直ちに後加工に供することは少なく、通常1ヶ月〜1年間保管された後に使用される。また、保管温度も高温時には約30〜40℃にも達する。
このように高温で長期間保管された場合には、PTT延伸糸が収縮してパッケージが巻締り、耳高やバルジ形状がいっそう増幅され顕著となる。また、パッケージの耳部に積層されたPTT延伸糸は、収縮によりあたかも接着したかのように高密度となる。
図1は、正常な巻き形状のパッケージを模式的に示した図であり、図2は、耳高に変形したパッケージの一例を模式的に示した図である。
なお、図1において、20はボビン、21はパッケージであり、図2において、αは耳部の直径、βは中央部の直径である。
【0008】
(c)高速解じょ性
裏地用途やインナー用途では、布帛の組織がタフタ、ツイルなどに代表される平織物や、トリコットなどの経編物が採用される。これらの布帛は、PTT延伸糸が仮撚加工などを経ずに延伸糸のまま使用されるので、布帛の中で繊維の並びかたが規則性を有している。このために、繊維に内在する微小な欠点がそのまま「経スジ」、「緯ヒケ」あるいは「染斑」などの品位上の欠点として顕在化し易いという問題がある。
【0009】
近年、コスト競争が厳しくなり、これに対応するために製織編工程においても加工速度の高速化が行われている。例えば、織物の経糸準備工程である整経速度は、旧来100〜200m/分であったものが、500〜1000m/分へ高速化されている。織機での緯糸の製織速度は、800〜1500m/分が工業的に実施されている。
高温で長期間保管されたPTT延伸糸パッケージから延伸糸を高速で解じょすると、糸切れの増加や、パッケージの一方の端面から反対の端面までの糸長に対応した解じょ張力の変動が発生する。この張力変動の最大値と最少値の差(以下、解じょ張力差と称す)が大きいと、編織物に品位上の欠点が生じる。
【0010】
前記の先行技術である特許文献1には、巻取時の巻締りを解消することや、バルジを小さくするための提案はあるものの、巻取中のパッケージの発熱による耳高と圧着の発生や、パッケージの経時変化による巻締り、およびその結果、高速で解じょした場合に発生する問題については何ら言及されていない。
上記特許文献1には、パッケージに巻かれる糸の質量は2kg以下にする必要があると記載されており、その実施例には、巻幅が300mmと長く、しかも巻質量1〜1.5kg巻(巻径で130mmに相当)の例が開示されている。
【0011】
しかし、このような巻量の少ないパッケージを高速で解じょすると、パッケージの交換を頻繁に行う必要があるので、工業的に実施するには不利である。また、巻幅が長いために、一方の端面から他方の端面までの糸長間における解じょ張力差が大きいという問題もある。
唯一、5kg巻きパッケージの例が記載されているが、このパッケージは、延伸糸の乾熱収縮応力値が0.22〜0.30cN/dtexと高いために、保管中に経時収縮による巻締りが顕著であり、その結果、解じょ張力の変動が増加し、高速解じょ性が劣るものであった。
【0012】
また、特許文献2には、先行技術である特許文献1と同様の目的で、巻取時の巻締りや巻形状を改良する提案が記載されているものの、巻取中のパッケージの発熱による耳高や圧着の発生、及び経時変化や高速解じょ性に関しては記載も示唆もされていない。
【0013】
更に、特許文献3には、延伸糸を巻取前に冷却してリラックスしつつ巻取ることにより、バルジ率が小さいチーズ状パッケージを得ることが開示されている。しかし、バルジ率を小さくすることと耳高を解消することは二律背反の関係にあり、バルジ率を小さくすることは耳高を大きくしていることにほかならない。
また、該特許文献3には、延伸糸の乾熱収縮応力が耳高発生に及ぼす影響や、巻取中のパッケージの発熱による耳高や圧着の発生の問題については記載も示唆もされていない。
【0014】
一方、特許文献4には、合成繊維の巻取において、巻径に応じて綾角度を変化させる巻取方法が記載されている。この方法は、バルジや糸落ちの解消には有効であるが、PTT繊維のように経時的にパッケージ中での収縮が生じるような延伸糸では、耳高や解じょ性不良の問題を解消するには至らなかった。また、巻取中のパッケージの発熱による耳高や圧着の発生の問題については、記載も示唆もない。
【0015】
従って、先行技術である特許文献1〜4には、直接紡糸延伸法に関わるいくつかの提案が開示されてはいるものの、工業的に実用性のある巻質量を有し、しかも、PTT延伸糸パッケージの高速解じょ性に関わる課題やその解決法に関しては、全く開示も示唆もされていないのである。
【0016】
【非特許文献1】
J.PolymerScience:PolymerPhysicsEdition,Vol.14,p263〜274(1976)、
【非特許文献2】
ChemicalFibersInternational,Vol.45,p110〜111,April(1995)、
【非特許文献3】
ChemicalFibersInternational,Vol.47,p72,February(1997)
【特許文献1】
国際公開パンフレットWO99/27168号
【特許文献2】
特開平2000−239921号公報
【特許文献3】
特許第3073963号公報
【特許文献4】
特開平9−175731号公報
【発明の開示】
【発明が解決しようとする課題】
【0017】
本発明の課題は、PTTの直接紡糸延伸法によって得られるパッケージであって、工業的に実用性のある巻量を有し、巻形状が改良され、長期保管後も優れた高速解じょ性を有するPTT延伸糸パッケージ及びその製造法を提供することである。
更に詳しくは、衣料用に適したPTT延伸糸が積層され、編織物や仮撚加工等に使用する際に工業的に実用性のある巻質量と、長期保管後にも優れた高速解じょ性を有するPTT延伸糸パッケージ、及びそれを安定して製造する製造法を提供することである。
本発明により、PTT延伸糸パッケージの解じょ性不良に起因する布帛の染め品位が改良される。
【課題を解決するための手段】
【0018】
本発明者らは、前記課題を解決すべく鋭意検討した結果、PTTを直接紡糸延伸法で延伸糸パッケージを製造するにあたり、延伸糸の乾熱収縮特性とパッケージ巻取条件の組み合わせを特定すること等により、前記課題が解決されることを見出し、本発明を完成するに至った。
【0019】
本発明は、下記1〜8の通りである。
1. 95モル%以上がトリメチレンテレフタレート繰り返し単位からなるPTTを直接紡糸延伸して得られる延伸糸を、巻質量2kg以上積層したチーズ状パッケージであって、以下に示す(1)〜(4)を満足することを特徴とするポリトリメチレンテレフタレート延伸糸パッケージ。
(1)延伸糸の乾熱収縮応力値が0.01〜0.15cN/dtexである。
(2)パッケージの巻径によって綾角度が異なっており、各巻径における綾角度が3〜10度から選択され、且つ、綾角度の最小値と最大値の差が1度以上である。
(3)パッケージの耳部と中央部の直径差が10mm以内である。
(4)パッケージに巻かれた延伸糸を解じょする際の解じょ張力差△F(cN/dtex)が、解じょ速度u(m/分)に対して下記式(1)を満足する。
△F≦8.0×10⁻⁶・u…(1)
2. 延伸糸の乾熱収縮応力値が0.02〜0.13cN/dtexである1記載のポリトリメチレンテレフタレート延伸糸パッケージを提供する。また、
3. パッケージ巻幅が60〜200mmで、且つ、巻径が200〜400mmである請求項1又は2記載のポリトリメチレンテレフタレート延伸糸パッケージを提供する。また、
4. 巻厚み10mm超の積層部における綾角度が、巻厚み10mm以内の積層部における綾角度よりも高い1、2又は3記載のポリトリメチレンテレフタレート延伸糸パッケージを提供する。また、
5. 延伸糸の破断伸度が40〜90%である1〜4のいずれかに記載のポリトリメチレンテレフタレート延伸糸パッケージを提供する。また、
【0020】
6. ポリトリメチレンテレフタレートの直接紡糸延伸法において、少なくとも2対のゴデットロールを用いて延伸と熱処理を行った後、延伸糸をパッケージに巻取るに際し、以下の(a)〜(d)の要件を満足するポリトリメチレンテレフタレート延伸糸パッケージの製造法を提供する。また、
(a)延伸張力が、0.05〜0.45cN/dtexである。
(b)巻取速度V(m/分)と最終熱処理ゴデットロール速度R2(m/分)と
の比V/R2が、下記式(2)を満足する。
0.8≦V/R2≦−6.6×10−5・R2+1.15…(2)
但し、最終熱処理ゴデットロール速度R2は2300〜4500m/分である。
(c)パッケージの巻取開始から終了までの間に、巻径によって巻取の綾角度を3〜10度の範囲内で変化させる。
(d)巻取中のパッケージ温度を30℃以下に冷却する。
7. ポリトリメチレンテレフタレートの直接紡糸延伸法において、延伸糸をパッケージに巻取るに際し、ボビン軸とこれに接するコンタクトロールの両方が駆動力を有する巻取機を用い、コンタクトロールの周速度Vc(m/分)を巻取速度V(m/分)よりも0.3〜2%大として巻取る6記載のポリトリメチレンテレフタレート延伸糸パッケージの製造法を提供する。また、
8. 巻取速度が1800〜3800m/分である6又は7記載のポリトリメチレンテレフタレート延伸糸パッケージの製造法を提供する。
【発明の効果】
【0021】
本発明により、PTTの直接紡糸延伸法によって得られるパッケージであって、工業的に実用性のある巻質量を有し、長期保管後も高速解じょ時の解じょ性が優れたPTT延伸糸パッケージが得られる。
本発明のPTT延伸糸パッケージを用いて製編織した布帛は、染めスジやヒケなどの欠点のない良好な品位を有する布帛である。
【発明を実施するための最良の形態】
【0022】
以下、本発明につき詳細に説明する。
(A)本発明のPTT延伸糸パッケージについて説明する。
本発明において、PTT延伸糸を構成するPTTポリマーは、95モル%以上がトリメチレンテレフタレート繰り返し単位からなり、5モル%以下がその他のエステル繰り返し単位からなる。
即ち、本発明のPTT延伸糸を構成するPTTポリマーは、PTTホモポリマー、又は、5モル%以下のその他のエステル繰り返し単位を含むPTT共重合ポリマーである。
【0023】
共重合成分としては、下記のようなものが例示される。
酸性分としては、イソフタール酸や5−ナトリウムスルホイソフタル酸に代表される芳香族ジカルボン酸、アジピン酸やイタコン酸に代表される脂肪族ジカルボン酸等々である。
グリコール成分としては、エチレングリコール、ブチレングリコール、ポリエチレングリコール等々である。また、ヒドロキシ安息香酸等のヒドロキシカルボン酸もその例である。これらの複数が共重合されていても良い。
また、本発明のPTT延伸糸には、本発明の効果を妨げない範囲で、酸化チタン等の艶消し剤、熱安定剤、酸化防止剤、制電剤、紫外線吸収剤、抗菌剤、種々の顔料等々の添加剤が含有又は共重合されていてもよい。
【0024】
本発明において、延伸・配向する前のPTT糸の固有粘度は、0.7〜1.3dl/gの範囲であることが好ましく、より好ましくは0.8〜1.1dl/gである。
固有粘度がこの範囲であると、延伸糸の強度が十分であり、強度を要求されるスポーツ用途などへ使用可能な機械的強度を有する布帛が得られ、また、延伸糸の製造段階で糸切れが生じることがないので安定した製造が可能である。
本発明において、PTTポリマーの製造方法は公知の方法を適用することが出き、その代表例は、一定の固有粘度までは溶融重合で重合度を上げ、続いて固相重合で所定の固有粘度に相当する重合度まで上げる2段階法である。
【0025】
本発明の延伸糸パッケージは、延伸糸の乾熱収縮応力値が0.01〜0.15cN/dtexであり、好ましくは0.02〜0.13cN/dtexである。 延伸糸の乾熱収縮応力値がこの範囲であると、延伸糸を編織物に使用する際に、染色後の仕上げ工程で布帛が収縮して良好な風合いの編織物が得られ、また、延伸糸パッケージの巻径を大きくしても耳高となることがなく、保管中の延伸糸の収縮も小さいので、高速解じょ時における解じょ性が良好である。
【0026】
本発明の延伸糸パッケージは、延伸糸の破断伸度が40〜90%であることが好ましく、より好ましくは45〜65%である。
延伸糸の破断伸度がこの範囲であると、溶融紡糸−連続延伸工程で延伸糸に毛羽や糸切れが生じることがなく、また、延伸糸は繊度斑がなく、破断強度が約2cN/dtex以上となるので、強度および染め品位に優れた布帛が得られる。
【0027】
本発明の延伸糸パッケージは、パッケージの巻径によって綾角度が異なっており、各巻径における綾角度が3〜10度、好ましくは4〜9度の範囲であり、且つ、綾角度の最小値と最大値の差が1度以上、好ましくは2度以上である。綾角度および綾角度の最小値と最大値の差が上記の範囲であると、パッケージの巻崩れや耳高が生じることなく、また、綾角度を異ならせた効果が十分に発揮されて正常な巻取が可能となる。
このように、綾角度を巻径によって異ならせることにより、パッケージの耳高と耳部での延伸糸の圧着を回避することができる。
綾角度は、巻取速度とトラバース速度の比によってパッケージに形成される延伸糸のなす角度であり、図1に示すようにチーズ状パッケージに綾状に巻かれる延伸糸のなす角度θである。一般に、巻取中の鬼綾回避の目的で実施されるリボンブレークとは区別される。
【0028】
本発明の延伸糸パッケージは、ボビンからの巻厚みが10mm超の積層部における綾角度が、巻厚み10mm以内の積層部における綾角度よりも高いことが好ましい。
巻径によって異なった綾角度とする好ましい態様としては、巻取開始すなわちパッケージの内層において、綾角度を低くし、巻径の増加とともに綾角度を徐々に高くし、パッケージの中層において最も高くする。その後、外層に至るまでは再び綾角度を小さくする。
例えば、巻厚み110mmのパッケージの場合は、巻厚み10mm以内の内層の綾角度を3〜6度とし、巻厚み10mm超〜60mmの中層の綾角度を6度超〜10度とし、巻厚み60mm超〜110mmの外層の綾角度を3〜7度から選択することが好ましい。
このように、巻径により綾角度を変化して巻取ることにより、パッケージのバルジと耳高の双方を小さくすることが可能となり、耳高や耳部の圧着が生じないので、高速解じょ性が良好となる。
【0029】
本発明の延伸糸パッケージは、パッケージ巻幅が好ましくは60〜200mm、より好ましくは80〜190mmであり、且つ、パッケージ巻径が好ましくは200〜400mm、より好ましくは250〜350mmである。
巻幅と巻径がこの範囲であると、解じょ張力差が少なく、良好な高速解じょ性が得られ、また、工業的に有用な巻質量である約2kg以上を保証することができる。
【0030】
一般に、溶融紡糸−連続延伸により得られる衣料用延伸糸の巻取には、直径約50〜100mmの紙製の円筒(ボビン)が採用される。
例えば、直径約100mmの円筒に、巻幅が80mmで且つ巻径が250mmであれば、延伸、糸の巻質量は約3kgである。同様に、巻幅が200mmで且つ巻径が200mmであれば、延伸糸の巻質量は約4kgであり、巻幅が200mmで且つ巻径が400mmであれば、約40kgの巻質量の延伸糸パッケージとなる。
延伸糸パッケージの巻質量が多いほど、使用の際に高速で解じょしても、パッケージの交換時間の周期が長くなるので工業的に有利である。一般には延伸糸パッケージの取扱の容易さなどを考慮して、5〜10kgの巻質量が工業的には採用されている。工業的に有用な巻質量の延伸糸パッケージの巻幅と巻径は、本発明で規定する範囲の中から選択される。
【0031】
本発明の延伸糸パッケージは、パッケージの耳部と中央部の直径差が10mm以内である。
直径差が10mm以内であると、解じょ張力差が小さく、高速での解じょ性が良好である。パッケージの耳部と中央部の直径差は小さい程好ましく、5mm以下であると、解じょ張力差がさらに小さくなるのでより好ましい。
【0032】
本発明の延伸糸パッケージは、パッケージに巻かれた延伸糸を解じょする際の解じょ張力差△F(cN/dtex)が、解じょ速度u(m/分)に対して下記式(1)を満足する。
△F≦8.0×10⁻⁶・u…(1)
式(1)は、延伸糸パッケージの解じょ張力差の解じょ速度依存性を示すものである。
解じょ張力差が式(1)の範囲を満足すると、編織や仮撚加工時に、延伸糸パッケージの解じょ張力変動に起因する糸切れや、ヒケや染め異常欠点等の発生がない。
【0033】
式(1)より、例えば、延伸糸パッケージからの解じょ速度が1000m/分であれば、解じょ張力差△F(cN/dtex)は0.008cN/dtex以下でなければならない。
判り易く図示すると、本発明における解じょ張力差の範囲は、図5において、斜線の下の範囲である。
図5にて、横軸は延伸糸パッケージから延伸糸を解じょする際の解じょ速度u(m/分)を、縦軸は解じょ張力差△F(cN/dtex)を示す。
【0034】
本発明において、PTT延伸糸の繊度や単糸繊度は、特に限定されないが、繊度は、好ましくは20〜300dtex、より好ましくは30〜150dtexであり、単糸繊度は、好ましくは0.5〜20dtex、より好ましくは1〜3dtexである。
【0035】
PTT延伸糸としては、極限粘度が異なるPTTが、サイド−バイ−サイド型複合または偏心鞘芯型複合してなる複合糸であっても良い。また、PTT延伸糸の単糸断面形状は、丸型、Y字型、W字型等の異型断面や、中空断面形状など、特に限定されない。
また、PTT延伸糸は、平滑性や収束性、制電性を付与する目的で、仕上げ剤が0.2〜2wt%付与されていることが好ましい。更に、解じょ性や仮撚加工時の集束性を一層向上させる目的で、好ましくは50個/m以下、より好ましくは2〜20個/mの単糸交絡が付与されていても良い。
【0036】
(B)本発明の製造法について説明する。
本発明における、PTT延伸糸パッケージの製造法の好ましい例について、図6を用いて説明する。
図6において、乾燥機1で30ppm以下の水分率に乾燥されたPTTペレットを255〜265℃の温度に設定された押出機2に供給し溶融する。溶融PTTは、その後ベンド3を経て250〜265℃に設定されたスピンヘッド4に送液され、ギヤポンプで計量される。その後、スピンパック5に装着された複数の孔を有する紡糸口金6を経て、マルチフィラメント7として紡糸チャンバー内に押し出される。
押出機及びスピンヘッドの温度は、PTTペレットの固有粘度や形状によって上記範囲から最適なものを選ぶ。
【0037】
紡糸チャンバー内に押し出されたPTTマルチフィラメントは、冷却風8によって室温まで冷却固化され、仕上げ剤を付与した後、所定の速度で回転する引取ゴデットロール兼延伸ロール10によって引き取られ、一旦巻取ることなく、次いで、最終熱処理ゴデットロール(延伸ロール)11との間で連続的に延伸した後、巻取機によって所定の繊度の延伸糸パッケージ12として巻き取られる。
固化したマルチフィラメント7には、引取ゴデットロール10に接する前に、仕上げ剤付与装置9によって仕上げ剤が付与される。
付与する仕上げ剤は、好ましくは、水系エマルジョンタイプが使用される。仕上げ剤としての水系エマルジョンの濃度は、好ましくは10wt%以上、より好ましくは15〜30wt%が採用される。
【0038】
仕上げ剤を付与した後、必要により交絡処理装置を設けて、交絡を付与してもよい。交絡数は、好ましくは1〜50個/m、より好ましくは2〜10個/mである。
ゴデットロールの数は、2対以上が用いられる。例えば図6において、引取ゴデットロールの前に1対のプレテンションロールを設けても良い。2対のゴデットロール間では、ゴデットロールの周速度を異ならせることにより1.2〜3倍の延伸が行われる。延伸に際しては、第1ゴデットロールの温度として、好ましくは50〜70℃、より好ましくは55〜60℃が採用される。
延伸後の糸は、第2ゴデットロールで必要な熱処理を施される。熱処理の温度は、好ましくは100〜150℃、より好ましくは110〜130℃が採用される。
【0039】
本発明の製造法において、延伸張力は0.05〜0.45cN/dtexであり、好ましくは0.15〜0.40cN/dtexである。
延伸張力がこの範囲であると、延伸糸の強度が約2cN/dtex以上となり、十分な機械的強度が得られ、また、破断伸度が40%以上となり、延伸時に毛羽や糸切れがなく工業的に安定して製造することが出来る。
延伸張力は、引取ゴデットロールと延伸ゴデットロール(図6では最終熱処理ゴデットロールと同じ)間の張力であり、引取ゴデットロールと延伸ゴデットロールの周速度比、即ち延伸比と、引取ゴデットロールの温度を選定することにより決定することができる。
【0040】
本発明の製造法においては、巻取速度V(m/分)と最終熱処理ゴデットロール速度R2(m/分)の比V/R2が、下記式(2)を満足する条件で巻取を行う。
0.8≦V/R2≦−6.6×10−5・R2+1.15…(2)
速度比V/R2は、最終熱処理ゴデットロールから巻取までのリラックス比を意味する。V/R2が式(2)の範囲であると、最終熱処理ゴデットロールと巻取機間の張力が適切で、安定した巻取が可能となり、また、延伸糸の乾熱収縮応力値が本発明で規定する範囲となるので、延伸糸パッケージに巻締りが発生しない。
【0041】
式(2)の範囲を判り易く図示すると、図7のやや太い線で囲われた範囲である。
図7において、横軸は最終熱処理ゴデットロール速度R2、縦軸は巻取速度Vと最終熱処理ゴデットロール速度R2の比V/R2を示す。
本発明では、式(2)を満足する範囲で、最終熱処理ゴデットロールと巻取機の間の張力が、好ましくは0.04〜0.12cN/dtex、より好ましくは0.04〜0.07cN/dtexとなる速度比で巻取ることが好ましい。巻取張力が上記の範囲であると、延伸糸パッケージが耳高やバルジとなることがない。
【0042】
本発明において、引取ゴデットロールの速度は3000m/分以下であることが好ましい。
3000m/分を越えると、最終熱処理ゴデットロール速度が4500m/分を越えて、パッケージに巻かれた延伸糸の収縮が大きくなる。引取ゴデットロールの速度は、より好ましくは2000m/分以下である。
本発明の延伸糸パッケージの製造法において、最終熱処理ゴデットロール速度R2は2300〜4500m/分であり、好ましくは2500〜3500m/分
である。
最終熱処理ゴデットロールの速度R2がこの範囲であると、溶融紡糸して第1ゴデットロールに巻きつけるまでのフィラメントの揺れが小さく、紡糸−延伸が安定に行われ、また、巻取中または巻取後にパッケージに巻かれた延伸糸がほとんど収縮しないので、耳高や、バルジと称するパッケージ側面の膨らみが生じない。
巻取速度Vは1800〜3800m/分以下であることが好ましい。3800m/分を越えると、単に巻取張力を低下させるのみでは延伸糸パッケージの解じょ性を改善することが難しくなる傾向がある。この理由は、巻取が高速であるほど、延伸された延伸糸が延伸糸パッケージの状態で収縮するためと推定される。
【0043】
本発明では、PTTの直接紡糸延伸法において、延伸糸をパッケージに巻取るに際し、ボビン軸とこれに接するコンタクトロールの両方が駆動力を有する巻取機を用いることが好ましい。このために、本発明に使用する巻取機としては、ボビン軸13とこれに接するコンタクトロール14の両方が駆動力を有して駆動する方式の巻取機を使用することが好ましい。
本発明の製造法においては、このコンタクトロールの周速度Vc(m/分)を巻取速度V(m/分)よりも、好ましくは0.3〜2%大として、より好ましくは0.5〜1.5%大として巻取る。コンタクトロールの周速度Vcを巻取速度Vよりも0.3%以上大とすることにより、延伸糸パッケージの耳高の減少やバルジの減少が一層改良される。この周速度比(Vc/V)を0.3%以上とすることにより、引取ゴデットロール速度が3000m/分以下でもパッケージでの延伸糸の収縮を抑制することが可能となる。
この周速度比(Vc/V)が大きい程、パッケージの耳高やバルジの減少効果が大となるが、2%よりも大にするためにはコンタクトロールの駆動モーターが過大となり、巻取機の設計が困難となる。
【0044】
本発明の製造法においては、パッケージの巻取開始から終了までの間に、巻径によって巻取の綾角度を3〜10度、好ましくは4〜9度の範囲で変化させて巻取る。綾角度がこの範囲であると、巻崩れが生じることなく正常に巻取ることが出来、また、パッケージが耳高となることもない。なお、綾角度は、巻取速度とトラバースの速度の調整により設定することができる。
本発明では、内層の綾角度よりも外層の綾角度を大きくすることが好ましい。ここで、パッケージの内層とは、ボビンからの巻厚みが約10mm以内の積層部をいう。
巻径によって異なった綾角度とする好ましい態様としては、巻取開始すなわちパッケージの内層において、綾角度を低くし、巻径の増加とともに綾角度を徐々に高くし、パッケージの中層において最も高くする。その後、外層に至るまでは再び綾角度を小さくする。このように、巻径により綾角度を変化させて巻取ることにより、パッケージのバルジと耳高の双方を小さくすることが可能となる。
【0045】
図8には、巻径によって変化させる綾角度の変化パターンを例示する。図8において、パターンa、b、cは綾角度変化の好ましい例(本発明)であり、パターンdは、巻径によって綾角度を変化させない例(比較例)である。
【0046】
本発明の製造法においては、巻取中のパッケージの温度を30℃以下、好ましくは約25℃以下、より好ましくは20℃以下に冷却して巻取る。パッケージ温度が30℃以下であると、巻取った延伸糸の収縮が小さく、パッケージが耳高とならない。パッケージの温度は、低温であるほど好ましく、約25℃以下であれば他の巻取条件との組み合わせにより、さらに良好な解じょ性を示すパッケージを得ることができる。
巻取中のパッケージ温度を30℃以下とするには、巻取機を囲み、約20℃以下の冷却風によってパッケージの周辺温度を冷却することにより達成される。また、使用する巻取機も、モーター自体の発熱がボビン軸を介してパッケージに伝熱することを抑制可能なタイプとすることが好ましい。
【0047】
本発明により得られるPTT延伸糸を使用することによって、染めスジやヒケなどの欠点のない良好な品位と、ソフトな風合いを呈する編織物が得られる。
編織物には、全て本発明で得られる延伸糸を使用してもよく、または他の繊維と混合して一部に使用してもよい。混繊複合する他の繊維としては、ポリエステル、セルロース、ナイロン6、ナイロン66、アセテート、アクリル、ポリウレタン弾性繊維、ウール、絹等の長繊維及び短繊維などが挙げられるが、これらに限定されるものではない。
【0048】
本発明により得られる延伸糸を仮撚加工して、加工糸として布帛に使用しても良い。また、布帛には全て本発明の仮撚加工糸を用いても良く、または仮撚加工糸と他の繊維とを混繊複合した編織物とするには、混繊複合糸は、他の繊維をインターレース混繊、インターレース混繊後に延伸仮撚、どちらか一方のみ仮撚しその後インターレース混繊、両方別々に仮撚後インターレース混繊、どちらか一方をタスラン加工後インターレース混繊、インターレース混繊後タスラン加工、タスラン混繊、等の種々の混繊方法によって製造することができる。かかる方法によって得た混繊複合糸には、好ましくは10個/m以上、より好ましくは15〜50個/mの交絡を付与することが好ましい。
【実施例】
【0049】
実施例を挙げて本発明を更に説明するが、言うまでもなく本発明は実施例等により何ら限定されるものではない。
なお、測定方法、評価方法等は下記の通りである。
(1)極限粘度[η]
極限粘度は、次式の定義に基づいて求められる値である。

【0050】
(2)紡糸安定性
1錘当たり8エンドの紡口を装着した溶融紡糸−連続延伸機を用いて、各例ごとに2日間の溶融紡糸−連続延伸を行った。
この期間中の糸切れの発生回数と、得られた延伸糸パッケージに存在する毛羽の発生頻度(毛羽発生パッケージの数の比率)から、以下のように判定した。
◎;糸切れ0回、毛羽発生パッケージ比率5%以下
○;糸切れ2回以内、毛羽発生パッケージ比率10%未満
×;糸切れ3回以上、毛羽発生パッケージ比率10%以上
(3)破断強度、破断伸度
JIS−L−1013に基づいて測定した。
【0051】
(4)パッケージの直径差(耳高の程度)
図2に例示する、耳部の直径αと中央部の直径βを測定し、以下の式により求めた。
直径差(mm)=α−β
【0052】
(5)乾熱収縮応力値
熱応力測定装置(例えば、カネボウエンジニアリング社製のKE−2)を用いて測定する。延伸糸を20cmの長さに切り取り、これの両端を結んで輪を作り測定器に装填する。初荷重0.044cN/dtex、昇温速度100℃/分の条件で測定し、熱収縮応力の温度変化をチャートに書かせる。
測定されたチャートで、熱収縮応力が発現開始する温度を応力発現開始温度とする。熱収縮応力は高温域で山型の曲線を描くが、このピーク値を発現する温度を極値温度、また、この応力を極値応力とする。本発明の乾熱収縮応力値はこの極値応力である。
【0053】
(6)解じょ張力差
延伸糸パッケージから延伸糸を1000m/分の速度で解じょしながら、解じょ張力を記録紙に記録した。
張力の測定は、エイコー測器(株)製のテンションメーター:MODEL−1500を使用した。
各測定ごとに、60秒間測定し、張力変動を記録紙に記録した。この測定値から、解じょ張力の変動幅(g)を読み取り、延伸糸の繊度で除して解じょ張力差を求めた。
【0054】
(7)布帛の評価
布帛の作成は以下のように行った。
経糸に56dtex/24fのPTT延伸糸を用い、緯糸に84dtex/36fのPTT延伸糸を用いて平織物を作成した。
経密度:97本/2.54cm
緯密度:98本/2.54cm
織機:津田駒工業社製;エアージェットルームZA−103
製織速度:600回転/分(900m/分)
【0055】
得られた生機を、以下の条件で精練後、染色、仕上セットの一連の処理を行った。
精練:オープンソーパー型連続精練機(和歌山鉄工社製)使用
苛性ソーダ;5g/l、温度100℃
プレセット:ヒートセッター(平野金属社製)使用
温度;180℃、時間;30秒
染色:サーキュラー染色機(日阪製作所製)使用
染料;C.IDISPERSEBLUE291;1%
分散剤;デイスパーTL;1g/l
PH調整;酢酸;0.5cc/l
温度;110℃、時間;30分
仕上げセット:温度;170℃、時間;30秒
【0056】
得られた布帛を、熟練した検査技術者が検査し、緯品位を以下の基準に基づき判定した。
◎;ヒケ、斑などの欠点なく、極めて良好
○;ヒケ、斑などの欠点なく、良好
×;ヒケ、斑があり、不良
【0057】
(8)総合評価
◎;紡糸安定性、布帛品位共に極めて良好
○;紡糸安定性、布帛品位共に良好
×;紡糸安定性、布帛品位共に不良
【0058】
〔実施例1〜5、比較例1及び2〕
本例では、延伸張力の効果について説明する。
酸化チタンを0.4wt%含む固有粘度0.91のPTTペレットを、図6に示すような紡糸機及び延伸機と巻取機を用いて、紡糸−連続延伸を行った。
巻取に際して、巻取速度と最終熱処理ゴデットロール(図6では11)の速度比を表1に示すように異ならせて、84dtex/36フィラメントのPTT延伸糸を製造した。
【0059】
本実施例及び比較例における紡糸条件は、以下の通りである。
(紡糸条件)
ペレット乾燥温度及び到達水分率:110℃、25ppm
押出機温度:260℃
スピンヘッド温度:265℃
紡糸口金孔径:0.40mm
ポリマー吐出量:延伸糸の繊度が84dtexとなるように各条件ごとに設定した。
冷却風条件:温度;22℃、相対湿度;90%、
速度;0.5m/秒
仕上げ剤:ポリエーテルエステルを主成分とする水系エマルジョン(濃度30wt%)
【0060】
引取ゴデットロール速度:1200m/分
引取ロール温度:55℃
最終熱処理ゴデットロール温度:120℃
巻取機:帝人製機(株)AW−909(ボビン軸及びコンタクトロールの両軸駆動型)
巻取紙管外径:108mmΦ
コンタクトロール周速度Vc/巻取速度Vの比:1.007(0.7%)
綾角度:図8中のパターンaに示すように変化
巻始め ;5.5度
巻厚み10mm ;7.5度
巻厚み30〜60mm ;8.5度
巻厚み60〜100mm ;8度から4度へ漸減
巻厚み100〜110mm;4度
巻取接圧:2kg/パッケージ
巻取張力:0.04cN/dtex
巻取時のパッケージ温度:20℃(非接触温度計により測定)
【0061】
(延伸糸パッケージ)
繊度/フィラメント:83.2dtex/36f
水分含有率:0.6wt%
巻幅:85mm
巻径:320mmΦ
耳部から反耳部までの糸長:90cm
巻質量:5.2kg/1ボビン
巻取った延伸糸パッケージは、温度30℃、相対湿度90%RHの環境下にて60日間保持した。
得られた延伸糸パッケージの、延伸糸物性及び解じょ性(解じょ速度1000m/分)を表1に示す。
【0062】
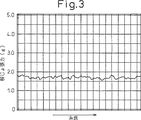
また、実施例4の延伸糸パッケージを、解じょ速度1000m/分で解じょした際の解じょ張力変動チャートを、図3に示す。
同様に、比較例1の延伸糸パッケージを解じょ速度1000m/分で解じょした際の、解じょ張力の変動を示すチャートを図4に示す。
更に、実施例4及び比較例1の延伸糸パッケージを、解じょ速度を変えて解じょした場合の、解じょ張力差を表2に示す。
【0063】
【表1】
【表2】
表1及び表2から明らかなように、延伸張力及び延伸糸の乾熱収縮応力値が本発明の範囲内のものは、長期間の保管後も良好な解じょ性を有し、得られる布帛も良好であった。
比較例1では、延伸張力が高く、延伸糸に毛羽が多発した。また、得られる延伸糸パッケージも耳高となり、解じょ張力差が大きく、その結果、布帛の品位が劣るものであった。
【0066】
〔実施例7及び8、比較例2及び3〕
本例では、巻取速度Vと最終熱処理ゴデットロール速度R2との比V/R2の
効果について説明する。
巻取速度を表3に示すように変えたこと以外は、実施例3と同様に行った。結果を表3に示す。
【表3】
比が本発明の範囲であれば、良好な延伸糸パッケージと優れた品位の布帛が得られることが判った。
【0067】
〔実施例9及び10、比較例4〕
本例では、巻径に応じて綾角度を変化させる効果について説明する。
巻取に際して巻径に応じて綾角度を変化させたこと以外は、実施例1と同様に行った。
綾角度の変化パターンは、図8中に図示するb、c及びdを採用した。結果を表4に示す。
【表4】
一方、図8中のパターンdに示すように綾角度が一定の場合(比較例4)は、耳高のパッケージとなり、高速解じょ性が劣るものとなった。
【0068】
〔実施例11〜14〕
本実施例では、延伸糸パッケージの巻幅の効果について説明する。
巻取に際して巻取機のトラバース幅を表5に示すように種々異ならせたこと以外は、実施例4と同様に行った。得られた延伸糸パッケージの巻質量と形状、及び、得られた布帛の品位を表5に示す。
【表5】
【0069】
〔実施例15〜17〕
本実施例では、巻取機としてボビン軸とこれに接するコンタクトロール駆動方式と、コンタクトロールの周速度Vcと巻取速度の比の効果について説明する。
巻取に際し、巻取機の種類及びコンタクトロールの周速度Vcと巻取速度Vの比を表6に示すように異ならせ、各ゴデットロールの速度を以下のようにして巻取ったこと以外は、実施例4と同様に行った。結果を表6に示す。
【表6】
最終熱処理ゴデットロール速度R2:4005m/分
延伸張力:0.40cN/dtex
巻取速度:3440m/分
巻取張力:0.04cN/dtex
表6より明らかなように、コンタクトロールの周速度Vcが巻取速度Vよりも大とすることにより、巻取速度が高速であるにもかかわらず、良好な解じょ性と布帛品位を示す延伸糸パッケージが得られた。
【0070】
〔実施例18及び19、比較例5及び6〕
本例では、巻取中の延伸糸パッケージ温度の効果について説明する。
巻取中のパッケージ温度を表7に示すように異ならせたこと以外は、実施例4と同様に行った。得られた延伸糸パッケージの形状及び解じょ性を表7に示す。
【表7】
【産業上の利用の可能性】
【0071】
本発明により、PTTの直接紡糸延伸法によって得られるパッケージであって、工業的に実用性のある巻質量を有し、長期保管後も高速解じょ時の解じょ性が優れたPTT延伸糸パッケージが得られる。
本発明のPTT延伸糸パッケージを用いて製編織した布帛は、染めスジやヒケなどの欠点のない良好な品位を有する布帛である。
【図面の簡単な説明】
【0072】
【図1】正常な巻き形状のパッケージを模式的に示した図である。
【図2】耳高に変形したパッケージの一例を模式的に示した図である。
【図3】図1に示すような巻き形状の良好なパッケージから、延伸糸を高速で解じょした場合の解じょ張力の変動を示すチャートの例である。
【図4】図2に示すような耳高の巻き形状のパッケージから、延伸糸を高速で解じょした場合の解じょ張力の変動を示すチャートの例である。図3、図4において、横軸は延伸糸の糸長を示し、縦軸は解じょ張力(g)の値を示す。
【図5】パッケージに巻かれた延伸糸を解じょする際の、解じょ速度と解じょ張力差の関係を示す図である。
【図6】延伸糸パッケージを製造する工程の一例を示す概略図である。
【図7】最終熱処理ゴデットロール速度と、最終熱処理ゴデットロール速度に対する巻取速度の比との関係を示す図である。
【図8】巻取中の巻径に対応する綾角度の変化パターンの例を示す図である。図8において、パターンa、b、cは綾角度変化の好ましい例(本発明)であり、パターンdは、巻径によって綾角度を変化させない例(比較例)である。
【符号の説明】
【0073】
1 乾燥機
2 押出機
3 ベンド
4 スピンヘッド
5 スピンパック
6 紡糸口金
7 マルチフィラメント
8 冷却風
9 仕上剤付与装置
10 引取ゴデットロール
11 最終熱処理ゴデットロール
12 延伸糸パッケージ
13 コンタクトロール
14 ボビン軸
20 ボビン
21 パッケージ
α 耳部の直径
β 中央部の直径
Claims (8)
- 95モル%以上がトリメチレンテレフタレート繰り返し単位からなるPTTを直接紡糸延伸して得られる延伸糸を、巻質量2kg以上積層したチーズ状パッケージであって、以下に示す(1)〜(4)を満足することを特徴とするポリトリメチレンテレフタレート延伸糸パッケージ。
(1)延伸糸の乾熱収縮応力値が0.01〜0.15cN/dtexである。
(2)パッケージの巻径によって綾角度が異なっており、各巻径における綾角度が3〜10度から選択され、且つ、綾角度の最小値と最大値の差が1度以上である。
(3)パッケージの耳部と中央部の直径差が10mm以内である。
(4)パッケージに巻かれた延伸糸を解じょする際の解じょ張力差△F(cN/dtex)が、解じょ速度u(m/分)に対して下記式(1)を満足する。
△F≦8.0×10⁻⁶・u…(1) - 延伸糸の乾熱収縮応力値が0.02〜0.13cN/dtexであることを特徴とする請求項1記載のポリトリメチレンテレフタレート延伸糸パッケージ。
- パッケージ巻幅が60〜200mmで、且つ、巻径が200〜400mmであることを特徴とする請求項1又は2記載のポリトリメチレンテレフタレート延伸糸パッケージ。
- 巻厚み10mm超の積層部における綾角度が、巻厚み10mm以内の積層部における綾角度よりも高いことを特徴とする請求項1、2又は3記載のポリトリメチレンテレフタレート延伸糸パッケージ。
- 延伸糸の破断伸度が40〜90%であることを特徴とする請求項1〜4のいずれかに記載のポリトリメチレンテレフタレート延伸糸パッケージ。
- ポリトリメチレンテレフタレートの直接紡糸延伸法において、少なくとも2対のゴデットロールを用いて延伸と熱処理を行った後、延伸糸をパッケージに巻取るに際し、以下の(a)〜(d)の要件を満足することを特徴とするポリトリメチレンテレフタレート延伸糸パッケージの製造法。
(a)延伸張力が、0.05〜0.45cN/dtexである。
(b)巻取速度V(m/分)と最終熱処理ゴデットロール速度R2(m/分)と
の比V/R2が、下記式(2)を満足する。
0.8≦V/R2≦−6.6×10−5・R2+1.15…(2)
但し、最終熱処理ゴデットロール速度R2は2300〜4500m/分である。
(c)パッケージの巻取開始から終了までの間に、巻径によって巻取の綾角度を3〜10度の範囲内で変化させる。
(d)巻取中のパッケージ温度を30℃以下に冷却する。 - ポリトリメチレンテレフタレートの直接紡糸延伸法において、延伸糸をパッケージに巻取るに際し、ボビン軸とこれに接するコンタクトロールの両方が駆動力を有する巻取機を用い、コンタクトロールの周速度Vc(m/分)を巻取速度V(m/分)よりも0.3〜2%大として巻取ることを特徴とする請求項6記載のポリトリメチレンテレフタレート延伸糸パッケージの製造法。
- 巻取速度が1800〜3800m/分であることを特徴とする、請求項6又は7記載のポリトリメチレンテレフタレート延伸糸パッケージの製造法。
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000205080 | 2000-07-06 | ||
| JP2000-205080 | 2000-07-06 | ||
| JP2001-126145 | 2001-04-24 | ||
| JP2001126145 | 2001-04-24 | ||
| PCT/JP2001/005858 WO2002004332A1 (en) | 2000-07-06 | 2001-07-05 | Drawn yarn package and production method therefor |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2002004332A1 JPWO2002004332A1 (ja) | 2003-08-26 |
| JP3683251B2 true JP3683251B2 (ja) | 2005-08-17 |
Family
ID=26595508
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002509007A Expired - Fee Related JP3683251B2 (ja) | 2000-07-06 | 2001-07-05 | 延伸糸パッケージ及びその製造法 |
Country Status (13)
| Country | Link |
|---|---|
| US (1) | US6709689B2 (ja) |
| EP (1) | EP1300356B1 (ja) |
| JP (1) | JP3683251B2 (ja) |
| KR (1) | KR100472794B1 (ja) |
| CN (1) | CN1178832C (ja) |
| AT (1) | ATE305891T1 (ja) |
| AU (1) | AU2001269458A1 (ja) |
| BR (1) | BR0112153A (ja) |
| DE (1) | DE60113845T2 (ja) |
| ES (1) | ES2246329T3 (ja) |
| MX (1) | MXPA02012566A (ja) |
| TW (1) | TW505712B (ja) |
| WO (1) | WO2002004332A1 (ja) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| MXPA04004233A (es) | 2001-11-06 | 2004-11-29 | Asahi Kasei Fibers Corp | Bobina de fibra compuesta de poliester. |
| TWI287053B (en) * | 2002-02-20 | 2007-09-21 | Shell Int Research | A process for making stable polytrimethylene terephthalate packages |
| DE10315873A1 (de) * | 2003-04-08 | 2004-10-21 | Saurer Gmbh & Co. Kg | Vorrichtung zum Spinnen und Aufwickeln synthetischer Fäden |
| US20050147784A1 (en) * | 2004-01-06 | 2005-07-07 | Chang Jing C. | Process for preparing poly(trimethylene terephthalate) fiber |
| DE102004010824A1 (de) | 2004-02-27 | 2005-09-15 | Wilhelm Stahlecker Gmbh | Kreuzwickelspule und Verfahren zur Herstellung |
| US7785507B2 (en) * | 2004-04-30 | 2010-08-31 | E. I. Du Pont De Nemours And Company | Spinning poly(trimethylene terephthalate) yarns |
| US7802749B2 (en) | 2007-01-19 | 2010-09-28 | Automated Creel Systems, Inc. | Creel magazine supply system and method |
| US20090264925A1 (en) * | 2008-04-17 | 2009-10-22 | Joseph Hotter | Poly(Trimethylene)Terephthalate Filaments And Articles Made Therefrom |
| US8398010B2 (en) * | 2010-01-13 | 2013-03-19 | Toray Industries, Inc. | Polyester monofilament package |
| JP2012250810A (ja) * | 2011-06-02 | 2012-12-20 | Murata Machinery Ltd | 糸巻取装置 |
| JP7076853B2 (ja) * | 2020-07-07 | 2022-05-30 | 竹本油脂株式会社 | 交絡延伸糸用処理剤の希釈液、及び交絡延伸糸の製造方法 |
| TWI825445B (zh) * | 2020-07-07 | 2023-12-11 | 日商竹本油脂股份有限公司 | 交織延伸絲用處理劑的稀釋液、及交織延伸絲的製造方法 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0244653B1 (en) * | 1986-04-09 | 1994-07-13 | Asahi Kasei Kogyo Kabushiki Kaisha | Winder of synthetic yarn, cheese-like yarn package of synthetic yarn, and method for winding the same |
| JP2795350B2 (ja) | 1989-08-16 | 1998-09-10 | コニカ株式会社 | 画像形成方法 |
| JPH06287810A (ja) | 1993-04-01 | 1994-10-11 | Toray Ind Inc | ポリブチレンテレフタレート繊維の製造方法 |
| TW288052B (ja) | 1994-06-30 | 1996-10-11 | Du Pont | |
| JPH09175731A (ja) | 1995-12-28 | 1997-07-08 | Toray Ind Inc | 合成繊維の高速巻取り方法及び合成繊維チーズ状パッケージ |
| JP3073963B2 (ja) | 1998-04-23 | 2000-08-07 | 旭化成工業株式会社 | チ−ズ状パッケ−ジ及びその製造方法 |
| US6284370B1 (en) | 1997-11-26 | 2001-09-04 | Asahi Kasei Kabushiki Kaisha | Polyester fiber with excellent processability and process for producing the same |
| JPH11172526A (ja) | 1997-11-26 | 1999-06-29 | Asahi Chem Ind Co Ltd | 低熱応力ポリエステル繊維及びその紡糸方法 |
| JP4009370B2 (ja) | 1998-08-24 | 2007-11-14 | ユニチカ株式会社 | ポリエステル繊維の製造法 |
| JP2000239921A (ja) | 1999-02-17 | 2000-09-05 | Unitika Ltd | ポリエステル繊維の製造法 |
| BR0110733A (pt) | 2000-05-12 | 2003-02-11 | Asahi Chemical Ind | Pacote de fio preorientado de tereftalato de politrimetileno e processo para sua produção |
-
2001
- 2001-07-05 BR BR0112153-7A patent/BR0112153A/pt not_active IP Right Cessation
- 2001-07-05 KR KR10-2002-7017812A patent/KR100472794B1/ko not_active Expired - Fee Related
- 2001-07-05 JP JP2002509007A patent/JP3683251B2/ja not_active Expired - Fee Related
- 2001-07-05 TW TW090116466A patent/TW505712B/zh not_active IP Right Cessation
- 2001-07-05 EP EP01947863A patent/EP1300356B1/en not_active Expired - Lifetime
- 2001-07-05 ES ES01947863T patent/ES2246329T3/es not_active Expired - Lifetime
- 2001-07-05 WO PCT/JP2001/005858 patent/WO2002004332A1/ja not_active Ceased
- 2001-07-05 US US10/332,009 patent/US6709689B2/en not_active Expired - Fee Related
- 2001-07-05 AT AT01947863T patent/ATE305891T1/de not_active IP Right Cessation
- 2001-07-05 MX MXPA02012566A patent/MXPA02012566A/es active IP Right Grant
- 2001-07-05 CN CNB018120946A patent/CN1178832C/zh not_active Expired - Fee Related
- 2001-07-05 AU AU2001269458A patent/AU2001269458A1/en not_active Abandoned
- 2001-07-05 DE DE60113845T patent/DE60113845T2/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| EP1300356A1 (en) | 2003-04-09 |
| DE60113845T2 (de) | 2006-07-06 |
| EP1300356A4 (en) | 2004-07-07 |
| US20030161979A1 (en) | 2003-08-28 |
| DE60113845D1 (de) | 2006-02-16 |
| BR0112153A (pt) | 2004-02-10 |
| KR20030020310A (ko) | 2003-03-08 |
| ATE305891T1 (de) | 2005-10-15 |
| CN1178832C (zh) | 2004-12-08 |
| AU2001269458A1 (en) | 2002-01-21 |
| WO2002004332A1 (en) | 2002-01-17 |
| ES2246329T3 (es) | 2006-02-16 |
| MXPA02012566A (es) | 2003-09-22 |
| KR100472794B1 (ko) | 2005-03-10 |
| TW505712B (en) | 2002-10-11 |
| US6709689B2 (en) | 2004-03-23 |
| EP1300356B1 (en) | 2005-10-05 |
| CN1440362A (zh) | 2003-09-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4408880B2 (ja) | 後加工性に優れた複合繊維及びその製造方法 | |
| CN1307331C (zh) | 复合纤维及其制造方法 | |
| JP4079884B2 (ja) | ポリエステル系複合繊維パッケージ | |
| JP3827672B2 (ja) | ポリエステル系複合繊維パーン | |
| CN102713032A (zh) | 聚酯单丝卷体 | |
| JPWO2000022210A1 (ja) | ポリトリメチレンテレフタレート繊維 | |
| US6709689B2 (en) | Drawn yarn package and production method therefor | |
| JP4720014B2 (ja) | 潜在捲縮発現性を有するポリエステル複合糸およびその製造方法、パッケージ | |
| JPWO2002004332A1 (ja) | 延伸糸パッケージ及びその製造法 | |
| US7163742B2 (en) | Pre-oriented yarn package | |
| JP3599707B2 (ja) | 延伸糸パーン | |
| JPWO2001085590A1 (ja) | 前配向糸パッケージ | |
| JP3753658B2 (ja) | ポリトリメチレンテレフタレートマルチフィラメント糸 | |
| JP4337344B2 (ja) | チーズ状パッケージの製造方法および繊維製品の製造方法 | |
| JP4036617B2 (ja) | 高速仮撚用延伸糸及びその製造方法 | |
| JP4021794B2 (ja) | 織物用複合繊維及びその製造法 | |
| JP4104365B2 (ja) | 加撚糸及びその製造方法 | |
| JP2005105497A (ja) | 加撚糸及びその製造方法 | |
| JP3910038B2 (ja) | 前配向糸パッケージとその製造方法 | |
| JP4334320B2 (ja) | 高速仮撚用複合繊維からなるパッケージ及びその製造方法 | |
| JP4059681B2 (ja) | ポリトリメチレンテレフタレート前配向糸の製造方法 | |
| JP2006200096A (ja) | ポリトリメチレンテレフタレート系繊維及びその紡糸法 | |
| JP2005133252A5 (ja) | ||
| JP2005350780A (ja) | 織物用複合糸及びその製造方法 | |
| HK1051674A (en) | Pre-oriented yarn package |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20021015 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A712 Effective date: 20031002 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20031202 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040130 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040202 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040921 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041115 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041115 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20041115 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050524 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050524 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080603 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090603 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090603 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100603 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100603 Year of fee payment: 5 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100603 Year of fee payment: 5 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |