JP3696148B2 - 陽極ターゲットの再生処理方法 - Google Patents
陽極ターゲットの再生処理方法 Download PDFInfo
- Publication number
- JP3696148B2 JP3696148B2 JP2001333726A JP2001333726A JP3696148B2 JP 3696148 B2 JP3696148 B2 JP 3696148B2 JP 2001333726 A JP2001333726 A JP 2001333726A JP 2001333726 A JP2001333726 A JP 2001333726A JP 3696148 B2 JP3696148 B2 JP 3696148B2
- Authority
- JP
- Japan
- Prior art keywords
- ray radiation
- anode target
- radiation layer
- ray
- substrate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02W—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO WASTEWATER TREATMENT OR WASTE MANAGEMENT
- Y02W30/00—Technologies for solid waste management
- Y02W30/50—Reuse, recycling or recovery technologies
- Y02W30/82—Recycling of waste of electrical or electronic equipment [WEEE]
Landscapes
- Coating By Spraying Or Casting (AREA)
- Manufacture Of Electron Tubes, Discharge Lamp Vessels, Lead-In Wires, And The Like (AREA)
Description
【発明の属する技術分野】
この発明は、使用済みの回転陽極型X線管などから取り出された陽極ターゲットを再生する陽極ターゲットの再生処理方法に関する。
【0002】
【従来の技術】
回転陽極型X線管は、真空容器内に陽極ターゲットを配置し、高速で回転する陽極ターゲットに向って電子ビームを照射し、陽極ターゲットからX線を放出させる構造になっている。
【0003】
回転陽極型X線管の陽極ターゲットは、たとえばグラファイトやモリブデン、モリブデン合金などで形成された基体上に、タングステンやタングステン合金などで形成したX線放射層を設けた構造になっている。
【0004】
ここで、上記構造の陽極ターゲットを製造する従来の製造方法について、その主要工程を示した図3を参照して説明する。図3は粉末冶金法の例で、基体およびX線放射層を形成する金属材料の粉末を用意し(ステップS1)、陽極ターゲットの形状に成形する(ステップS2)。その後、水素やアルゴンなどのガス雰囲気中で約2000℃に加熱し焼結する(ステップS3)。焼結の際、粉末成形品の粒間隙間が減少し、粉末成形品の密度が増加する。その後、鍛造工程(ステップS4)を経て、機械加工を行い(ステップS5)、電子ビームが照射する軌道面を研磨する(ステップS6)。その後、機械的な回転バランスを調整し(ステップS7)、検査工程(ステップS8)を経て完成する。その後、陰極構体などとともに真空容器内に組み込まれ、回転陽極型X線管が完成する。
【0005】
従来の陽極ターゲットの製造方法としては、その他、グラファイトなどの基体上に、タングステン合金などのX線放射層をプラズマ溶射法で形成する方法がある(特開平10−302624号公報参照)。
【0006】
【発明が解決しようとする課題】
回転陽極型X線管が動作状態に入りX線を放射すると、陽極ターゲットのX線放射層は電子ビームの照射で数十〜数百W/cm2 の熱入力を受ける。このとき、X線焦点が形成されるX線放射層に温度勾配が生じ、大きな熱応力が加わる。
その結果、陽極ターゲットのX線放射層に、歪みや荒れ、クラックなどの表面損傷が発生する。
【0007】
表面損傷が発生すると、陽極ターゲットから吸蔵ガスが放出し、耐電圧不良となり、X線管が使用できなくなる場合がある。また、X線出力が低下して使用できなくなる場合がある。
【0008】
ところで、表面損傷が生じた陽極ターゲットを再利用する場合、表面損傷による特性劣化を回復させる必要がある。たとえば製造工程の途中で不良となった陽極ターゲットは、表面損傷の程度が軽いため、研磨加工などの方法で表面損傷を除去し、回転陽極型X線管に組み込まれ使用されている。
【0009】
一方、市場などに出荷された回転陽極型X線管は、実使用時の電子ビームの照射で、陽極ターゲットにはその表面から深部にわたって表面損傷が発生する。この場合、研磨加工などの方法では表面損傷が十分に修復されない。したがって、使用済みの陽極ターゲットについては、修復が困難であるなどの理由から、これまであまり再利用が行われていない。
【0010】
しかし、近年、環境負荷低減などへの社会的要求が高まっている。また、陽極ターゲットは、稀少物質で製造時に環境に高い負荷を与える高融点金属を用いており、その再利用が求められている。
【0011】
本発明は、上記した欠点を解決し、使用済みの陽極ターゲットの再利用が可能な陽極ターゲットの再生処理方法を提供することを目的とする。
【0012】
【課題を解決するための手段】
本発明の陽極ターゲットの再生処理方法は、基体およびこの基体上に形成されたX線放射層を有し、X線の放射源として実使用された使用済みの陽極ターゲットを再生する陽極ターゲットの再生処理方法において、使用済みのX線管を分解して取り出した陽極ターゲットの前記基体上に形成されたX線放射層を、その表面から前記基体が露出しない所定厚さ分だけ除去する第1工程と、この第1工程の後、前記基体上に残った前記X線放射層上に、このX線放射層と実質上同じ材料のX線放射層を肉盛りする第2工程と、この第2工程の後、肉盛りした前記X線放射層の表面を研磨する第3工程とを有している。
【0013】
【発明の実施の形態】
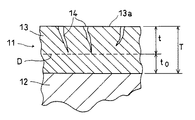
本発明の実施形態について、陽極ターゲットの一部を断面で示した図1および図2を参照して説明する。図1の陽極ターゲット11は、たとえば図3で説明したと同様の粉末冶金法で製造され、その後に、回転陽極型X線管に組み込まれてX線の放射源として実使用されたもので、使用済み後の回転陽極型X線管を分解して外に取り出した状態を示している。陽極ターゲット11は、たとえば基体12およびこの基体12上に形成されたX線放射層13などから構成されている。
基体12はTZMなどのモリブデン合金、あるいは、グラファイトなどで形成されている。X線放射層13は、基体11と相違する金属たとえば10%のレニウムを含有するタングステンなどで形成されている。
【0014】
回転陽極型X線管から取り出された陽極ターゲット11は、実使用時における電子ビームの照射で、X線放射層13に複数の表面損傷14たとえば表面から所定深さの亀裂などが発生している。
【0015】
陽極ターゲット11は、その後、X線焦点が形成されたX線放射層13の部分が、たとえばその全体にわたり、表面13aから点線Dで示した所定の深さtまでの部分が研磨や切削などの方法で除去される。この場合、X線放射層13を除去する深さtは、たとえば表面損傷14がなくなる大きさに選ばれる。また、その深さtは、実使用前の回転陽極型X線管に組み込まれた初期状態でのX線放射層13の厚さTよりも小さくし、X線放射層13の一部が所定の厚さt0 で残り、基体11が露出しない大きさに選ばれる。
【0016】
その後、図2に示すように、基体11上に残ったX線放射層13上に、X線放射層13と実質上同じ材料のX線放射層15をプラズマ溶射法で肉盛りする。プラズマ溶射法では、たとえばプラズマ銃が発生するプラズマビームの熱でX線放射層13と実質上同じ材料を溶融し、この溶融した材料をX線放射層13上に吹き付けて成膜し、X線放射層15を形成する。
【0017】
なお、溶融した材料を吹き付け成膜する前に、プラズマビームの熱で基体11およびX線放射層13を予備加熱しておくことが望ましい。また、X線放射層13上にこれと実質上同じ材料を吹き付けて成膜している。X線放射層13はたとえばタングステンおよびレニウムなどで形成されている。このような場合、実質上同じ材料には、レニウムの含有率などを含めてX線放射層13とまったく同じ構成に限らず、たとえばレニウムの含有率が相違するような場合も含まれる。
【0018】
なお、プラズマ溶射法には、プラズマを誘導加熱で発生する誘導プラズマ溶射法や、減圧の雰囲気中で行う減圧プラズマ溶射法などが利用される。減圧したチャンバ内で溶射する減圧プラズマ溶射法を用いた場合、材料がよく溶融し、良好な特性のものが得られる。
【0019】
その後、肉盛りしたX線放射層15の表面たとえばX線焦点が形成される表面を研磨仕上げ加工する。
【0020】
図2は、X線放射層15の表面を研磨仕上げ加工した状態を示し、この場合、X線放射層全体の厚さすなわち基体11上に残ったX線放射層13および肉盛りされたX線放射層15それぞれの厚さの和、すなわちX線放射層15の表面15aから基体12までの寸法T0 が、使用前の回転陽極型X線管に組み込まれた初期状態における陽極ターゲットのX線放射層と同じになっている。
【0021】
上記の実施形態では、表面損傷が生じたX線放射層の一部を除去している。この場合、除去する深さは、たとえば実使用前の初期のX線放射層が0.5mm〜2.0mmの範囲の厚さに粉末冶金法で形成されている場合、表面から0.2mm〜1.5mmの範囲が望ましい。たとえば、実使用前のX線放射層の厚さが1mm程度の場合、0.5mm程度の深さで除去される。
【0022】
上記した構成によれば、X線放射層に発生した表面損傷が修復され、陽極ターゲットとしての特性が回復し、再利用が可能となる。
【0023】
また、X線放射層の一部を残し、その上に実質上同じ材料のX線放射層を肉盛りする構造となっている。この場合、必要とされるX線放射層の厚さ分の全体を基体上に形成する場合に比べ、肉盛りする部分の厚さを薄くできる。したがって、その分、肉盛り層に対するストレスが軽減され、クラックの発生が抑えられる。また、コストも軽減する。
【0024】
また、肉盛りする溶射材料と肉盛りされるX線放射層の表面は実質上同じ材料が用いられている。したがって、熱膨張差に起因する肉盛り層のストレスが軽減し、クラックの発生が抑えられ、肉盛り層の密着度が向上する。
【0025】
また、肉盛りする部分をプラズマ溶射法で形成している。通常の陽極ターゲットの製造方法たとえば粉末冶金法でX線放射層を肉盛りした場合は、肉盛りした部分のX線放射層の接合強度が弱くなる。プラズマ溶射を用いた場合は、大きな接合強度が得られ、また、新品とほぼ同一の特性のものが得られる。
【0026】
また、修復後のX線放射層全体の厚さを、使用前の回転陽極型X線管に組み込まれた初期状態における陽極ターゲットのX線放射層と同じにしている。この場合、寸法形状などに変更がないため、これまで使用されていたと同じ構造の回転陽極型X線管に容易に組み込むことができる。
【0027】
上記の実施形態は、X線放射層をタングステン合金で形成した場合で説明している。しかし、本発明は、X線放射層をタングステン合金に限らず、モリブデンやモリブデン合金、タングステンなどを使用した場合にも適用できる。
【0028】
上記した構成によれば、使用済みの陽極ターゲットの再利用が可能となる。その結果、稀少物質で、製造時に環境に高い負荷を与える高融点金属を有効に利用でき、環境負荷が低減され、安価なX線管の提供が可能となる。
【0029】
【発明の効果】
本発明によれば、使用済みの陽極ターゲットの再利用が可能な陽極ターゲットの再生処理方法を実現できる。
【図面の簡単な説明】
【図1】本発明の実施形態を説明するための断面図で、実使用後の陽極ターゲットの一部を示している。
【図2】本発明の実施形態を説明するための断面図で、表面損傷を修復した後の陽極ターゲットの一部を示している。
【図3】従来の陽極ターゲットの製造方法を説明するための製造工程図である。
【符号の説明】
11…陽極ターゲット
12…陽極ターゲットの基体
13…陽極ターゲットのX線放射層
13a…X線放射層の表面
14…表面損傷
15…肉盛りしたX線放射層
15a…肉盛りしたX線放射層の表面
Claims (3)
- 基体およびこの基体上に形成されたX線放射層を有し、X線の放射源として実使用された使用済みの陽極ターゲットを再生する陽極ターゲットの再生処理方法において、使用済みのX線管を分解して取り出した陽極ターゲットの前記基体上に形成されたX線放射層を、その表面から前記基体が露出しない所定厚さ分だけ除去する第1工程と、この第1工程の後、前記基体上に残った前記X線放射層上に、このX線放射層と実質上同じ材料のX線放射層を肉盛りする第2工程と、この第2工程の後、肉盛りした前記X線放射層の表面を研磨する第3工程とを有することを特徴とする陽極ターゲットの再生処理方法。
- 第2工程のX線放射層の肉盛りをプラズマ溶射法で行う請求項1記載の陽極ターゲットの再生処理方法。
- 第3工程の研磨で、基体上のX線放射層の厚さを、実使用前の初期状態におけるX線放射層と同じ厚さにする請求項1記載の陽極ターゲットの再生処理方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001333726A JP3696148B2 (ja) | 2001-10-31 | 2001-10-31 | 陽極ターゲットの再生処理方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001333726A JP3696148B2 (ja) | 2001-10-31 | 2001-10-31 | 陽極ターゲットの再生処理方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003142000A JP2003142000A (ja) | 2003-05-16 |
| JP3696148B2 true JP3696148B2 (ja) | 2005-09-14 |
Family
ID=19148946
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001333726A Expired - Fee Related JP3696148B2 (ja) | 2001-10-31 | 2001-10-31 | 陽極ターゲットの再生処理方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3696148B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101053505B1 (ko) * | 2009-05-11 | 2011-08-03 | (주)제이씨이노텍 | 이온주입장치용 재생 아크챔버 및 아크챔버의 재생방법 |
| AT14991U1 (de) * | 2015-05-08 | 2016-10-15 | Plansee Se | Röntgenanode |
| DE102023206414A1 (de) | 2023-07-06 | 2025-01-09 | Bruker Axs Gmbh | Verfahren zum Überführen eines Bauteils von einer Ausgangs-Röntgenröhre in eine Ziel-Röntgenröhre, insbesondere für ein Recycling |
-
2001
- 2001-10-31 JP JP2001333726A patent/JP3696148B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003142000A (ja) | 2003-05-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| RU2304633C2 (ru) | Обновление изделий из тугоплавких металлов | |
| JP4286025B2 (ja) | 石英治具の再生方法、再生使用方法および半導体装置の製造方法 | |
| EP0119343A1 (en) | Turbine engine seal and method for repair thereof | |
| JP6564881B2 (ja) | X線陽極 | |
| KR101902010B1 (ko) | 엑스선관 타겟, 이를 구비한 엑스선관, 및 상기 엑스선관 타겟의 제조 방법 | |
| US20220139663A1 (en) | Insulator with conductive dissipative coating | |
| US4534993A (en) | Method of manufacturing a rotary anode for X-ray tubes and anode thus produced | |
| US7794554B2 (en) | Rejuvenation of refractory metal products | |
| KR930009170B1 (ko) | 함침형 음극의 제조방법 | |
| Lee et al. | Fabrication of beads using a plasma electron beam and Stellite21 powders for additive manufacturing | |
| JP2003142000A (ja) | 陽極ターゲットの再生処理方法 | |
| US4641333A (en) | Method of manufacturing an X-ray tube rotary anode and an X-ray tube rotary anode manufactured according to this method | |
| KR102621462B1 (ko) | 프로파일형 스퍼터링 타겟 및 이의 제조 방법 | |
| US5294399A (en) | Preparation of cathode structures for impregnated cathodes | |
| KR20160067490A (ko) | 텅스텐 폐타겟의 재생방법 및 이로부터 제조된 배선 및 전극 형성을 위한 재활용 텅스텐 타겟 | |
| EP3168857B1 (en) | Covering material stripping method using ion irradiation | |
| US10325749B2 (en) | Process for repairing an anode for emitting x-rays and repaired anode | |
| JPH03264705A (ja) | ガスタービン動翼補修方法 | |
| JP2010106330A (ja) | スパッタリングターゲットの製造方法、スパッタリングターゲット、スパッタリング装置 | |
| JP2018058086A (ja) | 超電導部品製造装置及び超電導部品製造方法 | |
| KR20040015195A (ko) | 몰리브덴과 알루미늄을 함유한 어셈블리 및타겟/백플레이트 어셈블리 형성 시에 중간층 이용방법 | |
| JP6624585B2 (ja) | スパッタリングターゲット−バッキングプレート接合体 | |
| JPH08279344A (ja) | X線管及びその製造方法 | |
| JP3345439B2 (ja) | X線管回転陽極の製造方法 | |
| US5013274A (en) | Process for restoring locally damaged parts, particularly anticathodes |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040116 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040901 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040907 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041108 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20041115 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050614 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050628 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090708 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100708 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100708 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110708 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120708 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130708 Year of fee payment: 8 |
|
| LAPS | Cancellation because of no payment of annual fees |