JP3696704B2 - 包装機の充填装置 - Google Patents
包装機の充填装置 Download PDFInfo
- Publication number
- JP3696704B2 JP3696704B2 JP29737696A JP29737696A JP3696704B2 JP 3696704 B2 JP3696704 B2 JP 3696704B2 JP 29737696 A JP29737696 A JP 29737696A JP 29737696 A JP29737696 A JP 29737696A JP 3696704 B2 JP3696704 B2 JP 3696704B2
- Authority
- JP
- Japan
- Prior art keywords
- funnel
- filling
- lower funnel
- driving means
- rotating plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000012856 packing Methods 0.000 title claims 2
- 238000004806 packaging method and process Methods 0.000 claims description 41
- 230000003028 elevating effect Effects 0.000 description 2
- 235000013305 food Nutrition 0.000 description 2
- 239000008187 granular material Substances 0.000 description 2
- 238000005303 weighing Methods 0.000 description 2
- 238000001514 detection method Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 235000021055 solid food Nutrition 0.000 description 1
Images



Landscapes
- Basic Packing Technique (AREA)
- Supply Of Fluid Materials To The Packaging Location (AREA)
Description
【発明の属する技術分野】
本発明は、食品や穀物類等の固形物、粒状物等の袋詰めを高速で行うロータリー方式の包装機における充填装置に関する。
【0002】
【従来の技術】
従来のロータリー方式の包装機として、多数のグリップ対を回転体の放射方向に突設し、供給される包装袋を各グリップ対により順次吊り下げ状に掴んで開口ステーション、充填ステーション、トップシールステーション等の各ステーションに間欠移動させつつ、所定量の被包装物を1工程の停止時間内に1個の充填漏斗を用いて充填し、袋口のシールを施してから該袋を排出する構成のものが知られている。かかる包装機の充填装置の一例として、実公昭62−21521号公報に、1箇所で充填漏斗を包装袋内に臨ませて被包装物を投入する構造とされているものが記載されて公知である。
【0003】
【発明が解決しようとする課題】
ところで、最近の包装機の高速化の要求に対応するため、固形物、粒状物及び粉体等の被包装物を対象とし、従来の包装能力の約2倍程度の毎分40〜100回程度の包装処理を行おうとする場合、上記1個の充填漏斗で充填を施す構成の充填装置では、漏斗内の被包装物の落下速度を変えることができないために僅かな停止時間の間に投入を完了することが困難である。しかして、現状では少量の被包装物を充填する場合を除き、高速化に適応する充填装置が見当たらないという状況であるため、その要求に答える装置の開発が要望されていた。
【0004】
この発明の目的は、包装能力の高い包装機に対応させるために被包装物の充填を円滑で迅速に行う充填装置を提供することにある。
【0005】
【課題を解決するための手段】
前記目的を達成するために本発明は、多数のグリップ対を放射方向に設けた回転体を複数個のステーション毎に間欠停止して移動させ、前記グリップ対により吊り下げ状に支持された包装袋に計量された被包装物を充填するように構成されたロータリー方式の包装機の充填装置において、機台上に立設されたスタンドに回転自由に支持された縦軸に回転板を固定して設け、該回転板をモータ装置又はインデックス機構を備えた駆動装置の駆動により前記回転体と同期して間欠回転移動するように設け、該回転板上に水平で放射方向に進退可能に設けた複数個のスライダーを配置し、該スライダーに下部漏斗を上下方向に移動させる第1駆動手段を取り付け、前記スタンドに固定したカムの環形溝に遊嵌されるローラーを前記スライダー側に回転自由に設け、前方の充填ステーションに、計量された被包装物を投入するための上部漏斗を第2駆動手段により上下動可能に設け、前方の充填ステーションにおいて前記下部漏斗を第1駆動手段により下降させて包装袋内に挿入し、かつ前記上部漏斗を第2駆動手段により下降させて該下部漏斗の上口に合致させてから被包装物を下部漏斗内に放出させ、該下部漏斗を前記モーター装置又はインデックス機構を備えた駆動装置により前記グリップ対の回転軌道に沿わせて後方の充填ステーションまで移動させた後、その後方の充填ステーションにおいて該下部漏斗を第1駆動手段により上昇させて包装袋から脱出させるように構成したことを特徴とする。
【0006】
【発明の作用及び効果】
グリップ対により吊り下げ状に掴まれた包装袋が、前方(位置)の充填ステーションに移動して停止すると、下部漏斗が第1駆動手段により下降してその落下口が包装袋内に挿入される。これとほぼ同時的に、単独の上部漏斗が第2駆動手段によりその下部漏斗の上口に合致するまで下降してから、計量された被包装物が下部漏斗内に放出される。ついで、モーター装置又はインデックス機構を備えた駆動装置の駆動により回転板が回転すると、その下部漏斗は包装袋に挿入された状態のままで、包装袋を支持するグリップ対の回転軌道に沿って後方(位置)の充填ステーションまで移動して停止する。また、上部漏斗は被包装物を下部漏斗内に放出した直後に、第2駆動手段により元位置まで上昇して次の充填指令があるまで待機する。
【0007】
しかして、下部漏斗内に止まった被包装物がある場合には、前方の充填ステーションから後方の充填ステーションまで移動する時間内に包装袋に収まる。後方(位置)の充填ステーションに移動した下部漏斗は、その落下口を包装袋から脱出させるために第1駆動手段により上昇移動する。かかる一連の充填動作が、順次供給される包装袋と対応するように連続的に行われる。
【0008】
上述したように、この充填装置は、単独の上部漏斗に対応する複数個の下部漏斗を備え、充填途中にある被包装物を収めた下部漏斗を包装袋の回転軌道に合わせて一緒に移動させる構造とすることにより、充填時間をより多く稼いで充填動作を円滑に行うことが可能となった。さらには、包装能力の高い包装機に対応させるための充填速度を向上することができた。
【0009】
【発明の実施の形態】
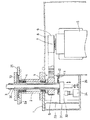
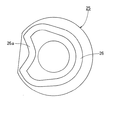
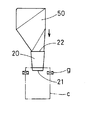
以下に、本発明の実施の形態例を図面に基づいて説明する。図1は本発明の充填装置を備えた包装機の平面図、図2は充填装置の要部の側面図、図3は同一部の平面図、図4は図2の上部分の側面図、図5は図2の下部分の側面図、図6はカムの平面図、図7は下部漏斗が包装袋に挿入された状態を示す説明図、図8は充填状態を示す説明図である。
【0010】
図1には、ロータリー方式の包装機Pに備えられた本発明の充填装置Fを示す。その包装機Pは、多数の、ここでは10組のグリップ対gを水平放射方向に設けた回転体aを複数個のステーション毎に間欠停止して移動させる間欠駆動手段(図示せず)、給袋手段b、計量手段(図示せず)等を備えた一般的な構造になるものであり、包装袋cの供給ステーションi、開口ステーションii、iii、充填ステーションiv、v、アイドルステーションvi、vii、トップシールステーションviii、排出ステーションix、アイドルステーションx等の10ステーションからなる。
【0011】
充填装置Fは、食品や穀物類等の被包装物を包装袋c内に投入充填するものである。図2、5において、機台1上に立設されたスタンド2には、中空の縦軸3を軸受4、4で回転自由に支持する。そのスタンド2から下方に突出した縦軸3にプーリー5を固定し、サーボモータを用いたモータ装置6の出力軸7に固定した駆動プーリー8と前記プーリー5とをタイミングベルト9で連結する。10はスタンド2の上フランジ2aより少し上で縦軸3に固定された回転板であり、該回転板10は、包装機P側に備えたエンコーダ(図示せず)の検出信号に基づくモータ装置6の駆動により前記回転体aと同期して間欠回転移動制御するように設けられている。縦軸3の下端部には後記下部漏斗20と同数の駒片11を取り付け、各駒片11の回転停止位置をセンサー12により確認し、その停止位置が外れたときにはモータ装置6の駆動を停止するように設けている。この実施の形態例では、包装機Pの回転体aの割出角度が36°に対し、充填装置Fの回転板10の割出角度は60°であり、回転板10の回転動作は、予め設定されたカム線図データに基づき該回転体aの回転移動に同期して追随するように制御されている。なお、上記モータ装置6に代えて、公知のインデックス機構を備えた駆動装置の出力軸を前記縦軸3に連結して回転板10を前記と同様に間欠回転移動制御する構成にすることもできる。
【0012】
回転板10の上面には、図3、4に示すように複数個の、ここでは6個のブロック15を取り付けて各ブロック15に水平で放射方向に一対のガイドバー16を固定し、該ガイドバー16にスライダー17を進退可能に遊嵌する。各スライダー17には、第1駆動手段たるガイド付エアーシリンダ18を固定したブラケット19を取り付ける。20は上口22より落下口21を少しすぼませた円筒形の下部漏斗であり、該下部漏斗20の側面から延設したアーム23を上記エアーシリンダ18の縦向きのロッド18aに取り付けて、下部漏斗20を上下方向に移動可能に設ける。
【0013】
前記エアーシリンダ18(又はスライダー17)の下面には、ローラー24を垂直向きに回転自由に設け、該ローラー24を前記スタンド2の上フランジ2aに固定したカム25の環形溝26に遊嵌する(図4)。その環形溝26の一部は、図6に示すように、下部漏斗20を前方の充填ステーションivから後方の充填ステーションvまでの範囲を包装袋cの回転軌道tに沿うように移動させるために、逆円弧溝26aに形成されている。
【0014】
上記縦軸3内に上下動可能に支承されたポスト30の、縦軸3から下方に突出する部分にはホルダー31を固定し、該ホルダー31の先端に形成した解放溝32を機台1に立設したガイドバー33に遊嵌する。34はホルダー31の下方に設置された小ストロークのエアシリンダであって、後記メカバルブ40を作動させるときにポスト30を上昇移動させるものである。35はポスト30の下端を当接させるためのストッパーである。
【0015】
上記ブロック15上に固定した支持台36には、上記ガイド付エアーシリンダ18をそれぞれ単独に制御するために、各エアーシリンダに対応するメカバルブ40を下向きにして取り付ける。41はポスト30に固定した円弧形の板カムであって、該板カム41はエアーシリンダ34によりメカバルブ40の作動ロッド40aを押圧するもので、これにより下部漏斗20を下降作動するように設けられている。
【0016】
上記ポスト30のメカバルブ40より少し上方位置に、該ポスト30と平行にガイドシャフト43を立設した支持板42を固定する。45はブッシュ46、47をそれぞれ前記ポスト30、ガイドシャフト43に遊嵌した昇降ベースである。支持板42には第2駆動手段たるエアーシリンダ48を取り付け、該シリンダ48のロツド48a側を昇降ベース45に取り付ける。昇降ベース45には、計量装置(図示せず)により計量された被包装物を受け入れて前記下部漏斗20に導くための上部漏斗50を、ブラケット51を介して固定する。その上部漏斗50は前方の充填ステーションivの位置に一か所のみ配置されており、前記エアーシリンダ48により上下動可能に設けている。
【0017】
しかして、この充填装置Fは、前方の充填ステーションivにおいて下部漏斗20をガイド付エアーシリンダ18により下降させてその落下口21を包装袋c内に挿入し(図7)、これとほぼ同時的に上部漏斗50をエアーシリンダ48により下降させて該下部漏斗20の上口22に合致させてから被包装物を下部漏斗20内に放出させ(図8)、該下部漏斗20をモーター装置6により前記グリップ対gの回転軌道tに沿わせて後方の充填ステーションvまで移動させた後、その後方の充填ステーションvにおいて該下部漏斗20をエアーシリンダ18により上昇させて包装袋cから脱出させるように構成される。
【0018】
かかる充填装置Fの詳細な作動については、上記した発明の作用の項、各構成要素の中で述べているのでその説明を省略する。
しかして、この充填装置は、単独の上部漏斗に対応する複数個の下部漏斗を備え、充填途中にある被包装物を収めた下部漏斗を包装袋の回転軌道に合わせて一緒に移動させる構造とすることにより充填時間をより多く稼いで、充填動作を円滑迅速に行うことができるという優れた機能を有する。
【図面の簡単な説明】
【図1】本発明の充填装置を備えた包装機の平面図
【図2】充填装置の要部の側面図
【図3】同一部の平面図
【図4】図2の上部分の側面図
【図5】図2の下部分の側面図
【図6】カムの平面図
【図7】下部漏斗が包装袋に挿入された状態を示す説明図
【図8】充填状態を示す説明図
【符号の説明】
F→充填装置 P→包装機 c→包装袋 g→グリップ対 a→回転体
iv→前方の充填ステーション v→後方の充填ステーション t→回転軌道
1→機台 2→スタンド 3→縦軸 6→モータ装置 10→回転板
17→スライダー 18→第1駆動手段(ガイド付エアーシリンダ)
20→下部漏斗 22→上口 24→ローラー 25→カム
48→第2駆動手段(エアーシリンダ) 50→上部漏斗
Claims (1)
- 多数のグリップ対を放射方向に設けた回転体を複数個のステーション毎に間欠停止して移動させ、前記グリップ対により吊り下げ状に支持された包装袋に計量された被包装物を充填するように構成されたロータリー方式の包装機の充填装置において、機台上に立設されたスタンドに回転自由に支持された縦軸に回転板を固定して設け、該回転板をモータ装置又はインデックス機構を備えた駆動装置の駆動により前記回転体と同期して間欠回転移動するように設け、該回転板上に水平で放射方向に進退可能に設けた複数個のスライダーを配置し、該スライダーに下部漏斗を上下方向に移動させる第1駆動手段を取り付け、前記スタンドに固定したカムの環形溝に遊嵌されるローラーを前記スライダー側に回転自由に設け、前方の充填ステーションに、計量された被包装物を投入するための上部漏斗を第2駆動手段により上下動可能に設け、前方の充填ステーションにおいて前記下部漏斗を第1駆動手段により下降させて包装袋内に挿入し、かつ前記上部漏斗を第2駆動手段により下降させて該下部漏斗の上口に合致させてから被包装物を下部漏斗内に放出させ、該下部漏斗を前記モーター装置又はインデックス機構を備えた駆動装置により前記グリップ対の回転軌道に沿わせて後方の充填ステーションまで移動させた後、その後方の充填ステーションにおいて該下部漏斗を第1駆動手段により上昇させて包装袋から脱出させるように構成したことを特徴とする包装機の充填装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP29737696A JP3696704B2 (ja) | 1996-10-17 | 1996-10-17 | 包装機の充填装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP29737696A JP3696704B2 (ja) | 1996-10-17 | 1996-10-17 | 包装機の充填装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10119901A JPH10119901A (ja) | 1998-05-12 |
| JP3696704B2 true JP3696704B2 (ja) | 2005-09-21 |
Family
ID=17845693
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP29737696A Expired - Fee Related JP3696704B2 (ja) | 1996-10-17 | 1996-10-17 | 包装機の充填装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3696704B2 (ja) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100465068C (zh) * | 2006-11-02 | 2009-03-04 | 长沙楚天科技有限公司 | 双排气流式粉剂分装装置 |
| JP5017561B2 (ja) * | 2007-06-15 | 2012-09-05 | ゼネラルパッカー株式会社 | 包装機におけるノズル、充填漏斗の移動制御装置 |
| JP5568727B2 (ja) * | 2009-05-26 | 2014-08-13 | ゼネラルパッカー株式会社 | 包装機の充填装置 |
| JP5996417B2 (ja) * | 2012-12-20 | 2016-09-21 | 東洋自動機株式会社 | 容器への粉体充填装置 |
| CN104960682B (zh) * | 2015-05-27 | 2016-11-02 | 山东鲁南衡器有限公司 | 超微粉定量灌装系统 |
| CN107804492B (zh) * | 2017-12-07 | 2023-10-03 | 南京高正农用化工有限公司 | 一种大粒剂水溶袋中袋包装机 |
| CN113353350B (zh) * | 2021-07-13 | 2025-03-25 | 朗锐包装技术(沧州)有限公司 | 一种跟随下料机构 |
-
1996
- 1996-10-17 JP JP29737696A patent/JP3696704B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH10119901A (ja) | 1998-05-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109159983B (zh) | 一种包装袋包装装置 | |
| EP0908387A1 (en) | Bag filling apparatus and method | |
| JP5944738B2 (ja) | 連続移送式袋詰め包装機 | |
| CN209649630U (zh) | 一种软包装袋给袋封口装置 | |
| CN107651228A (zh) | 一种食用盐自动包装封口设备 | |
| CN107336870A (zh) | 旋转双工位钢球自动包装装置及方法 | |
| JP3572004B2 (ja) | 定量充填包装方法及びその装置 | |
| JP2004067224A (ja) | 包装機における不活性ガス充填方法 | |
| JP2884061B2 (ja) | 包装機 | |
| JP5044846B2 (ja) | 包装機における被包装物の充填装置 | |
| JPH10119901A (ja) | 包装機の充填装置 | |
| CN205770232U (zh) | 一种自动调剂装配线 | |
| JP3559483B2 (ja) | 包装機における被包装物の定量充填方法 | |
| JP2884064B2 (ja) | 包装機の充填装置 | |
| GB1221859A (en) | Bagging machine | |
| CN106697342A (zh) | 一种多层下药机 | |
| CN210555643U (zh) | 粉末自动灌装机 | |
| JP4430196B2 (ja) | ロータリ型袋詰め包装機における袋底受け台装置 | |
| JP5568727B2 (ja) | 包装機の充填装置 | |
| JP5050204B2 (ja) | 包装機の充填装置 | |
| JPH09328102A (ja) | 包装機の計量装置 | |
| JP2007230606A (ja) | 扁平な物品の二つ折り加工方法及びその装置 | |
| JPH10129601A (ja) | 包装機の充填装置 | |
| CN216779481U (zh) | 滑道式分级称 | |
| JP2917073B2 (ja) | 計量器と回転式包装機との間の運転制御方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050614 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050628 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050630 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090708 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090708 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100708 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100708 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110708 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120708 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120708 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120708 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130708 Year of fee payment: 8 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313532 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130708 Year of fee payment: 8 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |