JP3729689B2 - リフロー方法及び装置 - Google Patents
リフロー方法及び装置 Download PDFInfo
- Publication number
- JP3729689B2 JP3729689B2 JP22585999A JP22585999A JP3729689B2 JP 3729689 B2 JP3729689 B2 JP 3729689B2 JP 22585999 A JP22585999 A JP 22585999A JP 22585999 A JP22585999 A JP 22585999A JP 3729689 B2 JP3729689 B2 JP 3729689B2
- Authority
- JP
- Japan
- Prior art keywords
- circuit board
- printed circuit
- magnetic field
- temperature
- heating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Electric Connection Of Electric Components To Printed Circuits (AREA)
Description
【発明の属する技術分野】
本発明は、クリーム半田を付与して電子部品が搭載されたプリント回路基板を移動経路に沿って搬送して、その搬送中に前記クリーム半田を溶融させてプリント回路基板に前記電子部品を実装するリフロー方法及び装置に関するものである。
【0002】
【従来の技術】
近年、電子機器の小型化、高機能化の要求に伴なって、クリーム半田などによるリフロー半田付け技術が進歩し、プリント基板への電子部品の高密度実装化が進められている。
例えばクリーム半田を用いたリフロー半田付けは、クリーム半田をプリント回路基板に印刷する工程と、印刷したクリーム半田に電子部品を搭載する工程と、プリント回路基板を加熱し半田付けを行うリフロー工程とからなる。
【0003】
図3は、プリント回路基板への電子部品の実装状態を示し、図4は、従来のリフロー装置を示す。
図3(a)に示すように、リフロー前のプリント回路基板8には、所定の電極11上にクリーム半田12が印刷されており、クリーム半田12により電子部品13の部品電極14と電極11とが電気的に接続されるように、電子部品13が正確に位置決めされて搭載されている。
【0004】
この電子部品13が搭載されたプリント回路基板8は、図4に示すように、搬送装置6の搬送経路を矢印A方向へ搬送され、炉体3に設けられた5組の加熱ユニット19a〜19eの内部を通過する。
加熱ユニット19a〜19eにはそれぞれヒータ15が設けられており、矢印aで示すヒータ15で加熱された空気がノズル18を介して矢印bで示すように整流されて吹き出され、その空気の一部は矢印cで示すように加熱ユニット19a〜19eの外部に流出て、矢印dで示すように炉体3の上部に設けられた排気口16より排出される。残りの空気は、搬送装置6を介して各加熱ユニット19a〜19eと対向する位置に設けられたシロッコファン17により炉体3の内部で循環する。
【0005】
このようにして各加熱ユニット19a〜19e内の空気をヒータ15にて所定の温度に加熱した熱風と各ヒータ15の輻射熱により、プリント回路基板8が均一に加熱される。
そして、クリーム半田12の溶融点以上にプリント回路基板8が加熱されると、一旦クリーム半田12が溶融して電極11と部品電極14の両者に均等に半田が分散する。
【0006】
加熱ユニット19a〜19eを通過したプリント回路基板8は、冷却ファン7により冷却され、図3(b)に示すように、クリーム半田12が固化して電極11と電子部品13の部品電極14とが接合される。
クリーム半田12は、直径30〜60μm程度の半田粉末をフラックスと混合し、クリーム状にした物質である。フラックスは、リフロー時における電極11と部品電極14の酸化物の除去と保護を目的として配合されるものであり、主成分であるロジンを溶剤に溶融して、少量の添加物を加えて成分調整したものである。
【0007】
詳しくは、プリント回路基板8を半田12の溶融点以上に加熱する際に、加熱とともに電極11や部品電極14が激しく酸化し始める。特に電極11は、一般的に銅で形成されているため酸化が著しい。
酸化により電極11の表面が酸化物で被われると、溶融したクリーム半田12が電極11と金属間化合物を形成することができず、溶融したクリーム半田12がはじかれて、半田付けできなくなる。
【0008】
しかしながら、クリーム半田12に混入されたフラックスに含有されるロジンは、140〜160℃程度に加熱されると軟化すると同時に活性化し、電極11の表面に発生した酸化物に対して還元反応を起こして酸化物を除去し、純粋な金属表面を露出させる。さらに、軟化したロジンは電極11を被っているため、雰囲気中の酸素と電極11との接触が阻害され、再酸化が抑制される。
【0009】
このようなフラックスの効果を有効にするために、一般的にリフロー半田付けにおいては、図5に示すような温度プロファイルの設定が必要となる。
図5に示すプリント回路基板8の温度プロファイルを実現するために、各加熱ユニット19a〜19eは、以下のように温度設定される。この例では、プリント回路基板8の投入側から3組の加熱ユニット19a〜19cが後述のプリヒート工程で使用され、残りの2組の加熱ユニット19d、19eが本加熱に使用される。
【0010】
加熱ユニット19a〜19cのうち最初の加熱ユニット19aは、プリヒート工程の設定温度に速やかに到達できるように、プリヒート工程で必要とされる温度より10℃〜30℃程度高めの温度に設定され、加熱ユニット19b、19cは、プリヒート工程で必要とされる温度に設定される。
本加熱工程で使用される加熱ユニット19d,19eのうち、加熱ユニット19dは、リフロー工程中の最高温度である230℃よりも少し高めに設定され、加熱ユニット19eは230℃程度に設定される。
【0011】
このように構成された加熱ユニット19a〜19cを通過することで、プリント回路基板8はまず160℃程度まで加熱され、その状態で40秒程度保持される。この時、上述した酸化物還元反応が進行して、電極11の表面に発生した酸化物が除去される。この工程は一般的にプリヒート工程と呼ばれる。
このプリヒート工程は、上記のようなフラックスの酸化物除去効果を有効にするだけでなく、プリント回路基板8の上の温度ばらつきを少なくする効果もある。すなわち、プリント回路基板8には大小様々な電子部品13が様々な部品間隔で搭載されており、大きな電子部品と小さな電子部品とでは熱容量に差があるため、所定の温度に上昇する時間が異なってくる。従って、プリヒート工程をある程度長くとることで、プリント回路基板8の上の温度ばらつきを小さくできる。
【0012】
プリヒート工程に次いで、200℃以上の本加熱を行う。ここでは、プリント回路基板8を230℃程度まで加熱し、クリーム半田12を溶融して半田付けが行われる。
一般的に、クリーム半田12で使用される半田は、錫と鉛の共晶半田がクリーム半田の半田成分として使用されており、その融点は183℃である。従って、プリント回路基板8は183℃以上に加熱すればよいが、より短時間で半田付けを行うために230℃程度まで加熱することが多い。
【0013】
この時、200℃以上に保持される時間は、20秒以下であることが望ましい。20秒よりも加熱すると、電子部品13が加熱により劣化する可能性が高くなる。
なお、プリント回路基板8の温度プロファイルの調整は、上記のような各加熱ユニット19a〜19eの設定温度の調節だけでなく、搬送速度により行うこともでき、例えば加熱に要する時間が不足する場合には、加熱ユニット19a〜19eのヒータ15の設定温度を上げる他に、プリント回路基板8の搬送速度を遅くしてもよい。
【0014】
【発明が解決しようとする課題】
しかしながら、上記のように構成されたリフロー装置では、温度プロファイルの設定に熟練を要し、最適な温度設定値を決定するのに時間がかかるという問題がある。
温度プロファイルの設定には、上述のように加熱ユニット19a〜19eのヒータ温度の設定と、プリント回路基板8の搬送速度を考慮する必要がある。
【0015】
特に、プリント回路基板8の搬送速度は、どの加熱ユニット19a〜19eを通過する速度も全て同じであるため、加熱ユニット19a〜19eのヒータ設定温度を調節しながら最適な温度設定値を見つける必要がある。
また、プリント回路基板8の温度上昇は、プリント回路基板8の大きさや搭載されている部品の密度によっても変化することから、例えば、熱容量が大きく異なる電子部品が搭載されている場合には、温度のばらつきを小さくするためにプリヒート工程を長く取る必要がある。
【0016】
プリヒート工程を長くするためには、プリント回路基板8の搬送速度を遅くするが、必然的にプリント回路基板8が本加熱工程を行う加熱ユニット19d,19eを通過する時間も長くなり、熱容量の小さい電子部品には温度補償範囲を超える熱量が加わり損傷する場合がある。
このようにプリント回路基板8の温度プロファイルの設定には慎重さが求められ、時間のかかる作業となる。
【0017】
また、上記のようなリフロー装置は、一般に大きなプリント回路基板8でもリフローができるように大型の装置が用いられることから、装置の持つ熱容量が大きくなり、稼動中の消費エネルギーが大きくなるという問題がある。
具体的には、奥行きが800mm〜1200mm程度、長さが2500mm〜4000mm程度、高さが1500mm〜2000mm程度と大型のリフロー装置では、炉体3の容量が大きくなるため、製造ラインにおいて常温から装置を稼動させた際に、ヒータ15にて炉体3の内部の空気を加熱して一定温度にするには大きな熱容量が必要となり、一定温度になるまでに30分から1時間の立ち上げ時間がかかり、生産性が低下する。
【0018】
そのため、立ち上げ時間を短縮するために、休憩時など製造が行われていない時間でも常時ヒータ15に通電する方法が取られているが、実際の稼働率と比較して消費される電力が大きくなる。
また、上記のような大型のリフロー装置では、装置の熱容量が大きいため、機種の切り替え時間が長くなるという問題もある。
【0019】
すなわち、機種切り替えによって設定温度が上がる場合には、加熱方向であるので比較的短時間で温度を変更できるが、設定温度を下げる場合には、装置全体が設定温度を一定に保ちやすいよう断熱構造となっていること、また炉体3全体を冷却する機構を持っていないため、一旦温度の上がった炉体3を冷却するには自然放熱になることなどから、時間がかかることとなる。
【0020】
本発明は、前記問題点を解決し、温度プロファイル設定の自由度が向上でき、リフロー装置のエネルギー消費量の削減が図れ、機種切り替え時間の短縮を実現できるリフロー方法および装置を提供することを目的とする。
【0021】
【課題を解決するための手段】
本発明のリフロー方法および装置は、プリント回路基板の搬送経路に沿って輻射加熱体とこれに作用する磁界発生手段を設けたことを特徴とする。
この本発明によると、温度プロファイル設定の自由度が向上でき、リフロー装置のエネルギー消費量の削減と、機種切り替え時間の短縮とを実現できる。
【0022】
【発明の実施の形態】
本発明の請求項1記載のリフロー半田付け装置は、搬送経路を搬送される実装基板を半田付けするリフロー半田付け装置であって、前記搬送経路に沿って広がる板状で誘導磁界が作用して発熱する輻射発熱体と、輻射加熱体の前記実装基板と対向する面とは反対側に設けられ前記輻射発熱体に誘導磁界を供給する誘導磁界発生手段とを設け、前記輻射発熱体と前記実装基板との距離を、誘導磁界発生手段によって発生した誘導磁界が前記実装基板に到着しない距離に設定して前記輻射発熱体の輻射熱で前記実装基板をリフロー半田付けすることを特徴とする。
【0023】
本発明の請求項2記載のリフロー半田付け方法は、搬送経路を搬送される実装基板を半田付けするに際し、前記搬送経路に沿って広がる板状で誘導磁界が作用して発熱する輻射発熱体を、輻射加熱体の前記実装基板と対向する面とは反対側に設けられた誘導磁界発生手段によって誘導加熱し、かつ前記輻射発熱体と前記実装基板との距離を、誘導磁界発生手段によって発生した誘導磁界が前記実装基板に到着しない距離に設定し、板状の前記輻射発熱体の輻射熱で実装基板をリフロー半田付けすることを特徴とする。
この構成によると、誘導加熱により輻射加熱体の温度を短時間で変更できるため、温度プロファイルの設定の自由度が上がり、プリント基板への電子部品の搭載密度にかかわらず、最適な温度設定が実現できる。
【0026】
以下、本発明の各実施の形態を図1と図2を用いて説明する。
【0027】
なお、上記従来例を示す図3〜図5と同様をなすものについては、同一の符号を付けて説明する。
(実施の形態1)
図1と図2は、本発明の(実施の形態1)を示す。
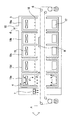
図1は、リフロー装置の構成を示し、図2はこれに使用する輻射加熱体と磁界発生手段の構成を示し、従来よりも温度プロファイルの設定を容易にするために、プリント回路基板8の加熱手段を上記従来例を示す図3のリフロー装置とは異なる構成とした。
【0028】
詳しくは、図1に示すように、炉体3の内部には、クリーム半田を付与して電子部品が搭載されたプリント回路基板8を、移動経路に沿って矢印A方向に一定速度で搬送する搬送装置6が設けられている。
また、炉体3の内部には、搬送装置6が一定速度で通過するよう構成された予備加熱部4a,4bと本加熱部5とが設けられており、予備加熱部4a,4bと本加熱部5との間およびその前後には空間が形成され、炉体3の上部には排気口16が配設されている。
【0029】
各予備加熱部4a,4bと本加熱部5の搬送装置6の搬送面の上側には、輻射加熱体としての鉄製プレート1が配置されている。
それぞれの鉄製プレート1には、図2に示すように、磁界発生手段としての複数の誘導加熱コイル2が設けられている。これらの誘導加熱コイル2は、鉄製プレート1のプリント回路基板8と対向する面とは反対側の面に設けることが好ましい。
【0030】
鉄製プレート1に載置されたそれぞれの誘導加熱コイル2は、導線9にて制御回路ユニット10と接続されており、電流が通電されると磁界20が発生し、誘導磁界が作用して鉄製プレート1を昇温する。
上記予備加熱室4a,4bおよび本加熱室5において、鉄製プレート1と搬送装置6の距離は、誘導加熱コイル2により発生する磁界20が搬送装置6まで到達しない距離に設定している。
【0031】
搬送装置6の搬送方向の下手側には、予備加熱部4a,4bと本加熱部5とを通過したプリント回路基板8を、送風により冷却する冷却ファン7が設けられている。
以下、具体例に基づき、上記のように構成されたリフロー装置のリフロー方法を説明する。
【0032】
リフロー装置の外形は、奥行き1000mm、長さ2400mm、高さ1150mmであり、これに使用される鉄製プレート1は、縦600mm、横600mm、厚み10mmである。また、鉄製プレート1は、その下面と搬送装置6との距離が100mmとなるように配置した。
クリーム半田を付与して電子部品が搭載されたプリント回路基板8は、搬送装置6によって一定の速度で予備加熱部4a,4bに搬入される。
【0033】
予備加熱部4a,4bでは、誘導加熱コイル2に一定の周波数で電流が通電されて鉄製プレート1を貫通する磁界20が発生し、誘導加熱により鉄製プレート1が加熱される。鉄製プレート1の温度は、誘導加熱コイル2に供給する電流量と周波数とで制御する。
プリント回路基板8の表面は、誘導加熱により一定温度に保持された鉄製プレート1からの輻射加熱により昇温される。
【0034】
プリント回路基板8の表面を160℃に昇温するためには、鉄製プレート1の表面温度を250℃になるように設定すると良好な結果が得られ、通電開始より2分程度でプリント回路基板8の表面を160℃に昇温できた。
このように、上記(実施の形態1)では、誘導加熱により鉄製プレート1のみを加熱しその輻射熱でプリント回路基板8を加熱するため、従来は炉内3全体の空気を加熱するために大きな熱容量が必要であったプリント回路基板8の昇温を、少ない熱容量で行えることから短時間で実現できる。
【0035】
また、上述のようにプリント回路基板8の加熱に必要な熱容量を小さくできるため、常温から装置を稼動させてもその立ち上げ時間を短くでき、上記従来例のように立ち上げ時間を短縮する目的で製造が行なわれていない時間に通電する必要がなくなり、消費電力を削減できる。
また、上述のようにこの(実施の形態1)では、誘導加熱により鉄製プレート1のみを加熱しているため炉内3全体を冷却する必要がなく、250℃まで加熱された鉄製プレート1に対して通電をやめると放熱を始め、15分で100℃まで放熱した。
【0036】
従って、例えば機種切替えにより鉄製プレート1の温度設定を20℃下げる場合でも、要する時間は5分以内であり、機種切替えの時間を短縮することができた。
次いで、プリント回路基板8は本加熱部5に搬送される。
この本加熱部5においても上記と同様に、誘導加熱コイル2に一定の周波数で電流が通電されて鉄製プレート1を貫通する磁界が発生し、誘導加熱により鉄製プレート1が加熱され、一定温度に保持された鉄製プレート1から輻射加熱されて、プリント回路基板8が加熱される。
【0037】
ここではプリント回路基板8が230℃程度まで加熱され、クリーム半田が溶融する。
このプリント回路基板8は、冷却ファン7の下部で搬送され冷却されて半田付けされ、炉体3の外に排出される。
なお、上記説明では予備加熱部4a,4b、本加熱部5にそれぞれ一枚の鉄製プレート1を設けたが、本発明はこれに限定されるものではなく、各加熱部に複数の鉄製プレート1を設ける、あるいは複数に分割された形状の鉄製プレート1を設けてもよい。
【0038】
また、上記図2では、鉄製プレート1に3つの誘導加熱コイル2を設けた例を示したが、本発明はこれに限定されるものではなく、単数あるいは複数の誘導加熱コイル2を設けてもよい。
また、上記説明では輻射加熱体として鉄製プレート1を用いたが、本発明はこれに限定されるものではなく、鉄以外の金属も使用できる。
【0039】
以上のように、この(実施の形態1)によると、誘導加熱によりプリント回路基板8を加熱することで、短時間での昇温が実現でき、常温から装置を稼動させてもその立ち上げ時間を短くできる。
また、通電開始からの温度応答性が良いため、4分以上プリント回路基板8が投入されない時には通電をやめることができ、不要時の通電をやめることにより消費電力の削減を実現できる。
【0040】
さらに、加熱された鉄製プレート1の放熱性も良いため、機種切替えにより鉄製プレートの温度設定を下げる場合でも、短時間での機種切替えが実現できる。
(実施の形態2)
リフロー装置の構成は上記(実施の形態1)と同様であるが、この(実施の形態2)では、輻射加熱体である鉄製プレート1の温度をプリント回路基板8の搬送状況に応じて制御した点で異なる。
【0041】
以下、具体例に基づきこの(実施の形態2)を説明する。
プリント回路基板8を搬送するに際し、まず予備加熱部4aの鉄製プレート1の表面温度が300℃となるように、誘導加熱コイル2に通電する。そして、搬入されたプリント回路基板8の表面温度を上昇させる。
この予備加熱部4aでは、プリント回路基板8の搬送が進行するにつれてプリント回路基板8の表面温度がプリヒート工程として適当である160℃を超えないように加熱コイル2への供給電流を減らして、鉄製プレート1の表面温度を下げる。
【0042】
そして予備加熱部4bへと搬送されたプリント回路基板8の表面温度は、予備加熱部4bの鉄製プレート1によりプリヒート工程での温度が維持される。
次いで、プリント回路基板8は本加熱部5に搬入される。
本加熱部5においても、プリント回路基板8の投入直後には鉄製プレート1の表面温度を上げておき、プリント回路基板8の表面温度が一定の温度に上昇した後にはプレート1の表面温度を下げて過熱を防止する。
【0043】
この動作は、対象となるプリント回路基板8の面積が大きい場合や搭載されている電子部品の数が多い場合のように、プリント回路基板8の熱容量が大きく、一定温度に維持されたプレート1では昇温能力が不足する場合に有効である。
また、誘導加熱コイル2に供給する電流を切りかえるタイミングについては、プリント回路基板8の位置を検出するセンサーを設けて信号処理をしても良く、搬送速度を一定にしておけば、タイマーにより一定時間後に切り替えても良い。
【0044】
このように、鉄製プレート1の温度をプリント回路基板8の搬送状況に応じて制御することで、温度プロファイルの設定における自由度を向上させることができ、温度プロファイルを設定しにくいプリント回路基板8に対しても短時間での設定が実現できる。
また、上記説明では、各鉄製プレート1ごとに温度制御を行った例を示したが、本発明はこれに限定されるものではなく、例えば1枚の鉄製プレート1に設けられた誘導加熱コイル2へ供給する電流をそれぞれ個別に制御して、一枚の鉄製プレート1において複数の温度分布があるように構成してもよい。
【0045】
【発明の効果】
以上のように本発明のリフロー半田付け方法によると、基板搬送経路に沿って配設されている輻射加熱体に誘導磁界を作用させて発熱させ、輻射加熱体から発生する輻射熱でプリント回路基板を加熱して前記クリーム半田を溶融させてプリント回路基板に前記電子部品を実装することで、誘導加熱により輻射加熱体の温度を短時間で変更できるため、温度プロファイルの設定の自由度が上がり、プリント基板への電子部品の搭載密度にかかわらず、最適な温度設定が実現できる。
【0046】
また、本発明のリフロー半田付け装置によると、誘導磁界が作用して発熱する輻射加熱体を前記搬送経路に沿って配設し、輻射加熱体に作用する誘導磁界を発生する磁界発生手段を設けたことで、磁界発生手段により輻射加熱体の温度を短時間に切替えられるため、不要時の通電を行う必要がなくなり、消費電力を削減できるとともに、機種の切替えも短時間で行える。
【図面の簡単な説明】
【図1】本発明の(実施の形態1)におけるリフロー装置の構成を示す図
【図2】本発明の(実施の形態1)におけるリフロー装置の要部拡大図
【図3】リフロー工程前とリフロー工程後のプリント回路基板の模式図
【図4】従来の熱風加熱方式リフロー装置の構成を示す図
【図5】リフロー半田付けにおけるプリント回路基板の温度プロファイルを示す図
【符号の説明】
1 鉄製プレート
2 誘導加熱コイル
3 炉体
4a,4b 予備加熱部
5 本加熱部
6 搬送装置
8 プリント回路基板
9 導線
10 制御回路ユニット
11 電極
12 クリーム半田
13 電子部品
14 部品電極
20 磁界
Claims (2)
- 搬送経路を搬送される実装基板を半田付けするリフロー半田付け装置であって、
前記搬送経路に沿って広がる板状で誘導磁界が作用して発熱する輻射発熱体と、
輻射加熱体の前記実装基板と対向する面とは反対側に設けられ前記輻射発熱体に誘導磁界を供給する誘導磁界発生手段と
を設け、前記輻射発熱体と前記実装基板との距離を、誘導磁界発生手段によって発生した誘導磁界が前記実装基板に到着しない距離に設定して前記輻射発熱体の輻射熱で前記実装基板をリフロー半田付けする
リフロー半田付け装置。 - 搬送経路を搬送される実装基板を半田付けするに際し、
前記搬送経路に沿って広がる板状で誘導磁界が作用して発熱する輻射発熱体を、
輻射加熱体の前記実装基板と対向する面とは反対側に設けられた誘導磁界発生手段によって誘導加熱し、かつ前記輻射発熱体と前記実装基板との距離を、誘導磁界発生手段によって発生した誘導磁界が前記実装基板に到着しない距離に設定し、
板状の前記輻射発熱体の輻射熱で前記実装基板をリフロー半田付けする
リフロー半田付け方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP22585999A JP3729689B2 (ja) | 1999-08-10 | 1999-08-10 | リフロー方法及び装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP22585999A JP3729689B2 (ja) | 1999-08-10 | 1999-08-10 | リフロー方法及び装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001053434A JP2001053434A (ja) | 2001-02-23 |
| JP3729689B2 true JP3729689B2 (ja) | 2005-12-21 |
Family
ID=16835975
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP22585999A Expired - Fee Related JP3729689B2 (ja) | 1999-08-10 | 1999-08-10 | リフロー方法及び装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3729689B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4845447B2 (ja) * | 2005-07-29 | 2011-12-28 | トヨタ自動車株式会社 | はんだ付け装置およびはんだ付けされた装置の製造方法 |
| JP5045387B2 (ja) * | 2007-11-19 | 2012-10-10 | パナソニック株式会社 | リフロー半田付け装置 |
| JP2012143805A (ja) * | 2011-01-14 | 2012-08-02 | Eco & Engineering Co Ltd | 加熱ヘッド、及びこれを用いた太陽電池素子の接続装置、太陽電池ストリングの接続装置 |
-
1999
- 1999-08-10 JP JP22585999A patent/JP3729689B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001053434A (ja) | 2001-02-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8698053B2 (en) | Method for producing an electronic device | |
| JP2001170767A (ja) | はんだ付け装置 | |
| US7308999B2 (en) | Die bonding apparatus | |
| JPH1186834A (ja) | 鉛蓄電池用極板群体の製造方法及びその装置 | |
| JP4602536B2 (ja) | リフローはんだ付け装置 | |
| JP4282501B2 (ja) | リフローはんだ付け装置および方法 | |
| JP2001053434A (ja) | リフロー方法及び装置 | |
| JPWO2002051221A1 (ja) | リフロー半田付け装置及びリフロー半田付け方法 | |
| JP3625186B2 (ja) | チップ部品のボンディング方法及びボンディング装置 | |
| JP2013171863A (ja) | 電子部品実装構造体及びその製造方法 | |
| EP4683437A1 (en) | Preheating mechanism of jet soldering apparatus, and jet soldering apparatus | |
| CN111128790B (zh) | 微元件的加工装置及焊接方法、显示面板 | |
| US6443356B1 (en) | Method for controlling heat transfer to a work piece during condensation soldering | |
| JP2005150142A (ja) | 接合方法と接合装置 | |
| JP5029279B2 (ja) | 半田付け装置、半田付け方法及び電子機器の製造方法 | |
| JP3897586B2 (ja) | はんだ付けシステム | |
| JP3881572B2 (ja) | 加熱炉およびその運転開始方法 | |
| JPS607193A (ja) | 回路基板用半田付炉 | |
| JP2005125340A (ja) | リフロー炉およびリフロー炉の立ち上げ方法 | |
| JP4041627B2 (ja) | 加熱装置と加熱方法 | |
| JP3874578B2 (ja) | はんだ付け方法 | |
| JP2002076603A (ja) | リフロー装置における加熱装置 | |
| JPS62144876A (ja) | 電子部品の半田付け装置 | |
| JP4499963B2 (ja) | リフロー装置 | |
| JP4226944B2 (ja) | 電子機器回路装置の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040809 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040921 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041122 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050510 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050606 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050906 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20051004 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091014 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091014 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101014 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111014 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121014 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131014 Year of fee payment: 8 |
|
| LAPS | Cancellation because of no payment of annual fees |