JP3741996B2 - 押出ダイス装置およびこの装置に使用するダイスホールド用金型部材ならびにダイス保持方法 - Google Patents
押出ダイス装置およびこの装置に使用するダイスホールド用金型部材ならびにダイス保持方法 Download PDFInfo
- Publication number
- JP3741996B2 JP3741996B2 JP2001334379A JP2001334379A JP3741996B2 JP 3741996 B2 JP3741996 B2 JP 3741996B2 JP 2001334379 A JP2001334379 A JP 2001334379A JP 2001334379 A JP2001334379 A JP 2001334379A JP 3741996 B2 JP3741996 B2 JP 3741996B2
- Authority
- JP
- Japan
- Prior art keywords
- die
- holding
- molding material
- hole
- extrusion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000001125 extrusion Methods 0.000 title claims description 34
- 238000000034 method Methods 0.000 title claims description 7
- 239000012778 molding material Substances 0.000 claims description 43
- 230000002093 peripheral effect Effects 0.000 claims description 18
- 230000000149 penetrating effect Effects 0.000 claims description 5
- 238000000465 moulding Methods 0.000 description 23
- 239000000463 material Substances 0.000 description 8
- 229910000831 Steel Inorganic materials 0.000 description 7
- 239000010959 steel Substances 0.000 description 7
- 238000011144 upstream manufacturing Methods 0.000 description 5
- 229910052782 aluminium Inorganic materials 0.000 description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 238000002347 injection Methods 0.000 description 3
- 239000007924 injection Substances 0.000 description 3
- 238000010586 diagram Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000011796 hollow space material Substances 0.000 description 2
- 238000012423 maintenance Methods 0.000 description 2
- 239000011343 solid material Substances 0.000 description 2
- 238000010521 absorption reaction Methods 0.000 description 1
- 230000004308 accommodation Effects 0.000 description 1
- 239000003518 caustics Substances 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
Images



Landscapes
- Extrusion Of Metal (AREA)
Description
【発明の属する技術分野】
この発明は、アルミニウム等の押出成形に使用される押出ダイス装置およびこの装置に使用されるダイスホールド用金型部材ならびにダイス保持方法に関する。
【0002】
【従来の技術】
一般に、押出ダイス装置では、ダイスホールド用金型部材に軸芯に形成されているダイスホールド孔に、例えば平ダイスを嵌着・保持させる構造が採られており、押出成形時のダイスには、高温の成形材料による高い押出圧力が付勢されるので、ダイスに歪み変形が生じない対策が必要である。
【0003】
一般には、ダイスホールド用金型部材の外径や押出方向の厚みを大きくしたり、ダイスホールド用金型部材の外周側等を特別な治具で支持することにより、ダイスの歪み変形をダイスホールド用金型部材側で押さえ込む工夫がなされているが、全体が大形化したり、特別な治具をわざわざ用意しなければならいという問題がある。
【0004】
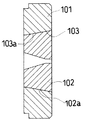
このため、最近では、図9に示すように、ダイスホールド用金型部材101のダイスホールド孔103にダイス102を焼きばめ等で締め付け固定したり、あるいは図10に示すように、前記ダイスホールド孔103の内周面103aならびにダイス102の外周面102aを、押出方向の下流側に至るにつれて径大化する傾斜面で構成し、このダイス102を前記ダイスホールド孔101aの下流側から圧入して固定する技術が開発されている。
【0005】
【発明が解決しようとする課題】
しかし、このような従来の技術では、ダイスホールド孔101aやダイス102の嵌合寸法に高い精度が要求されるうえ、ダイス102が外しにくく、メンテナンスが難しくなる。とくに、成形時のダイス102とダイスホールド用金型部材101との加熱温度差により両者101,102の熱膨張差が大きく、しかも、熱膨張によるダイス102の径方向外方への圧力を、ダイスホールド用金型101で十分吸収できにくいことから、ダイス102の歪み変形を有効に抑制することができない。
【0006】
この発明は、上記実情に鑑みてなされたものであり、ダイスの歪み変形を極力抑制でき、保守性等に優れた押出ダイス装置およびこの装置に使用するダイスホールド用金型部材ならびにダイス保持方法を提供することを課題とする。
【0007】
【課題を解決するための手段】
上記課題は、成形材料の押出方向へ貫通するダイスホールド孔が軸芯に形成されたダイスホールド用金型部材と、前記ダイスホールド孔に嵌着・保持されるダイスとが備えられ、前記ダイスホールド孔の内周面に、成形材料が充填される凹部が前記軸芯周りで全周に連続もしくは間欠的に形成されていることを特徴とする押出ダイス装置によって解決される。
【0008】
この押出ダイス装置によれば、ダイスホールド用金型部材のダイスホールド孔にダイスを嵌着し、成形の実施に伴って前記凹部に成形材料が充填され、ダイスの外周側が高温・高圧の成形材料で略包囲された状態となる。
【0009】
このため、前記ダイスホールド用金型部材側の温度が前記凹部に充填された成形材料によって前記ダイス側の加熱温度と同等まで上昇し、ダイスとダイスホールド用金型部材との熱膨張差が小さくなり、加えて、熱膨張によるダイスの径方向外方への圧力が前記凹部の成形材料で吸収される。したがって、ダイスとダイスホールド孔との嵌合精度の厳密さ要求されることがなくなるうえ、ダイスの歪み変形が有効に抑制され、成形品の品質の向上が図れる。
【0010】
さらに、前記成形後には、ダイスをダイスホールド孔から直ぐに外せるので、メンテナンスもやりやすくなる。
【0011】
また、上記課題は、成形材料の押出方向へ貫通するダイスホールド孔が軸芯に形成されているダイスホールド用金型部材において、前記ダイスホールド孔の内周面に、成形材料が充填される凹部が前記軸芯周りで全周に連続もしくは間欠的に形成されていることを特徴とするダイスホールド用金型部材によっても解決される。
【0012】
このダイスホールド用金型部材では、ダイスホールド孔に各種タイプのダイスを嵌着して成形する際に、成形材料が前記凹部に充填されてダイスとの温度差が小さくなり、ダイスの熱膨張による圧力が凹部内の成形材料で吸収され、ダイスの変形が抑制される。
【0013】
さらに、ダイスホールド用金型部材の軸芯に形成されているダイスホールド孔の内周面に、成形材料が充填される凹部を前記軸芯周りで全周に連続もしくは部分的に形成する工程と、前記ダイスホールド孔にダイスを嵌着する工程と、前記ダイスホールド孔にダイスが嵌着された状態で前記凹部に成形材料を充填する工程と、を備えている特徴とするダイス保持方法によっても解決される。
【0014】
このダイス保持方法では、通常の手順のままで成形を行えば、前記凹部に成形材料が充填されてダイスとダイスホールド用金型との加熱温度差が小さくなり、成形時のダイスの変形が抑止されて適正な成形が行える。
【0015】
【発明の実施の形態】
以下、この発明の実施形態を図面に基づいて説明する。
【0016】
以下に説明する実施形態において、押出加工の対象となる中実材は、図6に示されるようなアルミニウム製の横断面形状が円形の棒材Nである。
【0017】
なお、この押出ダイス装置により押出加工される棒材Nは、その横断面形状や用途に限定されるものではなく、また、棒材Nの材質もアルミニウムに限らず、他の押出成形に適した各種金属であってよい。また、ダイスも一本押出タイプに限定されるものではなく、複数本押出タイプであってもよい。
【0018】
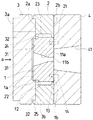
図1は、この発明の実施形態にかかる押出ダイス装置の全体を示す断面図である。
【0019】
図1において、1はダイス、2はダイスホールド用金型部材、3は流れ制御用金型部材、4はバッカーである。
【0020】
前記ダイス1は、棒状材Nを成形するものであり、鋼材等を用いて円盤状に形成されており、その径方向の中心部である軸芯には、押出方向(矢印a方向)の後面(上流側面ともいう)1aから前方へ向かって先細り状に形成された成形材押出路11aと、この成形材押出路11aの下流端に連なり、前面(下流側面ともいう)1bまで至る円筒形の成形孔11bとが形成されている。また、ダイス1の後面1aの外周縁には、環状段部12が形成されている。
【0021】
前記ダイスホールド用金型部材2は、前記ダイス1を保持するものであり、ダイス鋼等の鋼材を使用して円盤状に形成されており、図2に示すように、軸芯には、押出方向へ貫通する横断面形状が円形のダイスホールド孔21が形成されている。
【0022】
そして、このダイスホールド孔21の内周面の上流開口端には、径方向内方へ突出する環状の位置決め段部22が一体形成されており、前記ダイス1を前方からダイスホールド孔21に挿入すれば、位置決め段部22に前記ダイス1の環状段部12が当接して、ダイス1がダイスホールド孔21に位置決め状態に嵌合・固定される。これら段部22,12同志の当接により、そこにシール構造が成立され、押出中の成形材料(図5)Mの漏れが防止される。
【0023】
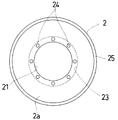
また、ダイスホールド孔21の内周面には、図2に示すように、径方向内方に向いて開放されている凹部23が軸芯周りで環状に形成されており、前記ダイス1がダイスホールド孔21に嵌合した状態で成形すれば、成形材料Mが注入・充填されるようになっている。
【0024】
この凹部23に対応して前記ダイスホールド用金型部材2の後面2aには、図2および図3に示すように、押出時に成形材料Mを凹部23に注入させるための複数の注入孔24が円周方向へ等配して設けられている。この注入孔24は、押出時に成形材料Mが凹所23に入りやすくさせる機能があればよく、その数や形状は任意である。
【0025】
なお、このダイス1のホールド状態において、ダイス1の前面1bは、ダイスホールド用金型部材2の前面2bと略面一になるように設定されている。また、このダイスホールド用金型部材2の後面2bの外周縁部には、環状突部25が形成されている。
【0026】
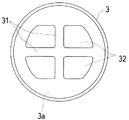
前記流れ制御用金型部材3は、ダイス鋼等の鋼材によって円盤状に形成されており、図示しないコンテナ等から供給されて前記成形孔11bに向かう成形材料Mの流れを調整するものであり、図4に示すように、ブリッジ31により軸芯周りで区切られて、前記ダイス1の上流側で成形材料Mを分配する材料導通孔32を有している。
【0027】
前記流れ制御用金型部材3の前面3bには、ダイス1の後面1a側に対応する収容凹所31が形成されており、この流れ制御用金型部材3をダイスホールド用金型部材2の上流側に組み合わせた状態で、前記ダイス1の後面1aが非接触で位置決めされるようになっている。
【0028】
なお、この流れ制御用金型部材3の前面3aの外周縁部には、その全周にわたって嵌合段部32が形成されており、この段部32に前記ダイスホールド用金型部材2の前面2b側の環状凸段部25に嵌合することにより、両金型部材2,3が芯合わせ状態に結合される。
【0029】
前記バッカー4は、前記ホールド用金型部材2の前面に2b当接された状態でダイス1とダイスホールド用金型部材2との結合体を前方側から支えるように機能するものであり、ダイス鋼等の鋼材により形成されている。このバッカー4には、前記ダイス1の成形孔11bよりも径大で、かつ押出方向下流側に至るに連れて径大化するレリーフ孔41が前記成形孔11bと同心状に形成されている。
【0030】
なお、ダイス1は、その前面1b側に形成されているノックピン挿通孔13に挿通されたノックピン14により前記バッカー4に位置決めされている。
【0031】
上記構成のダイス装置において、成形開始に伴って、コンテナ等から供給された成形材料Mは、流れ制御用金型部材3で流れが制御された後、この流れ制御用金型部材3における材料導通孔32により分配されながらダイス1側に押し込まれ、成形孔11bを通過する。これにより、成形孔11bの直径に応じた中実材Nが成形される。
【0032】
上記成形開始に伴って、ダイス1の上流側から押し込まれた高温の成形材料Mは、図5に示すように、前記ダイス1に形成されている注入孔24を通して前記環状の凹部23に充填され、ダイス1の全周が成形材料Mで取り囲まれた状態となる。
【0033】
高温の成形材料Mがダイス1を通過することから、ダイスホールド用金型部材2よりも高温に加熱されたダイス1が熱膨張して径方向外方への圧力が生じる。ところが、この成形時に前記凹部23に高温の成形材料Mが充填されると、この凹部23の成形材料Mによってダイスホールド用金型部材2との境界部付近の温度がダイス1の温度と同等となり、ダイス1とダイスホールド用金型部材2の熱膨張の差が小さくなる。さらに、熱膨張によるダイスの径方向外方への圧力がダイス1の外周面を取り囲んだ成形材料Mで吸収される。
【0034】
このため、ダイス1とダイスホールド孔21との嵌合精度を厳密に管理することも要らなくなるうえ、ダイス1の歪み変形が有効に抑制され、形状品質のよい成形品Nを得ることができる。前記熱膨張差を少なくさせるうえから、前記凹部23の軸心方向の長さは、ダイスホールド用金型部材2の機械的強度を損なわない程度で可及的大きくするのが好ましい。また、前記凹部23の断面形状等も任意に変更可能である。
【0035】
成形作業が終了すれば、ダイスホールド用金型部材2からダイス1を外して両者1,2を、例えば苛政洗浄液に浸漬することにより、前記ダイス1の成形孔11bや前記ダイスホールド用金型部材2の凹部23等に付着した成形材料屑が除去され、再使用に待機させることができる。
【0036】
この成形後には、成形材料Mの介在がなくなり、ダイス1をダイスホールド孔21から直ぐに外せるので、メンテナンス性に優れたものとなる。
【0037】
なお、上記ダイスとしては、上記実施形態の平押出ダイス1に限らず、例えば図7に示すように、中空材(図示せず)の中空部成形用のマンドレル51をもった雄型5と、中空材の外周部を成形するために前記マンドレル51を成形間隙Gを存して遊嵌させる成形孔61をもった雌型6とを組み合わせなるポートホールダイス10であっても同様に適用できる。
【0038】
すなわち、この場合も、ダイスホールド用金型部材2のダイスホールド孔21の内周面に、前記成形材料Mが充填される凹部23を形成することにより、前記と同様の効果が発揮される。
【0039】
なお、前記各実施形態では、凹部23をダイスホールド用金型部材2のダイスホールド孔21の内周面の全周に連続する環状のもので説明したが、環状に限らず、例えば図8に示すように、複数の凹部23を周方向で所定間隔で等配して設けたものであってもよい。
【0040】
【発明の効果】
以上のように、この発明によれば、ダイスが嵌着されるダイスホールド用金型部材におるダイスホールド孔の内周面に成形材料が充填される凹部を形成したので、成形時に前記凹部に充填された高温の成形材料により、前記ダイス側とダイスホールド用金型部材側の熱膨張の差が小さくなり、さらに、熱膨張によるダイスの径方向外方への圧力が前記凹部の成形材料で吸収される結果、ダイスとダイスホールド孔との嵌合に高い精度が要求されないうえ、熱的影響によるダイスの歪み変形を有効に抑制でき、成形品質を上げることができる。
【図面の簡単な説明】
【図1】この発明の一実施形態にかかる押出ダイス装置の全体を示す断面図である。
【図2】同じく押出ダイス装置におけるダイスとダイスホールド用金型部材を示す分解斜視図である。
【図3】ダイスホールド用金型部材を示す後面図である。
【図4】流れ制御用金型部材を示す後面図である。
【図5】同じく押出ダイス装置における成形時の要部を示す断面図である。
【図6】成形品の横断面図である。
【図7】ポートホールダイスを用いた押出しダイス装置を示す断面図である。
【図8】成形材料充填用の凹部の別の形成例を示すダイスホールド用金型部材の後面図である。
【図9】従来例の説明図である。
【図10】別の従来例の説明図である。
【符号の説明】
1,10・・・ダイス
2・・・・・・ダイスホールド用金型部材
21・・・・・ダイスホールド孔
23・・・・・成形材料充填用の凹部
a・・・・・・押出方向
M・・・・・・成形材料
Claims (3)
- 成形材料の押出方向へ貫通するダイスホールド孔が軸芯に形成されたダイスホールド用金型部材と、
前記ダイスホールド孔に嵌着・保持されるダイスとが備えられ、
前記ダイスホールド孔の内周面に、成形材料が充填される凹部が前記軸芯周りで全周に連続もしくは間欠的に形成されていることを特徴とする押出ダイス装置。 - 成形材料の押出方向へ貫通するダイスホールド孔が軸芯に形成されているダイスホールド用金型部材において、
前記ダイスホールド孔の内周面に、成形材料が充填される凹部が前記軸芯周りで全周に連続もしくは間欠的に形成されていることを特徴とするダイスホールド用金型部材。 - ダイスホールド用金型部材の軸芯に形成されているダイスホールド孔の内周面に、成形材料が充填される凹部を前記軸芯周りで全周に連続もしくは間欠的に形成する工程と、
前記ダイスホールド孔にダイスを嵌着する工程と、
前記ダイスホールド孔にダイスが嵌着された状態で前記凹部に成形材料を充填する工程と、
を備えている特徴とするダイス保持方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001334379A JP3741996B2 (ja) | 2001-10-31 | 2001-10-31 | 押出ダイス装置およびこの装置に使用するダイスホールド用金型部材ならびにダイス保持方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001334379A JP3741996B2 (ja) | 2001-10-31 | 2001-10-31 | 押出ダイス装置およびこの装置に使用するダイスホールド用金型部材ならびにダイス保持方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003136127A JP2003136127A (ja) | 2003-05-14 |
| JP3741996B2 true JP3741996B2 (ja) | 2006-02-01 |
Family
ID=19149519
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001334379A Expired - Fee Related JP3741996B2 (ja) | 2001-10-31 | 2001-10-31 | 押出ダイス装置およびこの装置に使用するダイスホールド用金型部材ならびにダイス保持方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3741996B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007253184A (ja) * | 2006-03-23 | 2007-10-04 | Nikkeikin Aluminium Core Technology Co Ltd | 中空押出形材成形用ダイス |
-
2001
- 2001-10-31 JP JP2001334379A patent/JP3741996B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003136127A (ja) | 2003-05-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8276646B2 (en) | Apparatus for manufacturing rotor for rotating electric machine | |
| KR20100019881A (ko) | 코어금형 | |
| FR2596693A1 (fr) | Procede et dispositif d'injection-soufflage de corps creux a deux composants thermoplastiques et corps creux ainsi obtenus | |
| JP2003136127A (ja) | 押出ダイス装置およびこの装置に使用するダイスホールド用金型部材ならびにダイス保持方法 | |
| JPH0469009B2 (ja) | ||
| JPH1190964A (ja) | 射出成形金型及び射出成形方法 | |
| JPH05278110A (ja) | 合成樹脂管の接合方法 | |
| CN217701306U (zh) | 压铸装置用套筒及压铸装置 | |
| US10683892B2 (en) | Bearing unit structure and manufacturing method thereof | |
| KR101302207B1 (ko) | 전주금형 조립 방법 및 장치 | |
| JP2007133197A (ja) | 光学部品とその製造方法 | |
| JP2007100905A (ja) | 自動調心すべり軸受および該自動調心すべり軸受の外輪の製造方法 | |
| JP2002160292A (ja) | プラスチック管の接続端末及びその製造方法 | |
| JPH0327311B2 (ja) | ||
| JP2002292634A (ja) | 弾性ゴム体成形用金型 | |
| JPS62183313A (ja) | 弾性ロ−ラの製造方法及びそのための装置 | |
| JP3056024B2 (ja) | 動圧軸受の製造方法 | |
| JPS62189129A (ja) | 合成樹脂製筒体の射出成形方法 | |
| JP2004255617A (ja) | ディスク成形用金型およびディスク製造方法 | |
| JP4154754B2 (ja) | 複合金属部材の製造方法 | |
| JPH09271895A (ja) | 筒状体用の鋳造型 | |
| JP4255546B2 (ja) | ヒートローラの製造方法 | |
| JPH0133217Y2 (ja) | ||
| JPH1058460A (ja) | 金 型 | |
| JPH1086184A (ja) | 成形用金型 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20041027 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050707 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20051101 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20051109 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: R3D02 |
|
| LAPS | Cancellation because of no payment of annual fees |