JP3747096B2 - 太陽電池モジュール及びその製造方法 - Google Patents
太陽電池モジュール及びその製造方法 Download PDFInfo
- Publication number
- JP3747096B2 JP3747096B2 JP16389896A JP16389896A JP3747096B2 JP 3747096 B2 JP3747096 B2 JP 3747096B2 JP 16389896 A JP16389896 A JP 16389896A JP 16389896 A JP16389896 A JP 16389896A JP 3747096 B2 JP3747096 B2 JP 3747096B2
- Authority
- JP
- Japan
- Prior art keywords
- solar cell
- film
- adhesive layer
- cover film
- lead wires
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images



Classifications
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10F—INORGANIC SEMICONDUCTOR DEVICES SENSITIVE TO INFRARED RADIATION, LIGHT, ELECTROMAGNETIC RADIATION OF SHORTER WAVELENGTH OR CORPUSCULAR RADIATION
- H10F77/00—Constructional details of devices covered by this subclass
- H10F77/93—Interconnections
- H10F77/933—Interconnections for devices having potential barriers
- H10F77/935—Interconnections for devices having potential barriers for photovoltaic devices or modules
- H10F77/939—Output lead wires or elements
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E10/00—Energy generation through renewable energy sources
- Y02E10/50—Photovoltaic [PV] energy
Landscapes
- Photovoltaic Devices (AREA)
Description
【発明の属する技術分野】
本発明は、非晶質太陽電池モジュール及びその製造方法に係り、特に、非晶質太陽電池の電極取り出し構成及びその組み付け方法に関するものである。
【0002】
【従来の技術】
従来、非晶質太陽電池モジュールの作製手順は以下のような方法で行われていた。先ず、絶縁ガラス基板上に透明導電膜、非晶質半導体層、裏面金属電極を順次形成し、その都度、レーザー等によりパターニングを行い、列状に並んだ複数個のユニットセルに集積化を行っていた。その後、モジュール両端の正負の電極部分に銅箔などのリード線を接触させることにより電極とし、さらに、これら電極を太陽電池の端子箱(以下、端子ボックスと言う)にリード線を用いて電気的に結線しなければならない。
【0003】
この際、リード線を太陽電池の端子ボックスまで導くには、端子ボックスが一般的にモジュールの中心線上に配置されているため、太陽電池上にリード線をはわせることになるが、これによりユニットセル(素子)間で短絡が起きると、電池特性の大幅な低下につながるため、以下の工程を必要としていた。図7にその工程を示す。先ず、太陽電池モジュール101(ガラス基板102上に形成されている半導体層等は図示を省略)上に、モジュール両端の正負の電極に接続され電極となるリード線107,108が設けられ、この両リード線の間に端子ボックスの電極取り出し部が配置される位置に対応して絶縁フィルム110を敷き、一端をリード線107,108に各々接続した2本のリード線111,112を絶縁フィルム110の上にはわせて電極とする。続いて、その上に被せられるカバーフィルム115をガラス基板102に密着させるための接着性樹脂フィルム114と、該カバーフィルム115とをそれぞれこの順序で太陽電池モジュール101上に重ねていく。このカバーフィルム115には、端子ボックスへの電極取り出しのための開口部が設けられており、リード線111,112をこの開口部を通してガラス基板102と反対側つまり太陽電池の裏面側のカバーフィルム115上に導出した状態で、真空加熱融着装置(以下、真空ラミネーターと記す)にセットし、封止工程を行っていた。
【0004】
ところで、上記カバーフィルム115は一般に水蒸気の透湿を抑えるために、三層構造となっており、内部に金属薄膜がサンドイッチされた構造となっている。このため、リード線111,112をカバーフィルム115の太陽電池の裏面側に導出するには、リード線111,112をカバーフィルム115の開口部の端面に触れないようにする工夫が必要であった。そこで、この開口部の回りを絶縁物116で覆い、リード線111,112と開口部端面とが触れないようにする工程を施していた。
【0005】
【発明が解決しようとする課題】
しかしながら、上記のような従来の太陽電池モジュールの構成乃至作製方法においては、ユニットセルの完成から真空ラミネートを行うまでの工程は、数多くの煩雑な作業が必要とされ、工程での不具合は太陽電池の特性低下、あるいは発電した電流が太陽電池の外郭の金属フレームにも導通する事態も起こり得るため、極めて慎重な作業が要求されていた。
本発明は、上述した問題点を解決するためになされたものであり、煩雑で数多くの作業を簡略化し、歩留まりの向上、製造コストの低減を図った太陽電池モジュール及びその製造方法を提供することを目的とする。
【0006】
【課題を解決するための手段】
上記目的を達成するために本発明は、絶縁基板上に、透明導電膜層、非晶質半導体層、裏面金属層が順次形成され、複数個のユニットセルが列状に並んで集積化され、かつ前記複数個のユニットセルが接着層とカバーフィルムとにより被覆された太陽電池モジュールの製造方法において、モジュールの両端に位置する正負の電極に、前記接着層及びカバーフィルムとは異なる絶縁フィルムにより被覆されたリード線の一端を接続し、前記接着層とカバーフィルムを被せると共に該リード線の他端を前記接着層及びカバーフィルムに設けられたスリットに通し、その後、前記接着層を溶融固化させ、前記絶縁フィルムは、前記接着層の溶融固化工程において加わる温度に耐えうる耐熱性を有し、前記リード線の少なくとも前記スリットに通す部分の全面を被覆していることを特徴とするものである。
【0007】
上記構成乃至方法においては、モジュールの両端に位置する正負の電極から導出するリード線として、モジュールの封止工程における加熱温度に耐えうる耐熱性を有するフィルムにより被覆されたものを用いているので、太陽電池との接触を防ぐための絶縁フィルムの下敷が不要となり、さらには、カバーフィルムで太陽電池を覆う封止工程において、カバーフィルム中に設けられている金属箔がリード線と短絡する恐れがなくなる。そのため、従来のようにカバーフィルムに開口部を設けその回りを絶縁物で覆う煩雑な作業は必要でなくなり、僅かにカバーフィルムにリード線導出用のスリットを設けるだけでよい。
【0008】
【発明の実施の形態】
以下、本発明を具体化した実施の一形態を図面を参照して説明する。
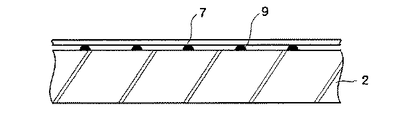
図1は太陽電池モジュールの断面図、図2は同モジュールの端部に設けられる電極としてのリード線部分の断面図、図3は同モジュールの平面図、図4は同モジュールの部分破断斜視図である。これらの図において、非晶質太陽電池モジュール1は、ガラス基板2上に透明導電膜層3、非晶質半導体層4、裏面金属層5が順次形成され、複数個のユニットセル6が列状に並んで集積化されている。太陽光はガラス基板2側(図1では下側)から入射される。モジュール1のユニットセル6並びの両端に位置する正負の電極からリード線7,8が導出され、このリード線7,8はガラス基板2に予備ハンダ9により固定される。
【0009】
太陽電池モジュール1は、例えば、基板サイズ800mm×400mm、厚み4tのガラス基板2上に熱CVD法により透明導電膜層3を形成し、波長0.53μmのYAGレーザーの第二高調波を用いて、膜面側からスクライブし、短冊状に電気的に分離した。その後、純水で超音波洗浄を行い、透明導電膜層3が被着された面側に基板温度200℃、反応圧力0.5から1.0Torrにてモノシラン、メタン、シボランから成る混合ガス、モノシラン、水素から成る混合ガス、モノシラン、水素、ホスフィンから成る混合ガスをこの順序にて容量結合型グロー放電分解装置内で分解することにより、P型、I型、N型の非晶質半導体層4(アモルファスシリコン等)を形成する。その後、上述のレーザーによるスクライブ線より僅かにずれた位置を、透明導電膜層3にダメージがないように波長0.53μmのYAGレーザーの第二高調波をガラス面側から入射させて分離する。引き続いて、裏面金属層5としてアルミニウムをスパッタリング法により、厚み300nm形成して、これを波長0.53μmのYAGレーザーの第二高調波を用いて、透明導電膜層3のスクライブ線とは反対方向で、非晶質半導体層4のスクライブ線より僅かにずれた位置にスクライブ線を入れ、電気的に分離し集積型非晶質シリコン太陽電池を作製した。
【0010】
この太陽電池の両端に設けられる正負の取り出し電極であるリード線7,8としては、半田メッキされた銅箔を用いており、ガラス基板2との接着は超音波半田付け法により、予備半田付けされた半田9によってガラス基板2との接着を行っている。
【0011】
本発明は、太陽電池のリード線の引き回し方法、特に、太陽電池両端の電極と中間付近に配置される不図示の端子ボックスまでを接続する方法に特徴がある。以下、モジュール1の両端のリード線7,8からモジュール1の中間付近に配置される端子ボックスまで電極を導出する構成及びその組み付け工程について図5、図6を参照して説明する。図5は電極を導出するために使用されるリード線11(12)を示し、図6はその組み付けの一連の工程を示す。リード線11(12)は、端子ボックスまで導出するために必要な距離以上の長さを持ち、しかも該リード線の中央部分は、後工程においてカバーフィルムを真空ラミネートする時の加熱温度、加熱時間に耐え得る耐熱特性を有する絶縁フィルム13で挟み込んだ構造を有する。
【0012】
リード線7,8及びリード線11,12をガラス基板2上に組み付ける工程を説明すると、まず、ガラス基板2上に作製された非晶質太陽電池モジュール1の両端にリード線7,8を取り付け、次に、上記の耐熱性の高いフィルム13で覆われたリード線11,12の各一端をリード線7,8に半田付けを行う。続いて、接着性樹脂シート(接着層)14とカバーフィルム15で太陽電池を覆う。この時に、リード線11,12がフィルム13で覆われているため、このリード線11,12とカバーフィルム15内部に含まれている金属箔とが短絡する恐れがない。従って、図7に示した従来のようにカバーフィルム115に開口部を設け、その回りを絶縁物116で覆う必要はなくなり、接着性樹脂シート14及びカバーフィルム15には僅かにリード線11,12を取り出すためのスリット16を設けておくだけで十分である。この様にして、カバーフィルム15の太陽電池の裏面側にリード線11,12を導出し、その後、真空ラミネートにより太陽電池の裏面を封止する。
【0013】
上記のリード線11,12は、太陽電池の封止の観点からできるだけ厚みの薄い、接着層と同じ程度かあるいはそれ以下の厚みを持つ被覆リード線が望ましい。また、このリード線自身の断面形状はフラットな平角銅線の形状でもよいし、撚線の形状をした銅線でもよい。但し、これらのリード線は、太陽電池の電流が流れるため、この電流以上の許容電流値を有することが必要である。さらに、上記リード線11,12を覆うフィルム13は真空ラミネート工程を経ても、溶出あるいは変形等が起こらない材質が必要であり、ここで特に要求される特性はフィルム13の耐熱性である。一般的に真空ラミネート法による接着層の硬化温度は150℃前後であるため、この温度に耐え得る樹脂でなければならない。例えば耐熱ポリエステルフィルム、ポリフェニレンサルファイドフィルム、ポリイミドフィルム、ポリ塩化ビニルフィルム、ポリカーボネート、ポリフェニレンオキシド、ポリスルフォン、ポリエーテルスルフォン等が高分子材料として挙げられる。その他にはクレープ紙等が挙げられる。ただし、フィルム13は耐熱温度が封止プロセス温度以上であれば、上記樹脂に限られるものではない。これらのフィルム13を用いてリード線11,12を挟み込むか、または撚線の場合は上記樹脂で銅線を被覆すればよい。
【0014】
また、フィルム13の絶縁破壊電圧は、太陽電池発電システムから要求される値として1.5KV以上であることが望ましい。さらに好ましくは、3KV以上の破壊電圧であればよい。これらリード線11,12を作製するに当たり、特に平角導線を用いた場合は粘着剤が必要となるが、粘着剤に要求される特性は耐熱性が高いことと、電触係数が0.75以上、さらに好ましくは0.90以上であることである。
【0015】
【発明の実施の形態】
さらに、リード線11,12の実施例を図5、図6を参照して詳細に説明する。リード線11,12は、長さ140mm、幅5mmの半田メッキを施した平角銅線に対してその両端をそれぞれ3mmと20mmを残して、ポリフェニレンサルファイドを基材とするフィルム13でこの銅線を挟み込んだ。このフィルム13の幅は9mm、長さは117mmである。また、このフィルム13の絶縁破壊電圧は5KVであり、粘着剤はアクリル系の粘着剤であり、電触係数は1.0である。また、基材、粘着剤ともにこの後の真空ラミネートの工程を通過しても何ら変化はなかった。
【0016】
リード線11,12の各一方の被覆されていない長さ3mmの銅線部分を、太陽電池のガラス基板2の両端に位置する正負両方の電極であるリード線7,8に半田付けを行う。この後、端子ボックスの電極取り出し部分にスリット16の入った接着性樹脂シート14とカバーフィルム15を被せ、このスリット16部分にリード線11,12を通し、カバーフィルム上に折り返す。この様にしてできたサンプルを真空ラミネート装置にセットし、接着層を溶融固化させる。ここでは真空ラミネートの温度は145℃である。約30分後、真空ラミネート装置より取り出す。このような構成により、ガラス基板2の両端の正負の電極7,8から端子ボックスまでのリード線11,12は半田付けという工程だけになり、従来方法での工程に比べて大幅に作業時間を短縮することができる。しかも、従来の工程で必要とされたカバーフィルム115に開口部を設け、その回りを絶縁物116で保護する工程も省略することができる。その後、このサンプルにはアルミフレームを取り付け、さらに端子ボックスを取り付ける。この際、端子ボックス内の電極と該リード線11,12の被覆されていない20mmの部分を半田付けすることで太陽電池モジュールが完成する。
【0017】
【発明の効果】
以上のように本発明によれば、太陽電池モジュールの両端に位置する正負の電極から端子を導出するに、モジュール表面の封止工程における加熱温度に耐えうる耐熱性を有するフィルムにより被覆されたリード線を用いているので、カバーフィルムで太陽電池を覆うラミネート封止工程において、カバーフィルム中に設けられている金属箔がリード線と短絡する恐れがなくなる。そのため、従来のようにカバーフィルムに開口部を設けその回りを絶縁物で覆うといった多くの煩雑な作業が必要でなくなる。従って、作業工程が簡素化されると共に、太陽電池の特性低下、あるいは発電した電流が太陽電池の外郭の金属フレームに導通するといった事態が起きることがなくなり、歩留まりの向上、製造コストの低減が図れる。
【図面の簡単な説明】
【図1】本発明の実施の一形態による太陽電池モジュールの断面図である。
【図2】同モジュールの端部に設けられる電極としてのリード線部分の断面図である。
【図3】同モジュールの平面図である。
【図4】同モジュールの部分破断斜視図である。
【図5】電極を導出するために使用されるリード線の斜視図である。
【図6】リード線の組み付け工程を示す斜視図である。
【図7】従来のリード線の組み付け工程を示す斜視図である。
【符号の説明】
1 非晶質太陽電池モジュール
2 ガラス基板
3 透明導電膜層
4 非晶質半導体層
5 裏面金属層
6 ユニットセル
7,8 リード線(電極)
11,12 リード線
13 絶縁フィルム
14 接着性樹脂シート(接着層)
15 カバーフィルム
16 スリット
Claims (1)
- 絶縁基板上に、透明導電膜層、非晶質半導体層、裏面金属層が順次形成され、複数個のユニットセルが列状に並んで集積化され、かつ前記複数個のユニットセルが接着層とカバーフィルムとにより被覆された太陽電池モジュールの製造方法において、
モジュールの両端に位置する正負の電極に、前記接着層及びカバーフィルムとは異なる絶縁フィルムにより被覆されたリード線の一端を接続し、前記接着層とカバーフィルムを被せると共に該リード線の他端を前記接着層及びカバーフィルムに設けられたスリットに通し、その後、前記接着層を溶融固化させ、
前記絶縁フィルムは、前記接着層の溶融固化工程において加わる温度に耐えうる耐熱性を有し、前記リード線の少なくとも前記スリットに通す部分の全面を被覆していることを特徴とする太陽電池モジュールの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP16389896A JP3747096B2 (ja) | 1996-06-03 | 1996-06-03 | 太陽電池モジュール及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP16389896A JP3747096B2 (ja) | 1996-06-03 | 1996-06-03 | 太陽電池モジュール及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH09326497A JPH09326497A (ja) | 1997-12-16 |
| JP3747096B2 true JP3747096B2 (ja) | 2006-02-22 |
Family
ID=15782918
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP16389896A Expired - Lifetime JP3747096B2 (ja) | 1996-06-03 | 1996-06-03 | 太陽電池モジュール及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3747096B2 (ja) |
Families Citing this family (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3443029B2 (ja) | 1999-03-30 | 2003-09-02 | 鐘淵化学工業株式会社 | 太陽電池モジュール及び発電装置並びに太陽電池モジュールの製造方法 |
| US6469242B1 (en) | 1999-09-01 | 2002-10-22 | Kaneka Corporation | Thin-film solar cell module and method of manufacturing the same |
| ATE487238T1 (de) | 1999-09-29 | 2010-11-15 | Kaneka Corp | Verfahren und gerät zur automatischen lötung von einem anschlussdraht an einer sonnenzellenbatterie |
| JP4451950B2 (ja) * | 1999-12-16 | 2010-04-14 | 株式会社カネカ | 太陽電池用リード線自動半田付け方法及びその装置 |
| JP4588831B2 (ja) * | 2000-03-21 | 2010-12-01 | 株式会社カネカ | 光電変換モジュールの出力取出し線取付け装置 |
| JP4783500B2 (ja) * | 2000-12-25 | 2011-09-28 | 株式会社カネカ | 封止前準備用シートセット装置、封止前準備用出力取出し線セット装置、及び自動封止前準備装置 |
| JP4883891B2 (ja) * | 2004-08-20 | 2012-02-22 | 京セラ株式会社 | 太陽電池モジュール |
| JP5016835B2 (ja) * | 2006-03-31 | 2012-09-05 | 株式会社カネカ | 光電変換装置及び光電変換装置の製造方法 |
| JP2007294866A (ja) * | 2006-03-31 | 2007-11-08 | Sanyo Electric Co Ltd | 太陽電池モジュール |
| US20100116330A1 (en) * | 2007-01-31 | 2010-05-13 | Tetsuyoshi Inoue | Solar cell module, solar cell wiring member, and method of manufacturing solar cell module |
| JP2008270648A (ja) * | 2007-04-24 | 2008-11-06 | Honda Motor Co Ltd | 太陽電池モジュール |
| JP4558070B2 (ja) * | 2008-06-04 | 2010-10-06 | シャープ株式会社 | 太陽電池モジュール |
| JP5268596B2 (ja) | 2008-11-28 | 2013-08-21 | シャープ株式会社 | 太陽電池モジュール及びその製造方法 |
| CN102473779A (zh) * | 2009-08-07 | 2012-05-23 | 夏普株式会社 | 太阳电池模块 |
| WO2011086878A1 (ja) * | 2010-01-12 | 2011-07-21 | 三菱電機株式会社 | 薄膜太陽電池モジュールおよびその製造方法 |
| WO2011086975A1 (ja) * | 2010-01-13 | 2011-07-21 | 株式会社アルバック | 太陽電池モジュール |
| US20140014182A1 (en) | 2011-06-06 | 2014-01-16 | Shin-Etsu Chemical Co., Ltd. | Solar cell module and method for manufacturing same |
| JP2011211249A (ja) * | 2011-07-29 | 2011-10-20 | Sanyo Electric Co Ltd | 太陽電池モジュール |
| JP5831159B2 (ja) | 2011-11-18 | 2015-12-09 | 信越化学工業株式会社 | 太陽電池モジュール |
| KR200489603Y1 (ko) * | 2017-09-05 | 2019-07-09 | 김경주 | 태양전지모듈 |
| JPWO2020116051A1 (ja) * | 2018-12-04 | 2021-10-07 | アートビーム有限会社 | 放電電極板 |
-
1996
- 1996-06-03 JP JP16389896A patent/JP3747096B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JPH09326497A (ja) | 1997-12-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AU766308B2 (en) | Thin film solar cell module and method of manufacturing the same | |
| JPH09326497A (ja) | 太陽電池モジュール及びその製造方法 | |
| US5133810A (en) | Flexible photovoltaic device and manufacturing method thereof | |
| JP3146203B1 (ja) | 薄膜太陽電池モジュール及びその製造方法 | |
| US5296043A (en) | Multi-cells integrated solar cell module and process for producing the same | |
| CN101345266B (zh) | 太阳能电池模块 | |
| US20090194144A1 (en) | Solar cell module and method of manufacturing the same | |
| JP5136700B2 (ja) | 薄膜太陽電池モジュール | |
| JPWO2010116973A1 (ja) | 配線シート付き太陽電池セル、太陽電池モジュールおよび配線シート付き太陽電池セルの製造方法 | |
| JP2000068542A (ja) | 集積型薄膜太陽電池モジュール | |
| JP3449155B2 (ja) | 光電変換装置およびその製造方法 | |
| JPH03239377A (ja) | 太陽電池モジュール | |
| JP3121811B1 (ja) | 薄膜太陽電池モジュール及びその製造方法 | |
| JP2014229754A (ja) | 太陽電池モジュールの製造方法及び太陽電池モジュール | |
| JP3520425B2 (ja) | 太陽電池モジュール及びその製造方法 | |
| WO2010150749A1 (ja) | 太陽電池セル、配線シート付き太陽電池セルおよび太陽電池モジュール | |
| JP4314872B2 (ja) | 太陽電池モジュールの製造方法 | |
| JPH07263733A (ja) | 薄膜光電変換装置およびその製造方法 | |
| JPH06268241A (ja) | 薄膜太陽電池およびその製造方法 | |
| JP6792709B2 (ja) | 光電変換装置、それを備える太陽電池ストリングおよびそれらのいずれかを備える太陽電池モジュール | |
| JP4461607B2 (ja) | 太陽電池モジュールの電力リード引き出し方法 | |
| JP2002094087A (ja) | 太陽電池モジュール | |
| JPH0629564A (ja) | 太陽電池装置の製造方法 | |
| JP3111813B2 (ja) | 可撓性太陽電池モジュールの製造方法 | |
| JPH04218980A (ja) | 光起電力装置の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20041222 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050111 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050314 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20050802 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050824 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20051006 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20051031 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20051128 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081202 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091202 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091202 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101202 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111202 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121202 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131202 Year of fee payment: 8 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131202 Year of fee payment: 8 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |