JP3763694B2 - 樹脂被覆管及び管の樹脂被覆形成方法 - Google Patents
樹脂被覆管及び管の樹脂被覆形成方法 Download PDFInfo
- Publication number
- JP3763694B2 JP3763694B2 JP07928299A JP7928299A JP3763694B2 JP 3763694 B2 JP3763694 B2 JP 3763694B2 JP 07928299 A JP07928299 A JP 07928299A JP 7928299 A JP7928299 A JP 7928299A JP 3763694 B2 JP3763694 B2 JP 3763694B2
- Authority
- JP
- Japan
- Prior art keywords
- resin
- coating layer
- tube
- coated
- ethylene
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Rigid Pipes And Flexible Pipes (AREA)
- Laminated Bodies (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Description
【発明の属する技術分野】
本発明は、金属製のフレキシブル管の外側に熱可塑性樹脂を被覆して被覆層を形成してある樹脂被覆管に関し、詳しくは樹脂被覆管及び管の樹脂被覆形成方法に関する。
【0002】
【従来の技術】
従来、この種の樹脂被覆管は応力を残存しないように形成され、そして、管の樹脂被覆形成方法としては、樹脂の押し出し速度と管の巻取速度を同じにして樹脂を金属製のフレキシブル管の外側に被覆する技術が採られていた。
【0003】
【発明が解決しようとする課題】
上述した従来の押し出しによる樹脂を金属製のフレキシブル管の外側に被覆する技術によれば、図7に示すように、樹脂供給装置6に設けた樹脂供給ノズル6aからの樹脂の押し出し速度と管の巻取速度を等しく調整すると共に、前記樹脂を、結晶化点まで冷却装置10で冷却して前記フレキシブル管1に硬化させて樹脂被覆層2を形成していたので、図8に示すように、例えば、壁内に配設されて外部からはその存在が分かりにくい配管に、何らかの原因で釘4が打たれて樹脂被覆層2及びフレキシブル管1に穴があいたとしても、樹脂の高い伸び弾性によって前記樹脂被覆層2の穴5部分が釘4に密接してフレキシブル管内の流体は外部に漏れにくくなり、早期に管内流体の漏れを発見できないといった問題があった。
このため、従来では被覆層内面に縦溝を設けて樹脂被覆層とフレキシブル管との間を流体を流通可能にさせることにより、フレキシブル管から漏れる流体を、前記樹脂被覆層と前記フレキシブル管との縦溝を通して配管端部で検知できる検知方法が提案されていたが、この方法だと、例え流体の漏れを検知できたとしても、漏れ箇所の特定は困難であり手間の掛かるものであった。
また、樹脂被覆管に釘が打たれたときに被覆層の釘貫入穴から流体を漏れやすくして、その釘打ち状態を早期発見できるようにするために、被覆層に割れ易い材料を使うことも考えられるが、フレキシブル管の可撓性や耐キズつき性が損なわれるといった問題があった。
従って、本発明の目的は、上記問題点を解消し、樹脂被覆管に釘が打たれて穴が開いたときに、その釘が打たれた箇所から流体を漏れ易くする点にある。
【0004】
【課題を解決するための手段】
請求項1の発明の特徴構成は図1及び図3に例示するごとく、金属製のフレキシブル管1の外側に熱可塑性樹脂Jを被覆して被覆層2を形成してある樹脂被覆管3において、前記被覆層2に釘4などが打ち込まれたとき、その被覆層2の貫入穴5が引き広げられるように、前記被覆層2に引っ張り応力を残存させた状態で前記熱可塑性樹脂Jを前記フレキシブル管1に被覆形成してあるところにある。
【0005】
請求項2の発明の特徴構成は、前記被覆層2を形成する熱可塑性樹脂Jが、ポリオレフィン系樹脂であって、エチレンーアクリル酸エチル共重合体、エチレンーメタクリル酸メチル共重合体、エチレンー酢酸ビニル共重合体、線状低密度ポリエチレン、エチレン−αオレフィン共重合体、軟質ポリプロピレン、ポリブテンのうちから選ばれた少なくとも一種からなるものであるところにある。
【0006】
請求項3の発明の特徴構成は図1に例示するごとく、請求項1記載の前記被覆層2の内部に、引っ張り応力を残存させた状態にするに、前記熱可塑性樹脂Jを、その軟化点から結晶化点の間の温度域で張力を掛けながら前記フレキシブル管1に被覆して硬化させて前記被覆層2を形成するところにある。
【0007】
尚、上述のように、図面との対照を便利にするために符号を記したが、該記入により本発明は添付図面の構成に限定されるものではない。
【0008】
〔作用及び効果〕
請求項1の発明の特徴構成によれば、前記被覆層に釘などが打ち込まれたとき、その被覆層の貫入穴が引き広げられるように、前記被覆層に引っ張り応力を残存させた状態で前記熱可塑性樹脂を前記フレキシブル管に被覆形成してあるから、樹脂被覆管からの流体の漏れを早期に発見できる。
つまり、樹脂被覆管に釘などが打ち込まれたとき、被覆層に引っ張り応力が残存しているために被覆層の釘貫入穴が引き広げられて、釘の周囲に隙間が開き、その箇所から流体が漏れやすくなる。
その結果、流体の漏れを早期に発見できると共に、漏れ箇所を特定し易い樹脂被覆管を提供できるようになった。
【0009】
請求項2の発明の特徴構成によれば、請求項1の発明による作用効果を叶えることができるのに加えて、前記被覆層を形成する熱可塑性樹脂が、ポリオレフィン系樹脂であって、エチレンーアクリル酸エチル共重合体、エチレンーメタクリル酸メチル共重合体、エチレンー酢酸ビニル共重合体、線状低密度ポリエチレン、エチレン−αオレフィン共重合体、軟質ポリプロピレン、ポリブテンのうちから選ばれた少なくとも一種からなるものであるから、用途に適した特性の樹脂被覆管を提供できる。
つまり、熱可塑性樹脂としてポリエチレン系樹脂を選択した場合、伸び弾性及び引っ張り強度が高い特性があるので、樹脂被覆層に引っ張り応力を長年付与し易くなる。その中でも、エチレンーアクリル酸エチル共重合体、エチレンーメタクリル酸メチル共重合体、エチレンー酢酸ビニル共重合体、線状低密度ポリエチレンであればさらに好ましく、エチレンーアクリル酸エチル共重合体及びエチレンーメタクリル酸メチル共重合体は、熱安定性に優れ、エチレンー酢酸ビニル共重合体は、耐衝撃性及び耐ストレスクラック性に優れ、線状低密度ポリエチレンは、伸び特性に優れ、エチレン−αオレフィン系共重合体は、耐ストレスクラック性に優れ、軟質ポリプロピレンは、耐屈曲疲労強度に優れ、ポリブテンは、引き裂き強さに優れると共に、ストレスクラッキングを起こさない。
その結果、使用される複数の熱可塑性樹脂群の中から用途に適した特性を持つ樹脂を選ぶことで、内部に引っ張り応力を残存させつつ配管環境に好適な被覆層を形成した樹脂被覆管を提供できるようになった。
【0010】
請求項3の発明の特徴構成によれば、請求項1の発明による作用効果を叶えることができるのに加えて、請求項1記載の前記被覆層の内部に、引っ張り応力を残存させた状態にするに、前記熱可塑性樹脂を、その軟化点から結晶化点の間の温度域で張力を掛けながら前記フレキシブル管に被覆して硬化させて前記被覆層を形成するから、被覆層の内部に引っ張り応力を残存させることが容易にできる。
つまり、樹脂を押し出してフレキシブル管に被覆後、前記樹脂を軟化温度付近まで冷却すると共に、樹脂押し出し速度よりも管巻取速度を速くすることによって樹脂にテンションを掛けつつ、さらに冷却すると被覆層内部に引っ張り応力を残したまま硬化してフレキシブル管に対する被覆層を形成する。また、このとき、巻取速度を変更するだけで樹脂押し出しノズルの径を変更せずとも簡単に被覆層の厚みを調整できるようになる。
その結果、フレキシブル管に引っ張り応力を残存させた状態で樹脂を被覆することが容易にできると共に、被覆層が簡単に薄くでき、樹脂の使用量を抑えてコストダウンを図れるようになった。
【0011】
【発明の実施の形態】
以下に本発明の実施の形態を図面に基づいて説明する。尚、図面において従来例と同一の符号で表示した部分は、同一又は相当の部分を示している。
【0012】
本発明に係わる樹脂被覆管3は、図1に示すように、ガス流通用のステンレスにより形成されたフレキシブル管1の外側に引っ張り応力を残存させた状態でエチレンー酢酸ビニル共重合体J(熱可塑性樹脂としてのポリエチレン系樹脂の一例)を被覆して樹脂被覆層2を形成している。
【0013】
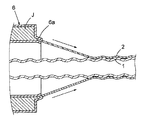
前記樹脂被覆管3の形成方法について説明すると、図1,2に示すように、フレキシブル 管1よりも大径の樹脂供給装置6に設けた樹脂供給ノズル6aからエチレンー酢酸ビニル共重合体Jを押し出してフレキシブル管1の外周に被覆後、前記エチレンー酢酸ビニル共重合体Jを軟化温度付近まで冷却装置9で冷却して樹脂被覆層2を形成すると共に、前記樹脂被覆層2に接触して回転するローラ7の回転速度よりも管の巻取速度を速くすることによって、フレキシブル管1の長手方向に沿った引っ張りテンションが前記樹脂被覆層2に掛かり、前記樹脂被覆層2が引き伸ばされる。
そして、この引き伸ばされた前記樹脂被覆層2をさらに冷却装置10で冷却すると、前記樹脂被覆層2の内部に引っ張り応力を残したままフレキシブル管1と一体的に硬化して樹脂被覆管3が形成されて巻取ドラム8に巻き取られる。
また、前記冷却装置10で樹脂被覆層2が冷却されるまでは、前記樹脂被覆層2にフレキシブル管1の長手方向に沿って連続的に引っ張りテンションが掛かっているので、前記樹脂被覆管3の巻取速度を変更するだけで簡単に前記樹脂被覆層2の厚みを調整でき、前記樹脂被覆層2の厚みを薄くしても均一な厚みに形成することができるようになる。
【0014】
上記のようにして形成された樹脂被覆管3の作用について説明する。
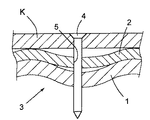
図3に示すように、壁Kの内側に配管してあるガス流通用の樹脂被覆管3に誤って釘4が打たれて、被覆層2及びフレキシブル管1に釘貫入穴があいたとしても、前記樹脂被覆層2に引っ張り応力が残存しているために前記樹脂被覆層2の穴5部分の樹脂被膜が引き広げられるので、釘4の周囲にガス漏れの隙間が形成される。
そして、ガスはこの隙間を通って漏れ易くなるので、早期の内にガス臭によるガス漏れを認識できるようになる。
【0015】
また、熱可塑性樹脂Jとしてポリエチレン系樹脂のエチレンー酢酸ビニル共重合体を使用しているので、被覆層2が耐衝撃性及び耐ストレスクラック性に優れたものとなり、樹脂被覆管3をぶつけたり、曲げたりといった多少の衝撃やストレスによって被覆層2に穴や亀裂を生じ難くすることができる。
【0016】
図4(イ)はPVC(ポリ塩化ビニル)、図4(ロ)は本発明による熱可塑性樹脂における荷重と伸びの関係を表したグラフである。
弾性係数Dに沿った弾性変形領域内で形成された樹脂被覆層2だと、弾性変形能により、釘4が打たれたときに釘4の周囲にガス漏れの隙間が形成され難くなるのに比べて、塑性変形領域内で形成された樹脂被覆層2だと、樹脂被覆層2内に引っ張り応力を残存させ易くなり、釘4が打たれたときに釘4の周囲にガス漏れを促進する隙間を形成し易くなる。
つまり、弾性係数Dよりも右にシフトした位置で破断する材料ほど塑性変形し易い材料であるといえ、図4(イ)のPVCに比べて、図4(ロ)のように降伏点を有した材料の、降伏点の伸び以上から破断点の伸び以下までの塑性変形領域L2内で樹脂被覆層を形成する方がより有効である。特に、降伏点以上の応力レベルとなる伸び以上から破断点の伸び以下までの塑性変形領域L1が望ましい。
【0017】
〔別実施形態〕
以下に他の実施の形態を説明する。
〈1〉冷却装置9とローラ7は先の実施形態で説明した別に設けるものに限るものではなく、例えば、図5に示すようにローラ7が冷却装置9を兼ね備えた構成であっても良い。
〈2〉樹脂供給ノズル6は、図6に示すように、フレキシブル管1に向けてテーパーが大きくなるように熱可塑性樹脂Jを供給する形状に形成してあるものでも良い。(このときに供給する熱可塑性樹脂Jは軟化温度付近のものを使用すると良い。)
これだと樹脂被覆管3を巻き取るだけで樹脂被覆層2がフレキシブル管1の長手方向に引き伸ばされる。そして、この引き伸ばされた前記樹脂被覆層2を冷却すると、前記樹脂被覆層2内部に引っ張り応力を残したままフレキシブル管1と一体的に硬化して樹脂被覆管3を形成することができる。
〈3〉熱可塑性樹脂Jのうち、ポリエチレン系樹脂の一種であるエチレンー酢酸ビニル共重合体について説明したが、エチレンーアクリル酸エチル共重合体、エチレンーメタクリル酸メチル共重合体、線状低密度ポリエチレンであっても良い。
〈4〉熱可塑性樹脂Jのうち、ポリエチレン系樹脂を使用した例について説明したが、塩化ビニールでも良い。
即ち、伸び弾性があり、引っ張り強度が高い軟質な物質であれば樹脂被覆層2形成材料として適用可能である。
【0018】
【実施例】
EEA樹脂(エチレン−アクリル酸エチル)とEVA樹脂(エチレン−ビニルアセテート)に対して、その伸び率と釘を打ったときのガス漏れの隙間形成の関係を調べる釘打ち試験を行った結果、EEA樹脂の場合、伸び率が30〜650%の範囲で隙間が形成され、30%未満では隙間が形成されず、650%を越える場合はEEA樹脂自体の破断が認められた。次に、EVA樹脂の場合、伸び率が50〜550%の範囲で隙間が形成され、50%未満では隙間が形成されず、550%を越える場合はEVA樹脂自体の破断が認められた。
【図面の簡単な説明】
【図1】本発明の実施形態の一例を示す樹脂被覆形成方法の説明図
【図2】本発明の実施形態の一例を示す要部断面図
【図3】本発明の樹脂被覆管の一例を示す要部断面図
【図4】本発明の樹脂材料の荷重と伸びの関係を示す図
【図5】他の実施形態を示す樹脂被覆形成方法の説明図
【図6】他の実施形態を示す要部断面図
【図7】従来の樹脂被覆形成方法の説明図
【図8】従来の樹脂被覆管を示す要部断面図
【符号の説明】
1 フレキシブル管
2 樹脂被覆層
3 樹脂被覆管
4 釘
5 貫入穴
J 熱可塑性樹脂
Claims (3)
- 金属製のフレキシブル管の外側に熱可塑性樹脂を被覆して被覆層を形成してある樹脂被覆管において、前記被覆層に釘などが打ち込まれたとき、その被覆層の貫入穴が引き広げられるように、前記被覆層に引っ張り応力を残存させた状態で前記熱可塑性樹脂を前記フレキシブル管に被覆形成してある樹脂被覆管。
- 前記被覆層を形成する熱可塑性樹脂が、ポリオレフィン系樹脂であって、エチレンーアクリル酸エチル共重合体、エチレンーメタクリル酸メチル共重合体、エチレンー酢酸ビニル共重合体、線状低密度ポリエチレン、エチレン−αオレフィン共重合体、軟質ポリプロピレン、ポリブテンのうちから選ばれた少なくとも一種からなるものである請求項1記載の樹脂被覆管。
- 請求項1記載の前記樹脂被覆層の内部に、引っ張り応力を残存させた状態にするに、前記熱可塑性樹脂を、その軟化点から結晶化点の間の温度域で張力を掛けながら前記フレキシブル管に被覆して硬化させて前記被覆層を形成する管の樹脂被覆形成方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP07928299A JP3763694B2 (ja) | 1999-03-24 | 1999-03-24 | 樹脂被覆管及び管の樹脂被覆形成方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP07928299A JP3763694B2 (ja) | 1999-03-24 | 1999-03-24 | 樹脂被覆管及び管の樹脂被覆形成方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2000272012A JP2000272012A (ja) | 2000-10-03 |
| JP3763694B2 true JP3763694B2 (ja) | 2006-04-05 |
Family
ID=13685520
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP07928299A Expired - Fee Related JP3763694B2 (ja) | 1999-03-24 | 1999-03-24 | 樹脂被覆管及び管の樹脂被覆形成方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3763694B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015226016A (ja) * | 2014-05-29 | 2015-12-14 | ニッタ・ハース株式会社 | 研磨パッド及び研磨パッドの判定方法 |
-
1999
- 1999-03-24 JP JP07928299A patent/JP3763694B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2000272012A (ja) | 2000-10-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20080124506A1 (en) | Self-adhesive sealing tape for sealing the passages of construction units through plastic foils lining roofs | |
| US8776322B2 (en) | Tie wrap for bundling objects | |
| US5930431A (en) | Fiber optic cable | |
| JP2016531765A (ja) | 可撓性の向上したラップ可能なラミネート加工された繊維スリーブとラップ可能な繊維スリーブのホイル層のクラッキングを低減する方法 | |
| JP4691229B2 (ja) | 管の被覆方法及び延伸樹脂パイプの製造方法 | |
| JP2000272012A (ja) | 樹脂被覆管及び管の樹脂被覆形成方法 | |
| JP3228265B2 (ja) | 防錆被覆pc鋼より線の製造方法 | |
| US20080037940A1 (en) | Tube for Air Blown Installation and Tube Cable Using the Same | |
| JP2832292B2 (ja) | 管路の反転シール工法に用いるライニング用チューブ | |
| JPH11280957A (ja) | 給水・給湯用ホ−ス | |
| JPH08312843A (ja) | 既設配管の補修用パイプおよびそれを用いる補修方法 | |
| JP2000304169A (ja) | 断熱ホース | |
| JP2735856B2 (ja) | 管の内面ライニング工法及びライニング用管体 | |
| JPH11344654A (ja) | 光ケーブル用止水テープ | |
| JP2000282379A (ja) | 防錆被覆pc鋼より線及びその製造方法 | |
| US5855712A (en) | Method of repairing an existing pipe | |
| RU29572U1 (ru) | Изоляционная лента для защиты наружной поверхности подземных трубопроводов | |
| JP3437115B2 (ja) | 既設配管の更生修理用パイプ及び既設配管更生修理工法 | |
| JPS59188409A (ja) | 埋設管内面被覆方法 | |
| JP3410354B2 (ja) | 既設管路の修理工法 | |
| JPH0397531A (ja) | 樹脂ホースの製造法 | |
| JP2001032970A (ja) | 断熱ホース | |
| JPH0972464A (ja) | 既設配管の補修用パイプ | |
| JPH0771661A (ja) | 流体用集合配管 | |
| JP2009156357A (ja) | ホース及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040420 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050830 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050915 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051114 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060105 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060117 |
|
| R150 | Certificate of patent (=grant) or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120127 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150127 Year of fee payment: 9 |
|
| LAPS | Cancellation because of no payment of annual fees |