JP3764404B2 - プレス装置の平行度の調整方法 - Google Patents
プレス装置の平行度の調整方法 Download PDFInfo
- Publication number
- JP3764404B2 JP3764404B2 JP2002150048A JP2002150048A JP3764404B2 JP 3764404 B2 JP3764404 B2 JP 3764404B2 JP 2002150048 A JP2002150048 A JP 2002150048A JP 2002150048 A JP2002150048 A JP 2002150048A JP 3764404 B2 JP3764404 B2 JP 3764404B2
- Authority
- JP
- Japan
- Prior art keywords
- plate
- movable
- parallelism
- guide
- fixed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000000034 method Methods 0.000 title claims description 6
- 210000000078 claw Anatomy 0.000 description 4
- 238000000465 moulding Methods 0.000 description 3
- 238000007796 conventional method Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 230000005855 radiation Effects 0.000 description 1
Images


Landscapes
- Press Drives And Press Lines (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Description
【発明の属する技術分野】
プリント配線板等の積層成形品を成形するプレス装置の熱板間の平行度を安定して向上させる技術に関する。
【0002】
【従来の技術】
プレス装置において、熱板間の平行度はそのまま成形品の厚さに反映されるので、平行度を基準の値以内に収めるため従来から様々な手段が採られた。例えば、熱板と固定盤および可動盤との間に配設される断熱板を平行度の不良部分に応じて研削したり、可動盤とラムとの間に平行度の不良部分に応じて適宜な厚さと形状を有するシムを挿入した。
【0003】
【発明が解決しようとする課題】
しかしながら、前記従来のいずれの方法も、恒久的かつ安定的に平行度が確保できるものではなかった。
【0004】
【課題を解決するための手段】
そこで、圧締装置により固定盤に近接・離隔させる可動盤と該固定盤との間に複数の熱板を等間隔に配設し、各熱板の間に挿入した被成形品を圧締装置により熱板とともに上昇させ圧締して成形するプレス装置において、前記移動する可動盤を前記被成形品を有しない熱板と一体にして圧締したとき、前記可動盤がその姿勢を維持できるように可動盤に設けた案内装置を案内部材に密着させる調整手段を設けさらに、前記可動盤が前記固定盤から離隔し下降したとき、前記案内装置が案内部材に密着した状態で下降移動する前記可動盤に当接させる衝止手段を設けたのである。
【0005】
【発明の実施の形態】
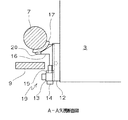
図面に基づいて本発明の実施の形態を詳細に説明する。図1はプレス装置の正面図であり、中心線の左側は可動盤が降下し衝止手段が当接したときの状態を示し、中心線の右側は可動盤が被成形品を有しない熱板とともに上昇し圧締したときの状態を示す。図2は図1におけるA−A矢視の部分断面図であり、図3は図1におけるB−B矢視の部分側面図である。
【0006】
プレス装置は、架台11に設けた圧締シリンダ1と、圧締シリンダ1に進退自在に嵌挿したラム2と、ラム2の上部端面に固着した可動盤3と、架台11上面の圧締シリンダ1の鍔に立設した四のタイバ7と、架台11に対向してタイバ7を固着する固定盤6と、前記可動盤3と固定盤6との間に断熱板5,5を介して移動可能に設けた複数の熱板4と、可動盤3が最下降したときに熱板4を可動盤3と固定盤6の間に等間隔に保持する段板9とからなる。なお、プレス成形を真空中で行って、ボイド等のない良好な成形品を得るときは、架台11と固定盤6の間の成形空間をカバ8で覆って真空にする。
【0007】
圧締シリンダ1とラム2は、圧締装置として構成され、圧締シリンダ1に供給される圧油によりラム2を上昇させて可動盤3を固定盤6に近接させるとともに、熱板4の間に挿入された被成形品を、圧締装置から可動盤3を介して押圧し固定盤6およびタイバ7で反力を受けることにより圧締し成形する。圧締装置は前記構成のように油圧によらず、電動モータ等で構成してもよい。
【0008】
可動盤3と固定盤6の間に設けられる熱板4のうち、最下段のものは断熱板5を介して可動盤3に固着され、最上段のものは断熱板5を介して固定盤6に固着されている。可動盤3と固定盤6に固着された熱板を除く他の熱板4は、それぞれの四隅側面に爪10を有する。爪10の長さは上段の熱板4のものほど長く形成され、可動盤3の下降にともなって爪10は上段から順次段板9の段部に係合して衝止されるので、可動盤3が最下降したときには熱板4は可動盤3と固定盤6の間に等間隔で配設される。
【0009】
可動盤3の四隅側面には案内装置19が設けられる。案内装置19は可動盤3の四隅側面に直接固着する取付板12と、取付板12の外方端部に固着した座13と、取付板12の凹部に案内されてタイバ7の方向に移動可能に設けた押板16と、座13に螺合して押板16の端面を押す調整手段としての調整ボルト14と、調整ボルト14を座13にロックするロックナット15とからなる。
【0010】
押板16は、調整ボルト14で押される端面を上下に二有し、それらの反対の端面に鍔状に突出する突出部を有する。該突出部にはタイバ7の軸に直交する方向に形成される凸部20を有する。凸部20は、案内部材としてのタイバ7の外表面の円弧に密着するように形成されたガイドシュ17の反密着面に設けた溝に遊嵌している。凸部20の鍔部斜面と、ガイドシュ17の溝の底面とは、タイバ7の中心軸からの放射線に直交する直線上に形成され、それらは当接している。したがって、ガイドシュ17は押板16の前進に伴って凸部20がガイドシュ17をタイバ7の中心軸からの放射線方向に押圧し、ガイドシュ17が凸部20から離反することなく、ガイドシュ17をタイバ7の外表面に密着させる。ガイドシュ17は押板16の上下端に二設けるように述べたが、押板16の突出部の上下全長に渡って一のガイドシュとなるようにしてもよい。なお、案内部材はタイバ7を共用せず、タイバ7とは別の部材を案内部材として専用に設けてもよい。また、調整手段は押板16を移動・押圧できるものであれば、調整ボルト14でなくてもよい。
【0011】
取付板12の下部端面には、衝止手段としてのボルト18が螺着され、可動盤3の下降が四の該ボルト18で衝止される。
【0012】
次に、前記案内装置、調整手段および衝止手段によって、熱板の平行度を調整する手順について説明する。
まず、相互の熱板4の間に被成形品を挿入せず調整ボルト14を緩めてガイドシュ17がタイバ7に密着しない状態で、圧締シリンダ1に圧油を供給してラム2を上昇させ、各熱板4を可動盤3とともに上昇・圧締させる。図1の中心線の右側はこの状態を示す。このとき、各熱板4は密着し可動盤3も断熱板5を介して熱板4と密着する。そして、可動盤3は各熱板4と断熱板5の板厚精度が蓄積された状態に倣って位置決めされた姿勢となる。
【0013】
次に可動盤3の前記姿勢を維持させながら、各調整ボルト14を順次調整して、全てのガイドシュ17がタイバ7に適度な押圧力をもって密着するようにする。そして、圧締シリンダ1の圧油を開放して可動盤3と熱板4を下降させる。可動盤3が図1の中心線の左側に示すような下降限度位置に到達し前記姿勢を維持した状態で、全てのボルト18が均等に架台11に当接するように各ボルト18の長さを調整する。
【0014】
【発明の効果】
本発明は上記のように構成したので、各熱板間の平行度が高精度に保たれ、しかも繰り返し精度も良好となる。
【図面の簡単な説明】
【図1】プレス装置の正面図であり、中心線の左側は可動盤が降下し衝止手段が当接したときの状態を示し、中心線の右側は可動盤が被成形品を有しない熱板とともに上昇し圧締したときの状態を示す。
【図2】図1におけるA−A矢視の部分断面図である。
【図3】図1におけるB−B矢視の部分側面図である。
【符号の説明】
1 ……… 圧締シリンダ
2 ……… ラム
3 ……… 可動盤
4 ……… 熱板
5 ……… 断熱板
6 ……… 固定盤
7 ……… タイバ(案内部材)
8 ……… カバ
9 ……… 段板
10 …… 爪
11 …… 架台
12 …… 取付板
13 …… 座
14 …… 調整ボルト(調整手段)
15 …… ロックナット
16 …… 押板
17 …… ガイドシュ
18 …… ボルト
19 …… 案内装置
20 …… 凸部
Claims (2)
- 圧締装置により固定盤に近接・離隔させる可動盤と該固定盤との間に複数の熱板を等間隔に配設し、各熱板の間に挿入した被成形品を圧締装置により熱板とともに上昇させ圧締して成形するプレス装置において、熱板間の平行度を良好に調整する方法であって、前記可動盤の案内装置が案内部材に密着しないように調整手段を設定し、前記可動盤を前記被成形品を有しない熱板と一体にして圧締し、前記可動盤がそのときの姿勢を維持するように案内装置を案内部材に調整手段により密着させることを特徴とするプレス装置の平行度調整方法。
- 案内装置を案内部材に調整手段により密着させた後、前記可動盤を前記固定盤から下降して離隔させ、前記案内装置が案内部材に密着した状態で下降移動する前記可動盤を前記姿勢のままで衝止させることを特徴とする請求項1に記載のプレス装置の平行度調整方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002150048A JP3764404B2 (ja) | 2002-05-24 | 2002-05-24 | プレス装置の平行度の調整方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002150048A JP3764404B2 (ja) | 2002-05-24 | 2002-05-24 | プレス装置の平行度の調整方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003340854A JP2003340854A (ja) | 2003-12-02 |
| JP3764404B2 true JP3764404B2 (ja) | 2006-04-05 |
Family
ID=29767993
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002150048A Expired - Fee Related JP3764404B2 (ja) | 2002-05-24 | 2002-05-24 | プレス装置の平行度の調整方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3764404B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102673198A (zh) * | 2011-11-28 | 2012-09-19 | 合江巨森索具包装有限公司 | 竹木秸秆废弃物热模压工字轮盘及托盘一次成型多件压机 |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4920278B2 (ja) * | 2006-03-24 | 2012-04-18 | Towa株式会社 | 成形装置 |
| CN116001317A (zh) * | 2023-02-21 | 2023-04-25 | 武汉中金泰富新能源科技有限公司 | 一种碳纤维高分子复合材料聚合固化机 |
-
2002
- 2002-05-24 JP JP2002150048A patent/JP3764404B2/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102673198A (zh) * | 2011-11-28 | 2012-09-19 | 合江巨森索具包装有限公司 | 竹木秸秆废弃物热模压工字轮盘及托盘一次成型多件压机 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003340854A (ja) | 2003-12-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPH03262607A (ja) | 複合材部品成形型 | |
| US3779687A (en) | Apparatus of vacuum forming | |
| CN107225653B (zh) | 用于生产砌筑砖特别是砂灰砖的砖坯的方法和设备 | |
| JP3742320B2 (ja) | プレス成形装置 | |
| JP2003340854A (ja) | プレス装置とその平行度の調整方法 | |
| KR101182609B1 (ko) | 마그네슘 합금판재용 온간 프레스 성형장치의 열선구조 | |
| JP5383442B2 (ja) | 成形装置 | |
| JPS6017610B2 (ja) | プレス装置 | |
| EP3950331A1 (en) | Method for producing thin plate-like laminate having film-like resin layer | |
| CA3134110A1 (en) | Method for producing thin plate-like laminate having film-like resin layer | |
| JP2707937B2 (ja) | バスバーと絶縁板の自動装着装置 | |
| US20220161483A1 (en) | Device for production of thin plate-like laminate having film-like resin layer | |
| JPH07110440B2 (ja) | ホツトプレスに於ける熱板の断熱装置 | |
| CN224007691U (zh) | 一种重型紧压茶压茶模具用调节机构 | |
| CN120038200B (zh) | 一种铝板拉伸机及铝板定位方法 | |
| CN221715480U (zh) | 一种汽车冲压模具锁紧结构 | |
| CN221271819U (zh) | 一种热水器发泡夹具 | |
| CN222036687U (zh) | 一种电机法兰的压铸模具 | |
| JP2000158199A (ja) | ホットプレス装置 | |
| CN223877569U (zh) | 一种碳纤维梁的成型工装 | |
| CN215791555U (zh) | 一种模具固定锁紧装置 | |
| CN110587997B (zh) | 一种密封条边角热成型装置 | |
| JPS5828816Y2 (ja) | セメント瓦成型装置 | |
| JP3519452B2 (ja) | 矩形断面材の曲げ加工装置および矩形断面材の曲げ加工方法 | |
| JP2643302B2 (ja) | 無機質板の成形方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20040319 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20051118 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20051206 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051209 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Effective date: 20060117 Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060119 |
|
| R150 | Certificate of patent (=grant) or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Year of fee payment: 4 Free format text: PAYMENT UNTIL: 20100127 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100127 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110127 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Year of fee payment: 5 Free format text: PAYMENT UNTIL: 20110127 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120127 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120127 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Year of fee payment: 7 Free format text: PAYMENT UNTIL: 20130127 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Year of fee payment: 8 Free format text: PAYMENT UNTIL: 20140127 |
|
| LAPS | Cancellation because of no payment of annual fees |