JP3766478B2 - 溶鋼の脱酸方法 - Google Patents
溶鋼の脱酸方法 Download PDFInfo
- Publication number
- JP3766478B2 JP3766478B2 JP26067696A JP26067696A JP3766478B2 JP 3766478 B2 JP3766478 B2 JP 3766478B2 JP 26067696 A JP26067696 A JP 26067696A JP 26067696 A JP26067696 A JP 26067696A JP 3766478 B2 JP3766478 B2 JP 3766478B2
- Authority
- JP
- Japan
- Prior art keywords
- molten steel
- slag
- steel
- cao
- sio
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/20—Recycling
Landscapes
- Carbon Steel Or Casting Steel Manufacturing (AREA)
- Treatment Of Steel In Its Molten State (AREA)
Description
【発明の属する技術分野】
本発明は高炭素鋼線材またはピアノ線材、SiCr系ばね鋼、オーステナイト系ステンレス鋼ばね材等用の溶鋼を脱酸精練する方法に関するものである。
【0002】
【従来の技術】
周知のようにこれらの鋼材では非金属介在物の形態、大きさが疲労特性やダイス寿命に重大な影響を及ぼす。また極細線用の高炭素鋼線材においては冷間加工度が高いために、非金属介在物が冷間加工中の断線の原因となる。鋼片を熱間圧延および冷間圧延した後の鋼材中の非金属介在物が微細でしかも圧延方向へ延伸されていれば悪影響を及ぼさないが、延伸されずに残った粗大な非金属介在物は疲労特性や耐断線性を著しく悪化させる。この種の非金属介在物としては、種々の組成のものがあるがAl2 O3 含有量が高い介在物(単体Al2 O3 やAl2 O3 −MgO系介在物)は極めて硬質で延伸性に欠けるが、Al2 O3 含有量が少なくCaO−SiO2 −Al2 O3 −MnO系の介在物は延伸性が極めて良好であり、これらの鋼材を製造においては介在物を延伸性の良好なものにするための溶鋼脱酸方法が極めて重要である。
【0003】
従来これらの鋼材の脱酸方法としてAlのインプットを5g/ts以下とし、溶鋼表面をCaO含有スラグで覆い、ガス吹込み用ランスで不活性ガス及び合成フラックスを吹込み撹拌し、脱酸処理後のスラグ組成を制御する方法が提案されている。スラグ組成の制御により非金属介在物の形態制御は可能である。
【0004】
しかしこの方法では硬質な非金属介在物生成を抑制できるが、スラグ成分調整剤として使用している合成スラグは、原料→粒度、成分調整→焼成(均質化)→粉砕→粒度の調整、との工程で製造され、高価なスラグ成分調整剤となっており、これら鋼材が高製造原価となる主要因であった。
【0005】
【発明が解決しようとする課題】
本発明は以上の事実に鑑みてなされたもので、低製造原価の原料で従来並の清浄度の高い鋼を製造するために、スラグ成分調整用に安価な生原料を利用することを目的としている。
【0006】
【課題を解決するための手段】
本発明の趣旨は、インジェクション法等による強撹拌条件下では介在物組成はCaO−SiO2 −Al2 O3 系となるとの知見に基づき、スラグ組成の制御により介在物組成を低融点領域に制御する手法である。スラグ調整剤として高価な焼成処理済合成スラグを使用せず、安価な生原料を使用しても滓化剤を適量配合すればインジェクション法による強撹拌条件下では溶解し、脱酸後スラグ組成制御が可能で、故に非金属介在物の形態制御を行うことができる。
【0007】
以下、詳細に説明する。
【0008】
介在物組成は溶鋼表面のスラグ組成に強く影響される。特にCaO/SiO2およびAl2 O3 含有量に支配され、かつその後の温度低下及び凝固時の2次脱酸により極めて規則的に組成が変化する。よって、処理スラグのCaO/SiO2 およびAl2 O3 含有量を適正な値に制御することにより、介在物の低融点化が可能である。本発明脱酸方法は溶鋼の表面をCaO含有スラグで覆った状態で溶鋼を撹拌して脱酸するに当たり溶鋼成分調整用合金からのAlのインプット量を溶鋼トン当たり5グラム以下とする。スラグ成分の調整はCaO含有量を35〜60%(重量%、以下同じ)、SiO2 含有量が30〜55%かつCaO含有量とSiO2 含有量の比CaO/SiO2 が1.30〜1.70となるように調整し、Al2 O3 も6〜10%に調整する。CaO/SiO2 がこの範囲より低いとSiO2 系の硬質介在物が生成し鋼材使用時のダイス寿命に影響を及ぼす。この範囲より高いとAl2 O3 、MgO−Al2 O3 系の硬質介在物が生成し耐断線性を悪化させる。生成介在物組成を狭範囲に制御するため、その他の酸化物成分の合計を15%以下とする。スラグ組成が介在物に強く影響を及ぼすのは溶鋼とスラグの反応に起因するが、反応に供する時間、つまりスラグ成分調整剤の溶解速度が介在物組成に影響する。従来法ではスラグ成分調整剤が溶鋼上に添加されたときに速やかに溶融するよう予め原料の粒度を調整した上で目標組成にブレンドし、焼成、粉砕、整粒化し、均質化処理としている。しかしスラグ成分調整剤の製造原価がこれら鋼材の製造原価に占める割合は大きく鋼材製造原価低減のため安価な生原料をスラグ成分調整剤として使用することとした。生原料は主にCaO含有量の調整用として生石灰、SiO2 含有量調整用として軟硅化、Al2O3 含有量調整用としてシャモット及びカルシウムアルミネート、滓化促進剤としてホタル石又はフッ化ナトリウムを使用する。これらを混合したものをスラグ成分調整剤とするが、均質化処理及び粒度調整がなされてないため溶解速度が従来品に比べ著しく遅くなる。その為、強撹拌条件下でも従来スラグ調整剤使用時に比べ生成介在物組成は異なることになる。具体的には溶鋼表面を覆うスラグのCaO含有量とSiO2 含有量の比CaO/SiO2 を高めに制御し、かつAl2 O3 含有量も高めに制御することにより生成介在物組成を低融点領域に制御することが可能となった。生原料の溶鋼保持容器への挿入はインジェクション処理前に行わなければならない。
【0009】
尚、生原料の添加方法は、極力、早期に溶解するように出鋼完了後の溶鋼上に添加するよりは、出鋼前に鍋内に入れ置くか、あるいは、出鋼中に添加するのが望ましい。
【0010】
【発明の実施の形態】
強撹拌条件の取鍋処理においてスラグ成分調整剤として、均質度は劣るが安価である生原料を使用しても、従来材並の非金属介在物組成制御精度を有するものである。
【0011】
【実施例】
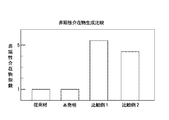
溶鋼240tonを取鍋に出鋼時、溶鋼成分調整としてFeMn2.9kg/ts、Al含有量が0.03%以下のFeSiを投入し表1に記載した処理前成分となった。表2の配合比の生原料(品位は表3)を出鋼完了後溶鋼表面上に投入した。取鍋内溶鋼処理に際してランスから吹込みガスとともにCaO−CaF2 を主成分とする粉体を吹込み、その後Arガスを1.0Nm3/min吹込み30分処理しスラグを激しく撹拌した。得られた溶鋼をタンディッシュに空気酸化防止用のロングノズルを介して注入し、更に浸漬ノズルを介して断面サイズ300mm×500mmの連続鋳造用鋳型に注入し凝固させた。本実施例の溶鋼の処理後の成分及び最終スラグ成分をそれぞれ表1および表4に示す。最終スラグ成分は本発明の範囲内であることは明らかである。更に得られたブルーム鋳片を1300℃に加熱し120mm×120mmのビレットに熱間圧延し、冷却後更に1100℃に加熱し直径5.5mmの線材に熱間圧延し、圧延鋼材中の非金属介在物を調査した。結果を図1に示す。図示の如く非延性介在物指数も従来材と同程度で硬質介在物の発生は抑制されていた。
【0012】
<比較例1>
生原料を表2の配合とし実施例と同じ要領で溶鋼成分調整用の合金および生原料を添加した。取鍋内溶鋼処理、及び非金属介在物調査方法も実施例と同様に行った。表4に最終スラグ成分、図1に非延性介在物指数の調査結果を示す。本スラグ組成ではSiO2 系介在物が多量に生成している。
【0013】
<比較例2>
生原料を表2の配合とし実施例と同じ要領で溶鋼成分調整用の合金および生原料を添加した。取鍋内溶鋼処理、及び非金属介在物調査方法も実施例と同様に行った。表4に最終スラグ成分、図1に非延性介在物指数の調査結果を示す。本スラグ組成ではAl2 O3 系介在物が多量に生成している。
【0014】
【表1】

【表2】
【表3】
【表4】
【発明の効果】
本発明により図2に示す如く安価製造コストで、かつ従来レベルの非金属介在物制御精度を有する製造プロセスを開発した。
【図面の簡単な説明】
【図1】非延性介在物指数における従来材と本発明材及び比較例との比較した図。
【図2】スラグ調整材原単価における従来材と本発明材との比較図。
Claims (3)
- 溶鋼の表面をスラグ成分調整剤で覆った状態で溶鋼を撹拌して溶鋼を脱酸する溶鋼処理を行うに当たり、
溶鋼成分調整用合金からのAlのインプット量を溶鋼トン当たり5グラム以下とし、
前記溶鋼処理終了後のスラグ組成が、CaO;35〜60%(重量%、以下同じ)、SiO2;30〜55%、Al2 O3 ;6〜10%、その他の酸化物生成物の合計を15%以下の範囲内で、これらの合計が100%となるように、かつ、CaO/SiO2;1.30〜1.70となるように、前記溶鋼処理前に前記スラグ成分調整剤として、生石灰、シャモット、カルシウムアルミネート及び軟硅石の1種または2種以上と、フッ化ナトリウムあるいはホタル石などのスラグ融点降下剤を1種あるいは2種以上とを溶鋼に添加し、
その後に前記溶鋼処理を行うことを特徴とする溶鋼の脱酸方法。 - 請求項1記載の溶鋼の脱酸方法において、
生石灰、シャモット、カルシウムアルミネート及び軟硅石の1種または2種以上と、フッ化ナトリウムあるいはホタル石などのスラグ融点降下剤を1種あるいは2種以上とを、
転炉からの出鋼前に鍋内に添加する、あるいは、出鋼中に添加することを特徴とする溶鋼の脱酸方法。 - 請求項1あるいは請求項2記載の溶鋼の脱酸方法において、
前記溶鋼処理における溶鋼の撹拌を、インジェクションランスにより不活性ガスを吹込んで行うことを特徴とする溶鋼の脱酸方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP26067696A JP3766478B2 (ja) | 1996-10-01 | 1996-10-01 | 溶鋼の脱酸方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP26067696A JP3766478B2 (ja) | 1996-10-01 | 1996-10-01 | 溶鋼の脱酸方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10102132A JPH10102132A (ja) | 1998-04-21 |
| JP3766478B2 true JP3766478B2 (ja) | 2006-04-12 |
Family
ID=17351231
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP26067696A Expired - Fee Related JP3766478B2 (ja) | 1996-10-01 | 1996-10-01 | 溶鋼の脱酸方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3766478B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4964371B2 (ja) * | 2001-05-11 | 2012-06-27 | 新日本製鐵株式会社 | 高炭素鋼線材の製造方法 |
| JP4718359B2 (ja) * | 2005-09-05 | 2011-07-06 | 株式会社神戸製鋼所 | 伸線性と疲労特性に優れた鋼線材およびその製造方法 |
| JP4799392B2 (ja) * | 2006-12-19 | 2011-10-26 | 株式会社神戸製鋼所 | 疲労特性に優れた鋼線材の製造方法 |
| CN110052473A (zh) * | 2019-04-16 | 2019-07-26 | 北京净界新宇环保科技有限公司 | 一种重金属铬污染处理方法 |
-
1996
- 1996-10-01 JP JP26067696A patent/JP3766478B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH10102132A (ja) | 1998-04-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103060513B (zh) | 一种冶炼帘线钢的方法和一种连铸帘线钢的方法 | |
| CN105567907B (zh) | 一种奥氏体不锈钢塑性夹杂物控制的方法 | |
| CN109252008A (zh) | 一种低碳低氮超低硫钢的生产方法 | |
| CN108193136B (zh) | 一种40Cr热轧圆钢及其生产方法 | |
| JP2015501382A (ja) | 高アルミ低シリコン超純フェライトステンレススチールの製錬方法 | |
| US3649253A (en) | Deoxidation of aluminum-killed molten steel | |
| CN118222912B (zh) | 一种高品质高碳钢线材的短流程制备方法及得到的高品质高碳钢线材 | |
| US3258328A (en) | Method and apparatus for treating steel | |
| US8828117B2 (en) | Composition and process for improved efficiency in steel making | |
| CN108950124A (zh) | 焊条钢h08a的炼钢方法 | |
| CN108913836A (zh) | 焊条钢h08a的生产方法 | |
| CN101886218B (zh) | 一种J55级37Mn5石油套管的炼钢方法 | |
| JPH10183229A (ja) | 高炭素鋼線材の製造方法 | |
| CN105695661A (zh) | 一种csp生产线冶炼q235b钢的方法 | |
| CN115198195B (zh) | 一种高韧性焊网用钢盘条及其制备方法 | |
| JP3994456B2 (ja) | 伸線性及び清浄度に優れた線材用鋼の製造方法 | |
| JP2654099B2 (ja) | 清浄鋼の製造方法 | |
| JPH10102132A (ja) | 溶鋼の脱酸方法 | |
| CN113249549B (zh) | 一种用于炼钢的铝锰钙钡镁铁合金及其制作方法 | |
| JP5398325B2 (ja) | 疲労特性に優れた高強度鋼線用鋼の製造方法 | |
| CN101439392A (zh) | 小方坯连铸生产自攻钉用钢的生产方法 | |
| JP3282865B2 (ja) | 高強度極細線用高炭素鋼の製造方法 | |
| JPS6157372B2 (ja) | ||
| JPH08225820A (ja) | 高炭素Siキルド鋼の製造方法 | |
| JPH07103416B2 (ja) | 高炭素鋼線材の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050823 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051014 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20051108 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051228 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060124 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060127 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090203 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100203 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100203 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110203 Year of fee payment: 5 |
|
| LAPS | Cancellation because of no payment of annual fees |