JP3835524B2 - プレス加工装置 - Google Patents
プレス加工装置 Download PDFInfo
- Publication number
- JP3835524B2 JP3835524B2 JP2001034855A JP2001034855A JP3835524B2 JP 3835524 B2 JP3835524 B2 JP 3835524B2 JP 2001034855 A JP2001034855 A JP 2001034855A JP 2001034855 A JP2001034855 A JP 2001034855A JP 3835524 B2 JP3835524 B2 JP 3835524B2
- Authority
- JP
- Japan
- Prior art keywords
- feeding
- leveler
- clamper
- storage portion
- fed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Press Drives And Press Lines (AREA)
Description
【発明の属する技術分野】
本発明は、スライドファスナー用ファスナーのスライダー、及び引手、サッシのクレセント錠等をプレス機械を用いて加工するプレス加工装置に関する。
【0002】
【従来の技術】
プレス加工装置としては、アンコイラと呼ばれる材料供給装置と送り装置とプレス機械を備え、材料供給装置でコイル状に巻装した材料を巻き戻して供給し、その供給された材料を送り装置でプレス機械と同期してプレス機械に送り込み、プレス機械の金型でプレス加工するものが知られている。
【0003】
【発明が解決しようとする課題】
スライドファスナー用ファスナーのスライダー、及び引手は、種々の形状のものがあると共に、形状及び材質が異なるものがある。
このために、前述のプレス加工装置を用いて種々の形状のスライダー、及び引手を加工する場合には、その形状に応じて金型交換する必要がある。
また、形状及び材質が異なるスライダー、及び引手を加工する場合には、その形状に応じて金型交換すると共に、材質に応じて供給する材料を交換する必要がある。
よって、従来のプレス加工装置で形状が異なるスライダー、及び引手、形状及び材質が異なるスライダー、及び引手を加工するには、その段取り作業が面倒であった。
すなわち、従来のプレス加工装置は多品種少量生産には適さない。
【0004】
本発明は前述の課題に鑑みなされたものであって、その目的は、多品種少量生産に好適なプレス加工装置を提供することを目的とする。
【0005】
【課題を解決するための手段】
第1の発明は、材料供給装置1と、レベラ2と、送り装置3と、プレス機械4と、金型交換装置5を備え、
前記材料供給装置1は、複数の材料を備えていると共に、その1つの材料を選択してレベラ2に送り込むもので、
前記レベラ2は、材料供給装置1寄り位置と送り装置3寄り位置に移動自在であると共に、略水平姿勢と斜めの姿勢に亘って上下回動自在であることを特徴とするプレス加工装置である。
【0006】
第2の発明は、第1の発明において前記材料供給装置1は、材料の先端部をレベラ2に送り込む材料送り部1aと、第1材料格納部1bと、第2材料格納部1cと、この第2材料格納部1cに格納された材料の先端部を前記材料送り部1aまで移動する材料先端部移動部1dを備え、
前記第1材料格納部1bは、材料送り部1aと対向した第1の位置と、材料送り部1aと離隔した第2の位置に亘って移動する台車17と、この台車17に置かれ、ボビン21cに材料31を巻装したコイル材21と、前記コイル材を繰り出す手段を有し、
前記第2材料格納部1cは、複数の材料置き台36と、この各材料置き台36に置かれた渦巻状の材料31を有し、
前記材料先端部移動部1dは、材料の先端部を把持、把持解放するクランパ55と、このクランパ55を材料置き台36と材料送り部1aとの間で移動する手段を有するプレス加工装置である。
【0007】
第3の発明は、第2の発明において、前記第2材料格納部1cは、渦巻状に置かれた材料を繰り出し、巻き取る手段を有するプレス加工装置である。
【0008】
第4の発明は、第3の発明において、前記材料送り部1aは帯状の材料を横向きとして送る形状で、
前記コイル材21は台車17に、ボビン21cに巻装した帯状の材料は横向きとして材料送り部1aに送り込みできるように置かれ、
前記複数の材料置き台36は、略水平として上下方向に間隔を置いて設けられ、各材料置き台36には帯状の材料31が縦向きとして渦巻状に置かれ、
前記クランパ55は、その一対のクランプ片55aが縦向き姿勢と横向き姿勢とに亘って揺動可能であるプレス加工装置である。
【0012】
【作用】
第1の発明によれば、加工する製品に対応して材料供給装置1からレベラ2に送り込む材料を選択すると共に、金型交換装置5で加工する製品に対応した金型をプレス機械4にセットできる。
よって、加工する製品に対応した材料、金型を選択してプレス加工できるので、多品種少量生産に好適なプレス加工装置である。
また、材料の送り込み時にはレベラ2を略水平で材料供給装置1寄りとすることでレベラ2まで材料をスムーズに送り込みできる。
前述の状態からレベラ2を送り装置3寄りに移動することでレベラ2から送り装置3まで材料をスムーズに送ることができる。
しかも、材料供給装置1と送り装置3との間の間隔が大きく、材料をプレス機械4まで送った後にレベラ3を斜めの姿勢とすることで、レベラ2と材料供給装置1との間で材料をループさせ、材料の送り、供給をスムーズに行わせることができる。
また、レベラ2を前述とは反対に移動することで、プレス機械4に送られている材料をスムーズに、効率良く抜き出しできる。
【0013】
第2の発明によれば、台車17を第1の位置とすることで台車17に置かれたコイル材21を繰り出し、その材料の先端部を材料送り部1aに送り込みできる。
クランパ55で材料31の先端部を把持して移動することで、材料置き台36に置かれた材料の先端部を材料送り部1aに送り込みできる。
材料送り部1aは、送り込まれた材料の先端部をレベラ2まで送る。
よって、コイル材21と渦巻状の材料31の一方を選択して自動的にレベラ2まで送ることができ、プレス機械4に材料を自動的に供給できる。
【0014】
また、第2材料格納部1cに格納された材料の先端部は、材料先端部移動部1dで材料送り部1aまで移動されるので、その材料送り部1aと第2材料格納部1cとを離隔し、その間に台車17を移動させることが可能である。
よって、台車17のコイル材21は、その先端部を直接的に材料送り部1aに送り込みでき、その材料の先端部を送り込む機構を単純にできる。
しかも、台車17の走行方向に沿って第2材料格納部1cを設置することで、プレス加工装置の設置スペースをコンパクトにすることが可能である。
【0015】
第3の発明によれば、コイル材21を巻き取りできると共に、渦巻状に置かれた材料を巻き取ることができる。
よって、プレス機械4に供給している材料の送りを中止し、その材料を台車17側又は材料置き台36側に巻き取ることができる。
したがって、プレス機械に供給する材料を自動的に交換することが可能である。
【0016】
第4の発明によれば、帯状の材料31を横向きとしてレベラ2に送ることができるので、プレス機械4によるプレス加工が通常どおりにできる。
また、材料置き台36は上下方向に間隔を置いて設けてあるので、その設置スペースを小さくできる。
しかも、クランパ55のクランパ片55aが後向き姿勢と横向き姿勢に揺動するので、材料置き台36上に縦向きで渦巻状に置かれた材料31の先端部を横向きとして材料送り部1aに送り込みできる。
【0021】
【発明の実施の形態】
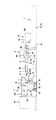
図1と図2に示すように、材料供給装置1とレベラ2と送り装置3とプレス機械4と金型交換装置5と製品排出ガイド装置6と製品搬出装置7でプレス加工装置を構成している。
前記材料供給装置1は、材料送り部1aと、この材料送り部1aに向けて図1の上下方向に往復移動する第1材料格納部1bと、第2材料格納部1cと、この第2材料格納部1cに格納された材料の先端部を材料送り部1aまで移動する材料先端部移動部1dを備えている。
【0022】
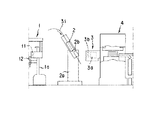
前記レベラ2は材料送り方向(図1の左右方向)に移動自在で、図2の上下に回動自在である。
例えば、基台2aにガイド2bを図示しないモータで上下回動自在に取付け、そのガイド2bに沿ってレベラ2が図示しないモータ、送りねじ、ナット部材等で材料送り方向に移動自在に取付けてある。
【0023】
前記送り装置3は、マイクロフィーダ3aとフィーダ3bを備えている。
前記プレス機械4はベッド4aとスライド4bとスライド上下動機構等を備えた従来公知のもので、そのベッド4aに金型クランパで金型4cがセットされる。
前記金型交換装置5は、金型格納棚5aとスタッカー5bと金型搬送路5cを備え、プレス機械4内の金型を取り出し、スタッカー5bで金型格納棚5aの1つの棚に格納し、他の棚に格納されている金型をスタッカー5bで取り出し、金型搬送路5cでプレス機械4内に搬送する。
【0024】
前記製品排出ガイド装置6は、排出シュート6aを複数格納した格納部6bと、この格納部6bに格納された1つの排出シュート6aをプレス機械4の排出部まで運搬してセットする運搬部6cを備えている。
【0025】
前記製品搬出装置7は、空容器搬送部7aと、製品が収納された容器を搬送する製品収納容器搬送部7bと、この空容器搬送部7aと製品収納容器搬送部7bを連続する容器搬送部7cで平面形状がコ字状である。
【0026】
前記材料送り部1aは架台10にガイド兼センサ12、送りローラ11、ストレッチングガイド13等を送り方向に順次設けたものである。
前記送りローラ11は図3に示すように、モータ11aで駆動される駆動ローラ11bとシリンダ11cで上下動されるピンチローラ11dを備え、駆動ローラ11bとピンチローラ11dで材料を挟持して送る。そのピンチローラ11dの上下ストロークを検出することで材料の厚さを検出する。例えばシリンダ11cのストロークで検出する。
【0027】
前記ガイド兼センサ12は、一対のローラで材料の幅方向両端面を挟持することによって材料をガイドするとともに、それによって材料の幅を検出する。また、一対の上下ローラによって材料の厚さを検出できる。
【0028】
前記ストレッチングガイド13は図2に示すように上下ガイドプレート13aを備え、シリンダ13bとリンク13cで材料送り方向と直交方向に平行移動し、送り位置と退避位置に移動する。
前記送りローラ11の出口側に図3に示すようにガイド14が設けてあり、このガイド14によって材料がストレッチングガイド13に送り込まれる。
前記送りローラ11とガイド14との間に材料切断機15が設けてある。
この材料切断機15は、シリンダ15aを伸縮作動することでカッタ15bが上下動して材料を切断する。
【0029】
前記第1材料格納部1bは、図1、図2に示すようにレール16に沿って走行する台車17に複数の材料置き部18、例えば台車17の移動方向に間隔を置いて3つの材料置き部を設けてある。この各材料置き部18はガイドローラ19と材料クランパ20をそれぞれ備えている。
前記各材料置き部18には後述するコイル材21がそれぞれ置いてある。
【0030】
前記台車17は図4、図5に示すように、図示しない走行用モータで駆動される車輪23を備え、前記材料送り部1aに対向した第1の位置と材料送り部1aと離隔した第2の位置に移動する。
前記各材料置き部は、繰り出し、巻き取り手段、例えば図示しないコイル材回転用モータで回転されるコイル材駆動ローラ25と、一対のコイル材従動ローラ26と、ダンサーロール27を備えている。
前記各ガイドローラ19と各材料クランパ20は、台車17のダンサーロール27と反対側に立設したフレーム28に沿ってロッドレスタイプシリンダ29で材料送り方向に移動される可動体30にそれぞれ取付けてある。
前記各材料クランパ20は図示しないエアーシリンダで把持、把持解放動作する一対のクランプ片20aを備えている。
【0031】
前記コイル材21は、芯部21aと鍔21bを備えたボビン21cに所定の厚さと幅を有する帯状の材料31を巻装したもので、その鍔21bが一対のコイル材従動ローラ26とコイル材駆動ローラ25に接し、材料31は幅方向が略水平(横向き)として順次送り出され、その先端部がダンサーロール27、ガイドローラ19を経て材料クランパ20でクランプして保持してある。
材料31の巻き始めは鉤形に折曲して芯部21aの穴21dに抜けないように係止してある。
【0032】
台車17を走行していずれか1つのコイル材21が材料送り部1aと対向する第1の位置とする。
可動体30を移動して材料クランパ20を材料送り部1aに向けて移動し、保持している材料31の先端部を材料送り部1aに送り込む。
【0033】
前記第2材料格納部1cは図6、図7に示すように、矩形状の枠体32に一対の可動枠33をリフタ34で昇降自在にそれぞれ設けてある。この一対の可動枠33は前記台車17の移動方向に沿って隣接して位置している。
前記各可動枠33には、複数の略水平なガイドレール35が上下方向に間隔を置いて設けてある。
この各ガイドレール35に沿って略水平な材料置き台36が挿入、引き出し自在にそれぞれ設けてある。
前記材料置き台36は、ガイドレール35に沿って摺動する平面方形枠状のスライド台36aと、このスライド台36aに図示しない縦軸回りに回転自在に取付けた平面円形の回転台を備え、この回転台の上に所定の厚さと幅を有する帯状の材料31を渦巻状に巻装したものが置かれる。スライド台36aは把手36bを有する。
【0034】
前記リフタ34は図示しないシリンダ等で伸縮するパンタグラフ状のリンク34aに昇降台34bを取付けたものである。
その昇降台34bに前記可動枠33が取付けてあり、リンク34aを伸縮することで、昇降台34bとともに可動枠33が昇降する。
【0035】
前記枠体32における前記材料送り部1aと対向した一側部の上下中間位置、つまり、可動枠35が最も下方位置の時に最上部の材料置き台36上に置かれた材料31と対向する位置に、繰り出し、巻き取り手段、例えば材料送り出し機構37と材料先端保持機構38が取付けてある。
前記材料送り出し機構37は、図6、図8に示すようにシリンダ37aで縦軸37b回りに揺動自在な揺動体37cと、この揺動体37cに設けたモータ37dで回転される回転体37eを備えている。
前記回転体37eは縦軸回りに回転し、前記材料置き台36上に置かれた渦巻状の材料31の外周面に接する。
前記材料先端保持機構38は、固定ローラ38aと図示しないシリンダで移動する可動ローラ38bを備えている。
【0036】
シリンダ37aを伸び作動すると回転体37eが材料31の外周面に押しつけられる。
この状態でモータ37dで回転体37eを一方向に回転することで渦巻状の材料31が繰り出し方向に回転し、その材料31の先端部が固定ローラ38aと可動ローラ38bとの間に挿入される。
図示しないシリンダを伸び作動して可動ローラ38bと固定ローラ38aで材料31の先端部を縦向きに挟持して保持する。
この後にシリンダ37aを縮み作動して回転体37eを材料31の外周面と離隔する。
以上の動作により、渦巻状の材料31の繰り出し準備が完了する。
【0037】
前記回転体37eを材料31の外周面に接し、回転体37eを他方向に回転することで繰り出しされている材料31が渦巻状に巻き取りされる。
【0038】
前記材料先端部移動部1dは図1、図2に示すように、前記材料送り部1aの架台10上部と前記第2材料格納装置1cの枠体32とに亘って取付けた横材40を備えている。
図9に示すように、前記横材40の下面に設けたガイドレール41に沿って可動体42が移動自在に設けてあり、この可動体42に設けた図示しない移動用モータを回転することで可動体42が横材40に沿って前記枠体32と前記架台10との間を往復移動する。
【0039】
前記可動体42の下部にアーム47が旋回自在に取付けてある。このアーム47は旋回用モータ50で旋回される。この旋回用モータ50は前記可動体42の下部に取付けてある。
これにより、後述するクランパを枠体32(第2材料格納部1c)と材料送り部1aとの間で移動する手段を形成している。
前記アーム47の先端部に縦軸51でブラケット52が回転自在に取付けてあり、そのブラケット52に回転アクチュエータ53が取付けてある。
この回転アクチュエータ53の回転軸53aは水平向きで、かつ略90度の範囲で回転する。この回転軸53aに取付片54が取付けてある。
この取付片54にクランパ55が取付けてある。
このクランパ55は、例えばエアチャックで作動する一対のクランプ片55aを備え、回転アクチュエータ53の回転軸53aを回転することで一対のクランプ片55aは図9に示すように下向き姿勢と横向き姿勢に変位する。
【0040】
また、アーム47の旋回と縦軸51の回転が連動しており、これによってクランパ55が回転するので、アーム47を180度旋回するとクランパ55がアーム47に対して180度回転する。
【0041】
前記可動体42を枠体32寄りに移動し、クランパ55のクランプ片55aを縦向き姿勢とすることで、前述の一方の材料先端保持機構38で縦向きに保持している材料31の先端部に一対のクランプ片55aが対向する。
一対のクランプ片55aで材料31の先端部を把持(クランプ)すると共に、材料先端保持機構38の可動ローラ38bを材料から離れる方向に移動して保持を解放する。
【0042】
前述の状態で可動体42を材料送り部1aに向けて移動することで、前記一方の可動枠33の材料置き台36に置かれた材料31が繰り出しされる。
材料31が所定長さ繰り出されたら、材料先端保持機構38で再び材料31を保持する。
前記クランパ55の一対のクランプ片55aを把持解放し、可動体42とともにクランパ55を枠体32に向けて移動する。
そして、再びクランパ55の一対のクランプ片55aを把持し、材料先端保持機構38の支持を解放し、可動体42を材料送り部1aに向けて移動する。
つまり、材料31の先端部を所定長さ繰り出したら、元の位置に移動して把持し直し、材料送り部1aに向けて順次引張って繰り出しする。
このようであるから、クランパ55の一対のクランプ片55aで把持している部分よりも前方に突出した材料の長さを長くすることができる。
【0043】
また、アーム47を180度回転することでクランパ55が、図1に仮想線で示すように前記他方の材料先端保持機構38で縦向きに保持されている材料と対向する。
よって、2つの可動枠33にそれぞれ設けた材料置き台36上の材料31の先端部を材料送り部1aまで運搬することができる。
【0044】
前述のように、クランパ55を材料送り部1a近くまで移動したら、図9の仮想線で示すように、クランパ55を90度回転して横向き姿勢とし、把持している材料31の先端部を横向きとする。
この状態で可動体42を材料送り部1aに向けて更に移動することで、材料31の先端部が材料送り部1aのガイド兼センサ12を経て送りローラ11に挿入される。
このように、クランパ55が縦向き姿勢と横向き姿勢に揺動することによって、縦向きに繰り出しされた材料を横向きとして材料送り部1aに送り込みできる。
【0045】
前記可動枠33を昇降しないように固定し、各材料置き台36と対向して前述の材料送り出し機構37と材料先端保持機構38をそれぞれ設けても良い。
この場合には、クランパ55を上下動自在として各材料置き台36から繰り出しされた材料を把持できるようにする。
【0046】
前記送り装置3のマイクロフィード3aは独立したサーボモータ等のモータで回転駆動される。
前記フィーダ3bは独立したモータ等で回転駆動される駆動ローラと従動ローラを備え、材料を間欠的に送ることが可能である。
前記プレス機械4のスライド4bはプレス用モータによって上下動され、このプレス用モータと前記モータは電気的に同期制御されて材料の送りとスライド4bの上下動のタイミングを合せることができる。
【0047】
前記排出シュート6aは図10と図11に示すように、取付基板60に主シュート61と補助シュート62を上下に離隔して取付けてある。主シュート61が上で補助シュート62が下である。
前記取付基板60には一対の支持片63が取付けてある。
前記格納部6bは、複数の排出シュート6aを、一対の支持片63が上に向う姿勢でかつ持ち上げ可能に載置できる形状である。
前記運搬部6cは第1横ガイド64に沿って移動する第1移動体65に図示しない縦ガイドを取付け、この縦ガイドに沿って第2移動体67が上下移動自在に設けてある。
この第2移動体67に第2横ガイド68が取付けてある。
前記第1横ガイド64は製品排出方向に直交方向に向う。第2横ガイド68は製品排出方向に向う。
【0048】
前記第2横ガイド68に沿って第3移動体69が移動自在に設けてある。この第3移動体69にクランパ70が下向きに取付けてある。
このクランパ70は図示しないエアーチャックで移動される一対の可動片を備え、この一対の可動片を前記一方の支持片63に押しつけて排出シュート6aを把持し、一対の可動片を一対の支持片63と離すことで排出シュート6aを把持解放する。
【0049】
前記第1移動体65を第1横ガイド64に沿って移動することでクランパ70が製品排出方向と直交方向(複数の排出シュート6aの並列方向)に移動する。第2移動体67を第1移動体65の縦ガイドに沿って上下動することでクランパ70は上下方向に移動する。
第3移動体69を第2横ガイド68に沿って移動することで、クランパ70は製品排出方向に移動する。
【0050】
よって、格納部6bに格納された複数の排出シュート6aのいずれか1つをクランパ70で把持して図10に示すようにプレス機械4の金型4cの排出側に対向した位置に運搬してセットできる。
この状態で第2移動体67とともにクランパ70を下方に移動することで、図10に示すように主シュート61が金型4cの排出部と対向して製品が主シュート61に排出される。
第2移動体67とともにクランパ70を上方に移動することで、補助シュート62が金型4cの排出部と対向し、製品が補助シュート62に排出される。
【0051】
前記主シュート61は前記容器搬送部7cに位置する容器71の上に位置する。
前記補助シュート62はプレス機械4に設けたシュータ72と対向し、そのシュータ72は補助容器73の上に位置する。
よって、通常プレス加工動作時に主シュート61を金型4cの排出部と対向させることで、製品が主シュート61を通って容器71内に落下する。
プレス加工初期や、不良品発生時(例えば、材料31の継ぎ目部分を加工した製品)に補助シュート62を金型4cの排出部に対向させることで、プレス加工初期の加工片や不良品を補助シュート62、シュータ72を経て補助容器73内に落下する。
したがって、製品と不良品を仕分けすることができる。
【0052】
また、格納部6bに複数の排出シュート6aが格納されているので、異なる製品をプレス加工する時には新らしい排出シュート6aと交換することができる。交換した旧い排出シュート6aはエアー等で清掃して製品等が付着残留しないようにする。
よって、旧い排出シュート6aに付着残留していた製品が容器内に排出され、異種の製品が1つの容器内に入ることを未然に防止できる。
前記排出シュート6aは製品と対応して番号をつけておき、所定の製品を加工する時にはその製品と対応した番号の排出シュート6aをプレス機械4にセットするようにすれば、前述のことを確実に防止できる。
【0053】
前記空容器搬送部7a、製品収納容器搬送部7b、容器搬送部7cは複数の駆動ローラを備えたローラコンベヤである。
前記空容器搬送部7aには空の容器が置かれ、順次容器搬送部7cに向けて搬送する。
前記容器搬送部7cは空の容器を主シュート61と位置決めして搬送し、製品が満杯となったり、次の製品を加工する時に搬送する。
前記製品収納容器搬送部7bは、容器搬送部7cで搬送された製品が入った容器を搬送する。搬送された製品が入った容器は人手によって取り出しする。
【0054】
次にプレス動作を説明する。
第1材料格納部1bの各材料置き部18にコイル材21をそれぞれ置く。このコイル材21は数多く加工する製品の材料(厚さ、幅、材質)とする。
第2材料格納部1cの各材料置き台36には数少なく加工する製品の材料(厚さ、幅、材質)を置く。
すなわち、コイル材21の材料量(長さ)は多く、第2材料格納部1cの材料置き台36に置かれる渦巻状の材料の量(長さ)は少ないので、数少なく加工する製品の材料を材料置き台36に置く。
【0055】
前記各モータ、シリンダ等の駆動源は図示しないコントローラは基づき、所定のシーケンスで駆動制御される。
コントローラに加工する製品の信号を入力することで、コントローラは金型交換装置5の駆動源を駆動制御して所定の金型をプレス機械のベッド4aにセットする。
一方、コントローラは入力された加工する製品の信号に基づき、その製品に対応した材料を選択し、第1材料格納部1b又は第2材料格納部1cの駆動源を動作制御することで、その材料の先端部を材料送り部1aに送り込む。
この材料の先端部の送り込み動作は前述したように行われる。
【0056】
材料送り部1aの送りローラ11に材料の先端部が送り込まれると、ピンチローラ11dを下方に移動して材料の先端部を把持し、ガイド兼センサ部12を前述のように動作する。
これによって、送り込まれた材料の厚さと幅を検出し、コントローラにフィードバックして加工する製品に対応した材料であるかを判断する。
【0057】
これとともに、ストレッチングガイド13を送り位置に移動すると共に、図12に示すようにレベラ2を略水平姿勢で、ストレッチングガイド13寄り位置とする。
送りローラ11を回転して材料をガイド14、ストレッチングガイド13を通してレベラ2に送り込む。
この時、ストレッチングガイド13があると共に、レベラ2がストレッチングガイド13寄りで、かつ略水平姿勢であるから、材料の先端部をレベラ2にスムーズに送り込みできる。
【0058】
図13に示すように、レベラ2をガイド2bに沿って送り装置3に向けて移動すると共に、レベラ2を駆動して材料の先端部を送り装置3のマイクロフィーダ3aに送り込む。
マイクロフィーダ3aを駆動して材料を送り、その材料の先端面をプレス機械4内に送り込んで位置決めする。
【0059】
レベラ2の駆動を停止し、レベラ2をガイド2bに沿って材料送り部1a寄りに移動すると共に、ガイド2bを本体2aに対して下方に回動して図14に示すようにレベラ2を水平に対して傾斜した斜めの姿勢とする。
この時には、材料送り部1aのストレッチングガイド13が送り位置から退避位置に移動している。
よって、材料送り部1aとレベラ2との間で材料が下向きに湾曲して垂れ下る。つまり、ループを作る。
【0060】
マイクロフィーダ3aの駆動を停止すると共に、フィーダ3bを駆動し、これと同期してプレス機械4のスライド4bを上下動して金型4cで製品を加工する。
前記金型4cは複数の加工部を材料送り方向に間隔を置いて有し、材料を間欠的に送って順次加工し、最後に切断して製品とする。
例えば、図15に示すように、材料31を第1〜第6加工31a,31b,31c,31d,31e,31fし、最後に切断して製品31gとする。
【0061】
前述のようにして材料を送りながら連続して加工する。
第2材料格納部1cの材料置き台36に置かれた材料は渦巻状であるので、最後までスムーズに連続して繰り出しできるが、第1材料格納部1bのコイル材21は、材料の端部(巻き始め)がボビン21cの芯部21aの穴21dに係止しているから、最後までスムーズに連続して繰り出しできない。
このために、コイル材21が巻き始め近くまで繰り出しされたら、材料送り部1aの材料切断機15のシリンダ15aを伸び作動してカッタ15bを上方に移動して材料を切断する。
【0062】
前述のように材料を切断したら、第1材料格納部1bの台車17に設けた図示しないコイル材回転用モータを逆回転してコイル材21を繰り出し時とは反対方向に回転して残った材料を巻き取る。
これにより、次の材料を材料送り部1aに送り込みできる。
【0063】
前述のようにして連続して送られた材料の残りが少なくなった時、例えば材料の後端部がレベラ2内に入り込んだ時には、材料の送りを停止すると共にプレス機械4を停止する。
レベラ2を略水平姿勢として図12に示すように送り装置3寄りに移動し、レベラ2を逆駆動すると共に、材料送り部1a側に移動して残った材料をプレス機械4から抜き出してレベラ2の後方(材料送り部1a側)に向けて移送する。
【0064】
材料の先端部がマイクロフィーダ3aから抜け出したら、図16に示すように、レベラ2を水平に対して傾めとなった斜めの姿勢とすると共に、レベラ2を正駆動して残った材料を送り出して排出する。
なお、排出する残った材料を排出ガイドするシュータを設けても良い。
【0065】
前述のように、残った材料を排出したら前述と同様にして次の材料を送り込みしてプレス加工を行う。
このようであるから、1つのコイル材21又は1つの渦巻状に置かれた材料が無くなった時に、他のコイル材21又は他の渦巻状に置かれた材料を自動的にプレス機械4に送ってプレス加工できるので、夜間等長時間連続して無人運転することが可能である。
【0066】
また、1つの材料で前述のようにして所定の数の製品を加工終了した時には、前述のように材料切断機15で材料を切断する。
切断した部分よりもプレス機械4寄りの材料は前述のようにして排出する。
切断した部分よりも第1・第2材料格納部1b,1c寄りの材料は、前述の材料の送り込み動作と反対の動作を行うことでボビン21cに巻き取り、又は材料置き台36に巻き取ることができる。
【0067】
よって、複数の材料で異なる製品を数少なく加工する時に、材料の無駄を少なくして連続して加工することが可能である。
【0068】
【発明の効果】
請求項1に係る発明によれば、加工する製品に対応して材料供給装置1からレベラ2に送り込む材料を選択すると共に、金型交換装置5で加工する製品に対応した金型をプレス機械4にセットできる。
よって、加工する製品に対応した材料、金型を選択してプレス加工できるので、多品種少量生産に好適なプレス加工装置である。
また、材料の送り込み時にはレベラ2を略水平で材料供給装置1寄りとすることでレベラ2まで材料をスムーズに送り込みできる。
前述の状態からレベラ2を送り装置3寄りに移動することでレベラ2から送り装置3まで材料をスムーズに送ることができる。
しかも、材料供給装置1と送り装置3との間の間隔が大きく、材料をプレス機械4まで送った後にレベラ3を斜めの姿勢とすることで、レベラ2と材料供給装置1との間で材料をループさせ、材料の送り・供給をスムーズに行わせることができる。
また、レベラ2を前述とは反対に移動することで、プレス機械4に送られている材料をスムーズに、効率良く抜き出しできる。
【0069】
請求項2に係る発明によれば、台車17を第1の位置とすることで台車17に置かれたコイル材21を繰り出し、その材料の先端部を材料送り部1aに送り込みできる。
クランパ55で材料31の先端部を把持して移動することで、材料置き台36に置かれた材料の先端部を材料送り部1aに送り込みできる。
材料送り部1aは、送り込まれた材料の先端部をレベラ2まで送る。
よって、コイル材21と渦巻状の材料31の一方を選択して自動的にレベラ2まで送ることができ、プレス機械4に材料を自動的に供給できる。
【0070】
また、第2材料格納部1cに格納された材料の先端部は、材料先端部移動部1dで材料送り部1aまで移動されるので、その材料送り部1aと第2材料格納部1cとを離隔し、その間に台車17を移動させることが可能である。
よって、台車17のコイル材21は、その先端部を直接的に材料送り部1aに送り込みでき、その材料の先端部を送り込む機構を単純にできる。
しかも、台車17の走行方向に沿って第2材料格納部1cを設置することで、プレス加工装置の設置スペースをコンパクトにすることが可能である。
【0071】
請求項3に係る発明によれば、コイル材21を巻き取りできると共に、渦巻状に置かれた材料を巻き取ることができる。
よって、プレス機械4に供給している材料の送りを中止し、その材料を台車17側又は材料置き台36側に巻き取ることができる。
したがって、プレス機械に供給する材料を自動的に交換することが可能である。
【0072】
請求項4に係る発明によれば、帯状の材料31を横向きとしてレベラ2に送ることができるので、プレス機械4によるプレス加工が通常どおりにできる。
また、材料置き台36は上下方向に間隔を置いて設けてあるので、その設置スペースを小さくできる。
しかも、クランパ55のクランプ片55aが後向き姿勢と横向き姿勢に揺動するので、材料置き台36上に縦向きで渦巻状に置かれた材料31の先端部を横向きとして材料送り部1aに送り込みできる。
【図面の簡単な説明】
【図1】プレス加工装置の全体概略平面図である。
【図2】プレス加工装置の全体概略側面図である。
【図3】材料送り部の一部破断詳細側面図である。
【図4】台車の平面図である。
【図5】台車の断面側面図である。
【図6】第2材料格納部の平面図である。
【図7】第2材料格納部の正面図である。
【図8】図6のA部側面図である。
【図9】材料先端部移動部の縦断面(図1のB−B断面)図である。
【図10】製品排出ガイド装置と製品搬出装置の側面図である。
【図11】製品排出ガイド装置と製品搬出装置の平面図である。
【図12】プレス加工動作の説明図である。
【図13】プレス加工動作の説明図である。
【図14】プレス加工動作の説明図である。
【図15】材料の加工説明図である。
【図16】残った材料の排出動作説明図である。
【符号の説明】
1…材料供給装置、1a…材料送り部、1b…第1材料格納部、1c…第2材料格納部、1d…材料先端部移動部、2…レベラ、3…送り装置、3a…マイクロフィーダ、3b…フィーダ、4…プレス機械、5…金型交換装置、6…製品排出ガイド装置、6a…排出シュート、7…製品搬出装置、11…送りローラ、12…ガイド兼センサ、13…ストレッチングガイド、15…材料切断機、17…台車、18…材料置き部、21…コイル材、31…材料、32…枠体、33…可動体、34…リフタ、36…材料置き台、37…材料送り出し機構、38…材料先端保持機構、40…横材、47…アーム、55…クランパ、55a…クランプ片、61…主シュート、62…補助シュート。
Claims (4)
- 材料供給装置1と、レベラ2と、送り装置3と、プレス機械4と、金型交換装置5を備え、
前記材料供給装置1は、複数の材料を備えていると共に、その1つの材料を選択してレベラ2に送り込むもので、
前記レベラ2は、材料供給装置1寄り位置と送り装置3寄り位置に移動自在であると共に、略水平姿勢と斜めの姿勢に亘って上下回動自在であることを特徴とするプレス加工装置。 - 前記材料供給装置1は、材料の先端部をレベラ2に送り込む材料送り部1aと、第1材料格納部1bと、第2材料格納部1cと、この第2材料格納部1cに格納された材料の先端部を前記材料送り部1aまで移動する材料先端部移動部1dを備え、
前記第1材料格納部1bは、材料送り部1aと対向した第1の位置と、材料送り部1aと離隔した第2の位置に亘って移動する台車17と、この台車17に置かれ、ボビン21cに材料31を巻装したコイル材21と、前記コイル材を繰り出す手段を有し、
前記第2材料格納部1cは、複数の材料置き台36と、この各材料置き台36に置かれた渦巻状の材料31を有し、
前記材料先端部移動部1dは、材料の先端部を把持、把持解放するクランパ55と、このクランパ55を材料置き台36と材料送り部1aとの間で移動する手段を有する請求項1記載のプレス加工装置。 - 前記第2材料格納部1cは、渦巻状に置かれた材料を繰り出し、巻き取る手段を有する請求項2記載のプレス加工装置。
- 前記材料送り部1aは帯状の材料を横向きとして送る形状で、
前記コイル材21は台車17に、ボビン21cに巻装した帯状の材料は横向きとして材料送り部1aに送り込みできるように置かれ、
前記複数の材料置き台36は、略水平として上下方向に間隔を置いて設けられ、各材料置き台36には帯状の材料31が縦向きとして渦巻状に置かれ、
前記クランパ55は、その一対のクランプ片55aが縦向き姿勢と横向き姿勢とに亘って揺動可能である請求項3記載のプレス加工装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001034855A JP3835524B2 (ja) | 2001-02-13 | 2001-02-13 | プレス加工装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001034855A JP3835524B2 (ja) | 2001-02-13 | 2001-02-13 | プレス加工装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002239661A JP2002239661A (ja) | 2002-08-27 |
| JP3835524B2 true JP3835524B2 (ja) | 2006-10-18 |
Family
ID=18898385
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001034855A Expired - Fee Related JP3835524B2 (ja) | 2001-02-13 | 2001-02-13 | プレス加工装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3835524B2 (ja) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100810378B1 (ko) * | 2006-07-26 | 2008-03-04 | 이유경 | 트윈 포밍 머신 |
| CN102407266B (zh) * | 2011-11-14 | 2013-10-09 | 宁波万代冲床科技有限公司 | 高速精密冲床自动送料装置及其使用方法 |
| CN111014361B (zh) * | 2019-12-31 | 2024-12-13 | 上海富驰高科技股份有限公司 | 一种高效的金属粉末注射成型零件自动整形系统 |
| CN112264501B (zh) * | 2020-10-16 | 2023-08-29 | 江苏创森能源科技有限公司 | 一种除尘喷嘴摆芯专用加工设备的工作方法 |
| CN112571845A (zh) * | 2020-11-24 | 2021-03-30 | 谢剑 | 一种餐饮业用小型汤碗制造设备 |
| CN118536269B (zh) * | 2024-05-09 | 2025-01-10 | 浙江金奥汽车装备有限公司 | 用于汽车覆盖件模具的智能化辅助设计方法 |
-
2001
- 2001-02-13 JP JP2001034855A patent/JP3835524B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002239661A (ja) | 2002-08-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3107807B2 (ja) | シート積み上げ装置 | |
| CN109890603B (zh) | 冲压装置以及冲压装置的控制方法 | |
| JP2003048647A (ja) | 電極シートの巻取り機 | |
| JP2005138438A (ja) | 成形機その他加工機における成形品取出し装置 | |
| JP2002239661A (ja) | プレス加工装置 | |
| TW201739535A (zh) | 用於在加工裝置中傳送工作件的運輸裝置 | |
| JPH1177893A (ja) | 積層板特に工業用積層板を製造する方法および装置 | |
| CN212331876U (zh) | 一种口罩耳带线焊接机 | |
| CN114379016A (zh) | 拉链穿头、切断、注上止于一体的三合一设备 | |
| JP3821910B2 (ja) | 板材加工方法およびその装置 | |
| JP3765893B2 (ja) | 板材加工方法およびその装置 | |
| CN217837830U (zh) | 一种毛巾连续生产系统 | |
| CN212260615U (zh) | 一种全自动打扣机 | |
| CN216941110U (zh) | 全自动高速座垫皮打钉机 | |
| JPS61166439A (ja) | プレス成形装置における成形素材の供給装置 | |
| CN219429028U (zh) | 喂料设备 | |
| JPS62192219A (ja) | プレス用ワ−ク供給システム | |
| JP2565600Y2 (ja) | ワーク折曲げ加工装置 | |
| JPH085943Y2 (ja) | 反転装置 | |
| JP3437269B2 (ja) | 切断機における送材装置およびその送材装置を用いた端材と最終製品処理方法 | |
| JP3447105B2 (ja) | 袋装着装置 | |
| JPH05318003A (ja) | プレス装置におけるワーク取り出し方法 | |
| JPS6334747Y2 (ja) | ||
| JPH05104175A (ja) | 板材片位置決め装置 | |
| JPH0994797A (ja) | 製品分離装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040212 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20060406 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060412 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060612 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060712 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060718 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090804 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100804 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100804 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110804 Year of fee payment: 5 |
|
| LAPS | Cancellation because of no payment of annual fees |