JP3835780B2 - 磁気ストライプテープ貼付機 - Google Patents
磁気ストライプテープ貼付機 Download PDFInfo
- Publication number
- JP3835780B2 JP3835780B2 JP03804398A JP3804398A JP3835780B2 JP 3835780 B2 JP3835780 B2 JP 3835780B2 JP 03804398 A JP03804398 A JP 03804398A JP 3804398 A JP3804398 A JP 3804398A JP 3835780 B2 JP3835780 B2 JP 3835780B2
- Authority
- JP
- Japan
- Prior art keywords
- tape
- magnetic stripe
- sheet
- magnetic
- stripe tape
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000001816 cooling Methods 0.000 claims description 44
- 238000010438 heat treatment Methods 0.000 claims description 39
- 238000003825 pressing Methods 0.000 claims description 20
- 238000006073 displacement reaction Methods 0.000 claims description 16
- 230000001681 protective effect Effects 0.000 claims description 13
- 239000000463 material Substances 0.000 claims description 9
- 238000011084 recovery Methods 0.000 claims description 4
- 238000010586 diagram Methods 0.000 description 10
- 238000000034 method Methods 0.000 description 4
- 230000037303 wrinkles Effects 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 3
- 239000004033 plastic Substances 0.000 description 3
- 229920003023 plastic Polymers 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- XECAHXYUAAWDEL-UHFFFAOYSA-N acrylonitrile butadiene styrene Chemical compound C=CC=C.C=CC#N.C=CC1=CC=CC=C1 XECAHXYUAAWDEL-UHFFFAOYSA-N 0.000 description 2
- 229920000122 acrylonitrile butadiene styrene Polymers 0.000 description 2
- 239000004676 acrylonitrile butadiene styrene Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
Images



Landscapes
- Manufacturing Of Magnetic Record Carriers (AREA)
Description
【発明の属する技術分野】
本発明は、磁気カードの製作において、プラスチックシートまたはプラスチックカードの表面に磁気テープを貼り付ける機能を有する磁気ストライプテープ貼付機に関する。
【0002】
【従来の技術】
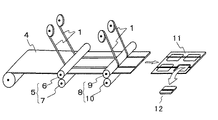
図3は、従来技術による磁気ストライプテープ貼付機の説明図である。図3において、磁気ストライプテープ貼付機は、連続したコイルシート4を巻出す巻出部(図示せず)、加熱ロール部5、冷却ロール部8、およびカッター部(図示せず)から構成されている。
【0003】
連続した状態で巻かれた磁気カードの基材であるコイルシート4は、巻出部から加熱ロール部5に向けて巻出される。磁気ストライプテープ1は、同様に、連続した状態で、リール状で配置され、加熱ロール部5でコイルシート4に重ね合わされ、貼り付けられる。
【0004】
磁気ストライプテープ1は、図4に示すように、磁気テープ2と保護テープ3が重ねられた二重構造となっている。
【0005】
図3、図4に示すように、コイルシート4の上に、磁気ストライプテープ1のうち、磁気テープ2が接触するように重ね、保護テープ3の上から加熱加圧することによって、磁気テープ2はコイルシート4上に貼り付けられる。冷却ロール部8を通過した後、保護テープ3は剥離される。保護テープ3によって、リール状に巻かれているときの磁気テープ2同士の貼り付きと、加熱加圧ロール6への貼り付きが防止される。
【0006】
加熱ロール部5は、加熱加圧ロール6、および受けロール7で構成される。一般に、加熱加圧ロール6は耐熱性のゴム製、受けロール7は鋼製で、どちらも芯部に電熱器を配置して加熱される。加熱加圧ロール6は、スプリングやシリンダ等(図示せず)によって受けロール7側に加圧する構造となっている。
【0007】
冷却ロール部8は、冷却上ロール9および冷却下ロール10から構成され、どちらも鋼製である。冷却ロール部8は、磁気テープ2が貼り付けられて一体となったコイルシート4を冷却し、磁気テープ2を固定する。
【0008】
剥離された保護テープ3は、巻き取りリールに巻き取られる。磁気テープ2が貼り付けられたコイルシート4は、カッター部で、一定の大きさのシート(以下、枚様シート11という)に切断される。その後の打ち抜き工程を経て、枚様シート11から製品であるカード12が得られる。
【0009】
従来技術による磁気ストライプテープ貼付機は、連続したコイルシート4に連続して磁気テープ2を貼り付ける方式であるため、生産性がよく、大量生産には大きな効果を発揮する。
【0010】
【発明が解決しようとする課題】
しかし、磁気テープが貼り付けられたコイルシートを、枚様シートに切断するカッター部の存在は、磁気ストライプテープ貼付機の大型化と価格の高騰の原因となっていた。このため、少量ロットのための、いわゆる短冊材シートである枚様シートに対応することができる装置が望まれていた。
【0011】
ところで、前述の磁気ストライプテープ貼付機を用いて、枚様シートを供給して、さきのコイルシートと同様に、磁気テープを貼り付けようとしても、枚様シート間の磁気ストライプテープの磁気テープが、冷却ロール部の上ロール、あるいは下ロールに貼り付いてしまうという問題が生じる。もし、複数の枚様シートを隙間なく供給することができれば、一見、問題はないようであるが、実際には、枚様シートの端面の精度がよくなく、そのために枚様シートの端面の位置を制御するなどの対策が必要となる。結局、従来の磁気ストライプテープ貼付機を枚様シートに適用することはできないか、あるいは、できても大きな困難を伴う。
【0012】
さらに、磁気ストライプテープに弛み等があると、コイルシートに貼り付けられた直後の磁気テープには、皺が発生してしまう。このため、加熱ロール部と冷却ロール部の回転は、同期することが必要で、同期制御をかけ、あるいは駆動源を同一にするなどの機構が必須であった。
【0013】
他方において、ABS(アクリロニトリル−ブタジエン−スチレン樹脂)材等でICカードを一体成型する技術に対応して、ICチップを埋め込んだ後のプラスチックカード等の短冊材に、磁気テープを貼り付けることができる磁気ストライプテープ貼付機が望まれていた。
【0014】
本発明は、いわゆる短冊材シートである枚様シートに磁気ストライプテープを精度よく、かつ効率的に貼り付けることができる磁気ストライプテープ貼付機を提供することを目的とする。
【0015】
【課題を解決するための手段】
本発明は、磁気カードの基材である枚様シートに、磁気テープと保護テープからなる磁気ストライプテープを重ね合わせ、貼り付ける加熱加圧手段と、枚様シートと磁気ストライプテープを冷却する冷却手段と、 磁気ストライプテープを巻出す磁気ストライプテープ巻出し部、および磁気ストライプテープを回収する磁気ストライプテープ回収部を有する磁気ストライプテープ貼付機であって、加熱加圧手段と冷却手段は、それぞれ少なくとも一対のロールを有し、加熱加圧手段と冷却手段の間で、枚様シートと磁気ストライプテープを搬送するように、加熱加圧手段と冷却手段は、フッ素樹脂処理加工がされたベルトで連結し、加熱加圧手段と冷却手段のいずれか一方に駆動源を有する磁気ストライプテープ貼付機である。
【0016】
本発明の磁気ストライプテープ貼付機は、加熱加圧手段と冷却手段の間隔は、枚様シートの搬送方向の長さより短く配置する構造とすることによって、磁気ストライプテープの位置ずれや、磁気テープへの皺発生を防ぐことができる。
【0017】
また、本発明の磁気ストライプテープ貼付機は、冷却手段と磁気ストライプテープ回収部の間に、枚様シートに加圧された磁気ストライプテープのうち、保護テープを引き剥がし、保護テープと、枚様シートに貼り付けられなかった磁気テープを、磁気ストライプテープ回収部に送り込む排出ロール部を有し、その排出ロール部は、磁気ストライプテープが走行する部分の直径が小さく、段が形成されたロールを有することを特徴とする。
【0018】
さらに、本発明の磁気ストライプテープ貼付機は、冷却手段と排出ロール部の間に、搬送されるシートの通過に同期して、磁気ストライプテープを、枚様シートの背面側から表面側に向けて変位させて、枚様シートの後端から磁気テープを切り離す変位機構を有することを特徴とする。
【0019】
【発明の実施の形態】
以下に、本発明の実施の形態について、図面を参照して説明する。
【0020】
図1は、本発明による磁気ストライプテープ貼付機の説明図である。図1(a)は、磁気ストライプテープ貼付機の全体の構成図である。図1(b)は、磁気ストライプテープ貼付機の側面図である。
【0021】
図1において、加熱加圧部14は、従来の磁気ストライプテープ貼付機と同様に、耐熱性のゴム製の上ロール16、および下ロール15で構成されている。上ロール16、および下ロール15の両方の芯部に電熱器を配置して加熱されている。上ロール16は、スプリングやシリンダ等(図示せず)によって上ロール側に加圧する構造となっている。
【0022】
冷却部17は、上ロール18および下ロール19から構成されている。加熱加圧部14の下ロール15と、冷却部17の下ロール19の間には、表面が耐熱性のフッ素樹脂処理加工されたベルト20が掛けられている。そして、冷却部17の下ロール19にのみ駆動源のモータ(図示せず)が取り付けられており、加熱加圧部14の上ロール16は、ベルト20を介して回転する構造になっている。
【0023】
ベルト20の採用によって、一つの駆動源により、加熱加圧部14と冷却部17は同期がとれた駆動ができ、構造の単純化と小型化をもたらした。なお、駆動源は、加熱加圧部14の下ロール15に取り付けてもよい。また、ベルト20は、フッ素樹脂加工されているため、粘着性が極めて低く、かつ耐熱性があり、ベルト20への磁気テープ2の貼り付きが防止されるとともに、高い耐久性を有する。
【0024】
枚様シート13は複数の枚様シート13から取り出され、順次、一枚ずつ位置決めされた後、加熱加圧部14に送られる。上部にリール状で配置された磁気ストライプテープ1が、加熱加圧部14の上ロール16と下ロール15によって、枚様シート13に重ねられ、加熱、加圧して貼り付けられる。磁気ストライプテープ1が貼り付けられ、一体となった枚様シート13は、ベルト20によって搬送され、冷却部17で冷却されて、磁気テープ2が固定される。
【0025】
ここで、加熱加圧部14と冷却部17の間隔は、枚様シート13の搬送方向の長さより短く調整されている。もし、このように調整されていない状態で磁気ストライプテープ貼付機を稼動した場合、枚様シート13は、搬送される過程で、加熱加圧部14と冷却部17の間で、どちらにも拘束されない状態が生じる。この際、枚様シート13の向きが変化するなどの、いわゆる蛇行現象が生じる可能性がある。枚様シート13の蛇行現象は、貼り付けられる磁気ストライプテープ1の位置ずれ、貼り付けられた直後の磁気テープ2への皺発生の原因となる。
【0026】
加熱加圧部14と冷却部17の間隔の調整にあたっては、使用する枚様シート13のサイズに合わせて、ベルト20を差し替えて、あるいは、同一のベルト20を用い、加熱加圧部14の下ロール15と、冷却部17の下ロール19の間にテンションローラを設けて調整してもよい。
【0027】
この結果、枚様シート13は、加熱加圧部14と冷却部17の間では、加熱加圧部14と冷却部17の少なくともどちらかに拘束されるため、 蛇行現象は防止され、磁気ストライプテープ1の位置ずれや、磁気テープ2への皺発生が防止される。
【0028】
図2は、本発明による磁気ストライプテープ貼付機の排出ロール部21と、変位機構24の動作状態を説明する図である。図2(a)は、変位機構24の上に枚様シート13がある状態を示す図である。図2(b)は、変位機構24の上を枚様シート13が通過し、変位機構24が作動している状態を示す図である。
【0029】
排出ロール部21は、上ロール22、および下ロール23から構成されている。磁気ストライプテープ1と一体となった枚様シート13は、排出ロール部21の上ロール22と下ロール23の間に搬送される。排出ロール部21、および変位機構24は、とくに枚様シート13に貼り付けられなかった磁気テープ2を的確に処理する機能を有する。排出ロール部21の上ロール22の、磁気ストライプテープ1が走行する部分の直径は、その他の部分に比べて小さく段が形成された、いわゆる段付きの形状をなしている。
【0030】
変位機構24は、冷却部から搬送される枚様シート13の後端部が変位機構24の位置通過に同期して作動する。変位機構24によって、枚様シート13の背面側から表面側に向けて、磁気ストライプテープ1を突き上げるようにして変位させて、枚様シート13の後端部から磁気テープ2を切り離す。この際、排出ロール部21の上ロール22は、段付きロールとなっているために、切り離された磁気テープ2’は、排出ロール部21の上ロール22の凹部に巻き込まれるような形状となり、保護テープ3とともに、排出ロール部21の上ロール22を経由して磁気ストライプテープ回収部に送られる。このため、切り離された磁気テープ2’が排出ロール部21の上ロール22に貼り付くなどのトラブルを回避することができる。
【0031】
搬送される後続の枚様シート13の前端部では、保護テープ3は、枚様シート13に貼り付けられた磁気テープ2を残して、排出ロール部21の上ロール22によって引き剥がされる。そして、枚様シート13は、磁気テープ2が貼り付けられた状態で排出ロール部21から送出される。その後の工程で、枚様シート13を打ち抜いてカードが得られる。
【0032】
このように、排出ロール部21の上ロール22を段付きの形状としたこと、および、変位機構24の採用によって、枚様シート13の前端部および後端部における磁気テープ2を精度よく切り離すとともに、枚様シート13に貼り付けられなかった磁気テープ2’を的確に処理することができる。
【0033】
さらに、本発明によって、ICチップを埋め込んだ後のプラスチックカード等の短冊材に、磁気テープを貼り付けることも容易に可能となる。
【0034】
【発明の効果】
以上、説明したように、本発明の磁気ストライプテープ貼付機によって、いわゆる短冊材シートである枚様シートに磁気ストライプテープを精度よく、かつ効率的に貼り付けることが可能となり、従来の磁気ストライプテープ貼付機では困難であった小ロットのカード製作も容易となった。
【図面の簡単な説明】
【図1】本発明による磁気ストライプテープ貼付機の説明図。図1(a)は、磁気ストライプテープ貼付機の全体の構成図。図1(b)は、磁気ストライプテープ貼付機の側面図。
【図2】本発明による磁気ストライプテープ貼付機の排出ロール部と、変位機構の動作状態の説明図。図2(a)は、変位機構の上に枚様シートがある状態を示す図。図2(b)は、変位機構の上を枚様シートが通過し、変位機構が作動している状態を示す図。
【図3】従来技術による磁気ストライプテープ貼付機の説明図。
【図4】 磁気ストライプテープの構造の説明図。
【符号の説明】
1 磁気ストライプテープ
2,2’ 磁気テープ
3 保護テープ
4 コイルシート
5 加熱ロール部
6 加熱加圧ロール
7 受けロール
8 冷却ロール部
9 冷却上ロール
10 冷却下ロール
11 枚様シート
12 カード
13 枚様シート
14 加熱加圧部
15 (加熱加圧部)下ロール
16 (加熱加圧部)上ロール
17 冷却部
18 (冷却部)上ロール
19 (冷却部)下ロール
20 ベルト
21 排出ロール部
22 (排出ロール部)上ロール
23 (排出ロール部)下ロール
24 変位機構
Claims (7)
- 磁気カードの基材であるシートに、磁気テープと保護テープからなる磁気ストライプテープを重ね合わせ、貼り付ける加熱加圧手段と、前記シートと磁気ストライプテープを冷却する冷却手段と、前記磁気ストライプテープを巻出す磁気ストライプテープ巻出し部、および前記磁気ストライプテープを回収する磁気ストライプテープ回収部を有する磁気ストライプテープ貼付機であって、前記加熱加圧手段と前記冷却手段は、それぞれ少なくとも一対のロールを有し、該加熱加圧手段と該冷却手段の間で、前記シートと磁気ストライプテープを搬送するように、該加熱加圧手段と該冷却手段は、ベルトで連結されていることを特徴とする磁気ストライプテープ貼付機。
- 前記加熱加圧手段と前記冷却手段の、いずれか一方に駆動源が備えられていることを特徴とする請求項1記載の磁気ストライプテープ貼付機。
- 前記ベルトは、フッ素樹脂処理加工がされていることを特徴とする請求項1または請求項2記載の磁気ストライプテープ貼付機。
- 前記加熱加圧手段と前記冷却手段は、前記シートの搬送方向の長さより短い間隔で配置されていることを特徴とする請求項1ないし請求項3のいずれかに記載の磁気ストライプテープ貼付機。
- 前記冷却手段と前記磁気ストライプテープ回収部の間に、前記シートに加圧された前記磁気ストライプテープのうち、前記保護テープを引き剥がし、該保護テープと、前記シートに貼り付けられなかった該磁気テープを、前記磁気ストライプテープ回収部に送り込む排出ロール部を有することを特徴とする請求項1ないし請求項4のいずれかに記載の磁気ストライプテープ貼付機。
- 前記排出ロール部は、前記磁気ストライプテープが走行する部分の直径が小さく、段が形成されたロールを有することを特徴とする請求項5記載の磁気ストライプテープ貼付機。
- 前記冷却手段と前記排出ロール部の間に、搬送される前記シートの通過に同期して、前記磁気ストライプテープを、前記シートの背面側から表面側に向けて変位させて、前記シートの後端部から磁気テープを切り離す変位機構を有することを特徴とする請求項5または6のいずれかに記載の磁気ストライプテープ貼付機。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP03804398A JP3835780B2 (ja) | 1998-02-03 | 1998-02-03 | 磁気ストライプテープ貼付機 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP03804398A JP3835780B2 (ja) | 1998-02-03 | 1998-02-03 | 磁気ストライプテープ貼付機 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH11219522A JPH11219522A (ja) | 1999-08-10 |
| JP3835780B2 true JP3835780B2 (ja) | 2006-10-18 |
Family
ID=12514516
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP03804398A Expired - Fee Related JP3835780B2 (ja) | 1998-02-03 | 1998-02-03 | 磁気ストライプテープ貼付機 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3835780B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010098132A (ja) * | 2008-10-16 | 2010-04-30 | Nitto Denko Corp | 保護テープ貼付け方法および保護テープ貼付け装置 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103886354B (zh) * | 2014-03-14 | 2016-04-13 | 深圳市鑫赛自动化设备有限公司 | 一种自动裱膜点焊机的点切磁条机构 |
-
1998
- 1998-02-03 JP JP03804398A patent/JP3835780B2/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010098132A (ja) * | 2008-10-16 | 2010-04-30 | Nitto Denko Corp | 保護テープ貼付け方法および保護テープ貼付け装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH11219522A (ja) | 1999-08-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20030000637A1 (en) | Identification card printer and laminator | |
| EP0771299A2 (en) | Apparatus for applying adhesive tape | |
| JPH0342569B2 (ja) | ||
| CN101107641A (zh) | 改进的标签及其施加装置 | |
| CA2225834C (en) | System for continuously manufacturing security tags | |
| JP2007165364A (ja) | テープ貼付装置及び貼付方法 | |
| JP2002052629A (ja) | ラベル連続体の製造方法及び装置 | |
| EP1122131A2 (en) | Production of vehicle registration number plates | |
| JP4369863B2 (ja) | プリンタおよび粘着ラベル製造方法 | |
| JPH11219522A (ja) | 磁気ストライプテープ貼付機 | |
| JP2008308322A (ja) | 連続用紙貼り合わせ装置 | |
| JP2002120301A (ja) | 帯状材料の供給・貼付け方法 | |
| JPH0476777B2 (ja) | ||
| US6818084B2 (en) | Method and apparatus for bonding an additional layer of fabric to a label | |
| KR102390178B1 (ko) | 청소용 점착테이프롤 및 청소용 점착테이프롤 제조 장치 | |
| JP4545283B2 (ja) | 剥離紙付きラベル | |
| GB2328427A (en) | Labelling with labels cut from non-backed strip | |
| JPH11221792A (ja) | ラベル作成装置 | |
| JP2000062227A (ja) | 単枚紙片への間接式熱転写印字方法 | |
| JP2008200877A (ja) | ラベル製造装置およびラベルの製造方法 | |
| JP2021142630A (ja) | 切断移載装置及びラベル製造装置並びに切断移載方法及びラベル製造方法 | |
| GB2208825A (en) | Print mounting systems | |
| JP2003528777A (ja) | 転写印刷特に箔押しのためのシステム | |
| TW537970B (en) | Laminator | |
| JP7280087B2 (ja) | ラベル連続体製造装置及びラベル連続体の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040618 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050620 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050628 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060719 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060724 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090804 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100804 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100804 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110804 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120804 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120804 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130804 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140804 Year of fee payment: 8 |
|
| LAPS | Cancellation because of no payment of annual fees |