JP3843340B2 - 熱交換器 - Google Patents
熱交換器 Download PDFInfo
- Publication number
- JP3843340B2 JP3843340B2 JP30349197A JP30349197A JP3843340B2 JP 3843340 B2 JP3843340 B2 JP 3843340B2 JP 30349197 A JP30349197 A JP 30349197A JP 30349197 A JP30349197 A JP 30349197A JP 3843340 B2 JP3843340 B2 JP 3843340B2
- Authority
- JP
- Japan
- Prior art keywords
- tank
- plate
- heat exchanger
- shaped member
- longitudinal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Landscapes
- Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)
- Details Of Heat-Exchange And Heat-Transfer (AREA)
Description
【発明が属する技術分野】
この発明は、熱交換器、特に車両用のラジエータ当に最適な熱交換器に関する。
【0002】
【従来の技術】
実開平1−61582号公報に開示される自動車用熱交換器は、エンジン冷却水用の熱交換器と、空調用の熱交換器あるいはその他の熱交換器を一体的に形成したものであり、それぞれの熱交換器は、複数のチューブとそれらに接触して固定されたフィンとからなるコアを有し、2つのコアのそれぞれのチューブの端部を一体に覆うチューブプレートを有する。また、このチューブプレートの周縁には溝部が形成され、合成樹脂製のタンク本体の裾部を前記溝部に嵌着し、さらにカシメにより締結するようにしたものである。
【0003】
これと同様に形成されたラジエータとして、図30(a)に開示するものは、いわゆるダウンフローのラジエータである。具体的には、このラジエータ100は、アルミニウム合金によって形成されたチューブ104及びフィン105からなるコア本体101の上下に、合成樹脂からなるタンク本体102,103を設けたものである。図30(b)で示すように、前記タンク本体102,103は、前記チューブ104の一端を装着するエンドプレート106の周囲に形成された溝部107に前記タンク本体102,103のフランジ部108がO−リングを介して嵌合され、さらに前記エンドプレート106の周縁に所定の間隔で形成されたカシメ用爪部109によって締結されたものである。
【0004】
尚、図30(a)で示すラジエータ100において、110は上部タンク本体102にエンジン冷却水を導入する入口パイプであり、111は下部タンク本体103からエンジン冷却水を排出する出口パイプである。また、前記上部タンク本体102には、冷却水導入口116が設けられ、たとえば圧力弁付きのキャップ112によって閉塞されるものである。さらに、下部タンク本体103内にはオイルクーラが内設されるもので、114,115はその出入り口パイプである。
【0005】
【発明が解決しようとする課題】
しかしながら、上述した従来の構造では、コアを構成するチューブ及びフィンがアルミニウム合金によって形成されるのに対して、タンク本体が合成樹脂で形成されるために、一体に成形することができないという不具合を有し、さらにラジエータ自体のリサイクル性が低いという問題点を有する。
【0006】
これに対して、タンク部を構成する部材をアルミニウム合金で形成し、炉中にてコアと一体にろう付けする方法が考えられるが、ろう付け後にタンク部を構成する各部材間のろう付け部分の不良個所をトーチろう付け等で手直しする場合に、前記各部材間のろう付け部分がチューブやフィン側に近い部分にあると、前述した手直し時にチューブやフィンが溶けてしまうという問題点が生じる。また、タンク部に設けられる出入口パイプとの兼ね合いも問題となる。
【0007】
したがって、この発明は、一体ろう付けが可能な構造であると共に、ろう付け不良の手直しが容易であり、さらに組み付け性及びリサイクル性の良い熱交換器を提供することにある。
【0008】
【課題を解決するための手段】
よって、この発明に係る熱交換器は、タンク部と、該タンク部と連通するチューブと、該チューブ間に介在されるフィンとを少なくとも具備する熱交換器において、前記タンク部は、前記複数のチューブが挿着される装着壁部及び該装着壁部の長手方向縁部から前記チューブの装着方向に所定の長さ延出する長手壁部からなる第1のタンク部材と、該第1のタンク部材の長手壁部端部に装着される第2のタンク部材と、前記第1及び第2のタンク部材の長手方向両端部に配される閉塞部材とによって構成され、前記第2のタンク部材は、その短手方向の両端部に長手方向に沿って形成された凹状の溝部を有し、該溝部には前記第1のタンク部材の長手壁部の端部が挿入されるようにすると共に、前記第1のタンク部材の端部が前記第2のタンク部材の溝部に挿入されたまま、その溝部の長手方向端部を外方又は内方へ屈曲させるようにし、少なくとも前記タンク部、前記チューブ及び前記フィンとが一体に炉中ろう付けされることにある。また、前記タンク部、前記チューブ、前記フィン、及び前記サイドプレートは、アルミニウム合金で成形されることが望ましいものである。
【0009】
したがって、熱交換器のチューブが挿着されるタンク部を、第1のタンク部材と第2のタンク部材とによって構成すると共に、前記第1のタンク部材と前記第2のタンク部材との接合ろう付け部分及び前記閉塞部材と前記第2のタンク部材との間の接合ろう付け部分を、チューブが装着される側から所定の距離離れた位置とすることできるので、チューブ及びフィンのろう付け不良の手直し時にトーチろう付け位置とチューブ及びフィンの位置を離すことができるので、ろう付けの手直し時にチューブ及びフィンが溶けてしまうという不具合を解消できるものである。また、少なくとも前記タンク部、前記チューブ、前記フィン及び前記サイドプレートとが一体に炉中ろう付けするので、熱交換器を容易に製造することができるものである。
【0010】
さらに、前記第2のタンク部材は、その短手方向の両端部に長手方向に沿って形成された凹状の溝部を有し、該溝部には前記第1のタンク部材の長手壁部の端部が挿入されることにある。これによって、第1のタンク部材の長手壁部の端部が第2のタンク部材の溝部に挿入されて係止されるので、ろう付け前の仮組み付け時においてにタンク部のしっかりと組み付けることができるものである。
【0011】
さらに、前記閉塞壁部と前記第2のタンク部材及び第1のタンク部材との間に生じる隙間は、前記第1のタンク部材の端部が前記第2のタンク部材の溝部に挿入されたまま、外方へ屈曲させて閉塞するようにしたり、内方へ屈曲させて小さくすることができる。前記第2のタンクの溝部の長手方向端部を外方に屈曲させた場合には、第2のタンク部材の端部が前記前記閉塞壁部の周縁に沿って外方へ変形することから前記隙間を小さくすることができ、また前記溝部の長手方向端部を内方へ屈曲させた場合には、第1のタンク部材の長手壁部の端部が前記閉塞壁部の周縁に沿って内方へ変形することから前記隙間を小さくすることができるものである。これによって、ろう付け時のろう材によって確実に隙間が埋められるので、ろう付け性を向上させることができる。
【0012】
さらに、この発明の熱交換器において、第1のタンク部材と前記閉塞部材とは別体で成形されることが望ましい。各部材の成形を容易することができるものである。
【0013】
また、閉塞部材を第1のタンク部材と別体とした場合には、該閉塞部材は、第1のタンク部材及び第2のタンク部材の内周側面に沿った外周縁を有するプレート状であると共に前記装着壁部側に突出する第1の位置決め用凸部及び前記第2のタンク部材側に突出する第2の位置決め用凸部を有し、前記第1の位置決め用凸部は前記第1のタンク部材の前記装着壁部の長手方向端部近傍の所定の位置に形成された第1の位置決め用孔に挿着され、前記第2の位置決め用凸部は前記第2のタンク部材の長手方向端部近傍の所定の位置に貫通して形成された第2の位置決め用孔に挿着されることにある。これによって、タンク部の長手方向両端部に位置する閉塞部材をろう付け前に確実に保持することができるので、ろう付け性を向上させることができるものである。
【0014】
さらに、熱交換媒体の出入口部は、前記第1のタンク部材の長手壁部に形成されるものである。これによって、出入口部が2つの部材に跨って形成されるのを防止できるので、タンク部の形成が容易となるものである。
【0015】
また、この発明において、前記タンク部を構成する第1のタンク部材、第2のタンク部材及び閉塞壁部は、タンク部の内側に位置する面に犠牲腐食層を設けると共に、タンク部の外側にはろう材層を設けることにある。尚、前記犠牲腐食層は、アルミニウムよりもイオン化傾向の高い金属を含有するアルミニウム合金からなるものである。これによって、タンク部の内側に位置する面にアルミニウムよりもイオン化傾向の高い金属を含有したアルミニウム合金からなる犠牲腐食層を設けたので、犠牲腐食層の酸化による腐食が早いため、アルミニウム合金からなるタンク部の芯材の腐食を防止することができるものである。尚、前記犠牲腐食層は、アルミニウムよりもイオン化傾向の高い金属として亜鉛を含有するアルミニウム合金であることが望ましいものである。具体的には、犠牲腐食層としては、7000系若しくは1000系のアルミニウム合金を使用することが望ましい。
【0016】
さらに、前記ろう材層は、珪素を含有するアルミニウム合金であることが望ましい。これは、4000系のアルミニウム合金が使用されるもので、ろう材として適しているものである。尚、芯材としては、3000系のアルミニウム合金を使用することが望ましい。
【0017】
また、上記構成の熱交換器としては、クロスフロータイプの1パスの熱交換器、若しくはクロスフロータイプの2パスの熱交換器が好ましいが、同様の課題を有する他の形式の熱交換器において使用することも可能である。尚、1パスの熱交換器の場合には、前記チューブの両端側に一対のタンク部が配され、一方のタンク部の上方に入口パイプが、他方のタンク部の下方に出口パイプが配される構成となるものである。また、2パスタイプの熱交換器については、前記チューブの両端側に一対のタンク部が配されるが、一方のタンク部が仕切壁によって2つのタンクに分割されるの上方に入口パイプが、またこのタンク部の下方に出口パイプが配されると共に、該一方のタンク部の下方に出口パイプが配される構成となるもので、他方のタンク部は、冷却流体のUターン通路となるものである。さらに、他の形式の熱交換器としては、仕切壁によって分割された2つのタンクを有する1つのタンク部と、各々のタンク間を連通するU字状のチューブを少なくとも有する熱交換器が考えられる。
【0018】
【発明の実施の形態】
以下、この発明の実施の形態について、図面により説明する。
【0019】
図1(a),(b)に示すものは、1パスのクロスフロータイプの熱交換器で、特にラジエータに使用されるものである。このラジエータとしての熱交換器(以下、ラジエータ)1は、アルミニウム合金で形成された複数のチューブ2及びこれらの複数のチューブ2の間にそれぞれのチューブ2に当接して配されるフィン3からなるラジエータコア5と、該ラジエータコア5の両側に配され、前記チューブ2の両端が挿着されるタンク部4(4a,4b)と、前記チューブ2及びフィン3の積層方向両端に位置するサイドプレート11,11とによって構成される。
【0020】
前記一方のタンク部4aには、冷却流体としての冷却水を入れるための冷却水導入部6が設けられ、この冷却水導入部6の開口部分は圧力弁を具備したキャップ6にて閉塞されているもので、この冷却水導入部6には、オーバーフローパイプ8が設けられているものである。また、前記一方のタンク部4aの上方には冷却水の入口パイプ9が設けられ、前記他方のタンク部4bの下方には冷却水の出口パイプ10が設けられる。
【0021】
これによって、エンジンを冷却した冷却水は、入口パイプ9から一方のタンク部4aに入り、このタンク部4aからチューブ2を通過して他方のタンク部4bに入る。この間にフィン3を通過する空気に放熱して冷却されるものである。そして他方のタンク部4bから出口パイプ10を介してエンジン側へ戻されるものである。また、タンク部4a内の圧力が所定以上上昇した場合には、前記キャップ7に設けられた圧力弁が開弁し、冷却水がオーバーフローパイプ8から流れ出してラジエータ1内の圧力が調整されるものである。
【0022】
また、図2(a),(b)に示すものは、2パスのクロスフロータイプのラジエータである。このラジエータ1’は、アルミニウム合金で形成された複数のチューブ2及びこれらの複数のチューブ2の間にそれぞれのチューブ2に当接して配されるフィン3からなるラジエータコア5と、該ラジエータコア5の両側に配され、前記チューブ2の両端が挿着されるタンク部4(4c,4d)と、前記チューブ2及びフィン3の積層方向両端に位置するサイドプレート11,11とによって構成される。
【0023】
前記一方のタンク部4cには、冷却流体としての冷却水を入れるための冷却水導入部6が設けられ、この冷却水導入部6の開口部分は圧力弁を具備したキャップ6にて閉塞されているもので、この冷却水導入部6には、オーバーフローパイプ8が設けられているものである。また、前記一方のタンク部4cは、仕切壁12によって上タンク部13と下タンク部14に分割される。そして、上タンク部13の上方には冷却水の入口パイプ9’が設けられ、下タンク部14の下方には冷却水の出口パイプ10が設けられる。
【0024】
これによって、エンジンを冷却した冷却水は、入口パイプ9から一方のタンク部4cの上タンク部13に入り、この上タンク部13からチューブ2を通過して他方のタンク部4dに入る。そして、この他方のタンク部4dをUターン通路して下方へ下がり、チューブ2を通過して下タンク部14に入る。この間にフィン3を通過する空気に放熱して冷却されるものである。そして下タンク部14から出口パイプ10を介してエンジン側へ戻されるものである。また、上タンク部13内の圧力が所定以上上昇した場合には、前記キャップ7に設けられた圧力弁が開弁し、冷却水がオーバーフローパイプ8から流れ出してラジエータ1内の圧力が調整されるものである。
【0025】
以上の構成のラジエータ1,1’において、第1の実施の形態に係るタンク部4は、図3、図4及び図5(a)に示すもので、前記チューブ2が挿着される第1のタンク部材(コ字状部材)30と、該コ字状部材30の長手方向に沿った開口部分を閉塞する第2のタンク部材(タンクプレート)40と、前記コ字状部材30の長手方向両端の開口部分を閉塞する閉塞部材(閉塞プレート)50とによって構成される。
【0026】
前記コ字状部材30は、図4で示すように、前記チューブ2が挿着される複数の挿着孔31が形成された装着壁部32と、該装着壁部32の短手方向両端からチューブ2の挿通方向に所定の長さ延出する長手壁部33とによって構成される。また、前記装着壁部32の長手方向両端近傍の所定の位置には、下記する閉塞プレート50の位置決め用の凸部(第2の凸部)52が嵌合する位置決め用の嵌合孔34が形成される。
【0027】
また、前記タンクプレート40は、平板部45と、この平板部45の短手方向両端に該平板部45の長手方向に沿って形成された凹状の溝部42とを有し、さらに長手方向両端近傍の所定の位置には、下記する閉塞プレート50の位置決め用の凸部(第1の凸部)51が嵌合する位置決め用の嵌合孔41が形成される。尚、前記凹状の溝部42は、前記タンクプレート40の両端部をコの字状に屈曲して形成されるもので、前記コ字状部材30の長手壁部33の端部35が嵌入されるものである。
【0028】
さらに、前記閉塞プレート50は、前記嵌合孔41に挿着される第1の凸部51と、前記嵌合孔34に挿着される第2の凸部52とが形成されるものである。そして、前記タンクプレート40が前記コ字状部材30に装着される時に、前記第2の凸部52が前記嵌合孔34に、また前記第1の凸部51が前記嵌合孔41に嵌合され、前記コ字状部材30と前記タンクプレート40との間に前記閉塞プレート50が挟持固定されるものである。
【0029】
これによって、コ字状部材30とタンクプレート40とのろう付け部分が、チューブ2とコ字状部材30とのろう付け部分よりも離れて形成されることから、万一ろう付け不良が起こった場合に、トーチろう付け等による手直しが容易に行えると共に、手直し時にチューブ2及びフィンが溶けるのを防止することができるものである。
【0030】
また、図22に示すように、遮蔽プレート50の第1及び第2の凸部51,52が嵌合孔41,34に嵌め込まれると共に、前記コ字状部材30の長手壁部33の端部35が前記タンクプレート40の溝部42に嵌め込まれて組み付けられるので、ろう付け前の仮組み付けを容易に行うことができる。
【0031】
上記第1の実施の形態の変形例として、図5R>5(b)に示す第2の実施の形態に係るタンク部4Aのタンクプレート40Aは、平板部45の短手方向両端部に、前記長手壁部33の端部35の内側面が当接する部分44aと前記長手壁部33の端部35の端面が当接する部分44bからなる段部43が形成されるものである。これによって、前記長手壁部33の端部35,35の間に前記タンクプレート40Aが填り込む形で保持されるので、前記第1の実施の形態による場合よりも保持力を低下するもののタンクプレート両端部の形成が容易であるものである。以下、第1の実施の形態と同様の箇所及び同様の効果を奏する部分については同一符号を付してその説明を省略する。
【0032】
第3の実施の形態に係るタンク部4Bのタンクプレート40Bは、図5(c)で示すように、前述した第1の実施の形態に係るタンクプレート40における前記平板部45に代えて、円弧状に外方へ突出するアーチ部46を採用したものである。これによって、タンク部4の内圧に対するタンクプレートの強度を向上させることができるものである。
【0033】
さらに、第4の実施の形態に係るタンク部4Cのタンクプレート40Cは、図5(d)で示すように、前述した第2の実施の形態に係るタンクプレート40Aにおける前記平板部45に代えて、円弧状に外方へ突出するアーチ部46を採用したものである。これによって、前記第3の実施の形態に係るタンクプレート40Bと同様に、タンク部4の内圧に対するタンクプレートの強度を向上させることができるものである。
【0034】
第5の実施の形態に係るタンク部4Dのタンクプレート40Dは、図5(e)で示すように、平板部45の両端をチューブ側へ屈曲されて保持壁47を形成し、この保持壁47の内側面48を前記長手壁部33の端部35の外側面に当接させて前記長手壁部33を外方から包み込むように保持するようにしたものである。これによって、タンク部4内の内圧に対する強度を向上させることができるものである。
【0035】
第6の実施の形態に係るタンク部4Eは、図6で示すように、前記第2の実施の形態に係るタンク部4Aのタンクプレート40Aと同様の構成に、さらに両端部の所定の位置から突出して形成されたカシメ用爪部49を加えた構成のタンクプレート40Eを有するものである。そして、前記コ字状部材30に前記遮蔽プレート50を挟持するようにタンクプレート40Eを装着した後、カシメ用爪部49を屈曲させて前記コ字状タンク部30の長手壁部33を前記段部43との間に挟み込んで固定するようにするものである。これによって、前述した第2の実施の形態に係るタンク部4Aの問題点である前記コ字状タンク部30の長手壁部33の端部35を保持する保持力の弱さを解消すると共に、炉中ろう付け前の仮組み付けを確実に行うことができるようになるものである。
【0036】
第7の実施の形態に係るタンク部4Fは、図7に示すように、前述したコ字状部材30に代えて、前記長手壁部33,33の端部に、これら長手壁部33,33間の幅が広がるように形成された段部36が形成されたコ字状部材30Aを具備するもので、この段部36の内側面に沿ってタンクプレート40Fの凹状の溝部42を構成する内側壁部61が当接するようになっているものである。また、この実施の形態においては、前記溝部42を構成する外側壁部62には所定の間隔をあけて配置された複数のカシメ用爪部49が設けられ、これらのカシメ用爪部49を前記段部36の外側面に沿って屈曲するようにカシメて、前記コ字状部材30Aと前記タンクプレート40Fとを仮組み付けするものである。
【0037】
これによって、コ字状部材30Aと前記タンクプレート40Fとの接合面の取付強度を向上させることができるものである。尚、この実施の形態おいて、遮蔽プレート50Aは、前記コ字状部材30Aとタンクプレート40Fとによって画成される開口部分の形状に合致するように形成されるものである。また、溝部42の幅の寸法出しを厳密にする必要がなくなるので、タンクプレート40Fの形成を容易にすることができると共に、確実にコ字状部材30Aとタンクプレート40Fとの炉中ろう付け前の仮組付けを行うことができるものである。
【0038】
第8の実施の形態に係るタンク部4Gは、図8に示すように、コ字状部材は第7の実施の形態に係るコ字状部材30Aと同一のものであるが、この実施の形態に係るタンクプレート40Gは、第5の実施の形態に係るタンクプレート40Eに、さらにカシメ用爪部49を保持壁47に形成したものである。また、この実施の形態において、遮蔽プレート50Bは、コ字状部材30Aとタンクプレート40Gとによって画成される開口部分の形状に合致するように形成されるものである。これによって、コ字状部材30A、タンクプレート40G及び遮蔽プレート50Bの3つの部材を確実に組み付けすることができるものである。
【0039】
図9(a)に示すものは、第9の実施の形態に係るタンク部4Hである。この実施の形態において、タンクプレート40Hは、円弧状に外方へ突出するアーチ部46と、このアーチ部46の短手方向両端に形成された溝部42と、この溝部42の外側壁部62の端部に形成された複数のカシメ用爪部49とから構成されるものである。つまり、この実施の形態は、図7に示す第7の実施の形態に係るタンクプレート40Fの平板部45に代えてアーチ部46を採用したもので、タンク部4H内の内圧に対して耐圧性を向上させた構造となっているものである。尚、この実施の形態において、図示されない遮蔽プレートは、前記コ字状部材30Aと前記タンクプレート40Hとによって画成される開口部分の形状と一致する形状の形成されるものである。
【0040】
さらに、図9(b)で示す第10の実施の形態において、タンク部4Iは、図8に示す第8の実施の形態に係るタンクプレート40Gの平板部45に代えてアーチ部46有するタンクプレート40Iを採用したもので、これによってタンク部の耐圧性を向上させたものである。尚、この実施の形態においても、図示されない遮蔽プレートは、前記コ字状部材30Aと前記タンクプレート40Iとによって画成される開口部分の形状と一致する形状の形成されるものである。
【0041】
図9(c)で示す第11の実施の形態に係るタンク部4Jは、装着壁部32、長手壁部33及び段部36Aを有すると共にこの段部36Aの先端にカシメ用爪部49Aが形成されたコ字状部材30Bと、平板部45の短手方向の両端に前記段部36Aの内側に当接する保持壁47Aを有するタンクプレート40Jとによって構成され、前記タンクプレート40Jが前記段部36A,36Aの間で挟持されるように前記段部36A,36A間に挿着され、その短手方向両端が前記複数のカシメ用爪部49Aによってカシメられて保持されるものである。また、図示されない遮蔽プレートは、前記コ字状部材30Bと前記タンクプレート40Jとによって画成される開口部分の形状と一致する形状の形成されるものである。これによって、この実施の形態においては、タンクプレート40Jの製造を簡略化することができるものである。
【0042】
図9(d)で示す第12の実施の形態に係るタンク部4Kは、装着壁部32、長手壁部33及び段部36Aを有すると共にこの段部36Bの先端にカシメ用爪部49Aが形成されたコ字状部材30Cと、平板部45のみからなるタンクプレート40Kとによって構成され、前記タンクプレート40Kが前記段部36B,36Bの間で挟持されるように前記段部36B,36B間に挿着され、その短手方向両端が前記複数のカシメ用爪部49Aによってカシメられて保持されるものである。また、図示されない遮蔽プレートは、前記コ字状部材30Cと前記タンクプレート40Kとによって画成される開口部分の形状と一致する形状の形成されるものである。これによって、タンクプレート40Kの製造を極端に簡略化することができるものである。
【0043】
図10(a)に示す第13の実施の形態に係るタンク部4Lは、装着壁部32、長手壁部33、図示しない遮蔽プレート、及び前記長手壁部33の端部近傍に外方へ突出する係止凸部37を有するコ字状部材30Dと、平板部45、溝部42A、及び前記溝部42Aを構成する外側壁部62Aに前記係止凸部37と係合する係止凹部63を有するタンクプレート40Lとを有するものである。これによって、前記タンクプレート40Lと前記コ字状タンク部30Dとの間の装着性を向上させることができるものである。
【0044】
また、図10(b)で示される第14の実施の形態に係るタンク部4Mは、装着壁部32、長手壁部33、図示しない遮蔽プレート、及び前記長手壁部33の端部近傍に内方へ突出する係止凹部38とを有するコ字状部材30Eと、平板部45、溝部42B、及び前記溝部42Bを構成する外側壁部62Bに前記係止凹部38と係合するように内方へ突出する係止凸部64を有するタンクプレート40Mを有するものである。これによって、前記タンクプレート40Mと前記コ字状タンク部30Eとの間の装着性を向上させることができるものである。また、この実施の形態において、前記係止凹部38が内方へ突出する形状となることから、前記タンクプレート40Mの溝部42Bの内側壁部61が前記係止凹部38の内側の形成される凸状形状に沿って接することから、両者の接合状態を向上させることができるものである。
【0045】
さらに、図10(c)で示される第15の実施の形態に係るタンク部4Nは、前記図10(a)で示す実施の形態に係るタンクプレート40Lの平板部45に代えて、外方に突出するアーチ部46を具備したタンクプレート40Nを採用したものである。これによって、タンク部4Nの耐圧性を向上させることができるものである。
【0046】
また、図10(d)で示される第16の実施の形態に係るタンク部4Pは、前記図10(b)で示す実施の形態に係るタンクプレート40Mの平板部45に代えて、外方に突出するアーチ部46を具備したタンクプレート40Pを採用したものである。これによって、タンク部4Pの耐圧性を向上させることができるものである。
【0047】
図11に示すラジエータ1”は、上述したラジエータ1及び1’の構成において、タンク部4を構成するコ字状部材30に代えて、U字状部材30’を用いたタンク部4’を具備するものである。このU字状部材30’を用いることによって、チューブ側の耐圧性及び力学的強度を向上させることができるものである。尚、以下に説明するタンク部4’を除く他の部分は前述したラジエータ1及び1’と同様であるので、同様の符号を付してその説明を省略する。
【0048】
上記構成のラジエータ1”において、第17の実施の形態に係るタンク部4’は、図12、図13及び図14(a)に示すもので、前記チューブ2が挿着される第1のタンク部材(U字状部材)70と、該U字状部材70の長手方向に沿った開口部分を閉塞する第2のタンク部材(タンクプレート)40と、前記U字状部材30の長手方向両端の開口部分を閉塞する閉塞部材(閉塞プレート)80とによって構成される。
【0049】
前記U字状部材70は、図13で示すように、前記チューブ2が挿着される複数の挿着孔71が形成された円弧状に湾曲する装着壁部72と、該装着壁部72の両端からチューブ2の挿通方向に所定の長さ延出する長手壁部73とによって構成される。また、前記装着壁部72の長手方向両端近傍の所定の位置には、下記する閉塞プレート50の位置決め用の凸部(第2の凸部)82が嵌合する位置決め用の嵌合孔74が形成される。
【0050】
また、前記タンクプレート40は、平板部45と、この平板部45の短手方向両端に該平板部45の長手方向に沿って形成された凹状の溝部42とを有し、さらに長手方向両端近傍の所定の位置には、下記する閉塞プレート50の位置決め用の凸部(第1の凸部)81が嵌合する位置決め用の嵌合孔41が形成される。尚、前記凹状の溝部42は、前記タンクプレート40の両端部をコの字状に屈曲して形成されるもので、前記U字状部材70の長手壁部73の端部75が嵌入されるものである。
【0051】
さらに、前記閉塞プレート80は、前記嵌合孔41に挿着される第1の凸部81と、前記嵌合孔74に挿着される第2の凸部82とが形成され、第2の凸部82が形成される側の辺は、前U字状部材70の装着壁部72の形状に沿った形状に形成されているものである。そして、前記タンクプレート80が前記U字状部材70に装着される時に、前記第2の凸部82が前記嵌合孔74に、また前記第1の凸部81が前記嵌合孔41に嵌合され、前記U字状部材70と前記タンクプレート40との間に前記閉塞プレート80が挟持固定されるものである。
【0052】
これによって、U字状部材70とタンクプレート40とのろう付け部分が、チューブ2とU字状部材70とのろう付け部分よりも離れて形成されることから、万一ろう付け不良が起こった場合に、トーチろう付け等による手直しが容易に行えると共に、手直し時にチューブ2及びフィンが溶けるのを防止することができるものである。
【0053】
また、遮蔽プレート80の第1及び第2の凸部81,82が嵌合孔41,34に嵌め込まれると共に、前記U字状部材70の長手壁部73の端部75が前記タンクプレート40の溝部42に嵌め込まれて組み付けられるので、ろう付け前の仮組み付けを容易に行うことができる。
【0054】
上記第17の実施の形態の変形例として、図14(b)に示す第18の実施の形態に係るタンク部4A’のタンクプレート40A’は、平板部45の短手方向両端部に、前記長手壁部73の端部75の内側面が当接する部分44aと前記長手壁部33の端部35の端面が当接する部分44bからなる段部43が形成されるものである。これによって、前記長手壁部73の端部75,75の間に前記タンクプレート40A’が填り込む形で保持されるので、前記第17の実施の形態による場合よりも保持力を低下するもののタンクプレート両端部の形成が容易であるものである。
【0055】
第19の実施の形態に係るタンク部4B’のタンクプレート40B’は、図14(c)で示すように、前述した第17の実施の形態に係るタンクプレート40における前記平板部45に代えて、円弧状に外方へ突出するアーチ部46を採用したものである。これによって、タンク部4の内圧に対するタンクプレートの強度を向上させることができるものである。
【0056】
さらに、第20の実施の形態に係るタンク部4C’のタンクプレート40C’は、図14(d)で示すように、前述した第18の実施の形態に係るタンクプレート40A’における前記平板部45に代えて、円弧状に外方へ突出するアーチ部46を採用したものである。これによって、前記第19の実施の形態に係るタンクプレート40B’と同様に、タンク部4の内圧に対するタンクプレートの強度を向上させることができるものである。
【0057】
第21の実施の形態に係るタンク部4D’のタンクプレート40D’は、図14(e)で示すように、平板部45の両端をチューブ側へ屈曲されて保持壁47を形成し、この保持壁47の内側面48を前記長手壁部73の端部75の外側面に当接させて前記長手壁部73を外方から包み込むように保持するようにしたものである。これによって、タンク部4内の内圧に対する強度を向上させることができるものである。
【0058】
第22の実施の形態に係るタンク部4E’は、図15(a)で示すように、前記第18の実施の形態に係るタンク部4A’のタンクプレート40Aと同様の構成に、さらに両端部の所定の位置から突出して形成されたカシメ用爪部49を加えた構成のタンクプレート40Eを有するものである。そして、前記U字状部材70に前記遮蔽プレート50を挟持するようにタンクプレート40Eを装着した後、カシメ用爪部49を屈曲させて前記U字状部材70の長手壁部73を前記段部43との間に挟み込んで固定するようにするものである。
【0059】
これによって、前述した第18の実施の形態に係るタンク部4A’の問題点である前記U字状部材70の長手壁部73の端部75を保持する保持力の弱さを解消すると共に、炉中ろう付け前の仮組み付けを確実に行うことができるようになるものである。尚、この実施の形態において、図示されない遮蔽プレートは、前記U字状部材70と前記タンクプレート40Eとによって画成される開口部分の形状と一致する形状の形成されるものである。
【0060】
第23の実施の形態に係るタンク部4Fは、図15(b)に示すように、前述したU字状部材70に代えて、前記長手壁部73,73の端部に、これら長手壁部73,73間の幅が広がるように形成された段部76が形成されたU字状部材70Aを具備するもので、この段部76の内側面に沿ってタンクプレート40Fの凹状の溝部42を構成する内側壁部61が当接するようになっているものである。また、この実施の形態においては、前記溝部42を構成する外側壁部62には所定の間隔をあけて配置された複数のカシメ用爪部49が設けられ、これらのカシメ用爪部49を前記段部76の外側面に沿って屈曲するようにカシメて、前記U字状部材70Aと前記タンクプレート40Fとを仮組み付けするものである。尚、この実施の形態において、図示されない遮蔽プレートは、前記U字状部材70Aと前記タンクプレート40Fとによって画成される開口部分の形状と一致する形状の形成されるものである。
【0061】
これによって、U字状部材70Aと前記タンクプレート40Fとの接合面の取付強度を向上させることができるものである。また、溝部42の幅の寸法出しを厳密にする必要がなくなるので、タンクプレート40Fの形成を容易にすることができると共に、確実にU字状部材70Aとタンクプレート40Fとの炉中ろう付け前の仮組付けを行うことができるものである。
【0062】
第24の実施の形態に係るタンク部4G’は、図15(c)に示すように、U字状部材は第23の実施の形態に係るU字状部材70Aと同一のものであるが、この実施の形態に係るタンクプレート40Gは、第21の実施の形態に係るタンクプレート40Eに、さらにカシメ用爪部49を保持壁47に形成したものである。これによって、U字状部材70A、タンクプレート40G及び遮蔽プレートの3つの部材を確実に組み付けすることができるものである。尚、この実施の形態において、図示されない遮蔽プレートは、前記U字状部材70Aと前記タンクプレート40Gとによって画成される開口部分の形状と一致する形状の形成されるものである。
【0063】
図16(a)に示すものは、第25の実施の形態に係るタンク部4H’である。この実施の形態において、タンクプレート40Hは、円弧状に外方へ突出するアーチ部46と、このアーチ部46の短手方向両端に形成された溝部42と、この溝部42の外側壁部62の端部に形成された複数のカシメ用爪部49とから構成されるものである。つまり、この実施の形態は、図15(b)に示す第23の実施の形態に係るタンクプレート40Fの平板部45に代えてアーチ部46を採用したもので、タンク部4H’内の内圧に対して耐圧性を向上させた構造となっているものである。尚、この実施の形態において、図示されない遮蔽プレートは、前記U字状部材70Aと前記タンクプレート40Hとによって画成される開口部分の形状と一致する形状の形成されるものである。
【0064】
さらに、図16(b)で示す第26の実施の形態において、タンク部4I’は、図15(b)に示す第24の実施の形態に係るタンクプレート40Gの平板部45に代えてアーチ部46有するタンクプレート40Iを採用したもので、これによってタンク部の耐圧性を向上させたものである。尚、この実施の形態においても、図示されない遮蔽プレートは、前記U字状部材70Aと前記タンクプレート40Iとによって画成される開口部分の形状と一致する形状の形成されるものである。
【0065】
図16(c)で示す第27の実施の形態に係るタンク部4J’は、装着壁部72、長手壁部73及び段部76Aを有すると共にこの段部76Aの先端にカシメ用爪部49Aが形成されたU字状部材70Bと、平板部45の短手方向の両端に前記段部36Aの内側に当接する保持壁47Aを有するタンクプレート40Jとによって構成され、前記タンクプレート40Jが前記段部76A,76Aの間で挟持されるように前記段部76A,76A間に挿着され、その短手方向両端が前記複数のカシメ用爪部49Aによってカシメられて保持されるものである。また、図示されない遮蔽プレートは、前記U字状部材70Bと前記タンクプレート40Jとによって画成される開口部分の形状と一致する形状の形成されるものである。これによって、この実施の形態においては、タンクプレート40Jの製造を簡略化することができるものである。
【0066】
図16(d)で示す第28の実施の形態に係るタンク部4K’は、装着壁部72、長手壁部73及び段部76Aを有すると共にこの段部76Bの先端にカシメ用爪部49Aが形成されたU字状部材70Cと、平板部45のみからなるタンクプレート40Kとによって構成され、前記タンクプレート40Kが前記段部76B,76Bの間で挟持されるように前記段部76B,76B間に挿着され、その短手方向両端が前記複数のカシメ用爪部49Aによってカシメられて保持されるものである。また、図示されない遮蔽プレートは、前記U字状部材70Cと前記タンクプレート40Kとによって画成される開口部分の形状と一致する形状の形成されるものである。これによって、タンクプレート40Kの製造を極端に簡略化することができるものである。
【0067】
図17(a)に示す第29の実施の形態に係るタンク部4L’は、装着壁部72、長手壁部73、図示しない遮蔽プレート、及び前記長手壁部73の端部近傍に外方へ突出する係止凸部77とを有するU字状部材70Dと、平板部45、溝部42A、及び前記溝部42Aを構成する外側壁部62Aに前記係止凸部77と係合する係止凹部63とを有するタンクプレート40Lとを有するものである。これによって、前記タンクプレート40Lと前記コ字状タンク部30Dとの間の装着性を向上させることができるものである。
【0068】
また、図17(b)で示される第30の実施の形態に係るタンク部4M’は、装着壁部72、長手壁部73、図示しない遮蔽プレート、及び前記長手壁部73の端部近傍に内方へ突出する係止凹部78とを有するU字状部材70Eと、平板部45、溝部42B、及び前記溝部42Bを構成する外側壁部62Bに前記係止凹部78と係合するように内方へ突出する係止凸部64を有するタンクプレート40Mを有するものである。これによって、前記タンクプレート40Mと前記コ字状タンク部30Eとの間の装着性を向上させることができるものである。また、この実施の形態において、前記係止凹部78が内方へ突出する形状となることから、前記タンクプレート40Mの溝部42Bの内側壁部61が前記係止凹部78の内側の形成される凸状形状に沿って接することから、両者の接合状態を向上させることができるものである。
【0069】
さらに、図17(c)で示される第31の実施の形態に係るタンク部4N’は、前記図17(a)で示す実施の形態に係るタンクプレート40Lの平板部45に代えて、外方に突出するアーチ部46を具備したタンクプレート40Nを採用したものである。これによって、タンク部4N’の耐圧性を向上させることができるものである。
【0070】
また、図17(d)で示される第32の実施の形態に係るタンク部4P’は、前記図17(b)で示す第30の実施の形態に係るタンクプレート40Mの平板部45に代えて、外方に突出するアーチ部46を具備したタンクプレート40Pを採用したものである。これによって、タンク部4P’の耐圧性を向上させることができるものである。
【0071】
図18乃至図21で示す実施の形態は、サイドプレートと閉塞プレートとを一体に成形したことを特徴とするもので、サイドプレートが閉塞プレートを兼ねることによって、閉塞プレートの位置保持を容易にすると共に、部品点数を減らすことができるという効果を奏するものである。また、図18乃至図21で示す実施の形態において、第1のタンク部材としてコ字状部材を用いたタンク部によって説明するが、U字状部材を用いたものや、他のタンクプレートを用いたタンク部においても同様に実施することができるものである。
【0072】
図18に示す第31の実施の形態に係るタンク部4Qは、閉塞プレートを一体に成形したサイドプレート11Aによって、コ字状部材30Fとタンクプレート40とによって画成される開口部91を閉塞するものである。また、この実施の形態において、コ字状部材30Fの装着壁部32Aの長手方向両端には、前記サイドプレート11Aが挿通する切り欠き部90が形成される。これによって、サイドプレート11Aは、この切り欠き部90を挿通してサイドプレート11Aの先端に形成された位置決め用の凸部51Aが嵌合孔41に嵌入されることで位置決めされると共に、前記装着壁部32Aの長手方向両端部によってサイドプレート11Aを保持することができるので、ろう付け前の組み付けを容易に行うことができるものである。
【0073】
図19に示す第32の実施の形態に係るタンク4Rは、前記コ字状部材30Gの長手方向の両端部を切り欠いて長手方向長さを所定の幅で短くしたものか、若しくは前記タンクプレート40の長手方向長さを所定の幅で長く形成したものである。この実施の形態において、エンドプレート11Bは前記コ字状部材30Gの長手方向端部に当接する幅が必要であるので、前記サイドプレート11Aの幅よりも両サイドにコ字状部材30Gの厚さ分広くしたものである。これによって、サイドプレート11Bは前記コ字状部材30Gの長手方向の端部92によって位置決め保持されると共に、前記サイドプレート11Bの先端に形成された位置決め用の凸部51Aが前記タンクプレート40に形成された嵌合孔41に嵌入されるので、前記開口部91を確実に閉塞できるものである。
【0074】
また、図20に示す第35の実施の形態に係るタンク部4Sは、前記コ字状部材30Hの装着壁部32Bの長手方向両端近傍の所定の位置に、前記閉塞プレートが一体に成形されたサイドプレート11Aが挿通する挿通孔96を形成したものである。この挿通孔96を形成することによって、前記サイドプレート11Aを両方向から保持することができるので、組み付け性を向上させることができるものである。
【0075】
さらに図21に示す第36の実施の形態に係るタンク部4Tは、サイドプレート11Cとアーチ状の迂回部55を介して一体に成形された遮蔽部54を有するものである。これによって、コ字状部材30を特別な構造とすることなく、サイドプレート11C側のみの形成によってサイドプレート11Cと遮蔽部54を一体に成形することができるので、タンク部4Tの成形が容易となるものである。
【0076】
また、図23に示す第37の実施の形態に係るタンク部4Uの遮蔽プレート50Cは、図22に示す遮蔽プレート50の第1の凸部51に対して第1の凸部51Aの突出量Dpが、小さくなるように成形されている。具体的には、前記突出量Dpが嵌合孔41の深さDh(前記タンクプレート40の厚さ)よりも小さく成形されるもので、前記第1の凸部51Aが嵌合孔41から絶対に突出しないようにするものである。これによって、万一、第1の凸部が嵌合孔41から突出した場合に、締め付け治具が該凸部にぶつかって、タンク部を構成する3つの部材の接合に不具合を生じることを防止できるものである。
【0077】
これに対して、図24に示す第38の実施の形態に係るタンク部4Yは、閉塞プレート50Dの第1の凸部51Bの突出量を前記タンクプレート40の厚さよりも大きくなるように形成したものである。これによって、前記第1の凸部51Bの装着性が向上すると共に、前記嵌合孔41よりも突出した部分を折り曲げたり、打ち広げたりすることによって閉塞プレート50Dの保持力を増大させることができると共に、上述した締め付け治具のぶつかりを防止することができるものである。
【0078】
また、図25(a)は、コ字状部材30、閉塞プレート50及びタンクプレート40を接合させた場合に、これら3つの部品の間に隙間95が生じることを示したものである。この隙間は、通常ろう付け時にろう材が流れ込んで閉塞されるものであるが、ろう材の不足やろう流れの問題で上記のような隙間95が生じる場合がある。
【0079】
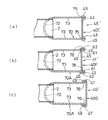
この場合の対策として、図25(b)に示される第39の実施の形態に係るタンク部4Vは、前記溝部42の長手方向両端部を外側にねじることによって、溝部42の内側壁部61が前記隙間95に沿って外方に延びさせて前記隙間95を小さくするようにしたもので、隙間95を小さくすることによってろう付け時にろう材が流れ込んで閉塞されやすくなるものである。
【0080】
また、図25(c)に示す第40の実施の形態に係るタンク部4Wは、反対に、前記溝部42の長手方向両端部を内側にねじることを開示するもので、前記長手壁部33の端部35が前記隙間95に沿って内方へねじることによって、前記隙間95を小さくするようにしたものである。これによって、ろう付け時においてろう材が確実にこの隙間を埋めることができるので、ろう付け不良を防止することができるものである。
【0081】
図26(a),(b)で示す第41の実施の形態に係るタンク部4Xの閉塞プレート50Dは、予め前記隙間95に対応するように突出形成された突出部57を有するもので、これによって前記隙間95を埋めるようにしたものである。
【0082】
図27に示す第42の実施の形態に係るタンク部4Zは、閉塞プレートとタンクプレートとを一体に成形したもので、タンクプレート部40Zの端部に形成された閉塞プレート部50Zを両端部において垂直に折り曲げることによって形成したものである。これによって、部品点数を減らすことができるものである。
【0083】
図28(a),(b)で示すものは、タンク部の内側に位置する面に犠牲腐食層84を形成することを特徴とするものである。このため、タンク部を構成する第1のタンク部材、第2のタンク部材及び閉塞部材を形成するプレートは、アルミニウム合金によって2層構造若しくは3層構造としたものである。
【0084】
図28(a)で示すものは、たとえば、タンクプレート40を芯材86と犠牲腐食層84の2層構造とし、コ字状タンク部材30をろう材層85、芯材86及び犠牲腐食層84の3層構造としたものである。また、図27(b)で示すものは、たとえば、コ字状部材30Bを芯材86及び犠牲腐食層84の2層構造とし、タンクプレート40Jをろう材層85、芯材86及び犠牲腐食層84の3層構造としたものである。また、図29R>9で示すように、閉塞プレート50においても同様に、タンク部内部に位置する側面に犠牲腐食層84を形成する構造とするもので、この実施の形態においては、閉塞プレート50は、ろう材層85,芯材86及び犠牲腐食層84からなる3層構造とするものである。
【0085】
本願発明の実施の形態において、前記芯材は3000系のアルミニウム合金で形成され、前記ろう材は珪素を含有する4000系のアルミニウム合金で形成され、前記犠牲腐食層は亜鉛を含有する7000系若しくは1000系のアルミニウム合金で形成されるものである。
【0086】
以上のことから、タンク部の内側に犠牲腐食層84が位置することから、この犠牲腐食層84が他のアルミニウム合金よりも早く腐食して酸化膜を形成することから、芯材の腐食を防止することができるものである。
【0087】
【発明の効果】
以上説明したように、この発明によれば、ラジエータを一体ろう付け可能な構造としたことから、組立コストを低減できると共にリサイクル性を向上させることができるものである。
【0088】
また、タンク部を構成する部品のろう付け部分をチューブ及びフィン側から離れた位置としたことから、ろう付け不良部分の手直しが容易となると共に、トーチろう付け等による手直し作業時においてチューブ若しくはフィンが溶けてしまうという不具合を防止することができるものである。
【0089】
さらに、閉塞プレートと、第1のタンク部材の端部が係合した第2のタンク部材の両端部との間に生じる隙間を、前記第2のタンクの溝部の長手方向端部を外方又は内方へねじることによって閉塞するようにしたので、ろう付け性を向上させることができるものである(請求項1)。
【0090】
さらにまた、第1のタンク部材と別体で形成された閉塞プレートに、位置決め用の凸部を形成し、相手側部材にこの凸部の嵌合孔を形成するようにしたので、閉塞プレートの位置決めを容易にすることができ、組み付け性を向上させることができると共にろう付け不良を防止することができるものである(請求項3)。
【0091】
さらにまた、タンク部の内側の面に犠牲腐食層を形成したことによって、タンク内部の耐食性を向上させることができるので、タンク部の耐久性を向上させることができるものである(請求項5,6,7)。
【図面の簡単な説明】
【図1】 (a)は本願発明の実施の形態に係る1パスのラジエータの正面図であり、(b)はその側面図である。
【図2】 (a)は本願発明の実施の形態に係る2パスのラジエータの正面図であり、(b)はその側面図である。
【図3】 本図は、第1のタンク部材としてコ字状部材を有する本願発明の第1の実施の形態に係るタンク部の一端近傍を示す一部拡大斜視図である。
【図4】 上記第1の実施の形態に係るタンク部の一部拡大分解斜視図である。
【図5】 (a)〜(e)に示すものは第1のタンク部材としてのコ字状部材と装着されるタンクプレート(第2のタンク部材)の変形例を示したもので、(a)は、タンクプレートが溝部と平板部とを有する前記第1の実施の形態に係るタンク部の断面図であり、(b)は、タンクプレートが段部と平板部とを有する第2の実施の形態に係るタンク部の断面図であり、(c)は、タンクプレートが溝部とアーチ部とを有する第3の実施の形態に係るタンク部の断面図であり、(d)は、タンクプレートが段部とアーチ部とを有する第4の実施の形態に係るタンク部の断面図であり、(e)はタンクプレートが平板部と保持壁とを有する第5の実施の形態に係るタンク部の断面図である。
【図6】 本図で示すものは、コ字状部材(第1のタンク部材)と、平板部、溝部及びカシメ用爪とを有するタンクプレート(第2のタンク部材)とを具備する第6の実施の形態を示すタンク部の一部拡大斜視図である。
【図7】 本図で示すものは、短手方向両端部に段部を有するコ字状部材(第1のタンク部材)と、平板部、溝部及びカシメ用爪部を有する第2のタンク部材と具備する第7の実施の形態に係るタンク部を示す一部拡大斜視図である。
【図8】 本図で示すものは、両端部に段部を有するコ字状部材(第1のタンク部材)と、平板部、保持壁及びカシメ用爪部を有する第2のタンク部材とを具備する第8の実施の形態に係るタンク部を示す一部拡大斜視図である。
【図9】 (a)は、段部を有するコ字状部材(第1のタンク部材)と、アーチ部、溝部及びカシメ用爪部を有するタンクプレート(第2のタンク部材)とを具備する第9の実施の形態に係るタンク部の断面図であり、(b)は段部を有するコ字状部材(第1のタンク部材)と、アーチ部、保持壁及びカシメ用爪部を有するタンクプレート(第2のタンク部材)とを具備する第10の実施の形態に係るタンク部の断面図であり、(c)は、段部及びカシメ用爪部を有するコ字状部材(第1のタンク部材)と、平板部部及び及び保持壁を有するタンクプレート(第2のタンク部材)とを具備する第11の実施の形態に係るタンク部の断面図であり、(d)は、段部及びカシメ用爪部を有するコ字状部材(第1のタンク部材)と、平板部のみからなるタンクプレート(第2のタンク部材)とを具備する第12の実施の形態に係るタンク部の断面図である。
【図10】 (a)は、両端部外側面に突出する凸部を有するコ字状部材(第1のタンク部材)と、前記凸部と係合する凹部が形成された溝部及び平板部を有するタンクプレート(第2のタンク部材)とを具備する第13の実施の形態に係るタンク部の断面図であり、(b)は、両端部外側面に凹んで形成された凹部を有するコ字状部材(第1のタンク部材)と、前記凹部と係合する凸部が形成された溝部及び平板部を有するタンクプレート(第2のタンク部材)とを具備する第14の実施の形態に係るタンク部の断面図であり、(c)は、両端部外側面に突出する凸部を有するコ字状部材(第1のタンク部材)と、前記凸部と係合する凹部が形成された溝部及びアーチ部部を有するタンクプレート(第2のタンク部材)とを具備する第15の実施の形態に係るタンク部の断面図であり、(d)は、両端部外側面に凹んで形成された凹部を有するコ字状部材(第1のタンク部材)と、前記凹部と係合する凸部が形成された溝部及びアーチ部を有するタンクプレート(第2のタンク部材)とを具備する第16の実施の形態に係るタンク部の断面図である。
【図11】 本図に示すものは、前記コ字状部材に代えて、U字状部材を用いた第17の実施の形態に係るタンク部を有するラジエータの平面図である。
【図12】 本図は、第1のタンク部材としてU字状部材を有する本願発明の第17の実施の形態に係るタンク部の一端近傍を示す一部拡大斜視図である。
【図13】 上記第17の実施の形態に係るタンク部の一部拡大分解斜視図である。
【図14】 (a)〜(e)に示すものは第1のタンク部材としてのU字字状部材と装着されるタンクプレート(第2のタンク部材)の変形例を示したもので、(a)は、タンクプレートが溝部と平板部とを有する前記第17の実施の形態に係るタンク部の断面図であり、(b)は、タンクプレートが段部と平板部とを有する第18の実施の形態に係るタンク部の断面図であり、(c)は、タンクプレートが溝部とアーチ部とを有する第19の実施の形態に係るタンク部の断面図であり、(d)は、タンクプレートが段部とアーチ部とを有する第20の実施の形態に係るタンク部の断面図であり、(e)はタンクプレートが平板部と保持壁とを有する第21の実施の形態に係るタンク部の断面図である。
【図15】 (a)は、U字状部材(第1のタンク部材)と、平板部、溝部及びカシメ用爪とを有するタンクプレート(第2のタンク部材)とを具備する第22の実施の形態を示すタンク部の一部拡大斜視図であり、(b)は、短手方向両端部に段部を有するU字状部材(第1のタンク部材)と、平板部、溝部及びカシメ用爪部を有する第2のタンク部材と具備する第23の実施の形態に係るタンク部を示す一部拡大斜視図であり、(c)は、両端部に段部を有するU字状部材(第1のタンク部材)と、平板部、保持壁及びカシメ用爪部を有する第2のタンク部材とを具備する第24の実施の形態に係るタンク部を示す一部拡大斜視図である。
【図16】 (a)は、段部を有するU字状部材(第1のタンク部材)と、アーチ部、溝部及びカシメ用爪部を有するタンクプレート(第2のタンク部材)とを具備する第25の実施の形態に係るタンク部の断面図であり、(b)は段部を有するU字状部材(第1のタンク部材)と、アーチ部、保持壁及びカシメ用爪部を有するタンクプレート(第2のタンク部材)とを具備する第26の実施の形態に係るタンク部の断面図であり、(c)は、段部及びカシメ用爪部を有するU字状部材(第1のタンク部材)と、平板部及び保持壁を有するタンクプレート(第2のタンク部材)とを具備する第27の実施の形態に係るタンク部の断面図であり、(d)は、段部及びカシメ用爪部を有するU字状部材(第1のタンク部材)と、平板部のみからなるタンクプレート(第2のタンク部材)とを具備する第28の実施の形態に係るタンク部の断面図である。
【図17】 (a)は、両端部外側面に突出する凸部を有するU字状部材(第1のタンク部材)と、前記凸部と係合する凹部が形成された溝部及び平板部を有するタンクプレート(第2のタンク部材)とを具備する第29の実施の形態に係るタンク部の断面図であり、(b)は、両端部外側面に凹んで形成された凹部を有するU字状部材(第1のタンク部材)と、前記凹部と係合する凸部が形成された溝部及び平板部を有するタンクプレート(第2のタンク部材)とを具備する第30の実施の形態に係るタンク部の断面図であり、(c)は、両端部外側面に突出する凸部を有するU字状部材(第1のタンク部材)と、前記凸部と係合する凹部が形成された溝部及びアーチ部部を有するタンクプレート(第2のタンク部材)とを具備する第31の実施の形態に係るタンク部の断面図であり、(d)は、両端部外側面に凹んで形成された凹部を有するU字状部材(第1のタンク部材)と、前記凹部と係合する凸部が形成された溝部及びアーチ部を有するタンクプレート(第2のタンク部材)とを具備する第32の実施の形態に係るタンク部の断面図である。
【図18】 サイドプレートと閉塞プレートとを一体に成形し、第1のタンク部材に切り欠き部を形成した第33の実施の形態に係るタンク部を示した説明斜視図である。
【図19】 サイドプレートと閉塞プレートとを一体に成形し、第1のタンク部材よりも第2のタンク部材を所定の幅長手方向の延出させた第34の実施の形態に係るタンク部を示した説明斜視図である。
【図20】 サイドプレートと閉塞プレートとを一体に成形し、第1のタンク部材に挿通孔を形成した第35の実施の形態に係るタンク部を示した説明斜視図である。
【図21】 サイドプレート閉塞プレートとを迂回部を介して一体に成形した第36の実施の形態に係るタンク部を示した説明斜視図である。
【図22】 コ字状部材とタンクプレートとによって画成された開口部を閉塞する閉塞プレートの形状を説明した第1の実施の形態に係るタンク部の断面図である。
【図23】 図22に係る閉塞プレートにおいて、位置決め用凸部の突出量を小さくした制限した第37の実施の形態に係るタンク部を示した断面図である。
【図24】 図22に係る閉塞プレートにおいて、位置決め用凸部の突出量を大きくした第38の実施の形態に係るタンク部を示した断面図である。
【図25】 (a)は、閉塞プレートと第1及び第2のタンク部材との間に生じる隙間の状態を説明した説明図であり、(b)は端部を外側にねじって前記隙間を小さくした第39の実施の形態に係るタンク部の説明図であり、(c)は端部を内側にねじって隙間を小さくした第40の実施の形態に係るタンク部の説明図である。
【図26】 (a)は、前記閉塞プレートを第1及び第2のタンク部材の内周側面に沿って形成した第42の実施の形態に係るタンク部の説明断面図であり、(b)はその閉塞プレートの形状を示した平面図である。
【図27】 本図は前記閉塞プレートとタンクプレートとを一体に成形した第43の実施の形態に係るタンク部の一部拡大斜視図である。
【図28】 (a)は、3層構造からなる第1のタンク部材と2層構造からなる第2のタンク部材によって形成されたタンク部の接合部分の一部を示した拡大説明図であり、(b)は2層構造からなる第1のタンク部材と3層構造からなる第2のタンク部材によって形成されたタンク部の接合部分の一部を示した拡大説明図である。
【図29】 3層構造からなる閉塞プレートを示した一部拡大斜視図である。
【図30】 (a)は従来のラジエータの一例を示した斜視図であり、(b)は一部拡大断面斜視図である。
【符号の説明】
1,1’,1” ラジエータ
2 チューブ
3 フィン
4 タンク部
5 ラジエータコア
9 入口パイプ
10 出口パイプ
11 サイドプレート
12 仕切壁
30 コ字状部材(第1のタンク部材)
31 挿着孔
32 装着壁部
33 長手壁部
34 嵌合孔
35 端部
40 タンクプレート(第2のタンク部材)
41 嵌合孔
42 溝部
43 段部
45 平板部
46 アーチ部
49 カシメ用爪部
50 閉塞プレート(閉塞部材)
51,52 凸部
70 U字状部材
84 犠牲腐食層
85 ろう材層
86 芯材
Claims (7)
- タンク部と、該タンク部と連通するチューブと、該チューブ間に介在されるフィンとを少なくとも具備する熱交換器において、
前記タンク部は、前記複数のチューブが挿着される装着壁部及び該装着壁部の長手方向縁部から前記チューブの装着方向に所定の長さ延出する長手壁部からなる第1のタンク部材と、該第1のタンク部材の長手壁部端部に装着される第2のタンク部材と、前記第1及び第2のタンク部材の長手方向両端部に配される閉塞部材とによって構成され、
前記第2のタンク部材は、その短手方向の両端部に長手方向に沿って形成された凹状の溝部を有し、該溝部には前記第1のタンク部材の長手壁部の端部が挿入されるようにすると共に、
前記第1のタンク部材の端部が前記第2のタンク部材の溝部に挿入されたまま、その溝部の長手方向端部を外方又は内方へ屈曲させるようにし、
少なくとも前記タンク部、前記チューブ及び前記フィンとが一体に炉中ろう付けされるようにしたことを特徴とする熱交換器。 - 第1のタンク部材と前記閉塞部材とは別体で成形されることを特徴とする請求項1記載の熱交換器。
- 前記閉塞部材は、第1のタンク部材及び前記第2のタンク部材の内周側面に沿った外周縁を有するプレート状であると共に前記装着壁部側に突出する第1の位置決め用凸部及び前記第2のタンク部材側に突出する第2の位置決め用凸部を有し、前記第1の位置決め用凸部は前記第1のタンク部材の前記装着壁部の長手方向端部近傍の所定の位置に形成された第1の位置決め用孔に挿着され、前記第2の位置決め用凸部は前記第2のタンク部材の長手方向端部近傍の所定の位置に貫通して形成された第2の位置決め用孔に挿着されることを特徴とする請求項1記載の熱交換器。
- 熱交換媒体の出入口部は、前記第1のタンク部材の長手壁部に形成されることを特徴とする請求項1,2又は3記載の熱交換器。
- 前記タンク部を構成する第1のタンク部材、第2のタンク部材及び閉塞部材は、タンク部の内側に位置する面に犠牲腐食層を設けると共に、タンク部の外側にはろう材層を設けることを特徴とする請求項1乃至4記載の熱交換器。
- 前記犠牲腐食層は、亜鉛を含有するアルミニウム合金であることを特徴とする請求項5記載の熱交換器。
- 前記ろう材層は珪素を含有するアルミニウム合金であることを特徴とする請求項5又は6記載の熱交換器。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP30349197A JP3843340B2 (ja) | 1997-10-17 | 1997-10-17 | 熱交換器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP30349197A JP3843340B2 (ja) | 1997-10-17 | 1997-10-17 | 熱交換器 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH11118386A JPH11118386A (ja) | 1999-04-30 |
| JP3843340B2 true JP3843340B2 (ja) | 2006-11-08 |
Family
ID=17921608
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP30349197A Expired - Fee Related JP3843340B2 (ja) | 1997-10-17 | 1997-10-17 | 熱交換器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3843340B2 (ja) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002257493A (ja) * | 2001-02-28 | 2002-09-11 | Toyo Radiator Co Ltd | アルミニューム製熱交換器の製造方法 |
| JP3728534B2 (ja) | 2001-04-09 | 2005-12-21 | 漢拏空調株式会社 | アルミニウムラジエータ |
| KR100702488B1 (ko) * | 2001-04-09 | 2007-04-02 | 한라공조주식회사 | 알루미늄 라디에이터 |
| JP4766787B2 (ja) * | 2001-07-06 | 2011-09-07 | 株式会社ティラド | 熱交換器のタンク構造 |
| JP2005172269A (ja) * | 2003-12-08 | 2005-06-30 | Calsonic Kansei Corp | 熱交換器のタンク構造 |
| CN100585320C (zh) * | 2004-07-16 | 2010-01-27 | 贝洱两合公司 | 热交换器,为热交换器容纳流体的箱以及制造这种箱的方法 |
| JP4574535B2 (ja) | 2005-12-16 | 2010-11-04 | リンナイ株式会社 | 潜熱回収型熱交換器の製造方法。 |
| JP6344939B2 (ja) * | 2014-03-24 | 2018-06-20 | 株式会社日本クライメイトシステムズ | 熱交換器用ヘッダ |
-
1997
- 1997-10-17 JP JP30349197A patent/JP3843340B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH11118386A (ja) | 1999-04-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPH11148794A (ja) | 熱交換器 | |
| US5379834A (en) | Heat exchanger | |
| US6666265B1 (en) | Heat exchanger, method of manufacturing the heat exchanger, and method of manufacturing tube for heat exchange | |
| US5787973A (en) | Heat exchanger | |
| CN104204709B (zh) | 热交换器 | |
| MXPA05005637A (es) | Tubo resistente de ciclacion termica para junta de cabezal para intercambiadores de calor. | |
| US7823630B2 (en) | Tube for heat exchanger and method of manufacturing tube | |
| US7255158B2 (en) | Heat exchanger | |
| JPH11118386A (ja) | 熱交換器 | |
| JP2003106788A (ja) | 熱交換器 | |
| EP0798530A1 (en) | Heat exchanger | |
| JP2003106791A (ja) | 熱交換器 | |
| JP3996258B2 (ja) | 自動車用の熱交換器、特に過給空気用クーラー | |
| JPH11325788A (ja) | 熱交換器の接続構造 | |
| JPH11223486A (ja) | 並設一体型熱交換器及びその製造方法 | |
| JPH10132490A (ja) | 熱交換器 | |
| JPS63169497A (ja) | 熱交換器 | |
| KR100363747B1 (ko) | 자동차용 오일쿨러 | |
| JP4541009B2 (ja) | 熱交換器 | |
| JP4713211B2 (ja) | 熱交換器 | |
| JPH1047875A (ja) | 熱交換器、熱交換器用チューブ及び熱交換器の製造方法 | |
| JPH11337290A (ja) | 熱交換器 | |
| JP3136220B2 (ja) | パラレルフロー熱交換器 | |
| JP4759297B2 (ja) | 熱交換器 | |
| JP2006336978A (ja) | 熱交換器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20060315 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060328 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060526 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060704 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060727 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100825 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110825 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110825 Year of fee payment: 5 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110825 Year of fee payment: 5 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120825 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130825 Year of fee payment: 7 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |