JP3904005B2 - 圧延制御方法及び圧延制御装置 - Google Patents
圧延制御方法及び圧延制御装置 Download PDFInfo
- Publication number
- JP3904005B2 JP3904005B2 JP2004200013A JP2004200013A JP3904005B2 JP 3904005 B2 JP3904005 B2 JP 3904005B2 JP 2004200013 A JP2004200013 A JP 2004200013A JP 2004200013 A JP2004200013 A JP 2004200013A JP 3904005 B2 JP3904005 B2 JP 3904005B2
- Authority
- JP
- Japan
- Prior art keywords
- work roll
- rolled
- edge drop
- roll
- rolling control
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/007—Control for preventing or reducing vibration, chatter or chatter marks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/16—Control of thickness, width, diameter or other transverse dimensions
- B21B37/22—Lateral spread control; Width control, e.g. by edge rolling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/16—Control of thickness, width, diameter or other transverse dimensions
- B21B37/24—Automatic variation of thickness according to a predetermined program
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/28—Control of flatness or profile during rolling of strip, sheets or plates
- B21B37/40—Control of flatness or profile during rolling of strip, sheets or plates using axial shifting of the rolls
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Control Of Metal Rolling (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Description
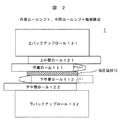
122,上下バックアップロール131,132より構成される。上下作業ロール111,112は、上下で被圧延材の板幅方向で逆の位置にテーパーを持ち、被圧延材15に対して、エッジドロップ制御可能な板端部が上下で逆となるように構成される。同様に上下中間ロール121,122も上下でエッジドロップ制御可能な板端部が逆となるように構成される。上作業ロール111,下中間ロール122においても、エッジドロップ制御可能な板端部が互いに逆となり、下作業ロール112及び上中間ロール121においても同様である。本実施例では、上作業ロールシフトと下中間ロールシフトの組合せで説明するが、下作業ロールと上中間ロールの組合せについても同様に構成し、制御動作を行う必要がある。
12に(作業ロールシフトオシレーション補正中間ロールシフト量243)が与えられる。
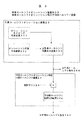
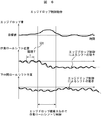
21及び中間ロールシフトエッジドロップ制御装置22の詳細を示す。エッジドロップ制御は、エッジドロップ制御判定装置25にて、エッジドロップ偏差が作業ロールシフトによる修正が必要なレベルか、中間ロールシフトにより修正可能なレベルかの判定を制御ルール判定装置251にて行う。ここで用いる制御ルールは、予め実験により定めておく。すなわち、エッジドロップ偏差の絶対値が予め定められた規定値より大きな場合は作業ロールシフトゲイン251を1.0 とすることで作業ロールシフトを動作させると共に中間ロールシフトゲイン252を0にすることで中間ロールシフトを停止させる。この場合、エッジドロップ偏差(目標値−測定値)が正であると、図2で示す作業ロール11の傾斜開始部と被圧延材15の端部までの距離Δωが大きくなるようにエッジドロップ作業ロールシフト量を演算する。逆に、エッジドロップ偏差が負であると、距離Δωが小さくなるようにエッジドロップ作業ロールシフト量を演算する。
222が得られる。
Claims (9)
- 先端部近傍に先細り部を持った作業ロールを段階的に移動させ、前記作業ロールの移動によって発生する被圧延材の中央部側に対する端部近傍の板厚不均一を抑制するように中間ロールを移動させる圧延制御方法。
- 請求項1において、前記段階的な作業ロールの移動は、漸増的及び漸減的な移動量となるものである圧延制御方法。
- 請求項1において、非圧延材端部近傍の板厚不均一は、圧延前の被圧延材を計測するか
、あるいは、圧延後の被圧延材を計測する事によって得られる圧延制御方法。 - 請求項1において、前記作業ロールの移動方向と前記中間ロールの移動方向がロールの軸方向である圧延制御方法。
- 測定された被圧延材の中央部側に対する端部近傍の板厚不均一が所定範囲を超える場合に、前記不均一が抑制されてるように少なくとも先端部近傍に先細り部作業ロールを移動させ、前記所定の範囲よりも小さな範囲である場合に前記不均一が抑制されるように少なくとも中間ロールを作動させる圧延制御方法。
- 被圧延材の端部近傍の板厚の情報を基に、先端部近傍に先細り部を持った作業ロールを制御すると共に、中間ロールを制御する圧延制御装置において、前記作業ロールを段階的に移動させる手段と、前記作業ロールの移動によって発生する被圧延材の中央部側に対する端部近傍の板厚不均一を抑制するように中間ロールを移動させる手段を有することを特徴とする圧延制御装置。
- 請求項6において、前記段階的な作業ロールの移動は、漸増及び漸減的な移動的となるものであることを特徴とする圧延制御装置。
- 請求項6において、前記作業ロールの移動方向と前記中間ロールの移動方向は反対方向であることを特徴とする圧延制御装置。
- 被圧延材の端部近傍の板厚の情報を基に先端部近傍に先細り部を持った作業ロールを制御すると共に、中間ロールを制御する圧延制御装置において、前記被圧延材の中央部側に対する端部近傍の板厚不均一が所定範囲を超える場合に前記作業ロールを移動させる手段と、前記所定範囲より小さな範囲である場合に前記中間ロールを移動させる手段を有することを特徴とする圧延制御装置。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004200013A JP3904005B2 (ja) | 2004-07-07 | 2004-07-07 | 圧延制御方法及び圧延制御装置 |
| CNB2005100790415A CN100335191C (zh) | 2004-07-07 | 2005-06-21 | 轧制控制方法及轧制控制装置 |
| TW094122217A TWI284065B (en) | 2004-07-07 | 2005-06-30 | Rolling control method and device |
| KR1020050060507A KR101095604B1 (ko) | 2004-07-07 | 2005-07-06 | 압연제어방법 및 압연제어장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004200013A JP3904005B2 (ja) | 2004-07-07 | 2004-07-07 | 圧延制御方法及び圧延制御装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2006021209A JP2006021209A (ja) | 2006-01-26 |
| JP3904005B2 true JP3904005B2 (ja) | 2007-04-11 |
Family
ID=35794863
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004200013A Expired - Fee Related JP3904005B2 (ja) | 2004-07-07 | 2004-07-07 | 圧延制御方法及び圧延制御装置 |
Country Status (4)
| Country | Link |
|---|---|
| JP (1) | JP3904005B2 (ja) |
| KR (1) | KR101095604B1 (ja) |
| CN (1) | CN100335191C (ja) |
| TW (1) | TWI284065B (ja) |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103056169B (zh) * | 2011-10-21 | 2015-04-01 | 宝山钢铁股份有限公司 | 冷连轧机边缘降的控制方法 |
| CN102641898B (zh) * | 2012-03-30 | 2014-04-30 | 宝山钢铁股份有限公司 | 一种冷连轧机带钢边缘降自动控制方法 |
| JP5905322B2 (ja) * | 2012-04-25 | 2016-04-20 | Primetals Technologies Japan株式会社 | 作業ロールシフト機能を具備した圧延機 |
| JP6173830B2 (ja) * | 2013-08-12 | 2017-08-02 | 株式会社日立製作所 | 圧延制御装置、圧延制御方法および圧延制御プログラム |
| CN103521530B (zh) * | 2013-10-17 | 2015-08-05 | 浙江华达新型材料有限公司 | 板带轧机及板带边缘形状控制方法 |
| CN105436205B (zh) * | 2014-09-30 | 2018-06-01 | 宝山钢铁股份有限公司 | 轧机振动报警及抑制方法 |
| JP6674349B2 (ja) * | 2016-07-21 | 2020-04-01 | 株式会社日立製作所 | 圧延制御装置、圧延制御方法およびプログラム |
| CN109201745B (zh) * | 2017-06-29 | 2020-03-27 | 宝山钢铁股份有限公司 | 一种冷轧板的同板差控制方法 |
| US12103060B2 (en) * | 2020-01-29 | 2024-10-01 | Primetals Technologies Japan, Ltd. | Rolling mill and rolling method for metal plate |
| CN117483424B (zh) * | 2023-11-17 | 2024-06-04 | 燕山大学 | 一种改善镁合金板边裂的可轴向移动异形轧辊及轧制方法 |
| CN121339189B (zh) * | 2025-12-17 | 2026-04-03 | 太原理工大学 | 用于因瓦合金极薄带正反面形貌结构定制的装备及方法 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS525304B2 (ja) * | 1972-07-07 | 1977-02-12 | ||
| JPS6012213B2 (ja) * | 1981-11-04 | 1985-03-30 | 大日本プラスチツクス株式会社 | 合成樹脂被覆長尺体製造装置 |
| JPS6199510A (ja) | 1984-10-19 | 1986-05-17 | Kawasaki Steel Corp | ロ−ルシフト装置を具えた板圧延機におけるキヤンバ−防止方法 |
| JPS62151230A (ja) * | 1985-12-25 | 1987-07-06 | Asai Kosan Kk | プレス機械における金型交換格納装置 |
| JPH05154509A (ja) * | 1991-12-05 | 1993-06-22 | Kawasaki Steel Corp | 熱間仕上圧延機 |
| JPH1076301A (ja) * | 1996-09-04 | 1998-03-24 | Ishikawajima Harima Heavy Ind Co Ltd | ロールシフト式圧延機 |
| JPH10113706A (ja) | 1996-10-14 | 1998-05-06 | Ishikawajima Harima Heavy Ind Co Ltd | 圧延機 |
| DE10037004B4 (de) * | 2000-07-29 | 2004-01-15 | Sms Demag Ag | Walzgerüst für bandkantenorientiertes Verschieben der Zwischenwalzen in einem 6-Walzen-Gerüst |
| JP3747786B2 (ja) * | 2001-02-05 | 2006-02-22 | 株式会社日立製作所 | 板材用圧延機の圧延方法及び板材用圧延設備 |
-
2004
- 2004-07-07 JP JP2004200013A patent/JP3904005B2/ja not_active Expired - Fee Related
-
2005
- 2005-06-21 CN CNB2005100790415A patent/CN100335191C/zh not_active Expired - Fee Related
- 2005-06-30 TW TW094122217A patent/TWI284065B/zh not_active IP Right Cessation
- 2005-07-06 KR KR1020050060507A patent/KR101095604B1/ko not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| KR20060049863A (ko) | 2006-05-19 |
| TW200607580A (en) | 2006-03-01 |
| KR101095604B1 (ko) | 2011-12-19 |
| CN1718299A (zh) | 2006-01-11 |
| JP2006021209A (ja) | 2006-01-26 |
| CN100335191C (zh) | 2007-09-05 |
| TWI284065B (en) | 2007-07-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102548678A (zh) | 轧钢机及轧钢机的调零方法 | |
| JP2006021209A (ja) | 圧延制御方法及び圧延制御装置 | |
| KR100687310B1 (ko) | 금속 판재의 압연 방법 및 압연 장치 | |
| CN102099132B (zh) | 用于在辊式矫平机中矫平部件的方法 | |
| JPWO2013038837A1 (ja) | ローラレベラおよびそれを用いた板材の矯正方法 | |
| JP4907311B2 (ja) | タンデム式圧延機の板厚制御装置 | |
| JP4988171B2 (ja) | 圧延機の制御装置 | |
| KR102002237B1 (ko) | 압연재의 판 폭 제어 장치 | |
| JPWO2010109637A1 (ja) | 基準位置調整監視装置 | |
| JP4565246B1 (ja) | 板厚制御方法及び板厚制御状態判定装置 | |
| JP2008229723A (ja) | 圧延制御方法及び圧延制御装置 | |
| JP2826167B2 (ja) | 板形状の非対称修正方法及び装置 | |
| CN113056337A (zh) | 轧制设备及轧制方法 | |
| JP4151637B2 (ja) | 圧延制御方法 | |
| CN100398226C (zh) | 金属板材的轧制方法以及轧制装置 | |
| JP2018158365A (ja) | 熱間圧延方法及び熱間圧延装置 | |
| US6408666B1 (en) | Rolling mill and rolling method | |
| JP2550267B2 (ja) | 厚板圧延におけるキャンバー制御方法 | |
| JP6912026B1 (ja) | 圧延機の形状制御方法及び形状制御装置 | |
| JP2921779B2 (ja) | 非対称圧延補償圧延機 | |
| KR101443079B1 (ko) | 압연기의 레벨링 제어방법 | |
| JP5885615B2 (ja) | 圧延パススケジュールの決定方法 | |
| KR101428150B1 (ko) | 압연기 및 압연기 제어 방법 | |
| JPH09253710A (ja) | テーパプレートの製造方法 | |
| JPH1157827A (ja) | 板材圧延におけるエッジドロップ制御方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20060424 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060713 |
|
| A871 | Explanation of circumstances concerning accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A871 Effective date: 20060713 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20060721 |
|
| A975 | Report on accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A971005 Effective date: 20060821 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060926 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20061124 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20061219 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20070101 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 3904005 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100119 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110119 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110119 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120119 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130119 Year of fee payment: 6 |
|
| LAPS | Cancellation because of no payment of annual fees |