JP3977111B2 - らせん線材の製造方法およびその装置 - Google Patents
らせん線材の製造方法およびその装置 Download PDFInfo
- Publication number
- JP3977111B2 JP3977111B2 JP2002081226A JP2002081226A JP3977111B2 JP 3977111 B2 JP3977111 B2 JP 3977111B2 JP 2002081226 A JP2002081226 A JP 2002081226A JP 2002081226 A JP2002081226 A JP 2002081226A JP 3977111 B2 JP3977111 B2 JP 3977111B2
- Authority
- JP
- Japan
- Prior art keywords
- wire
- axis
- pass line
- helical
- die
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Metal Rolling (AREA)
- Wire Processing (AREA)
Description
【発明の属する技術分野】
この発明は、ローラダイスを用いて所望のピッチとらせん半径を有するらせん線材を効率的に製造する方法と装置に関する。
【0002】
【従来の技術】
従来、土木建築用構造物、自動車用タイヤの補強材等に利用されている鋼線は、直線状の線材を複数束ねた構造で使用されている。
本件発明者の一人は、特開平8−291587号公報(特許第3249030号)にあるように、生物組織体が有する強靱性及び新陳代謝機能に着目し、該生物組織体を構成するコラーゲン繊維を人工的に形成した、らせん体を使用して小型化及び軽量化を図りながら高い強靱性を得ると共に寿命を永続化できる構成物を提供する、らせん線材を発明した。
【0003】
【発明が解決しようとする問題点】
上述した先行技術においては、らせん線材そのものの形態やそれを集合固定して柱材、壁材などの構成物を形成することについては説明されているが、らせん線材の具体的な製造手段に関して明確には開示していない。一般に、このようならせん線材を製造する方法として、らせん状の孔を開けた半割りダイスを用いて製造することが考えられるが、特に細径(≦φ2mm)線材の場合、加工精度に限界があるため、ダイスが焼き付き易く、また、生産性やコスト面で限界がある。このため効率的でかつ実現性のあるらせん線材の製造手段の確立が強く要望されているのが実情である。
【0004】
本発明は、このような状況に鑑みてなされたもので、任意の線材長手方向のピッチ、それに直角な面内のらせん半径をもつらせん線材を自在に得ることが可能な製造方法、およびその方法を効果的に実施し得る高能率かつ高制御性を有する加工装置を提供することを課題とする。
【0005】
【問題点を解決するための手段】
上記課題を解決するための本発明の要旨は次の通りである。
(1)線材を挟持する無駆動または駆動の2本以上の溝付き加工用ロールを配置してなるローラダイスに対しパスライン方向に押込み力を付与して線材を押し込むとともに、該線材を筒状ガイドでパスライン方向に案内し、線材の押込み速度と、パスラインに垂直な断面内で線材とダイスの相対位置(オフセット)の2次元方向(x軸方向、y軸方向)の周期的に変化する速度とを調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造方法。
(2)線材を挟持する駆動の2本以上の溝付き加工用ロールに対しパスライン方向に線材を噛み込ませとともに、該線材を筒状ガイドでパスライン方向に案内し、線材の噛込み速度と、パスラインに垂直な断面内で線材とロールの相対位置(オフセット)の2次元方向(x軸方向、y軸方向)の周期的に変化する速度とを調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造方法。
(3)線材を挟持する無駆動または駆動の2本以上の溝付き加工用ロールを備えた前段および前段に近接して配置された穴ダイスまたは複数のロールからなるローラダイスを備えた後段の2段からなり、前段および後段の各パスラインは互いに角度を有するダイス部を用いたらせん線材の製造方法であって、線材を前段パスライン方向に押し込むとともに筒状ガイドでパスライン方向に案内し、前記溝付き加工用ロールで線材を挟持した前段を前段パスラインに垂直な面内で回転させながら前記後段のダイスに供給し、押込み速度、前段回転速度および前記角度を調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造方法。
(4)線材を挟持する無駆動または駆動の2本以上の溝付き加工用ロールを配置してなるローラダイスと、該ローラダイスの入側に設けたパスライン方向に線材を押し込むための材料押込み装置と、該線材をパスライン方向に案内する筒状ガイドと、前記ローラダイスに付設しかつパスラインに垂直な断面内で線材とダイスの相対位置(オフセット)を2次元方向(x軸方向、y軸方向)に周期的に変化させる機構とを有し、押込み速度とオフセット方向速度(x軸、y軸方向の速度)を調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造装置。
(5)線材を挟持する駆動の2本以上の溝付き加工用ロールと、該加工用ロールに噛み込まれた線材をパスライン方向に案内する筒状ガイドと、該加工用ロールまたは前記ガイドのハウジングに付設しかつパスラインに垂直な断面内で線材とロールの相対位置(オフセット)を2次元方向(x軸方向、y軸方向)に周期的に変化させる機構とを有し、線材のロールに対する噛込み速度とオフセット方向速度(x軸、y軸方向の速度)を調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造装置。
(6)線材を挟持する無駆動または駆動の2本以上の溝付き加工用ロールを備えた前段および前段に近接して配置された穴ダイスまたは複数のロールからなるローラダイスを備えた後段の2段からなり、前段および後段の各パスラインは互いに角度を有するダイス部と、前段の入側に設けた前段パスライン方向に線材を押し込むための材料押込み装置と、該材料押込み装置と前記前段との間に設けられた、線材をパスライン方向に案内する筒状ガイドと、前段パスラインに垂直な面内で前段を回転させる機構とを有し、押込み速度、前段回転速度および前記角度を調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造装置。
(7)前記加工用ロールまたは前記ダイス部が、2本、3本または4本のロールであることを特徴とする(4)〜(6)のいずれか1項記載のらせん線材の製造装置。
【0006】
【発明の実施の形態】
以下に本発明を図面に基づいて詳細に説明する。最初に、らせん線材の加工製造装置について説明する。
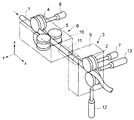
図1は本発明に係る加工装置の一例を示す概略図である。図示の装置は基本的には、加工される金属線材1を挟持する2本の溝付き加工用ロール2を配置してなるローラダイス3と、該ローラダイス3の入側に線材パスライン(z軸方向)に沿って配設された、2本の水平ロール4および2本の竪ロール5からなる押込み装置6とから構成される。加工用ロール2はモータ7にて駆動されており、また、押込み装置6の水平ロール4もモータ8により駆動されているが、必要に応じて竪ロール5についても駆動することもできる。
【0007】
加工用ロール2は図示していないが、その軸受け装置、駆動部、検出部などを含めて実際にはハウジング9(図では一点鎖線で略示している)などによって全体を保持収容されており、便宜上、ローラダイス3はこのハウジング9を含めて指している。また、水平ロール4および竪ロール5についても同様にハウジング10などで保持収容されており、図ではこれらロールとハウジング10を含めて押込み装置6としている。更に、ローラダイス3と押込み装置6との間には、線材1を案内するガイド11が設置されている。
一方、上記のローラダイス3のハウジング9には、x軸方向変位用モータ12およびy軸方向変位用モータ13が付設され、これらモータの動作によってローラダイス3はパスラインに直角の断面内における2次元方向(x軸方向とy軸方向)に摺動可能になっている。
【0008】
実際の操業に際しては、所望径の線材1を押込み装置6の入側から送給して水平ロール4に噛み込ませ、竪ロール5およびガイド11を経てローラダイス3に送り込み、加工用ロール2に噛み込ませる。一定速度でパスライン方向に送り込まれた線材1は、ローラダイス3位置にて加工用ロール2に噛み込まれた状態でx軸変位モータ12およびy軸変位モータ13により強制的にパスラインに垂直な面内における変位を付与され、ローラダイス3かららせん状に加工されて送り出されてくる。
図示の例では加工用ロール2をモータ7による駆動形式としたが、これは材料の噛み込みの容易さとともに駆動ロールとすることで線材に軽度の圧下力を作用させて最終径に精度良く圧延することを狙ったものである。必要に応じて加工用ロール2を無駆動方式としても良いことは勿論である。
【0009】
このように本発明においては、z軸方向の線材押込み装置6およびxy軸変位自在なローラダイス3とにより、ローラダイスの加工用ロール2に、z軸方向の送りと、x軸・y軸方向に周期的な変位を付与することができることから、z軸の送り速度(押込み速度)、x軸・y軸の変位速度を制御することにより、任意のピッチとオフセット量(らせん半径)をもつらせん線材を連続して製造することが可能となる。
従って、目標とするピッチ、らせん半径に基づいて予め算出した押込み速度、x軸・y軸変位量と速度を押込み装置およびローラダイスの駆動部に設定入力しておけば、所望のピッチおよびらせん半径を持つらせん線材が連続して製造し得ることになる。なお、必要に応じてローラダイスの位置、加工された線材のピッチやオフセット量が設定された範囲に入っているか否かを検出装置を用いてその都度チェックし、そのデータに基づいて各駆動部をフィードバック制御すれば、精度よくらせん線材を得ることができる。
【0010】
本発明に係る製造装置を実際に制御する場合には、例えば下記のような具体的な要素が必要とされる。加工用ローラ2についてモータにより与えられるx軸、y軸方向変位の振幅を同じ値0.5a、角速度を同じ値ω、時間をtとした場合、xy軸方向の位相と速度は次のように表される。
x軸方向の変位ux=0.5a・cos(ωt)
y軸方向の変位uy=0.5a・sin(ωt)
x軸方向の速度vx=−0.5aω・sin(ωt)
y軸方向の速度vy=0.5aω・cos(ωt)
また、z軸方向の加工速度vz=bとすれば、ローラ2は、x軸、y軸面内で周期T=2π/ωの円運動をし、ピッチpは、
p=vz・T=b・2π/ω
山部の最大高さと谷部の最低高さとの差hは、
h=a+d (d:線材直径)
になる。
【0011】
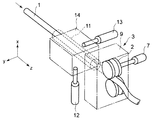
次に、図2は本発明に係る加工装置の他の例を示すもので、図1に示した押込み装置を省略した形式のものである。図2に示す装置は、駆動の2本以上の加工用ロール2を配置してなるローラダイス3、該ローラダイス3の入側に設けたガイド11と、該ガイド11を保持するハウジング14とから構成される。この例ではローラダイス3は2次元方向(x軸方向、y軸方向)には変位せず、ハウジング14側が2次元方向に変位するようになっている。
このため、ハウジング14にはパスラインに垂直な断面内で線材とロールの相対位置(オフセット)を2次元方向(x軸方向、y軸方向)に周期的に変化させる機構、すなわち図示するようなx軸方向変位モータ12およびy軸方向変位モータ13が付設されている。
【0012】
この図2に示す機構によっても、線材のロール2に対する噛込み速度とオフセット方向速度(x軸、y軸方向の速度)を調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して図1と同様に任意のピッチおよびらせん半径のらせん線材を得ることができる。この場合、線材が加工用ロール2に噛み込んだ時点で、ハウジング14を2次元方向に変位させるが、加工用ロール2が駆動となっているので、事前にらせん状に加工された線材がロール2から押し出される状態となる。
【0013】
次に、図3は、ダイス部が前段および後段の2段からなり、前段は2ロール以上(図では3ロール)の加工用ロール2を備えたローラーダイス3から、後段は前段に近接して配置される穴ダイス2′から構成され、前段側のパスラインは押込み装置6、入側ガイド11と同一で、後段側のパスラインは前段側のパスラインと角度θをなしている。また、ローラーダイス3のハウジング9は、モータ12により前段側のパスラインに対し垂直な面内で回転可能になっている。
このため、押込み装置6および入側ガイド11を通って加工用ロール2および穴ダイス2′に噛み込まれる線材1は、モータ12によりローラーダイス3を回転することにより、加工用ロール2および穴ダイス2′かららせん状に加工されて押し出されることとなる。穴ダイスは、場合によっては2ロール以上のロールタイプとすることもできる。この図3に示す装置によっても、押込み速度、ローラーダイス3の回転速度および角度θを適宜調整することにより、任意のらせん半径およびピッチの線材を得ることができる。
【0014】
本発明においては線材を確実に掴持して必要とされる変位を与えるために、線材を挟持するローラダイス方式を採用したが、このダイスを構成する加工用ロール2としては2ロール形式のものを例示している。しかし、本発明ではこれに限らず該加工用ロール2は実用上、図4(a)、(b)、(c)に示すように、各々2ロール(a)以外にも、3ロール(b)、4ロール(c)を採用することができる。図4においては各形式の場合の素材とロール孔形形状を示している。いずれの形式を選択するかは、加工する線材の材質、サイズ、用途などを勘案して適宜決めれば良い。
なお、図4における各記号の意味は次の通りである。
D:ロール直径 ro:素材半径 rg:孔形半径 Yo:素線中心よりロール溝底までの距離 ΔB:幅広がり量
【0015】
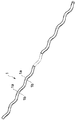
次に、図5は本発明により得られたらせん線材の一例を示す斜視図であり、図6はらせん線材のらせん状態を示す平面図である。
図5及び図6に示すらせん線材1の山部最大高さと谷部最低高さの差は、線材直径の約2倍のらせん径からなり、山部1aと谷部1bとがほぼ相対する形状で、谷部がらせん中心cとほぼ一致するか、そのらせん中心より外側に位置するように所定のピッチpおよび振幅0.5aでらせん巻回されて形成される。なお、図5はらせん巻方向が右巻きのらせん線材を示しているが、らせん巻き方向はこれに限定されるものではなく、左巻きのものであってもよい。
【0016】
なお、図示した実施例では、加工用駆動2ロールと押込み装置に水平2ロール+竪2ロールを用いたが、本発明はこれに限ることなく、他の態様、例えば、加工ロールを無駆動の場合、加工ロールを3ロールもしくは4ロールにした場合、押込み装置の押込みロールを水平ロールまたは竪ロールの1組にした場合、押込みロールを3ロールまたは4ロールにした場合、押込み装置にシリンダ等ロール以外を用いた場合についても、同様に目標とするらせん線材を製造可能である。
【0017】
本発明においてロール自体の駆動やローラダイスの変位のために使用するモータ類は、特別のものではなく、通常のものを用いればよいが、ローラダイス3をxy軸方向に変位させるモータは、設定された動作を迅速にかつ精度よく遂行し得る制御用モータとして汎用されているサーボモータを使用することが好ましい。勿論、同様な動作を遂行できるものであれば、シリンダー機構などの他の機械的な手段によって代替させることも可能である。
【0018】
【実施例】
[実施例1]
図1の2ロールのローラダイスおよび押込み装置を有する加工装置を用いたらせん線材の加工例に基づいて説明する。
[実施条件]
・被加工素材:径φ2mmの鋼線材
・加工用ロール:無駆動、D=150mm、rg=3.6mm、Yo=0.995mm
ΔB=0.002mm
・加工速度(z軸方向押込み速度):10m/min
・ローラダイスのx、y軸の速度、振幅:5m/min、2mm
・押込み装置:水平駆動2ロール+竪2ロール
以上の条件により実施した結果、ピッチ25mm、山部〜谷部長さ4mmのらせん線材を連続して支障無く製造することができた。
【0019】
[実施例2]
図2の2ロール形式の圧延機を用いたらせん線材の加工例に基づいて説明する。
[実施条件]
・被加工素材:径φ2mmの鋼線材
・加工用ロール:駆動、D=150mm、rg=3.6mm、Yo=0.995mm
ΔB=0.002mm
・加工速度(z軸方向押込み速度):10m/min
・ガイド(ハウジング)のx、y軸の速度、振幅:5m/min、2mm
・押込み装置:無し
以上の条件により実施した結果、ピッチ25mm、山部〜谷部長さ4mmのらせん線材を連続して支障無く製造することができた。
【0020】
[実施例3]
図3の加工用ロールが2段からなる形式の加工装置を用いたらせん線材の加工例に基づいて説明する。
[実施条件]
・被加工素材:径φ2mmの鋼線材
・加工用ロール:無駆動
・ハウジングの回転速度:400rpm
・後段パスラインの前段に対する角度θ:30度
前段:3ロール、D=26mm、rg=5.5mm、Yo=0.995mm、ΔB=0.002mm
後段:穴ダイス、孔径:φ2.1mm
・加工速度(z軸方向押込み速度):10m/min
・押込み装置:水平駆動2ロール×2段
以上の条件により実施した結果、ピッチ25mm、山部〜谷部長さ4mmのらせん線材を連続して支障無く製造することができた。
【0021】
【発明の効果】
以上説明した本発明方法により、ピッチおよびらせん山部最大値と谷部最低値との差を任意の値に設定し得るらせん線材を高能率に製造可能である。また、本発明の製造装置により、上記の方法を効果的に実施できるとともに、設備的にも従前のローラダイスを活用できる利点がある。従って、本発明は土木建築用構造物や自動車用タイヤ等に用いる鋼線としてらせん線材を有効に供給できることから、その産業上の利益は非常に大きい。
【図面の簡単な説明】
【図1】本発明のらせん線材加工装置の一実施例を示す図である。
【図2】本発明のらせん線材加工装置の他の実施例を示す図である。
【図3】本発明のらせん線材加工装置の更に他の実施例を示す図である。
【図4】 (a)、(b)、(c)は、各々、加工用2ロール、3ロール、4ロールを示す図である。
【図5】本発明により得られるらせん線材の一例を示す略体斜視図である。
【図6】図5のらせん線材のらせん状態を示す平面図である。
【符号の説明】
1:線材 1a:山部
1b:谷部 2:加工ロール
2′:穴ダイス 3:ローラダイス
4:水平ロール 5:竪ロール
6:押込み装置 7:加工ロール駆動モータ
8:押込み装置駆動用モータ 9:ハウジング(ローラダイス側)
10:ハウジング(押込み装置側) 11:ガイド
12:加工ロールx軸変位用モータ 13:加工ロールy軸変位用モータ
14:ガイドのハウジング
Claims (7)
- 線材を挟持する無駆動または駆動の2本以上の溝付き加工用ロールを配置してなるローラダイスに対しパスライン方向に押込み力を付与して線材を押し込むとともに、該線材を筒状ガイドでパスライン方向に案内し、線材の押込み速度と、パスラインに垂直な断面内で線材とダイスの相対位置(オフセット)の2次元方向(x軸方向、y軸方向)の周期的に変化する速度とを調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造方法。
- 線材を挟持する駆動の2本以上の溝付き加工用ロールに対しパスライン方向に線材を噛み込ませとともに、該線材を筒状ガイドでパスライン方向に案内し、線材の噛込み速度と、パスラインに垂直な断面内で線材とロールの相対位置(オフセット)の2次元方向(x軸方向、y軸方向)の周期的に変化する速度とを調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造方法。
- 線材を挟持する無駆動または駆動の2本以上の溝付き加工用ロールを備えた前段および前段に近接して配置された穴ダイスまたは複数のロールからなるローラダイスを備えた後段の2段からなり、前段および後段の各パスラインは互いに角度を有するダイス部を用いたらせん線材の製造方法であって、線材を前段パスライン方向に押し込むとともに筒状ガイドでパスライン方向に案内し、前記溝付き加工用ロールで線材を挟持した前段を前段パスラインに垂直な面内で回転させながら前記後段のダイスに供給し、押込み速度、前段回転速度および前記角度を調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造方法。
- 線材を挟持する無駆動または駆動の2本以上の溝付き加工用ロールを配置してなるローラダイスと、該ローラダイスの入側に設けたパスライン方向に線材を押し込むための材料押込み装置と、該線材をパスライン方向に案内する筒状ガイドと、前記ローラダイスに付設しかつパスラインに垂直な断面内で線材とダイスの相対位置(オフセット)を2次元方向(x軸方向、y軸方向)に周期的に変化させる機構とを有し、押込み速度とオフセット方向速度(x軸、y軸方向の速度)を調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造装置。
- 線材を挟持する駆動の2本以上の溝付き加工用ロールと、該加工用ロールに噛み込まれた線材をパスライン方向に案内する筒状ガイドと、該加工用ロールまたは前記ガイドのハウジングに付設しかつパスラインに垂直な断面内で線材とロールの相対位置(オフセット)を2次元方向(x軸方向、y軸方向)に周期的に変化させる機構とを有し、線材のロールに対する噛込み速度とオフセット方向速度(x軸、y軸方向の速度)を調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造装置。
- 線材を挟持する無駆動または駆動の2本以上の溝付き加工用ロールを備えた前段および前段に近接して配置された穴ダイスまたは複数のロールからなるローラダイスを備えた後段の2段からなり、前段および後段の各パスラインは互いに角度を有するダイス部と、前段の入側に設けた前段パスライン方向に線材を押し込むための材料押込み装置と、該材料押込み装置と前記前段との間に設けられた、線材をパスライン方向に案内する筒状ガイドと、前段パスラインに垂直な面内で前段を回転させる機構とを有し、押込み速度、前段回転速度および前記角度を調整することにより、線材のx軸、y軸方向のオフセット量のパスライン方向にわたる分布を自在に制御して任意のピッチおよびらせん半径のらせん線材を得ることを特徴とするらせん線材の製造装置。
- 前記加工用ロールまたは前記ダイス部が、2本、3本または4本のロールであることを特徴とする請求項4〜6のいずれか1項記載のらせん線材の製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002081226A JP3977111B2 (ja) | 2002-03-22 | 2002-03-22 | らせん線材の製造方法およびその装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002081226A JP3977111B2 (ja) | 2002-03-22 | 2002-03-22 | らせん線材の製造方法およびその装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003275802A JP2003275802A (ja) | 2003-09-30 |
| JP3977111B2 true JP3977111B2 (ja) | 2007-09-19 |
Family
ID=29206543
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002081226A Expired - Fee Related JP3977111B2 (ja) | 2002-03-22 | 2002-03-22 | らせん線材の製造方法およびその装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3977111B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20210079554A (ko) * | 2019-12-20 | 2021-06-30 | 창원대학교 산학협력단 | 금속 와이어 3d 프린터 |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4739992B2 (ja) * | 2005-03-09 | 2011-08-03 | 新日本製鐵株式会社 | 落石防止柵、落石防止柵を備えた構造物、および落石防止柵の施工方法 |
| JP4879331B2 (ja) * | 2005-03-09 | 2012-02-22 | 新日本製鐵株式会社 | 落石防止柵、落石防止柵を備えた構造物、および落石防止柵の施工方法 |
| CN107983884B (zh) * | 2017-11-16 | 2019-10-11 | 周梅荣 | 一种金属线材扭曲加工设备的扭曲机构 |
-
2002
- 2002-03-22 JP JP2002081226A patent/JP3977111B2/ja not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20210079554A (ko) * | 2019-12-20 | 2021-06-30 | 창원대학교 산학협력단 | 금속 와이어 3d 프린터 |
| KR102287489B1 (ko) | 2019-12-20 | 2021-08-10 | 창원대학교 산학협력단 | 금속 와이어 3d 프린터 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003275802A (ja) | 2003-09-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5460338B2 (ja) | 棒状部材を曲げ加工するための方法及び装置 | |
| JP2551525B2 (ja) | 針金を成形する装置 | |
| KR101045140B1 (ko) | 롤 표면 가공 방법 및 장치 | |
| US3494990A (en) | Method for producing molded bodies of rotation by rolling | |
| JP5201132B2 (ja) | 曲げ加工製品の製造方法、製造装置及び連続製造装置 | |
| US5732583A (en) | Wire forming apparatus | |
| EP2684643A2 (de) | Vorrichtung und Verfahren zur Bearbeitung eines optischen Werkstücks | |
| CN109967810B (zh) | 一种直纹曲面多线电火花切割加工方法 | |
| CN114346028A (zh) | 一种型材螺旋构件六轴自由弯扭成形系统及方法 | |
| US11577429B2 (en) | Manufacturing process, tool stand, and drill bit | |
| JP2816000B2 (ja) | 湾曲した異形断面らせん条材の製造方法及び装置 | |
| KR101819587B1 (ko) | 웜축 가공을 위한 롤형 전조 다이스 | |
| JP2003275802A (ja) | らせん線材の製造方法およびその装置 | |
| WO2019240130A1 (ja) | ワーク加工装置と、ワークの加工方法 | |
| JP7562543B2 (ja) | 剥離機の入口ガイドを調節する方法、および剥離機 | |
| JPH11241232A (ja) | 鋸歯状ワイヤー、鋸歯状ワイヤーの製造方法及びその装置 | |
| US6862911B2 (en) | Method for cutting extruded profile sections into lengths | |
| JP2002066678A (ja) | 螺旋形波状線材の製造方法 | |
| EP1183117B1 (de) | Verfahren zum herstellen eines bandförmigen vormaterials aus metall, insbesondere eines solchen vormaterials welches in regelmässig wiederkehrenden abschnitten profiliert ist, und die verwendung einer vorrichtung dafür | |
| RU2537635C1 (ru) | Способ обработки давлением длинномерных заготовок из металлов и сплавов | |
| JPH07236927A (ja) | 外装材の成形機および外装材の成形方法 | |
| JPS6328528A (ja) | コイル材切削式金属繊維製造装置 | |
| JPH0576364B2 (ja) | ||
| JPH0529088B2 (ja) | ||
| CN121244713A (zh) | 一种钛合金小规格棒子超细晶组织拉拔设备和方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050304 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20061124 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20061205 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070205 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070313 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070514 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20070612 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20070620 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100629 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110629 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110629 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120629 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130629 Year of fee payment: 6 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130629 Year of fee payment: 6 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130629 Year of fee payment: 6 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |