JP4054573B2 - 合成樹脂リベットとそのかしめ方法 - Google Patents
合成樹脂リベットとそのかしめ方法 Download PDFInfo
- Publication number
- JP4054573B2 JP4054573B2 JP2001385330A JP2001385330A JP4054573B2 JP 4054573 B2 JP4054573 B2 JP 4054573B2 JP 2001385330 A JP2001385330 A JP 2001385330A JP 2001385330 A JP2001385330 A JP 2001385330A JP 4054573 B2 JP4054573 B2 JP 4054573B2
- Authority
- JP
- Japan
- Prior art keywords
- leg
- vertical hole
- synthetic resin
- head
- tip
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 229920003002 synthetic resin Polymers 0.000 title claims description 53
- 239000000057 synthetic resin Substances 0.000 title claims description 53
- 238000000034 method Methods 0.000 title claims description 14
- 238000003825 pressing Methods 0.000 claims description 13
- 230000003014 reinforcing effect Effects 0.000 description 13
- 239000007779 soft material Substances 0.000 description 5
- 239000004744 fabric Substances 0.000 description 4
- 239000012141 concentrate Substances 0.000 description 3
- 230000002093 peripheral effect Effects 0.000 description 3
- 238000001746 injection moulding Methods 0.000 description 2
- 229930182556 Polyacetal Natural products 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
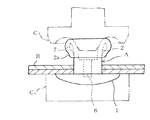
- 238000005452 bending Methods 0.000 description 1
- 238000002788 crimping Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 229920006324 polyoxymethylene Polymers 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
Images






Landscapes
- Insertion Pins And Rivets (AREA)
Description
【発明の属する技術分野】
本発明は、合成樹脂リベットとそのかしめ方法に関する。
【0002】
【従来の技術】
頭部と円筒状の脚部とからなる常温でかしめ付けができるようにした合成樹脂リベットは、特開平7−190028号公報や特開2000−179518号公報によって、既に知られている。
【0003】
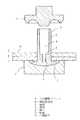
特開平7−190028号公報の合成樹脂リベットは、図12の(A)に示すように、頭部aの裏面に突設された脚部bが、先端側から所定の寸法の縦穴cを設けることによって、円筒状に形成され、縦穴cの底面dから頭部aまでの部分が中実に形成されている。そして、図12の(B)に示すように、複数の被締結部材eを重ね合わせて、それらに合成樹脂リベットを脚部b先端側から押し込み、頭部aの表面を支持した状態で、脚部bの先端を軸芯方向に押圧することにより、脚部bの先端を外方へ開拡しながらカールさせて、被締結部材eに当接した状態に塑性変形させ、加熱することなくかしめ付けができるように構成されている。
【0004】
しかしながら、上記の合成樹脂リベットにおいては、かしめ付けを終了して押圧力を解除した際、脚部先端側のカール部分fが、その弾性力によってやや復元方向に戻るため、弾力性がない被締結部材eの場合には、カール部分fが被締結部材eから浮き上って、かしめが緩むというが問題点が指摘されている。
【0005】
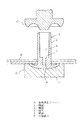
特開2000−179518号公報の合成樹脂リベットは、この問題点を解決すべく提案されたもので、図13の(A)に示すように、脚部bに設ける縦穴cのうち、先端から中途部までの縦穴部分の内径を、中途部から底面までの縦穴部分の内径よりも大きくすることにより、頭部aから中途部にかけて部分を厚肉の補強部gとして座屈しないようにする一方、中途部から先端にかけての部分を薄肉の非補強部hとして、脚部b先端をカールさせ易くし、常温でかしめても、カール部分fに割れが発生しにくいようにしたものであり、非補強部hの長さK’をその外径D’と略等しくしてある。
【0006】
そして、図13の(B)に示すように、かしめ時において、非補強部hの内面が被締結部材eに当接するように、非補強部hのみをカールさせ、カール部分fが元の状態に復元する力が締め付け方向(図13のBに示す下向きの矢印方向)へと働き、時間の経過に伴ってかしめが緩むことがないようにしたものである。
【0007】
また、非補強部hの長さK’が外径D’よりも小さ過ぎると、かしめ時にカールされる部分が短くなって、非補強部hの外面で被締結部材eを押えるようになり、非補強部hの長さK’が外径D’よりも大き過ぎると、座屈を起こし易くなると共に、かしめ後のカール部分fの山が高くなってしまうが、非補強部hの長さKをその外径D’と略等しくしてあるので、このような不都合を回避できることになる。
【0008】
尚、頭部aの裏面は平坦であってもよいが、頭部裏面に環状凹部iを形成する場合は、かしめ時に頭部aを扁平化するように弾性変形させ、頭部aの復元力を締め付け方向(図13のBに示す上向きの矢印方向)に働かせて、カール部分fの復元力によって生じる押圧力と、頭部aの復元力によって生じる押圧力とによって、被締結部材eを上下両面から挟み付けることにより、経時的なかしめの緩みをより確実に防止することができる。
【0009】
【発明が解決しようとする課題】
しかしながら、図13の合成樹脂リベットは、上述したとおり、非補強部hのカール部分fが元の状態に復元する力を利用して、かしめの緩み防止を行うものであるから、被締結部材eとして、カール部分fの復元力に対抗し得る硬さが要求されることになり、ボール紙やジーンズなどの布地のような柔らかな材質の被締結部材eでは、安定したかしめ付けが困難である。
【0010】
しかも、図13の(B)に示すように、剛性の小さい非補強部hのみをカールさせて、非補強部hの内面を被締結部材eに当接させるものであるから、補強部gの長さH’を、被締結部材eの厚みT’と略等しくすることが必要である。
【0011】
従って、被締結部材eの厚みに応じて補強部gの長さH’を変更することが必要であり、厚さの異なる被締結部材eに対処するためには、脚部bの長さ(補強部gの長さH’+非補強部hの長さK’)が異なる何種類もの合成樹脂リベットを用意しなければならないという問題点があった。
【0012】
本発明は、これらの問題点を解決すべくなされたものであって、被締結部材がボール紙やジーンズなどの布地のような柔らかな材質であっても、安定したかしめ付けが可能であり、しかも、脚部の長さが一定した合成樹脂リベットを使用して、被締結部材の厚さが厚くても、薄くても、確実かつ良好なかしめ付けを行えるようにすることを目的としている。
【0013】
【課題を解決するための手段】
上記の課題を解決するために、本発明が講じた技術的手段は、次のとおりである。即ち、本発明による合成樹脂リベットは、頭部と円筒状の脚部とからなる合成樹脂リベットであって、前記脚部の付け根部側に、縦穴の底面中央に開口した頭部に達する深さの小径縦穴が形成され、脚部の先端を外方へ彎曲させて折り返した状態において、脚部の縦穴開口端に半径方向内方への弾性復元力が作用するように構成し、折り返し筒部を外方へ開拡しながら押し潰して、二重構造のフランジ部を形成する状態に塑性変形させるように構成し、且つ、脚部の余分な合成樹脂部分は小径縦穴を埋めるように変形させるように構成してあることを特徴としている。
【0014】
上記の合成樹脂リベットは、頭部の表面を支持した状態で、円筒状脚部の先端をかしめパンチで軸芯方向に押圧することにより、脚部の先端を外方へ彎曲させて折り返すことができる。この状態においては、脚部の先端側が、恰もゴムホースの開口端を半径方向外方へ折り返したように、折り返されており、脚部の縦穴開口端は、弾性復元力に抗して押し広げられているので、脚部の縦穴開口端には半径方向内方への弾性復元力が作用することになる。
【0015】
従って、かしめパンチによる押圧の工程が進行することにより、脚部の折り返し部分は、脚部の外面に沿って頭部側へと押し動かされて行き、被締結部材と当接して、それ以上の移動が阻止された時点で、外方へ開拡しながら押し潰されて行き、二重構造のフランジ部を形成する状態に塑性変形して、常温でのかしめ付けが行われることになる。また、折り返し筒部を外方へ開拡しながら押し潰して、二重構造のフランジ部を形成する状態に塑性変形させることにより、折り返し筒部が扁平化されることになり、折り返し筒部を形成する脚部の長さが長くても、二重構造のフランジ部の山(被締結部材からの突出高さ)を低く抑えることができる。
【0016】
本発明による合成樹脂リベットのかしめ方法は、頭部と円筒状の脚部とからなり、前記脚部の付け根部側に、縦穴の底面中央に開口した頭部に達する深さの小径縦穴が形成された合成樹脂リベットの前記脚部を被締結部材に形成された孔に挿通し、前記頭部の表面を支持した状態で、前記脚部の先端を軸芯方向に押圧することにより、先ず、脚部の先端を弾性復元力に抗して外方へ彎曲させて折り返して、環状中空部を有し且つ先端が前記脚部の外面に当接すると共に、半径方向内方への弾性復元力が作用する形状の折り返し筒部を形成し、この折り返し筒部を、当該折り返し筒部の先端が被締結部材と当接する位置まで脚部の外面に沿わせて頭部側へ押し動かした後、折り返し筒部を外方へ開拡しながら押し潰して塑性変形させ、脚部の余分な合成樹脂部分は小径縦穴を埋めるように変形させ、二重構造のフランジ部と頭部とで被締結部材を挟持するようにしたことを特徴としている。
【0017】
上記の構成によれば、合成樹脂リベットの脚部を被締結部材に予め形成された孔に挿通し、頭部の表面を支持した状態で、脚部の先端をかしめパンチで軸芯方向に押圧することにより、恰もゴムホースの開口端を半径方向外方へ折り返したように、円筒状脚部の先端を外方へ彎曲させて折り返して、環状中空部を有し且つ先端を前記脚部の外面に当接させた形状の折り返し筒部が形成される。
【0018】
そして、かしめパンチによる押圧の工程が進行することにより、上記の折り返し筒部が、脚部の外面に沿って頭部側へと押し動かされて行き、被締結部材と当接し、それ以上の移動が阻止された時点で、外方へ開拡しながら押し潰されて行き、二重構造のフランジ部を形成する状態に塑性変形するので、常温下において、ボール紙やジーンズなどの布地のような柔らかな材質の被締結部材に対しても安定したかしめ付けが可能である。また、折り返し筒部を外方へ開拡しながら押し潰して、二重構造のフランジ部を形成する状態に塑性変形させるので、折り返し筒部が扁平化されることになり、折り返し筒部を形成する脚部の長さが長くても、二重構造のフランジ部の山(被締結部材からの突出高さ)を低く抑えることができる。
【0019】
殊に、上記の構成によれば、被締結部材の厚さが厚い場合には、折り返し筒部が、短い距離押し動かされて、被締結部材と当接し、それ以上の移動が阻止された時点で、かしめ付けが行われることになり、被締結部材の厚さが薄い場合には、折り返し筒部が、より長い距離押し動かされてから、被締結部材と当接し、それ以上の移動が阻止された時点で、かしめ付けが行われることになる。
【0020】
被締結部材の厚さが薄い場合、折り返し筒部の移動距離が長く、かしめパンチの先端が縦穴の底面よりも低い位置まで進入することになるが、座屈防止を司る脚部の付け根部側には、縦穴の底面中央に開口した頭部に達する深さの小径縦穴が形成されているので、脚部の余分な合成樹脂部分は、かしめパンチの進入に伴い、小径縦穴を埋めるように変形させて、小径縦穴に逃がすことができ、被締結部材の厚さが薄いにもかかわらず、良好なかしめ状態が得られるのである。
【0021】
従って、被締結部材の厚さが厚くても、薄くても、脚部の長さが同一の合成樹脂リベットを用いて、確実かつ良好なかしめ付けを行えるのであり、厚さの異なる被締結部材に対処するために、脚部の長さが異なる何種類もの合成樹脂リベットを用意しておく必要がなくなり、経済的である。
【0022】
尚、円筒状の脚部のうち、脚部先端から縦穴の底面までの間に位置する薄肉部分の長さ(縦穴の深さ)が短すぎると、折り返し筒部を形成できず、長すぎる場合には、折り返し筒部を外方へ開拡しながら押し潰して塑性変形させた状態において、二重構造のフランジ部の直径が頭部に比して大きくなり過ぎるので、脚部先端から縦穴の底面までの間に位置する薄肉部分の長さ(縦穴の深さ)は、脚部の外径の略2倍であることが望ましい(請求項2)。
【0023】
縦穴の底面中央に開口する小径縦穴の内径は、大き過ぎると、脚部の付け根部側による座屈防止の役目を果たすことができないので、かしめ時に力の集中する脚部の付け根部が座屈し易くなり、小さ過ぎると、被締結部材の厚さが薄い場合に生じる付け根部側の余分な合成樹脂部分を小径縦穴に逃がすことができないので、小径縦穴の内径は、縦穴の内径の1/2〜1/3であることが望ましい(請求項3)。
【0024】
【発明の実施の形態】
図1は、本発明に係る合成樹脂リベットAの一例を示す。図2〜図5は、前記合成樹脂リベットAを厚さTの厚い被締結部材Bにかしめ付けるかしめ方法を示し、図6〜図11は、前記合成樹脂リベットAを厚さTの薄い被締結部材Bにかしめ付けるかしめ方法を示す。
【0025】
前記合成樹脂リベットAは、例えばポリアセタール、ポリエステル等の合成樹脂材料の射出成形法により製造されたもので、頭部1とその裏面に突設された円筒状の脚部2とからなる。頭部1の表面は、球面状とされているが、平面状のものや他の形状でもよく、特に限定されない。また、頭部1の裏面には、脚部2の周囲に環状凹部3が形成されているが、平坦であってもよく、リブや小突起を設けてもよく、特に限定されない。4は、脚部2の先端側から付け根部側の所定位置まで設けられた円形の縦穴である。
【0026】
前記脚部2の付け根部側には、縦穴4の底面5中央に開口した少なくとも頭部1に達する深さの円形の小径縦穴6が形成されている。従って、射出成形後の温度低下による樹脂のヒケにより、頭部1の表面中央に凹部が発生することを防止できる。円筒状の脚部2のうち、脚部2先端から縦穴4の底面5までの間に位置する薄肉部分の長さ(縦穴4の深さ)Kは、脚部2の外径Dの略2倍に設定されている。そして、後述するとおり、脚部2の先端を外方へ彎曲させて折り返した状態において、脚部2の縦穴4開口端に半径方向内方への弾性復元力が作用するように構成してある。
【0027】
尚、縦穴4、小径縦穴6の内面には射出成形用金型の抜き勾配が付けられている。Hは、縦穴4の底面5から頭部1の外周部1aまでの長さである。図示の例では、前記小径縦穴6を、縦穴4の底面5から頭部1の外周部1aまでの長さHよりも若干深くし、環状凹部3と略合致する深さとしてあるが、頭部1の外周部1aまでの長さHと同じ深さでもよく、頭部1の厚みが大きい場合には、環状凹部3よりも深く設定してもよい。L1は縦穴4の内径、L2は小径縦穴6の内径である。小径縦穴6の内径L2は、縦穴の内径L1の1/2〜1/3に設定されている。例えば、縦穴4の内径L1が2.5mmである場合、小径縦穴6の内径L2は1mm程度に設定される。
【0028】
次に、上述した合成樹脂リベットAを、常温下で、厚さTの厚い被締結部材Bにかしめ付ける場合と、厚さTの薄い被締結部材Bにかしめ付ける場合とを、図面に基づいて説明する。
【0029】
図2に示すように、合成樹脂リベットAの脚部2を被締結部材Bに予め形成された孔に挿通し、頭部1を受け台C1で支持した状態で、前記脚部2の先端を、受け台C1に対して相対的に昇降するかしめパンチC2で、軸芯方向に押圧することにより、前記脚部2の先端部を外側に押し潰して、常温下で、かしめ付けを行うにあたり、図3、図4に示すように、受け台C1に対するかしめパンチC2の接近移動(図示の例では下降)に伴い、先ず、脚部2の先端を、その弾性復元力に抗して外方へ彎曲させて折り返し、折り返し端に環状中空部7を有し且つ先端が前記脚部2の外面に当接した形状の折り返し筒部2aを形成する。折り返し筒部2aは、図4に示すように、恰もゴムホースの開口端を半径方向外方へ折り返したような状態にあり、縦穴4開口端(折り返し筒部2aの先端)には、図3に矢印で示すように、半径方向内方への弾性復元力が作用している。
【0030】
そして、かしめパンチC2による押圧の工程が進行することにより、折り返し筒部2aを、当該折り返し筒部2aの先端が被締結部材Bと当接する位置まで脚部2の外面に沿わせて押し動かす。
【0031】
この状態から、かしめパンチC2が更に受け台C1に接近移動して、かしめパンチC2による押圧の工程が進行すると、折り返し筒部2aのそれ以上の移動が被締結部材Bにより阻止されるので、図5に示すように、かしめパンチC2が折り返し筒部2aを外方へ開拡しながら押し潰して塑性変形させることになり、高さの低い二重構造のフランジ部2bと頭部1とで被締結部材Bを挟持し、かしめ付けが完了することになる。
【0032】
脚部2の付け根部側は、縦穴4と小径縦穴6の直径差により肉厚となっているので、座屈防止の役目を果たすことができ、かしめ時に力の集中する脚部2の付け根部近辺での座屈が防止されることになる。
【0033】
被締結部材Bの厚さTが厚い場合には、折り返し筒部2aが短い距離下降するだけで、折り返し筒部2aの先端が被締結部材Bと当接し、それ以上の移動を阻止された時点で、かしめ付けが行われるが、図6に示すように、被締結部材Bの厚さTが薄い場合には、図7〜図11に示すように、折り返し筒部2aがより長い距離下降してから、折り返し筒部2aの先端が被締結部材Bと当接して、それ以上の移動を阻止された時点で、かしめ付けが行われることになる。
【0034】
即ち、図6に示すように、合成樹脂リベットAの脚部2を被締結部材Bに予め形成された孔に挿通し、頭部1を受け台C1で支持した状態で、前記脚部2の先端を、受け台C1に対して相対的に昇降するかしめパンチC2で、軸芯方向に押圧することにより、前記脚部2の先端部を外側に押し潰して、常温下で、かしめ付けを行うにあたり、図7、図8に示すように、受け台C1に対するかしめパンチC2の接近移動(図示の例では下降)に伴い、先ず、脚部2の先端を、その弾性復元力に抗して外方へ彎曲させて折り返し、折り返し端に環状中空部7を有し且つ先端が前記脚部2の外面に当接した形状の折り返し筒部2aを形成する。この折り返し筒部2aは、図7、図8に示すように、恰もゴムホースの開口端を半径方向外方へ折り返したような状態にあり、縦穴4開口端(折り返し筒部2aの先端)には、図7に矢印で示すように、半径方向内方への弾性復元力が作用している。
【0035】
そして、かしめパンチC2による押圧の工程が進行することにより、図9、図10に示すように、折り返し筒部2aを、当該折り返し筒部2aの先端が被締結部材Bと当接する位置まで脚部2の外面に沿わせて押し動かす。この状態においては、縦穴4開口端(折り返し筒部2aの先端)には、図9に矢印で示すように、半径方向内方への弾性復元力が作用している。
【0036】
この状態から、かしめパンチC2が更に受け台C1に接近移動して、かしめパンチC2による押圧の工程が進行すると、折り返し筒部2aのそれ以上の移動が被締結部材Bにより阻止されるので、図11に示すように、かしめパンチC2が折り返し筒部2aを外方へ開拡しながら押し潰して塑性変形させることになり、折り返し筒部2aが扁平化されて、高さの低い二重構造のフランジ部2bが形成され、この二重構造のフランジ部2bと頭部1とで被締結部材Bを挟持し、かしめ付けが完了することになる。
【0037】
以上のとおり、かしめパンチC2による押圧の工程が進行することにより、折り返し筒部2aが、脚部2の外面に沿って頭部1側へと押し動かされて行き、被締結部材Bと当接し、それ以上の移動が阻止された時点で、外方へ開拡しながら押し潰されて行き、二重構造のフランジ部2bを形成する状態に塑性変形するので、ボール紙やジーンズなどの布地のような柔らかな材質の被締結部材Bに対しても安定したかしめ付けが可能である。また、折り返し筒部2aを外方へ開拡しながら押し潰して、二重構造のフランジ部2bを形成する状態に塑性変形させるので、折り返し筒部2aが扁平化されることになり、折り返し筒部2aを形成する脚部2の薄肉部分の長さ(縦穴4の深さ)Kが長くても、二重構造のフランジ部2bの山(被締結部材Bからの突出高さ)を低く抑えることができる。
【0038】
被締結部材Bの厚さが薄い場合、折り返し筒部2aの移動距離が長く、かしめパンチC2の先端が縦穴4の底面5よりも低い位置まで進入することになるが、座屈防止を司る脚部2の付け根部側には、縦穴4の底面5中央に開口した頭部1に達する深さの小径縦穴6が形成されているので、脚部2の余分な合成樹脂部分は、かしめパンチC2の進入に伴い、図11に示すように、小径縦穴6を埋めるように変形させて、小径縦穴6に逃がすことができ、被締結部材Bの厚さが薄いにもかかわらず、良好なかしめ状態が得られるのである。
【0039】
従って、被締結部材Bの厚さが厚くても、薄くても、同一寸法の合成樹脂リベットAを用いて、確実かつ良好なかしめ付けを行えるのであり、厚さの異なる被締結部材Bに対処するために、脚部2の長さが異なる何種類もの合成樹脂リベットを用意しておく必要がなくなり、経済的である。
【0040】
尚、円筒状の脚部2のうち、脚部先端から縦穴4の底面5までの間に位置する薄肉部分の長さ(縦穴4の深さ)Kを、脚部2の外径Dの略2倍に設定したのは、次の理由による。即ち、薄肉部分の長さ(縦穴4の深さ)Kが短すぎると、折り返し筒部2aを形成できず、長すぎる場合には、折り返し筒部2aを外方へ開拡しながら押し潰して塑性変形させた状態において、二重構造のフランジ部2bの直径が頭部1に比して大きくなり過ぎるからである。
【0041】
また、小径縦穴6の内径L2を、縦穴4の内径L1の1/2〜1/3に設定したのは、次の理由による。即ち、縦穴4の底面5中央に開口する小径縦穴6の内径L2は、大き過ぎると、脚部2の付け根部側による座屈防止の役目を果たすことができず、かしめ時に力の集中する脚部2の付け根部が座屈し易くなり、小さ過ぎると、被締結部材Bの厚さが薄い場合に生じる付け根部側の余分な合成樹脂部分を小径縦穴6に逃がすことができないからである。
【0042】
上述した実施の形態において、受け台C1に対して相対的に昇降するかしめパンチC2とは、受け台Cが固定で、かしめパンチC2のみが昇降動作する場合と、これとは逆に、かしめパンチC2が固定で、受け台C1のみが昇降動作する場合と、受け台C1およびかしめパンチC2の双方が昇降動作(互いに遠近移動)する場合とを包含する意味である。また、図示の例では、合成樹脂リベットAの頭部1が下に来るように、受け台C1の上方にかしめパンチC2を配置し、脚部2の先端を上方から押圧しているが、これらの上下関係を逆にして、かしめ付けを行うことも可能である。
【0043】
【発明の効果】
本発明は、上述した構成よりなるから、被締結部材がボール紙やジーンズなどの布地のような柔らかな材質であっても、安定したかしめ付けが可能であり、しかも、脚部の長さが一定した合成樹脂リベットを使用して、被締結部材の厚さが厚くても、薄くても、確実かつ良好なかしめ付けを行え、厚さの異なる被締結部材に対処するために、脚部の長さが異なる何種類もの合成樹脂リベットを用意しておく必要がなくなるので、経済的である等の効果がある。
【図面の簡単な説明】
【図1】 本発明に係る合成樹脂リベットの縦断側面図である。
【図2】 図1の合成樹脂リベットを厚い被締結部材にかしめ付ける方法を説明するための縦断側面図である。
【図3】 かしめ途中の状態における縦断側面図である。
【図4】 図3の状態における合成樹脂リベットの側面図である。
【図5】 かしめ付けが完了した状態における縦断側面図である。
【図6】 図1の合成樹脂リベットを薄い被締結部材にかしめ付ける方法を説明するための縦断側面図である。
【図7】 かしめ途中の状態における縦断側面図である。
【図8】 図7の状態における合成樹脂リベットの側面図である。
【図9】 かしめ途中の状態における縦断側面図である。
【図10】 図9の状態における合成樹脂リベットの側面図である。
【図11】 かしめ付けが完了した状態における縦断側面図である。
【図12】 従来例を説明する縦断面図である。
【図13】 従来例を説明する縦断面図である。
【符号の説明】
A…合成樹脂リベット、B…被締結部材、1…頭部、2…脚部、2a…折り返し筒部、2b…二重構造のフランジ部、4…縦穴、5…底面、6…小径縦穴。
Claims (4)
- 頭部と円筒状の脚部とからなる合成樹脂リベットであって、前記脚部の付け根部側に、縦穴の底面中央に開口した頭部に達する深さの小径縦穴が形成され、脚部の先端を外方へ彎曲させて折り返した状態において、脚部の縦穴開口端に半径方向内方への弾性復元力が作用するように構成し、折り返し筒部を外方へ開拡しながら押し潰して、二重構造のフランジ部を形成する状態に塑性変形させるように構成し、且つ、脚部の余分な合成樹脂部分は小径縦穴を埋めるように変形させるように構成してあることを特徴とする合成樹脂リベット。
- 円筒状の脚部のうち、脚部先端から縦穴の底面までの間に位置する薄肉部分の長さが、脚部の外径の略2倍であることを特徴とする請求項1に記載の合成樹脂リベット。
- 小径縦穴の内径が、縦穴の内径の1/2〜1/3であることを特徴とする請求項1又は2に記載の合成樹脂リベット。
- 頭部と円筒状の脚部とからなり、前記脚部の付け根部側に、縦穴の底面中央に開口した頭部に達する深さの小径縦穴が形成された合成樹脂リベットの前記脚部を被締結部材に形成された孔に挿通し、前記頭部の表面を支持した状態で、前記脚部の先端を軸芯方向に押圧することにより、先ず、脚部の先端を弾性復元力に抗して外方へ彎曲させて折り返して、環状中空部を有し且つ先端が前記脚部の外面に当接すると共に、半径方向内方への弾性復元力が作用する形状の折り返し筒部を形成し、この折り返し筒部を、当該折り返し筒部の先端が被締結部材と当接する位置まで脚部の外面に沿わせて頭部側へ押し動かした後、折り返し筒部を外方へ開拡しながら押し潰して塑性変形させ、脚部の余分な合成樹脂部分は小径縦穴を埋めるように変形させ、二重構造のフランジ部と頭部とで被締結部材を挟持するようにしたことを特徴とする合成樹脂リベットのかしめ方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001385330A JP4054573B2 (ja) | 2001-10-30 | 2001-12-19 | 合成樹脂リベットとそのかしめ方法 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001-332322 | 2001-10-30 | ||
| JP2001332322 | 2001-10-30 | ||
| JP2001385330A JP4054573B2 (ja) | 2001-10-30 | 2001-12-19 | 合成樹脂リベットとそのかしめ方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003202008A JP2003202008A (ja) | 2003-07-18 |
| JP4054573B2 true JP4054573B2 (ja) | 2008-02-27 |
Family
ID=27666646
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001385330A Expired - Fee Related JP4054573B2 (ja) | 2001-10-30 | 2001-12-19 | 合成樹脂リベットとそのかしめ方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4054573B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107401547A (zh) * | 2016-05-19 | 2017-11-28 | 通用汽车环球科技运作有限责任公司 | 具有保持部的紧固件 |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102005052360B4 (de) * | 2005-11-02 | 2008-07-24 | Böllhoff Verbindungstechnik GmbH | Stanzniet |
| CN111379770A (zh) * | 2020-04-15 | 2020-07-07 | 宁波均连智能科技有限公司 | 一种铆接工艺结构 |
| CN113782990B (zh) * | 2021-09-14 | 2025-03-14 | 桐乡市伟达电子有限公司 | 接线端钮连接结构司筒铆接装置及其铆接方法 |
-
2001
- 2001-12-19 JP JP2001385330A patent/JP4054573B2/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107401547A (zh) * | 2016-05-19 | 2017-11-28 | 通用汽车环球科技运作有限责任公司 | 具有保持部的紧固件 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003202008A (ja) | 2003-07-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPH1132815A (ja) | スナップボタンおよびその取付方法 | |
| JP2005315369A (ja) | クリップ | |
| WO2002002953A1 (en) | Boot band | |
| JP3816124B2 (ja) | ブラインドリベット | |
| US4306824A (en) | Blind rivet | |
| CN112145687A (zh) | 装配塞 | |
| JP3580937B2 (ja) | 特に衣料品に用いるホックの雄部品 | |
| JP2003202008A (ja) | 合成樹脂リベットとそのかしめ方法 | |
| JPH0427373Y2 (ja) | ||
| JP2006153213A (ja) | 樹脂リベット | |
| KR960032170A (ko) | 부재들을 고정시키는 방법 및 파스너 | |
| EP0520124B1 (en) | Turning-rocking button for clothing | |
| JP2003097525A (ja) | 樹脂リベット | |
| JP3345715B2 (ja) | 分離可能なリベット及びこのリベットの締結に使用されるかしめ具 | |
| JP4620581B2 (ja) | ヘッドレストコア及びヘッドレスト | |
| US2622299A (en) | Plastic cap for attachment of snap fastener sockets and the like | |
| JP3029826B1 (ja) | 常温かしめ用樹脂リベット | |
| JPS6237447Y2 (ja) | ||
| JPH0731879Y2 (ja) | かしめ治具 | |
| CN223614278U (zh) | 一种按扣 | |
| JPH0673482B2 (ja) | ホツク | |
| JP3566428B2 (ja) | スナップボタンの雌体及びその取付け用の加締め型 | |
| JP2592042Y2 (ja) | クリップ | |
| JP4395421B2 (ja) | 防振クリップ | |
| JP2004187916A (ja) | ハトメ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20041029 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070828 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070830 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071012 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20071127 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20071210 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101214 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 4054573 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101214 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111214 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111214 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121214 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131214 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |