JP4082011B2 - ホース用プロテクタ及びその製造方法 - Google Patents
ホース用プロテクタ及びその製造方法 Download PDFInfo
- Publication number
- JP4082011B2 JP4082011B2 JP2001307783A JP2001307783A JP4082011B2 JP 4082011 B2 JP4082011 B2 JP 4082011B2 JP 2001307783 A JP2001307783 A JP 2001307783A JP 2001307783 A JP2001307783 A JP 2001307783A JP 4082011 B2 JP4082011 B2 JP 4082011B2
- Authority
- JP
- Japan
- Prior art keywords
- rubber
- hose
- protector
- pulverized product
- adhesive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Landscapes
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Description
【発明の属する技術分野】
本発明はゴムホース用プロテクタに関する。より詳しくは、ゴムホースが他部材と干渉(接触)して損傷するのを防ぐために、ゴムホースに装着して使用するゴムホース用プロテクタに関する。
【0002】
以下、本明細書においては、オイル系ホース、燃料系ホース、冷却系ホース、エアー系ホースなどの自動車用ホースに適用する場合を例にとり説明を行う。
【0003】
【従来の技術】
従来、自動車部品として組みつけられるゴムホースには、他部材との干渉(接触)による損傷を防ぐ目的で、プロテクタが装着されている。当該プロテクタとしては、筒状タイプで様々な材質のものが使用されている。例えば、ソリッドゴム製プロテクタ、スポンジゴム製プロテクタ、ネット状樹脂プロテクタ、布製プロテクタ、スパイラル状樹脂プロテクタ、熱収縮チューブ等が実用化されている。
【0004】
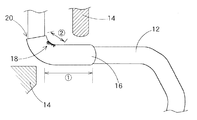
図1に、従来の筒状タイプのゴム製プロテクタをゴムホースに装着し、実車に組み付けた場合の装着概観モデル図を示す。
【0005】
図1に示す如く、ゴムホース12を実車に組み付けた際、ゴムホース12周辺には、多くの他部材が存在し、ゴムホース12に対しての干渉物14となる。特に干渉物14が金属等の硬い部材であると、ゴムホース12は、損傷を受けやすくなる。そのため、ゴムホース12の干渉物接触部位は、部分的にプロテクタ16により保護されている。
【0006】
【発明が解決しようとする課題】
しかし、ホース屈曲部に従来の筒状プロテクタ16を装着すると、プロテクタ16の屈曲部位に皺18や開き20が発生して見栄えが悪くなるという問題点があった(図1参照)。
【0007】
また、プロテクタ16が筒状体のため、少なくとも部分的にはホース全周を覆うこととなる。即ち、プロテクト不要な箇所(他部材との干渉(接触)がない側:図1における▲1▼、▲2▼部位)まで覆うこととなり、重量増大の原因や材料が無駄になる等の問題点もあった。
【0008】
本発明は、上記にかんがみて、屈曲部に装着した場合であっても、皺や開きが発生しないホース用プロテクタを提供することを課題とする。そして、プロテクタの軽量化、さらには使用材料の低減や有効利用が実現可能なホース用プロテクタを提供することを課題とする。
【0009】
【課題を解決するための手段】
本発明者らは、上記課題を解決するために鋭意研究・開発に努力する過程で、下記構成のゴムホース用プロテクタ及びその製造方法に想到した。
【0010】
ゴムホース外周の必要部位に装着して使用するホース用プロテクタであって、ホース用プロテクタが、加硫ゴムを粒状に粉砕したリサイクル粉砕物を使用して形成されていることを特徴とする。ゴムホースの外周全体ではなく必要部位のみにプロテクタを装着するため、材料の無駄がない。また、リサイクル粉砕物を使用しているため、コスト削減にもなる。
【0011】
上記構成において、ホース用プロテクタとしては、リサイクル粉砕物を接着剤と混合して、シート状に成形したものを使用することができる。シート状に成形することにより取り扱い性が向上する。
【0012】
上記構成において、シート成形に使用する接着剤としては、天然ゴム系接着剤、合成ゴム系接着剤、ウレタン系接着剤、エポキシ樹脂系接着剤、シアノアクリレート系接着剤、シリコンゴム系接着剤の中のいずれかから選択することが、接着性を確保しやすく望ましい。
【0013】
上記ホース用プロテクタは、下記方法により製造可能である。
【0014】
ゴムホース外周の必要部位に接着剤を塗布し、該接着剤塗布部位に加硫ゴムを粒状に粉砕したリサイクル粉砕物を接着させてプロテクタを形成する。接着剤塗布部位のみにプロテクタを形成することができ、製造が容易である。また、従来の、皺や開きによる意匠性の問題を解決できる。
【0015】
また、金型内に加硫ゴムを粒状に粉砕したリサイクル粉砕物と接着剤とを含有する混合物と、ゴムホースとをセットし、混合物が完全凝固する前に、混合物とゴムホースとを型締め圧着することにより、ゴムホースにリサイクル粉砕物を接着させてプロテクタを形成することもできる。リサイクル粉砕物を型締めでホース外周に押圧出来るので、リサイクル粉砕物のゴムホースへの接着性が向上する。
さらに、金型内に加硫ゴムを粒状に粉砕したリサイクル粉砕物と低粘度未加硫ゴムとを含有する混合物と、ゴムホースとをセットし、型締め圧着と同時に低粘度未加硫ゴムを加硫することにより、リサイクル粉砕物とゴムホースとを加硫接着してプロテクタを形成することもできる。低粘度未加硫ゴムがリサイクル粉砕物とともに加硫接着されるため、プロテクタが確実にホースに固定される。
【0016】
上記において、加硫接着を、ゴムホースの加硫と同時に行うことが望ましい。接着強度が向上するとともに、製造工程が簡略化できる。
【0017】
【発明の実施の形態】
以下、本発明の実施の形態について詳細に説明を行う。
【0018】
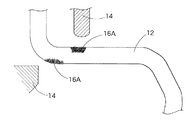
本発明は、ゴムホース外周の必要部位に装着して使用するホース用プロテクタに関するものである。ここで、ゴムホース外周の必要部位とは、他部材と干渉(接触)しやすく、損傷が発生しやすい部位のことである。即ち、本発明のプロテクタは筒状構造であってもよいが、筒状構造のみに限定されるものではない。本発明プロテクタの特徴は、図2に示す如く、ゴムホース12の外周全体ではなく必要部位のみにプロテクタ16Aを装着することができるものであって、材料の無駄がない。また、筒状構造に限定されていた従来のプロテクタ16に比して軽量化が可能となる。
【0019】
なお、本発明のプロテクタ16Aを適用可能なゴムホースについては、用途、材質などは限定されず、汎用のゴムホースであればいずれも適用可能である。例えば、天然ゴム、イソプレンゴム、スチレン−ブタジエンゴム、ブタジエンゴム、ブチルゴム、エチレン−プロピレンゴム、クロロプレンゴム、クロロスルホン化ポリエチレン、ニトリルゴム、ウレタンゴム、多硫化ゴム、アクリルゴム、エピクロルヒドリンゴム、シリコーンゴム、ふっ素ゴム、水素化ニトリルゴムなどからなる、更には、繊維等の補強層が埋設されてなるゴムホース等に適用できる。
【0020】
そして、本発明の他の特徴は、ホース用プロテクタ16Aが、加硫ゴムを粒状に粉砕したリサイクル粉砕物で形成されていることにある。リサイクル粉砕物を使用しているため、マテリアルリサイクルによる廃ゴムの有効利用が可能となる。
【0021】
リサイクル粉砕物としては、使用済み廃タイヤ、廃チューブ、ゴム加工工場から出る屑ゴムをはじめとする各種自動車部品や、その他の一般加硫ゴム製品の粉砕物が使用できる。なお、リサイクル粉砕物であるため、粉砕物にはゴム成分以外(例えば繊維など)が混入することもあるが、プロテクタ16Aとした際にプロテクト作用を奏し、ゴムホースとの接着性に悪影響を及ぼすほどのものでなければ問題はない。リサイクル粉砕物として使用される加硫ゴムとしては、上記と同様、例えば、天然ゴム、イソプレンゴム、スチレン−ブタジエンゴム、ブタジエンゴム、ブチルゴム、エチレン−プロピレンゴム、クロロプレンゴム、クロロスルホン化ポリエチレン、ニトリルゴム、ウレタンゴム、多硫化ゴム、アクリルゴム、エピクロルヒドリンゴム、シリコーンゴム、ふっ素ゴム、水素化ニトリルゴムなどが利用でき、プロテクタ16Aとしての耐久性を満足できるものを選択して使用する。
【0022】
リサイクル粉砕物は、上記加硫ゴム(廃ゴム)を公知の粉砕方法で粉砕することにより得られる。例えば、冷却した原料屑ゴムを汎用の粉砕機で粉砕した後、ふるいわけすることにより得られる。リサイクル粉砕物を得る際には、例えば、特公昭60−9885号公報、特開平5−123600号公報、特表平11−513614号公報などに記載された処理装置を使用することができる。
【0023】
本発明において好適に適用可能なリサイクル粉砕物の粒径は、通常、約0.5〜5mm、望ましくは約1〜3mmとする。なお、厚みの厚いプロテクタに使用する場合はより大きな粒径であってもよい。
【0024】
本発明のホース用プロテクタ16Aは、ゴムホース12外周の必要部位に接着剤を塗布し、該接着剤塗布部位に上記リサイクル粉砕物を接着させて形成することができる。接着剤塗布部位に上記リサイクル粉砕物をまぶして接着するのみで、必要部位のみにプロテクタ16Aを形成することができ、ホース全周を覆わなくとも、プロテクタ16Aが十分にプロテクト作用を奏する。また、複雑な装置を使用する必要がなく、製造が容易である。また、従来のプロテクタ16の問題点であった、皺18や開き20による意匠性の低下を解決できる。なお、付着させたリサイクル粉砕物の表面に同様の接着剤を塗布コートすることで、粉砕物の脱落防止や見栄え向上が期待できる。
【0025】
上記方法においてゴムホース12とリサイクル粉砕物とを接着する接着剤としては、ゴムホース12及びリサイクル粉砕物の材質によって適宜選択可能であるが、通常、ゴム用接着剤として使用されるものであれば好適に使用できる。例えば、天然ゴム系接着剤、合成ゴム系接着剤などのゴム系接着剤、ウレタン系接着剤、エポキシ樹脂系接着剤、シアノアクリレート系接着剤、シリコンゴム系接着剤などの樹脂系接着剤の中のいずれかから選択することができる。
【0026】
上記天然ゴム系接着剤としては、ラテックス型と溶液型がある。ラテックス型は、約60%に濃縮した天然ゴムラテックスに適当な増粘剤、加硫剤、充填剤を加えたもの、溶液型は、生ゴムに充填剤、加硫剤、加硫促進剤、及び増粘剤(ロジン、クマロン樹脂、キシレン樹脂、フェノール樹脂など)などを素練りしながら添加、揮発油に溶解したものであって、いずれも使用可能である。天然ゴム系接着剤を使用する場合は、加硫接着により結合される。
【0027】
上記合成ゴム系接着剤としては、スチレン−ブタジエンゴム系、ニトリルゴム系、クロロプレンゴム系、ビニルピリジンゴム系、低分子量液状のポリイソブチレン系、アクリルゴム系、ふっ素ゴム系、シリコーンゴム系などがある。これらを使用する場合も加硫接着により結合される。
【0028】
ゴムホース12への接着剤の塗布は、スプレー塗装、はけ塗装、どぶ漬けなど汎用の方法で行えばよい。
【0029】
なお、ゴムホース12及びリサイクル粉砕物は接着前に表面に前処理を施して、より高い接着力を得るようにしておくことが望ましい。前処理としては、バフがけ、溶剤によるふき取り、化学的表面処理などがある。
【0030】
また、リサイクル粉砕物は、そのままの状態で使用する以外に、先に接着剤と混合して、シート状に成形した後で、該シートをゴムホース12に接着してプロテクタ16Aとすることができる。先にシート状に成形することにより、粉砕物をまぶしてゴムホース12に接着する上記の方法に比して取り扱い性が向上する。すなわち、ゴムホース12に接着剤を塗布して、該接着剤塗布部位にシートを貼り付ければよい。シートは、所要部位に応じてカットし、大きさを調整して使用すればよく、使用態様がより増大する。なお、ホースの曲がり部に用いる場合は、シート成形時に事前に曲がり形状を付与してもよい。
【0031】
上記の如くリサイクル粉砕物をシート状にする場合は、可撓性の高いシートとすることが望ましい。シートの可撓性が低いと、従来の如く屈曲部にプロテクタ16Aを使用した際に、皺などが発生しやすくなる。またシートの厚みは、従来使用していたプロテクタ16の厚みとほぼ同等とすることができ、例えば、EPDM系ゴムホースに使用する場合、約2mm前後とすることができる。
【0032】
上記シート成形に使用する接着剤としては、上記で述べた天然ゴム系接着剤や、合成ゴム系接着剤、ウレタン系接着剤、エポキシ樹脂系接着剤、シアノアクリレート系接着剤、シリコンゴム系接着剤の中のいずれかから選択することが、接着性を確保しやすく望ましい。
【0033】
上記シートを成形する際の接着剤に対するリサイクル粉砕物の混入率は、使用するリサイクル粉砕物の粒径やシートを成形する方法により異なる。例えば、接着剤にリサイクル粉砕物を練りこんだ後、シートに成形する場合の混入率は、成形性を考慮して約10〜40%と設定することができる。また、シート状に集めたリサイクル粉砕物に液状の接着剤を流し込んで固めてシートを形成する場合の混入率は、約40〜90%と設定することができる。さらには、接着剤とリサイクル粉砕物以外の添加剤を含有させることもできる。例えば、着色顔料をともに添加して混合すれば、プロテクタ16Aのカラー化が容易となり、意匠性がさらに向上する。
【0034】
本発明のホース用プロテクタ16Aは、さらに下記方法によっても形成可能である。
【0035】
金型内に上記シート成形の際に用いた混合物と、ゴムホース12とをセットし、混合物が完全凝固する前に、混合物とゴムホース12とを型締め圧着することにより、ゴムホース12にリサイクル粉砕物を接着させてプロテクタ16Aを形成する。リサイクル粉砕物を型締めでホース外周に押圧出来るので、型締めをしない場合に比して、リサイクル粉砕物のゴムホース12への接着性が向上する。
【0036】
上記方法における型締めの圧力は、例えば、約0.5MPa以上とすることができる。
【0037】
なお、ゴムホース12とプロテクタ16Aとの間に要求される接着強度は、ゴムホース12の用途により異なるが、例えば、EPDM系ゴムホースのプロテクタとする場合、接着強度:約30N/25mm以上であることが望ましい。
【0038】
本発明のホース用プロテクタ16Aを形成するさらに他の方法として、金型内に上記リサイクル粉砕物と低粘度未加硫ゴム(ゴム糊など)とを含有する混合物と、ゴムホース12とをセットし、型締め圧着と同時に低粘度未加硫ゴムを加硫することにより、リサイクル粉砕物とゴムホース12とを加硫接着してプロテクタ16Aを形成する方法がある。低粘度未加硫ゴムがリサイクル粉砕物とともに加硫接着されるため、プロテクタ16Aが確実にホースに固定される。
【0039】
上記低粘度未加硫ゴム(ゴム糊)としては、上記で述べた天然ゴム系接着剤、合成ゴム系接着剤を使用できる。
【0040】
ここで、上記低粘度未加硫ゴムとリサイクル粉砕物からなる混合物は、完全に未加硫状態でなくてもよい。即ち、型締め圧着時に半加硫状態であってもゴムホース12との加硫接着は可能である。なお、上記低粘度未加硫ゴムには、加硫剤、加硫促進剤、軟化剤、粘着付与剤、着色剤、老化防止剤、樹脂、ワックス、カーボンブラック、シリカ、炭酸カルシウムなどの無機充填剤、その他通常ゴムに使用される配合剤が適宜添加されている。
【0041】
低粘度未加硫ゴムの加硫は、硫黄加硫、金属酸化物加硫、チウラム加硫、過酸化物加硫、キノイド加硫、樹脂加硫、アミン加硫、ジイソシアネート加硫、その他の加硫方法いずれでもよく、低粘度未加硫ゴムの種類に応じて適宜選択する。
【0042】
また、加硫は、汎用の加硫装置を用いて行えばよい。加硫温度、加硫時間についても常法に従って適宜設定すればよい。
【0043】
上記において、プロテクタ16A−ゴムホース12間の加硫接着を、ゴムホース12の加硫と同時に行うことが望ましい。別々に加硫を行う場合に比して、さらに接着強度が向上するとともに、製造工程が簡略化できる。
【0044】
本方法は、例えば、金型内に少なくとも最外層が未加硫ゴムからなるホースをマンドレルにセットした状態で収容し、プロテクタ16Aを装着したい部分に上記低粘度未加硫ゴムとリサイクル粉砕物の混合物を塗布し、型締め圧着を行いながらホースと低粘度未加硫ゴムとを同時加硫すればよい。この際の加硫条件も、定法に応じて適宜設定すればよい。
【0045】
なお、必然的ではないが、本発明のホース用プロテクタ16Aを製造する際、耐久性、耐熱性、接着性等の向上を目的として、ゴムホース12及び/又はプロテクタ16Aに樹脂コーティングを施してもよい。ゴムホース12−プロテクタ16A間の接着性の向上を目的として、樹脂コーティングを行う場合は、ゴムホース12及び/又はプロテクタ16Aの接着面に樹脂コーティングを施した後、上述の各方法を用いて接着する。また、耐久性や耐熱性の向上を目的として樹脂コーティングを行う場合は、プロテクタ16A接着前にゴムホース12に樹脂コーティングを行っても、プロテクタ16A接着後にゴムホース12及び/又はプロテクタ16Aに樹脂コーティングを行ってもよい。
【0046】
この際コーティングに使用可能な樹脂としては、ウレタン、PP、PE、PA等、汎用のコーティング剤が使用でき、スプレー塗装、はけ塗装、どぶ漬けなど汎用の方法でコーティングすればよい。
【0047】
また、本明細書においては、本発明のホース用プロテクタ16Aをゴムホースに適用することを原則としているが、本発明は、ゴムホース以外のホース、更にはその他、各種製品の損傷保護を目的とした使用も、当然可能である。
【0048】
【発明の効果】
本発明のホース用プロテクタは、加硫ゴムを粒状に粉砕したリサイクル粉砕物を使用して形成されているため、資源の有効利用を図ることができる。また、リサイクル粉砕物をシート状に成形して使用することにより取り扱い性が向上する。
【0049】
一方、本発明のホース用プロテクタの製造方法は、ゴムホース外周の必要部位に接着剤を塗布し、該接着剤塗布部位に加硫ゴムを粒状に粉砕したリサイクル粉砕物を接着させてプロテクタを形成することで、接着剤塗布部位のみにプロテクタを形成することができ、製造が容易である。また、従来の、皺や開きによる意匠性の問題を解決できる。
【0050】
上記方法において、金型内に加硫ゴムを粒状に粉砕したリサイクル粉砕物と接着剤とを含有する混合物と、ゴムホースとをセットし、混合物が完全凝固する前に、混合物とゴムホースとを型締め圧着することにより、リサイクル粉砕物のゴムホースへの接着性が向上する。
【0051】
さらに、金型内に加硫ゴムを粒状に粉砕したリサイクル粉砕物と低粘度未加硫ゴムとを含有する混合物と、ゴムホースとをセットし、型締め圧着と同時に低粘度未加硫ゴムを加硫することにより、低粘度未加硫ゴムがリサイクル粉砕物とともに加硫接着されるため、プロテクタが確実にホースに固定される。
【0052】
そして加硫接着を、ゴムホースの加硫と同時に行うことで、接着強度が向上するとともに、製造工程が簡略化できる。
【図面の簡単な説明】
【図1】従来のホース用プロテクタ16を自動車用ゴムホース12に装着した場合の装着概観モデル図である。
【図2】本発明のホース用プロテクタ16Aを自動車用ゴムホース12に装着した場合の装着概観モデル図である。
【符号の説明】
12 ゴムホース
14 干渉物
16,16A プロテクタ
Claims (1)
- 金型内に加硫ゴムを粒状に粉砕したリサイクル粉砕物と低粘度未加硫ゴムとを含有する混合物と、ゴムホースとをセットし、型締め圧着と同時に前記低粘度未加硫ゴムを加硫することにより、前記リサイクル粉砕物とゴムホースとを、ゴムホースの加硫と同時に加硫接着してプロテクタを形成するホース用プロテクタの製造方法であって、
前記金型内に少なくとも最外層が未加硫ゴムからなるホースをマンドレルにセットした状態で収容し、前記プロテクタを装着したいホースの長手方向及び周方向の双方で限定される部分に、前記低粘度未加硫ゴムとリサイクル粉砕物の混合物を塗布し、型締め圧着を行いながら前記ホースと前記低粘度未加硫ゴムとを同時加硫することを特徴とするホース用プロテクタの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001307783A JP4082011B2 (ja) | 2001-10-03 | 2001-10-03 | ホース用プロテクタ及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001307783A JP4082011B2 (ja) | 2001-10-03 | 2001-10-03 | ホース用プロテクタ及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003113995A JP2003113995A (ja) | 2003-04-18 |
| JP4082011B2 true JP4082011B2 (ja) | 2008-04-30 |
Family
ID=19127194
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001307783A Expired - Fee Related JP4082011B2 (ja) | 2001-10-03 | 2001-10-03 | ホース用プロテクタ及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4082011B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6005351B2 (ja) * | 2011-10-31 | 2016-10-12 | 株式会社ハイレックスコーポレーション | プロテクター、複合筒状体、コントロールケーブル、車両用ホースおよびプロテクターの製造方法 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0195008A (ja) * | 1987-10-06 | 1989-04-13 | Toyoda Gosei Co Ltd | プロテクタ付ホースの加工方法 |
| JPH0262197U (ja) * | 1988-10-29 | 1990-05-09 | ||
| JPH03144193A (ja) * | 1989-10-31 | 1991-06-19 | Toyoda Gosei Co Ltd | 被覆物の固定方法 |
| JPH04111992U (ja) * | 1991-03-14 | 1992-09-29 | 東海ゴム工業株式会社 | プロテクタ装着装置 |
| JPH0734017U (ja) * | 1993-12-03 | 1995-06-23 | 株式会社イノアックコーポレーション | 車止め |
| JPH10310661A (ja) * | 1997-05-12 | 1998-11-24 | Torendo Biyuu:Kk | ゴム材料の製造方法及びそれにより得られるゴム材料 |
| JP3683678B2 (ja) * | 1997-05-15 | 2005-08-17 | 大道寺 徹也 | ゴム材料の製造方法 |
| JP3172147B2 (ja) * | 1999-04-07 | 2001-06-04 | 株式会社 ハイケミカル | 階段用防音滑り止めシート及びその製造方法 |
| JP2001099389A (ja) * | 1999-09-28 | 2001-04-10 | Teito Rubber Ltd | 車両用ホ−スプロテクタ− |
| JP2001115409A (ja) * | 1999-10-14 | 2001-04-24 | Omc:Kk | カラー弾性舗装方法 |
-
2001
- 2001-10-03 JP JP2001307783A patent/JP4082011B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003113995A (ja) | 2003-04-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2397347B1 (en) | Method for making pneumatic tire with foam noise damper and tire with foam noise damper | |
| EP3433112B1 (en) | Soundproof self-sealing tyre for vehicle wheels | |
| EP2397314B1 (en) | Method for making pneumatic tire with foam noise damper | |
| US10632799B2 (en) | Film to keep tire surface clean and simultaneously prime for better adhesion of balance pad | |
| JP5600149B2 (ja) | 空気入りタイヤ及びその製造方法 | |
| JP4599034B2 (ja) | 接着剤組成物及びゴムとの接着方法 | |
| CN102328445A (zh) | 用于制造具有泡沫消音器的充气轮胎的方法 | |
| CN102712217A (zh) | 非充气式轮胎的轮胎/车轮组装体 | |
| AU3013201A (en) | Tire comprising a hydrophilic polymer and elastomeric composition employed therein | |
| CN106715148A (zh) | 充气轮胎 | |
| JPS6341209A (ja) | 修理したエラストマ−製品 | |
| JP2003113995A (ja) | ホース用プロテクタ及びその製造方法 | |
| US5824383A (en) | Methods of securing splices in curable rubber articles | |
| JP2000119636A (ja) | 粘着性シーリング材組成物及び該シーリング材組成物を用いたシール方法 | |
| JPH0655661A (ja) | 空気入りタイヤの製造方法 | |
| JP2024057471A (ja) | 空気入りタイヤの製造方法 | |
| JP2004188610A (ja) | 更生タイヤの製造方法 | |
| JP2017001351A (ja) | ゴム接着方法及びタイヤの製造方法 | |
| JP3215511B2 (ja) | 空気入りタイヤの製造方法 | |
| JPH0812815A (ja) | 廃ゴムの再利用方法 | |
| JP3268584B2 (ja) | 管継手およびその製造方法 | |
| JP2000191840A (ja) | 無溶剤セメント | |
| JP2008297495A (ja) | ゴムセメント組成物 | |
| JP2024006377A (ja) | 樹脂ゴム複合体及びタイヤ | |
| JP2011149491A (ja) | ホース成形用被覆材、およびこれを用いるホースの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040408 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070521 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070529 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070712 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080122 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080204 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110222 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110222 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120222 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120222 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130222 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140222 Year of fee payment: 6 |
|
| LAPS | Cancellation because of no payment of annual fees |