JP4082020B2 - 剪断モード型インクジェットヘッドの作製方法 - Google Patents
剪断モード型インクジェットヘッドの作製方法 Download PDFInfo
- Publication number
- JP4082020B2 JP4082020B2 JP2001359193A JP2001359193A JP4082020B2 JP 4082020 B2 JP4082020 B2 JP 4082020B2 JP 2001359193 A JP2001359193 A JP 2001359193A JP 2001359193 A JP2001359193 A JP 2001359193A JP 4082020 B2 JP4082020 B2 JP 4082020B2
- Authority
- JP
- Japan
- Prior art keywords
- cover plate
- rectangular block
- jet head
- ink jet
- shear mode
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 14
- 239000000919 ceramic Substances 0.000 claims description 24
- 239000000758 substrate Substances 0.000 claims description 18
- 239000000853 adhesive Substances 0.000 claims description 9
- 230000001070 adhesive effect Effects 0.000 claims description 9
- 238000005520 cutting process Methods 0.000 claims description 6
- 229910003460 diamond Inorganic materials 0.000 claims description 3
- 239000010432 diamond Substances 0.000 claims description 3
- 238000010586 diagram Methods 0.000 description 6
- 239000002184 metal Substances 0.000 description 6
- 238000000034 method Methods 0.000 description 4
- 229920006332 epoxy adhesive Polymers 0.000 description 3
- 229910010293 ceramic material Inorganic materials 0.000 description 2
- 230000007423 decrease Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000005684 electric field Effects 0.000 description 2
- 238000009832 plasma treatment Methods 0.000 description 2
- 238000004544 sputter deposition Methods 0.000 description 2
- 229920001283 Polyalkylene terephthalate Polymers 0.000 description 1
- 239000004695 Polyether sulfone Substances 0.000 description 1
- 239000004697 Polyetherimide Substances 0.000 description 1
- 239000004642 Polyimide Substances 0.000 description 1
- 230000002238 attenuated effect Effects 0.000 description 1
- 229920002301 cellulose acetate Polymers 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 239000004020 conductor Substances 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000007641 inkjet printing Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 230000013011 mating Effects 0.000 description 1
- 230000005499 meniscus Effects 0.000 description 1
- 238000005192 partition Methods 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 229920001643 poly(ether ketone) Polymers 0.000 description 1
- 229920000515 polycarbonate Polymers 0.000 description 1
- 239000004417 polycarbonate Substances 0.000 description 1
- 229920006393 polyether sulfone Polymers 0.000 description 1
- 229920001601 polyetherimide Polymers 0.000 description 1
- 229920000139 polyethylene terephthalate Polymers 0.000 description 1
- 239000005020 polyethylene terephthalate Substances 0.000 description 1
- 229920001721 polyimide Polymers 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
Images


Landscapes
- Particle Formation And Scattering Control In Inkjet Printers (AREA)
Description
【発明の属する技術分野】
本発明は、高速記録に適してかつ量産に有利な剪断モード型インクジェットヘッドの作製方法に関する。
【0002】
【従来の技術】
ドロップ・オン・デマンド型のインクジェット方式の印字装置の1つとして、特開昭63−252750号、特開平6−234212〜234216号等に記載の剪断モード型のものが、小型化や高速化に有利であるとして知られている。
【0003】
これは、圧電性セラミックに形成されたインクチャネルの隔壁の圧電厚みすべり変形を利用して、まずインクチャネル容積を拡大するような圧力を掛けて、インクをチャネル内に補給し、続いてチャネル容積を縮小する様な圧力を掛けてノズルからインク滴を吐出させるものである。
【0004】
この際、インクを吐出するために掛けた圧力が、インクを吐出した後も残留して振動するため、ノズル内のインク圧力が変動し、インクメニスカスが振動する。この振動は数回繰り返されると、次第に減衰して次の吐出が可能となる。
【0005】
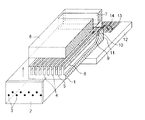
図1はこの様な剪断モード型インクジェットヘッドの構成の例を示す部分断面斜視図である。図において、1は圧電性セラミック基板、2はノズルプレート、3はノズル、4はインクチャネル、5は側壁、6はカバープレート、7は各インクチャネルに連通して設けられたインク供給部である。
【0006】
圧電性セラミック基板1にはダイヤモンドブレード等により切削加工され、複数の溝(インクチャネル)4が全て同じ形状で平行に形成され、溝4の側面となる側壁5は矢印の方向に分局されている。溝4の深さは圧電性セラミック基板の一方の端面11に近づくにつれて徐々に浅くなって、端面11近傍では浅溝9とされている。溝4の内面には、その両側面の上半分に金属電極8がスパッタリング等によって形成されている。又、浅溝9の内面には、その側面及び底面に導入電極10がスパッタリング等によって形成されており、金属電極8と導入電極10は連通している。
【0007】
カバープレート6は、セラミック材料又は樹脂材料等から形成され、研削又は切削加工等によって、インク供給部7が形成されている。そして、圧電性セラミック基板1の溝4が加工された面とカバープレート6のインク供給部7が加工された面とがエポキシ系接着剤等を用いて接着され、溝4の上面がカバープレート6で覆われてインクチャネルとなる。
【0008】
圧電性セラミック基板1及びカバープレート6の端面に、各インクチャネル4の位置に対応する位置にノズル3が設けられたノズルプレート2が接着される。ノズルプレートはPET等のポリアルキレンテレフタレート、ポリイミド、ポリエーテルイミド、ポリエーテルケトン、ポリエーテルスルホン、ポリカーボネート、酢酸セルロース等のプラスチック又はステンレスの様な金属板によって形成されている。
【0009】
圧電性セラミック基板1の溝4の加工側と反対側の面には、各インクチャネル4の位置に対応する位置に導電層のパターン13が形成された基板12がエポキシ系接着剤等によって接着されており、導電層のパターン13と浅溝9の導入電極10とはワイヤボンディングの導線14で接続されている。
【0010】
図2はインク出射の動作原理を説明する図である。図のインクチャネル4からインクを出射するにあたり、金属電極8aと8bに正の駆動電圧が印加され、金属電極8cと8dが接地される。図2(b)に示す様に、それぞれの側壁5には矢印の方向の駆動電界が発生する。この駆動電界の方向は圧電性セラミック基板の分局方向と直交しているため、各側壁5は圧電厚みすべり効果により、この場合、インクチャネル4の内部方向に急激に変形する。この変形によってインクチャネル4の容積が減少してインク圧力が急速に増大し、圧力波が発生して、インクチャネル4に連通するノズル3からインク滴が噴射される。
【0011】
駆動電圧の印加が停止されると、各側壁5が変形前の位置(図2(a))に徐々に戻るため、インクチャネル4内のインク圧力が徐々に低下する。そして、図示しないインク供給源(タンク)からインク供給部7を通してインクチャネル4にインクが供給される。
【0012】
【発明が解決しようとする課題】
前述のように、剪断モードタイプのインクジェットヘッドは圧電性セラミック基板1に形成されたインクチャネル4の側壁5の圧電厚みすべり変形を利用するものであるので、カバープレート6は、変形に対する強度等の理由でセラミック材料から形成されるのが好ましく、研削又は切削加工等によって、インク供給部7が形成される。
【0013】
実際にはカバープレートは1mmに満たない薄さで、セラミックの薄板に加工を施すことは大変困難であり、一つずつ加工を施しているのが実体で大量生産には至っていない。又、インク供給部7の穴周面に凹凸が有ったりするとインクチャネル4の個々の長さの精度がばらついてインクの射出が曲がってしまったりすることがある。更に、穴の角がどうしても丸み(R)を持ってしまい、各インクチャネルへの均等なインク供給に問題を生ずる場合がある。
【0014】
本発明は、上記の事情に鑑みてなされたものであり、その目的は、剪断モード型インクジェットヘッドの、各インクチャネルに連通する形態のインク供給部の加工精度を上げて安定な高速射出を実現し得るカバープレートを提供し、かつ該インクジェットヘッドの量産化を可能ならしめることにある。
【0015】
【課題を解決するための手段】
本発明の上記目的は、
セラミック製の第1の矩形ブロックの一面に、作製しようとする板状のカバープレートの厚み方向に延びる凹部を加工するステップと、
凹部を有した前記第1の矩形ブロックを、セラミック製の第2の矩形ブロックに、該凹部を第2の矩形ブロック側にして接着剤を用いて貼り付けるステップと、
第1の矩形ブロックが貼られた第2の矩形ブロックを、前記凹部を横切る方向に凹部を含む断面でスライスすることにより、前記凹部による空洞を有した板状にスライスされたカバープレートを得るステップと、
板状にスライスされたカバープレートを、複数のインクチャネルが溝加工された圧電性セラミック基板に、前記スライスされた側の面と前記溝加工された面を対向させて貼合するステップと、
を備えたことを特徴とする剪断モード型インクジェットヘッドの作製方法、
により達成される。
【0016】
即ち本発明者は、薄板へのインク供給部の穿孔加工は困難で精度の向上が難しいところ、厚みの有るブロックで予めインク導入口を形成してスライスによりカバープレートを切り出すことにより、加工の困難さのみならず生産性をも改良できることを見出し本発明に至ったものである。
【0017】
【発明の実施の形態】
以下、具体的な製造の実施形態を説明するが本発明はこれに限定されるものではない。
【0018】
先ず、図3に示す様に、第2の矩形ブロック33の両側に、ダイシングソーやダイヤモンドブレード等を用いて凹部32が形成された第1の矩形ブロック31をエポキシ系接着剤等を用いて合わせ面に隙間が生じないように接着する。接着剤はディスペンサー塗布、スクリーン塗布等により付与し加圧、加熱によって接着し、はみ出した接着剤は研削、プラズマ処理等によって除去する様な方法を採用できる。更に、密閉性を阻害しない位置にグルーガードを設けることもできる。接着剤を均一に塗布するために合わせ面をUV処理、プラズマ処理等で表面処理したり、プライマー層を形成したりしても良い。
【0019】
次いで、図4に示す様に、ワイヤーソー等によりスライスし、圧電性セラミック基板と貼合する側の表面をラッピング処理等により平滑に仕上げ、ヘッド2個分のカバープレート部材41を得る。
【0020】
図5に、インクチャネル4が溝加工され、ノズル形成面52は切断されていない圧電性セラミック基板51に前記カバープレート部材41を貼合する工程のモデル図を、インクチャネル部分を断面として示す。図3における凹部32と矩形ブロック同士の接着によって形成されたインク導入部用の穿孔53はインクチャネルの浅溝9部分に位置合わせされて、カバープレート部材41は前記矩形ブロック同士の接着と同様にして貼合が行われる。次いでA−A’線で示される切断位置で切断されてノズル形成面52とし2個のヘッド部材を得る。
【0021】
【発明の効果】
本発明によれば、複数のインクチャネルに連通する形態のインク供給部用の穿孔を有するカバープレートを、一面に矩形凹部が加工された第1の矩形ブロックの該加工面と第2の矩形ブロックの平滑面とを貼り合わせて形成されたセラミック製矩形ブロックから切り出すので、インク供給部の角の丸みを改善することができ、加工精度に優れ、且つ凹部が加工された部分の第2の矩形ブロック面には接着剤が塗布されないこともあり、インクの射出の曲がりを防止でき、各インクチャネルへの均等なインク供給を可能ならしめ、安定した高速射出を実現し得る。
【0022】
加えて加工性が向上し、大量生産への対応が容易である。
【図面の簡単な説明】
【図1】剪断モード型インクジェットヘッドの構成の例を示す部分断面斜視図である。
【図2】インク出射の動作原理を説明する図である。
【図3】本発明に係るプロセスを説明するモデル図である。
【図4】本発明に係るカバープレート部材の切り出しを示すモデル図である。
【図5】圧電性セラミック基板とカバープレート部材との貼合を示すモデル図である。
【符号の説明】
1 圧電性セラミック基板
2 ノズルプレート
3 ノズル
4 インクチャネル
5 側壁
6 カバープレート
7 インク供給部
8 金属電極
9 浅溝
10 導入電極
Claims (7)
- セラミック製の第1の矩形ブロックの一面に、作製しようとする板状のカバープレートの厚み方向に延びる凹部を加工するステップと、
凹部を有した前記第1の矩形ブロックを、セラミック製の第2の矩形ブロックに、該凹部を第2の矩形ブロック側にして接着剤を用いて貼り付けるステップと、
第1の矩形ブロックが貼られた第2の矩形ブロックを、前記凹部を横切る方向に凹部を含む断面でスライスすることにより、前記凹部による空洞を有した板状にスライスされたカバープレートを得るステップと、
板状にスライスされたカバープレートを、複数のインクチャネルが溝加工された圧電性セラミック基板に、前記スライスされた側の面と前記溝加工された面を対向させて貼合するステップと、
を備えたことを特徴とする剪断モード型インクジェットヘッドの作製方法。 - 前記凹部は、複数のインクチャネルに連通するとともに複数のインクチャネルに共通に設けられたインク供給部用の穿孔であることを特徴とする請求項1に記載の剪断モード型インクジェットヘッドの作製方法。
- 前記貼り付けるステップは、凹部を有した前記第1の矩形ブロック2つを、セラミック製の第2の矩形ブロックの両側に、該凹部を第2の矩形ブロック側にして接着剤を用いて貼り付け、
前記カバープレートを得るステップは、前記第1の矩形ブロック2つが貼られた第2の矩形ブロックを、前記凹部を横切る方向に凹部を含む断面でスライスすることにより、両側に前記凹部による空洞を有した板状にスライスされたカバープレートを得るものであり、
前記カバープレートが貼合された圧電性セラミック基板を2つの凹部の間でカットするステップを備えたことを特徴とする請求項1または2に記載の剪断モード型インクジェットヘッドの作製方法。 - 前記カバープレートを得るステップは、前記第1の矩形ブロックが貼られた第2の矩形ブロックを前記凹部を横切る方向に所定のピッチでスライスして、両面がスライスされた複数のカバープレートを得ることを特徴とする請求項1乃至3の何れか1項に記載の剪断モード型インクジェットヘッドの作製方法。
- 前記カバープレートを得るステップと前記貼合するステップの間に、前記カバープレートにおける前記圧電性セラミック基板に貼合する側の面をラッピング処理するステップを有し、
前記貼合するステップは、板状にスライスされたカバープレートを、複数のインクチャネルが溝加工された圧電性セラミック基板に、前記ラッピング処理された面と前記溝加工された面を対向させて貼合することを特徴とする請求項1乃至4の何れか1項に記載の剪断モード型インクジェットヘッドの作製方法。 - 前記貼り付けるステップの後に、接着面からはみ出した接着剤を除去するステップを有することを特徴とする請求項1乃至5の何れか1項に記載の剪断モード型インクジェットヘッドの作製方法。
- 前記凹部を加工するステップは、ダイシングソーまたはダイヤモンドブレードを用いて前記凹部を加工することを特徴とする請求項1乃至6の何れか1項に記載の剪断モード型インクジェットヘッドの作製方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001359193A JP4082020B2 (ja) | 2001-11-26 | 2001-11-26 | 剪断モード型インクジェットヘッドの作製方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001359193A JP4082020B2 (ja) | 2001-11-26 | 2001-11-26 | 剪断モード型インクジェットヘッドの作製方法 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2003154667A JP2003154667A (ja) | 2003-05-27 |
| JP2003154667A5 JP2003154667A5 (ja) | 2005-07-14 |
| JP4082020B2 true JP4082020B2 (ja) | 2008-04-30 |
Family
ID=19170245
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001359193A Expired - Fee Related JP4082020B2 (ja) | 2001-11-26 | 2001-11-26 | 剪断モード型インクジェットヘッドの作製方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4082020B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4614059B2 (ja) * | 2004-09-24 | 2011-01-19 | セイコーエプソン株式会社 | 液体噴射ヘッドの製造方法 |
-
2001
- 2001-11-26 JP JP2001359193A patent/JP4082020B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003154667A (ja) | 2003-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1005986A1 (en) | Fluid jetting device and its production process | |
| JPH07132596A (ja) | インク噴射装置 | |
| KR100339732B1 (ko) | 잉크젯프린트헤드제조 | |
| US8733899B2 (en) | Inkjet head and method of manufacturing the same | |
| JP3024466B2 (ja) | 液滴噴射装置 | |
| JP3649634B2 (ja) | インクジェットプリンタヘッド及びその製造方法 | |
| JPH04353457A (ja) | 液滴噴射装置 | |
| JP4352589B2 (ja) | 剪断モード型インクジェットヘッドの作製方法 | |
| US6481073B1 (en) | Method for manufacturing ink jet print head | |
| JP2003154667A (ja) | 剪断モード型インクジェットヘッド | |
| JP3342344B2 (ja) | インクジェットヘッド | |
| JP3767172B2 (ja) | インクジェットヘッド | |
| JP3485296B2 (ja) | インクジェットプリンタヘッド | |
| JPH0957964A (ja) | インクジェットヘッド | |
| JPH06218918A (ja) | 液滴噴射装置 | |
| JP3674262B2 (ja) | インクジェットヘッド | |
| JP3099514B2 (ja) | インクジェットヘッド | |
| JP3424690B2 (ja) | 液滴噴射装置 | |
| JPH07156395A (ja) | インク噴射装置 | |
| JPH04348949A (ja) | 液滴噴射装置 | |
| JPH09131867A (ja) | インクジェット記録ヘッド及びその製造方法 | |
| JPH06344563A (ja) | インクジェットヘッド | |
| JPH06270402A (ja) | 液滴噴射装置 | |
| JP3024307B2 (ja) | インクジェットプリンタヘッド | |
| JPH08192515A (ja) | インク噴射装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041118 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20041118 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20061215 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070109 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070302 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071030 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071220 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080122 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080204 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 4082020 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110222 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110222 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120222 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120222 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130222 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130222 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140222 Year of fee payment: 6 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |