JP4132980B2 - 光学素子成形用金型 - Google Patents
光学素子成形用金型 Download PDFInfo
- Publication number
- JP4132980B2 JP4132980B2 JP2002152943A JP2002152943A JP4132980B2 JP 4132980 B2 JP4132980 B2 JP 4132980B2 JP 2002152943 A JP2002152943 A JP 2002152943A JP 2002152943 A JP2002152943 A JP 2002152943A JP 4132980 B2 JP4132980 B2 JP 4132980B2
- Authority
- JP
- Japan
- Prior art keywords
- support ring
- lens barrel
- die
- optical element
- molding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000000465 moulding Methods 0.000 title claims description 34
- 230000003287 optical effect Effects 0.000 title claims description 25
- 230000002093 peripheral effect Effects 0.000 claims description 14
- 239000011521 glass Substances 0.000 claims description 5
- 239000000463 material Substances 0.000 claims description 3
- 239000012778 molding material Substances 0.000 description 13
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 238000004891 communication Methods 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 239000013307 optical fiber Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B11/00—Pressing molten glass or performed glass reheated to equivalent low viscosity without blowing
- C03B11/06—Construction of plunger or mould
- C03B11/08—Construction of plunger or mould for making solid articles, e.g. lenses
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2215/00—Press-moulding glass
- C03B2215/40—Product characteristics
- C03B2215/46—Lenses, e.g. bi-convex
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2215/00—Press-moulding glass
- C03B2215/40—Product characteristics
- C03B2215/46—Lenses, e.g. bi-convex
- C03B2215/48—Convex-concave
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2215/00—Press-moulding glass
- C03B2215/72—Barrel presses or equivalent, e.g. of the ring mould type
- C03B2215/73—Barrel presses or equivalent, e.g. of the ring mould type with means to allow glass overflow in a direction perpendicular to the press axis
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2215/00—Press-moulding glass
- C03B2215/79—Uniting product and product holder during pressing, e.g. lens and lens holder
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Description
【発明の属する技術分野】
本発明は、例えば非球面レンズ等の、高精度な光学素子をプレス成形によって製造する際に使用される成形用金型に係る。
【0002】
【従来の技術】
近年、光通信などに用いられるレンズでは、光の結合効率を向上させるため、レンズの面精度、ディセンタ、チルトなどについて要求される精度が次第に厳しくなって来ている。また、これらのレンズでは、高精度化及び小型化のため、レンズ径が小さくなると同時に非球面化が進んでいる。
【0003】
レーザ・ダイオードから出た光を光ファイバに集光させるレンズでは、ステンレス製の鏡筒にレンズを固定し、この鏡筒付きレンズをレーザ・ダイオード・モジュールにYAGレーザで溶接して固定している。このような鏡筒付きレンズを製造する際、非球面レンズの成形と非球面レンズの鏡筒への固定を同時に行うことができるプレス成形法が広く採用されている。
【0004】
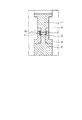
図2に、鏡筒付きレンズを成形する際に使用される従来の金型の一例を示す。
【0005】
固定ダイ21は、第一支持リング23の中心に設けられた装着孔の中に装着されている。移動ダイ22は、第二支持リング24の中心に設けられた装着孔の中に装着されている。各装着孔は、それぞれの入口部分に内径が拡大された部分が形成されており、その内側に鏡筒12が収容される。
【0006】
移動ダイ22の先端部の外周に鏡筒12を装着した後、移動ダイ22の上にガラス製の成形素材をセットする。次いで、移動ダイ22を固定ダイ21に近付け、その状態で成形素材を固定ダイ21、移動ダイ22、第一支持リング23及び第二支持リング24とともに加熱する。成形素材が所定の成形温度で安定したところで、移動ダイ22を更に前進させて移動ダイ22と固定ダイ21の間にプレス荷重を加え、型面の形状を成形素材に転写してレンズ11を成形する。このとき同時に、成形素材が横方向に拡がって鏡筒12の内面に押し付けられ、鏡筒12の内側にレンズ11が固定される。
【0007】
(従来技術の問題点)
レーザ・ダイオード・モジュールに用いられる鏡筒付きレンズは、レーザ・ダイオード・モジュールに対する位置決めを容易にするため、鏡筒12の中心軸とレンズ11の中心軸の間のズレ量についての要求精度が非常に厳しい。従来の金型では、レンズ11に対する鏡筒12の位置決めは、鏡筒12の内径と移動ダイ22の外径の嵌合部で行われていた。しかし、この嵌合部の長さを十分に確保することができないので、高精度な位置決めが難しかった。更に、肉厚の薄い鏡筒を用いた場合には、プレス成形の際の成形素材の圧力によって鏡筒が膨らんでしまうという問題もあった。
【0008】
【発明が解決しようとする課題】
本発明は、以上のような鏡筒付きレンズのプレス成形の際に使用される従来の金型の問題点に鑑み成されたもので、本発明の目的は、鏡筒に対するレンズの取り付け精度が高い光学素子成形用金型を提供することにある。
【0009】
【課題を解決するための手段】
本発明の光学素子成形用金型は、
一対のダイを用いてガラス製の光学素子を成形すると同時に、その外周に鏡筒を固定する際に使用される光学素子成形用金型であって、
第一のダイを外周側から支持する第一支持リングと、
第二のダイを外周側から支持する第二支持リングと、
第二のダイの先端部分の周囲に装着され、第二支持リングの内側に嵌合し、前記鏡筒をその後端面及び外周面から支持する第三支持リングと、
を備えたことを特徴とする。
【0010】
本発明の光学素子成形用金型によれば、第三支持リングは第二のダイの先端部分の外周面で位置決めされ、鏡筒は第三支持リングの内周面で位置決めされる。このため、第二のダイに対する第三支持リングの嵌合部の長さ、及び第三支持リングに対する鏡筒の嵌合部の長さとして、それぞれ十分な寸法を確保することができるので、鏡筒の中心軸を第二のダイの中心軸に正確に一致させることができる。また、鏡筒はその外周面から第三支持リングにより支持されるので、第三支持リングの剛性を適切に設定すれば、プレス成形の際の被成形材料の圧力によって鏡筒が横方向に膨らむことを防止することができる。従って、本発明の光学素子成形用金型を用いて鏡筒付きレンズを成形すれば、レンズの中心軸を鏡筒の中心軸に正確に一致させることができる。
【0011】
好ましくは、前記第三支持リングを、前記鏡筒と比べて熱膨張率が小さい材料で製作する。このようにすれば、鏡筒を成形素材とともに成形温度まで加熱したとき、鏡筒と前記第三支持リングの間のクリアランスが小さくなる方向に変化するので、プレス成形の時点における鏡筒の位置精度を高めることができる。
【0012】
好ましくは、前記第三支持リングは、光学素子を成形する際の温度において熱膨張率の差により、前記鏡筒の外周面との間のクリアランスが所定の値以下になるように、あるいは、前記鏡筒の外周面に密着するように、その内径が定められる。
【0013】
【発明の実施の形態】
図1に、本発明による光学素子成形用金型の例を示す。図中、1は固定ダイ(第一のダイ)、2は移動ダイ(第二のダイ)、3は第一支持リング、4は第二支持リング、5は第三支持リング、11は成形されたレンズ(光学素子)、12は鏡筒を表す。
【0014】
固定ダイ1は、第一支持リング3の中に装着されている。移動ダイ2は、第二支持リング4の中に装着されている。第三支持リング5は、第二支持リング4の入口部分に嵌合し、移動ダイ2の先端部の外側に装着されている。固定ダイ1、移動ダイ2及び第三支持リング5が装着される第一及び第二支持リング3、4の穴は、同時加工され、各部品は高精度に芯出しされている。また、第三支持リング5の先端面には、移動ダイ2の先端部の外径と比べて大きい内径の座ぐり穴が設けられている。移動ダイ2の先端部は、その一部がこの座ぐり穴の底から上方に突出している。鏡筒12は、この座ぐり穴の内側に装着されるとともに、移動ダイ2の先端部の外側に装着される。
【0015】
なお、固定ダイ1と第一支持リング3の嵌合部及び移動ダイ2と第二支持リング4の嵌合部のクリアランスは、数ミクロン程度である。また、第二支持リング4と第三支持リング5の嵌合部及び第三支持リング5と鏡筒12の嵌合部のクリアランスも、数ミクロン程度である。第一支持リング3に対する第二支持リング4の位置決めは、両者の周縁部に設けられたガイドピン(図示せず)によって行われる。
【0016】
鏡筒12を第三支持リング5の先端の座ぐり穴に挿入し、鏡筒12の端部を移動ダイ2の先端部の外側に装着する。移動ダイ2の上にガラス製の成形素材をセットする。次いで、移動ダイ2を固定ダイ1に近付け、不活性雰囲気中で、成形素材を固定ダイ1、移動ダイ2、第一支持リング3、第二支持リング4及び第三支持リング5とともに加熱する。成形素材が所定の成形温度で安定したところで、移動ダイ2を更に前進させて移動ダイ2と固定ダイ1の間にプレス荷重を加え、レンズ11を成形する。このとき同時に、成形材料が横方向に拡がって鏡筒12の内面に押し付けられ、鏡筒12の内側にレンズ11が固定される。
【0017】
図1に示す成形用金型を用いて鏡筒付きレンズを製造した。鏡筒12には、ステンレス鋼(SF20T)製で、外径3.2mm、内径2.4mmの部材を使用した。成形素材には、L−BAL42(オハラ社製)のボール材を使用した。第三支持リング5は、超硬で製作した。成形条件は、成形温度:560℃、プレスカ:200kgfであった。成形温度が560℃なので、鏡筒12とそれを保持する第三支持リング5の熱膨張係数の差を考慮して、クリアランスを8μmとした。
【0018】
連続100回成形を行い、鏡筒12とレンズ11の中心のズレを測定したところ、従来の金型では数十μmあったものが数μmとなり、位置決め精度の向上が確認できた。
【0019】
【発明の効果】
本発明の光学素子成形用金型によれば、ガラス製の光学素子を成形すると同時に、その外周に鏡筒を高い位置精度で取り付けることができる。
【図面の簡単な説明】
【図1】本発明による光学素子成形用金型の概要を示す図。
【図2】従来の光学素子成形用金型の概要を示す図。
【符号の説明】
1・・・固定ダイ(第一のダイ)、
2・・・移動ダイ(第二のダイ)、
3・・・第一支持リング、
4・・・第二支持リング、
5・・・第三支持リング、
11・・・レンズ、
12・・・鏡筒、
21・・・固定ダイ、
22・・・移動ダイ、
23・・・第一支持リング、
24・・・第二支持リング。
Claims (4)
- 一対のダイを用いてガラス製の光学素子を成形すると同時に、その外周に鏡筒を固定する際に使用される光学素子成形用金型であって、
第一のダイを外周側から支持する第一支持リングと、
第二のダイを外周側から支持する第二支持リングと、
第二のダイの先端部分の周囲に装着され、第二支持リングの内側に嵌合し、前記鏡筒をその後端面及び外周面から支持する第三支持リングと、
を備えたことを特徴とする光学素子成形用金型。 - 前記第三支持リングは、前記鏡筒と比べて熱膨張率が小さい材料で作られていることを特徴とする請求項1に記載の光学素子成形用金型。
- 前記第三支持リングは、光学素子を成形する際の温度において、熱膨張率の差により前記鏡筒の外周面との間のクリアランスが所定の値以下になるように、その内径が定められていることを特徴とする請求項2に記載の光学素子成形用金型。
- 前記第三支持リングは、光学素子を成形する際の温度において、熱膨張率の差により前記鏡筒の外周面に密着するように、その内径が定められていることを特徴とする請求項2に記載の光学素子成形用金型。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002152943A JP4132980B2 (ja) | 2002-05-27 | 2002-05-27 | 光学素子成形用金型 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002152943A JP4132980B2 (ja) | 2002-05-27 | 2002-05-27 | 光学素子成形用金型 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003342024A JP2003342024A (ja) | 2003-12-03 |
| JP4132980B2 true JP4132980B2 (ja) | 2008-08-13 |
Family
ID=29770151
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002152943A Expired - Fee Related JP4132980B2 (ja) | 2002-05-27 | 2002-05-27 | 光学素子成形用金型 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4132980B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100509668C (zh) * | 2004-10-14 | 2009-07-08 | 亚洲光学股份有限公司 | 光学镜片模造装置及精密模造装置 |
| JP4513521B2 (ja) * | 2004-11-15 | 2010-07-28 | コニカミノルタオプト株式会社 | 光学部品用金型 |
| US11691363B2 (en) | 2020-03-20 | 2023-07-04 | Steris Instrument Management Services, Inc. | Method of forming and incorporating a polymeric lens within a lens housing |
-
2002
- 2002-05-27 JP JP2002152943A patent/JP4132980B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003342024A (ja) | 2003-12-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN1807297B (zh) | 玻璃成形体的制造方法 | |
| JP3849669B2 (ja) | 光学素子製造方法 | |
| US20100242544A1 (en) | Optical lens forming mold | |
| US5211969A (en) | Mold for press molding of optical element | |
| CN102216812A (zh) | 非球面透镜的制造方法 | |
| JP2004279879A (ja) | ホルダ付光学素子 | |
| JP4549820B2 (ja) | モールドプレス成形型及びその製造方法、並びに光学素子の製造方法 | |
| JP2004287319A (ja) | ホルダ付光学素子の製造方法 | |
| JP2003342024A (ja) | 光学素子成形用金型 | |
| JPS61242921A (ja) | ガラスレンズ成形装置 | |
| JP2006232619A (ja) | 保持筒を一体化した成形ガラスレンズ及びその製造装置 | |
| US7065986B2 (en) | Molding assembly | |
| JP2000247653A (ja) | 光学素子成形用金型及び光学素子 | |
| JP2000028887A (ja) | 枠体へのレンズ固定装置、枠体へのレンズ固定方法及び枠体付きレンズ | |
| JP3746570B2 (ja) | 鏡筒付き光学素子の製造方法 | |
| JP5047729B2 (ja) | 鏡筒付光学素子成形装置及び鏡筒付光学素子の製造方法 | |
| JP5112120B2 (ja) | 光学素子の製造方法とその製造用金型組立体 | |
| JP4832939B2 (ja) | 光学素子成形用型の製造方法 | |
| JP4508501B2 (ja) | 光学ガラス素子の成形型 | |
| JP4779836B2 (ja) | 光学素子の製造方法 | |
| CN100509668C (zh) | 光学镜片模造装置及精密模造装置 | |
| JP2005247640A (ja) | 光学素子成形用金型及び光学素子の製造方法 | |
| JP4477518B2 (ja) | 光学素子の製造方法及び装置 | |
| JP3135387B2 (ja) | 鏡筒付光学素子およびその製造方法 | |
| JP2004345880A (ja) | 玉枠付レンズの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050307 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20071219 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080108 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080220 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080507 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080602 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110606 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4132980 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110606 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120606 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130606 Year of fee payment: 5 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |