JP4144916B2 - 熱可塑性樹脂発泡射出成形体およびその製造方法 - Google Patents
熱可塑性樹脂発泡射出成形体およびその製造方法 Download PDFInfo
- Publication number
- JP4144916B2 JP4144916B2 JP07164497A JP7164497A JP4144916B2 JP 4144916 B2 JP4144916 B2 JP 4144916B2 JP 07164497 A JP07164497 A JP 07164497A JP 7164497 A JP7164497 A JP 7164497A JP 4144916 B2 JP4144916 B2 JP 4144916B2
- Authority
- JP
- Japan
- Prior art keywords
- foam
- injection
- thermoplastic resin
- carbon dioxide
- pressure
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000006260 foam Substances 0.000 title claims description 203
- 238000002347 injection Methods 0.000 title claims description 144
- 239000007924 injection Substances 0.000 title claims description 144
- 229920005992 thermoplastic resin Polymers 0.000 title claims description 90
- 238000004519 manufacturing process Methods 0.000 title claims description 43
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 claims description 164
- 210000004027 cell Anatomy 0.000 claims description 148
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 claims description 120
- 239000011347 resin Substances 0.000 claims description 87
- 229920005989 resin Polymers 0.000 claims description 86
- 229910002092 carbon dioxide Inorganic materials 0.000 claims description 82
- 239000001569 carbon dioxide Substances 0.000 claims description 82
- 238000000034 method Methods 0.000 claims description 69
- 239000011342 resin composition Substances 0.000 claims description 59
- 229910052757 nitrogen Inorganic materials 0.000 claims description 57
- 239000007789 gas Substances 0.000 claims description 46
- 239000004014 plasticizer Substances 0.000 claims description 45
- 239000002344 surface layer Substances 0.000 claims description 29
- 239000010410 layer Substances 0.000 claims description 27
- 230000008569 process Effects 0.000 claims description 27
- 239000004088 foaming agent Substances 0.000 claims description 26
- 238000001816 cooling Methods 0.000 claims description 25
- 238000002156 mixing Methods 0.000 claims description 24
- 238000001746 injection moulding Methods 0.000 claims description 21
- 210000003855 cell nucleus Anatomy 0.000 claims description 11
- 238000004090 dissolution Methods 0.000 claims description 10
- 239000004604 Blowing Agent Substances 0.000 claims description 9
- 239000000203 mixture Substances 0.000 claims description 8
- 239000003381 stabilizer Substances 0.000 claims description 5
- 238000007872 degassing Methods 0.000 claims description 2
- 229920005990 polystyrene resin Polymers 0.000 description 26
- -1 etc.) Polymers 0.000 description 24
- 238000011156 evaluation Methods 0.000 description 23
- 238000005187 foaming Methods 0.000 description 21
- 239000000155 melt Substances 0.000 description 17
- 230000000052 comparative effect Effects 0.000 description 12
- 238000009864 tensile test Methods 0.000 description 12
- 238000005259 measurement Methods 0.000 description 11
- 229910001873 dinitrogen Inorganic materials 0.000 description 10
- UTOPWMOLSKOLTQ-UHFFFAOYSA-N octacosanoic acid Chemical compound CCCCCCCCCCCCCCCCCCCCCCCCCCCC(O)=O UTOPWMOLSKOLTQ-UHFFFAOYSA-N 0.000 description 10
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Chemical compound C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 description 9
- 238000001125 extrusion Methods 0.000 description 9
- 230000001965 increasing effect Effects 0.000 description 8
- 150000002148 esters Chemical class 0.000 description 7
- 238000010438 heat treatment Methods 0.000 description 7
- 239000011261 inert gas Substances 0.000 description 7
- 238000004898 kneading Methods 0.000 description 7
- 229920001296 polysiloxane Polymers 0.000 description 7
- 239000004793 Polystyrene Substances 0.000 description 6
- 150000007933 aliphatic carboxylic acids Chemical class 0.000 description 6
- 238000010586 diagram Methods 0.000 description 6
- 239000004205 dimethyl polysiloxane Substances 0.000 description 6
- 238000000465 moulding Methods 0.000 description 6
- 229920000435 poly(dimethylsiloxane) Polymers 0.000 description 6
- 238000012360 testing method Methods 0.000 description 6
- KAKZBPTYRLMSJV-UHFFFAOYSA-N Butadiene Chemical compound C=CC=C KAKZBPTYRLMSJV-UHFFFAOYSA-N 0.000 description 5
- 229920002223 polystyrene Polymers 0.000 description 5
- 239000000843 powder Substances 0.000 description 5
- 239000000454 talc Substances 0.000 description 5
- 229910052623 talc Inorganic materials 0.000 description 5
- VTYYLEPIZMXCLO-UHFFFAOYSA-L Calcium carbonate Chemical compound [Ca+2].[O-]C([O-])=O VTYYLEPIZMXCLO-UHFFFAOYSA-L 0.000 description 4
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 4
- 238000000354 decomposition reaction Methods 0.000 description 4
- 230000000694 effects Effects 0.000 description 4
- 238000010097 foam moulding Methods 0.000 description 4
- 229910052751 metal Inorganic materials 0.000 description 4
- 239000002184 metal Substances 0.000 description 4
- 239000008188 pellet Substances 0.000 description 4
- 239000000126 substance Substances 0.000 description 4
- 239000004743 Polypropylene Substances 0.000 description 3
- KRKNYBCHXYNGOX-UHFFFAOYSA-N citric acid Chemical compound OC(=O)CC(O)(C(O)=O)CC(O)=O KRKNYBCHXYNGOX-UHFFFAOYSA-N 0.000 description 3
- 150000001875 compounds Chemical class 0.000 description 3
- 229920001577 copolymer Polymers 0.000 description 3
- 238000009792 diffusion process Methods 0.000 description 3
- 229920001971 elastomer Polymers 0.000 description 3
- 239000007788 liquid Substances 0.000 description 3
- OFBQJSOFQDEBGM-UHFFFAOYSA-N n-pentane Natural products CCCCC OFBQJSOFQDEBGM-UHFFFAOYSA-N 0.000 description 3
- 239000002245 particle Substances 0.000 description 3
- 230000000704 physical effect Effects 0.000 description 3
- 229920001155 polypropylene Polymers 0.000 description 3
- 238000012545 processing Methods 0.000 description 3
- 229920006395 saturated elastomer Polymers 0.000 description 3
- 230000003068 static effect Effects 0.000 description 3
- NLHHRLWOUZZQLW-UHFFFAOYSA-N Acrylonitrile Chemical compound C=CC#N NLHHRLWOUZZQLW-UHFFFAOYSA-N 0.000 description 2
- OFOBLEOULBTSOW-UHFFFAOYSA-N Malonic acid Chemical compound OC(=O)CC(O)=O OFOBLEOULBTSOW-UHFFFAOYSA-N 0.000 description 2
- UIIMBOGNXHQVGW-UHFFFAOYSA-M Sodium bicarbonate Chemical compound [Na+].OC([O-])=O UIIMBOGNXHQVGW-UHFFFAOYSA-M 0.000 description 2
- XLOMVQKBTHCTTD-UHFFFAOYSA-N Zinc monoxide Chemical compound [Zn]=O XLOMVQKBTHCTTD-UHFFFAOYSA-N 0.000 description 2
- 239000000654 additive Substances 0.000 description 2
- 238000009835 boiling Methods 0.000 description 2
- 229910000019 calcium carbonate Inorganic materials 0.000 description 2
- 125000004432 carbon atom Chemical group C* 0.000 description 2
- 230000002950 deficient Effects 0.000 description 2
- POULHZVOKOAJMA-UHFFFAOYSA-N dodecanoic acid Chemical compound CCCCCCCCCCCC(O)=O POULHZVOKOAJMA-UHFFFAOYSA-N 0.000 description 2
- 229920006244 ethylene-ethyl acrylate Polymers 0.000 description 2
- 239000004872 foam stabilizing agent Substances 0.000 description 2
- 239000011521 glass Substances 0.000 description 2
- 230000005484 gravity Effects 0.000 description 2
- 238000009863 impact test Methods 0.000 description 2
- 230000006872 improvement Effects 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- QJGQUHMNIGDVPM-UHFFFAOYSA-N nitrogen(.) Chemical compound [N] QJGQUHMNIGDVPM-UHFFFAOYSA-N 0.000 description 2
- 239000002667 nucleating agent Substances 0.000 description 2
- 230000006911 nucleation Effects 0.000 description 2
- 238000010899 nucleation Methods 0.000 description 2
- 150000002894 organic compounds Chemical class 0.000 description 2
- 229920001083 polybutene Polymers 0.000 description 2
- 229920001707 polybutylene terephthalate Polymers 0.000 description 2
- 229920000515 polycarbonate Polymers 0.000 description 2
- 239000004417 polycarbonate Substances 0.000 description 2
- 229920001225 polyester resin Polymers 0.000 description 2
- 239000004645 polyester resin Substances 0.000 description 2
- 229920000139 polyethylene terephthalate Polymers 0.000 description 2
- 239000005020 polyethylene terephthalate Substances 0.000 description 2
- 229920000346 polystyrene-polyisoprene block-polystyrene Polymers 0.000 description 2
- 239000002994 raw material Substances 0.000 description 2
- 239000005060 rubber Substances 0.000 description 2
- 239000000377 silicon dioxide Substances 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- 229920001169 thermoplastic Polymers 0.000 description 2
- 239000004416 thermosoftening plastic Substances 0.000 description 2
- 238000005303 weighing Methods 0.000 description 2
- WRIDQFICGBMAFQ-UHFFFAOYSA-N (E)-8-Octadecenoic acid Natural products CCCCCCCCCC=CCCCCCCC(O)=O WRIDQFICGBMAFQ-UHFFFAOYSA-N 0.000 description 1
- RTBFRGCFXZNCOE-UHFFFAOYSA-N 1-methylsulfonylpiperidin-4-one Chemical compound CS(=O)(=O)N1CCC(=O)CC1 RTBFRGCFXZNCOE-UHFFFAOYSA-N 0.000 description 1
- QLZJUIZVJLSNDD-UHFFFAOYSA-N 2-(2-methylidenebutanoyloxy)ethyl 2-methylidenebutanoate Chemical compound CCC(=C)C(=O)OCCOC(=O)C(=C)CC QLZJUIZVJLSNDD-UHFFFAOYSA-N 0.000 description 1
- ROGIWVXWXZRRMZ-UHFFFAOYSA-N 2-methylbuta-1,3-diene;styrene Chemical class CC(=C)C=C.C=CC1=CC=CC=C1 ROGIWVXWXZRRMZ-UHFFFAOYSA-N 0.000 description 1
- LQJBNNIYVWPHFW-UHFFFAOYSA-N 20:1omega9c fatty acid Natural products CCCCCCCCCCC=CCCCCCCCC(O)=O LQJBNNIYVWPHFW-UHFFFAOYSA-N 0.000 description 1
- QSBYPNXLFMSGKH-UHFFFAOYSA-N 9-Heptadecensaeure Natural products CCCCCCCC=CCCCCCCCC(O)=O QSBYPNXLFMSGKH-UHFFFAOYSA-N 0.000 description 1
- 239000004156 Azodicarbonamide Substances 0.000 description 1
- VOPWNXZWBYDODV-UHFFFAOYSA-N Chlorodifluoromethane Chemical compound FC(F)Cl VOPWNXZWBYDODV-UHFFFAOYSA-N 0.000 description 1
- 239000004338 Dichlorodifluoromethane Substances 0.000 description 1
- 229920000181 Ethylene propylene rubber Polymers 0.000 description 1
- 239000005639 Lauric acid Substances 0.000 description 1
- 239000005642 Oleic acid Substances 0.000 description 1
- ZQPPMHVWECSIRJ-UHFFFAOYSA-N Oleic acid Natural products CCCCCCCCC=CCCCCCCCC(O)=O ZQPPMHVWECSIRJ-UHFFFAOYSA-N 0.000 description 1
- CBENFWSGALASAD-UHFFFAOYSA-N Ozone Chemical compound [O-][O+]=O CBENFWSGALASAD-UHFFFAOYSA-N 0.000 description 1
- 239000007977 PBT buffer Substances 0.000 description 1
- 239000004696 Poly ether ether ketone Substances 0.000 description 1
- 229930182556 Polyacetal Natural products 0.000 description 1
- 239000004952 Polyamide Substances 0.000 description 1
- 239000004695 Polyether sulfone Substances 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 239000004721 Polyphenylene oxide Substances 0.000 description 1
- 239000004372 Polyvinyl alcohol Substances 0.000 description 1
- 229920001328 Polyvinylidene chloride Polymers 0.000 description 1
- 235000021355 Stearic acid Nutrition 0.000 description 1
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- 229920000122 acrylonitrile butadiene styrene Polymers 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 238000003915 air pollution Methods 0.000 description 1
- 125000000217 alkyl group Chemical group 0.000 description 1
- 125000003277 amino group Chemical group 0.000 description 1
- JFCQEDHGNNZCLN-UHFFFAOYSA-N anhydrous glutaric acid Natural products OC(=O)CCCC(O)=O JFCQEDHGNNZCLN-UHFFFAOYSA-N 0.000 description 1
- XOZUGNYVDXMRKW-AATRIKPKSA-N azodicarbonamide Chemical compound NC(=O)\N=N\C(N)=O XOZUGNYVDXMRKW-AATRIKPKSA-N 0.000 description 1
- 235000019399 azodicarbonamide Nutrition 0.000 description 1
- 239000011324 bead Substances 0.000 description 1
- 229920000229 biodegradable polyester Polymers 0.000 description 1
- 239000004622 biodegradable polyester Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- WXCZUWHSJWOTRV-UHFFFAOYSA-N but-1-ene;ethene Chemical compound C=C.CCC=C WXCZUWHSJWOTRV-UHFFFAOYSA-N 0.000 description 1
- FACXGONDLDSNOE-UHFFFAOYSA-N buta-1,3-diene;styrene Chemical class C=CC=C.C=CC1=CC=CC=C1.C=CC1=CC=CC=C1 FACXGONDLDSNOE-UHFFFAOYSA-N 0.000 description 1
- 239000001273 butane Substances 0.000 description 1
- 239000006229 carbon black Substances 0.000 description 1
- BVKZGUZCCUSVTD-UHFFFAOYSA-N carbonic acid Chemical compound OC(O)=O BVKZGUZCCUSVTD-UHFFFAOYSA-N 0.000 description 1
- 230000010261 cell growth Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- KYKAJFCTULSVSH-UHFFFAOYSA-N chloro(fluoro)methane Chemical compound F[C]Cl KYKAJFCTULSVSH-UHFFFAOYSA-N 0.000 description 1
- 239000004927 clay Substances 0.000 description 1
- 229910052570 clay Inorganic materials 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 239000012792 core layer Substances 0.000 description 1
- LDHQCZJRKDOVOX-NSCUHMNNSA-N crotonic acid Chemical compound C\C=C\C(O)=O LDHQCZJRKDOVOX-NSCUHMNNSA-N 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 229920000359 diblock copolymer Polymers 0.000 description 1
- PXBRQCKWGAHEHS-UHFFFAOYSA-N dichlorodifluoromethane Chemical compound FC(F)(Cl)Cl PXBRQCKWGAHEHS-UHFFFAOYSA-N 0.000 description 1
- 235000019404 dichlorodifluoromethane Nutrition 0.000 description 1
- 150000002009 diols Chemical class 0.000 description 1
- 238000002845 discoloration Methods 0.000 description 1
- 239000000806 elastomer Substances 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 125000003700 epoxy group Chemical group 0.000 description 1
- 239000005038 ethylene vinyl acetate Substances 0.000 description 1
- 239000005042 ethylene-ethyl acrylate Substances 0.000 description 1
- 235000012438 extruded product Nutrition 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 235000013305 food Nutrition 0.000 description 1
- 238000002309 gasification Methods 0.000 description 1
- 230000009477 glass transition Effects 0.000 description 1
- 229920001903 high density polyethylene Polymers 0.000 description 1
- 239000004700 high-density polyethylene Substances 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 230000001939 inductive effect Effects 0.000 description 1
- QXJSBBXBKPUZAA-UHFFFAOYSA-N isooleic acid Natural products CCCCCCCC=CCCCCCCCCC(O)=O QXJSBBXBKPUZAA-UHFFFAOYSA-N 0.000 description 1
- 229920000092 linear low density polyethylene Polymers 0.000 description 1
- 239000004707 linear low-density polyethylene Substances 0.000 description 1
- 239000004973 liquid crystal related substance Substances 0.000 description 1
- 229920001684 low density polyethylene Polymers 0.000 description 1
- 239000004702 low-density polyethylene Substances 0.000 description 1
- 239000000395 magnesium oxide Substances 0.000 description 1
- CPLXHLVBOLITMK-UHFFFAOYSA-N magnesium oxide Inorganic materials [Mg]=O CPLXHLVBOLITMK-UHFFFAOYSA-N 0.000 description 1
- AXZKOIWUVFPNLO-UHFFFAOYSA-N magnesium;oxygen(2-) Chemical compound [O-2].[Mg+2] AXZKOIWUVFPNLO-UHFFFAOYSA-N 0.000 description 1
- 230000014759 maintenance of location Effects 0.000 description 1
- VZCYOOQTPOCHFL-UPHRSURJSA-N maleic acid Chemical compound OC(=O)\C=C/C(O)=O VZCYOOQTPOCHFL-UPHRSURJSA-N 0.000 description 1
- 239000011976 maleic acid Substances 0.000 description 1
- 238000010309 melting process Methods 0.000 description 1
- 235000013336 milk Nutrition 0.000 description 1
- 239000008267 milk Substances 0.000 description 1
- 210000004080 milk Anatomy 0.000 description 1
- 239000013518 molded foam Substances 0.000 description 1
- 239000012778 molding material Substances 0.000 description 1
- IJDNQMDRQITEOD-UHFFFAOYSA-N n-butane Chemical compound CCCC IJDNQMDRQITEOD-UHFFFAOYSA-N 0.000 description 1
- QIQXTHQIDYTFRH-UHFFFAOYSA-N octadecanoic acid Chemical compound CCCCCCCCCCCCCCCCCC(O)=O QIQXTHQIDYTFRH-UHFFFAOYSA-N 0.000 description 1
- OQCDKBAXFALNLD-UHFFFAOYSA-N octadecanoic acid Natural products CCCCCCCC(C)CCCCCCCCC(O)=O OQCDKBAXFALNLD-UHFFFAOYSA-N 0.000 description 1
- ZQPPMHVWECSIRJ-KTKRTIGZSA-N oleic acid Chemical compound CCCCCCCC\C=C/CCCCCCCC(O)=O ZQPPMHVWECSIRJ-KTKRTIGZSA-N 0.000 description 1
- 230000035699 permeability Effects 0.000 description 1
- 150000002978 peroxides Chemical class 0.000 description 1
- 238000005191 phase separation Methods 0.000 description 1
- 239000000049 pigment Substances 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 description 1
- 229920000747 poly(lactic acid) Polymers 0.000 description 1
- 229920003229 poly(methyl methacrylate) Polymers 0.000 description 1
- 229920002492 poly(sulfone) Polymers 0.000 description 1
- 229920001921 poly-methyl-phenyl-siloxane Polymers 0.000 description 1
- 229920002647 polyamide Polymers 0.000 description 1
- 229920006122 polyamide resin Polymers 0.000 description 1
- 229920001230 polyarylate Polymers 0.000 description 1
- 229920002961 polybutylene succinate Polymers 0.000 description 1
- 239000004631 polybutylene succinate Substances 0.000 description 1
- 229920006393 polyether sulfone Polymers 0.000 description 1
- 229920002530 polyetherether ketone Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 229920001721 polyimide Polymers 0.000 description 1
- 239000009719 polyimide resin Substances 0.000 description 1
- 239000004626 polylactic acid Substances 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 239000004926 polymethyl methacrylate Substances 0.000 description 1
- 229920005672 polyolefin resin Polymers 0.000 description 1
- 229920006324 polyoxymethylene Polymers 0.000 description 1
- 229920006380 polyphenylene oxide Polymers 0.000 description 1
- 229920002451 polyvinyl alcohol Polymers 0.000 description 1
- 239000004800 polyvinyl chloride Substances 0.000 description 1
- 229920000915 polyvinyl chloride Polymers 0.000 description 1
- 239000005033 polyvinylidene chloride Substances 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- 238000010791 quenching Methods 0.000 description 1
- 230000000171 quenching effect Effects 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 238000011160 research Methods 0.000 description 1
- 229910000030 sodium bicarbonate Inorganic materials 0.000 description 1
- 235000017557 sodium bicarbonate Nutrition 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 239000008117 stearic acid Substances 0.000 description 1
- 239000004616 structural foam Substances 0.000 description 1
- 229920000468 styrene butadiene styrene block copolymer Polymers 0.000 description 1
- 238000005979 thermal decomposition reaction Methods 0.000 description 1
- 239000010936 titanium Substances 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
- OGIDPMRJRNCKJF-UHFFFAOYSA-N titanium oxide Inorganic materials [Ti]=O OGIDPMRJRNCKJF-UHFFFAOYSA-N 0.000 description 1
- 230000001988 toxicity Effects 0.000 description 1
- 231100000419 toxicity Toxicity 0.000 description 1
- VZCYOOQTPOCHFL-UHFFFAOYSA-N trans-butenedioic acid Natural products OC(=O)C=CC(O)=O VZCYOOQTPOCHFL-UHFFFAOYSA-N 0.000 description 1
- LDHQCZJRKDOVOX-UHFFFAOYSA-N trans-crotonic acid Natural products CC=CC(O)=O LDHQCZJRKDOVOX-UHFFFAOYSA-N 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
- 229920001862 ultra low molecular weight polyethylene Polymers 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
- 239000011787 zinc oxide Substances 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2995/00—Properties of moulding materials, reinforcements, fillers, preformed parts or moulds
- B29K2995/0037—Other properties
- B29K2995/0063—Density
Landscapes
- Injection Moulding Of Plastics Or The Like (AREA)
- Molding Of Porous Articles (AREA)
Description
【発明の属する技術分野】
本発明は物性および表面外観の優れた熱可塑性樹脂発泡射出成形体の製造方法に関し、さらに詳細には、発泡剤として超臨界状態の二酸化炭素および/または窒素を用いた、微細な平均セル径と均一な平均セル密度のセルを有する発泡部分及びその表面に外観が良好で発泡部分と一体化した非発泡部分を有する熱可塑性樹脂発泡射出成形体の製造方法に関する。
【0002】
【従来の技術】
熱可塑性樹脂発泡体は、化学発泡剤や物理的発泡剤を用いて製造する方法が知られている。
【0003】
化学発泡法は、一般に原料樹脂と、成形温度で分解してガスを発生する低分子量の有機発泡剤を混合し、該発泡剤の分解温度以上に加熱することにより発泡成形する方法である。この方法は、ガスの発生が分解温度に対してシャープであり、分解温度も発泡助剤等を添加することによって容易に調製できる上に、独立気泡を有する発泡体を得ることができる。
【0004】
しかし、これらの発泡体は、特殊な発泡剤を用いるためコストが高くなることに加えて、発泡体中に残存する発泡剤の分解残留物のために、発泡体の変色、臭気の発生、食品衛生上の問題などを生じる。また、化学発泡剤が原因である成形機の汚れおよびそれに伴う成形不良についても問題となっている。
【0005】
これに対し、物理的発泡法であるガス発泡法は、成形機で樹脂を溶融したところに、ブタン、ペンタン、ジクロロジフロロメタンのような低沸点有機化合物を供給し、混練した後、低圧域に放出することにより発泡成形する方法である。この方法に用いられる低沸点有機化合物は、樹脂に対して親和性があるため溶解性に優れ、また、保持性にも優れていることから、高倍率発泡体を得ることができるという特徴を持っている。しかしながら、これらの発泡剤は、コストが高いことに加え、可燃性や毒性等の危険性を有しており、大気汚染の問題を生じる可能性を持っている。また、ジクロロジフロロメタンをはじめとするフロン系ガスはオゾン層破壊の環境問題から全廃の方向へ進んでいる。
【0006】
このような従来法の問題点を解決する為に、クリーンでコストがかからない炭酸ガス、窒素等の不活性ガスを発泡剤とする方法が数多く提案されている。しかしながら、該不活性ガスは樹脂との親和性が低いことから、溶解性に乏しい。このため発泡体は、気泡径が大きく、不均一で、セル密度が小さいため、外観性、機械的強度、断熱性、発泡倍率の点に問題があった。
【0007】
またストラクチュラルフォームを成形するための射出発泡成形においてもこれまで種々の手法が提案されている。これらの手法により得られる発泡体は、表面のスキン層と中間のコア層からなるサンドイッチ構造を形成するため、同重量樹脂の比較では、発泡により体積が増大する効果により、通常の射出成形品よりも3ないし4倍の剛性が得られる。しかしながら、これらの手法において製造される発泡体のセル径は50から100μmと大きく、またセル径が不均一であるため、衝撃強度試験においてはセルが破壊の起点となり、強度の低下を伴うことが指摘されている。
【0008】
これらの問題を解決する技術として、米国特許4473665号公報には、2〜25μmの径を有する微細なセルを均一に分散させた発泡成形体を得るための製造方法が記載されている。この方法では、まず、加圧下で、不活性ガスを熱可塑性樹脂製シート中に飽和するまで含浸させる。その後、熱可塑性樹脂のガラス転移温度まで熱してから、減圧して、樹脂に含浸しているガスを過飽和状態にして、セル核を生成し、急冷することによって、セルの成長を制御する。または、予め、加圧下で不活性ガスを飽和させた熱可塑性樹脂を加熱溶融して加圧下で賦形したのち、冷却減圧しセル核を生成、冷却してセル径を制御する方法を用いた押出成形および射出成形による製造方法が例示されている。上記の方法によって、微細で多数のセルを有する発泡体を得ることができるが、不活性ガスは、樹脂との親和性が低いことから、樹脂中にガスを完全に含浸させるのに十数時間を要してしまい、工業的に実施するのは実質的に困難である。
【0009】
米国特許5158986号公報には、発泡剤として超臨界流体を用い、これを熱可塑性樹脂に含浸させることにより、極めて微細なセル径と大きなセル密度を有する発泡体を得る技術が記載されている。超臨界液体は、液体に近い優れた溶解性と、気体に近い優れた拡散性を有するため樹脂への溶解性が高く、また樹脂中での拡散速度も大きいことから、短時間で発泡剤を樹脂中に含浸させることが可能となる。この公報では、熱可塑性樹脂を押出機によりシート化し、超臨界状態の二酸化炭素で満たされた加圧室に導入し、該シート中に二酸化炭素を含浸した後、大気圧下の発泡室においてヒーターで加熱し発泡させ、発泡体を得る方法と、押出機で樹脂を溶融したところへ超臨界状態の二酸化炭素を含浸させ、シート状に押し出した成形体を加圧室に導入し、その圧力変化によりセル核を生成し、加熱冷却により、セル径、セル密度を制御し、発泡体を得る方法が提案されている。
【0010】
しかしながら、いずれの方法も大規模な高圧設備が必要であり、莫大な設備コストを要し、作業効率も悪く、工業化するのは困難である。また前者の方法は、シート状の成形体に直接含浸させるため、二酸化炭素を成形体に完全に浸透させるには長時間を要し、後者の方法は、溶融樹脂中に含浸させるため、前者の方法よりは二酸化炭素の浸透速度は速いが、押出機一台の混練だけで、二酸化炭素の相溶化と多数のセル核の生成を行うことは難しく、微細で多数のセルを有する発泡体を得ることは困難であった。
【0011】
本発明者らは、特開平8−11190号公報において、第1押出機とこれに繋がる混合部を有するアダプターにより、溶融した熱可塑性樹脂に発泡剤である不活性ガスを含浸させ、熱可塑性樹脂と不活性ガスの相溶状態を形成するガス溶解工程と、第2押出機により、加圧状態を維持したまま、溶融樹脂の温度を下げる冷却工程と、急激な圧力低下により多数のセル核を発生させる核発生工程と、セル径を制御する発泡制御工程からなることを特徴とする微細で多数のセルを均一に有する熱可塑性樹脂発泡体の発泡押出成形による製造方法を提案した。
【0012】
この製造方法では、米国特許4473665号公報や米国特許5158986号公報に記載の製造方法では実質上極めて困難な発泡体の製造を、連続的に行うことが可能である。しかしながらこの製造方法は、核発生工程において溶融樹脂に高せん断を与えるためにダイスのリップ開度を極めて狭くする必要があり、薄物の発泡体を製造するには好適だが、比較的厚肉の発泡体を製造するのには適さないことが明らかになりつつある。また特開平8−11190号公報には押出成形方法しか開示されていない。
【0013】
また米国特許5158986号公報には、射出成形機シリンダー内で熱可塑性樹脂を溶融し超臨界の二酸化炭素を含浸させたのち、均一に分散したところで急激に加熱してセル核を生成し、発泡を制御するために高圧ガスの充填された金型内に、溶融樹脂を射出することで発泡体を得る方法が提案されている。
【0014】
しかしながらこの方法においては
1) 射出成形機のみで、樹脂溶融、二酸化炭素混練、射出を行うため、また射出の際には樹脂の計量が停止するために、連続的に供給される二酸化炭素供給の定量性の確保と、熱可塑性樹脂と二酸化炭素の混合比を一定に保つのが困難である。
2) 通常の射出成形機のみでは、計量終了後スクリュウ背圧が停止するため、相溶状態の熱可塑性樹脂と二酸化炭素が分離してしまい、金型内に射出した時にセルの微細化が難しい。
等の欠点があり、その結果、物性測定用試験片程度の小さな成形品では、微細なセルの発泡体が得られるものの、大型の成形品の場合には、均一で微細なセル径が得にくい等の問題があった。
【0015】
【発明が解決しようとする課題】
本発明の目的は、発泡剤として二酸化炭素および/または窒素を用いて、微細な平均セル径と均一な平均セル密度のセルを有する発泡部と表面外観が良好で表層に該発泡部と一体化した非発泡部分を有する熱可塑性樹脂発泡射出成形体の製造方法を提供することである。
【0016】
【課題を解決するための手段】
本発明者らは、微細な平均セル径と均一な平均セル密度のセルを有する発泡部と、表面外観が良好で表層に該発泡部と一体化した非発泡部分を有する熱可塑性樹脂発泡射出成形体について鋭意研究を重ねた結果、発泡剤を供給するラインを有する連続可塑化装置(1)に、射出プランジャー(6)を有する射出装置(7)を接続することで、熱可塑性樹脂と超臨界状態の二酸化炭素および/または窒素を充分に混練し、相溶状態にしたのち、急激な圧力低下を起こして連続的にしかも短時間で、表面外観が良好で発泡部と一体化した未発泡部分を表層に有する熱可塑性樹脂発泡射出成形体が製造できることを見いだし本発明に到達した。即ち、本発明は以下の実施態様を包含する。
【0019】
(a)内層に平均セル径が0.01〜50μm、平均セル密度が10 8 〜10 16 個/cm 3 である発泡部分と、表層に前記発泡部分と一体化した厚さ10〜1000μmの非発泡部分とを有する熱可塑性樹脂発泡射出成形体を製造する方法であって、
(I)発泡剤を供給するラインを有する連続可塑化装置(1)内で、100〜450℃で熱可塑性樹脂100重量部を溶融し、超臨界状態の二酸化炭素および/または窒素を、熱可塑性樹脂100重量部当たり0.1〜30重量部添加し、熱可塑性樹脂と超臨界状態の二酸化炭素および/または窒素の定量的混合溶解を継続し、相溶状態の溶融樹脂組成物を形成するガス溶解工程、
(II)連続可塑化装置(1)内で、前記二酸化炭素および/または窒素の臨界圧力以上の圧力を維持したまま該溶融樹脂組成物を50〜300℃の温度に下げる冷却工程、
(III)連続可塑化装置(1)に接続した射出プランジャー(6)を有する射出装置(7)により、前記二酸化炭素および/または窒素の臨界圧力以上の圧力を維持したまま冷却した該溶融樹脂組成物を計量し、金型(8)内に充填する計量射出工程、及び、
(IV)金型(8)内の圧力を前記二酸化炭素および/または窒素の前記臨界圧力以下の圧力に低下することによりセル核を発生させ、該セル径を制御する発泡制御工程からなり、計量射出工程までは、二酸化炭素および/または窒素の超臨界状態を維持し、かつ連続可塑化装置(1)によるガス溶解工程および冷却工程と射出装置(7)による計量射出工程を独立に行うことを特徴とする熱可塑性樹脂発泡射出成形体を製造する方法。
【0020】
(b) 発泡剤を供給するラインを有する連続可塑化装置(1)と、射出プランジャー(6)を有する射出装置(7)の間に、開閉バルブ(5)を介して射出装置(7)に接続される該連続可塑化装置(1)の流出路に接続された、混合部を有するアダプター(2)を設けることを特徴とする(a)記載の熱可塑性樹脂発泡射出成形体の製造方法。
【0021】
(c) 厚さが0.5〜50mmの発泡体が製造可能な(a)記載の熱可塑性樹脂発泡射出成形体の製造方法。
【0022】
(d) 厚さが10〜50mmの発泡体が製造可能な(a)記載の熱可塑性樹脂発泡射出成形体の製造方法。
【0023】
(e)発泡制御工程を、溶融樹脂組成物を射出したのちに金型(8)内に充填した高圧ガスの脱ガスおよび/または金型(8)のコアの少なくとも一部の後退で行う(a)記載の熱可塑性樹脂発泡射出成形体の製造方法。
【0024】
(f)熱可塑性樹脂にさらに整泡剤を0.1〜10重量部添加することを特徴とする(a)記載の熱可塑性樹脂発泡射出成形体の製造方法。
【0025】
(g) 発泡剤を供給するラインを有する連続可塑化装置(1)と、射出プランジャー(6)を有する射出装置(7)の間に、開閉バルブ(5)を介して射出装置(7)に接続される、プランジャーを有する樹脂アキュームレータ装置(4)を設けることを特徴とする(a)記載の熱可塑性樹脂発泡射出成形体の製造方法。
【0026】
(h) 混合部を有するアダプター(2)と、射出プランジャー(6)を有する射出装置(7)の間に、開閉バルブ(5)を介して射出装置(7)に接続される、プランジャーを有する樹脂アキュームレータ装置(4)を設けることを特徴とする(g)記載の熱可塑性樹脂発泡射出成形体の製造方法。
【0027】
【発明の実施の形態】
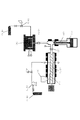
本発明者らは、上記目的の達成のため検討を行なった。本発明のために設計された図1の装置および方法について説明する。発泡剤を供給するラインを有する連続可塑化装置(1)に、開閉バルブ(5)を介して射出プランジャー(6)を有する射出装置(7)を接続した。この連続可塑化装置(1)に樹脂を移送し、加熱溶融しながら超臨界状態の二酸化炭素および/または窒素を導入し、相溶状態の溶融樹脂組成物を形成する。
【0028】
この後該溶融樹脂組成物は、射出プランジャー(6)を有する射出装置(7)へと移送される。移送された後、開閉バルブ(5)を閉じることで、連続可塑化装置(1)と射出装置(7)は互いに独立した状態となる。連続可塑化装置(1)は、射出装置(7)が計量射出を行っている間も停止することなく、連続的に溶融樹脂組成物を形成する。なおこの間は射出装置(7)に計量しないため、連続可塑化装置(1)内の圧力は上昇するが、圧力の上昇によって溶融樹脂組成物の相溶状態が壊れることはないので、ガス溶解工程、冷却工程を継続することに問題はない。しかしながら連続可塑化装置(1)の耐圧能力に問題が生じる場合には、開閉バルブ(5)の作動で溶融樹脂組成物を系外に排出できる装置としておくことも、本発明の主旨を逸脱しない。
【0029】
一方射出装置(7)は計量終了後射出を行うが、図5で示した通常の射出成形機においては計量終了後背圧が一旦切れてしまうが、本発明においては、計量開始から射出終了まで発泡剤の臨界圧力以上の背圧を常にかけた状態に維持する。このため、連続可塑化装置(1)で形成された溶融樹脂組成物は、発泡剤と樹脂が相分離する事無く金型(8)内へ射出される。
【0030】
金型(8)内では、溶融樹脂組成物を射出したのちに金型(8)内に充填した高圧ガスの脱ガスおよび/または金型(8)コアの一部あるいは全部を後退することで発泡制御工程を行う。この時射出された樹脂の金型(8)と接触した部分は、冷却されることで実質的に1μm以上のセルが存在しない緻密な非発泡層として、発泡成形品の表面部分に一体化して形成されることで、発泡射出成形品の断面は図7に示すような構造となる。
【0031】
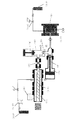
また本発明の実施態様の一つを図2に示す。発泡剤を供給するラインを有する連続可塑化装置(1)と、射出プランジャー(6)を有する射出装置(7)の間に、開閉バルブ(5)を介して射出装置(7)と接続される該連続可塑化装置(1)の流出路に接続された、混合部を有するアダプター(2)を設けることは、溶融熱可塑性樹脂と二酸化炭素および/または窒素の混合をさらに進行させ、熱可塑性樹脂と二酸化炭素および/または窒素の相溶状態の形成が容易になること、および該アダプター(2)の温度制御により溶融状態にある樹脂を、この後の射出、発泡に適した粘度になるよう冷却することが容易となる。この混合部を有するアダプター(2)については特に制限は無いが、樹脂の混練および冷却を行うことからスタティックミキサーを内蔵するアダプター(2)が好適に用いられる。
【0032】
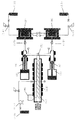
また本発明の実施態様の一つを図3に示す。射出プランジャー(6)を有する射出装置(7)の前に、開閉バルブ(5)を介して射出装置(7)と接続される、プランジャーを有する樹脂アキュームレータ装置(4)を設けることで、計量終了後、該開閉バルブ(5)が閉に切り替わり、該射出プランジャー(6)によって、金型(8)内への射出を行う間、連続可塑化装置(1)から送られてくる溶融樹脂は、該開閉バルブ(5)直前に備えられている樹脂アキュームレータ装置(4)へと送られ、該溶融樹脂の流入によって、樹脂アキュームレータ装置(4)のプランジャーが後退するという該樹脂アキュームレータ装置(4)の制御により、装置系内を所定圧力に維持することが容易となるため、溶融樹脂組成物の相溶状態の維持が容易となり発泡射出成形体のセル径を微細にすることが容易となるため好ましい。
【0033】
また本発明の実施態様の一つを図4に示す。さらに同様にプランジャーを有する樹脂アキュームレータ装置(4)に代えてもう一台の射出プランジャー(6)を有する射出装置(7)を設けることも可能であり、装置系内を所定圧力に維持することが容易となるため、溶融樹脂組成物の相溶状態の維持が容易となり発泡射出成形体のセル径を微細にすることが容易となるため好ましい。
【0034】
本発明に用いられる熱可塑性樹脂としては、可塑化する温度が100〜450℃の熱可塑性樹脂であれば特に制限無く使用でき、例えばスチレン系樹脂、(例えば、ポリスチレン、ブタジエン・スチレン共重合体、アクリロニトリル・スチレン共重合体、アクリロニトリル・ブタジエン・スチレン共重合体等)、ABS樹脂、ポリエチレン、ポリプロピレン、エチレン−プロピレン樹脂、エチレン−エチルアクリレート樹脂、ポリ塩化ビニル、ポリ塩化ビニリデン、ポリブテン、ポリカーボネート、ポリアセタール、ポリフェニレンオキシド、ポリビニルアルコール、ポリメチルメタクリレート、飽和ポリエステル樹脂(例えば、ポリエチレンテレフタレート、ポリブチレンテレフタレート等)、生分解性ポリエステル樹脂(例えば、ポリ乳酸のようなヒドロキシカルボン酸縮合物、ポリブチレンサクシネートのようなジオールとジカルボン酸の縮合物等)ポリアミド樹脂、ポリイミド樹脂、フッ素樹脂、ポリサルフォン、ポリエーテルサルフォン、ポリアリレート、ポリエーテルエーテルケトン、液晶ポリマー等の1種または2種以上の混合物が挙げられる。これらの熱可塑性樹脂中では、スチレン系樹脂、ポリオレフィン系樹脂が好ましく、特にポリスチレン、ポリプロピレンが好ましい。
【0035】
さらにそれぞれの熱可塑性樹脂の加工温度付近で測定するメルトフローインデックスが0.05〜60g/10分、好ましくは0.1〜40g/10分、さらに好ましくは0.2〜20g/10分の程度の範囲にあることが好ましい。この場合の測定条件、即ち、測定温度や荷重はASTMで規定された条件が目安となり、例えばポリプロピレンの場合は、230℃、2.16kgf/cm2、ポリスチレンの場合は、200℃、5.0kgf/cm2であり、その他ASTM D1238に定められた測定条件に従って測定する。
【0036】
メルトフローインデックスが上記下限範囲付近以上では、溶融時の樹脂粘度が適当で、押出機の負荷が過大にならず、加工が容易である。また上記上限範囲付近以下であれば、樹脂が発泡時のガス圧に耐えて粘度を保持でき、破泡を生じないで微小なセルを生成することができる。この目安によって使用する樹脂のメルトインデックは適宜選択することができる。
【0037】
熱可塑性樹脂として、例えばポリプロピレンやポリスチレン等のメルトフローインデックスが10〜60g/10分のものを使用した際には、高倍率の製品を得易い。またメルトフローインデックスが0.05〜10g/10分のものを使用した際には、冷却固化が速いため冷却時間の短縮が可能となり、生産性向上の効果が生じる。
【0038】
本発明に発泡剤として用いられる超臨界状態の二酸化炭素および/または窒素の量は、熱可塑性樹脂組成物100重量部に対して、0.1〜30重量部、さらに好ましくは0.2〜20重量部であることが好ましい。
【0039】
発泡剤が0.1重量部以下では微細な平均セル径は得られず、また30重量部以上においては発泡体表面に水膨れ状の外観不良が生じ、美麗な表面外観は得難い。
【0040】
発泡剤として用いられる超臨界状態の二酸化炭素または窒素は単独で使用できるが、二酸化炭素と窒素を混合して使用しても良い。この場合、その混合比率はモル比で1:9〜9:1の範囲であることが好ましい。発泡体に使用する熱可塑性樹脂が、PET、PBT、ポリ乳酸等のポリエステル系樹脂、ポリカーボネート、ポリアミド等の場合、発泡剤を二酸化炭素を単独で使用するよりも、二酸化炭素と窒素を併用する方が、セルの微細化、高セル密度化しやすく好ましい。
【0041】
射出成形機内で樹脂組成物の溶融物中に発泡剤を混合する方法としては、例えば気体状態の二酸化炭素および/または窒素を直接あるいは加圧状態で注入する方法、液体状態の二酸化炭素および/または窒素をプランジャーポンプ等で注入する方法等があげられる。
【0042】
これら二酸化炭素および/または窒素は、溶融樹脂組成物中への溶解性、浸透性、拡散性等の観点から、成形機内部で超臨界状態となっている必要がある。
【0043】
また本発明では、熱分解により二酸化炭素または窒素を発生する熱分解型発泡剤を発泡核剤として併用することも可能であり、その例としてアゾジカルボンアミド、N,N−ジニトロソペンタテトラミン、アゾビスイソブチロニトリル、クエン酸、重曹等が挙げられる。
【0044】
本発明に用いる熱可塑性樹脂に、セル径を微細にするために、各種整泡剤の1種又はそれ以上を添加することが可能であるが、該整泡剤としては通常の発泡成形で使用されている公知のものが使用できるが、例えばオルガノポリシロキサンまたは脂肪族カルボン酸のフルオロアルカンエステルが好適に用いられる。
【0045】
オルガノポリシロキサンとしては、ポリジメチルシロキサン、ポリジフェニルシロキサン、ポリメチルフェニルシロキサン、ポリメチルハイドロジェンシロキサン、これらオルガノポリシロキサンをエポキシ基含有化合物、アミノ基含有化合物、エステル結合含有化合物等によって変性した変性オルガノポリシロキサン等が挙げられる。なかでも樹脂中への分散性、溶解性、表面外観改良の効果等の観点から、ポリジメチルシロキサンが好ましい。
【0046】
変性オルガノポリシロキサンを使用する場合には、過酸化物等のラジカル発生剤を添加することで、樹脂との相溶性を向上することが可能である。
【0047】
また脂肪族カルボン酸のフルオロアルカンエステルとしては、炭素数が3から30の脂肪族カルボン酸と炭素数3〜30のアルキル基より誘導されたフロロアルカン基を有するフロロアルカンエステルで、脂肪族カルボン酸としては、例えばラウリン酸、ステアリン酸、クロトン酸、オレイン酸、マレイン酸、グルタル酸、モンタン酸等が好適であり、樹脂中への分散性、溶解性、表面外観改良の効果等の観点から、モンタン酸のフルオロアルカンエステルが好ましく、なかでもモンタン酸のパーフルオロアルカンエステルが特に好ましい。
【0048】
これら整泡剤の添加量は熱可塑性樹脂に対して0.1〜10重量部、好ましくは0.2〜8重量部さらに好ましくは0.3〜5重量部の範囲にあることが好ましい。
【0049】
整泡剤の添加量が、0.1重量%以上では発泡体のセル微細化が容易であり、また10重量部以下では、樹脂が発泡時のガス圧に耐えるだけの粘度を保持でき、破泡を生じないで微小なセルを生成することができる。
【0050】
また本発明には熱可塑性樹脂組成物の添加剤として発泡核剤として作用する無機微粉末を使用することが可能である。この例としては、無機微粉末は、タルク、炭酸カルシウム、クレー、酸化マグネシウム、酸化亜鉛、ガラスビーズ、ガラスパウダー、酸化チタン、カーボンブラック、無水シリカ等があげられ、好ましくはタルク、炭酸カルシウム、酸化チタン、無水シリカであり、特に好ましくはタルクである。その粒径は50μm以下が好ましく、さらに好ましくは10μm以下、特にに好ましくは5μm以下である。
【0051】
上記樹脂組成物には、本発明の特性を損なわない範囲において、組成物中に例示した無機微粉末、脂肪族カルボン酸およびその誘導体以外にエチレン−プロピレンゴム、エチレン−ブテンゴム、プロピレン−ブテンゴム、スチレン−ブタジエンジブロック共重合体の水素添加物、スチレン−ブタジエン−スチレントリブロック共重合体の水素添加物、スチレン−イソプレンジブロック共重合体の水素添加物、スチレン−イソプレン−スチレントリブロック共重合体の水素添加物、低密度ポリエチレン、高密度ポリエチレン、直鎖状低密度ポリエチレン、超低密度ポリエチレン、エチレン−エチルアクリレート共重合体、エチレン−酢酸ビニル共重合体、ポリブテン等の各種エラストマー、可塑剤、顔料、安定剤、充填剤、金属粉等を目的、用途に応じ適宜使用することが可能である。
【0052】
本発明の熱可塑性樹脂発泡射出成形体の原料となる熱可塑性樹脂組成物の製造方法については特に制限はなく、通常公知の方法を採用することができる。例えば、熱可塑性樹脂と、必要によりオルガノポリシロキサンや脂肪族カルボン酸のフルオロアルカンエステル等の添加剤を高速攪拌機等で均一混合した後、十分な混練能力のある一軸あるいは多軸の押出機、混合ロール、ニーダー、ブラベンダー等で溶融混練する方法等で製造できる。また熱可塑性樹脂とオルガノポリシロキサンや脂肪族カルボン酸のフルオロアルカンエステル等を均一混合した状態で使用することも差し支えない。
【0053】
本発明における熱可塑性樹脂組成物および二酸化炭素および/または窒素の相溶状態を形成するガス溶解工程とは、図1に示した熱可塑性樹脂発泡射出成形体の製造方法の例においては、連続可塑化装置(1)内で樹脂組成物を加熱溶融したのち、該溶融樹脂組成物中に超臨界状態の二酸化炭素および/または窒素を添加し、均一に混合する工程であり、冷却工程とは、溶融状態にある樹脂組成物を冷却し、射出、発泡に適した粘度になる様調整する工程である。
【0054】
該ガス溶解工程および冷却工程は、図2に示した熱可塑性樹脂発泡射出成形体の製造方法の例においては、連続可塑化装置(1)およびアダプター(2)で行う。また図3に示した熱可塑性樹脂発泡射出成形体の製造方法の例においては、連続可塑化装置(1)、アダプター(2)および樹脂アキュームレータ装置(4)で行う。
【0055】
計量射出工程とは、射出、発泡に適した粘度になる様、温度制御された樹脂組成物を射出装置(7)に計量し、該射出プランジャー(6)で射出を行う工程であり、発泡制御工程とは、金型(8)内に射出された樹脂組成物を加圧下より圧力低下させ、セル核を発生させかつセル径の大きさを制御する工程である。これらのうち少なくとも、ガス溶解工程および冷却工程は、特開平8−11190号公報記載の特許請求の範囲及び各実施例に記載の方法に準じ、以下の様に行う。
【0056】
熱可塑性樹脂を、ホッパー(9)より連続可塑化装置(1)中に供給し、100〜450℃に加熱溶融させる。また、二酸化炭素および/または窒素は、ガスボンベ(10)より昇圧ポンプ(11)に輸送され、そこで昇圧され、圧力制御された二酸化炭素および/または窒素を連続可塑化装置(1)内の溶融樹脂組成物中に供給する。このとき、連続可塑化装置(1)内に存在する二酸化炭素および/または窒素が、樹脂組成物に対する溶解拡散を大幅に高め、短時間で樹脂組成物中に浸透することを可能とするため、系内を該二酸化炭素および/または窒素の臨界圧力以上および臨界温度以上に維持する。また、連続可塑化装置(1)内に供給された二酸化炭素および/または窒素は、昇温昇圧され超臨界状態となるか、あるいは連続可塑化装置(1)に供給される以前に昇温昇圧され、超臨界状態となってから供給される。
【0057】
連続可塑化装置(1)内で溶融樹脂組成物と二酸化炭素および/または窒素とがスクリュウ(12)により混練され、熱可塑性樹脂組成物と二酸化炭素および/または窒素の相溶状態を形成させる。相溶後冷却工程において、連続可塑化装置(1)先端の温度制御で、溶融状態にある樹脂組成物を50〜300℃好ましくは80〜280℃で且つ溶融樹脂組成物の可塑化温度以上に冷却し、この後の射出、発泡に適した粘度になるよう調整する。
【0058】
本発明の第1〜第4実施例を図により以下に説明する。図1〜4において、(1)は連続可塑化装置、(2)はアダプター、(3)は樹脂アキュームレータプランジャー、(4)は樹脂アキュームレータ装置、(5)は開閉バルブ、(6)は射出プランジャー、(7)は射出装置、(8)は金型、(9)はホッパー、(10)はガスボンベ、(11)は昇圧ポンプ、(12)はスクリュウ、(13)はガスボンベ、(14)は圧力制御バルブ、(15)は開閉バルブである。
【0059】
図1において、ガス溶解工程において、熱可塑性樹脂100重量部を、ホッパー(9)より連続可塑化装置(1)中に供給し、加熱溶融させる。また、二酸化炭素および/または窒素は、ガスボンベ(10)より昇圧ポンプ(11)に輸送され、そこで昇圧され、圧力制御された二酸化炭素および/または窒素0.1〜30重量部が連続可塑化装置(1)内の溶融樹脂組成物中に供給され、ガス溶解工程を行う。このとき、連続可塑化装置(1)内に存在する二酸化炭素および/または窒素が、樹脂組成物に対する溶解拡散を大幅に高め、短時間で樹脂組成物中に浸透することを可能とするため、系内は該二酸化炭素および/または窒素の臨界圧力以上および臨界温度以上に維持されている必要がある。例えば、二酸化炭素の場合、臨界圧力は75.3kg/cm2、臨界温度は31.35℃であり、また窒素の場合、臨界圧力は33.5kg/cm2、臨界温度は−147.0℃であり、連続可塑化装置(1)内は、圧力が75〜400kg/cm2、好ましくは100〜300kg/cm2の範囲、温度は100〜450℃、好ましくは110〜280℃の範囲が好ましい。
【0060】
また、連続可塑化装置(1)内に供給された二酸化炭素および/または窒素は、昇温昇圧され超臨界状態となるか、あるいは連続可塑化装置(1)に供給される以前に昇温昇圧され、超臨界状態となってから供給されても構わない。
【0061】
連続可塑化装置(1)内で溶融樹脂組成物と二酸化炭素および/または窒素とがスクリュウ(12)により混練され、熱可塑性樹脂組成物と二酸化炭素および/または窒素の相溶状態を形成させる。相溶後冷却工程において、連続可塑化装置(1)先端の温度制御で、溶融状態にある樹脂組成物を50〜300℃好ましくは80〜280℃で且つ溶融樹脂組成物の可塑化温度以上に冷却し、この後の射出、発泡に適した粘度になるよう調整する。
【0062】
射出、発泡に適した粘度になる様に温度制御された溶融樹脂組成物は、計量射出工程において、開閉バルブ(5)を介して接続された射出プランジャー(6)を有する射出装置(7)へと送られる。該開閉バルブ(5)が開にあるとき、溶融樹脂組成物の射出装置(7)中への流入で、該射出プランジャー(6)の後退することによって計量される。通常の射出成形装置においては、計量終了後に直ちに背圧は停止するが本発明では、この時該射出装置(7)内で溶融樹脂組成物が発泡しないよう、射出終了後まで背圧をかけ系内圧力を制御し続ける必要がある。このときの背圧は、二酸化炭素および/または窒素の臨界圧力以上である必要がある。ガス溶解工程、冷却工程および計量射出工程の一連の工程が終了するまでは、常に発泡剤の臨界圧力以上の圧力を維持し、溶融樹脂組成物が樹脂とガスに分離してしまうことのないようにする必要がある。一旦樹脂とガスが分離した後には、再度系内圧力を上昇しても、樹脂とガスの相溶状態にはならないため、セルの微細化が不可能になる。
【0063】
計量終了後、該開閉バルブ(5)が閉に切り替わり、樹脂とガスの相溶混合物は該射出プランジャー(6)によって、金型(8)内への射出を行う。計量後射出を行う前に該射出プランジャー(6)をサックバックさせることで、射出装置(7)内の圧力をわずかに低下させることでセル核の生成を誘発する方法も好適に用いられる。
【0064】
該開閉バルブ(5)が閉に切り替わり、樹脂とガスの相溶混合物は該射出プランジャー(6)によって、金型(8)内への射出を行う間、連続可塑化装置(1)は射出工程とは独立して樹脂組成物の溶融、および二酸化炭素および/または窒素の供給混練を行うため、熱可塑性樹脂と二酸化炭素および/または窒素の定量的な混合溶解を継続する事が可能なため、常に連続可塑化装置(1)内を発泡剤の臨界圧力以上に維持することができ、計量射出工程終了後、開閉バルブ(5)が開に切り替わると、直ちに連続可塑化装置(1)より射出装置(7)へ冷却された溶融樹脂組成物が送られ、計量工程が開始される。
【0065】
なお微細な平均セル径で均一な平均セル密度のセルを有する発泡体を製造するためには、少なくともガス溶解工程、冷却工程、計量射出工程において、二酸化炭素および/または窒素は超臨界状態である必要がある。
【0066】
射出される直前の金型(8)内には、ガスボンベ(13)あるいは昇圧ポンプより圧力制御バルブ(14)を介して供給される高圧ガスを所定の圧力で充填しておく。例えば、高圧ガスとして窒素を使用する場合、発泡剤として使用する二酸化炭素および/または窒素の臨界圧力以上の圧力であることが好ましい。
【0067】
発泡制御工程において、該高圧ガスを充填させた金型(8)内に熱可塑性樹脂組成物と二酸化炭素および/または窒素の相溶状態を形成した溶融樹脂組成物を射出する。射出後、金型(8)内に充填した高圧ガスを急速に抜くことにより、金型(8)内に急激な圧力低下を生じさせる。該工程により、樹脂に含浸しているガスは、過飽和状態となり、多数のセル核が生じる。
【0068】
セル径は、金型(8)温度、金型(8)内圧力、および圧力低下速度により、制御することが可能であり、平均セル径が0.01〜50μm、好ましくは0.01〜20μm、より好ましくは0.1〜20μm、さらに好ましくは1〜20μm、平均セル密度が108〜1016個/cm3である、好ましくは108〜1014個/cm3、さらに好ましくは108〜1012個/cm3、表層に実質的に1μm以上のセルが存在しない、厚さ10〜1000μmの非発泡部分を有する熱可塑性樹脂発泡射出成形体を得る。
【0069】
また金型(8)内で急激な圧力低下を生じさせる方法として、金型(8)内に熱可塑性樹脂組成物と二酸化炭素および/または窒素の相溶状態を形成した溶融樹脂組成物を射出したのち、コアの一部または全部を後退させ、金型(8)内の容量を急激に増し、金型(8)内に急激な圧力低下を生じさせる方法も好適に用いられる。
【0070】
これら発泡を制御する方法はそれぞれ単独であっても十分な発泡制御効果が得られるが、2つの方法を併用することには何ら支障はない。
【0071】
図2に示すように、発泡剤を供給するラインを有する連続可塑化装置(1)と、射出プランジャー(6)を有する射出装置(7)の間に、開閉バルブ(5)を介して射出装置(7)と接続される該連続可塑化装置(1)の流出路に接続された、混合部を有するアダプター(2)を設けることは、溶融熱可塑性樹脂と二酸化炭素および/または窒素の混合をさらに進行させ、熱可塑性樹脂と二酸化炭素および/または窒素の相溶状態の形成が容易になること、および該アダプター(2)の温度制御により溶融状態にある樹脂を、この後の射出、発泡に適した粘度になるよう冷却することが容易となり、ガス溶解工程および冷却工程が容易に行えることから好ましい。この混合部を有するアダプター(2)については特に制限は無いが、樹脂の混練および冷却を行うことからスタティックミキサーを内蔵するアダプター(2)が好適に用いられる。
【0072】
また図3に示すように、射出プランジャー(6)を有する射出装置(7)の前に、開閉バルブ(5)を介して射出装置(7)と接続される、プランジャーを有する樹脂アキュームレータ装置(4)を設けることは、計量終了後、該開閉バルブ(5)が閉に切り替わり、該射出プランジャー(6)によって、金型(8)内への射出を行う間、連続可塑化装置(1)から送られてくる溶融樹脂は、該開閉バルブ(5)直前に備えられている樹脂アキュームレータ装置(4)へと送られ、該溶融樹脂の流入によって、樹脂アキュームレータ装置(4)のプランジャーが後退するという該樹脂アキュームレータ装置(4)の制御により、装置系内を所定圧力に維持することが容易となるため、溶融樹脂組成物の相溶状態の維持が容易となり発泡射出成形体のセル径を微細にすることが容易となるため好ましい。
【0073】
また図4に示すように、プランジャーを有する樹脂アキュームレータ装置(4)に代えてもう一台の射出プランジャー(6)を有する射出装置(7)を設けることも、装置系内を所定圧力に維持することが容易となるため、溶融樹脂組成物の相溶状態の維持が容易となり発泡射出成形体のセル径を微細にすることが容易となるため好ましい。
【0074】
本発明の方法では、発泡剤である二酸化炭素および/または窒素を連続可塑化装置(1)中の溶融樹脂に供給、十分に混練したのち、開閉バルブ(5)を介して射出プランジャー(6)を有する射出装置(7)に計量し射出成形することから、射出中においても該開閉バルブ(5)が閉に切り替わり連続可塑化装置(1)は射出工程とは独立して樹脂の溶融および、二酸化炭素および/または窒素の供給混練を行うことが可能であるため、系内の圧力調整が容易であるため、発泡射出成形体のセル径を微細にすることが容易となり、連続的にしかも短時間のうちに微細で多数の気泡を均一に有する熱可塑性樹脂発泡射出成形体の製造が可能になる。
【0075】
本発明により、表面外観が良好で一体化した非発泡部分を表層に有する熱可塑性樹脂発泡射出成形体を、効率良く製造することが可能になる。
【0076】
図7に本発明の熱可塑性樹脂発泡射出成形体の断面の一例を示した。該成形体は、表層部に、発泡した内層部と一体化した非発泡部分を有した構造となっており、表層の非発泡部の厚みは約10〜約1000μmである。この非発泡部分は、溶融樹脂組成物が射出により金型内に導入され、金型と接触することにより冷却され生成するものである。また発泡体の厚みは0.5〜50mmであり、好ましくは1〜40mm、さらに好ましくは2〜30mmである。本発明では、溶融樹脂組成物を射出成形する金型キャビティーの厚みを予め調整しておくことで任意の厚みの発泡射出成形体を得ることが可能なため、発泡押出成形では製造困難な厚み10mm以上、さらには15mm以上の発泡体も容易に製造可能である。
【0077】
以下実施例にて本発明を説明するが、本発明の内容はこれに限定されるものではない。
【0078】
図1は実施例1および4を示す連続可塑化装置、射出装置、金型の断面図の一例である。図2は実施例2を示す連続可塑化装置、アダプター、射出装置、金型の断面図の一例である。図3は実施例3を示す連続可塑化装置、アダプター、樹脂アキュームレータ装置、射出装置、金型の断面図の一例である。図4は本発明の熱可塑性樹脂発泡射出成形体の製造方法を示す一例である。図5は、比較例3の熱可塑性樹脂発泡体の製造方法を表す一例である。図6は比較例4〜6の熱可塑性樹脂発泡体の製造方法を表す一例である。図7は本発明の熱可塑性樹脂発泡射出成形体の断面の一例である。図8は発泡押出成形により製造される熱可塑性樹脂発泡体の断面の一例である。
【0079】
【実施例】
なお、実施例および比較例に記した物性評価は次の方法にしたがって実施した。
【0080】
1)表面外観
射出成形時の金型(8)内冷却時間を60秒に設定し成形した発泡体の表面が目視観察で一様で均一な場合で、かつ発泡体の断面観察で表層部分に一体化した非発泡部分がある場合を○、水膨れ状の膨れがある等○以外の場合を×とした。
【0081】
2)平均セル径
走査型電子顕微鏡により撮影した写真を画像処理し、求めたセルの円相当径をセルの平均径とした。
【0082】
3)平均セル密度
連続的に熱可塑性樹脂発泡射出成形体を成形し、成形品10本毎にサンプルを3点取得した。3点のサンプルの写真を、走査型電子顕微鏡により撮影し、写真を画像処理して500μm四方の中にあるセル数から1cm2当たりのセル数を算出し、それを2分の3乗した値をセル密度とし、3点の平均を平均セル密度とした。
【0083】
4)セルの均一性
走査型電子顕微鏡により撮影した写真500μm四方中の最大のセルの径が、平均セル径の1.5倍以下の場合で、且つ測定した3点のセル密度が平均セル密度の2/3〜1.5倍以内の場合を◎、平均セル径の2倍以下の場合で、且つ測定した3点のセル密度が平均セル密度の1/2〜2倍以内の場合を○、それ以外を×とした。
【0084】
5)表層厚み
走査型電子顕微鏡により撮影した発泡体の断面写真より、非発泡の表層部分の厚みを測定した。
【0085】
6)アイゾット衝撃強度
実施例および比較例で成形したダンベル片を切削加工し、JIS K7110に準拠し、幅2mm、厚さ4mmの2号Aノッチ入りアイゾット衝撃試験片を作製、アイゾット衝撃試験を行い、同一形状の非発泡試験片に対する強度比を測定した。なお強度の対比となるポリスチレンの非発泡試験片のアイゾット衝撃強度は、トーポレックス555−57(三井東圧化学(株)製)が1.76kg-cm/cm2、トーポレックス525−51(三井東圧化学(株)製)が1.54kg-cm/cm2、トーポレックス575−57(三井東圧化学(株)製)1.83kg-cm/cm2であった。
【0086】
実施例1
200℃、5kgにおけるメルトフローインデックスが2.6g/10分であるポリスチレン樹脂(三井東圧化学(株)製、トーポレックス555−57)のペレット100重量部をホッパー(9)より口径30mm、L/D=30のスクリュウ(12)を持つ連続可塑化装置(1)中に供給し、230℃で加熱溶融し、昇圧ポンプ(11)により180kg/cm2に昇圧し超臨界状態とした二酸化炭素15重量部を、該樹脂が完全に溶融したところに供給した。連続可塑化装置(1)中で二酸化炭素と溶融樹脂を混練溶解させ、溶融樹脂組成物の樹脂温度を徐々に150℃まで冷却し、150℃に設定した射出装置(7)へ計量後、50℃に設定した金型(8)内に射出した。このとき、射出される直前の金型(8)内には、窒素ガスを80kg/cm2の圧力下で充填させておいた。射出終了後、金型(8)内に充填させた窒素ガスを1秒間で抜き、さらに金型(8)のコアを2mm後退させることで、樹脂発泡成形体である引張試験用ダンベル片(試験片厚み4mm)を得た。
【0087】
発泡体の評価の結果を表1に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0088】
実施例2
実施例1において、連続可塑化装置(1)の流出路にスタティックミキサーを内蔵するアダプター(2)を接続し、アダプター(2)の温度を、流れ方向から順に、200℃、160℃、120℃と設定し、溶融樹脂組成物の樹脂温度を120℃とした以外は実施例1に従いポリスチレン樹脂発泡成形体である引張試験用ダンベル片を得た。
【0089】
発泡体の評価の結果を表1に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0090】
実施例3
実施例2において、アダプター(2)の流出路に樹脂アキュームレータ装置(4)を接続した以外は実施例2に従いポリスチレン樹脂発泡成形体である引張試験用ダンベル片を得た。
【0091】
発泡体の評価の結果を表1に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0092】
実施例4
実施例1において、金型(8)内の圧力を急激に変化させる方法として、射出される直前の金型(8)内に、窒素ガスを80kg/cm2の圧力下で充填させておく方法に代えて、射出終了後、金型(8)内のコアを急速に後退し減圧した以外は実施例1に従いポリスチレン樹脂発泡成形体である引張試験用ダンベル片を得た。
【0093】
発泡体の評価の結果を表1に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0094】
実施例5
実施例1において、金型(8)の温度を20℃とした以外は実施例1に従いポリスチレン樹脂発泡成形体である引張試験用ダンベル片を得た。
【0095】
発泡体の評価の結果を表1に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0096】
実施例6
実施例1において、金型(8)の温度を80℃とした以外は実施例1に従いポリスチレン樹脂発泡成形体である引張試験用ダンベル片を得た。
【0097】
発泡体の評価の結果を表1に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0098】
実施例7
実施例1において、炭酸ガス量を5重量部とした以外は実施例1に従いポリスチレン樹脂発泡成形体である引張試験用ダンベル片を得た。
【0099】
発泡体の評価の結果を表1に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0100】
比較例1
実施例1において、射出される直前の金型(8)内に高圧の窒素ガスを充填することなく、常圧の空気のままとし、金型のコアを予め後退して厚さ4mmとしたこと以外は、実施例1に従いポリスチレン樹脂発泡成形体である引張試験用ダンベル片を得た。
【0101】
発泡体の評価の結果を表1に示す。アイゾット衝撃強度が低く、表面外観不良、微細な平均セル径なセルではない、セル数が少ない等の点で好ましくなく、本発明で意図する発泡体は製造不可能であった。
【0102】
比較例2
実施例1において、射出工程の間連続可塑化装置(1)で、二酸化炭素と溶融樹脂を混練溶解を行わず、射出工程終了後に混練溶解を再度開始したこと以外は、実施例1の方法に従いポリスチレン樹脂発泡成形体である引張試験用ダンベル片を得た。
【0103】
発泡体の評価の結果を表1に示す。アイゾット衝撃強度が低く、表面外観不良、微細な平均セル径なセルではない、セル数が少ない等の点で好ましくなく、本発明で意図する発泡体は製造不可能であった。
【0104】
またこの発泡体の断面を走査型電子顕微鏡で観察したところ、径が50から100μmの不均一な気泡が分散していた。
【0105】
比較例3
200℃、5kgにおけるメルトフローインデックスが2.6g/10分であるポリスチレン樹脂(三井東圧化学(株)製、トーポレックス555−57)のペレット100重量部を、図5に示す口径30mm、L/D=30のスクリュウを持つインライン型射出成形機(シリンダー温度230〜150℃)に供給し、230℃で加熱溶融し、昇圧ポンプ(11)により180kg/cm2に昇圧し超臨界状態とした二酸化炭素15重量部を、該樹脂が完全に溶融したところに供給した。計量後はスクリュウの回転は停止し、ガス溶解工程及び冷却工程は中断された。またスクリュウの停止に伴いスクリュウ背圧は解除された。計量後溶融樹脂を、50℃に設定した金型(8)内に射出した。このとき、射出される直前の金型(8)内には、窒素ガスを80kg/cm2の圧力下で充填させておいた。射出終了後、金型(8)内に充填させた窒素ガスを1秒間で抜き、さらに金型(8)のコアを2mm後退させることで、樹脂発泡成形体である引張試験用ダンベル片(試験片厚み4mm)を得た。
【0106】
発泡体の評価の結果を表1に示す。アイゾット衝撃強度が低下し、表面外観不良、微細な平均セル径なセルではない、セル数が少ない等の点で好ましくなく、本発明で意図する発泡体は製造不可能であった。
【0107】
実施例8〜10
実施例3と同一の射出成形機に80×80×6(厚み)mmの大きさのシートが成形出来る金型(8)を取り付けた。厚みはコアバック量により6mm〜15mmに調整できる様にした。成形材料として実施例3と同等のポリスチレンを用い、二酸化炭素の注入量を8重量部とした以外は実施例3と同等とした。得られたシートの比重、SEM写真観察により無発泡のスキン層厚み、発泡層の平均セル径、セル密度を測定し、高速衝撃試験機(Rheometrics社製 RIT8000)により面衝撃強さ(破壊エネルギー)を0℃、撃芯径1/2インチ、受け台径 2インチ、撃芯速度 10m/secで測定した。結果を表2に示す。厚みが厚いものでも平均セル径は小さかった。
【0108】
実施例11〜12
実施例8〜10において、80×80×15(厚み)mmの大きさのシートが成形出来る金型(8)を取り付け、コアバック量により厚みを20mm〜50mmに調整できる様にした以外は実施例8〜10に従い発泡シートを得た。結果を表2に示す。厚みが厚いものでも平均セル径は小さかった。
【0109】
比較例4〜8
第一押し出し機(スクリュウ径50mm,L/D 25 シリンダー温度180〜220℃)(17)と第二押し出し機(スクリュウ径65mm,L/D=38シリンダー温度 150℃)(18)よりなるタンデム型押し出し機に図6に示す押し出しダイス及び冷却装置(19)を取り付けダイス温度140とし、第一押し出し機のスクリュウ先端から400mmの所から二酸化炭素を8重量部注入し発泡シート(20)を得た。リップ開度と押し出し量、ダイス内圧を調整し厚み6〜15mmのシートを得た。実施例8と同様に比重、平均セル径、セル密度、面衝撃強さを測定した。結果を表2に示す。射出成形方法による実施例8〜12に比べて厚みが厚いほど平均セル径が大きかった。また、面衝撃強さも実施例8〜12に比べて低かった。また図8に示す様に、発泡押出成形で得られた発泡シートの表層は、内層部と同じ様に発泡しており緻密な非発泡層は存在しなかった。
【0110】
実施例13
200℃、5kgにおけるメルトフローインデックスが2.6g/10分であるポリスチレン樹脂(三井東圧化学(株)製、トーポレックス555−57)のペレット100重量部に、ポリジメチルシロキサン1重量部をドライブレンドしたのち、該混合物をホッパー(9)より口径30mm、L/D=30のスクリュウ(12)を持つ連続可塑化装置(1)中に供給し、230℃で加熱溶融し、昇圧ポンプ(11)により180kg/cm2に昇圧し超臨界状態とした二酸化炭素15重量部を、該樹脂が完全に溶融したところに供給した。連続可塑化装置(1)中で二酸化炭素と溶融樹脂を混練溶解させ、溶融樹脂組成物の樹脂温度を徐々に150℃に冷却し、150℃に設定した射出装置(7)へ計量後、50℃に設定した金型(8)内に射出した。このとき、射出される直前の金型(8)内には、窒素ガスを80kg/cm2の圧力下で充填させておいた。射出終了後、金型(8)内に充填させた窒素ガスを1秒間で抜き、さらに金型(8)のコアを2mm後退させることで、樹脂発泡成形体である引張試験用ダンベル片(試験片厚み4mm)を得た。この間、金型(8)内での冷却時間を30秒として連続的に成形したが離型後に発泡体の表面が二次発泡により不良になることは皆無であった。
【0111】
発泡体の評価の結果を表3に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0112】
実施例14
実施例13において、ポリスチレン樹脂とポリジメチルシロキサンの他に平均粒子径2μmのタルク2重量部を添加した以外は、実施例13に従い発泡体を得た。
【0113】
発泡体の評価の結果を表3に示す。アイゾット衝撃強度が向上し、表面外観良好、微細な平均セル径で均一な平均セル密度のセルを有する発泡体であった。
【0114】
実施例15〜18
実施例13において、ポリスチレン樹脂とポリジメチルシロキサンおよび二酸化炭素の割合を表3に示した割合とした以外は、実施例13に従い発泡体を得た。発泡体の評価の結果を表3に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0115】
実施例19
実施例13において、ポリスチレン樹脂を200℃、5kgにおけるメルトフローインデックスが10g/10分であるポリスチレン樹脂(三井東圧化学(株)製、トーポレックス525−51)とした以外は、実施例13に従い発泡体を得た。発泡体の評価の結果を表3に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0116】
実施例20
実施例13において、ポリスチレン樹脂を200℃、5kgにおけるメルトフローインデックスが1.8g/10分であるポリスチレン樹脂(三井東圧化学(株)製、トーポレックス575−57)とした以外は、実施例13に従い発泡体を得た。発泡体の評価の結果を表3に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0117】
比較例9〜11
実施例13において、ポリスチレン樹脂、ポリジメチルシロキサンおよび二酸化炭素の割合を表3に示した割合とした以外は、実施例13に従い発泡体を得た。
発泡体の評価の結果を表3に示す。表面外観不良、微細な平均セル径なセルではない、セル数が少ない等の点で好ましくなく、本発明で意図する発泡体は製造不可能であった。
【0118】
実施例21
200℃、5kgにおけるメルトフローインデックスが2.6g/10分であるポリスチレン樹脂(三井東圧化学(株)製、トーポレックス555−57)のペレット100重量部に、モンタン酸パーフルオロプロピルエステル1重量部をドライブレンドしたのち、該混合物をホッパー(9)より口径30mm、L/D=30のスクリュウ(12)を持つ連続可塑化装置(1)中に供給し、230℃で加熱溶融し、昇圧ポンプ(11)により180kg/cm2に昇圧し超臨界状態とした二酸化炭素15重量部を、該樹脂が完全に溶融したところに供給した。連続可塑化装置(1)中で二酸化炭素と溶融樹脂を混練溶解させ、溶融樹脂組成物の樹脂温度を徐々に150℃に冷却し、150℃に設定した射出装置(7)へ計量後、50℃に設定した金型(8)内に射出した。このとき、射出される直前の金型(8)内には、窒素ガスを80kg/cm2の圧力下で充填させておいた。射出終了後、金型(8)内に充填させた窒素ガスを1秒間で抜き、さらに金型(8)のコアを2mm後退させることで、樹脂発泡成形体である引張試験用ダンベル片(試験片厚み4mm)を得た。この間、金型(8)内での冷却時間を30秒として連続的に成形したが離型後に発泡体の表面が二次発泡により不良になることは皆無であった。
【0119】
発泡体の評価の結果を表4に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0120】
実施例22
実施例21において、ポリスチレン樹脂とモンタン酸パーフルオロプロピルエステルの他に平均粒子径2μmのタルク2重量部を添加した以外は、実施例21に従い発泡体を得た。
【0121】
発泡体の評価の結果を表4に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0122】
実施例23〜26
実施例21において、ポリスチレン樹脂とモンタン酸パーフルオロプロピルエステルおよび二酸化炭素の割合を表4に示した割合とした以外は、実施例21に従い発泡体を得た。発泡体の評価の結果を表4に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0123】
実施例27
実施例21において、ポリスチレン樹脂を200℃、5kgにおけるメルトフローインデックスが10g/10分であるポリスチレン樹脂(三井東圧化学(株)製、トーポレックス525−51)とした以外は、実施例21に従い発泡体を得た。発泡体の評価の結果を表4に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0124】
実施例28
実施例21において、ポリスチレン樹脂を200℃、5kgにおけるメルトフローインデックスが1.8g/10分であるポリスチレン樹脂(三井東圧化学(株)製、トーポレックス575−57)とした以外は、実施例21に従い発泡体を得た。発泡体の評価の結果を表4に示す。アイゾット衝撃強度が向上し、表面外観良好、中間層に微細な平均セル径で均一な平均セル密度のセルを有する発泡部分と、表層に発泡部分と一体化した非発泡部分を有する発泡体であった。
【0125】
比較例12〜14
実施例21において、ポリスチレン樹脂、モンタン酸パーフルオロプロピルエステルおよび二酸化炭素の割合を表4に示した割合とした以外は、実施例21に従い発泡体を得た。
【0126】
発泡体の評価の結果を表4に示す。アイゾット衝撃強度が低下し、表面外観不良、微細な平均セル径なセルではない、セル数が少ない等の点で好ましくなく、本発明で意図する発泡体は製造不可能であった。
【0127】
【表1】

【表2】
【表3】
【表4】
【発明の効果】
本発明の熱可塑性樹脂発泡射出成形体の製造方法により製造される成形体は表面外観が良好で一体化した非発泡部分を表層に有し、微細な平均セル径で均一な平均セル密度のセルを有する。
【図面の簡単な説明】
【図1】本発明の熱可塑性樹脂発泡射出成形体の製造方法の一例を示す概略構成図である。
【図2】本発明の熱可塑性樹脂発泡射出成形体の製造方法の一例を示す概略構成図である。
【図3】本発明の熱可塑性樹脂発泡射出成形体の製造方法の一例を示す概略構成図である。
【図4】本発明の熱可塑性樹脂発泡射出成形体の製造方法の一例を示す概略構成図である。
【図5】通常の押出機を用いた熱可塑性樹脂発泡体の製造方法(比較例3)を示す概略構成図である。
【図6】押出成形による熱可塑性樹脂発泡体の製造方法(比較例4〜6)を示す概略構成図である。
【図7】本発明の熱可塑性樹脂発泡射出成形体の断面の一例。
【図8】発泡押出成形により製造される熱可塑性樹脂発泡体の断面の一例である。
【符号の説明】
(1) 連続可塑化装置
(2) アダプター
(3) 樹脂アキュームレータプランジャー
(4) 樹脂アキュームレータ装置
(5) 開閉バルブ
(6) 射出プランジャー
(7) 射出装置
(8) 金型
(9) ホッパー
(10)ガスボンベ
(11)昇圧ポンプ
(12)スクリュウ
(13)ガスボンベ
(14)圧力制御バルブ
(15)開閉バルブ
(16)インライン式射出成形機
(17)第一押出機
(18)第二押出機
(19)冷却装置
(20)熱可塑性樹脂発泡体
Claims (8)
- 内層に平均セル径が0.01〜50μm、平均セル密度が10 8 〜10 16 個/cm 3 である発泡部分と、表層に前記発泡部分と一体化した厚さ10〜1000μmの非発泡部分とを有する熱可塑性樹脂発泡射出成形体を製造する方法であって、
(I)発泡剤を供給するラインを有する連続可塑化装置(1)内で、100〜450℃で熱可塑性樹脂100重量部を溶融し、超臨界状態の二酸化炭素および/または窒素を、熱可塑性樹脂100重量部当たり0.1〜30重量部添加し、熱可塑性樹脂と超臨界状態の二酸化炭素および/または窒素の定量的混合溶解を継続し、相溶状態の溶融樹脂組成物を形成するガス溶解工程、
(II)連続可塑化装置(1)内で、前記二酸化炭素および/または窒素の臨界圧力以上の圧力を維持したまま該溶融樹脂組成物を50〜300℃の温度に下げる冷却工程、
(III)連続可塑化装置(1)に接続した射出プランジャー(6)を有する射出装置(7)により、前記二酸化炭素および/または窒素の臨界圧力以上の圧力を維持したまま冷却した該溶融樹脂組成物を計量し、金型(8)内に充填する計量射出工程、及び、
(IV)金型(8)内の圧力を前記二酸化炭素および/または窒素の前記臨界圧力以下の圧力に低下することによりセル核を発生させ、該セル径を制御する発泡制御工程からなり、計量射出工程までは、二酸化炭素および/または窒素の超臨界状態を維持し、かつ連続可塑化装置(1)によるガス溶解工程および冷却工程と射出装置(7)による計量射出工程を独立に行うことを特徴とする熱可塑性樹脂発泡射出成形体を製造する方法。 - 発泡剤を供給するラインを有する連続可塑化装置(1)と、射出プランジャー(6)を有する射出装置(7)の間に、開閉バルブ(5)を介して射出装置(7)に接続される該連続可塑化装置(1)の流出路に接続された、混合部を有するアダプター(2)を設けることを特徴とする請求項1記載の熱可塑性樹脂発泡射出成形体の製造方法。
- 厚さが0.5〜50mmの発泡体が製造可能な請求項1記載の熱可塑性樹脂発泡射出成形体の製造方法。
- 厚さが10〜50mmの発泡体が製造可能な請求項1記載の熱可塑性樹脂発泡射出成形体の製造方法。
- 発泡制御工程を、溶融樹脂組成物を射出したのちに金型(8)内に充填した高圧ガスの脱ガスおよび/または金型(8)のコアの少なくとも一部の後退で行う請求項1記載の熱可塑性樹脂発泡射出成形体の製造方法。
- 熱可塑性樹脂にさらに整泡剤を0.1〜10重量部添加することを特徴とする請求項1記載の熱可塑性樹脂発泡射出成形体の製造方法。
- 発泡剤を供給するラインを有する連続可塑化装置(1)と、射出プランジャー(6)を有する射出装置(7)の間に、開閉バルブ(5)を介して射出装置(7)に接続される、プランジャーを有する樹脂アキュームレータ装置(4)を設けることを特徴とする請求項1記載の熱可塑性樹脂発泡射出成形体の製造方法。
- 混合部を有するアダプター(2)と、射出プランジャー(6)を有する射出装置(7)の間に、開閉バルブ(5)を介して射出装置(7)に接続される、プランジャーを有する樹脂アキュームレータ装置(4)を設けることを特徴とする請求項7記載の熱可塑性樹脂発泡射出成形体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP07164497A JP4144916B2 (ja) | 1996-04-04 | 1997-03-25 | 熱可塑性樹脂発泡射出成形体およびその製造方法 |
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP8249396 | 1996-04-04 | ||
| JP8-339702 | 1996-12-19 | ||
| JP8-82493 | 1996-12-19 | ||
| JP33970296 | 1996-12-19 | ||
| JP07164497A JP4144916B2 (ja) | 1996-04-04 | 1997-03-25 | 熱可塑性樹脂発泡射出成形体およびその製造方法 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005294942A Division JP4339296B2 (ja) | 1996-04-04 | 2005-10-07 | 熱可塑性樹脂発泡射出成形体の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10230528A JPH10230528A (ja) | 1998-09-02 |
| JP4144916B2 true JP4144916B2 (ja) | 2008-09-03 |
Family
ID=27300711
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP07164497A Expired - Fee Related JP4144916B2 (ja) | 1996-04-04 | 1997-03-25 | 熱可塑性樹脂発泡射出成形体およびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4144916B2 (ja) |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013027615A1 (ja) | 2011-08-19 | 2013-02-28 | 日立マクセル株式会社 | 混練装置、熱可塑性樹脂成形体の製造方法及び発泡射出成形方法 |
| WO2014126082A1 (ja) | 2013-02-18 | 2014-08-21 | 日立マクセル株式会社 | 発泡成形体の製造方法 |
| WO2018131372A1 (ja) | 2017-01-11 | 2018-07-19 | マクセル株式会社 | 発泡成形体の製造方法及び製造装置 |
| WO2019003748A1 (ja) | 2017-06-26 | 2019-01-03 | マクセル株式会社 | 発泡成形体の製造方法及び発泡成形体 |
| KR20190112808A (ko) | 2017-03-10 | 2019-10-07 | 마쿠세루 가부시키가이샤 | 발포 성형체의 제조방법 및 제조장치 |
| KR20190142427A (ko) | 2016-03-15 | 2019-12-26 | 마쿠세루 가부시키가이샤 | 발포 성형체의 제조 방법 및 제조 장치 |
| KR20200021939A (ko) | 2017-06-26 | 2020-03-02 | 맥셀 홀딩스 가부시키가이샤 | 회로 부품의 제조 방법 및 회로 부품 |
| US10632663B2 (en) | 2015-07-08 | 2020-04-28 | Maxell, Ltd. | Process and device for producing molded foam |
| US10703029B2 (en) | 2014-10-31 | 2020-07-07 | Maxell, Ltd. | Process and device for producing foamed molded object |
| JP2023053683A (ja) * | 2021-10-01 | 2023-04-13 | 株式会社小糸製作所 | 光軸調整用スクリュー及びそれを含む車両用灯具 |
| DE112022001487T5 (de) | 2021-03-16 | 2024-01-04 | Shibaura Machine Co., Ltd. | Schaumgiessverfahren, Steuerungsverfahren für eine Spritzgiessmaschine zum Schaumgiessen, und Spritzgiessmaschine zum Schaumgiessen |
Families Citing this family (62)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6884823B1 (en) | 1997-01-16 | 2005-04-26 | Trexel, Inc. | Injection molding of polymeric material |
| CN1101748C (zh) * | 1997-05-21 | 2003-02-19 | 旭化成株式会社 | 热塑料树脂的注塑方法 |
| JP3998374B2 (ja) * | 1998-07-16 | 2007-10-24 | 三井化学株式会社 | 超臨界二酸化炭素の添加方法および当該添加方法を用いた熱可塑性樹脂発泡体の製造方法 |
| KR100572943B1 (ko) * | 1998-11-04 | 2006-04-24 | 트레셀 인코포레이티드 | 사출 성형된 미세 기포형 저밀도 폴리머 물질을 포함하는성형된 폴리머 물질 |
| JP3904129B2 (ja) * | 1998-12-08 | 2007-04-11 | 日東電工株式会社 | 発泡粘着テープ又はシートの製造方法及び製造装置 |
| CA2383270C (en) | 1999-08-30 | 2011-01-04 | Sekisui Chemical Co., Ltd. | Process for producing foamed body of thermoplastic resin, mold for forming same and foamed body of thermoplastic resin |
| JP3320690B2 (ja) * | 1999-09-20 | 2002-09-03 | 積水化学工業株式会社 | 熱可塑性樹脂多孔体 |
| JP3544899B2 (ja) * | 1999-09-02 | 2004-07-21 | 住友軽金属工業株式会社 | 発泡層被覆銅材質管における腐食及び黒変色の抑制乃至は回避方法 |
| JP4276754B2 (ja) * | 1999-11-11 | 2009-06-10 | 株式会社日本製鋼所 | 熱可塑性樹脂発泡体の成形方法 |
| JP3716904B2 (ja) * | 1999-12-01 | 2005-11-16 | 株式会社日本製鋼所 | 発泡体の成形方法および成形装置 |
| JP3517622B2 (ja) * | 1999-12-08 | 2004-04-12 | 株式会社日本製鋼所 | 発泡体の製造方法および製造装置 |
| JP3521306B2 (ja) * | 1999-12-08 | 2004-04-19 | 株式会社日本製鋼所 | サンドイッチ発泡体の製造方法および製造装置 |
| JP2001198942A (ja) * | 2000-01-24 | 2001-07-24 | Sumitomo Heavy Ind Ltd | 発泡成形品の成形方法及び射出成形機 |
| JP4689789B2 (ja) * | 2000-03-31 | 2011-05-25 | 株式会社日本製鋼所 | 発泡樹脂磁石の成形方法 |
| JP2001277278A (ja) * | 2000-03-31 | 2001-10-09 | Japan Steel Works Ltd:The | ガラス繊維強化熱可塑性樹脂成形品の成形方法および成形品 |
| JP2001353743A (ja) * | 2000-06-14 | 2001-12-25 | Canon Inc | 成形体、載置体、及び、樹脂成形品の製造方法、並びに、樹脂成形品の製造装置 |
| US7107601B2 (en) | 2000-06-14 | 2006-09-12 | Canon Kabushiki Kaisha | Foam molding method and apparatus |
| JP2001353744A (ja) * | 2000-06-14 | 2001-12-25 | Canon Inc | 音響機器又は映像機器用の樹脂成形品、音響機器又は映像機器の筐体構造、樹脂材料から成形した樹脂成形品、及び、防振部材、防振機構、並びに、ねじ締結部材 |
| JP4640814B2 (ja) * | 2000-06-22 | 2011-03-02 | 三井化学株式会社 | 熱可塑性樹脂発泡体 |
| JP3425559B2 (ja) * | 2001-01-11 | 2003-07-14 | 積水化学工業株式会社 | 熱可塑性樹脂成形品の射出成形装置 |
| JP4618910B2 (ja) * | 2001-03-08 | 2011-01-26 | 株式会社プライムポリマー | 射出発泡用樹脂組成物 |
| US7008202B2 (en) | 2001-03-08 | 2006-03-07 | The Japan Steel Works, Ltd. | Method and apparatus for forming thermoplastic resin foam |
| JP2002307473A (ja) * | 2001-04-09 | 2002-10-23 | Grand Polymer Co Ltd | 発泡成形体の製造方法 |
| JP4610782B2 (ja) * | 2001-05-01 | 2011-01-12 | 日本ポリウレタン工業株式会社 | 盛土の施工方法及び土木用ポリウレタンフォームの製造方法 |
| JP3609038B2 (ja) * | 2001-05-21 | 2005-01-12 | 株式会社日本製鋼所 | 3層積層体の成形方法および成形用金型 |
| JP2002355824A (ja) * | 2001-05-31 | 2002-12-10 | Japan Polychem Corp | 耐熱剛性の改良された熱可塑性樹脂成形体の製造方法及び成形体 |
| JP2003001666A (ja) * | 2001-06-20 | 2003-01-08 | Teijin Meton Kk | 大型浄化槽 |
| CN1604935A (zh) * | 2001-06-22 | 2005-04-06 | 出光兴产株式会社 | 复合树脂组合物、树脂发泡体及其制造方法 |
| JP2003039512A (ja) * | 2001-08-01 | 2003-02-13 | Sumitomo Chem Co Ltd | 熱可塑性樹脂発泡成形体 |
| JP2003127639A (ja) * | 2001-10-19 | 2003-05-08 | Inoac Corp | エアコンダンパー |
| JP2003211481A (ja) * | 2002-01-25 | 2003-07-29 | Chisso Corp | 熱可塑性樹脂と発泡剤を用いた成形方法およびその成形方法により得られた成形体 |
| US7704423B2 (en) | 2002-02-28 | 2010-04-27 | Ube Machinery Corporation, Ltd. | Method for expansion injection molding |
| JP2003266500A (ja) * | 2002-03-13 | 2003-09-24 | Sanyo Electric Co Ltd | 光学ディスク成形装置及びその成形方法 |
| JP2003313346A (ja) * | 2002-04-19 | 2003-11-06 | Fujitsu Ltd | 携帯機器筐体用の難燃性樹脂成形体 |
| JP2003337588A (ja) * | 2002-05-21 | 2003-11-28 | Idemitsu Petrochem Co Ltd | 吸音体及び吸音構造体 |
| JP4223236B2 (ja) * | 2002-06-21 | 2009-02-12 | 株式会社名機製作所 | ガス含浸樹脂の射出装置および射出成形方法 |
| JP4136904B2 (ja) * | 2003-11-12 | 2008-08-20 | 三菱エンジニアリングプラスチックス株式会社 | 射出発泡成形方法 |
| JP4330485B2 (ja) * | 2004-04-20 | 2009-09-16 | 三菱エンジニアリングプラスチックス株式会社 | 射出発泡成形方法 |
| JP2005328297A (ja) * | 2004-05-13 | 2005-11-24 | Sony Corp | スピーカの振動板及びスピーカの振動板の製造方法 |
| JP4536446B2 (ja) * | 2004-07-28 | 2010-09-01 | 株式会社カネカ | 熱可塑性樹脂発泡成形体の製造方法および成形体 |
| JP5168832B2 (ja) * | 2005-07-19 | 2013-03-27 | 東レ株式会社 | ポリ乳酸樹脂組成物およびその製造方法 |
| JP4839728B2 (ja) * | 2005-08-25 | 2011-12-21 | 宇部興産機械株式会社 | 熱可塑性樹脂の多層成形方法、及び多層成形装置 |
| WO2008112815A2 (en) | 2007-03-12 | 2008-09-18 | University Of Washington | Methods for altering the impact strength of noncellular thermoplastic materials |
| JP2009061592A (ja) * | 2007-09-04 | 2009-03-26 | Mazda Motor Corp | 発泡樹脂成形品の成形方法及び成形装置 |
| JP2008044384A (ja) * | 2007-10-29 | 2008-02-28 | Mitsui Chemicals Inc | 発泡成形体の製造方法 |
| JP5160336B2 (ja) * | 2008-08-07 | 2013-03-13 | テクノポリマー株式会社 | 樹脂発泡成形体及びその製造方法 |
| CN103608158B (zh) * | 2011-01-27 | 2017-05-24 | 新平衡运动公司 | 形成在鞋类中使用的材料的注射成型系统和方法及通过所述系统和方法制成的材料 |
| JP5801072B2 (ja) * | 2011-03-16 | 2015-10-28 | バンドー化学株式会社 | 発泡歯車 |
| JP5660943B2 (ja) * | 2011-03-16 | 2015-01-28 | 東洋ゴム工業株式会社 | 金型装置 |
| JP6039384B2 (ja) * | 2012-11-27 | 2016-12-07 | 帝人株式会社 | 金型腐食性に優れる超臨界発泡成形用熱可塑性樹脂組成物 |
| JP6080611B2 (ja) | 2013-02-26 | 2017-02-15 | 東洋製罐株式会社 | 発泡性射出成形体の製造方法及びその射出装置 |
| JP6304027B2 (ja) * | 2013-02-26 | 2018-04-04 | 三菱ケミカル株式会社 | 熱可塑性樹脂成形体及びその製造方法、熱可塑性樹脂導光体、光源装置並びに液晶表示装置 |
| JP5710813B1 (ja) * | 2014-03-05 | 2015-04-30 | 株式会社日本製鋼所 | 射出成形機のスクリュおよび射出成形機 |
| EP3150658A4 (en) * | 2014-05-30 | 2018-01-24 | Sekisui Techno Molding Co., Ltd. | Foam-molded article and method for manufacturing same |
| JP6815748B2 (ja) * | 2016-05-11 | 2021-01-20 | 日東電工株式会社 | 導電性樹脂複合体製造方法および導電性樹脂複合体 |
| JP6831317B2 (ja) * | 2017-11-07 | 2021-02-17 | 株式会社神戸製鋼所 | 混合装置 |
| WO2020061539A1 (en) * | 2018-09-21 | 2020-03-26 | Nike, Inc. | Molding system and method |
| US12617132B2 (en) | 2019-10-10 | 2026-05-05 | Resonac Corporation | Foam-molded product, method for manufacturing foam-molded product, and method for suppressing appearance defect of foam-molded product |
| US11267175B2 (en) | 2019-10-15 | 2022-03-08 | King Steel Machinery Co., Ltd. | Injection molding system |
| JP7352466B2 (ja) | 2019-12-27 | 2023-09-28 | Eneos株式会社 | 発泡成形用組成物及び発泡成形体 |
| EP4039443A4 (en) * | 2020-02-10 | 2022-12-21 | Showa Denko Materials Co., Ltd. | MOLDED BODY AND METHOD FOR PRODUCING A MOLDED BODY |
| EP4737092A1 (en) * | 2024-10-30 | 2026-05-06 | Tien Kang Co., Ltd. | Dual-injection molding system |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3062629B2 (ja) * | 1991-03-15 | 2000-07-12 | 東芝機械株式会社 | 連続可塑化式射出成形装置および射出成形方法 |
| US5158986A (en) * | 1991-04-05 | 1992-10-27 | Massachusetts Institute Of Technology | Microcellular thermoplastic foamed with supercritical fluid |
| JP3303213B2 (ja) * | 1992-06-11 | 2002-07-15 | 東芝機械株式会社 | 連続可塑化式射出成形方法及び装置 |
| JP3387549B2 (ja) * | 1993-04-02 | 2003-03-17 | 大成プラス株式会社 | 発泡射出成形方法 |
| JP3007920B2 (ja) * | 1993-10-19 | 2000-02-14 | 東芝機械株式会社 | 連続可塑化式射出成形装置 |
-
1997
- 1997-03-25 JP JP07164497A patent/JP4144916B2/ja not_active Expired - Fee Related
Cited By (28)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013027615A1 (ja) | 2011-08-19 | 2013-02-28 | 日立マクセル株式会社 | 混練装置、熱可塑性樹脂成形体の製造方法及び発泡射出成形方法 |
| US8980147B2 (en) | 2011-08-19 | 2015-03-17 | Hitachi Maxell, Ltd. | Kneading apparatus, method for producing thermoplastic resin molded product, and foam injection molding method |
| US9186634B2 (en) | 2011-08-19 | 2015-11-17 | Hitachi Maxell, Ltd. | Kneading apparatus, method for producing thermoplastic resin molded product, and foam injection molding method |
| US9718217B2 (en) | 2011-08-19 | 2017-08-01 | Hitachi Maxell, Ltd. | Kneading apparatus, method for producing thermoplastic resin molded product, and foam injection molding method |
| WO2014126082A1 (ja) | 2013-02-18 | 2014-08-21 | 日立マクセル株式会社 | 発泡成形体の製造方法 |
| US9884439B2 (en) | 2013-02-18 | 2018-02-06 | Hitachi Maxell, Ltd. | Method for producing foamed molded product |
| US10703029B2 (en) | 2014-10-31 | 2020-07-07 | Maxell, Ltd. | Process and device for producing foamed molded object |
| US11241816B2 (en) | 2015-07-08 | 2022-02-08 | Maxell, Ltd. | Process and device for producing molded foam |
| EP4108406A1 (en) | 2015-07-08 | 2022-12-28 | Maxell, Ltd. | Process and device for producing molded foam |
| US10632663B2 (en) | 2015-07-08 | 2020-04-28 | Maxell, Ltd. | Process and device for producing molded foam |
| KR20190142427A (ko) | 2016-03-15 | 2019-12-26 | 마쿠세루 가부시키가이샤 | 발포 성형체의 제조 방법 및 제조 장치 |
| US11207809B2 (en) | 2016-03-15 | 2021-12-28 | Maxell, Ltd. | Method and apparatus for manufacturing foam molded body |
| KR20200136053A (ko) | 2016-03-15 | 2020-12-04 | 마쿠세루 가부시키가이샤 | 발포 성형체의 제조 방법 및 제조 장치 |
| KR20190093638A (ko) | 2017-01-11 | 2019-08-09 | 마쿠세루 가부시키가이샤 | 발포 성형체의 제조방법 및 제조장치 |
| US11318646B2 (en) | 2017-01-11 | 2022-05-03 | Maxell, Ltd. | Method and apparatus for manufacturing foamed product |
| WO2018131372A1 (ja) | 2017-01-11 | 2018-07-19 | マクセル株式会社 | 発泡成形体の製造方法及び製造装置 |
| US11478969B2 (en) | 2017-03-10 | 2022-10-25 | Maxell, Ltd. | Manufacturing method and manufacturing device for foam molded article |
| KR20190112808A (ko) | 2017-03-10 | 2019-10-07 | 마쿠세루 가부시키가이샤 | 발포 성형체의 제조방법 및 제조장치 |
| US11820063B2 (en) | 2017-03-10 | 2023-11-21 | Maxell, Ltd. | Manufacturing method and manufacturing device for foam molded article |
| KR20210084670A (ko) | 2017-06-26 | 2021-07-07 | 마쿠세루 가부시키가이샤 | 발포 성형체의 제조 방법 및 발포 성형체 |
| KR20200021939A (ko) | 2017-06-26 | 2020-03-02 | 맥셀 홀딩스 가부시키가이샤 | 회로 부품의 제조 방법 및 회로 부품 |
| US11260564B2 (en) | 2017-06-26 | 2022-03-01 | Maxell, Ltd. | Method for manufacturing foam molded body and foam molded body |
| KR20200011486A (ko) | 2017-06-26 | 2020-02-03 | 마쿠세루 가부시키가이샤 | 발포 성형체의 제조 방법 및 발포 성형체 |
| WO2019003748A1 (ja) | 2017-06-26 | 2019-01-03 | マクセル株式会社 | 発泡成形体の製造方法及び発泡成形体 |
| US11945140B2 (en) | 2017-06-26 | 2024-04-02 | Maxell, Ltd. | Method for manufacturing foam molded body and foam molded body |
| DE112022001487T5 (de) | 2021-03-16 | 2024-01-04 | Shibaura Machine Co., Ltd. | Schaumgiessverfahren, Steuerungsverfahren für eine Spritzgiessmaschine zum Schaumgiessen, und Spritzgiessmaschine zum Schaumgiessen |
| US12576566B2 (en) | 2021-03-16 | 2026-03-17 | Shibaura Machine Co., Ltd. | Foam molding method, control method for injection molding machine for foam molding, and injection molding machine for foam molding |
| JP2023053683A (ja) * | 2021-10-01 | 2023-04-13 | 株式会社小糸製作所 | 光軸調整用スクリュー及びそれを含む車両用灯具 |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH10230528A (ja) | 1998-09-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPH10230528A (ja) | 熱可塑性樹脂発泡射出成形体およびその製造方法 | |
| US5997781A (en) | Injection-expansion molded, thermoplastic resin product and production process thereof | |
| JP3998374B2 (ja) | 超臨界二酸化炭素の添加方法および当該添加方法を用いた熱可塑性樹脂発泡体の製造方法 | |
| KR100216396B1 (ko) | 열가소성 수지발포체 및 그 제조방법 | |
| JP5497410B2 (ja) | 発泡体およびその製造方法 | |
| KR101495452B1 (ko) | 초임계 유체를 포함하는 중합체 펠렛 및 그 제조 및 사용 방법 | |
| KR100339311B1 (ko) | 초임계이산화탄소의 첨가방법과, 이 첨가방법을 사용하는 열가소성 수지발포체의 제조방법 | |
| JP4339296B2 (ja) | 熱可塑性樹脂発泡射出成形体の製造方法 | |
| JP3655436B2 (ja) | 熱可塑性樹脂発泡体およびその製造方法 | |
| JP2002322288A (ja) | 熱可塑性樹脂組成物の製造方法 | |
| JPH0811190A (ja) | 熱可塑性樹脂発泡体の製造方法 | |
| JPH1024436A (ja) | 熱可塑性樹脂発泡体およびその製造方法 | |
| JPH10175249A (ja) | 熱可塑性樹脂発泡体およびその製造方法 | |
| JP2015223811A (ja) | 発泡樹脂成形品の製造方法およびその方法により製造された発泡樹脂成形品 | |
| JP2022539143A (ja) | ポリマー発泡体物品およびポリマー発泡体を作製する方法 | |
| CN110862569B (zh) | 一种低熔体强度聚丙烯发泡颗粒的制备方法 | |
| JP4002041B2 (ja) | ポリオレフィン組成物発泡体およびその製造方法 | |
| JP2002321256A (ja) | 発泡射出成形用金型及び発泡成形品 | |
| JPH1024476A (ja) | 熱可塑性樹脂発泡体およびその製造方法 | |
| JP2003039512A (ja) | 熱可塑性樹脂発泡成形体 | |
| CN116535723A (zh) | 一种高强高韧的可降解pbat共混物发泡材料的制备方法 | |
| CN117924784A (zh) | 成型体和成型体的制造方法 | |
| JP4001269B2 (ja) | ポリオレフィン系樹脂発泡粒子およびその発泡成形体 | |
| JPH10175248A (ja) | 熱可塑性樹脂発泡体およびその製造方法 | |
| JP2002530497A (ja) | 微孔質ポリ塩化ビニルフォーム |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040210 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040408 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20040408 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050810 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051007 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20060510 |
|
| RD13 | Notification of appointment of power of sub attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7433 Effective date: 20060901 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20060901 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080617 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110627 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120627 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120627 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130627 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130627 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |