JP4152145B2 - 熱可塑性樹脂フィルム - Google Patents
熱可塑性樹脂フィルム Download PDFInfo
- Publication number
- JP4152145B2 JP4152145B2 JP2002232341A JP2002232341A JP4152145B2 JP 4152145 B2 JP4152145 B2 JP 4152145B2 JP 2002232341 A JP2002232341 A JP 2002232341A JP 2002232341 A JP2002232341 A JP 2002232341A JP 4152145 B2 JP4152145 B2 JP 4152145B2
- Authority
- JP
- Japan
- Prior art keywords
- thermoplastic resin
- layer
- weight
- resin film
- printing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/06—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B27/08—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B3/00—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form
- B32B3/26—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/31504—Composite [nonstructural laminate]
- Y10T428/31725—Of polyamide
- Y10T428/31736—Next to polyester
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/31504—Composite [nonstructural laminate]
- Y10T428/31786—Of polyester [e.g., alkyd, etc.]
Landscapes
- Laminated Bodies (AREA)
- Shaping By String And By Release Of Stress In Plastics And The Like (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Manufacture Of Macromolecular Shaped Articles (AREA)
Description
【発明の属する技術分野】
本発明は帯電防止性が優れ、各種印刷が可能な熱可塑性樹脂フィルムに関するものである。
【0002】
【従来の技術】
熱可塑性樹脂フィルムは、優れた引張り強度や耐水性を有していることから、包装用フィルムをはじめ、ラベル、ポスターなど、各種多様な用途に使用されている。これらフィルムはその多くが、商品名やキャラクターなどの印刷が施されたり、管理用のバーコードを印字し商品に貼り付けるなど、印刷性は重要な要求性能である。ところがこれら熱可塑性樹脂フィルムは一般に帯電防止性がないために、ロール印刷時に火花放電が起き種々のトラブルの原因になったり、また枚葉での印刷時にフィルムが給紙しないあるいは排紙部で揃わない等の問題があるために、通常はグリセリン脂肪酸エステル、アルキルジエタノールアミン、脂肪酸アルコールアミド、ソルビタンモノオレート、アルキルスルホン酸ナトリウム等の低分子移行型帯電防止剤を熱可塑性樹脂に練り込んだり、あるいは両性、カチオン性などの表面処理型の帯電防止剤を塗工して、フィルムに帯電防止性を付与している。
【0003】
【発明が解決しようとする課題】
ところが前記のような帯電防止剤を練り込んだり塗工したものは、帯電防止性の長期持続性が悪いといった欠点があった。また空気中の水分を吸着しそれがイオン伝導して帯電防止性を発現しているために、低湿度環境では帯電防止性が発現しにくいといった欠点もあった。さらに低分子量の移行型の帯電防止剤であるために、水洗処理がなされると帯電防止性が消失するといった欠点もあった。
【0004】
さらにこれら帯電防止剤は一般に親水性であるために、親油性で粘度の高いオフセットインキによる印刷ができないといった問題があり、このために帯電防止剤の親水性と親油性をバランスさせて、オフセット印刷を可能としているが(特開昭50−161478号公報、特公昭59−27769号公報、特公平2−2910号公報)、帯電防止性の持続性や低湿度での帯電防止性にはいまだに問題を生じており、また印刷されたインキの密着性、なかでも水に浸された際の密着性(耐水密着性)が劣るといった問題も指摘されている。
【0005】
このような問題に対し、結晶性ポリプロピレン系樹脂に芳香族環含有ポリエーテルエステルアミド、ポリアミド、変性低分子量ポリプロピレン、無機微細粉末よりなる樹脂組成物を表層に配し、かつ酸化処理したフィルムが提案されている(特開平9−316211号公報)。このものは水洗後の帯電防止性や、オフセット印刷時の給排紙性に優れているが、前記低分子移行型や塗布型と同様に、親水性を有する帯電防止剤が表面に存在するために空気中の水分の影響を受け、印刷における安定性が悪く、またインキの耐水密着性にも問題があった。
【0006】
本発明はこのような問題を解決するもので、これまで表層に練り込むかあるいは塗布するかが必須であると思われていた帯電防止剤を、印刷がなされる表層には含有せず、その内側に含有させることで帯電防止性が発現することを見い出し、本発明を完成するに至ったものである。これまでは移行型の低分子量帯電防止剤には上記のような前例があり、この場合は内側層の帯電防止剤が表面に移行して(ブリードアウト)帯電防止性が発現しているが、非移行型の帯電防止剤をこのような構成で積層して帯電防止性が発現するのは、帯電防止剤が内側層にて網目状に連続することでイオン伝導が可能となり、帯電防止剤を含まない表層に偏った電荷を内側層が電気的に打ち消す働きをするからであると推測される。
このような構成を採用することにより、帯電防止性の持続性、低湿度での帯電防止性、耐水洗性が優れるばかりではなく、湿度の影響を受けにくい安定した印刷が可能になり、さらにはインキの耐水密着性が極めて良好なものとなる。
【0007】
【課題を解決するための手段】
すなわち本発明は、熱可塑性樹脂を含む少なくとも3層からなる多層フィルムであり、その両面に位置する印刷層と、その内側に位置しポリエーテルエステルアミドを主成分とする非移行性の帯電防止剤を含有する中間層からなることを特徴とする熱可塑性樹脂フィルムである。
印刷層の印刷面の表面固有抵抗値が1×10⁸ 〜1×10¹⁴Ω/□であることが好ましく、また印刷面のインキ密着強度が、0.5〜10kg・cmであることが好ましい。また、印刷面には活性化処理がされていることが好ましく、活性化処理をした後インキ密着性のある塗工剤を設けることがより好ましく、またピグメント塗工層を設けることが好ましい。
【0008】
また中間層に含有する非移行性の帯電防止剤は、ポリアミド系共重合体を主成分とするものであることが好ましく、より好ましくはポリエーテルエステルアミドを主成分とするものであり、さらに好ましくは、
成分a:熱可塑性樹脂 5〜95重量%
成分b:ポリエーテルエステルアミド 5〜35重量%
成分c:ポリアミド樹脂 0〜20重量%
成分d:無機微細粉末及び/又は有機フィラー 0〜70重量%
を含有する熱可塑性樹脂組成物からなるものである。
中間層の成分aが、ポリオレフィン系樹脂であることが好ましく、中間層が、成分eとして金属塩0.01〜5重量%を含有することが好ましい。
また中間層が、成分fとしてアイオノマー0.5〜20重量%を含有することが好ましく、中間層が、成分gとして変性低分子量ポリオレフィン1〜20重量%を含有することが好ましい。
【0009】
【発明の実施の形態】
〔熱可塑性樹脂フィルムの構造〕
本発明の熱可塑性樹脂フィルムの構造についてさらに詳細に説明する。
図1は、印刷層、中間層の2層からなるフィルムであり、印刷は印刷層側に施される。各層はTダイによる押出キャスト成形や、インフレーション成形などにより得られる無延伸フィルムであっても良く、それらを縦方向に1軸に延伸したものでも良く、横方向に1軸に延伸したものでも良く、縦横2軸に延伸したものでも良い。各層の積層は、一台のダイによる共押出しでも良く、一方の層に他方の層を押出しラミネーションしても良いし、接着剤を介したドライラミネーションでも良い。また、一方の層を一軸に延伸した後に他方の層を押出ラミネーションをしても良いし、それらをさらに縦あるいは横に延伸しても良く、各層の延伸の有無や延伸軸、またそれらの積層方法は制限なく組み合わせることができる。
【0010】
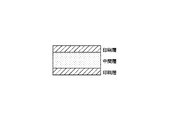
図2は、印刷層、中間層、印刷層の3層からなるものであり、印刷は片面あるいは両面に施すことができる。各層の延伸や積層は、図1同様に制限なく組み合わせることができる。
図3は、印刷層、中間層、中心層、中間層、印刷層の5層からなるものであり、印刷は片面あるいは両面に施すことができる。片面のみ印刷が施される場合は、印刷層、中間層、中心層の3層としてもよい。さらに、中心層は2層以上の多層構造であっても良い。
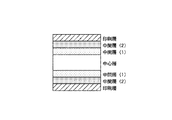
図4は、印刷層と中間層の間に、さらに別の機能を有する中間層を積層したものであり、例えば各種気体バリアー性等を付与することができる。中間層(1)と中間層(2)は反対に積層されていても良い。図3同様、中心層は2層以上の多層構造であっても良い。
【0011】
〔印刷層〕
印刷層とは、非移行性の帯電防止剤を含まず、表面を活性化処理したり、塗工剤層、ピグメント塗工層を設けた後、各種印刷を施す層である。印刷層の肉厚は0.1〜20μmが好ましく、0.5〜15μmがより好ましい。0.1μm未満では、中間層に含まれる帯電防止剤の影響が大きくなり、空気中の水分の影響を受け、印刷における安定性が悪く、またインキの耐水密着性にも問題が生ずる。20μmを超えては、中間層に含まれる帯電防止剤の効果が不十分で表面固有抵抗の改善が見られない。
【0012】
〔中間層〕
中間層とは非移行性の帯電防止剤を含み、印刷を施さない層である。中間層の肉厚は0.1μm以上が好ましく、1μm以上がより好ましい。0.1μm未満では、中間層に含まれる帯電防止剤の効果が不十分で表面固有抵抗の改善が見られない。肉厚の上限は本発明の熱可塑性樹脂フィルムの所望の肉厚により適宜決定できるが、通常200μmである。
〔中心層〕
中心層は本発明において存在していてもいなくても良く、また非移行性の帯電防止剤を含んでいてもいなくても良い層である。
本発明の熱可塑性樹脂フィルムの肉厚は40〜2000μmが好ましく、60〜500μmがより好ましい。また必要に応じ、本発明の熱可塑性樹脂フィルムを積層することにより肉厚2000μmのものを作製することもできる。
【0013】
〔熱可塑性樹脂〕
本発明に用いられる熱可塑性樹脂の素材としては、ポリプロピレン系樹脂、高密度ポリエチレン、中密度ポリエチレン、低密度ポリエチレン、ポリ4メチルペンテン−1、エチレン−環状オレフィン共重合体等のポリオレフィン系樹脂、エチレン・酢酸ビニル共重合体、エチレン・アクリル酸共重合体、エチレン・アクリル酸アルキルエステル共重合体、エチレン・メタクリル酸アルキルエステル共重合体、エチレン・メタクリル酸共重合体の金属塩等のアクリル酸系樹脂、ナイロン−6、ナイロン−6,6、ナイロン−6,10、ナイロン−6,12等のポリアミド系樹脂、ポリエチレンテレフタレ−ト樹脂、ポリブチレンテレフタレート樹脂、ポリ塩化ビニル樹脂、ABS樹脂、等を挙げることができ、これらの樹脂は2種以上混合して用いることもできる。
【0014】
これらの樹脂の中でもポリプロピレン系樹脂、高密度ポリエチレン、ポリエチレンテレフタレ−ト樹脂が耐薬品性、コストの面などから好ましく、ポリプロピレン系樹脂がより好ましい。かかるポリプロピレン系樹脂としては、アイソタクティックまたはシンジオタクティックな立体規則性を示すプロピレン単独重合体、もしくは、プロピレンを主成分とし、これとエチレン、ブテン−1、ヘキセン−1、ヘプテン−1、4−メチルペンテン−1等のα−オレフィンとの共重合体が使用できる。これら共重合体は、2元系でも3元系でも4元系でもよく、またランダム共重合体でもブロック共重合体であってもよい。
【0015】
〔無機微細粉末及び/又は有機フィラー〕
熱可塑性樹脂フィルムに含有することができる無機微細粉末及び/又は有機フィラーの種類は特に限定されない。無機微細粉末としては、重質炭酸カルシウム、軽質炭酸カルシウム、焼成クレー、タルク、硫酸バリウム、珪藻土、酸化マグネシウム、酸化亜鉛、酸化チタン、酸化珪素などが挙げられる。なかでも、重質炭酸カルシウム、焼成クレー、タルクが、安価で成形性が良く好ましい。有機フィラーとしては、ポリエチレンテレフタレート、ポリブチレンテレフタレート、ポリアミド、ポリカーボネート、ポリエチレンナフタレート、ポリスチレン、メラミン樹脂、ポリエチレンサルファイト、ポリイミド、ポリエチルエーテルケトン、ポリフェニレンサルファイト、ポリ4メチルペンテン−1、ポリメチルメタクリレート、環状オレフィンの単独重合体や環状オレフィンとエチレンとの共重合体等で、融点が120〜300℃、ないしはガラス転移温度が120〜280℃を有するものを挙げることができる。これらの含有量は、通常0〜70重量%、好ましくは0〜60重量%である。含有量が70重量%を超過すると、含有する熱可塑性樹脂の機械物性が劣る。
【0016】
〔非移行性の帯電防止剤〕
本発明に用いられる非移行性の帯電防止剤としては、従来より使用されている前記の低分子移行型帯電防止剤のように、帯電防止剤が熱可塑性樹脂表面に移行(ブリードアウト)し、その親水基が空気中の水分を吸着しイオン伝導することで帯電防止性を発現させている機構とは本質的に異なるもので、イオン伝導性の高分子量帯電防止剤が熱可塑性樹脂のなかにネットワークを形成することで帯電防止性を発現する機構を有するものである。そのような高分子量帯電防止剤としては、ポリアミド系の共重合体を主成分とするものが好ましく、ポリエーテルエステルアミドを主成分とするものがより好ましい。このような非移行型の帯電防止剤の製法に関しては、特開昭58−118838号公報、特開平1−163234号公報および特開平6−313079号公報等に開示されている。このような非移行性の帯電防止剤と、従来より使用されている移行性の帯電防止剤を識別する方法としては、成形されたフィルム表面を水洗した直後に、前者は変わらずに帯電防止性が発現するが、後者の移行性の帯電防止剤は表面より離脱するため帯電防止性が発現せず、再びブリードアウトするまでに時間を要する。
【0017】
ポリエーテルエステルアミドの構成成分である(i)炭素原子数6以上のアミノカルボン酸あるいはラクタム、または炭素原子数6以上のジアミンとジカルボン酸の塩としては、ω−アミノカプロン酸、ω−アミノエナント酸、ω−アミノカプリル酸、ω−アミノペルゴン酸、ω−アミノカプリン酸および11−アミノウンデカン酸、12−アミノドデカン酸などのアミノカルボン酸あるいはカプロラクタム、エナントラクタム、カプリルラクタムおよびラウロラクタムなどのラクタムおよびヘキサメチレンジアミン−アジピン酸塩、ヘキサメチレンジアミン−セバシン酸塩およびヘキサメチレンジアミン−イソフタル酸塩などのジアミン−ジカルボン酸の塩が用いられ、特にカプロラクタム、12−アミノドデカン酸、ヘキサメチレンジアミン−アジピン酸塩が好ましく用いられる。
【0018】
ポリエーテルエステルアミドの構成成分である(ii)ポリ(アルキレンオキシド)グリコールとしては、ポリエチレングリコール、ポリ(1,2−プロピレンオキシド)グリコール、ポリ(1,3−プロピレンオキシド)グリコール、ポリ(テトラメチレンオキシド)グリコール、ポリ(ヘキサメチレンオキシド)グリコール、エチレンオキシドとプロピレンオキシドのブロックまたはランダム共重合体およびエチレンオキシドとテトラヒドロフランのブロックまたはランダム共重合体などが用いられる。これらの中でも、帯電防止性が優れる点で、特にポリエチレングリコールが好ましく用いられる。ポリ(アルキレンオキシド)グリコールの数平均分子量は200〜6,000、特に250〜4,000の範囲で用いられ、数平均分子量が200未満では得られるポリエーテルエステルアミドの機械的性質が劣り、数平均分子量が6,000を超える場合は、帯電防止性が不足するため好ましくない。
【0019】
ポリエーテルエステルアミドの構成成分である(iii)炭素原子数4〜20のジカルボン酸としてはテレフタル酸、イソフタル酸、フタル酸、ナフタレン−2,6−ジカルボン酸、ナフタレン−2,7−ジカルボン酸、ジフェニル−4,4′−ジカルボン酸、ジフェノキシエタンジカルボン酸および3−スルホイソフタル酸ナトリウムのごとき芳香族ジカルボン酸、1,4−シクロヘキサンジカルボン酸、1,2−シクロヘキサンジカルボン酸およびジシクロヘキシル−4,4′−ジカルボン酸のごとき脂環族ジカルボン酸およびコハク酸、シュウ酸、アジピン酸、セバシン酸およびドデカンジ酸(デカンジカルボン酸)のごとき脂肪族ジカルボン酸などが挙げられ、特にテレフタル酸、イソフタル酸、1,4−シクロヘキサンジカルボン酸、アジピン酸、セバシン酸およびドデカンジ酸が重合性、色調および物性の点から好ましく用いられる。
【0020】
(ii)ポリ(アルキレンオキシド)グリコールと(iii)ジカルボン酸は反応上は1:1のモル比で反応するが、使用するジカルボン酸の種類により通常仕込比を変えて供給される。
ポリエーテルエステルの構成成分である(ii)ポリ(アルキレンオキシド)グリコールと(iii)ジカルボン酸はポリエーテルエステルアミドの構成単位で、90〜10重量%の範囲で用いられ、90重量%を超える場合はポリエーテルエステルアミドの機械的性質が劣り、10重量%未満では得られる樹脂の帯電防止性が劣り好ましくない。
【0021】
ポリエーテルエステルアミドの重合方法に関しては特に限定されず、例えば、(イ)(i)アミノカルボン酸またはラクタムと(iii)ジカルボン酸を反応させて両末端がカルボン酸基のポリアミドプレポリマーをつくり、これに(ii)ポリ(アルキレンオキシド)グリコールを真空下に反応させる方法、
(ロ)前記(i)、(ii)、(iii)の各化合物を反応槽に仕込み、水の存在下または非存在下に高温で加圧反応させることにより、カルボン酸末端のポリアミドプレポリマーを生成させ、その後常圧または減圧下で重合を進める方法、
(ハ)前記(i)、(ii)、(iii)の化合物を同時に反応槽に仕込み溶融混合したのち高真空下で一挙に重合を進める方法などを利用することができる。
【0022】
また、重合溶媒についても制限はなく、例えば三酸化アンチモンなどのアンチモン系触媒、モノブチルスズオキシドなどのスズ系触媒、テトラブチルチタネートなどのチタン系触媒、テトラブチルジルコネートなどのジルコネート系触媒などを1種または2種以上使用することもできる。
中間層のポリエーテルエステルアミド(b)の含有量は、通常5〜35重量%、好ましくは6〜30重量%である。上記成分(b)の量が上記範囲未満であると帯電防止性が不十分であり、上記範囲を超過すると、含有する熱可塑性樹脂の機械物性が劣る。
【0023】
〔ポリアミド樹脂〕
中間層の構成成分として、帯電防止性能をより安定して発現することを目的に、炭素数6〜12またはそれ以上のラクタムの開環重合体、炭素数6〜12またはそれ以上のアミノカルボン酸の重縮合体及び炭素数4〜20のジカルボン酸と炭素数6〜12またはそれ以上のジアミンの重縮合体等のポリアミド樹脂(c)を含有することができる。
具体的には、ナイロン66、ナイロン69、ナイロン610、ナイロン612、ナイロン6、ナイロン11、ナイロン12、ナイロン46等を挙げることができる。また、ナイロン6/66、ナイロン6/10、ナイロン6/12、ナイロン6/66/12等の共重合ポリアミド類も使用することができる。更には、テレフタル酸、イソフタル酸等の芳香族ジカルボン酸とメタキシレンジアミン又は、脂肪族ジアミンから得られる芳香族含有ポリアミド類などを挙げることができる。これらの中でも特に好ましいものはナイロン66、ナイロン6、ナイロン12である。
中間層のポリアミド樹脂(c)の含有量は、通常0〜20重量%、好ましくは0〜15重量%である。上記成分(c)の含有量が上記範囲を超過すると、含有する熱可塑性樹脂の機械物性が劣る。
【0024】
〔任意成分〕
中間層には上記のポリアミド樹脂以外にも、帯電防止機能を高めることを目的として、金属塩、アイオノマー、変性ポリオレフィン等を少量含有することができる。
本発明における金属塩の金属としては、Li、Na、K、Rb、Cs、Be、Mg、Ca、Sr、Ba、Ti、Zr、Mn、Fe、Co、Ni、Cu、Zn、Alなどが挙げられ、特にNa、Ca、Mg、Zn、Zr、Alが好ましい。一方、上記の金属と塩を形成する基としては、硝酸、硫酸、酢酸、塩素酸、過塩素酸、炭酸、シュウ酸、ケイ酸、リン酸、ホウ酸、シアン酸、ハロゲン、塩素酸、チオシアン酸、水酸、酸素などが挙げられ、これらのうちで、過塩素酸、水酸、リン酸、酢酸、酸素、炭酸、ケイ酸が好ましい。
【0025】
具体的には、塩素酸ナトリウム、過塩素酸ナトリウム、水酸化カルシウム、水酸化マグネシウム、水酸化アルミニウム、水酸化亜鉛、水酸化ジルコニウム、リン酸ナトリウム、酸化カルシウム、酸化マグネシウム、酸化アルミニウム、酸化亜鉛、炭酸カルシウム、塩基性炭酸カルシウム、炭酸マグネシウム、塩基性炭酸マグネシウム、炭酸アルミニウム、炭酸亜鉛、ケイ酸カリウム、ケイ酸ナトリウム、ケイ酸カルシウム、ケイ酸マグネシウムなどが挙げられ、なかでも塩素酸ナトリウム、過塩素酸ナトリウム、水酸化カルシウム、水酸化マグネシウム、水酸化ジルコニウム、酸化カルシウム、酸化マグネシウム、リン酸ナトリウムが好ましい。中間層の上記金属塩の含有量は、通常5重量%以下、好ましくは3重量%以下である。上記範囲を超過すると含有する熱可塑性樹脂の機械物性が劣る。
【0026】
本発明におけるアイオノマー樹脂としては、エチレンあるいはプロピレンとα、β−不飽和カルボン酸誘導体との共重合体に原子価が1〜3の金属イオンを付加せしめたイオン性重合体である。ここでα、β−不飽和カルボン酸誘導体の例としては、アクリル酸、メタクリル酸、イタコン酸、マレイン酸、アクリル酸エチル、アクリル酸イソブチル、メタアクリル酸メチル、マレイン酸水素メチルなどが、また原子価1〜3の金属イオンの代表例としてはNa+、K+、Mg++、Zn++、Al+++などが挙げられる。これらアイオノマー樹脂としては一般に“サーリン”、“ハイミラン”、なる商品名で市販されている各種グレードを用いることができる。これらの中でも、金属イオンがZnイオンやNaイオンであるアイオノマー樹脂が特に好ましく用いられる。またこれらの混合物は本発明の熱可塑性樹脂フィルムの機械物性と帯電防止性の両特性が優れる点で特に好ましい。中間層の上記アイオノマーの含有量は、通常20重量%以下、好ましくは15重量%以下である。上記範囲を超過すると含有する熱可塑性樹脂の機械物性が劣る。
【0027】
本発明における変性ポリオレフィンは、水酸基、(無水)カルボン酸基、オキシアルキレン基、エポキシ基およびアミノ基から選ばれる基を分子内に1個以上有する、数平均分子量が800〜25,000、好ましくは1,000〜20,000であり、酸価が5〜150、好ましくは10〜100の変性低分子量ポリエチレンまたはポリプロピレン、または数平均分子量が850〜28,000、好ましくは1,000〜20,000であり(無水)カルボン酸単位の一部または全部がアルカノールアミンおよび/または水酸基もしくはアミノ基含有ポリオキシアルキレン化合物で二次変性されてなる変性低分子量ポリエチレンまたはポリプロピレンが好ましい。中間層の上記変性ポリオレフィン成分の含有量は、20重量%以下、好ましくは15重量%以下である。上記範囲を超過すると含有する熱可塑性樹脂の機械物性が劣る。
本発明の熱可塑性樹脂フィルムには、目的とする帯電防止性を阻害しない範囲で上記以外の公知の樹脂用添加剤を任意に添加することができる。該添加剤としては、染料、核剤、可塑剤、離型剤、酸化防止剤、難燃剤、紫外線吸収剤等を挙げることができる。
【0028】
〔活性化処理〕
本発明の熱可塑性樹脂フィルムの印刷面は、各種の印刷インキとフィルムとの密着をより良好とするために、例えばコロナ放電処理、フレームプラズマ処理、フレーム処理、グロー放電処理、オゾン処理等の方法で活性化することが好ましい。それらの中でも、コロナ放電処理、フレームプラズマ処理がインキ密着性に優れる点で好ましい。
【0029】
〔塗工剤層〕
本発明の熱可塑性樹脂フィルムは、各種の印刷インキとフィルムとの密着をより良好とするために、印刷面の表面に塗工剤層を設けることができる。塗工剤としては、イソシアネート系、ウレタン系、エポキシ系、ポリエチレンイミン系、ポリアミンポリアミド系等の化学的に接着可能な官能基を有する成分を、インキ種類に応じて任意に選定して使用することが好ましい。塗工方法はロールコーター、ブレードコーター、エアーナイフコーター、サイズプレスコーター等を使用して、固形分で0.001〜20g/m2 、好ましくは0.005〜10g/m2 となるよう塗工することが好ましい。
【0030】
〔ピグメント塗工層〕
本発明の熱可塑性樹脂フィルムの各種の印刷適性をより一層向上させるために、少なくとも印刷がなされる側の面にピグメント塗工層を設けることができる。ピグメント塗工剤としては、通常のコート紙に使用されるクレー、タルク、炭酸カルシウム、炭酸マグネシウム、水酸化アルミニウム、シリカ、珪酸アルミニウム、珪酸カルシウム、プラスチックピグメント、二酸化チタン、白土粉等のピグメント10〜80重量%と、接着剤90〜20重量%を含有するものを挙げることができる。またこの際に使用される接着剤としては、SBR(スチレン・ブタジエンラバー)、MBR(メタクリル・ブタジエンラバー)等のラテックス、アクリル系エマルジョン(アクリル酸エステル樹脂含有水溶液など)、澱粉、PVA(ポリビニルアルコール)、CMC(カルボキシメチルセルロース)、メチルセルロース等を挙げることができる。更にこれら配合剤に、特殊ポリカルボン酸ナトリウム等の分散剤や、ポリアミド尿素系樹脂等の架橋剤、発泡防止剤、耐水化剤、潤滑剤、蛍光塗料等を配合することができる。これらピグメント塗工剤は一般に5〜90重量%、好ましくは35〜65重量%の固形分濃度の水溶性塗工剤として使用される。
【0031】
〔塗工方法及び手段〕
このようなピグメント塗工剤を前記基材層に塗工する手段としては、具体的には、グラビア塗工、メイヤーバー塗工、ロール塗工、ブレード塗工、サイズプレス塗工、ホットメルト塗工等の塗工手段を採用することができる。塗工量としては、0.1〜50g/m2 、好ましくは1〜15g/m2 である。その際のコート層の厚みは、0.05〜50μm、好ましくは0.5〜20μm、特に好ましくは5〜15μmの肉厚でフィルムの片面又は両面に形成される。
塗工表面は必要によりカレンダー処理等によりプレススムージング処理を行っても良い。また塗工は必要により2回以上行っても良い。
〔印刷〕
印刷は、グラビア印刷、オフセット印刷、レタープレス印刷、フレキソ印刷、スクリーン印刷、電子写真印刷、溶融熱転写印刷などの印刷方式により、キャラクター、商品名、製造元、販売会社名、使用方法、バーコード、などを印刷することができる。
【0032】
〔表面固有抵抗〕
本発明の熱可塑性樹脂フィルムの印刷層の印刷面の表面固有抵抗は、JIS−K−6911に準拠し、23℃、相対湿度50%の雰囲気下で測定した。
表面固有抵抗が1×10⁸ 〜1×10¹⁴Ω/□であることが好ましく、1×109 〜1×10¹³Ω/□であることがより好ましい。1×1014Ω/□を超えては、印刷時に給排紙が困難となる。
〔インキ密着性〕
本発明の熱可塑性樹脂フィルムの印刷層の印刷面のインキ密着強度が、0.5〜10kg・cmであることが好ましく、1〜10kg・cmであることがより好ましい。0.5kg・cm未満ではインキが剥がれやすく実用に耐えない。インキ密着強度の上限は特にないが、10kg・cmを超えては本発明の熱可塑性樹脂フィルムの表面破壊が発生し、正確なインキ密着強度の測定が困難なため上限を10kg・cmとした。
【0033】
【実施例】
以下に実施例及び比較例により本発明を更に具体的に説明する。以下に示す材料、使用量、割合、操作等は、本発明から逸脱しない限り適時変更することができる。従って、本発明の範囲は以下に示す具体例に制限されるものではない。
〔I〕物性の測定方法と評価方法
実施例及び比較例における物性の測定と評価は、以下に示す方法によって実施した。
(1)物性の測定
(a)MFR :JIS−K−7210に準拠
(b)密度 :JIS−K−7112に準拠
(c)不透明度 :JIS−P−8138に準拠
(d)光沢度 :JIS−P−8142に準拠し、75°の角度で測定した。
(e)表面固有抵抗:JIS−K−6911に準拠し、23℃、相対湿度50%の雰囲気下で測定した。
【0034】
(2)オフセット印刷性
(f)オフセット印刷給紙性
得られた熱可塑性樹脂フィルムに、三菱重工(株)製「ダイヤII型」印刷機を使用し、25℃、相対湿度40%の環境下、菊半裁版(636mm×470mm)のサイズで、7000枚/時の速度で1000枚連続印刷した。その際にシート供給装置でのトラブル(2枚差しや、紙ずれ)により機械が停止した回数を、以下の基準により判断した。
○:1回も機械が停止しない
△:1〜3回機械が停止する
×:4回以上機械が停止する
【0035】
(g)インキ転移性
上記(f)で行った印刷機にて、油性インキ(ベストSP、紅、藍、T&K TOKA製)にて連続印刷を行った際の、インキ転移性を以下の基準により判断した。
○:湿し水の調整が容易で、インキ転移性は良好
△:湿し水の調整が難しく、インキ転移性が悪い
×:湿し水の調整にかかわらず、インキの転移性が悪い
【0036】
(h)インキ密着性
得られた熱可塑性樹脂フィルムに、UVインキ(ベストキュアー161S、墨、T&K TOKA製)をRIテスター(明製作所製)により2g/m2 となるよう印刷面に展色し、100mJ/cm2 のUV照射を行った後、「セロテープ」(商品名、ニチバン(株)製)を貼着し、インターナルボンドテスター(熊谷理機工業(株)製)にてセロテープ剥離した際の強度を(kg・cm)測定した。得られた強度と実使用上の良否判断は、以下の基準にて評価した。
1kg・cm以上 ○:インキが剥がれず、極めて良好。
0.5〜1kg・cm未満 △:インキが僅かに剥がれるが、実用上問題がない。
0.5kg・cm未満 ×:インキが全量剥がれ、実用上使用できない。
(i)耐水インキ密着性
上記(h)にて展色、UV照射した印刷物を、常温の水道水に2時間含浸し、取り出して水分をふき取った直後に、前記と同様の測定器、評価基準にてインキ密着性を評価した。
【0037】
(3)溶融熱転写印刷適性
(株)テック製溶融熱転写印字装置「バーコードプリンターB−30−S5」と(株)リコー製の熱溶融型インキリボン「ワックス型B110A」および「樹脂型B110C」(商品名)を用い、23℃、50%の環境下、バーコードの印字を行なった。この印字部分の耐水密着性を、常温の水道水に2時間含浸し、取り出して水分をふき取った直後に、前記(h)と同様の測定器、評価基準にてインキ密着性を評価した。
(4)電子写真印刷適性
キャノン(株)製電子写真プリンター「LASER SHOT LBP740」にてバーコードの印字を行なった。この印字部分の耐水密着性を、常温の水道水に2時間含浸し、取り出して水分をふき取った直後に、前記(h)と同様の測定器、評価基準にてインキ密着性を評価した。
【0038】
〔II〕実験例
〔非移行性の帯電防止剤の製造例〕
12−アミノドデカン酸55部、数平均分子量が1,000のポリエチレングリコール40部およびアジピン酸15部を、「イルガノックス1098(酸化防止剤)」0.2部および三酸化アンチモン触媒0.1部と共にヘリカルリボン撹拌翼を備えた反応容器に仕込み、窒素置換して260℃で60分間加熱撹拌して透明な均質溶液とした後、260℃、0.5mmHg以下の条件で4時間重合し、粘ちょうで透明なポリマーを得た。ポリマーを冷却ベルト上にガット状に吐出し、ペレタイズすることによって、ペレット状のポリエーテルエステルアミドを調製した。このポリエーテルエステルアミド100重量部に対し、ポリアミド(ナイロン12、宇部興産(株)製)20重量部、アイオノマー(ハイミラン1605、三井デュポンケミカル(株)製)20重量部をドライブレンドし、帯電防止剤配合(b1)とした。
【0039】
ε−カプロラクタム50部、数平均分子量が1,000のポリエチレングリコール40部およびドデカンジ酸10部を、「イルガノックス1098(酸化防止剤)」0.2部および三酸化アンチモン触媒0.02部と共にb1に用いた反応容器に仕込み、窒素置換して260℃で60分間加熱撹拌して透明な均質溶液とした後、500mmHgに減圧して反応容器気相部の水分を除去し、テトラブチルジルコネート0.08部添加した。次いで260℃、0.5mmHg以下の条件で3時間重合し、粘ちょうで透明なポリマーを得た。ポリマーを冷却ベルト上にガット状に吐出し、ペレタイズすることによって、ペレット状のポリエーテルエステルアミドを調製した。このポリエーテルエステルアミド100重量部に対し、ポリアミド(ナイロン12、宇部興産(株)製)10重量部、過塩素酸ナトリウム5重量部をドライブレンドし、帯電防止剤配合(b2)とした。
【0040】
12−アミノドデカン酸110部、アジピン酸16.3部、「イルガノックス1010(酸化防止剤)」0.3部及び水7部をb1に用いた反応容器に仕込み、窒素置換して220℃で加圧密閉下4時間加熱攪拌し、両末端にカルボキシル基を有する酸価107のポリアミドオリゴマーを117部得た。次に、数平均分子量2,000のビスフェノールAエチレンオキサイド付加物225部、酢酸ジルコニル0.5部を加え、245℃、1mmHg以下の減圧の条件下で5時間重合し、粘ちょうで透明なポリマーを得た。ポリマーを冷却ベルト上にガット状に吐出し、ペレタイズすることによって、ペレット状のポリエーテルエステルアミドを調製した。このポリエーテルエステルアミド100重量部に対し、ポリアミド(ナイロン6、宇部興産(株)製)10重量部、無水マレイン酸変性PP(ユーメックス1001、三洋化成工業(株)製)10重量部をドライブレンドし、帯電防止剤配合(b3)を調製した。
【0041】
〔熱可塑性樹脂フィルムの製造例〕
製造例1
(1)日本ポリケム(株)製プロピレン単独重合体である“ノバテックPP、MA−8”(商品名、融点164℃)75重量%、日本ポリケム(株)製、高密度ポリエチレン“ノバテックHD、HJ580”(商品名、融点134℃、密度0.960g/cm3 )10重量%および粒径1.5μmの炭酸カルシウム粉末(備北粉化工業(株)製、商品名“ソフトン1500”)15重量%よりなる樹脂組成物を押出機を用いて溶融混練したのち、ダイより250℃の温度でシート状に押出し、約50℃の温度となるまでこのシートを冷却した。
次いで、このシートを約145℃に加熱したのち、ロール群の周速度を利用して縦方向に4倍延伸して、一軸延伸フィルムを得た。(中心層(2))
【0042】
(2)別に、日本ポリケム(株)製プロピレン単独重合体“ノバテックPP、MA−3”(商品名;融点165℃)50重量%、高密度ポリエチレン“ノバテックHD、HJ580”5重量%、粒径1.5μmの炭酸カルシウム粉末(備北粉化工業(株)製、商品名“ソフトン1500”)45重量%よりなる樹脂組成物(中心層(1))および、“ノバテックPP、MA−3”45重量%、帯電防止剤配合(b1)15重量%、粒径1.5μmの炭酸カルシウム粉末(備北粉化工業(株)製、商品名“ソフトン1500”)40重量%よりなる樹脂組成物(中間層)および、“ノバテックPP、MA−3”50重量%、高密度ポリエチレン“ノバテックHD、HJ580”5重量%、粒径1.5μmの炭酸カルシウム粉末(備北粉化工業(株)製、商品名“ソフトン1500”)45重量%よりなる樹脂組成物(印刷層)を、それぞれ別の押出機により240℃にて溶融混練した後、1台のダイに供給し、ダイ内で積層しこれを前記縦延伸フィルムの表面にフィルム状に押し出し、積層した。(中心層(2)/中心層(1)/中間層/印刷層)
【0043】
(3)(2)と同構成にてダイ内で積層した樹脂組成物を、前記(2)のシートの中心層(2)側の面に積層した。
(印刷層/中間層/中心層(1) /中心層(2) /中心層(3) /中間層/印刷層)
(4)この7層よりなるシートをテンターオーブンに導き、155℃まで再加熱した後、横方向に8倍に延伸し、引き続き164℃で熱セットした後、55℃まで冷却し耳部をスリットした。このものの密度は0.80g/cm3 、肉厚が100μm(各層厚み1/3/16/60/16/3/1μm)の7層構造の多層フィルムを得た。
【0044】
製造例2〜7
各層の配合および肉厚を表1に記載のように変更した。
製造例2 帯電防止剤の配合をb2に変更した。
製造例3 帯電防止剤の配合をb3に変更した。
製造例4 帯電防止剤の配合はb1で、片面のみとした。(裏面中間層なし)計6層。
製造例5 印刷層、中間層に無機微細粉末を含有せず、光沢度の高いフィルムとした。
製造例6 帯電防止剤を配合せず。(両中間層なし)計5層。
製造例7 b3の帯電防止剤を、印刷層に直接配合した。(両中間層なし)計5層。
製造例8
印刷層に移行型の帯電防止剤である「アトマー(Atmer)129」(商品名、チバスペシャルティケミカルズ社製、グリセリン脂肪酸エステル系)を1%添加した。
【0045】
製造例9
(1)“ノバテックPP、MA−8”75重量%、“ノバテックHD、HJ580”10重量%および粒径1.5μmの炭酸カルシウム粉末(備北粉化工業(株)製、商品名“ソフトン1500”)15重量%よりなる樹脂組成物(中心層(2))、および“ノバテックPP、MA−8”45重量%、帯電防止剤配合(b2)15重量%、粒径1.5μmの炭酸カルシウム粉末(備北粉化工業(株)製、商品名“ソフトン1500”)40重量%よりなる樹脂組成物(中間層)および、“ノバテックPP、MA−8”50重量%、高密度ポリエチレン“ノバテックHD、HJ580”5重量%、粒径1.5μmの炭酸カルシウム粉末(備北粉化工業(株)製、商品名“ソフトン1500”)45重量%よりなる樹脂組成物(印刷層)を、それぞれ別の押出機により250℃にて溶融混練した後、1台のダイに供給し、ダイ内で3種5層に積層し、これをシート状に押出し、約50℃の温度となるまでこのシートを冷却した。(印刷層/中間層/中心層(2)/中間層/印刷層)
【0046】
(2)このシートを約145℃に加熱したのち、ロール群の周速度を利用して縦方向に4倍延伸して、一軸延伸フィルムを得た。
(3)次いでこの5層よりなるシートをテンターオーブンに導き、160℃まで再加熱した後、横方向に8倍に延伸し、引き続き164℃で熱セットした後、55℃まで冷却し耳部をスリットした。このものの密度は0.74g/cm3 、肉厚が80μm(各層厚み1/3/72/3/1μm)の5層構造の多層フィルムを得た。
【0047】
製造例10〜12
各層の配合および肉厚を表1に記載のように変更した。
製造例10 無機微細粉末を含まない、透明なフィルムを得た。
製造例11 b2の帯電防止剤を、印刷層に直接配合した。(両中間層なし)計3層。
製造例12 帯電防止剤を配合せず、中心層(2)のみの単層フィルムとした。
【0048】
製造例13
(1)“ノバテックPP、MA−8”70重量%、“ノバテックHD、HJ580”10重量%および粒径1.5μmの炭酸カルシウム粉末(備北粉化工業(株)製、商品名“ソフトン1500”)20重量%よりなる樹脂組成物(中心層(2))、および“ノバテックPP、MA−8”45重量%、帯電防止剤配合(b1)15重量%、粒径1.5μmの炭酸カルシウム粉末(備北粉化工業(株)製、商品名“ソフトン1500”)40重量%よりなる樹脂組成物(中間層)および、“ノバテックPP、MA−8”50重量%、高密度ポリエチレン“ノバテックHD、HJ580”5重量%、粒径1.5μmの炭酸カルシウム粉末(備北粉化工業(株)製、商品名“ソフトン1500”)45重量%よりなる樹脂組成物(印刷層)を、それぞれ別の押出機により250℃にて溶融混練した後、1台のダイに供給し、ダイ内で3種5層に積層し、これをシート状に押出し、約50℃の温度となるまでこのシートを冷却した。(印刷層/中間層/中心層(2) /中間層/印刷層)
(2)このシートを約140℃に加熱したのち、ロール群の周速度を利用して縦方向に5倍延伸して、一軸延伸フィルムを得た。引き続き加熱ロールにて155℃で熱セットした後、40℃まで冷却し耳部をスリットした。このものの密度は0.86g/cm3 、肉厚が90μm(各層厚み1/3/82/3/1μm)の5層構造の多層フィルムを得た。
【0049】
製造例14〜16
各層の配合および肉厚を表1に記載のように変更した。
製造例14 無機微細粉末を含まない、透明なフィルムを得た。
製造例15 b1の帯電防止剤を、中心層(2)に配合した。中心層が中間層として作用。
製造例16 帯電防止剤を配合しない、3層フィルムとした。
【0050】
〔塗工剤の製造例〕
塗工剤A
ポリエチレンイミン「エポミンP−1000」の25重量%水溶液100部、n−ブチルクロライド10部およびプロピレングリコールモノメチルエーテル10部を加え、窒素雰囲気下80℃にて20時間変性反応を行って、ブチル変性ポリエチレンイミン水溶液を得た。このものを有効成分量(乾燥固形分量)で1重量%となる水溶液を作成し塗工剤Aとした。
【0051】
塗工剤B
ポリエチレンイミン「エポミンP−1000」の25重量%水溶液100部、グリシドール10部およびプロピレングリコールモノメチルエーテル10部を加え、窒素雰囲気下80℃にて16時間変性反応を行って、グリシドール変性ポリエチレンイミン水溶液を得た。このものを有効成分量(乾燥固形分量)で1重量%となる水溶液を作成し塗工剤Bとした。
塗工剤C
水溶性帯電防止剤「サフトマーST−1100」(三菱化学(株)製)を1重量%、前記ブチル変性ポリエチレンイミン0.5重量%、ポリアミンポリアミドのエピクロルヒドリン付加物「WS−570」(日本PMC(株)製)を0.5重量%(いずれも有効成分量)となる水溶液を作成し塗工剤Cとした。
【0052】
【実施例1】
製造例1にて得られたフィルムに、春日電機(株)製放電処理機「HFS400S」を用いて、50W/m2 ・分のコロナ放電処理を行った後、塗工剤Aをロールコーターにて乾燥後の塗工量が片面で0.05g/m2 となるように両面に塗工し、熱風乾燥した。
【実施例2】
塗工剤Aの替わりに塗工剤Bを使用した以外は、実施例1と同様の方法にて熱可塑性樹脂フィルムを得た。このものの評価結果を表2に示す。
【0053】
【実施例3】
製造例1にて得られたフィルムの両表面を、フリンバーナー社(FLINNBURNER社)製「フリンF3000」ダイレクトフレームプラズマ処理機を用いて、燃焼ガスにプロパンを使用し、ライン速度40m/分、印加エネルギー40,000J/m2 にて火炎処理を行なった。このものの評価結果を表2に示す。
【実施例4、5、7〜13および比較例1〜4、6〜8】
熱可塑性樹脂フィルム基材、活性化処理、塗工剤の組合せは表2に記載の如くとし、得られた熱可塑性樹脂フィルムの評価結果を表2に示す。
【0054】
【実施例6】
製造例4にて得られたフィルムの両面に、コロナ放電処理および塗工剤Bを塗工乾燥した。これとは別に厚み150μm、剛度12g・f・cmのシリコン油塗布クラフト紙に溶剤系の強粘着剤(東洋インキ(株)製「オリバインBPS−1109」(商品名))を固形分25g/m2 となる様にナイフコーターを用いて塗工し、これをオーブン中95℃で乾燥させた後、前記熱可塑性樹脂フィルムの中間層に帯電防止剤を含まない面と貼合わせ、感圧粘着用シートとした。このもののオフセット印刷結果を表2に示す。また、溶融熱転写適性および電子写真印刷適性の評価結果を表3に示す。
【比較例5】
製造例6にて得られたフィルムの両面に、コロナ放電処理および塗工剤Cを塗工乾燥した。それ以外は実施例6と同様の方法にて感圧粘着用シートを作成し、評価を行った。結果を表2、3に示す。
【0055】
【表1】

【表2】
【表3】
【表4】
【表5】
【表6】
【発明の効果】
本発明により、帯電防止性の持続性、低湿度での帯電防止性、耐水洗性が優れるばかりではなく、湿度の影響を受けにくい安定した印刷が可能になり、さらにはインキの耐水密着性が極めて良好な熱可塑性樹脂フィルムが得られた。
【図面の簡単な説明】
【図1】印刷層、中間層の2層からなるフィルムの概略断面図である。
【図2】印刷層、中間層、印刷層の3層からなるフィルムの概略断面図である。
【図3】印刷層、中間層、中心層、中間層、印刷層の5層からなるフィルムの概略断面図である。
【図4】印刷層と中間層の間に、さらに別の機能を有する中間層を有するフィルムの概略断面図である。
Claims (13)
- 熱可塑性樹脂を含む多層フィルムであり、その両面に位置する印刷層と、その内側に位置しポリエーテルエステルアミドを主成分とする非移行性の帯電防止剤を含有する中間層の少なくとも3層からなることを特徴とする熱可塑性樹脂フィルム。
- 前記多層フィルムが、少なくとも一軸方向に延伸されていることを特徴とする請求項1に記載の熱可塑性樹脂フィルム。
- 前記印刷層の印刷面の表面固有抵抗が、1×10⁸ 〜1×10¹⁴Ω/□であることを特徴とする請求項1または2に記載の熱可塑性樹脂フィルム。
- 前記印刷層の印刷面のインキ密着強度が、0.5〜10kg・cmであることを特徴とする請求項1〜3のいずれかに記載の熱可塑性樹脂フィルム。
- 前記印刷層の印刷面に活性化処理がされていることを特徴とする請求項1〜4のいずれかに記載の熱可塑性樹脂フィルム。
- 前記印刷層の印刷面に活性化処理をした後、インキ密着性のある塗工剤層が設けられたことを特徴とする請求項5に記載の熱可塑性樹脂フィルム。
- 前記多層フィルムが、無機微細粉末及び/又は有機フィラーを含有することを特徴とする請求項1に記載の熱可塑性樹脂フィルム。
- 前記中間層が、
成分a:熱可塑性樹脂 5〜95重量%
成分b:ポリエーテルエステルアミド 5〜35重量%
成分c:ポリアミド樹脂 0〜20重量%
成分d:無機微細粉末及び/又は有機フィラー 0〜70重量%
を含有する熱可塑性樹脂組成物からなることを特徴とする請求項7に記載の熱可塑性樹脂フィルム。 - 中間層の成分aが、ポリオレフィン系樹脂であることを特徴とする請求項8に記載の熱可塑性樹脂フィルム。
- 中間層が、成分eとして金属塩0.01〜5重量%を含有することを特徴とする請求項8または9に記載の熱可塑性樹脂フィルム。
- 中間層が、成分fとしてアイオノマー0.5〜20重量%を含有することを特徴とする請求項8〜10のいずれかに記載の熱可塑性樹脂フィルム。
- 中間層が、成分gとして変性低分子量ポリオレフィン1〜20重量%を含有することを特徴とする請求項8〜11のいずれかに記載の熱可塑性樹脂フィルム。
- 前記印刷層の印刷面に活性化処理をした後、ピグメント塗工層が設けられたことを特徴とする請求項5に記載の熱可塑性樹脂フィルム。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002232341A JP4152145B2 (ja) | 2001-08-16 | 2002-08-09 | 熱可塑性樹脂フィルム |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001246893 | 2001-08-16 | ||
| JP2001-246893 | 2001-08-16 | ||
| JP2002232341A JP4152145B2 (ja) | 2001-08-16 | 2002-08-09 | 熱可塑性樹脂フィルム |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003127290A JP2003127290A (ja) | 2003-05-08 |
| JP4152145B2 true JP4152145B2 (ja) | 2008-09-17 |
Family
ID=19076337
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002232341A Expired - Fee Related JP4152145B2 (ja) | 2001-08-16 | 2002-08-09 | 熱可塑性樹脂フィルム |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20040161621A1 (ja) |
| EP (1) | EP1424194A4 (ja) |
| JP (1) | JP4152145B2 (ja) |
| CN (1) | CN100475523C (ja) |
| WO (1) | WO2003016051A1 (ja) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4686216B2 (ja) * | 2005-03-04 | 2011-05-25 | 富士フイルム株式会社 | 電子写真材料及びその製造方法 |
| KR20080003370A (ko) * | 2005-03-30 | 2008-01-07 | 다이니폰 인사츠 가부시키가이샤 | 광학 적층체 |
| US20080213607A1 (en) * | 2007-02-15 | 2008-09-04 | Jsp Corporation | Antistatic multilayer sheet and production method thereof |
| JP5954943B2 (ja) * | 2010-07-12 | 2016-07-20 | 三井化学東セロ株式会社 | 積層フィルム |
| JP6426037B2 (ja) * | 2015-03-20 | 2018-11-21 | 三井・デュポンポリケミカル株式会社 | 樹脂組成物及び成形体 |
| US10099463B1 (en) | 2017-04-10 | 2018-10-16 | L&P Property Management Company | Method of manufacturing a laminated soft good |
| JP6904083B2 (ja) * | 2017-06-16 | 2021-07-14 | 宇部興産株式会社 | ポリアミド樹脂組成物及びそれを用いた離型フィルム |
| JP7052223B2 (ja) * | 2017-05-30 | 2022-04-12 | 宇部興産株式会社 | ポリアミド樹脂組成物及びそれを用いた離型フィルム |
| JP7090534B2 (ja) * | 2018-12-05 | 2022-06-24 | 株式会社ジェイエスピー | ポリスチレン系樹脂多層発泡シートとそれを用いた間紙 |
| CN112759834A (zh) * | 2020-12-28 | 2021-05-07 | 成都金发科技新材料有限公司 | 一种永久抗静电pp/ps合金及其制备方法和应用 |
| CN116478462A (zh) * | 2023-04-04 | 2023-07-25 | 华南理工大学 | 一种适用于弱溶剂墨水直接喷绘的印刷膜及其制备方法 |
| CN116444963B (zh) * | 2023-05-26 | 2025-06-03 | 江南大学 | 一种抗静电薄膜及其制备方法 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2596923B2 (ja) * | 1985-02-05 | 1997-04-02 | エーブリー インターナショナル コーポレイション | 多層ラベル・ストックの製造方法 |
| EP0409515B1 (en) * | 1989-07-21 | 1995-01-04 | Imperial Chemical Industries Plc | Thermal transfer receiver |
| DE59207030D1 (de) * | 1991-05-28 | 1996-10-10 | Hoechst Ag | Siegelbare, opake, biaxial orientierte Polypropylen-Mehrschichtfolie, Verfahren zu ihrer Herstellung und ihre Verwendung |
| JPH1083140A (ja) * | 1996-09-05 | 1998-03-31 | Dainippon Printing Co Ltd | インモールドラベル |
| ES2229326T3 (es) * | 1996-09-16 | 2005-04-16 | Ciba Specialty Chemicals Holding Inc. | Composicion antiestatica. |
| GB2323323A (en) * | 1997-03-18 | 1998-09-23 | Hoechst Trespaphan Gmbh | Polymeric label |
| JPH1158628A (ja) * | 1997-08-20 | 1999-03-02 | Dainippon Printing Co Ltd | 帯電防止積層材及びそれを用いた包装容器 |
| JPH1178255A (ja) * | 1997-09-03 | 1999-03-23 | Dainippon Printing Co Ltd | 熱転写受像シート |
| JP4029444B2 (ja) * | 1997-10-20 | 2008-01-09 | 東レ株式会社 | 積層ポリプロピレンフィルム |
| EP0949599B1 (en) * | 1998-04-06 | 2006-01-11 | Yupo Corporation | In-mold label |
| JPH11321125A (ja) * | 1998-05-18 | 1999-11-24 | Dainippon Printing Co Ltd | 熱転写受像シート及び画像形成方法 |
| JP2002524580A (ja) * | 1998-09-04 | 2002-08-06 | アベリー・デニソン・コーポレイション | 共押出し構造体 |
| CA2398657A1 (en) * | 2000-02-10 | 2001-08-16 | Indigo N.V. | Method for preparing a plastic surface for printing with toner |
| AU5592301A (en) * | 2000-07-24 | 2002-01-31 | Yupo Corporation | Label for in-mold decorating and labeled resin molded article |
-
2002
- 2002-08-09 JP JP2002232341A patent/JP4152145B2/ja not_active Expired - Fee Related
- 2002-08-13 EP EP02762774A patent/EP1424194A4/en not_active Withdrawn
- 2002-08-13 CN CN02815758.3A patent/CN100475523C/zh not_active Expired - Fee Related
- 2002-08-13 WO PCT/JP2002/008259 patent/WO2003016051A1/ja not_active Ceased
-
2004
- 2004-02-13 US US10/777,151 patent/US20040161621A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| US20040161621A1 (en) | 2004-08-19 |
| CN100475523C (zh) | 2009-04-08 |
| CN1541160A (zh) | 2004-10-27 |
| EP1424194A4 (en) | 2006-12-27 |
| EP1424194A1 (en) | 2004-06-02 |
| WO2003016051A1 (en) | 2003-02-27 |
| JP2003127290A (ja) | 2003-05-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1176003B1 (en) | Label for in-mold decorating and labeled resin molded article | |
| US6562451B2 (en) | Coated film | |
| JP3660054B2 (ja) | 印刷性の優れた合成紙 | |
| CN100475523C (zh) | 热塑性树脂膜 | |
| JPH1071763A (ja) | 水性インク印刷用シート | |
| JP4666001B2 (ja) | ポリアミド系積層二軸延伸フィルム | |
| JP2001225422A (ja) | コーテッドフィルム | |
| JPH11123869A (ja) | 水性インク印刷用シート | |
| EP2094482B1 (en) | Labels | |
| US8097338B2 (en) | In-mold label, and labeled resin-labeled article | |
| JP2002328607A (ja) | インモールド成形用ラベル | |
| JPH0226739A (ja) | 複合フイルム及びプリンター用印字基材 | |
| JP4822589B2 (ja) | インモールド成形用ラベル | |
| JPH1111012A (ja) | 水性インク印刷用シート | |
| JPH11300898A5 (ja) | ||
| JP2006011411A (ja) | インモールド成形用ラベルおよびラベル付き樹脂成形品 | |
| JPH082095A (ja) | 水性インキ印刷用多層基材 | |
| JP3413544B2 (ja) | 表面処理プラスチックフィルム | |
| KR20230157401A (ko) | 2축 연신 폴리아미드 필름 및 라미네이트 필름 | |
| JPH09314720A (ja) | 包装材料 | |
| JPH08156436A (ja) | 熱転写受像体 | |
| JPH044147B2 (ja) | ||
| JP2000017238A (ja) | インクジェット記録用シート | |
| JPH1067171A (ja) | 水性インク印刷用シート | |
| JPH0825598A (ja) | 記録シート |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050721 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080401 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080521 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080701 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080701 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4152145 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110711 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110711 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120711 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130711 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140711 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |