JP4155677B2 - 中間転写ベルト、その製造方法及び画像形成装置 - Google Patents
中間転写ベルト、その製造方法及び画像形成装置 Download PDFInfo
- Publication number
- JP4155677B2 JP4155677B2 JP22627799A JP22627799A JP4155677B2 JP 4155677 B2 JP4155677 B2 JP 4155677B2 JP 22627799 A JP22627799 A JP 22627799A JP 22627799 A JP22627799 A JP 22627799A JP 4155677 B2 JP4155677 B2 JP 4155677B2
- Authority
- JP
- Japan
- Prior art keywords
- intermediate transfer
- transfer belt
- mold
- resistance
- belt
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images






Classifications
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J5/00—Manufacture of articles or shaped materials containing macromolecular substances
- C08J5/18—Manufacture of films or sheets
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24777—Edge feature
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24802—Discontinuous or differential coating, impregnation or bond [e.g., artwork, printing, retouched photograph, etc.]
- Y10T428/24851—Intermediate layer is discontinuous or differential
- Y10T428/24868—Translucent outer layer
- Y10T428/24876—Intermediate layer contains particulate material [e.g., pigment, etc.]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24942—Structurally defined web or sheet [e.g., overall dimension, etc.] including components having same physical characteristic in differing degree
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/25—Web or sheet containing structurally defined element or component and including a second component containing structurally defined particles
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Health & Medical Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Medicinal Chemistry (AREA)
- Polymers & Plastics (AREA)
- Organic Chemistry (AREA)
- Electrostatic Charge, Transfer And Separation In Electrography (AREA)
- Moulding By Coating Moulds (AREA)
Description
【発明の属する技術分野】
本発明は、画像形成のプロセスにおいて表面に像が転写される中間転写ベルト及び該中間転写ベルトの形成方法に係り、詳しくは、転写チリ及び地肌汚れを低減することができる中間転写ベルト及び該中間転写ベルトの形成方法に関するものである。
【0002】
【従来の技術】
従来、感光体ドラム等の潜像担持体に静電潜像を形成し、この静電潜像をトナーにより現像し、得られたトナー像を無端ベルトである中間転写ベルト上に静電気的に転写した後、転写紙等の記録媒体に再転写して画像を形成する画像形成装置が知られている。
【0003】
この種の画像形成装置においては、中間転写ベルトとして導電性を有する導電性中間転写ベルトが広く用いられてきた。
【0004】
ところが、従来、導電性中間転写ベルトの表面電気抵抗(以下、表面抵抗と称する)の値を適正に設定することが困難であった。例えば、特許第2560727号には、導電性中間転写ベルトの表面電気抵抗率(以下、表面抵抗率と称する)を107〜1015[Ω/□]に調整することで良好な画像を形成し得る旨が記載されている。しかし、このように表面抵抗率を調整しても、地肌汚れや、トナー像のトナーを正規の転写位置から外して転写するいわゆる転写チリを生ずる場合があった。この転写チリは表面抵抗の低い中間転写ベルトに多く発生することが既に判っており、その発生原因は中間転写ベルトと潜像担持体との間に形成される電気力線がベルト表面方向に乱れることによるものと考えられる。また、地肌汚れは表面抵抗の高い中間転写ベルトに多く発生することが既に判っている。従って、転写チリの発生を低減すべく中間転写ベルトの表面抵抗を高くすると地汚れを助長し、一方、地汚れの発生を低減すべく中間転写ベルトの表面抵抗を低くすると転写チリを助長してしまうという相反する問題が生ずる。
【0005】
【発明が解決しようとする課題】
このような相反する問題を解消するためには、中間転写ベルトの表面抵抗を高く設定し、且つベルト除電装置を付設する必要がある。しかし、ベルト除電装置の付設は、装置構成の複雑化や装置コストの増大などの観点から好ましくない。また、ベルト除電装置としては、最も簡便な除電装置であるコロナ放電装置が考えられるが、コロナ放電装置にはオゾンを発生させて地球環境に悪影響を及ぼすという欠点がある。
【0006】
本発明は、以上の背景に鑑みなされたものであり、その目的とするところは、画像形成のプロセスで表面に像が転写される中間転写ベルトにおいて、ベルト除電装置を付設することなく、地肌汚れと転写チリの低減化を図ることができる中間転写ベルト、その製造方法及び画像形成装置を提供することである。
【0007】
【課題を解決するための手段】
上記目的を達成するために、請求項1の発明は、外表面方向が高抵抗であり、外表面に対して直交する厚み方向が低抵抗である中間転写ベルトにおいて、前記中間転写ベルトは、絶縁性の樹脂から形成されるベースと端部より中央付近の方が長さ方向に直交する幅が大きく、かつ、長手方向において偏心している複数の針形状体からなる導電性物質とにより遠心成形法によって製造され、前記ベース中に、前記外表面の表面抵抗が体積抵抗より大きくなるように、前記針形状体の長手方向が前記ベースの厚み方向に沿って配列された状態で分散されていることを特徴とする中間転写ベルトである。
【0008】
また、請求項2の発明は、前記導電性物質が、前記中間転写ベルトの厚さT[cm]と前記外表面の表面抵抗[Ω]との積と、前記中間転写ベルトの体積抵抗[Ω・cm]とが、表面抵抗[Ω]×T[cm]>体積抵抗[Ω・cm]となるように、前記中間転写ベルト中に分散されていることを特徴とする中間転写ベルトである。
【0011】
また、請求項3の発明は、上記請求項1または請求項2の中間転写ベルトを、中間転写回転体として備えることを特徴とする画像形成装置である。
【0012】
また、請求項4の発明は、請求項1または請求項2の中間転写ベルトの製造方法であって、絶縁性の樹脂から形成されるベースに、端部より中央付近の方が長さ方向に直交する幅が大きく、かつ、長手方向において偏心している針形状体からなる導電性物質を分散してなる基剤を、遠心成形用の型の型面に塗布してから該型を回転させながら、あるいは、該型を回転させてから型面に注入した後、該型内で成形することを特徴とする。
【0013】
画像形成プロセスにおいて表面に像が転写される中間転写ベルトであって、ベルト表面方向とベルト厚み方向との電気抵抗が異なる場合には、転写前に画像を担持している潜像担持体等と、中間転写ベルトの転写面との間に形成される電気力線のベルト表面方向への乱れの度合い、即ち、電気力線のベルト表面方向への変形量、を該ベルト表面方向の電気抵抗の値が決定する。また、転写面に残留する電荷の非転写面への流れ易さ、ひいてはアースへの流れ易さ、をベルト厚み方向の電気抵抗の値が決定する。従って、転写に寄与する電気力線のベルト表面方向への変形量と転写面上の電荷のアースへの流れ易さとを個別に調整することができる。
【0014】
特に、ベルト表面方向の電気抵抗の方がベルト厚み方向の電気抵抗より大きい場合には、転写面上の電荷をベルト表面方向よりもベルト厚み方向に流れ易くする。これにより、上記電気力線のベルト表面方向への変形量を低減し、且つ転写面上の電荷をアースに流し易くする。
【0015】
また、遠心成形法を用いる中間転写ベルト形成方法において、絶縁性の樹脂から形成されるベースに針形状体からなる導電性物質を分散してなる基剤を、延伸成形用の型の型面に塗布してから該型を回転させながら、あるいは、該型を回転させてから型面に注入した後、該型内で成形すると、回転する型の遠心力を利用して、中間転写ベルトを形成するための基剤に分散させた導電性物質の長手方向の向きを、上記無端膜の厚み方向、即ち、中間転写ベルトのベルト厚み方向、に揃えることができる。そして、このように内部に分散する導電性物質の長手方向の向きがベルト厚み方向に向いている中間転写ベルトは、ベルト表面方向の電気抵抗の方がベルト厚み方向の電気抵抗より大きくすることができる。
【0016】
特に、長手方向の中心で二分された場合に一方の重量がもう一方の重量よりも大きくなる導電性物質を含有する中間転写ベルトを形成する場合には、遠心成形の工程において該導電性物質の長手方向の向きをベルト厚み方向に向け易くなる。
【0017】
【発明の実施の形態】
以下、本発明に係る中間転写ベルト形成方法の実施形態について説明する。
【0018】
まず、本実施形態の中間転写ベルト形成方法に用いる遠心成形法及び基剤について説明する。
図1は、本実施形態の中間転写ベルト形成方法の遠心成形に用いた筒状の型1を、型1の型面1a上に成形した中間転写ベルト用無端膜2(以下、単に無端膜2と称する)とともに示す断面図である。図中の一点鎖線は遠心成形の工程における型1の回転軸線3を示している。型1は、例えばアルミ等などの金属からなり、型面1aが高精度に鏡面仕上げ加工されている。無端膜2はポリイミド前駆体としてのポリアミック酸が遠心成形法により型面1a上に成形されたものであり、このポリアミック酸はイミド閉環することによりポリイミドに変化する性質を有する。即ち、本実施形態においては、中間転写ベルトを形成するための基剤としてポリアミック酸を用い、ポリイミドを基本素材とする中間転写ベルトを形成する。
【0019】
なお、本発明に係る中間転写ベルトの基本素材は、ポリイミドに限定されるものではない。例えば、ポリエーテルサルフォン、ポリカーボネート、ポリエステル、ポリアリレート、ポリフェニレンサルファイド、ポリアミド、ポリサルフォン、ポリパラバン酸、フッ素系樹脂、ポリアミドイミド、ポリエーテルイミド、熱硬化性不飽和ポリエステル、エポキシ系熱硬化性樹脂などを基本素材として使用してもよい。
【0020】
ポリアミック酸は、特定の有機溶剤に溶解し、且つ熱又は触媒によってイミド閉環する性質を有する。ポリイミド形成用のポリアミック酸溶液は、周知の如く、有機ジアミンと有機テトラカルボン酸二無水物との当モル量が、有機溶媒中で反応することにより得られる。本実施形態においては、ポリアミック酸として市販のポリイミド前駆体溶液(東レ製:トレニース#3000)を用い、この溶液を有機溶剤であるN−Nジメチルアセトアミド(以下、DMACと称する)によって所定倍数に希釈してポリアミック酸溶液を調整した。
【0021】
なお、本発明に係る中間転写ベルト形成方法において、上記基本素材の前駆体、即ち、基剤、を溶解するための有機溶剤は、CMACに限定されるものではなく、該基剤を溶解するものであればよい。例えば、有機溶剤として、γ−ブチロラクトン、ジメチルホルムアミド、ジメチルスルホシキド、N−メチル−2ピロリドン、ジエチレングリコールジメチルエーテル、ピリジン、ジメチルスルホン、ジクロロメタン、トリクロロメタン、ジオキサン、トルエンなどを使用してもよい。
【0022】
また、溶剤中の基剤濃度も特に限定されるものではない。但し、優れた表面性や厚み精度を得るためには、基剤濃度の調整により基剤溶液の粘度を調整することが望ましい。
【0023】
次に本実施形態に係る無端膜2の成形法について説明する。
まず、周知の遠心成形法の技術により、DMACと後述の導電性物質とを含有するポリアミック酸の無端膜2を型1の型面1a上に成形する。遠心成形法には、型面1aに基剤を塗布してから型を回転させる方法と、先に型を回転させてから型面1aに基剤を注入する方法とがある。後者の方法は、一般に遠心注型と称されるものである。本発明に係る中間転写ベルト形成方法には、どちらの方法を用いてもよいが、本実施形態では前者の方法を用いた。具体的には、上述のポリアミック酸溶液を、ゆっくり回転する型1の型面1a上にスプレー塗布した後、図1の回転軸線3を中心に型1を1000[rpm]の回転速度で高速回転させて型面1a上に厚さ50[μm]の無端膜2を成形した。
【0024】
遠心成形の工程においては、型1の回転終了後における無端膜2の変形を回避すべく、型面1a上のポリアミック酸溶液のDMACをある程度蒸発させるまで、型1の回転を継続する必要がある。なお、型1を回転させながら、型面1a上のポリアミック酸溶液を加熱してDMACの蒸発を助長することで、型1の回転時間を短縮することができる。但し、加熱によりポリアミック酸の過剰なイミド閉環を誘発することは好ましくないので、加熱する場合には該イミド閉環を誘発しない程度の加熱温度に抑えることが望ましい。
【0025】
このようにして遠心成形された無端膜2には、まだDMACが残存しているが、このDMACは後述の乾燥及び硬化工程で除去される。
【0026】
次に、無端膜2の乾燥及び硬化工程について説明する。
遠心成形で得た無端膜2を最終的に中間転写ベルトに仕上げるためには、無端膜2を乾燥させ、更に、無端膜2中のポリアミック酸のイミド閉環を誘発させて無端膜2を硬化させる必要がある。即ち、この無端膜2をポリイミドを基本素材とする硬化膜に変化させる必要がある。本実施形態においては、まず、無端膜2を100[℃]に加熱して乾燥させた。
【0027】
ポリアミック酸のイミド閉環を誘発させる方法としては、触媒を用いる方法とポリアミック酸を加熱する方法とがあり、本発明に係る中間転写ベルト形成方法においては、どちらの方法を用いてもよい。本実施形態においては、後者の方法によりイミド閉環を誘発させた。具体的には、図示を省略した加熱手段により、型面1a上の無端膜2を加熱して約250[℃]に昇温させ、この昇温により、無端膜2中のポリアミック酸のイミド閉環を誘発させた。これにより、無端膜2が硬化して硬化膜に変化する。
【0028】
ところで、上述のように、従来、転写チリの発生を低減すべく中間転写ベルトの表面抵抗を高くすると地汚れを助長し、一方、地汚れの発生を低減すべく中間転写ベルトの表面抵抗を低くすると転写チリを助長してしまうという相反する問題が生じていた。本発明者は鋭意研究により、中間転写ベルトの電気抵抗に異方性を付与することで、このような相反する問題を解消し得ることを見出した。この異方性とは、具体的には、中間転写ベルトのベルト表面方向の電気抵抗がベルト厚み方向の電気抵抗よりも小さい特性を示すものである。
【0029】
感光体ドラムなどの潜像担持体上のトナー像を中間転写ベルト上に静電気的に転写する場合、トナー像を潜像担持体から中間転写ベルトに引き寄せるような電気力線を潜像担持体と中間転写ベルトとの間に形成する。ところが、中間転写ベルトのベルト表面方向の電気抵抗が小さいと、この電気力線が該ベルト表面方向に乱れて、中間転写ベルトへのトナーの転写位置を正規の転写位置からずらしてしまい、転写チリを助長する。
【0030】
一方、中間転写ベルトの転写面には、付着トナーや電界などの影響により電荷が残留することになるが、この電荷はトナーと中間転写ベルトとの付着力を増大させる。このため、中間転写ベルト上のトナー電荷量を低減しないと、中間転写ベルトからのトナーの除去が困難になり、中間転写ベルトのクリーニング不良により地肌汚れを生ずる。
【0031】
そこで、本発明においては、中間転写ベルトのベルト表面方向の電気抵抗をベルト厚み方向の電気抵抗よりも大きくすることで、中間転写ベルトの転写面上の電荷をベルト厚み方向に流れ易くする。これにより、上記電気力線のベルト表面方向への変形量を低減し、且つ転写面上の電荷を中間転写ベルトを介してアースに流し易くして、転写チリ及び地肌汚れの発生を低減することができる。なお、この電荷は、通常、中間転写ベルトの非転写面と摺接する回転ローラ等を介してアースに流れる。
【0032】
以下、中間転写ベルトの電気抵抗に異方性を付与することができる中間転写ベルト形成方法の実施例について説明する。
【0033】
[参考例]
本参考例においては、上記導電性物質として、市販の微細カーボンファイバーを5[μm]以下の長さに裁断したものを用いた。この裁断カーボンファイバーとポリアミック酸との比率が0.15:1となり、且つ、固形分比率が30[%]になるように、上記ポリイミド前駆体溶液と該裁断カーボンファイバーとをDMAC中に分散/希釈してポリアミック酸溶液を調整した後、このポリアミック酸溶液を型面1a上で遠心成形した。この遠心成形の際、ポリアミック酸溶液中の裁断カーボンファイバーは、回転する型1aの遠心力によって、その長手方向と遠心方向(円周ラディアス方向)とが平行になるように向きを変えながら型面1aの方に移動した。この移動により、裁断カーボンファイバーの長手方向の向きを、無端膜2の厚み方向、即ち、中間転写ベルトのベルト厚み方向、に揃えることができた。
【0034】
図2は本参考例の中間転写ベルト形成方法で遠心成形された無端膜2を、型1の一部とともに示す断面図である。図示のように、ポリアミック酸溶液に分散していた裁断カーボンファイバー3aの長手方向の向きは、無端膜2内においてベルト厚み方向に揃っている。
【0035】
以上のようにして成形した無端膜2を乾燥・硬化させて中間転写ベルトを試作した。この中間転写ベルトを、フルカラー複写機(リコー社製:プリテール)に装着して画像を形成したところ、転写チリ及び地肌汚れのない良好な画像を得ることができた。このフルカラー複写機は、感光体ドラム上に形成した各色毎のトナー像を、静電気力によって中間転写ベルト上に順次重ね合わせ転写して、フルカラー画像を形成するものである。従来、トナー像を中間転写ベルト上に静電気的に転写する画像形成方法は、このように各色トナー像を中間転写ベルト上に重ね合わせ転写する画像形成装置に多く用いられている。
【0036】
本参考例で試作した中間転写ベルトのベルト表面方向の電気抵抗を測定したところ約109[Ω]であった。また、ベルト厚み方向の電気抵抗を求めたところ5×10⁸[Ω]であった。なお、本稿の実施例及び参考例においては、中間転写ベルトのベルト厚み方向の電気抵抗[Ω]の測定値に、中間転写ベルトの厚み50[μm]を乗じて体積抵抗率[Ω・cm]を求めることができる。
【0037】
[実施例1]
本実施例1においては、上記導電性物質として、球晶である結晶化セレンを1[μm]以下に粉砕したものを用いた。球晶とは、高分子物質において多く観察される結晶形態であり、斜方晶系や単斜方晶系の結晶が全体の中心から放射状に延びるように結合している球状多結晶である。この球晶は、放射状に成長していくことから、個々の結晶の幅が上記中心から離れるにしたがって大きくなる。このため、個々の結晶は長手方向において偏心する。即ち、球晶を粉砕することにより、長手方向の中心で二分した場合に一方の重量をもう一方の重量よりも大きくする導電性物質を得ることができる。
【0038】
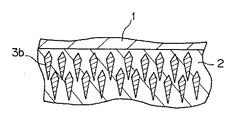
実際に結晶化セレンを1[μm]以下に粉砕して得た粉砕セレン3bは、上記参考例の裁断カーボンファイバー3aのようなウイスカー形状とは異なる形状であることが確認された。具体的には、図3の側面図に示すように、両端が錐体状であることがSEM観察により確認された。なお、粉砕前の結晶化セレンは約50[μm]の大きさの球晶である。
【0039】
この粉砕セレン3bとポリアミック酸との比率が0.20:1となり、且つ、固形分比率が30[%]になるように、上記ポリイミド前駆体溶液と粉砕セレン3bとをDMAC中に分散/希釈してポリアミック酸溶液を調整した後、このポリアミック酸溶液を型面1a上で遠心成形した。この遠心成形の際、ポリアミック酸溶液中の粉砕セレン3bは、回転する型1aの遠心力によって、その長手方向の中心で二分された場合の重量の大きい側、即ち、図3において左側、を型面1aに向けながら型面1aの方に移動した。このような移動は、長手方向に偏心した両端が錐体状である導電性物質に限らず、長手方向に偏心している涙状等の導電性物質においても起こる。本実施例1の中間転写ベルト形成方法においては、この移動により、参考例の中間転写ベルト形成方法よりも容易に、導電性物質の長手方向の向きを中間転写ベルトのベルト厚み方向に揃えることができた。
【0040】
図4は本実施例1の中間転写ベルト形成方法で遠心成形された無端膜2を、型1の一部とともに示す断面図である。図示のように、ポリアミック酸溶液に分散していた粉砕セレン3bの長手方向の向きは、無端膜2内においてベルト厚み方向に揃っている。
【0041】
以上のようにして成形した無端膜2を乾燥・硬化させて中間転写ベルトを試作した。この中間転写ベルトを、上記参考例と同じフルカラー複写機に装着して画像を形成したところ、転写チリ及び地肌汚れのない良好な画像を得ることができた。
【0042】
本実施例1で試作した中間転写ベルトのベルト表面方向の電気抵抗を測定したところ約109[Ω]であった。また、ベルト厚み方向の電気抵抗を求めたところ5×10⁸[Ω]であった。
【0043】
[実施例2]
本実施例2においては、上記導電性物質として、球晶状に結晶化した有機高分子結晶を不活性ガス中で炭化させた後、1[μm]以下に粉砕したものを用いた。このように粉砕して得た粉砕炭化物3cは、上記実施例2の粉砕セレン3bと同様の形状であることがSEM観察により確認された。
【0044】
この粉砕炭化物3cとポリアミック酸との比率が0.15:1となり、且つ、固形分比率が30[%]になるように、上記ポリイミド前駆体溶液と粉砕炭化物3cとをDMAC中に分散/希釈してポリアミック酸溶液を調整した後、このポリアミック酸溶液を型面1a上で遠心成形した。この遠心成形の際、ポリアミック酸溶液中の粉砕炭化物3cは、上記実施例1の粉砕セレン3bと同様に、長手方向において偏心している側を型面1aに向けながら型面1aの方に移動した。これにより、参考例の中間転写ベルト形成方法よりも容易に、導電性物質の長手方向の向きを中間転写ベルトのベルト厚み方向に揃えることができた。
【0045】
なお、本実施例2の中間転写ベルト形成方法において遠心成形された無端膜2中の粉砕炭化物3cの状態は、図4における粉砕セレン3bの状態と同様であるので、その図示を省略する。
【0046】
以上のようにして成形した無端膜2を乾燥・硬化させて中間転写ベルトを試作した。この中間転写ベルトを、上記参考例と同じフルカラー複写機に装着して画像を形成したところ、転写チリ及び地肌汚れのない良好な画像を得ることができた。
【0047】
本実施例2で試作した中間転写ベルトのベルト表面方向の電気抵抗を測定したところ約109[Ω]であった。また、ベルト厚み方向の電気抵抗を求めたところ5×10⁸[Ω]であった。
【0048】
次に、中間転写ベルトの電気抵抗に異方性を付与しない従来の中間転写ベルト形成方法の比較例について説明する。
【0049】
[比較例1]
本比較例1においては、上記導電性物質として、市販の球状カーボンブラックを用いた。この球状カーボンブラックとポリアミック酸との比率が0.15:1となり、且つ、固形分比率が30[%]になるように、上記ポリイミド前駆体溶液と球状カーボンブラックとをDMAC中に分散/希釈してポリアミック酸溶液を調整した後、このポリアミック酸溶液を型面1a上で遠心成形した。
【0050】
図5は本比較例1の中間転写ベルト形成方法で遠心成形された無端膜2を、型1の一部とともに示す断面図である。図示のように、球状カーボンブラック3dは、無端膜2内に規則的に分散している。
【0051】
以上のようにして成形した無端膜2を乾燥・硬化させて中間転写ベルトを試作した。この中間転写ベルトを、上記実施例1と同じフルカラー複写機に装着して画像を形成したところ、画像に転写チリは認められなかったが、地肌汚れを生じていた。
【0052】
本比較例1で試作した中間転写ベルトのベルト表面方向の電気抵抗を測定したところ約109[Ω]であった。また、ベルト厚み方向の電気抵抗を求めたところ5×10¹³[Ω]であった。
【0053】
[比較例2]
本比較例2においては、上記導電性物質として、上記比較例と同じ球状カーボンブラック3dを用いた。そして、球状カーボンブラック3dとポリアミック酸との比率が0.20:1となり、且つ、固形分比率が30[%]になるように、上記ポリイミド前駆体溶液と球状カーボンブラック3dとをDMAC中に分散/希釈してポリアミック酸溶液を調整した後、このポリアミック酸溶液を型面1a上で遠心成形した。
【0054】
なお、本比較例2の中間転写ベルト形成方法において遠心成形された無端膜2中の球状カーボンブラック3dの状態は、図5における球状カーボンブラック3dの状態とほぼ同様であるので、その図示を省略する。但し、球状カーボンブラック3dの密度は、図5で示される状態よりも高くなる。
【0055】
以上のようにして成形した無端膜2を乾燥・硬化させて中間転写ベルトを試作した。この中間転写ベルトを、上記実施例1と同じフルカラー複写機に装着して画像を形成したところ、画像に地肌汚れは認められなかったが、転写チリを生じていた。
【0056】
本比較例2で試作した中間転写ベルトのベルト表面方向の電気抵抗を測定したところ約108[Ω]であった。また、ベルト厚み方向の電気抵抗を求めたところ5×10¹¹[Ω]であった。
【0057】
以上の各実施例及び各比較例における電気抵抗特性及び形成画像の品質の試験結果を次の表1にまとめて示す。
【表1】

表1より、ベルト表面方向の電気抵抗がベルト厚み方向の電気抵抗よりも大きくなる条件、即ち、上記数1の条件、を満たす場合に、転写チリの低減化と地肌汚れの低減化とを両立し得ることがわかる。
【0059】
次に電気抵抗の測定について説明する。
先ず、表面抵抗と体積抵抗との換算について、説明する。
等方性導体の場合、厚みをT[cm]、表面抵抗をρs[Ω]、体積固有抵抗をρv[Ω・cm]とすると、T、ρs及びρvの間には、次式の関係があることが知られている(例えば、三菱油化(株)技術資料「抵抗率補正係数」)。
ρs=ρv/T
この式により表面抵抗と体積抵抗との換算をすることができる。
【0060】
なお、表面抵抗と体積抵抗とはJIS K6911 5.13.1に基づいて測定した。
即ち、表面抵抗については、JIS K6911 5.12に規定されている絶縁抵抗測定装置にJIS K6911 5.13の条件による試験片の外側環状表面電極と内側円板状表面電極との間を接続して測定した。また、体積抵抗については、上記絶縁抵抗測定装置にJIS K6911 5.13の条件による試験片の表面電極と裏面電極との間を接続して測定した。
また、電気抵抗の他の測定方法としては、JIS 3256に規定されている方法で行うこともできる。
【0061】
「JIS K6911 5.13.1」を以下に示す。
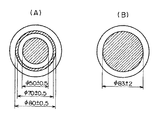
図6は「JIS K6911 5.13.1」の抵抗率試験の電極配置を示し、(A)は表面電極であり、(B)は裏面電極である。なお、図6中、単位はmmである。
また、図7は「JIS K6911 5.13.1」の電極の接続方法を示し、(A)は体積抵抗率試験の場合であり、(B)は表面抵抗率試験の場合である。
(1)装置
(1.1)図6の斜線部分の形状に切断した導電性ゴム又は透湿性の導電性ペイント。
(1.2)「JIS K6911 5.12.1」の(1.1.2)から(1.1.4)までの電源、絶縁抵抗測定器及びスイッチ。
(1.3)マイクロメータ JIS B 7502に規定する外側マイクロメータ又はこれと同等以上の精度をもつもの。
(1.4)ノギス JIS B7507に規定する外側マイクロメータ又はこれと同等以上の精度をもつもの。
(2)試験片 直径約100mm、厚さ2mmの円板に成形したものを用いる。(3)前処理 試験片の前処理は、C−90+4 −2h/20±2℃/(65±5)%RHで行う。
(4)方法 処理後の試験片の厚さを外側マクロメータで0.01mmまで正確に測り、図6に示すように導電性ゴムを配置し試験片に圧着させて電極とする。
また、図6に示すように試験片上に透湿性の導電性ペイントで描いて電極とすることができる。この場合は電極を描いた後に試験片の処理を行い、操作中に透湿性の導電性ペイントが試験片からはがれないように注意する。
表面電極の内円の外径及び環状電極の内径をノギスで0.02mmまで測る。体積抵抗率を測定する場合は図7(A)に示すように、表面抵抗率を測定する場合は、図7(B)に示すように、それぞれ接続する。これを更に5.12と同様の回路の試験片の位置に接続し、1分間充電して体積抵抗及び表面抵抗を測定する。
この場合、試験は、温度20±2℃、相対湿度(65±5)%の条件で行う。(5)計算 次の式によって体積抵抗率及び表面抵抗率を算出する。
ρv=(πd2/4T)×Rv、
ρs={π(D+d)/(D−d)}×Rs
なお、ここに、ρv:体積抵抗率[MΩcm]、ρs:表面抵抗率[MΩ]、d:表面電極の内円の外径、T:試験片の厚さ[cm]、Rv:体積抵抗[MΩ]、D:表面の環状電極の内径[cm]、Rs:表面抵抗[MΩ]、π:円周率=3.14である。
【0062】
上記「JIS K6911 5.12.1」の(1.1)を次に示す。
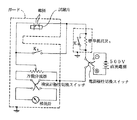
図8は「JIS K6911 5.12.1」の(1.1)の絶縁抵抗測定装置を示す図である。
(1.1)絶縁抵抗測定装置 図8に例示するような電極、電源、検流計、万能分流器、スイッチなどをもつもの。
(1.1.1)電極 「JIS B 1352」に規定するB種の直径5mmで、表面にきずのない黄銅製のテーパピン
(1.1.2)電源 直流電圧500Vの乾電池又は蓄電池。ただし、交流を清流した電源も、一定の直流電圧を保っていることが確認できれば用いてもよい。(1.1.3)絶縁抵抗測定器
(1.1.3.1)絶縁抵抗値1MΩ以上106MΩ未満を測定する場合(比較法) 標準抵抗は、1MΩマンガニン又はそれと同等以上の精度をもつ標準抵抗とし、万能分流器は、検流器の振れ及び測定範囲を調節するための精密なものとする。
また、検流計は、0点が安定した高感度のものであって、10−10Aの電流によって1mの距離で1mmの振れがあれば106MΩ未満の抵抗を±10%の確度で測定することができる。
(1.1.3.2)絶縁抵抗値5MΩ以下を測定する場合 「JIS C 1302」に規定する絶縁抵抗計を用いる。
(1.1.3.3)絶縁抵抗値1MΩ以上108MΩ未満を測定する場合 確度±10%に校正された直流増幅器を有するものを用いる。
(1.1.4)スイッチ 適当に絶縁保護されたもの。
【0063】
電気抵抗の他の測定方法として、「JIS R3256 3」を以下に示す。
図9は表面抵抗測定方法を示す図である。
3.常温における測定方法
3.1 測定の原理 図9に示したような、電極−試験片系X、直流電源E、直流電圧計V及び電流計Aで構成される測定回路を用いて試験片表面に電圧を印可し、この印加電圧を試験片表面に流れる電流で除して得られた表面抵抗の値から、3.5に定められた計算式によって表面抵抗率を算出する。なお、図9に示した機器類を一つにまとめた表面抵抗の簡易測定装置として、高絶縁抵抗計が市販されている。
3.2 測定条件及び印加電圧 試験片を温度20±2℃、相対湿度(50±5)%の空調室内に16時間以上放置した後、測定を行う。
試験片への印加電圧は1000V以下とし、500Vを標準電圧とする。
電圧印加時間は、1分間を標準とし、基板ガラスの材質によって変化させる。3.3 試験片の調製方法 試験片の調整方法は次による。
a) 形状及び寸法 試験片は、一辺が50mm以上の長方形又は直径50mm以上の円板とする。
b) 試験片の表面状態 試験片は、鏡面研磨又はそれに準ずる表面状態のものを使用する。
c) 洗浄及び乾燥 試験片の洗浄は、まず中性洗剤を用いてこすり洗いをした後水道水によるすすぎを行い、更に超純水、アセトン、エタノールなどの溶剤中で超音波洗浄を行う。
乾燥は、オーブンを用いて行っても自然乾燥によってもよい。
d) 試験片への電極形成方法 試験片への電極形成は、導電材料を蒸着、スパッタリングなどの方法を用いて行う。導電材料としては金や白金などがあるが、この測定方法の場合は、金を用いることが望ましい。
又、この測定方法では、高絶縁抵抗を測定するので、電極−試験片系の迷走電流を除くためにガード電極を形成することが必要である。
図10は試験片への電極付与方法の一例を示す図であり、(A)は平面図、(B)は正面図である。
e) 電極の寸法 図10に示したような同心円上に配置された電極を用いる。この場合、測定装置の感度を考慮して主電極の寸法を約26〜36mmの範囲で変化させ、ギャップの大きさを調節することができる。
3.4 測定の手順
a) 図10に示した方法によって試験片に電極を形成し、主電極の直径D1及び対電極の内径D2を「JIS B7507」に規定するノギス又はこれと同等以上の精度をもつ測定装置を用いて0.05mmの精度で測定する。
b) 試験片を約120℃で2時間以上乾燥した後、デシケーター内で冷却する。
c) 3.2に定めた測定条件と印加電圧で、図9の表面抵抗測定方法によって表面抵抗を測定する。又、測定装置は、シールドされた超高抵抗測定箱中に保持することが望ましい。
3.5 計算と測定回数 基板ガラス表面の電気抵抗率は、次の式によって計算する。
ρs[Ω]=(Dmπ/g)Rs
ここに、ρs:表面抵抗率[Ω]、Rs:表面抵抗[Ω]、Dm:平均直径[D1+D2)/2[mm]、D1:主電極の直径[mm]、D2:対電極の内径[mm]、g:ギャップ(D2−D1)[mm]
測定は、2回行いその平均値を持って表面抵抗率測定値とする。
【0064】
図11は本発明の他の実施形態に係わる中間転写ベルトの一部の断面図である。
図11に示すように、中間転写ベルト11は、基体12と、基体12中に分散された異なる導電性を有する複数のカーボン13,14とを備えている。この異なる導電性を有する複数のカーボン13,14は、導電性の低い方の第1カーボン13と、第1カーボン13より導電性の高い第2カーボン14とからなり、第1カーボン13の方が第2カーボン14より粒径が大きい。この第1カーボン13は、図11に示すように、基体12の表面側に偏在して分散されているので、中間転写ベルト11の表面が高抵抗になっており、高画質化に有利である。また、この中間転写ベルト11は、単層であるので、従来の2層とした場合のように、表層が基体から浮き上がるということがない。
【0065】
例えば、カラー複写機に用いられる中間転写体としての中間転写ベルト11に用いられるポリマーは難燃性、強度、電気安定性が要求され、フッ素樹脂、ポリイミド樹脂等が用いられている。
特に、ポリイミド樹脂は強度や摩擦帯電性の関係で期待されている材料である。このポリイミド樹脂を用いて無端状中間転写ベルト11を作製する方法として遠心成形方法があげられる。
【0066】
まず基本的素材であるポリイミド樹脂は、その前駆体であるポリアミド酸を用いて合成される。このポリアミド酸は、熱又は触媒によってイミド閉環してポリイミドに変化する性質を有し、特定の溶剤によって溶解する性質を有している。このポリアミド酸溶液に異なる粒径を有するカーボンを分散するわけである。(以下、これを混合ポリアミック酸溶液とする)
【0067】
カーボンはアセチレンブラック、オイルファーネスブラック、サーマルブラック、チャネルブラック等に分けられる。アセチレンブラックは、アセチレンを予熱した炉で熱分解して得られ、オイルファーネスブラックは、炉に石油を吹き込み、空気量を調節し不完全燃焼させ、生じたカーボンを冷却後、サイクロンなどで補修して得られ、サーマルブラックは、天然ガスを用い、蓄熱炉中200〜1700℃で蓄熱と熱分解とを交互に行って得られ、チャネルブラックは、細長い鉄板に、天然ガスの火炎を当て、生じたカーボンを付着させて得られる。
【0068】
本発明の中間転写ベルトにはこれらのカーボンの内からある種類のカーボンを特定して使用する必要はないが、ベルト表面側の表面抵抗を高抵抗としたい場合、アセチレンブラック(電気化学工業株式会社製)やケッチェンブラックEC(ライオン株式会社製)のように少ない添加量で高い導電性を得られるカーボンがベルト表面側に偏在するように処方する事は避けるべきである。
【0069】
また、カーボンの分散方法については超音波分散、ボールミル、サンドミル等の手段を用いて行うことができるが、カーボンを直接ポリアミド酸溶液中に分散するのではなく、N−メチルピロリドン(以下、NMPと記す)中にカーボンを分散し、このそれぞれのカーボン分散溶液とポリアミド酸溶液を混合するのが一般的である。
【0070】
溶剤へのカーボンの分散についてサンドミルを用いた場合を例に説明すると、分散時間、メジアの量、ディスクの回転数、カーボン分散溶液の粘度等によって、得られる溶剤中のカーボンの粒径は変化する。よって、それぞれのカーボンについて所望の粒径が得られる分散条件を予備実験によって決めておく必要がある。
【0071】
このようにして異なる導電性のカーボンを、異なる粒径に分散したカーボン溶液を用意する。この時、導電性の低い方のカーボンの粒径の方が大きくなるように溶剤に分散しておく。
【0072】
遠心型への注液は、遠心成形型を回転しながら、ポリアミド酸溶液とそれぞれのカーボン溶液を混合した、混合ポリアミド酸溶液を遠心成形型の内側に、所定量注入することによって行う。注入に際しては、ゆっくりと回転しながら行い、そして注入後は徐々に速度を上げて所定の回転速度に到達せしめる。そして更に所定の回転速度で所定時間、回転を持続せしめる。
【0073】
回転することによって、混合ポリアミド酸溶液は遠心成形型内部に流延成形されると同時にカーボンが分離を開始する。そして粒径の大きいカーボンは優先的に表面部分に集合し、分散する状態に代わる。しかし、より高速で、またはより長時間更に回転を続行すると、粒径の小さいカーボンも表面部分に向かって、集合するように移動する傾向になる。本発明においては、異なるカーボンブラックが、一緒にベルト表面に偏在集合することは回避せねばならない。したがって、回転数および回転時間は、異なるカーボンブラックが、一緒にベルト表面に偏在集合しないように、適宜設定される。
【0074】
遠心成形型を回転せしめている間に有機溶媒を蒸発させる。この蒸発によって、ポリアミド酸の固形化が進み、円筒状のフィルムに変化する。この蒸発は常温よりも加熱雰囲気の方が短時間に効率的に行われるので好ましい。
注型金型の内面は可能な限り高精度での鏡面仕上げ加工が好ましく、大きさは、必要とする円筒状フィルムによって決めればよい。
【0075】
得られたポリアミド酸フィルムは、耐熱性、耐薬品性、機械的諸特性等において、特性を満たすため、更に加熱し、イミド閉環する必要がある。イミド閉環は加熱によって行われるが、この際にポリアミド酸フィルム中に残存する溶剤を完全に蒸発除去する。実際のイミド閉環にあっては、注型に引き続いて、そのまま回転しながら前記温度で所定時間加熱してもよいし、ポリアミック酸フィルムを一旦遠心成形型から離型し、取り出して、これを別途準備された円筒状のイミド化型に被覆し、この全体を熱風等の加熱手段によって、加熱してもよい。
【0076】
最終的に得られたポリイミドフィルムは、各用途に応じて、そのまま又は適宜加工して、1つの機能部材として使用する。カラー複写機の中間転写ベルトとして用いられる場合は、フィルムを必要な寸法に切断し、必要に応じて両端開口部に寄り止め部材を装着する。
【0077】
このようにして得られた中間転写ベルトは、異なる導電性のカーボンが分散している中間転写ベルトであり、分散しているカーボンの内、導電性の低いカーボンがベルト表面側に偏在しているため、ベルト表面が高抵抗になっている。また、この中間転写ベルトは基体+表層という従来の構造をとらないため、表層が基本から浮くということもない。
【0078】
図12は本発明の実施例に係わる中間転写ベルトの製造方法を示す図である。
図12に示すように、中間転写ベルトを製造するには、まず、図12(A)に示すように、ポリアミド酸をNMPに溶解させ20重量%にした基材の材料22と、NMP中にアセチレンブラックであるデンカブラック(電気化学株式会社製)をサンドミルを用いて、粒径が0.07μmになるように分散した第1溶液23と、NMP中にファーネスブラックである旭#60(旭カーボン株式会社製)をサンドミルを用いて粒径が0.2μmになるように分散した第2溶液24とを用意する。
【0079】
次に、図12(B)に示すように、基材の材料22と、第1溶液23と、第2溶液24とを混合する(以下これをポリアミド酸混合溶液21とする)。このときの組成はポリイミドの固形分に対してデンカブラック:6phr(固形分)、旭#60:4phr(固形分)であった。
【0080】
次に、図12(C)に示すように、ポリアミド酸混合溶液21を注入管22を介して遠心成形機の円筒型23に注入する。円筒型23は内径がφ100、長さ250mmのものを用い、ポリアミド酸混合溶液21の注入時には10rpmで回転25させ、注入完了するまでこの回転数を維持する。
【0081】
次に、図12(D)に示すように、注入が完了した後、円筒型23の回転数を400rpmに上昇させて回転26し、その後にシート状ヒータ24により、円筒型23を徐々に加熱して100℃に保持する。このようにして円筒型23の内周に塗布されたポリアミド酸溶液層21aから溶媒を揮発する。なお、円筒型23の加熱はシート状ヒータ24による加熱以外に加熱炉を用いる等の他の方法で加熱してもよいのはもちろんである。
【0082】
次に、ポリアミド酸溶液層21aから溶媒を充分に揮発した後、図12(E)に示すように、ポリアミド酸ベルト12bを円筒型23より取り外してイミド化型27にセットする。
【0083】
次に、図12(F)に示すように、ポリアミド酸ベルト21bをセットしたイミド化型27を300℃に保持した炉28内に入れ、20分加熱し、全芳香族ポリイミドベルトを得る。
【0084】
このようにして得られた全芳香族ポリイミドベルトの表面および裏面を、JIS−K6911に基づき図13に示す電極を用いて測定した。この測定に用いる電極は、リング電極31と円柱電極32とを図13のように試験片34上の測定面側に同心に配置する。ここで、リング電極31と円柱電極32との間の電気抵抗値をRsとする。測定の際には測定面の裏側にアース電極33を配置する。表面抵抗率ρsは、
ρs=18.85Rs〔Ω〕
で規定される値である。
この測定方法で全芳香族ポリイミドベルトの表面および裏面の表面抵抗率を測定したところ、表面はρs=6×10¹⁴Ωであり、裏面は、ρs=3×10⁷Ωであった。
【0085】
この中間転写ベルトの製造方法は、基体として用いる材料中に粒径の異なるカーボンブラックを添加し、遠心成形することで粒径の大きなカーボンがより外側に偏在することにより膜厚方向に導電性の異なる領域を得ることができる中間転写ベルト製造方法である。
【0086】
さらに用いられるカーボンの内、導電性の低いカーボンの粒径を大きくすることにより、導電性の低いカーボンが遠心成形によって外側に偏在し、表面に高抵抗層を得ることができる。このように基体の上に別途表層を設ける必要がないので従来の製造方法より、工程が少なくなる。
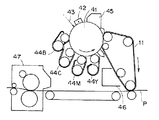
このようにして得られた中間転写ベルトは、例えば、図14に示すような画像形成装置に用いることができる。
【0087】
図14の画像形成装置は、像担持体としての被帯電体である感光体ドラム41と、感光体ドラム41を帯電する帯電器42と、帯電された感光体ドラム41に像露光する露光部43と、像露光された感光体ドラム41を現像して顕像化する現像装置34B,44C,44M,44Yと、感光体ドラムの現像像であるトナー像を中間転写する中間転写ベルト11と、感光体ドラム41をクリーニングする感光体クリーナ45と、中間転写ベルト11をクリーニングする転写ベルトクリーナ46と、中間転写ベルト11によりトナー像を二次転写する転写材である転写紙Pに転写されたトナー像を紙に定着させる定着装置47とを備えている。
【0088】
前記現像器は、ブラック用現像器44B、減色混合3原色(シアン、マゼンタ、イエロー)のうちのシアン用現像器44C、マゼンタ用現像器44M及びイエロー用現像器44Yから構成されている。
以上の実施例では、基体11に分散するカーボン13,14が2種類の場合について説明したが、導電性に応じて粒径の異なる3種類以上カーボンを分散してもよい。
なお、本発明は上記実施例に限定されるものではない。即ち、本発明の骨子を逸脱しない範囲で種々変形して実施することができる。
【0089】
【発明の効果】
以上説明したように本発明によれば、転写に寄与する電気力線のベルト表面方向への変形量を低減し、且つ転写面上の電荷をアースに流し易くするので、地汚れ及び画像チリの発生を低減することができるという優れた効果がある。
また、周知の遠心成形法により中間転写ベルトを形成する場合には、厚みムラのない該中間転写ベルトを形成することができるという優れた効果がある。
また、回転する型の遠心力を利用して、中間転写ベルトを形成するための基剤に添加した導電性物質の長手方向の向きをベルト厚み方向に揃えることができるので、ベルト表面方向の電気抵抗の方がベルト厚み方向の電気抵抗より大きくした中間転写ベルトを容易に形成することができるという優れた効果がある。
【0090】
特に、導電性物質はその長手方向の中心で二分された場合に一方の重量が他方の重量よりも大きくなるようにした場合には、遠心成形の工程において導電性物質の長手方向の向きをベルト厚み方向に向け易くなるので、ベルト表面方向の電気抵抗の方がベルト厚み方向の電気抵抗より大きくすることができる中間転写ベルトをより容易に形成することができるという優れた効果がある。
【図面の簡単な説明】
【図1】 実施形態の中間転写ベルト形成方法の遠心成形に用いた筒状の型1を、型面1a上に成形した無端膜2とともに示す断面図である。
【図2】 実施例1の中間転写ベルト形成方法で遠心成形された無端膜2を、型1の一部とともに示す側面図である。
【図3】 実施例2の中間転写ベルト形成方法において得られた粉砕セレン3bの形状を示す側面図である。
【図4】 同中間転写ベルト形成方法で遠心成形された無端膜2を、型1の一部とともに示す断面図である。
【図5】 比較例1の中間転写ベルト形成方法で遠心成形された無端膜2を、型1の一部とともに示す断面図である。
【図6】 「JIS K6911 5.13.1」の抵抗率試験の電極配置を示し、(A)は表面電極であり、(B)は裏面電極である。
【図7】 「JIS K6911 5.13.1」の電極の接続方法を示し、(A)は体積抵抗率試験の場合であり、(B)は表面抵抗率試験の場合である。
【図8】 「JIS K6911 5.12.1」の(1.1)の絶縁抵抗測定装置を示す図である。
【図9】 「JIS R3256 3」の表面抵抗測定方法を示す図である。
【図10】 「JIS R3256 3」の表面抵抗測定方法に用いる試験片への電極付与方法の一例を示す図であり、(A)は平面図、(B)は正面図である。
【図11】 本発明の他の実施形態に係わる中間転写ベルトの要部を示す断面図である。
【図12】 本発明他の実施形態に係わる中間転写ベルトの製造方法を示す図である。
【図13】 測定用電極を示し、(A)は電極部分の平面図、(B)は電極部分の周辺を含む縦断面図である。
【図14】 本発明の中間転写ベルトを備えた画像形成装置を示す概略図である。
【符号の説明】
1 型
1a 型面
1c 回転軸線
2 無端膜
3a 裁断カーボンファイバー
3b 粉砕セレン
3c 粉砕炭化物
3d 球状カーボンブラック
11 中間転写ベルト
12 基体
13 第1カーボン
14 第2カーボン
Claims (4)
- 外表面方向が高抵抗であり、外表面に対して直交する厚み方向が低抵抗である中間転写ベルトにおいて、
前記中間転写ベルトは、絶縁性の樹脂から形成されるベースと端部より中央付近の方が長さ方向に直交する幅が大きく、かつ、長手方向において偏心している複数の針形状体からなる導電性物質とにより遠心成形法によって製造され、
前記ベース中に、前記外表面の表面抵抗が体積抵抗より大きくなるように、前記針形状体の長手方向が前記ベースの厚み方向に沿って配列された状態で分散されている
ことを特徴とする中間転写ベルト。 - 前記導電性物質が、前記中間転写ベルトの厚さT[cm]と前記外表面の表面抵抗[Ω]との積と、前記中間転写ベルトの体積抵抗[Ω・cm]とが、表面抵抗[Ω]×T[cm]>体積抵抗[Ω・cm]となるように、前記中間転写ベルト中に分散されていることを特徴とする請求項1に記載の中間転写ベルト。
- 上記請求項1または請求項2に記載の中間転写ベルトを備えることを特徴とする画像形成装置。
- 絶縁性の樹脂から形成されるベースに、端部より中央付近の方が長さ方向に直交する幅が大きく、かつ、長手方向において偏心している針形状体からなる導電性物質を分散してなる基剤を、遠心成形用の型の型面に塗布してから該型を回転させながら、あるいは、該型を回転させてから型面に注入した後、該型内で成形することを特徴とする請求項1または請求項2に記載の中間転写ベルトの製造方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP22627799A JP4155677B2 (ja) | 1998-09-08 | 1999-08-10 | 中間転写ベルト、その製造方法及び画像形成装置 |
| US09/391,526 US6596383B2 (en) | 1998-09-08 | 1999-09-08 | Film for use in intermediate image transfer member and method of producing endless-belt-shaped film |
| US09/846,243 US6641760B2 (en) | 1998-09-08 | 2001-05-02 | Method of producing endless-belt-shaped film |
| US10/293,311 US7135218B2 (en) | 1998-09-08 | 2002-11-14 | Film for use in intermediate image transfer member and method of producing endless-belt-shaped film |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP27055998 | 1998-09-08 | ||
| JP10-270559 | 1998-09-08 | ||
| JP22627799A JP4155677B2 (ja) | 1998-09-08 | 1999-08-10 | 中間転写ベルト、その製造方法及び画像形成装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2000147920A JP2000147920A (ja) | 2000-05-26 |
| JP4155677B2 true JP4155677B2 (ja) | 2008-09-24 |
Family
ID=26527096
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP22627799A Expired - Fee Related JP4155677B2 (ja) | 1998-09-08 | 1999-08-10 | 中間転写ベルト、その製造方法及び画像形成装置 |
Country Status (2)
| Country | Link |
|---|---|
| US (3) | US6596383B2 (ja) |
| JP (1) | JP4155677B2 (ja) |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4155677B2 (ja) * | 1998-09-08 | 2008-09-24 | 株式会社リコー | 中間転写ベルト、その製造方法及び画像形成装置 |
| JP4016944B2 (ja) | 2001-05-31 | 2007-12-05 | 富士ゼロックス株式会社 | カラー画像形成方法及びカラー画像形成装置 |
| US6865361B2 (en) * | 2001-11-12 | 2005-03-08 | Seiko Epson Corporation | Transfer belt unit and image forming apparatus using the same |
| US7024923B2 (en) | 2002-03-22 | 2006-04-11 | Ricoh Company, Ltd. | Method for evaluating fixing member and fixing belt and thermal fixing roller |
| JP4302471B2 (ja) * | 2003-09-18 | 2009-07-29 | 株式会社リコー | 導電性部材及びその導電性部材を備えたプロセスカートリッジ並びに画像形成装置 |
| US7142800B2 (en) * | 2003-10-14 | 2006-11-28 | Ricoh Company, Ltd. | Intermediate transferring belt and process for producing the same, image forming apparatus, and image forming process |
| DE102004003543A1 (de) | 2004-01-23 | 2005-10-27 | OCé PRINTING SYSTEMS GMBH | Endloser Zwischenbildträger für einen elektrofotografischen Drucker oder Kopierer |
| JP4510685B2 (ja) * | 2004-04-26 | 2010-07-28 | 株式会社リコー | エンドレス状の電子写真画像形成用中間転写ベルト、該中間転写ベルトを有する画像形成装置、及び該中間転写ベルトを用いる画像形成方法 |
| JP2006201391A (ja) * | 2005-01-19 | 2006-08-03 | Ricoh Co Ltd | 転写ベルト及び画像形成装置 |
| US7943224B2 (en) * | 2005-02-25 | 2011-05-17 | Oki Data Corporation | Endless belt, belt device and image forming apparatus |
| KR100677587B1 (ko) * | 2005-05-23 | 2007-02-02 | 삼성전자주식회사 | 화상전사유닛 및 이를 구비한 전자사진방식 화상형성장치 |
| US7923084B2 (en) * | 2005-09-20 | 2011-04-12 | Konica Minolta Business Technologies, Inc. | Intermediate transfer member, method for producing the same and image forming method |
| JP2009020154A (ja) * | 2007-07-10 | 2009-01-29 | Konica Minolta Business Technologies Inc | 電子写真用転写ベルト |
| JP4600516B2 (ja) * | 2008-05-08 | 2010-12-15 | 富士ゼロックス株式会社 | 環状部材、環状部材張架装置、及び画像形成装置 |
| JP4990232B2 (ja) * | 2008-06-23 | 2012-08-01 | グンゼ株式会社 | 半導電性ポリイミド系無端管状フイルムの製造方法 |
| JP2010243999A (ja) * | 2009-03-19 | 2010-10-28 | Fuji Xerox Co Ltd | 導電性ベルト、その製造方法、および画像形成装置 |
| US9248610B2 (en) * | 2009-06-29 | 2016-02-02 | Xerox Corporation | Methods of making belts for apparatus useful in printing |
| US8329219B2 (en) | 2009-12-22 | 2012-12-11 | Cook Biotech Incorporated | Methods for producing ECM-based biomaterials |
| JP5533495B2 (ja) * | 2010-09-24 | 2014-06-25 | 富士ゼロックス株式会社 | 中間転写ベルト及び画像形成装置 |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4674622A (en) * | 1985-08-14 | 1987-06-23 | Bridgestone Corporation | Conveyor belt |
| US5008040A (en) * | 1988-02-09 | 1991-04-16 | Director-General Of Agency Of Industrial Science And Technology | Process for preparation of polyacetylene film |
| JPH01206575A (ja) * | 1988-02-15 | 1989-08-18 | Shin Etsu Polymer Co Ltd | 接着性熱融着形コネクタ |
| US5139906A (en) * | 1989-11-30 | 1992-08-18 | Minolta Camera Kabushiki Kaisha | Photosensitive medium with a protective layer of amorphous hydrocarbon having an absorption coefficient greater than 10,000 cm-1 |
| JPH03219252A (ja) * | 1990-01-25 | 1991-09-26 | Oji Paper Co Ltd | 静電記録体 |
| US5212276A (en) * | 1990-05-08 | 1993-05-18 | The United States Of America As Represented By The Administrator Of The National Aeronautics And Space Administration | Polyimides with improved compression moldability |
| US5741616A (en) * | 1990-06-14 | 1998-04-21 | Ricoh Company, Ltd. | Method of developing latent electrostatic images and developer-bearing member |
| US6139784A (en) * | 1991-09-21 | 2000-10-31 | Gunze Limited | Process for a seamless belt containing a polyimide resin for use in a copying machine |
| US5906882A (en) * | 1992-02-28 | 1999-05-25 | Valente; Thomas J. | Dielectric materials high metallic content |
| JPH07234478A (ja) * | 1994-02-22 | 1995-09-05 | Fuji Photo Film Co Ltd | ハロゲン化銀写真感光材料 |
| US5571472A (en) * | 1994-03-30 | 1996-11-05 | Dai-Ichi Kogyo Seiyaku Co., Ltd. | Method of improving the electrical conductivity of shaped resin articles and an electrostatic coating process |
| JP3391946B2 (ja) | 1995-07-13 | 2003-03-31 | キヤノン株式会社 | 画像形成装置 |
| JPH09218588A (ja) | 1996-02-13 | 1997-08-19 | Canon Inc | 転写ベルトおよびこれを用いた画像形成装置 |
| JP3269982B2 (ja) | 1997-03-24 | 2002-04-02 | 三菱電機株式会社 | 半導体装置 |
| JP3691944B2 (ja) | 1997-09-30 | 2005-09-07 | 株式会社リコー | 中間転写ベルト、その製造方法および画像形成装置 |
| JPH11226277A (ja) | 1998-02-12 | 1999-08-24 | Brother Ind Ltd | パッチワーク縫い支援装置及びパッチワーク縫い支援プログラムを記録した記録媒体 |
| JP4155677B2 (ja) * | 1998-09-08 | 2008-09-24 | 株式会社リコー | 中間転写ベルト、その製造方法及び画像形成装置 |
| DE19903701C5 (de) * | 1999-01-30 | 2006-12-14 | Asahi Kasei Kabushiki Kaisha | Verfahren zur Herstellung eines thermoplastischen Formkörpers, der Kohlefasern enthält |
| US6356076B1 (en) * | 1999-07-15 | 2002-03-12 | Optek Technology, Inc. | System for outputting a plurality of signals as a collective representation of incremental movements of an object |
-
1999
- 1999-08-10 JP JP22627799A patent/JP4155677B2/ja not_active Expired - Fee Related
- 1999-09-08 US US09/391,526 patent/US6596383B2/en not_active Expired - Fee Related
-
2001
- 2001-05-02 US US09/846,243 patent/US6641760B2/en not_active Expired - Fee Related
-
2002
- 2002-11-14 US US10/293,311 patent/US7135218B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US7135218B2 (en) | 2006-11-14 |
| US20010023015A1 (en) | 2001-09-20 |
| US6596383B2 (en) | 2003-07-22 |
| US6641760B2 (en) | 2003-11-04 |
| US20030096092A1 (en) | 2003-05-22 |
| JP2000147920A (ja) | 2000-05-26 |
| US20020172819A1 (en) | 2002-11-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2000147920A (ja) | 無端ベルト、その製造方法及び画像形成装置 | |
| US20140044461A1 (en) | Polyamic acid composition, polyimide endless belt and manufacturing method thereof, and image forming apparatus | |
| JP2001324880A (ja) | 中間転写体、及び画像形成装置 | |
| US7645520B2 (en) | Endless belt and production method thereof, intermediate transfer belt, and image forming apparatus | |
| JP3218199B2 (ja) | 無端円筒状半導電性ポリアミドイミドフィルムとその製造方法 | |
| JP6798154B2 (ja) | 無端ベルト、画像形成装置、及び無端ベルトユニット | |
| JP4874834B2 (ja) | シームレスベルトの製造方法 | |
| JP2004279531A (ja) | 転写部材、及びその製造方法、並びに、それを用いた画像形成装置 | |
| JP4477219B2 (ja) | 中間転写体の製造方法、中間転写体、及び画像形成装置 | |
| JP2004284164A (ja) | 半導電性シームレスベルトの製造方法 | |
| JP3691944B2 (ja) | 中間転写ベルト、その製造方法および画像形成装置 | |
| JP2002148899A (ja) | 中間転写体、及びその製造方法 | |
| JP2011070199A (ja) | シームレスベルト及びその製造方法 | |
| JP6019616B2 (ja) | 中間転写ベルトおよび中間転写ベルトの製造方法 | |
| JP2004240176A (ja) | シームレスベルト | |
| JP2004205617A (ja) | 半導電性シームレスベルト及びその製造方法 | |
| JP2001347593A (ja) | 耐摩耗性半導電ポリイミド系フイルム、その製造方法及びその使用 | |
| JP3581046B2 (ja) | シームレスベルト | |
| JP2004062169A (ja) | シームレスベルト及びその製造方法 | |
| JP2004277455A (ja) | 半導電性ベルト | |
| JP2002148951A (ja) | 中間転写体、画像形成装置、及び中間転写体の製造方法 | |
| JP2003270967A (ja) | 転写定着ベルト | |
| JP2001131410A (ja) | 半導電性ポリアミド酸組成物及びその使用 | |
| JP4178356B2 (ja) | 無端管状フイルム、その製造方法及びその使用 | |
| JP2004287009A (ja) | シームレスベルト |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20041124 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070808 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070814 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071015 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071120 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080121 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080311 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080512 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080701 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080708 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110718 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120718 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120718 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130718 Year of fee payment: 5 |
|
| LAPS | Cancellation because of no payment of annual fees |