JP4354872B2 - 断熱性金型構造 - Google Patents
断熱性金型構造 Download PDFInfo
- Publication number
- JP4354872B2 JP4354872B2 JP2004149481A JP2004149481A JP4354872B2 JP 4354872 B2 JP4354872 B2 JP 4354872B2 JP 2004149481 A JP2004149481 A JP 2004149481A JP 2004149481 A JP2004149481 A JP 2004149481A JP 4354872 B2 JP4354872 B2 JP 4354872B2
- Authority
- JP
- Japan
- Prior art keywords
- mold
- heat insulating
- mounting base
- mold structure
- base portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Seal Device For Vehicle (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Description
これは、樹脂製の芯材の耐熱温度が約160℃であるため、金型をこの温度条件に対応させると型成形接続時間が大幅に長くなるので、金型温度をそれより高く設定して接続時間を短縮していることに起因するものである。
従って、この従来技術において、板金インサート(104)に代えて、樹脂製の芯材を使用すると、当該芯材は軟化し、ウェザーストリップは変形してしまうため、冷却水等による金型冷却が必要となっている。
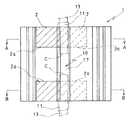
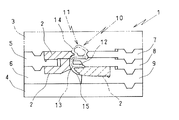
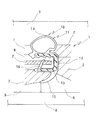
この金型構造1は、図2で示した第四割型8に断熱材2をさらに取付け、取付基部12の内側部分にも断熱材2を設けている。これにより、金型の熱が芯材13に伝わるのをさらに抑制することができ、当該芯材13の軟化およびウェザーストリップ10の変形をより効果的に防止することができる。なお、本金型構造1で型成形接続するウェザーストリップ10には、リップ部16を設けているが限定されるものではない。
第一,二実施形態に係る断熱性金型構造1では、取付基部12の一側面に中空シール部14を設けた自動車用ウェザーストリップ10の端部同士を型成形接続するものを示したが、樹脂製芯材23の埋設された取付基部22の両側面間を連結する底面に、中空シール部24を一体的に押出成形した、例えば、トランクリッド等に使用される自動車用ウェザーストリップ20においても適用可能である。この場合、中空シール部24を除くようにして、芯材23の埋設された取付基部22を直接囲むようにして断熱材2が金型に設けられている。
第一,二,三実施形態に係る断熱性金型構造1では、取付基部12,22に中空シール部14,24を設けた自動車用ウェザーストリップ10,20の端部同士を型成形接続するものを示したが、中空シール部14,24が一体成形されておらず、樹脂製芯材33の埋設された取付基部32だけからなる自動車用ウェザーストリップ30においても適用可能である。この場合、芯材33の埋設された取付基部32の全体を囲むようにして断熱材2が金型に設けられている。
また、本発明の実施形態では、断面U字状の芯材が埋設された、同じく断面U字状の取付基部を示したが、芯材が埋設された取付基部の部位を囲むように断熱材を設ければ効果があるので、芯材や取付基部の形状は、断面U字状に限定されるものではなく、断面L字状でも断面I字状でも適用可能である。
2 断熱材
2a 先端
3 上型
4 下型
5 第一割型
6 第二割型
7 第三割型
8 第四割型
9 第五割型
10,20,30 ウェザーストリップ
11 押出成形品
12,22,32 取付基部
13,23,33 芯材
14,24 中空シール部
15 シール部
16,26,36 リップ部
17 型成形部
C 接続位置
Claims (6)
- 少なくとも樹脂製の芯材が埋設された取付基部が押出成形されてなる自動車用ウエザーストリップの端部同士を所定間隔をあけて対向させた状態で保持し、前記所定間隔に型成形材料を注入して型成形接続するための金型構造であって、
前記芯材が埋設された取付基部を直接囲むようにして断熱材を金型に設けてなることを特徴とする断熱性金型構造。 - 樹脂製の芯材が埋設された断面U字状の取付基部に中空シール部が一体的に押出成形されてなる自動車用ウェザーストリップの端部同士を所定間隔をあけて対向させた状態で保持し、前記所定間隔に型成形材料を注入して型成形接続するための金型構造であって、
前記中空シール部と取付基部の内側部分を除く部分であって、前記芯材が埋設された取付基部を直接囲むようにして断熱材を金型に設けてなることを特徴とする断熱性金型構造。 - 前記中空シール部は、前記取付基部の側面に一体成形されたものであることを特徴とする請求項2に記載の断熱性金型構造。
- 前記中空シール部は、前記取付基部の側面間を連結する底面に一体成形されたものであることを特徴とする請求項2に記載の断熱性金型構造。
- 前記取付基部の内側部分にも更に断熱材を設けてなることを特徴とする請求項2乃至4のうちいずれか一つに記載の断熱性金型構造。
- 前記断熱材の前記所定間隔側の先端を、前記金型で保持された自動車用ウェザーストリップの端部から、対向する端部側とは逆側に僅かに後退させてなることを特徴とする請求項1乃至5のうちいずれか一つに記載の断熱性金型構造。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004149481A JP4354872B2 (ja) | 2004-05-19 | 2004-05-19 | 断熱性金型構造 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004149481A JP4354872B2 (ja) | 2004-05-19 | 2004-05-19 | 断熱性金型構造 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2005329604A JP2005329604A (ja) | 2005-12-02 |
| JP4354872B2 true JP4354872B2 (ja) | 2009-10-28 |
Family
ID=35484571
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004149481A Expired - Fee Related JP4354872B2 (ja) | 2004-05-19 | 2004-05-19 | 断熱性金型構造 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4354872B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7666490B1 (en) | 1999-02-10 | 2010-02-23 | Toyo Boseki Kabushiki Kaisha | Functional roll film and vacuum evaporation apparatus capable of producing the functional roll film |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5147526B2 (ja) * | 2008-05-08 | 2013-02-20 | 西川ゴム工業株式会社 | ウェザーストリップ |
-
2004
- 2004-05-19 JP JP2004149481A patent/JP4354872B2/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7666490B1 (en) | 1999-02-10 | 2010-02-23 | Toyo Boseki Kabushiki Kaisha | Functional roll film and vacuum evaporation apparatus capable of producing the functional roll film |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2005329604A (ja) | 2005-12-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN100376419C (zh) | 汽车用密封条及其制造方法 | |
| CN102653227B (zh) | 汽车用缝隙密封条及其制造方法 | |
| US11279216B2 (en) | Sealing element comprising a cover strip | |
| US8312688B2 (en) | Glazing comprising a reinforcement element | |
| JP5168305B2 (ja) | ウエザストリップの製造方法 | |
| WO2017175490A1 (ja) | 長尺の合成樹脂発泡体 | |
| JP2003335183A (ja) | 自動車用モールディング部材およびその製造方法 | |
| JP2005329604A (ja) | 断熱性金型構造 | |
| JPS6334223A (ja) | 自動車用ウエザ−ストリツプ | |
| EP3368358A1 (en) | Method of manufacturing seal assembly with locator | |
| JPH11248044A (ja) | 中空グロメット | |
| JP5397285B2 (ja) | ウエザストリップの製造方法 | |
| JP7111854B2 (ja) | ガラス板モジュール | |
| JP4168860B2 (ja) | ガラスラン | |
| JP2008082476A (ja) | ホースプロテクタとこれを用いた断熱ホース | |
| JP4329021B2 (ja) | モールディングおよびその製造方法 | |
| JPS63290714A (ja) | 自動車用ウエザストリップのコ−ナ成形方法 | |
| JP3952723B2 (ja) | ドアウエザーストリップの製造方法 | |
| JP4003607B2 (ja) | 自動車用ウエザストリップの製造方法 | |
| JP4312181B2 (ja) | 断熱風呂蓋 | |
| JP2008006728A (ja) | ウエザストリップの成形方法とその成形用金型 | |
| JP4011764B2 (ja) | ウィンドモール | |
| JP5407759B2 (ja) | ウエザストリップの製造方法 | |
| JPH06312620A (ja) | 自動車用ウインドモール | |
| JP2008074376A (ja) | 自動車用ウェザーストリップ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20061211 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20061211 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20090326 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090526 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090703 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090728 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090730 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120807 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150807 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |