JP4480663B2 - グロープラグの製造方法及びグロープラグ - Google Patents

グロープラグの製造方法及びグロープラグ Download PDF

Info

Publication number
JP4480663B2
JP4480663B2 JP2005324854A JP2005324854A JP4480663B2 JP 4480663 B2 JP4480663 B2 JP 4480663B2 JP 2005324854 A JP2005324854 A JP 2005324854A JP 2005324854 A JP2005324854 A JP 2005324854A JP 4480663 B2 JP4480663 B2 JP 4480663B2
Authority
JP
Japan
Prior art keywords
tip
insertion portion
glow plug
metal shell
heat generating
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Lifetime
Application number
JP2005324854A
Other languages
English (en)
Other versions
JP2007132574A (ja
Inventor
秀衛 石井
有樹 奥村
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Niterra Co Ltd
Original Assignee
NGK Spark Plug Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by NGK Spark Plug Co Ltd filed Critical NGK Spark Plug Co Ltd
Priority to JP2005324854A priority Critical patent/JP4480663B2/ja
Publication of JP2007132574A publication Critical patent/JP2007132574A/ja
Application granted granted Critical
Publication of JP4480663B2 publication Critical patent/JP4480663B2/ja
Anticipated expiration legal-status Critical
Expired - Lifetime legal-status Critical Current

Links

Images

Landscapes

  • Resistance Heating (AREA)

Description

本発明は、グロープラグの製造方法及びこの製造方法によって製造されたグロープラグに関する。
従来、特許文献1記載のグロープラグが知られている。図5に示すように、このグロープラグ100は、軸線O方向に延びる筒状の主体金具3と、軸線O方向に延びる筒状をなし、自身の先端4aが閉塞し、主体金具3の先端から自身の先端4aを突出させた状態で主体金具3内に固定される発熱チューブ4と、軸線O方向に延びる棒状をなし、自身の先端が発熱チューブ4内に位置し、自身の後端が主体金具3の後端から突出する中軸6と、軸線O方向に延びる螺旋状をなし、発熱チューブ4内で自身の先端5aが発熱チューブ4の先端4aと接合され、自身の後端が中軸6の先端と接合された発熱コイル5とを備えている。このグロープラグでは、中軸6は、第1中軸8と、この第1中軸8の後端8bと自身の先端9aとが接合された第2中軸9とからなる。
このグロープラグ100は、同公報によれば、以下のように製造される。すなわち、まず、第1工程として、図6に示すように、発熱コイル5の後端に形成された被挿入部5b内に第1中軸8の先端に形成された挿入部8aを挿入することで、第1中軸8の挿入部8aと発熱コイル5の被挿入部5bとが互いに径方向で当接して重なる重なり部90aを設ける。これにより、第1グロープラグ中間体90が得られる。
そして、第2工程として、その重なり部90aを2体の電極81、82により径方向で挟持する。両電極81、82は、スイッチS80を介して電源80に接続されている。そして、スイッチS80をオンにして、両電極81、82間に通電する。こうして、発熱コイル5の被挿入部5bと第1中軸8の挿入部8aとを溶接して溶接部90bを形成し、第2グロープラグ中間体91を得る。
この第2グロープラグ中間体91は、図5に示すように、主体金具3等と組み付けられ、グロープラグとされる。
この際、まず、両端が開口している筒状の発熱チューブ4を用意し、この発熱チューブ4内に第2グロープラグ中間体91の発熱コイル5の先端5aを挿入する。そして、この状態で発熱チューブ4と発熱コイル5の先端5aとをスポット溶接するとともに、発熱チューブ4の先端4aを閉塞させる。そして、発熱チューブ4内にマグネシア粉末等の絶縁材料7を封入するとともに、発熱チューブ4の後端4bと第1中軸8との間にフッ素ゴムやシリコンゴム等の封止材11を挿入し、発熱チューブ4の外周をスエージングをする。これによりシーズヒータ2が得られる。
そして、第1中軸8の後端8bに第2中軸9の先端9aを溶接し、中軸6とする。この後、シーズヒータ2を筒状の主体金具3内に挿入し、主体金具3の先端側に発熱チューブ4の先端4aを突出させた状態で主体金具3内にシーズヒータ2を固定する。この後、主体金具3の後端から突出した中軸6の第2中軸9にOリング16、絶縁ブッシュ14及びナット15を設け、主体金具3に対して第2中軸9を絶縁状態で固定する。こうして得られるグロープラグは、ディーゼルエンジンに用いられる。
特開平4−15408号公報の第4図
ところで、最近のグロープラグは、昇温速度を上げるため、又ディーゼルエンジンの小型化及び軽量化の要求によるグローホールの小径化のため、細径化の傾向にある。このため、最近のグロープラグにおいては、内部に中軸6及び発熱コイル5が収納された発熱チューブ4は、スエージングによる断面減少率が従来よりも大きくされており、溶接部90bに作用する加工負荷もやはり従来よりも大きくなっている。
このため、第1中軸8の挿入部8aと発熱コイル5の被挿入部5bとの溶接強度を高めようとすると、上記従来のグロープラグの製造方法では、図7に示すように、発熱コイル5の軸芯が溶接部90bよりも先端側で曲がってしまうという不具合が生じ易かった。
そして、このような不具合が生じた第2グロープラグ中間体91が主体金具3等と組み付けられ、グロープラグとされた場合、発熱チューブ4の内筒面に発熱コイル5が接触し易くなり、ショート不良や通電性能のばらつき等の品質不良を生じるおそれがあった。
本発明は、上記従来の実情に鑑みてなされたものであって、ショート不良や通電性能のばらつき等の品質不良を抑制可能なグロープラグの製造方法を提供することを解決すべき課題としている。
発明者らは、従来の製造方法において、ショート不良や通電性能のばらつき等の品質不良を生じる原因を種々検討した。そして、その原因を以下のように解明し、本発明を完成するに至った。
すなわち、原因の一つは、従来の製造方法において、溶接強度を高めるために両電極81、82間へ通電する電流を大きくすると、必然的に発熱コイル5の溶接溶け込み量が増えてしまい、その結果として、溶接部90bの先端位置Cにおいて、発熱コイル5の変形が大きくなってしまうことにある。
また、他の原因は、従来の製造方法では、重なり部90aの先端位置Aが溶接部90bの先端位置Cとほとんど一致するように、溶接部90bを形成していたことにある。換言すれば、従来の製造方法では、重なり部90aの先端位置Aが各電極81、82の先端面Bとほとんど一致するように、各電極81、82を配置していたことにある。
こうして完成した第1発明のグロープラグの製造方法は、軸線方向に延びる筒状の主体金具と、該軸線方向に延びる筒状をなし、自身の先端が閉塞し、該主体金具の先端から自身の先端を突出させた状態で該主体金具内に固定される発熱チューブと、該軸線方向に延びる棒状をなし、自身の先端が該発熱チューブ内に位置し、自身の後端が該主体金具の後端から突出する中軸と、該軸線方向に延びる螺旋状をなし、該発熱チューブ内で自身の先端が該発熱チューブの先端と接合され、自身の後端が該中軸の先端と接合された発熱コイルとを備えたグロープラグの製造方法であって、
前記発熱コイルの後端に形成された被挿入部内に前記中軸の先端に形成された挿入部を挿入することで、該挿入部と該被挿入部とが互いに径方向で当接して重なる重なり部を設ける第1工程と、
該重なり部を複数体の電極により径方向で挟持しながら、各該電極への通電を行なうことにより、該挿入部と該被挿入部とを溶接して溶接部を形成する第2工程とを備え、
該溶接部の先端位置と該重なり部の先端位置との間に、該発熱コイルが該挿入部と溶接されない状態で1/2巻き以上存在するように、該溶接部を形成することを特徴とする。
また、第2発明のグロープラグの製造方法は、軸線方向に延びる筒状の主体金具と、該軸線方向に延びる筒状をなし、自身の先端が閉塞し、該主体金具の先端から自身の先端を突出させた状態で該主体金具内に固定される発熱チューブと、該軸線方向に延びる棒状をなし、自身の先端が該発熱チューブ内に位置し、自身の後端が該主体金具の後端から突出する中軸と、該軸線方向に延びる螺旋状をなし、該発熱チューブ内で自身の先端が該発熱チューブの先端と接合され、自身の後端が該中軸の先端と接合された発熱コイルとを備えたグロープラグの製造方法であって、
前記発熱コイルの後端に形成された被挿入部内に前記中軸の先端に形成された挿入部を挿入することで、該挿入部と該被挿入部とが互いに径方向で当接して重なる重なり部を設ける第1工程と、
該重なり部を複数体の電極により径方向で挟持しながら、各該電極への通電を行なうことにより、該挿入部と該被挿入部とを溶接して溶接部を形成する第2工程とを備え、
各該電極の先端面と該重なり部の先端位置との間に、該発熱コイルが1/2巻き以上存在するように、各該電極を配置することを特徴とする。
第1発明の製造方法では、第1、2工程において重なり部と溶接部とを特定する。そして、溶接部の先端位置と重なり部の先端位置との間に、挿入部と溶接されない状態で、発熱コイルを1/2巻き以上存在させる。
第2発明の製造方法では、第1、2工程において各電極と重なり部とを特定する。そして、各電極の先端面と重なり部の先端位置との間に、発熱コイルを1/2巻き以上存在させる。
第1、2発明の製造方法で得られる第2グロープラグ中間体は、溶接部の先端位置で発熱コイルの変形が大きくなっても、溶接部の先端位置から1/2巻き以上で溶接されていない発熱コイルが中軸の挿入部に支えられるため、発熱コイルの軸芯が溶接部の先端位置よりも先端側で曲がることが防止される。
このため、この第2グロープラグ中間体によって得られるグロープラグは、中軸の挿入部と発熱コイルの被挿入部との溶接強度を高めるために各電極間へ通電する電流を大きくし、発熱コイルの溶接溶け込み量を増やしていたとしても、発熱チューブの内筒面に発熱コイルは接触し難く、ショート不良や通電性能のばらつき等の品質不良を生じ難い。
したがって、第1、2発明のグロープラグの製造方法によれば、ショート不良や通電性能のばらつき等の品質不良を抑制することができる。
このため、第1、2発明の製造方法で得られるグロープラグは、細径化が可能であり、昇温速度を上げることができるとともに、ディーゼルエンジンの小型化及び軽量化の要求によるグローホールの小径化にも対応可能である。
なお、第1発明の製造方法は、重なり部と溶接部とが上記の位置関係を満たすように製造する方法であり、溶接部を形成する時に重なり部の周囲に配置される複数体の電極に関しては規定していない。つまり、第2グロープラグ中間体を製造するにあたり、中軸の挿入部と発熱コイルの被挿入部とが溶接される溶接部を形成するとともに、形成された溶接部よりも先端側に、発熱コイルの被挿入部が中軸の挿入部と係合するのみの非溶接部とすることによって中軸が発熱コイルを内側から軸支することが可能となるように製造する方法である。
このように第2グロープラグ中間体を製造する際の溶接機の電極は、第2発明の製造方法に示すように配置すればよい。このように電極を配置して第2グロープラグ中間体を製造すれば、溶接部の先端位置と重なり部の先端位置との間に、発熱コイルが挿入部と溶接されない状態で1/2巻き以上存在するように溶接部が形成される。第1の製造方法は第2グロープラグ中間体の完成精度を重視するのに対し、第2発明の製造方法は作業効率を重視する製造方法であるといえる。
第1発明のグロープラグの製造方法において、溶接部の先端位置と重なり部の先端位置との間に、発熱コイルが挿入部と溶接されない状態で3巻き以上存在しないように、溶接部を形成することが好ましい。
また、第2発明のグロープラグの製造方法において、各電極の先端面と重なり部の先端位置との間に、発熱コイルが3巻き以上存在しないように、各電極を配置することが好ましい。
これらの場合、中軸の挿入部における溶接されない部位をむやみに長くすることなく、本発明の効果を奏することができる。中軸の挿入部における溶接されない部位をむやみに長くすれば、抵抗値が変動し易く、通電性能のばらつきが大きくなるため、好ましくない。
第1、2発明のグロープラグの製造方法において、重なり部における挿入部の外径は、被挿入部の内径より大きいことが好ましい。この場合、発熱コイルは、締め付けている中軸の挿入部によって支えられ易く、発熱コイルの軸芯が溶接部よりも先端側で曲がることがより一層防止される。
第1、2発明のグロープラグの製造方法において、中軸の挿入部は縁部に面取りを有するものであることができる。また、挿入部は、先端に向かって小径となり、重なり部の少なくとも一部を形成する第1テーパ面と、第1テーパ面と連続して先端に向かって小径となり、被挿入部の内径より小径になる第2テーパ面とを有するものでもあり得る。この場合、第1工程において、中軸の挿入部を発熱コイルの被挿入部内に挿入する作業を容易に実施できるようになり、その結果、作業効率を向上させることができる。
第1、2発明のグロープラグの製造方法において、中軸には、挿入部の後端に隣接し、被挿入部の内径と発熱コイルの線径との合計以上である外径を有する大径部が形成されていることが好ましい。この場合、第1工程において、中軸の挿入部を発熱コイルの被挿入部内に挿入し、大径部の先端面を発熱コイルの後端に当て止めることにより、一定の長さの重なり部を設ける作業を容易に実施できる。その結果、作業効率を向上させることができる。
本発明の製造方法によって本発明のグロープラグが得られる。すなわち、本発明のグロープラグは、軸線方向に延びる筒状の主体金具と、該軸線方向に延びる筒状をなし、自身の先端が閉塞し、該主体金具の先端から自身の先端を突出させた状態で該主体金具内に固定される発熱チューブと、該軸線方向に延びる棒状をなし、自身の先端が該発熱チューブ内に位置し、自身の後端が該主体金具の後端から突出する中軸と、該軸線方向に延びる螺旋状をなし、該発熱チューブ内で自身の先端が該発熱チューブの先端と接合され、自身の後端が該中軸の先端と接合された発熱コイルとを備えたグロープラグにおいて、
前記発熱コイルの後端に形成された被挿入部内に前記中軸の先端に形成された挿入部が挿入されることにより、該挿入部と該被挿入部とが互いに径方向で当接して重なる重なり部が形成され、該重なり部において該挿入部と該被挿入部とが溶接されて溶接部が形成され、該溶接部の先端位置と該重なり部の先端位置との間には、該発熱コイルが該挿入部と溶接されない状態で1/2巻き以上存在することを特徴とする。
このような構成である本発明のグロープラグは、上述の理由により、細径化が可能であり、昇温速度を上げることができるとともに、ディーゼルエンジンの小型化及び軽量化の要求によるグローホールの小径化にも対応可能である。
本発明において、中軸は複数本の部材で構成されていてもよい。中軸が複数本の部材で構成されている場合には、先端側の部材の先端に挿入部が形成される。中軸が単一の部材で構成されている場合には、その部材の先端に挿入部が形成される。
電極は重なり部を径方向で挟持できるものであれば、二体、偶数体に限られない。
以下、本発明を具体化した実施例1、2を図面を参照しつつ説明する。なお、図3を除く各図において、右側が先端側であり、左側が後端側である。
図5に示すように、実施例1の製造方法に係るグロープラグ1は、従来のグロープラグ100と略同様であり、図5に示した従来の機械的構成と同一の構成については同一の符号を用いることとし、その説明を省略する。
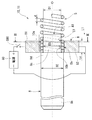
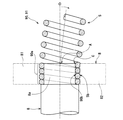
このグロープラグ1は、以下のように製造される。まず、図1及び図2に示すように、発熱コイル5を用意する。発熱コイル5の材質は、Co−Ni−Fe合金、Fe合金、Ni合金等である。また、発熱コイル5の内径D1は2.6mmであり、その線径dは0.25mmである。
また、第1中軸8を用意する。第1中軸8は、軸線O方向に延びる棒状のものであり、中軸6を構成する複数本の部材のうちの先端側の部材である。第1中軸8の材質は例えばSCM435であり、第1中軸8の先端には円柱状の挿入部8cが形成され、挿入部の後端に隣接するように大径部8dが形成されている。挿入部8cの外径D3は発熱コイル5の内径D1より若干大きい2.65mmであり、大径部8dの外径D2は発熱コイル5の内径D1と発熱コイル5の線径dとの合計以上である2.9mmである。また、挿入部8cの先端位置A1と大径部8dの先端面との間の軸線O方向の長さL1は1.75mmである。
次に、第1工程として、第1中軸8の挿入部8cを発熱コイル5の被挿入部5b内に挿入することで、第1中軸8の挿入部8cと発熱コイル5の被挿入部5bとが互いに径方向で当接して重なる重なり部10aを設ける。この際、発熱コイル5の後端が大径部8dの先端面に当て止まることにより、一定の長さの重なり部10aを設けられるようになっている。つまり、重なり部10aの軸線O方向の長さは、挿入部8cの先端位置A1と大径部8dの先端面との間の軸線O方向の長さL1と常に等しくなる。さらに、挿入部8cの外径D3が被挿入部5bの内径D1より若干大きいことから、発熱コイル5が挿入部8cを締め付ける状態となっている。こうして、第1グロープラグ中間体10が得られる。
そして、第2工程として、第1工程で得られた第1グロープラグ中間体10の重なり部10aの一部を互いに対向する2体の電極81、82で挟持する。ここで、各電極81、82は従来のものと同様のものであり、軸線O方向の長さLeが1.25mmである。他方、挿入部8cの先端位置A1と大径部8dの先端面との間の軸線O方向の長さL1は、従来のものが各電極81、82の軸線O方向の長さLeとほぼ同じであったのに対して延長され、1.75mmとされている。このため、各電極81、82の先端面Bと重なり部10aの先端位置A1との間には、発熱コイル5が長さ0.5mm(約1巻き)存在するように設定されている。
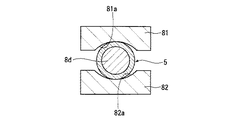
次に、重なり部10aに電極81、82を介して所定の荷重が垂直に加えられる。ここで、図3に示すように、各電極81、82の発熱コイル5の被挿入部5bと接触する部分には、略半円形状の凹部81a、82aが設けられている。このため、電極81、82が重なり部10aに荷重を加えるとき、電極81、82が発熱コイル5の被挿入部5bに対して芯出しができ、重なり部10aに容易に荷重をかけることができる。電極81、82は、スイッチS80を介して電源80に接続されており、スイッチS80をオンにして、電極81、82間に通電することによって、第1中軸8の挿入部8cと発熱コイル5の被挿入部5bとが溶接される。その結果、図1及び図2に示すように、溶接部10bの先端位置C1と重なり部10aの先端位置A1との間に発熱コイル5が第1中軸8の挿入部8cと溶接されない状態で約1巻き(長さ0.5mm)存在するように、溶接部10bが形成される。こうして、第1中軸8と発熱コイル5とが接合された第2グロープラグ中間体11が得られる。
ここで、上述の工程により製作した第2グロープラグ中間体11について、発熱コイル5の軸芯が溶接部10bよりも先端側で曲がりが生じているかを評価した。具体的には、発熱コイル5の軸芯が溶接部10bよりも先端側で軸線Oに対して3°以上傾いている場合には、曲がりが生じていると判定した。その結果、10体の第2グロープラグ中間体11の全てにおいて、発熱コイル5の軸芯の曲がりは生じていなかった。
他方、挿入部8cの先端位置A1と大径部8dの先端面との間の軸線O方向の長さL1を各電極81、82の軸線O方向の長さLeと同じ1.25mmとして、同様の工程により比較例1の第2グロープラグ中間体11を製作した。そして、比較例1の第2グロープラグ中間体11についても、発熱コイル5の軸芯が溶接部10bよりも先端側で曲がりが生じているかを評価した。その結果、10体の第2グロープラグ中間体11のうち7体において、発熱コイル5の軸芯の曲がりが生じていた。
このように製作された実施例1及び比較例1の第2グロープラグ中間体11は、図5に示す従来のものと同様、主体金具3等と組み付けられ、グロープラグ1とされる。組み付け手順等も従来のものと同様であるため、その説明を省略する。こうして得られるグロープラグ1は、ディーゼルエンジンに用いられる。
ここで、工程管理上の観点から言えば、実施例1のグロープラグ1の製造方法は、上述の第1、2工程において、各電極81、82と重なり部10aとを特定している。そして、各電極81、82の先端面Bと重なり部10aの先端位置A1との間に、発熱コイル5を約1巻き存在させている。
また、製作された結果物の観点から言えば、実施例1のグロープラグ1の製造方法は、上述の第1、2工程において、重なり部10aと溶接部10bとを特定している。そして、溶接部10bの先端位置C1と重なり部10aの先端位置A1との間に、挿入部8cと溶接されない状態で、発熱コイル5を約1巻き存在させている。
このため、実施例1の製造方法で得られる第2グロープラグ中間体11は、溶接部10bの先端位置C1で発熱コイル5の変形が大きくなっても、溶接部10bの先端位置C1から1/2巻き以上で溶接されていない発熱コイル5が第1中軸8の挿入部8cに支えられるため、発熱コイル5の軸芯が溶接部10bの先端位置C1よりも先端側で曲がることが防止されている。
このため、この第2グロープラグ中間体11によって得られるグロープラグ1は、第1中軸8の挿入部8cと発熱コイル5の被挿入部5bとの溶接強度を高めるために各電極81、82間へ通電する電流を大きくし、発熱コイル5の溶接溶け込み量を増やしていたとしても、発熱チューブ4の内筒面に発熱コイル5は接触し難くなっており、ショート不良や通電性能のばらつき等の品質不良を生じ難くできている。
したがって、実施例1のグロープラグ1の製造方法によれば、ショート不良や通電性能のばらつき等の品質不良を抑制することができる。
このため、このグロープラグ1の製造方法で得られるグロープラグ1は、細径化が可能であり、昇温速度を上げることができるとともに、ディーゼルエンジンの小型化及び軽量化の要求によるグローホールの小径化にも対応可能である。
それに対して、比較例1の第2グロープラグ中間体11は、発熱コイル5の軸芯の曲がりが7/10の確率で生じているので、実施例1の第2グロープラグ中間体11から得られるグロープラグ1も、ショート不良や通電性能のばらつき等の品質不良がある程度の確率で発生してしまうこととなり、好ましくない。
また、実施例1のグロープラグ1の製造方法において、各電極81、82の先端面Bと重なり部10aの先端位置A1との間には、発熱コイル5が3巻き以上存在しないように、各電極81、82が配置されている。製作された結果物の観点から言い換えれば、実施例1のグロープラグ1の製造方法において、溶接部10bの先端位置C1と重なり部10aの先端位置A1との間には、発熱コイル5が第1中軸8の挿入部8cと溶接されない状態で3巻き以上存在しないように、溶接部10bが形成されている。このため、このグロープラグ1の製造方法では、第1中軸8の挿入部8cにおける溶接されない部位をむやみに長くしていないので、本発明の効果を奏しつつ、抵抗値が変動し難くなっており、通電性能のばらつきも小さくできている。
さらに、このグロープラグ1の製造方法において、重なり部10aにおける挿入部8cの外径D3は、被挿入部5bの内径D1より大きいことから、発熱コイル5は、締め付けている第1中軸8の挿入部8cによって支えられ易くなっており、発熱コイル5の軸芯が溶接部10bよりも先端側で曲がることがより一層防止されている。
また、このグロープラグ1の製造方法において、第1中軸8には、挿入部8cの後端に隣接し、被挿入部5bの内径D1と発熱コイル5の線径dとの合計以上である外径D2を有する大径部8dが形成されている。このため、第1工程において、第1中軸8の挿入部8cを発熱コイル5の被挿入部5b内に挿入し、大径部8dの先端面を発熱コイル5の後端に当て止めることにより、一定の長さの重なり部10aを設ける作業を容易に実施できている。その結果、作業効率を向上させることができている。
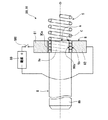
実施例2のグロープラグ1の製造方法は、実施例1のグロープラグ1の製造方法で説明した第1中軸8の挿入部8cの代わりに、円柱面8fと、円柱面8fの先端側に隣接する第1テーパ面8gと、第1テーパ面8gの先端側に隣接する第2テーパ面8hとを有する挿入部8eを採用している。その他の構成は実施例1のグロープラグ1の製造方法と同様であるので説明は省く。
第1テーパ面8gは、先端に向かって小径となり、重なり部12aの少なくとも一部を形成するものである。第1テーパ面8gの先端の外径D4は被挿入部5bの内径D1と等しくされていることから、重なり部12aの先端位置A2は、第1テーパ面8gの先端となっている。このため、発熱コイル5の被挿入部5bに第1中軸8の挿入部8eを挿入する際に、第1テーパ面8gが挿入部8eを発熱コイル5内に案内するように作用する。また、重なり部12aの先端位置A2と大径部8dの先端面との間の軸線O方向の長さL2は、2.25mmである。
第2テーパ面8hは、第1テーパ面8gと連続して先端に向かって小径となり、被挿入部5bの内径D1より小径になっている。このため、発熱コイル5の被挿入部5bに第1中軸8の挿入部8eの最先端を挿入する作業が一層容易になっている。
このような第1中軸8の挿入部8eを有する実施例2のグロープラグ1の製造方法では、第1工程において、重なり部12aが設けられた第1グロープラグ中間体12が得られる。
そして、第2工程において、第1工程で得られた第1グロープラグ中間体12の重なり部12aの一部を互いに対向する2体の電極81、82で挟持する。ここで、各電極81、82は従来のものと同様のものであり、軸線O方向の長さLeが1.25mmである。他方、重なり部12aの先端位置A2と大径部8dの先端面との間の軸線O方向の長さL2は、従来のものが各電極81、82の軸線O方向の長さLeとほぼ同じであったのに対して一層延長され、2.25mmとされている。このため、各電極81、82の先端面Bと重なり部12aの先端位置A2との間には、発熱コイル5が長さ1.0mm(約2巻き)存在するように設定されている。
次に、実施例2のグロープラグ1の製造方法と同様にして、重なり部12aを電極81、82により溶接する。その結果、溶接部12bの先端位置C2と重なり部12aの先端位置A2との間に発熱コイル5が第1中軸8の挿入部8eと溶接されない状態で約2巻き(長さ1.0mm)存在するように、溶接部12bが形成される。こうして、第1中軸8と発熱コイル5とが接合された第2グロープラグ中間体13が得られる。
この第2グロープラグ中間体13も実施例1の第2グロープラグ中間体11と同様にして、グロープラグ1とされる。
ここで、工程管理上の観点から言えば、実施例2のグロープラグ1の製造方法は、上述の第1、2工程において、各電極81、82と重なり部12aとを特定している。そして、各電極81、82の先端面Bと重なり部12aの先端位置A2との間に、発熱コイル5を約2巻き存在させている。
また、製作された結果物の観点から言えば、実施例2のグロープラグ1の製造方法は、上述の第1、2工程において、重なり部12aと溶接部12bとを特定している。そして、溶接部12bの先端位置C2と重なり部12aの先端位置A2との間に、挿入部8eと溶接されない状態で、発熱コイル5を約2巻き存在させている。
このため、実施例2の製造方法で得られる第2グロープラグ中間体13も、実施例1の製造方法で得られる第2グロープラグ中間体11と同様の理由で、発熱コイル5の軸芯が溶接部12bよりも先端側で曲がることが防止されている。
このため、この第2グロープラグ中間体13によって得られるグロープラグ1も、ショート不良や通電性能のばらつき等の品質不良を生じ難くできている。
したがって、実施例2のグロープラグ1の製造方法によっても、ショート不良や通電性能のばらつき等の品質不良を抑制することができる。
また、このグロープラグ1の製造方法において、第1中軸8の挿入部8eは、円柱面8fに加えて、上述の第1テーパ面8g及び第2テーパ面8hを有するものである。このため、第1工程において、第1中軸8の挿入部8eを発熱コイル5の被挿入部5b内に挿入する作業を容易に実施できるようになっており、その結果、作業効率を向上させることができている。
以上において、本発明を実施例1、2に即して説明したが、本発明は上記実施例1、2に制限されるものではなく、その趣旨を逸脱しない範囲で適宜変更して適用できることはいうまでもない。
例えば、発熱コイルは、実施例1、2の発熱コイル5のように1材で構成される場合に限定されず、異なる抵抗温度係数を有する複数の材質からなるもの(いわゆる制御コイルと発熱コイルからなる自己制御機能を有するもの)でもかまわない。
また、実施例1、2において説明した発熱コイル5の内径D1は、少なくとも発熱コイル5の被挿入部5bにおいて内径D1であればよく、被挿入部5b以外の内径がD1より大きくてもかまわない。
本発明はグロープラグに利用可能である。
実施例1のグロープラグの製造方法に係り、第1、2工程を示す模式図である。 実施例1のグロープラグの製造方法に係り、第1、2工程を示す要部拡大模式図である。 実施例1のグロープラグの製造方法に係り、図1のIII−III矢視断面図である。 実施例2のグロープラグの製造方法に係り、第1、2工程を示す模式図である。 従来のグロープラグの製造方法に係り、グロープラグの断面図である。 従来のグロープラグの製造方法に係り、第1、2工程を示す模式図である。 従来のグロープラグの製造方法に係り、第1、2工程を示す要部拡大模式図である。
符号の説明
1、100…グロープラグ
3…主体金具
4…発熱チューブ
4a…発熱チューブの先端
5…発熱コイル
5a…発熱コイルの先端
5b…発熱コイルの被挿入部
6…中軸
8…第1中軸
9…第2中軸
8a、8c、8e…中軸の挿入部
8d…大径部
8f…円柱面
8g…第1テーパ面
8h…第2テーパ面
10a、12a、90a…重なり部
10b、12b、90b…溶接部
80…電源
S80…スイッチ
81、82…電極
A、A1、A2…重なり部の先端位置
B…電極の先端面
C、C1、C2…溶接部の先端位置
D1…被挿入部の内径
D2…大径部の外径
D3…挿入部の外径
D4…第1テーパ面の先端の外径
d…発熱コイルの線径

Claims (8)

  1. 軸線方向に延びる筒状の主体金具と、該軸線方向に延びる筒状をなし、自身の先端が閉塞し、該主体金具の先端から自身の先端を突出させた状態で該主体金具内に固定される発熱チューブと、該軸線方向に延びる棒状をなし、自身の先端が該発熱チューブ内に位置し、自身の後端が該主体金具の後端から突出する中軸と、該軸線方向に延びる螺旋状をなし、該発熱チューブ内で自身の先端が該発熱チューブの先端と接合され、自身の後端が該中軸の先端と接合された発熱コイルとを備えたグロープラグの製造方法であって、
    前記発熱コイルの後端に形成された被挿入部内に前記中軸の先端に形成された挿入部を挿入することで、該挿入部と該被挿入部とが互いに径方向で当接して重なる重なり部を設ける第1工程と、
    該重なり部を複数体の電極により径方向で挟持しながら、各該電極への通電を行なうことにより、該挿入部と該被挿入部とを溶接して溶接部を形成する第2工程とを備え、
    該溶接部の先端位置と該重なり部の先端位置との間に、該発熱コイルが該挿入部と溶接されない状態で1/2巻き以上存在するように、該溶接部を形成することを特徴とするグロープラグの製造方法。
  2. 前記溶接部の先端位置と前記重なり部の先端位置との間に、前記発熱コイルが前記挿入部と溶接されない状態で3巻き以上存在しないように、前記溶接部を形成する請求項1記載のグロープラグの製造方法。
  3. 軸線方向に延びる筒状の主体金具と、該軸線方向に延びる筒状をなし、自身の先端が閉塞し、該主体金具の先端から自身の先端を突出させた状態で該主体金具内に固定される発熱チューブと、該軸線方向に延びる棒状をなし、自身の先端が該発熱チューブ内に位置し、自身の後端が該主体金具の後端から突出する中軸と、該軸線方向に延びる螺旋状をなし、該発熱チューブ内で自身の先端が該発熱チューブの先端と接合され、自身の後端が該中軸の先端と接合された発熱コイルとを備えたグロープラグの製造方法であって、
    前記発熱コイルの後端に形成された被挿入部内に前記中軸の先端に形成された挿入部を挿入することで、該挿入部と該被挿入部とが互いに径方向で当接して重なる重なり部を設ける第1工程と、
    該重なり部を複数体の電極により径方向で挟持しながら、各該電極への通電を行なうことにより、該挿入部と該被挿入部とを溶接して溶接部を形成する第2工程とを備え、
    各該電極の先端面と該重なり部の先端位置との間に、該発熱コイルが1/2巻き以上存在するように、各該電極を配置することを特徴とするグロープラグの製造方法。
  4. 各前記電極の先端面と前記重なり部の先端位置との間に、前記発熱コイルが3巻き以上存在しないように、各該電極を配置する請求項3記載のグロープラグの製造方法。
  5. 前記重なり部における前記挿入部の外径は、前記被挿入部の内径より大きい請求項1乃至4のいずれか1項記載のグロープラグの製造方法。
  6. 前記挿入部は、先端に向かって小径となり、前記重なり部の少なくとも一部を形成する第1テーパ面と、該第1テーパ面と連続して先端に向かって小径となり、前記被挿入部の内径より小径になる第2テーパ面とを有する請求項5記載のグロープラグの製造方法。
  7. 前記中軸には、前記挿入部の後端に隣接し、前記被挿入部の内径と該発熱コイルの線径との合計以上である外径を有する大径部が形成されている請求項5又は6記載のグロープラグの製造方法。
  8. 軸線方向に延びる筒状の主体金具と、該軸線方向に延びる筒状をなし、自身の先端が閉塞し、該主体金具の先端から自身の先端を突出させた状態で該主体金具内に固定される発熱チューブと、該軸線方向に延びる棒状をなし、自身の先端が該発熱チューブ内に位置し、自身の後端が該主体金具の後端から突出する中軸と、該軸線方向に延びる螺旋状をなし、該発熱チューブ内で自身の先端が該発熱チューブの先端と接合され、自身の後端が該中軸の先端と接合された発熱コイルとを備えたグロープラグにおいて、
    前記発熱コイルの後端に形成された被挿入部内に前記中軸の先端に形成された挿入部が挿入されることにより、該挿入部と該被挿入部とが互いに径方向で当接して重なる重なり部が形成され、該重なり部において該挿入部と該被挿入部とが溶接されて溶接部が形成され、該溶接部の先端位置と該重なり部の先端位置との間には、該発熱コイルが該挿入部と溶接されない状態で1/2巻き以上存在することを特徴とするグロープラグ。
JP2005324854A 2005-11-09 2005-11-09 グロープラグの製造方法及びグロープラグ Expired - Lifetime JP4480663B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2005324854A JP4480663B2 (ja) 2005-11-09 2005-11-09 グロープラグの製造方法及びグロープラグ

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2005324854A JP4480663B2 (ja) 2005-11-09 2005-11-09 グロープラグの製造方法及びグロープラグ

Publications (2)

Publication Number Publication Date
JP2007132574A JP2007132574A (ja) 2007-05-31
JP4480663B2 true JP4480663B2 (ja) 2010-06-16

Family

ID=38154384

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2005324854A Expired - Lifetime JP4480663B2 (ja) 2005-11-09 2005-11-09 グロープラグの製造方法及びグロープラグ

Country Status (1)

Country Link
JP (1) JP4480663B2 (ja)

Also Published As

Publication number Publication date
JP2007132574A (ja) 2007-05-31

Similar Documents

Publication Publication Date Title
JP4288850B2 (ja) グロープラグの製造方法
US20210112632A1 (en) Electrical Heating Element, Electrical Heating Device, and Method for Manufacturing an Electrical Heating Device with Such a Heating Element
JP5455522B2 (ja) グロープラグ及びその製造方法
US20090314761A1 (en) Method for manufacturing glow plug and glow plug
KR101638723B1 (ko) 글로 플러그
JP5302183B2 (ja) グロープラグ及びその製造方法
JP2007132574A (ja) グロープラグの製造方法及びグロープラグ
KR20090127448A (ko) 글로우 플러그의 제조방법 및 글로우 플러그
KR101679945B1 (ko) 글로 플러그 및 그 제조방법
JP4123668B2 (ja) グロープラグの製造方法
JP6218461B2 (ja) グロープラグの製造方法
KR101603468B1 (ko) 글로 플러그 및 그 제조방법
JP4695536B2 (ja) グロープラグ
JP2015169346A (ja) グロープラグ及び内燃機関
JP4309757B2 (ja) セラミックヒーター
JPH06300262A (ja) シース型グロープラグおよびその製造方法
JP4871193B2 (ja) グロープラグ及びその製造方法
JP6426346B2 (ja) グロープラグ
JP6030410B2 (ja) グロープラグ及びグロープラグの製造方法
JP3551015B2 (ja) グロープラグ
JP6541548B2 (ja) グロープラグ
JP6042625B2 (ja) グロープラグの製造方法及びグロープラグ
JPH0133983Y2 (ja)
JP2013228183A (ja) グロープラグ
JP6731331B2 (ja) グロープラグ

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20071213

RD02 Notification of acceptance of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: A7422

Effective date: 20091228

RD04 Notification of resignation of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: A7424

Effective date: 20100130

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20100210

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20100216

A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20100316

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20130326

Year of fee payment: 3

R150 Certificate of patent or registration of utility model

Ref document number: 4480663

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

Free format text: JAPANESE INTERMEDIATE CODE: R150

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20130326

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20130326

Year of fee payment: 3

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20140326

Year of fee payment: 4

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

S531 Written request for registration of change of domicile

Free format text: JAPANESE INTERMEDIATE CODE: R313531

R350 Written notification of registration of transfer

Free format text: JAPANESE INTERMEDIATE CODE: R350

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

EXPY Cancellation because of completion of term