JP4570109B2 - 樹脂製容器のキャッピング方法及び装置 - Google Patents
樹脂製容器のキャッピング方法及び装置 Download PDFInfo
- Publication number
- JP4570109B2 JP4570109B2 JP18452399A JP18452399A JP4570109B2 JP 4570109 B2 JP4570109 B2 JP 4570109B2 JP 18452399 A JP18452399 A JP 18452399A JP 18452399 A JP18452399 A JP 18452399A JP 4570109 B2 JP4570109 B2 JP 4570109B2
- Authority
- JP
- Japan
- Prior art keywords
- container
- capping
- pressing
- screw cap
- gap
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Sealing Of Jars (AREA)
- Filling Of Jars Or Cans And Processes For Cleaning And Sealing Jars (AREA)
Description
【発明の属する技術分野】
本発明は、肉厚が比較的薄い変形の容易な樹脂製容器に対するキャッピング技術に関する。容器の中には、キャッピング時や蓋体のシーリング時の押圧操作を予定して、その押圧方向に対して予め他部より変形しやすい押圧変形部を形成したものが従来から知られている(例えば、特開平8−156904号公報)。本発明は、従来のように部分的に他部より変形しやすく形成した特別の押圧変形部を有しない普通の樹脂製容器を対象にキャッピングを行うキャッピング方法及び装置に関する。
【0002】
【従来の技術】
容器に目的の充填液を充填するに当っては、充填後の容器を次のキャッピング位置まで移送する際の液こぼれなどを予防するため、容器の上部に未充填の空隙部を残すように液面を若干低く充填するのが一般的である。しかしながら、充填液の種類によっては、前記空隙部に残存する酸素が充填液の品質を低下させるという問題があった。この対策として、キャッピングの際に上方の空隙部の空気を窒素などの不活性ガスで置換える方法が従来から知られている。他方、キャッピング時や蓋体のシーリング時に容器の一部を押圧変形して、その変形に基づく容器の内容積の変化により容器内の充填液の液面を上昇させて空隙部を縮小した状態の下でキャッピングやシーリングを行う方法も知られている。すなわち、キャッピング時に容器の胴部に形成した変形吸収凹部を押圧変形して、その変形に基づく容器の内容積の変化により容器内の充填液の液面を上昇させて空隙部を縮小した状態の下でキャッピングを行う方法(特開平3−289435号公報)や、容器の底部に蛇腹等からなる押圧変形部を形成し、容器の蓋体のシール時に前記押圧変形部を押圧変形して、その変形に基づく容器の内容積の変化により容器内の充填液の液面を上昇させて空隙部を縮小した状態の下でシーリングを行う方法が開示されている(特開平8−156904号公報)。
【0003】
【発明が解決しようとする課題】
本発明は、後者のキャッピング時に容器を押圧変形して、その変形に基づく容器の内容積の縮小変化により容器内の充填液の液面を上昇させて空隙部を縮小した状態の下でキャッピングを行うものに関する。ところで、前述の従来技術においては、予め容器の一部に押圧方向に対して他部より変形のしやすい押圧変形部を特別に形成することから、容器の形成加工が複雑になり作業が面倒になるとともに、容器としての強度の点からも部分的に弱体化されるという問題があった。さらに、容器の胴部を押圧するタイプの場合には、容器の横断面形状が矩形のものはともかく、円形や多角形状のものなどに対しては安定した押圧変形が困難である等の、容器の外形からくる制約が伴った。
【0004】
本発明は、以上のような従来の技術的事情に鑑みてなしたもので、従来のように部分的に他部より変形しやすい特別の押圧変形部を形成することなく、普通の樹脂製容器に対して上方に形成される空隙部を縮小した状態の下でキャッピングが可能なキャッピング方法及び装置を提供することを目的とするものである。また、容器の外形に左右されることなく、融通性の広い適用が可能な樹脂製容器のキャッピング方法及び装置を提供することを目的とするものである。
【0005】
【課題を解決するための手段】
幾多の度重なる実験により、一般的には押圧変形が困難であると考えて選択対象から敬遠されていた特別の押圧変形部を有しない普通の樹脂製容器であっても、その底部の周縁部より内側部分を押圧することにより容器を上下間で縦方向に強力に押圧すれば、その樹脂製容器の種類にもよるが、肉厚の比較的薄い多くの樹脂製容器において、容器上方の空隙部を実用的に十分な程度に縮小できる変形が可能であることが判明した。本発明は、このような地道な実験と工夫により裏付けられたものであり、従来のように特別の押圧変形部を有しない普通の樹脂製容器を上下間で強力に押圧することにより強制的に変形し、その変形に基づく前記容器の内容積の縮小変化により容器内の充填液の液面を上昇させて空隙部を縮小した状態の下でキャッピングを行うという技術手段を採用したものである。すなわち、スクリューキャップを把持するキャッピングヘッドと樹脂製容器の底部の周縁部より内側部分を押圧する押圧部材とを有し、前記キャッピングヘッドを下降させて把持したスクリューキャップの下部が容器の口部上端部に当接してから前記押圧部材を押上げることによって、樹脂製容器を上下間で強力に押圧することにより、前記スクリューキャップのネジ部と前記容器の口部との間隙部を介して容器内の空隙部の気体を放出しながら該容器を強制的に変形し、その変形に基づく前記容器の内容積の縮小変化により容器内の充填液の液面を上昇させて空隙部を縮小した状態の下でキャッピングを行うという技術手段を採用した。これにより、容器に特別の押圧変形部を形成する手間が省けるとともに、容器を部分的に弱体化することもなくなる。しかも、上述のように、スクリューキャップを把持したキャッピングヘッドと樹脂製容器の底部の周縁部より内側部分を押圧する押圧部材によって樹脂製容器を上下間で強力に押圧することにより、スクリューキャップのネジ部と容器の口部との間隙部を介して容器内の空隙部の気体を放出しながら強制的に変形させる構成を採用したので、容器の変形動作をキャッピング作業の工程中に効率的に組込むことが可能となり、容器の変形動作を別個独立の作業工程として実施する必要がなくなったことから、その分、構成上の簡素化や作業性の向上にも有効である。また、容器の外形に左右されることなく、融通性の広い適用が可能になる。さらに、そのキャッピング装置として、スクリューキャップを把持するキャッピングヘッドと、樹脂製容器を載置するプレート面に対して出没可能に押圧部材を配設し、キャッピングヘッドにより把持したスクリューキャップにより口部上端部が押えられた状態で、前記押圧部材により前記容器の底部の周縁部より内側部分を押圧することにより、前記スクリューキャップと前記容器の口部との間隙部を介して容器内の空隙部の気体を放出しながら該容器を上下間で強力に押圧して強制的に変形し、その容器の内容積の縮小変化により容器内の充填液の液面を上昇させて空隙部を縮小した状態の下でキャッピングを行うという技術手段を採用した。
【0006】
【発明の実施の形態】
本発明は、肉厚が比較的薄く弾性変形が容易なものであれば、多くの樹脂製容器に適用が可能であり、従来のように部分的に押圧方向に対して他部より変形しやすく形成した特別の押圧変形部を有しない普通の容器を適用対象とすることは前述のとおりである。要するに、特別の押圧変形部を有しない底部の周縁部より内側部分を押圧して容器を上下間で強力に押圧することにより弾性変形の可能な樹脂製の容器であれば適用が可能である。なお、容器の胴部等に、押圧に対する変形吸収用としてではなく、補強等の容器形成上の理由から、いわゆる額縁などと称される矩形状の凹凸部などを形成した普通の樹脂製容器に対しても適用が可能である。また、容器の底部の形状に関しては、内方へ突出した凹状に形成されたものが一般的であり、底部に対する押圧の際には押圧部材がその凹部により中央部に誘導され、容器と押圧部材の同心状態が誘導されるという利点があるが、凹部のない平坦な形状のものに対しても適用は可能である。
【0007】
【実施例】
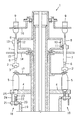
以下、図面を用いて本発明の実施例に関して説明する。図1は本発明を適用した一実施例の要部を示した縦断面図である。図中、1はキャッピング装置、2はそのキャッピングヘッドであり、スクリューキャップ3を把持して回転テーブル4上に供給される容器5の口部に対してキャッピングを行う。キャッピングヘッド2は、公知のようにエア駆動方式等の適宜の把持機構を備えており、その把持機構によってスクリューキャップ3を把持しながら回転軸6を介して回転駆動されるように構成されている。回転軸6は支持体7により回転のみ可能に支持されており、その上部はスプライン結合等を介して軸線方向に摺動可能に連結された駆動軸8を介してサーボモータ等の駆動モータ9に接続されている。支持体7は、カム板10の外周面に形成されたカム溝11に嵌合したカムフォロア12を備えた昇降手段13によって昇降可能に構成されている。それらのキャッピングヘッド2、回転軸6、支持体7、駆動軸8等からなるキャッピング機構は、円周上に所定間隔をあけて所要数配設され、それぞれの支持体7の部分を回転板14に形成された挿通孔15に貫通して前記昇降手段13により運転角度に応じて昇降するように構成されている。また、それぞれの駆動軸8に連結された各駆動モータ9は、回転支持板16上に所定間隔をあけて固定されている。なお、図中、17は容器5の首部を嵌合支持する回転支持板である。
【0008】
次に本発明の特徴部分に関して説明する。図示のように、本実施例では、前記回転テーブル4の下方に、各容器5に対応してそれらの底部の周縁部より内側部分を押上げる押圧機構18が配設されている。この押圧機構18は、カム板19の上端カム面上を移動するカムフォロア20を備えた昇降部材21及びその昇降部材21に対してスプリング22を挟んで弾発状態に設けられた押圧部材23を主要素として構成されている。なお、昇降部材21は、適宜本数の案内軸24に案内されて昇降するように構成され、その昇降部材21の昇降により押圧部材23が前記回転テーブル4の各容器5の位置に対応して形成された挿通孔25を介して上方へ出没可能に構成されている。しかして、カム板19の上端カム面に沿って昇降部材21が上昇し、押圧部材23の上端部が挿通孔25を介して回転テーブル4の上方へ突出すると、その押圧部材23の上端部により容器5の底部の周縁部の内側部分が上方に押上げられる。その結果、容器5の底部の上方への変形及び/又はその底部の上方への変形に伴って生じる底部周縁部近傍等の縮径方向への変形や縦方向の縮小変形などにより容器5の内容積を縮小変化して充填液の液面を上昇し得ることが実験的に確認されている。
【0009】
図2及び図3は前記実施例におけるキャッピング動作と容器5の底部に対する押圧変形動作の動作タイミングを示したものであり、図2はその平面動作タイミング説明図、図3は同タイムチャートである。なお、図2中、26はキャップ供給装置、27,28は導入用及び排出用のスターホイールである。また、図3中、(イ)は、前記カム板10のカム溝11に誘導されて昇降する昇降手段13及び支持体7を介して昇降するキャッピングヘッド2に関する動作状態を示した動作曲線であり、(ロ)は、前記カム板19の上端カム面に誘導されて昇降する前記押圧機構18の昇降部材21に関する動作状態を示した動作曲線である。
【0010】
先ず、キャッピングヘッド2の動作に関して説明すると、図2及び図3に示したA点において、キャップ供給装置26を介して供給されるスクリューキャップ3をキャッピングヘッド2により把持するキャップの把持動作が実行される。本実施例では、その把持動作に際して、キャッピングヘッド2は、図3の動作曲線(イ)に示したように、A点を前後して、スクリューキャップ3をピックアップするために少し下降し、しかる後、元の高さに復帰するという昇降動作を実行する。B点では、容器5が導入用のスターホイール27を経てキャッピング装置1の回転テーブル4上に供給され、同時に、前記動作曲線(イ)で示したように、キャッピングヘッド2が下降を開始する。そして、C点では、キャッピングヘッド2により把持したスクリューキャップ3の下部が容器5の口部上端部に当接し、以後E点の手前までの間に完了するようにスクリューキャップ3をねじ込んで所定のトルクで締付けるというキャッピング動作が実行される。なお、その場合、C点−F点間では、容器5の上端部がキャッピングヘッド2側により押えられた状態にあるので、後述のように同容器5の底部に対する押圧動作を実行することにより容器5を上下間で強力に押圧することが可能である。以上のようにしてキャッピング動作が終了すると、その後、キャッピングヘッド2はスクリューキャップ3の把持状態を解除して上昇を開始し、G点において元の上方位置に復帰して、キャッピングヘッド2としての動作を一巡することになる。
【0011】
次に、押圧機構18の動作に関して説明する。図3の動作曲線(ロ)で示したように、前記キャッピングヘッド2が下降しスクリューキャップ3の下部が容器5の口部上端部に当接して容器5の上端部がそのキャッピングヘッド2側により押えられたC点において、前記昇降部材21がカム板19の上端カム面に誘導されて上昇を開始する。この昇降部材21の上昇により、図1の右部に示したように押圧部材23の上端部が挿通孔25を介して回転テーブル4の上方へ突出し、容器5の底部の周縁部の内側部分に当接して上方に押上げることになる。そして、昇降部材21の上昇動作は、容器5の上方の空隙部を所定量に縮小するために必要な変形を得るに十分な上昇量として設定したD点まで継続される。なお、この場合、キャッピング動作は途中であるから、容器5の上方の空隙部の空気等の気体はスクリューキャップ3のネジ部と容器5の口部との間隙部を経て外部へ放出可能である。また、昇降部材21と押圧部材23との間にはスプリング22が介在しているので、容器5の底部に対する押圧部材23の押圧作用が緩衝されるとともに、所定の押圧力をより安定的に付与することができる。そして、D点における昇降部材21の上昇状態は、前述のようにキャッピング動作が既に終了しているE点まで継続され、その間、押圧部材23が上昇位置を維持して容器5の底部を押圧し、前記キャッピングヘッド2との間で容器5を上下方向に押圧し続けることになる。したがって、前記キャッピングヘッド2によるキャッピング作業中は、容器5の底部の変形及び底部周縁部の近傍部分などの変形により容器5の内容積が縮小変化して充填液の液面が上昇した状態を保持することになる。そして、E点において昇降部材21の下降を開始し、F点において元の下方位置に復帰して、押圧機構18としての動作を一巡することになる。なお、キャッピングが終了した容器5は、図2に示したようにG点において排出用のスターホイール28を経て排出される。
【0012】
なお、以上に説明した動作タイミングは一例であり、場合に応じてキャッピングヘッド2の動作タイミングと押圧機構18の動作タイミングとの相対的な関係を変更することは可能である。また、押圧部材23の上面の形状に関しては、容器5の底部側の当接する部分の形状に合わせて全面的に接合するように形成してもよいし、底部側とは異なる形状を採用して部分的に当接するように形成してもよい。また、容器5の底部の中心部分のみを押圧するように構成してもよい。
【0013】
【発明の効果】
本発明によれば、次の効果を得ることができる。
(1)従来のように部分的に他部より変形しやすく形成した特別の押圧変形部を有しない普通の樹脂製容器を適用対象とするので、容器に対する前記押圧変形部の形成のための加工上の手間が省けるとともに、容器としての強度的な点でも押圧変形部による部分的な弱体化の問題が生じない。
(2)容器の上下間で強力に押圧することにより変形させるので、容器の横断面形状等の外形に制約されることなく、広い適用が可能である。特に、容器の底部が凹状に形成されている場合には、押圧の際に容器と押圧部材の同心状態が誘導されるという利点がある。
(3)しかも、キャッピングヘッドを下降させて把持したスクリューキャップの下部が容器の口部上端部に当接してから押圧部材を押上げて容器の底部の周縁部より内側部分を押圧することによって、樹脂製容器を上下間で強力に押圧することにより、スクリューキャップのネジ部と容器の口部との間隙部を介して容器内の空隙部の気体を放出しながら強制的に変形させる構成を採用したので、容器の変形動作をキャッピング作業の工程中に効率的に組込むことが可能となり、容器の変形動作を別個独立の作業工程として実施する必要がなくなったことから、その分、構成の簡素化や作業性の向上にも有効である。
【図面の簡単な説明】
【図1】 本発明の一実施例の要部を示した縦断面図である。
【図2】 キャッピング動作と押圧変形動作の動作タイミングを示した平面動作タイミング説明図である。
【図3】 同動作タイミングを示したタイムチャートである。
【符号の説明】
1…キャッピング装置、2…キャッピングヘッド、3…スクリューキャップ、4…回転テーブル、5…容器、6…回転軸、7…支持体、8…駆動軸、9…駆動モータ、10…カム板、11…カム溝、12…カムフォロア、13…昇降手段、14…回転板、15…挿通孔、16,17…回転支持板、18…押圧機構、19…カム板、20…カムフォロア、21…昇降部材、22…スプリング、23…押圧部材、24…案内軸、25…挿通孔、26…キャップ供給装置、27,28…スターホイール
Claims (2)
- スクリューキャップを把持するキャッピングヘッドと樹脂製容器の底部の周縁部より内側部分を押圧する押圧部材とを有し、前記キャッピングヘッドを下降させて把持したスクリューキャップの下部が容器の口部上端部に当接してから前記押圧部材を押上げることによって、樹脂製容器を上下間で強力に押圧することにより、スクリューキャップのネジ部と前記容器の口部との間隙部を介して容器内の空隙部の気体を放出しながら該容器を強制的に変形し、その変形に基づく前記容器の内容積の縮小変化により容器内の充填液の液面を上昇させて空隙部を縮小した状態の下でキャッピングを行うことを特徴とする樹脂製容器のキャッピング方法。
- スクリューキャップを把持するキャッピングヘッドと、樹脂製容器を載置するプレート面に対して出没可能な押圧部材とを有し、前記キャッピングヘッドを下降させて把持したスクリューキャップの下部が樹脂製容器の口部上端部に当接してから前記押圧部材を押上げることによって、キャッピングヘッドにより把持したスクリューキャップにより口部上端部が押えられた状態で、前記押圧部材により前記容器の底部の周縁部より内側部分を押圧することにより、前記スクリューキャップのネジ部と前記容器の口部との間隙部を介して容器内の空隙部の気体を放出しながら該容器を上下間で強力に押圧して強制的に変形し、その容器の内容積の縮小変化により容器内の充填液の液面を上昇させて空隙部を縮小した状態の下でキャッピングを行うことを特徴とする樹脂製容器のキャッピング装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP18452399A JP4570109B2 (ja) | 1999-06-30 | 1999-06-30 | 樹脂製容器のキャッピング方法及び装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP18452399A JP4570109B2 (ja) | 1999-06-30 | 1999-06-30 | 樹脂製容器のキャッピング方法及び装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001010698A JP2001010698A (ja) | 2001-01-16 |
| JP4570109B2 true JP4570109B2 (ja) | 2010-10-27 |
Family
ID=16154702
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP18452399A Expired - Fee Related JP4570109B2 (ja) | 1999-06-30 | 1999-06-30 | 樹脂製容器のキャッピング方法及び装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4570109B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102145872A (zh) * | 2011-01-19 | 2011-08-10 | 南京航空航天大学 | 塑料分体瓶盖自动旋合组装机 |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4352617B2 (ja) * | 2001-02-13 | 2009-10-28 | シブヤマシナリー株式会社 | ロータリ式キャッパ |
| JP4698175B2 (ja) * | 2004-06-30 | 2011-06-08 | 東洋製罐株式会社 | スパウト付き包装袋の充填方法 |
| US8142827B2 (en) * | 2008-04-16 | 2012-03-27 | Georgia Crown Distributing Co. | Packaged bottle beverage having an ingredient release closure with improved additive release and method and apparatus thereof |
-
1999
- 1999-06-30 JP JP18452399A patent/JP4570109B2/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102145872A (zh) * | 2011-01-19 | 2011-08-10 | 南京航空航天大学 | 塑料分体瓶盖自动旋合组装机 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001010698A (ja) | 2001-01-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4882100B2 (ja) | 内容物充填ボトルの製造方法及びその装置 | |
| EP2439168A1 (en) | Machine for application of caps on containers such as bottles and the like | |
| JPH0150493B2 (ja) | ||
| KR20140020948A (ko) | 캡핑 척 조립체 | |
| KR101935935B1 (ko) | 가스 주입 및 실링장치 | |
| JP4173388B2 (ja) | キャップおよびこのキャップが装着されたボトル | |
| JP2001010698A (ja) | 樹脂製容器のキャッピング方法及び装置 | |
| CN110803667A (zh) | 一种调味料瓶用压盖机 | |
| JP2005263230A (ja) | キャッピング方法 | |
| CN1829639A (zh) | 带瓶帽的塑料饮料瓶 | |
| WO2006123637A1 (ja) | 角形缶及びその二重巻締方法並びに二重巻締装置 | |
| JP5205637B2 (ja) | 合成樹脂製ボトルの底部凹入装置 | |
| JP4150964B2 (ja) | スクリューキャッパ | |
| JP5292076B2 (ja) | 容器のガス置換方法及びその装置 | |
| JPH0247300B2 (ja) | ||
| JP4268082B2 (ja) | ロールオンキャッピング方法および装置 | |
| JP2001010603A (ja) | 施蓋装置およびその方法 | |
| CN220244156U (zh) | 一种高度可调节的包装纸箱 | |
| JP4201264B2 (ja) | キャッピング方法および装置 | |
| EP3932852B1 (en) | Capping device | |
| CN218539234U (zh) | 一种自动封罐机用定位机构 | |
| JPH0627598Y2 (ja) | キャッピングマシン | |
| JP4106784B2 (ja) | ロータリキャッパ | |
| JP2005145522A (ja) | キャッピング方法及び装置 | |
| JP2002240889A (ja) | ロータリ式キャッパ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060309 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080808 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080822 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20081020 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20090106 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090302 |
|
| A911 | Transfer of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20090311 |
|
| A912 | Removal of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20090403 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20100809 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130820 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |