JP4602014B2 - オリフィスの寸法と表面形状の精度をだすための装置 - Google Patents
オリフィスの寸法と表面形状の精度をだすための装置 Download PDFInfo
- Publication number
- JP4602014B2 JP4602014B2 JP2004205797A JP2004205797A JP4602014B2 JP 4602014 B2 JP4602014 B2 JP 4602014B2 JP 2004205797 A JP2004205797 A JP 2004205797A JP 2004205797 A JP2004205797 A JP 2004205797A JP 4602014 B2 JP4602014 B2 JP 4602014B2
- Authority
- JP
- Japan
- Prior art keywords
- microhole
- station
- workpiece
- compressed air
- flowing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C3/00—Abrasive blasting machines or devices; Plants
- B24C3/18—Abrasive blasting machines or devices; Plants essentially provided with means for moving workpieces into different working positions
- B24C3/20—Abrasive blasting machines or devices; Plants essentially provided with means for moving workpieces into different working positions the work being supported by turntables
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q39/00—Metal-working machines incorporating a plurality of sub-assemblies, each capable of performing a metal-working operation
- B23Q39/04—Metal-working machines incorporating a plurality of sub-assemblies, each capable of performing a metal-working operation the sub-assemblies being arranged to operate simultaneously at different stations, e.g. with an annular work-table moved in steps
- B23Q39/042—Metal-working machines incorporating a plurality of sub-assemblies, each capable of performing a metal-working operation the sub-assemblies being arranged to operate simultaneously at different stations, e.g. with an annular work-table moved in steps with circular arrangement of the sub-assemblies
- B23Q39/044—Metal-working machines incorporating a plurality of sub-assemblies, each capable of performing a metal-working operation the sub-assemblies being arranged to operate simultaneously at different stations, e.g. with an annular work-table moved in steps with circular arrangement of the sub-assemblies having at least one tool station cooperating with each work holder, e.g. multi-spindle lathes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B31/00—Machines or devices designed for polishing or abrading surfaces on work by means of tumbling apparatus or other apparatus in which the work and/or the abrasive material is loose; Accessories therefor
- B24B31/10—Machines or devices designed for polishing or abrading surfaces on work by means of tumbling apparatus or other apparatus in which the work and/or the abrasive material is loose; Accessories therefor involving other means for tumbling of work
- B24B31/116—Machines or devices designed for polishing or abrading surfaces on work by means of tumbling apparatus or other apparatus in which the work and/or the abrasive material is loose; Accessories therefor involving other means for tumbling of work using plastically deformable grinding compound, moved relatively to the workpiece under the influence of pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C1/00—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods
- B24C1/08—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods for polishing surfaces, e.g. smoothing a surface by making use of liquid-borne abrasives
- B24C1/083—Deburring
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C3/00—Abrasive blasting machines or devices; Plants
- B24C3/32—Abrasive blasting machines or devices; Plants designed for abrasive blasting of particular work, e.g. the internal surfaces of cylinder blocks
- B24C3/325—Abrasive blasting machines or devices; Plants designed for abrasive blasting of particular work, e.g. the internal surfaces of cylinder blocks for internal surfaces, e.g. of tubes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C3/00—Abrasive blasting machines or devices; Plants
- B24C3/32—Abrasive blasting machines or devices; Plants designed for abrasive blasting of particular work, e.g. the internal surfaces of cylinder blocks
- B24C3/325—Abrasive blasting machines or devices; Plants designed for abrasive blasting of particular work, e.g. the internal surfaces of cylinder blocks for internal surfaces, e.g. of tubes
- B24C3/327—Abrasive blasting machines or devices; Plants designed for abrasive blasting of particular work, e.g. the internal surfaces of cylinder blocks for internal surfaces, e.g. of tubes by an axially-moving flow of abrasive particles without passing a blast gun, impeller or the like along the internal surface
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
- Coating With Molten Metal (AREA)
- Mechanical Treatment Of Semiconductor (AREA)
Description
現在のところ、このような燃料噴射装置ノズルの設計は、実際のフロー抵抗の測定に基づいている場合が多い。ノズルは、決められた公差からの振れの範囲内で構成品が少なくともおおよそ揃うように異なった範囲の流量パラメータに分けられる。構成品を揃える在庫要件は非常に重要であるために、非常に経費が掛かる。さらに、相当数の構成品を振れの許容値外として不合格判定を下さなければならず、また、かなりの費用を負担して再加工するかまたは廃棄しなければならない。
プログラム可能な制御装置はカルーゼルとラムの動き、および供給ノズルの作動を制御する。
工作物とラムの間のいかなる相対運動も、本発明の範囲内にある。工作物は、線形通路または曲線通路を移動することができる。工作物を固定し、ラムを工作物に対して平行(線形)、垂直(往復動として)いずれの通路に沿っても動くようにすることができる。また、ラムを固定し、工作物をラムに対して平行、垂直のいずれにも動くようにすることがでる。
システム
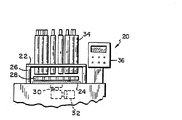
図1によれば、全体のシステムを20で示し、下部ベースプレート24から間隔を置いて配置される上部ベースプレート22を備え、プレートはサポート26で互いに固定される。カルーゼル28は上部ベースプレート22と下部ベースプレート24の間に回転可能に取り付けられる。軸30は下部ベースプレート24を貫通しカルーゼル28に取り付けられる。モータ/インデキサー(motor/indexer)32は、カルーゼル28に回転運動させるために軸30を駆動する。プログラム可能な制御装置26は、カルーゼル28の位置制御された運動および符号34で示す往復動ラムの作動を制御する。図4から図9に示されているように、供給ノズルを搬送するラム34が上部ベースプレート22にまとめられている。
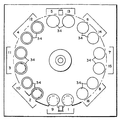
4種類のラム端部作動体がある。図4および図5のステーション2/10の液体研磨剤スラリフローラム作動体、図6のステーション4/12、6/14、7/15の内部洗浄およびテストキャリブレーション流体フローラム作動体、図7および図8のステーション5/13の外部キャリブレーション流体フローラム作動体、および図9の3/11および8/16ステーションの圧縮空気フローラム作動体である。ネストは、すべての処理ステーションについて同一である。すべての処理ステーションの下部工具固定具は、ステーション5/13(外部洗浄)およびステーション1/9(ノズル取付け/取り外し)の工具固定具を除いて実質的に同一である。また、ラムはステーション5/13では変更されている。ラム、ネストおよび工具固定具の同一部品は、同一数字で示す。
ラム
図4および図5によれば、各ステーション2/10は、液体研磨剤スラリフローラム、ネスト40、噴射ノズル42および下部工具固定具44を備える。
ラム34は、上部ベースプレート22に固定されるアクチュエータ軸ハウジング50を備える。延長管52がアクチュエータ軸ハウジング50の頂部に結合される。延長管52の頂部に固定されているのは、シリンダマウントキャップ54である。固定棒56がシリンダマウントキャップ54、延長管52およびアクチュエータ軸ハウジング50を結合して、一体の組立体を構成する。アクチュエータ軸58が延長管52およびアクチュエータ軸ハウジング50に摺動自在に設けられる。供給ノズル62を保持するチャック60が、アクチュエータ軸58の底部に固定される。チャック60はノズル62のオリフィス66に心合わせされるスルーポート64を有する。
回転ガイドピン76が延長管52の穴78の中を通り、アクチュエータ軸58壁部に設けられるスロット80に入る。これによって、アクチュエータ軸58、延長管52およびハウジング50間での相対的な回転が防止される。
図5によれば、ネスト40は一般に円筒形であって、切欠き付き外壁部を有する外部スリーブ82を備え、切欠き付き外壁部84は摺動してカルーゼル28の凹み38に入る。スリーブ82は、外方に延びるフランジ86によって特徴付けられる。着脱可能なピン88がフランジ86の中を通り、凹み38にネスト40を固定するカルーゼル28に至る。スリーブ82は、内縁92を有する内方に延びるフランジ90を有する。
内側スリーブ100は、外面102、および、上縁部には外方に延びるフランジ104を有し、フランジ104は外側スリーブ82に固定される。
噴射ノズル42は、貫通通路126および滑らかにして丸みがつけられるマイクロホール128を有する。
工具固定具44は、外方に延びるフランジ132を有するスリーブ130を備える。スリーブ130は下部ベースプレート24で受け止められてねじ込みファスナ136によって固定される。スリーブ130の上端部には、内方に延びる突出部138がある。中央口142を有するキャップ140がスリーブ130底部に固定され、スリーブ130底部を閉じる。中央の開口部146を有するキャッププレート144がスリーブ130の頂部に固定され、スリーブ130の頂部を閉じる。
シリンダ148は、スリーブ130内に固定されて、上端部に設けられるチャンバ150を有する。シリンダ148の上縁は、キャッププレート144の対向面から間隔を置いて配置され、その間に開口部152を構成する。突出部138の内縁は、シリンダ148の対向する外面から間隔を置いて配置され、その間の通路154を構成する。シリンダ148の外面およびスリーブ130の対向面でスリーブ状の通路156を構成し、貫通孔158がシリンダ148底部に設けられる。
図6によれば、各ステーション4/12、6/14、7/15は、それぞれ逆止弁65を備えたキャリブレーション流体供給ライン160および圧縮空気供給ライン74を有するラムを備える。供給ライン160は、図4と図5のライン70および弁68に置き代わる。これらのステーションでは、ネスト40および下部工具固定具44は前述の通りである。これらのステーションでは、キャリブレーション流体は、図4と図5でスラリについて示すように噴射ノズル42の中を通る。
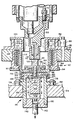
処理ステーション5/13では、外部洗浄が行われる。すなわち、キャリブレーション流体は、噴射ノズル42の外側を流れる。図7によれば、ラム34、ネスト40および下部工具固定具44は、それぞれ離れた状態で示され、図8aでは、係合した状態で示されている。
アクチュエータ軸58内に引き込まれたものは、2つの供給ライン、つまり、キャリブレーション流体用ライン160および圧縮空気用ライン74であり、各ラインには、それぞれ、逆止弁161および65が取り付けられる。これらの供給ライン160および74から排出された流体は、上部ノズルマウント178に延びる共通口176の中を流れる。下部ノズルマウント184は、上部ノズルマウント178と接し、貫通口182を有する。上部ノズルマウント178は、アクチュエータ軸58底部に固定され、下部ノズルマウント184は、上部ノズルマウント178に固定される。ガイドピン186が下部ノズルマウント184内に着座し、下向きに付勢される。ばね188がブロック180の上流側端部とガイドピン186の上流側端部の間に固定される。
図5の工具固定具44に対して、図5のブロック148はブロック200に置き代えられ、ブロック200は、ポスト204を内部に保持する円筒形凹み202によって特徴付けられる。ポスト204は、噴射ノズル42の先端と合致する凹面端部206を有する。
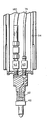
図8bによれば、流体が保持リング121の回りに流れるように、4つの等間隔に配置された半径方向スロット119aから119d(119bおよび119dのみ図示)が、コレット118に形成される。
図9によれば、ステーション3/11および8/16については、ラム34は圧縮空気供給ライン74のみを備える。ネスト40および下部工具固定具44は、図4および図5について説明した通りである。これらのステーションでは、圧縮空気は、図4および図5について説明した要領で噴射ノズル42の中を流れる。
P1、P2、P3 ポンプ
1〜16 ステーション
図10によれば、一般化された工程フローチャートが、液体研磨剤スラリ向けにポンプP1を、テストキャリブレーション流体向けにポンプP2を、洗浄キャリブレーション流体向けにポンプP3を、および、圧力計および流量計P(それぞれPおよびF)を有するステーションについて示される。
本発明の目的(ただし例示的目的に過ぎない)に適した液体スラリは、前述のPCT公開で説明されるものである。一般的なキャリブレーション流体は、“Viscor”キャリブレーション流体#3112、タイプII、ロッキーバレーオイル社製である。やはり、この特定のキャリブレーション流体は例示的に過ぎない。
本発明の作動は、ステーション1からステーション8までに関して説明することとし、ステーション9からステーション16までの機能および構造は同一である。
カルーゼル28が回転して噴射ノズル42が、図9に示すように、ステーション3に位置決めされる。ステーション3では、ラム34が係合位置に動き、圧縮空気が、圧力80psi、持続時間20秒間で噴射ノズル42を通して流れる。
その後、カルーゼル28によって噴射ノズル42は、処理ステーション3について説明した要領にて噴射ノズルが圧縮空気できれいに洗浄される処理ステーション8に位置決めされる。
その後、カルーゼルによって噴射ノズル42がステーション1に位置決めされる。しかしながら、噴射ノズル42が初回に回転するときは、ステーション1から取り外されない。噴射ノズル42が、2回目に処理ステーション2から処理ステーション8まで回転し終わるまで取り外されない。
ステーション2では、ステーション7での流量の測定結果に基づいて、圧力200psi〜900psi、典型的には400psiで、算出された持続時間、例えば、0秒〜30秒にて、液体スラリが噴射ノズル42を通して流される。この持続時間は、もちろん、流量読取値から算出された時間によって変わるであろう。2回目の回転では、スラリがステーション2/10のノズル42の中を流れる時間は変わると理解されよう。両方のスラリの流れが終わった後に、カルーゼル28が回転される。
以上の説明は、本発明の特定の実施形態についてのみなされてきた。しかしながら、本発明に変更および修正を行って、本発明の利点の一部またはすべてを達成することができることが明らかであろう。したがって、本発明の真の精神と範囲に該当するすべてのかかる変更および修正を保護することが添付の特許請求の範囲の目的である。
28: カルーゼル
34: ラム
42: 噴射ノズル42
Claims (5)
- 工作物のマイクロホールを較正するために、工作物保持具に保持された前記工作物のマイクロホールを滑らかにして丸みをつける装置において、
プラットホーム上の複数の工作物保持具と、
計時されたシーケンスで複数の処理ステーションに前記工作物保持具を位置決めするとともに該位置決めされた工作物保持具に対して各処理ステーションにそれぞれ設けられた供給ノズルを解放可能に係合させるための手段と、
前記工作物保持具が予調整研磨ステーションに位置づけられ、かつこのステーションの供給ノズルが前記工作物と係合している状態で前記工作物保持具に保持された工作物のマイクロホールを通して所定の圧力の下で所定時間液体研磨剤を流して前記マイクロホールの予調整を行うマイクロホール予調整手段と、
前記工作物保持具が内部洗浄ステーションに位置付けられ、かつこのステーションの供給ノズルが前記工作物と係合している状態で前記工作物保持具に保持された工作物のマイクロホールを通して洗浄流体を流して前記マイクロホールの内部洗浄を行う内部洗浄手段と、
前記工作物保持具が流量測定ステーションに位置付けられ、かつこのステーションの供給ノズルが前記工作物と係合している状態で前記工作物保持具に保持された工作物のマイクロホールを通して較正流体を流して該較正流体の流量を測定する流量測定手段と、
前記工作物保持具が研磨ステーションに位置付けられ、かつこのステーションの供給ノズルが前記工作物と係合している状態で、前記工作物保持具に保持された工作物のマイクロホールを所望の研磨量だけ研磨するため所定の圧力で、かつ所定時間液体研磨材を該マイクロホールを通して流す手段であって、前記液体研磨材を流す時間は前記流量測定手段により測定された測定済み流量から所望の流量までの目標増加と液体研磨剤の前記マイクロホールに対する流れ時間との相関関係に基づき決定される時間としたマイクロホール研磨手段と、
前記工作物保持具が空気洗浄ステーションに位置付けられ、かつこのステーションの供給ノズルが前記工作物と係合している状態で前記工作物保持具に保持された工作物のマイクロホールであってすでに前記マイクロホール研磨手段によって研磨されているマイクロホールを通して圧縮空気を流して前記マイクロホールの空気洗浄を行う空気洗浄手段と、
を備えることを特徴とする装置。 - 請求項1記載の装置において、さらに、
前記マイクロホールを通して流される前記洗浄流体、前記較正流体および前記液体研磨剤を受けるチャンバーを設け、このチャンバーを介して前記洗浄流体、前記較正流体および前記液体研磨剤が排出されることを特徴とする装置。 - 請求項1記載の装置において、
前記研磨ステーションに前記マイクロホールを通して圧縮空気を流す圧縮空気供給手段を設け、前記液体研磨剤が前記マイクロホールを通して流された後に、前記圧縮空気供給手段が前記研磨ステーションの供給ノズルから圧縮空気を前記マイクロホールを通して流すことを特徴とする装置。 - 請求項1記載の装置において、
前記内部洗浄ステーションに前記マイクロホールを通して圧縮空気を流す圧縮空気供給手段を設け、前記洗浄流体が前記マイクロホールを通して流された後に、前記圧縮空気供給手段が前記内部洗浄ステーションの供給ノズルから圧縮空気を前記マイクロホールを通して流すことを特徴とする装置。 - 請求項1記載の装置において、
前記流量測定ステーションに前記マイクロホールを通して圧縮空気を流す圧縮空気供給手段を設け、前記較正流体が前記マイクロホールを通して流された後に、前記圧縮空気供給手段が前記流量測定ステーションの供給ノズルから圧縮空気を前記マイクロホールを通して流すことを特徴とする装置。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US09/075,644 US6306011B1 (en) | 1998-05-11 | 1998-05-11 | System for controlling the size and surface geometry of an orifice |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000548125A Division JP3668685B2 (ja) | 1998-05-11 | 1999-05-11 | オリフィスの寸法と表面形状の精度をだすための装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004284014A JP2004284014A (ja) | 2004-10-14 |
| JP4602014B2 true JP4602014B2 (ja) | 2010-12-22 |
Family
ID=22127120
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000548125A Expired - Fee Related JP3668685B2 (ja) | 1998-05-11 | 1999-05-11 | オリフィスの寸法と表面形状の精度をだすための装置 |
| JP2004205797A Expired - Lifetime JP4602014B2 (ja) | 1998-05-11 | 2004-07-13 | オリフィスの寸法と表面形状の精度をだすための装置 |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000548125A Expired - Fee Related JP3668685B2 (ja) | 1998-05-11 | 1999-05-11 | オリフィスの寸法と表面形状の精度をだすための装置 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US6306011B1 (ja) |
| EP (1) | EP1159108B1 (ja) |
| JP (2) | JP3668685B2 (ja) |
| AT (1) | ATE444139T1 (ja) |
| DE (1) | DE69941494D1 (ja) |
| WO (1) | WO1999058296A1 (ja) |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19941472A1 (de) * | 1999-09-01 | 2001-03-15 | Bosch Gmbh Robert | Verfahren zur Kalibrierung von Drosselbohrungen, insbesondere in Einspritzventilen für Brennkraftmaschinen, und Vorrichtung zur Durchführung des Verfahrens |
| US6705925B1 (en) * | 2000-10-20 | 2004-03-16 | Lightwave Microsystems | Apparatus and method to dice integrated circuits from a wafer using a pressurized jet |
| AU2003247243A1 (en) * | 2002-07-03 | 2004-01-23 | Siemens Aktiengesellschaft | Method for the hydro-erosive rounding of an edge of a part and use thereof |
| JP4887149B2 (ja) * | 2003-09-23 | 2012-02-29 | エクストルード ホーン コーポレイション | 加工物のオリフィスの幾何学的形状が原型部品の許容誤差内か否か判定する方法及び装置 |
| US7209799B2 (en) * | 2004-04-14 | 2007-04-24 | Gm Global Technology Operations, Inc. | Predictive modeling of machining line variation |
| US7427227B2 (en) * | 2005-08-30 | 2008-09-23 | Denso Corporation | Method and apparatus for fluid polishing |
| JP2007083330A (ja) * | 2005-09-21 | 2007-04-05 | Denso Corp | 流体研磨加工方法及び装置 |
| DE102005055422A1 (de) * | 2005-11-21 | 2007-05-24 | Sonplas Gmbh | Anordnung und Verfahren zum Bearbeiten von Durchgangsöffnungen unter Verwendung eines Fluids |
| JP4569462B2 (ja) * | 2005-12-19 | 2010-10-27 | 株式会社デンソー | 流体研磨加工方法及び装置 |
| DE502007001397D1 (de) * | 2007-03-01 | 2009-10-08 | Sonplas Gmbh | Verfahren und Vorrichtung zum Bearbeiten einer Durchgangsöffnung, insbesondere in einem Kraftstoffinjektor |
| US10047710B2 (en) * | 2007-11-07 | 2018-08-14 | Detroit Diesel Corporation | Method for refurbishing a valve seat in a fuel injector assembly |
| US8142423B2 (en) * | 2007-11-07 | 2012-03-27 | Amo Development, Llc. | System and method for incising material |
| US10065289B2 (en) * | 2014-09-02 | 2018-09-04 | Apple Inc. | Polishing features formed in components |
| TWI615237B (zh) * | 2015-04-24 | 2018-02-21 | 財團法人金屬工業研究發展中心 | 多站式磨料流動拋光加工裝置 |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2310488A (en) | 1941-03-20 | 1943-02-09 | American Foundry Equip Co | Blast cleaning apparatus |
| US2365152A (en) | 1943-07-14 | 1944-12-19 | Stearman Aviat Inc | Sandblast turntable |
| US3153882A (en) | 1961-05-24 | 1964-10-27 | Ajem Lab Inc | Scouring and abrasive treating machine |
| US3521412A (en) * | 1968-04-12 | 1970-07-21 | Extrude Hone Inc | Method of honing by extruding |
| US3634973A (en) * | 1969-08-27 | 1972-01-18 | Extrude Hone Corp | Apparatus for abrading by extrusion and abrading medium |
| US3886697A (en) * | 1969-09-17 | 1975-06-03 | Edward George Feldcamp | Methods for finishing an aperture |
| US3769751A (en) * | 1972-06-20 | 1973-11-06 | K Perry | Workpiece finishing machine |
| US4005549A (en) | 1975-07-28 | 1977-02-01 | Dynetics Corporation | Abrasive flow machining method and tooling |
| JPH01194947A (ja) * | 1988-01-27 | 1989-08-04 | Mitsui Toatsu Chem Inc | 微粉の除去方法 |
| US5177904A (en) * | 1988-10-15 | 1993-01-12 | Nagel Maschinen-Und Werkzeugfabrik Gmbh | Method for honing workpieces |
| JPH0777704B2 (ja) * | 1989-12-04 | 1995-08-23 | 松下電器産業株式会社 | 微小研磨方法 |
| US5185957A (en) * | 1990-06-01 | 1993-02-16 | Matsushita Electric Co., Ltd. | Micro-abrading method and micro-abrading tool |
| US5070652A (en) * | 1990-10-31 | 1991-12-10 | Extrude Hone Corporation | Reversible unidirectional abrasive flow machining |
| JPH0744445Y2 (ja) * | 1991-11-29 | 1995-10-11 | 東レエンジニアリング株式会社 | 研磨廃液処理装置 |
| JPH08141891A (ja) * | 1994-11-22 | 1996-06-04 | Taiyo Chuki Co Ltd | 輸送管内の研掃装置 |
| JPH08187652A (ja) * | 1994-12-28 | 1996-07-23 | Nissan Motor Co Ltd | 自動車車体塗装方法並びにこれに用いられる自動研磨装置および湿式研磨方法 |
| DE844920T1 (de) | 1995-08-04 | 2001-04-05 | Dynetics Corp., Woburn | VERFAHREN UND VORRICHTUNG ZUM UMFORMEN EINER öFFNUNG MITTELS EINES SCHNüRGELBREIS |
-
1998
- 1998-05-11 US US09/075,644 patent/US6306011B1/en not_active Expired - Lifetime
-
1999
- 1999-05-11 DE DE69941494T patent/DE69941494D1/de not_active Expired - Lifetime
- 1999-05-11 EP EP99921847A patent/EP1159108B1/en not_active Expired - Lifetime
- 1999-05-11 AT AT99921847T patent/ATE444139T1/de not_active IP Right Cessation
- 1999-05-11 WO PCT/US1999/010237 patent/WO1999058296A1/en not_active Ceased
- 1999-05-11 JP JP2000548125A patent/JP3668685B2/ja not_active Expired - Fee Related
-
2004
- 2004-07-13 JP JP2004205797A patent/JP4602014B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| WO1999058296A1 (en) | 1999-11-18 |
| JP2004284014A (ja) | 2004-10-14 |
| JP2002514516A (ja) | 2002-05-21 |
| ATE444139T1 (de) | 2009-10-15 |
| JP3668685B2 (ja) | 2005-07-06 |
| US6306011B1 (en) | 2001-10-23 |
| DE69941494D1 (de) | 2009-11-12 |
| EP1159108A1 (en) | 2001-12-05 |
| EP1159108B1 (en) | 2009-09-30 |
| EP1159108A4 (en) | 2008-08-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3668685B2 (ja) | オリフィスの寸法と表面形状の精度をだすための装置 | |
| JP4262775B2 (ja) | 研磨剤スラリによりオリフイスを整形する方法と装置 | |
| US20020008166A1 (en) | Fuel injection nozzle | |
| US8360338B2 (en) | Fuel injection valve and machining method for nozzle | |
| AU592429B2 (en) | Method of controlling flow resistance in fluid orifice manufacture | |
| CN214869702U (zh) | 气动阀套珩磨夹具 | |
| WO2005031276A2 (en) | Method and apparatus for measuring flow rate through and polishing a workpiece orifice | |
| CN112059924A (zh) | 一种流体线射流抛光装置及其应用方法 | |
| US6679766B2 (en) | Diamond sleeve honing tool | |
| KR102705187B1 (ko) | 유량 측정 시스템을 이용한 hdp cvd공정용 사파이어 소재의 플라즈마 디퓨전 노즐 제조방법 | |
| CN214771382U (zh) | 一种用于磨料水射流设备的对刀装置及水射流切割机床 | |
| JP7068567B2 (ja) | 最適孔径測定方法、及び最適孔径測定装置 | |
| CN115476117A (zh) | 一种弹支加工工艺 | |
| KR102528893B1 (ko) | Hdp cvd공정용 사파이어 소재를 이용한 플라즈마 디퓨전 노즐 제조방법 | |
| CN117644439A (zh) | 半球谐振子约束流场力流变抛光-调平装备及方法 | |
| CN212634593U (zh) | 多功能微细计量孔电火花加工夹具 | |
| CN112809558A (zh) | 一种用于磨料水射流设备的对刀装置及对刀方法 | |
| CN102804089B (zh) | 用于对加工机器校准/清洁的设备 | |
| CN119957399B (zh) | 一种精密装配的阀芯阀体结构及加工方法 | |
| EP2477787B1 (en) | Laser match honing system and method | |
| CN111112765B (zh) | 多功能微细计量孔电火花加工夹具 | |
| CN224254855U (zh) | 清洁装置及加工机台 | |
| KR20200004537A (ko) | 심 가공 장치 | |
| CN222740997U (zh) | 一种多用途燃油喷嘴研磨测试工装 | |
| JPH08155816A (ja) | ホーニング加工方法およびホーニング加工装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060511 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090106 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090406 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20091020 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100222 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20100301 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20100921 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20100929 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131008 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |