JP4655663B2 - 塗布層を有するロール状フィルムの製造方法、ロール状光学フィルム、偏光板、液晶表示装置 - Google Patents
塗布層を有するロール状フィルムの製造方法、ロール状光学フィルム、偏光板、液晶表示装置 Download PDFInfo
- Publication number
- JP4655663B2 JP4655663B2 JP2005044068A JP2005044068A JP4655663B2 JP 4655663 B2 JP4655663 B2 JP 4655663B2 JP 2005044068 A JP2005044068 A JP 2005044068A JP 2005044068 A JP2005044068 A JP 2005044068A JP 4655663 B2 JP4655663 B2 JP 4655663B2
- Authority
- JP
- Japan
- Prior art keywords
- film
- roll
- layer
- refractive index
- fine particles
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B3/00—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form
- B32B3/02—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by features of form at particular places, e.g. in edge regions
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B1/00—Optical elements characterised by the material of which they are made; Optical coatings for optical elements
- G02B1/10—Optical coatings produced by application to, or surface treatment of, optical elements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C39/00—Shaping by casting, i.e. introducing the moulding material into a mould or between confining surfaces without significant moulding pressure; Apparatus therefor
- B29C39/14—Shaping by casting, i.e. introducing the moulding material into a mould or between confining surfaces without significant moulding pressure; Apparatus therefor for making articles of indefinite length
- B29C39/18—Shaping by casting, i.e. introducing the moulding material into a mould or between confining surfaces without significant moulding pressure; Apparatus therefor for making articles of indefinite length incorporating preformed parts or layers, e.g. casting around inserts or for coating articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C41/00—Shaping by coating a mould, core or other substrate, i.e. by depositing material and stripping-off the shaped article; Apparatus therefor
- B29C41/24—Shaping by coating a mould, core or other substrate, i.e. by depositing material and stripping-off the shaped article; Apparatus therefor for making articles of indefinite length
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C67/00—Shaping techniques not covered by groups B29C39/00 - B29C65/00, B29C70/00 or B29C73/00
- B29C67/0044—Shaping techniques not covered by groups B29C39/00 - B29C65/00, B29C70/00 or B29C73/00 for shaping edges or extremities
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H18/00—Winding webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H37/00—Article or web delivery apparatus incorporating devices for performing specified auxiliary operations
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B1/00—Optical elements characterised by the material of which they are made; Optical coatings for optical elements
- G02B1/10—Optical coatings produced by application to, or surface treatment of, optical elements
- G02B1/11—Anti-reflection coatings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2791/00—Shaping characteristics in general
- B29C2791/001—Shaping in several steps
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C59/00—Surface shaping of articles, e.g. embossing; Apparatus therefor
- B29C59/02—Surface shaping of articles, e.g. embossing; Apparatus therefor by mechanical means, e.g. pressing
- B29C59/04—Surface shaping of articles, e.g. embossing; Apparatus therefor by mechanical means, e.g. pressing using rollers or endless belts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2001/00—Use of cellulose, modified cellulose or cellulose derivatives, e.g. viscose, as moulding material
- B29K2001/08—Cellulose derivatives
- B29K2001/12—Cellulose acetate
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2995/00—Properties of moulding materials, reinforcements, fillers, preformed parts or moulds
- B29K2995/0018—Properties of moulding materials, reinforcements, fillers, preformed parts or moulds having particular optical properties, e.g. fluorescent or phosphorescent
- B29K2995/003—Reflective
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2007/00—Flat articles, e.g. films or sheets
- B29L2007/008—Wide strips, e.g. films, webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2009/00—Layered products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2011/00—Optical elements, e.g. lenses, prisms
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/50—Auxiliary process performed during handling process
- B65H2301/51—Modifying a characteristic of handled material
- B65H2301/512—Changing form of handled material
- B65H2301/5126—Embossing, crimping or similar processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/13—Parts concerned of the handled material
- B65H2701/132—Side portions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/172—Composite material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/175—Plastic
- B65H2701/1752—Polymer film
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24355—Continuous and nonuniform or irregular surface on layer or component [e.g., roofing, etc.]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24479—Structurally defined web or sheet [e.g., overall dimension, etc.] including variation in thickness
- Y10T428/24612—Composite web or sheet
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Surface Treatment Of Optical Elements (AREA)
- Polarising Elements (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
- Liquid Crystal (AREA)
Description
(1)
ロール状フィルムの幅方向の一部に巻き取り方向に対して第1の凹凸加工を施す工程、該ロール状フィルムを基材として塗布層を設ける工程、その後再度該ロール状フィルムの幅方向の一部に巻き取り方向に対して第2の凹凸加工を施す工程、ついで巻き取ったロール状フィルムを50℃以上150℃以下の温度で1〜30日の間、ロール状のまま保持する加熱処理工程とを有することを特徴とする塗布層を有するロール状フィルムの製造方法。
(2)
前記第1及び第2の凹凸加工後の合計の凹凸の高さが凹凸加工されていないフィルム基材面であるフィルム基準面に対して5〜30μmであることを特徴とする1記載の塗布層を有するロール状フィルムの製造方法。
(3)
前記塗布層の厚みが乾燥後に3〜20μmであることを特徴とする1または2記載の塗布層を有するロール状フィルムの製造方法。
(4)
前記基材とするロール状フィルムの厚みが、10〜200μmであることを特徴とする1〜3いずれかに記載の塗布層を有するロール状フィルムの製造方法。
(5)
前記塗布層が鉛筆硬度2〜5Hのハードコート層であることを特徴とする1〜4いずれかに記載の塗布層を有するロール状フィルムの製造方法。
(6)
前記塗布層が鉛筆硬度2〜5Hのハードコート層及び反射防止層であることを特徴とする1〜4いずれかに記載の塗布層を有するロール状フィルムの製造方法。
(7)
前記塗布層のロール状フィルムに対して反対面にバックコート層を設けたことを特徴とする1〜6いずれかに記載の塗布層を有するロール状フィルムの製造方法。
(8)
前記1〜7いずれかに記載の方法で製造したロール状光学フィルム。
(9)
前記8記載のロール状光学フィルムを有する偏光板。
(10)
前記8記載のロール状光学フィルムを有する液晶表示装置。
本発明においてロール状フィルムの基材とは、幅1〜4mのロール状のフィルム基材であり、これをロール状に巻き取ったフィルムを指している。フィルムの長さは100m以上であり、好ましくは300〜5000mである。
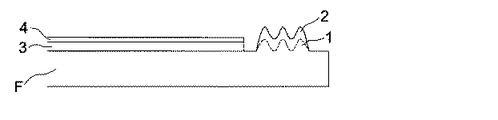
最初に、本発明に係る凹凸加工部及び凹凸加工について、図を用いて説明する。但し、図は一例であり、これに限定されるものではない。
ここでフィルム基準面とは、凹凸加工されていないフィルム面の位置をいい、凹凸後の凹凸の高さとは、フィルム基準面から、凹凸加工によって嵩高くなった部分の位置を指しており、凹凸がフィルムの両面にある場合は両面の嵩高くなった部分の合計の高さを表している。具体的には、凹凸加工によって嵩高くなった部分の平均厚みから、フィルムの平均膜厚を引いて、凹凸加工後の凹凸の高さを求めることが出来る。前記凹凸加工後の凹凸の高さがフィルム基準面に対して5〜30μmであるとは、上述のようにして求めた凹凸加工によって嵩高くなった部分の高さが5〜30μmであることを意味している。凹凸加工の際には、一方の面のみが凸となるように凹凸加工することもできるし、両面に凸となるように凹凸加工することができる。
凹凸の形状については特に限定されず、種々なパターンのものが用いられる。凹凸加工の各条の突起として観察される部分の凹凸加工部全体に対する面積の割合が、15〜50%程度が好ましく、これらの各条に含まれる突起が不連続なものである場合にはその数は1cm2当たり好ましくは10〜100個更に好ましくは10〜30個程度であるのが好ましい。
更に、本発明の光学フィルムは、本発明のロール状フィルム上に反射防止層などの塗布層を積層した後、ロール状に巻き取った状態で50〜150℃、1〜30日の範囲で加熱処理を行う製造方法によって製造されることが好ましい。好ましくは50〜120℃で行われることである。加熱処理の期間は、設定される温度によって適宜決定すればよく、例えば、50℃であれば、好ましくは3日間以上30日未満の期間、150℃であれば1〜3日の範囲が好ましい。
(加熱処理)
これらの凹凸加工部を有するハードコート層またはハードコート層及び機能性層がコーティングされた光学フィルムをロール状に巻き取り、ロール状に巻き取った状態で加熱処理を行う時に、所定の温度まで昇温する際には、0.1〜10℃/時間の昇温速度で行うことが好ましく、更に好ましくは0.2℃〜5℃/時間の昇温速度で加熱することが好ましく、0.3〜3℃/時間の昇温速度で加熱することが好ましく、0.4℃〜1℃/時間の昇温速度で加熱することが好ましい。また、ロール状に巻き取った状態でフィルム加熱処理する温度は50℃〜150℃の範囲が好ましく、期間は1日〜30日であることが好ましい。なお、1日は24時間とする。
加熱処理における昇温降温速度は具体的には、ロール状フィルムの形状変化との関係を観察しながら、適宜決めることができるが、実際の実験事実からは上記範囲がもっとも好ましいことが判明した。
これらの巻きコアへの巻き数は、100巻き以上であることが好ましく、500巻き以上であることが更に好ましく、巻き厚は5cm以上であることが好ましく、10〜100cmであることが好ましい。
次に、本発明で用いることの出来るロール状フィルムの基材について説明する。
ロール状フィルムの基材の膜厚は10〜200μmであることが好ましい。幅手方向及び長手方向の膜厚変動は±5%以内であることが好ましく、±1%以内であることが更に好ましく、±0.1%以内であることが更に好ましい。ロール状フィルムの基材の幅は1〜4mであることが好ましい。ロール状フィルムの基材の長さは、100m〜5000m程度のものを示し、通常、ロール状で提供される形態のものである。また、本発明の反射防止層形成用ハードコートフィルムの製造方法の効果をより発揮させる観点から、基材フィルムの幅は1.3〜4m、更に好ましくは、1.4〜4mであることが好ましい。
0.1≦Y≦1.2
特に、2.5≦X+Y≦2.85
0.3≦Y≦1.2であることが好ましい。
ここで、Mはウェブ(溶媒を含有したセルロースエステルフィルム)の任意時点における質量、NはMのウェブを110℃で3時間乾燥させた時の質量である。
UV−2:2−(2′−ヒドロキシ−3′,5′−ジ−tert−ブチルフェニル)ベンゾトリアゾール
UV−3:2−(2′−ヒドロキシ−3′−tert−ブチル−5′−メチルフェニル)ベンゾトリアゾール
UV−4:2−(2′−ヒドロキシ−3′,5′−ジ−tert−ブチルフェニル)−5−クロロベンゾトリアゾール
UV−5:2−(2′−ヒドロキシ−3′−(3″,4″,5″,6″−テトラヒドロフタルイミドメチル)−5′−メチルフェニル)ベンゾトリアゾール
UV−6:2,2−メチレンビス(4−(1,1,3,3−テトラメチルブチル)−6−(2H−ベンゾトリアゾール−2−イル)フェノール)
UV−7:2−(2′−ヒドロキシ−3′−tert−ブチル−5′−メチルフェニル)−5−クロロベンゾトリアゾール
UV−8:2−(2H−ベンゾトリアゾール−2−イル)−6−(直鎖及び側鎖ドデシル)−4−メチルフェノール(TINUVIN171、Ciba製)
UV−9:オクチル−3−〔3−tert−ブチル−4−ヒドロキシ−5−(クロロ−2H−ベンゾトリアゾール−2−イル)フェニル〕プロピオネートと2−エチルヘキシル−3−〔3−tert−ブチル−4−ヒドロキシ−5−(5−クロロ−2H−ベンゾトリアゾール−2−イル)フェニル〕プロピオネートの混合物(TINUVIN109、Ciba製)
また、ベンゾフェノン系紫外線吸収剤としては下記の具体例を示すが、本発明はこれらに限定されない。
UV−11:2,2′−ジヒドロキシ−4−メトキシベンゾフェノン
UV−12:2−ヒドロキシ−4−メトキシ−5−スルホベンゾフェノン
UV−13:ビス(2−メトキシ−4−ヒドロキシ−5−ベンゾイルフェニルメタン)
本発明で好ましく用いられる紫外線吸収剤としては、透明性が高く、偏光板や液晶の劣化を防ぐ効果に優れたベンゾトリアゾール系紫外線吸収剤やベンゾフェノン系紫外線吸収剤が好ましく、不要な着色がより少ないベンゾトリアゾール系紫外線吸収剤が特に好ましく用いられる。
本発明に用いられる微粒子の分散液を調製する方法としては、例えば以下に示すような3種類が挙げられる。
溶剤と微粒子を攪拌混合した後、分散機で分散を行う。これを微粒子分散液とする。微粒子分散液をドープ液に加えて攪拌する。
溶剤と微粒子を攪拌混合した後、分散機で分散を行う。これを微粒子分散液とする。別に溶剤に少量のセルローストリアセテートを加え、攪拌溶解する。これに前記微粒子分散液を加えて攪拌する。これを微粒子添加液とする。微粒子添加液をインラインミキサーでドープ液と十分混合する。
溶剤に少量のセルローストリアセテートを加え、攪拌溶解する。これに微粒子を加えて分散機で分散を行う。これを微粒子添加液とする。微粒子添加液をインラインミキサーでドープ液と十分混合する。
二酸化珪素微粒子を溶剤などと混合して分散する時の二酸化珪素の濃度は5質量%〜30質量%が好ましく、10質量%〜25質量%が更に好ましく、15〜20質量%が最も好ましい。分散濃度は高い方が、添加量に対する液濁度は低くなる傾向があり、ヘイズ、凝集物が良化するため好ましい。
本発明に用いられるロール状フィルムは、裏面側に微粒子を含有するバックコート層を設けることも好ましい。
バックコート層を塗設する順番はセルロースエステルフィルムのハードコート層を塗設する前でも後でも構わないが、バックコート層がブロッキング防止層を兼ねる場合は先に塗設することが望ましい。または2回以上に分けてバックコート層を塗布することもできる。
数式(1)中でも、hは正の整数(一般に1、2または3)であり、n3は中屈折率層の屈折率であり、そして、d3は中屈折率層の膜厚(nm)である。また、λは波長であり、350〜800(nm)の範囲の値である。
数式(2)中でも、jは正の整数(一般に1、2または3)であり、n4は高屈折率層の屈折率であり、そして、d4は高屈折率層の膜厚(nm)である。また、λは波長であり、350〜800(nm)の範囲の値である。
数式(3)中でも、kは正の奇数(一般に1)であり、n5は低屈折率層の屈折率であり、そして、d5は低屈折率層の膜厚(nm)である。また、λは波長であり、350〜800(nm)の範囲の値である。
本発明においては、反射率の低減のために、透明支持体若しくはハードコート層を付与した透明支持体と低屈折率層との間に、高屈折率層を設けることが好ましい。また、透明支持体と高屈折率層との間に中屈折率層を設けることは、反射率の低減のために好ましい。高屈折率層の屈折率は、1.55〜2.30であることが好ましく、1.57〜2.20であることが更に好ましい。中屈折率層の屈折率は、透明支持体の屈折率と高屈折率層の屈折率との中間の値となるように調整する。中屈折率層の屈折率は、1.55〜1.80であることが好ましい。高屈折率層及び中屈折率層の厚さは、5nm〜1μmであることが好ましく、10nm〜0.2μmであることが更に好ましく、30nm〜0.1μmであることが最も好ましい。高屈折率層及び中屈折率層のヘイズは、5%以下であることが好ましく、3%以下であることが更に好ましく、1%以下であることが最も好ましい。高屈折率層及び中屈折率層の強度は、1kg荷重の鉛筆硬度でH以上であることが好ましく、2H以上であることが更に好ましく、3H以上であることが最も好ましい。高屈折率層及び中屈折率層は、無機微粒子とバインダーポリマーとを含むことが好ましい。
低屈折率層としては、熱または電離放射線により架橋する含フッ素樹脂(以下、「架橋前の含フッ素樹脂」ともいう)の架橋からなる低屈折率層、ゾルゲル法による低屈折率層、及び粒子とバインダーポリマーを用い、粒子間または粒子内部に空隙を有する低屈折率層等が用いられる。低屈折率層の屈折率は、低ければ反射防止性能が良化するため好ましいが、低屈折率層の強度付与の観点では困難となる。このバランスから、低屈折率層の屈折率は1.30〜1.50であることが好ましく、1.35〜1.49であることが更に好ましい。
微粒子(特に無機微粒子)には、表面処理を実施して、ポリマーとの親和性を改善することが好ましい。表面処理は、プラズマ放電処理やコロナ放電処理のような物理的表面処理と、カップリング剤を使用する化学的表面処理に分類出来る。化学的表面処理のみ、または物理的表面処理と化学的表面処理の組み合わせで実施することが好ましい。カップリング剤としては、オルガノアルコキシメタル化合物(例、チタンカップリング剤、シランカップリング剤)が好ましく用いられる。微粒子が二酸化珪素からなる場合は、シランカップリング剤による表面処理が特に有効に実施出来る。具体的なシランカップリング剤の例としては、メチルトリメトキシシラン、メチルトリエトキシシラン、メチルトリメトキシエトキシシラン、メチルトリアセトキシシラン、メチルトリブトキシシラン、エチルトリメトキシシラン、エチルトリエトキシシラン、ビニルトリメトキシシラン、ビニルトリエトキシシラン、ビニルトリアセトキシシラン、ビニルトリメトキシエトキシシラン、フェニルトリメトキシシラン、フェニルトリエトキシシラン、フェニルトリアセトキシシラン、γ−クロロプロピルトリメトキシシラン、γ−クロロプロピルトリエトキシシラン、γ−クロロプロピルトリアセトキシシラン、3,3,3−トリフルオロプロピルトリメトキシシラン、γ−グリシジルオキシプロピルトリメトキシシラン、γ−グリシジルオキシプロピルトリエトキシシラン、γ−(β−グリシジルオキシエトキシ)プロピルトリメトキシシラン、β−(3,4−エポシシシクロヘキシル)エチルトリメトキシシラン、β−(3,4−エポキシシクロヘキシル)エチルトリエトキシシラン、γ−アクリロイルオキシプロピルトリメトキシシラン、γ−メタクリロイルオキシプロピルトリメトキシシラン、γ−アミノプロピルトリメトキシシラン、γ−アミノプロピルトリエトキシシラン、γ−メルカプトプロピルトリメトキシシラン、γ−メルカプトプロピルトリエトキシシラン、N−β−(アミノエチル)−γ−アミノプロピルトリメトキシシラン及びβ−シアノエチルトリエトキシシランが挙げられる。
シェルを形成するポリマーは、飽和炭化水素を主鎖として有するポリマーであることが好ましい。フッ素原子を主鎖または側鎖に含むポリマーが好ましく、フッ素原子を側鎖に含むポリマーが更に好ましい。ポリアクリル酸エステルまたはポリメタクリル酸エステルが好ましく、フッ素置換アルコールとポリアクリル酸またはポリメタクリル酸とのエステルが最も好ましい。シェルポリマーの屈折率は、ポリマー中のフッ素原子の含有量増加に伴い低下する。低屈折率層の屈折率を低下させるため、シェルポリマーは35〜80質量%のフッ素原子を含むことが好ましく、45〜75質量%のフッ素原子を含むことが更に好ましい。フッ素原子を含むポリマーは、フッ素原子を含むエチレン性不飽和モノマーの重合反応により合成することが好ましい。フッ素原子を含むエチレン性不飽和モノマーの例としては、フルオロオレフィン(例えば、フルオロエチレン、ビニリデンフルオライド、テトラフルオロエチレン、ヘキサフルオロプロピレン、パーフルオロ−2,2−ジメチル−1,3−ジオキソール)、フッ素化ビニルエーテル及びフッ素置換アルコールとアクリル酸またはメタクリル酸とのエステルが挙げられる。
バインダーポリマーは、飽和炭化水素またはポリエーテルを主鎖として有するポリマーであることが好ましく、飽和炭化水素を主鎖として有するポリマーであることが更に好ましい。バインダーポリマーは架橋していることが好ましい。飽和炭化水素を主鎖として有するポリマーは、エチレン性不飽和モノマーの重合反応により得ることが好ましい。架橋しているバインダーポリマーを得るためには、二以上のエチレン性不飽和基を有するモノマーを用いることが好ましい。2以上のエチレン性不飽和基を有するモノマーの例としては、多価アルコールと(メタ)アクリル酸とのエステル(例えば、エチレングリコールジ(メタ)アクリレート、1,4−ジクロヘキサンジアクリレート、ペンタエリスリトールテトラ(メタ)アクリレート、ペンタエリスリトールトリ(メタ)アクリレート、トリメチロールプロパントリ(メタ)アクリレート、トリメチロールエタントリ(メタ)アクリレート、ジペンタエリスリトールテトラ(メタ)アクリレート、ジペンタエリスリトールペンタ(メタ)アクリレート、ペンタエリスリトールヘキサ(メタ)アクリレート、1,2,3−シクロヘキサンテトラメタクリレート、ポリウレタンポリアクリレート、ポリエステルポリアクリレート)、ビニルベンゼン及びその誘導体(例えば、1,4−ジビニルベンゼン、4−ビニル安息香酸−2−アクリロイルエチルエステル、1,4−ジビニルシクロヘキサノン)、ビニルスルホン(例えば、ジビニルスルホン)、アクリルアミド(例えば、メチレンビスアクリルアミド)及びメタクリルアミドが挙げられる。ポリエーテルを主鎖として有するポリマーは、多官能エポシキ化合物の開環重合反応により合成することが好ましい。2以上のエチレン性不飽和基を有するモノマーの代わりまたはそれに加えて、架橋性基の反応により、架橋構造をバインダーポリマーに導入してもよい。架橋性官能基の例としては、イソシアナート基、エポキシ基、アジリジン基、オキサゾリン基、アルデヒド基、カルボニル基、ヒドラジン基、カルボキシル基、メチロール基及び活性メチレン基が挙げられる。ビニルスルホン酸、酸無水物、シアノアクリレート誘導体、メラミン、エーテル化メチロール、エステル及びウレタンも、架橋構造を導入するためのモノマーとして利用出来る。ブロックイソシアナート基のように、分解反応の結果として架橋性を示す官能基を用いてもよい。また、架橋基は、上記化合物に限らず上記官能基が分解した結果反応性を示すものであってもよい。バインダーポリマーの重合反応及び架橋反応に使用する重合開始剤は、熱重合開始剤や、光重合開始剤が用いられるが、光重合開始剤の方がより好ましい。光重合開始剤の例としては、アセトフェノン類、ベンゾイン類、ベンゾフェノン類、ホスフィンオキシド類、ケタール類、アントラキノン類、チオキサントン類、アゾ化合物、過酸化物類、2,3−ジアルキルジオン化合物類、ジスルフィド化合物類、フルオロアミン化合物類や芳香族スルホニウム類がある。アセトフェノン類の例としては、2,2−ジエトキシアセトフェノン、p−ジメチルアセトフェノン、1−ヒドロキシジメチルフェニルケトン、1−ヒドロキシシクロヘキシルフェニルケトン、2−メチル−4−メチルチオ−2−モルフォリノプロピオフェノン及び2−ベンジル−2−ジメチルアミノ−1−(4−モルフォリノフェニル)−ブタノンが挙げられる。ベンゾイン類の例としては、ベンゾインメチルエーテル、ベンゾインエチルエーテル及びベンゾインイソプロピルエーテルが挙げられる。ベンゾフェノン類の例としては、ベンゾフェノン、2,4−ジクロロベンゾフェノン、4,4−ジクロロベンゾフェノン及びp−クロロベンゾフェノンが挙げられる。ホスフィンオキシド類の例としては、2,4,6−トリメチルベンゾイルジフェニルフォスフィンオキシドが挙げられる。
好ましい反射防止フィルムとしては、屈折率が該透明基材フィルムよりも高い高屈折率層と、屈折率が該透明基材フィルムよりも低い低屈折率層を有する反射防止フィルムにおいて、該高屈折率層は下記(a)〜(c)を含有する塗布液をコーティングして形成し、該低屈折率層は下記(d)と(e)を含有する塗布液をコーティングして形成し、且つ熱処理されたことを特徴とする反射防止フィルムがあげられる。
(a)平均粒子径が10〜200nmである金属酸化物微粒子
(b)金属化合物
(c)電離放射線硬化型樹脂
(d)下記一般式(1)で表される有機珪素化合物もしくはその加水分解物あるいはその重縮合物
一般式(1) Si(OR)4
(式中、Rはアルキル基であり、好ましくは炭素数1〜4のアルキル基である。)
(e)外殻層を有し、内部が多孔質または空洞である中空シリカ系微粒子
〈高屈折率層〉
(高屈折率層の金属酸化物微粒子)
この反射防止フィルムに用いられる高屈折率層には金属酸化物微粒子が含有される。金属酸化物微粒子の種類は特に限定されるものではなく、Ti、Zr、Sn、Sb、Cu、Fe、Mn、Pb、Cd、As、Cr、Hg、Zn、Al、Mg、Si、P及びSから選択される少なくとも一種の元素を有する金属酸化物を用いることが出来、これらの金属酸化物微粒子はAl、In、Sn、Sb、Nb、ハロゲン元素、Taなどの微量の原子をドープしてあっても良い。また、これらの混合物でもよい。本発明においては、中でも酸化ジルコニウム、酸化アンチモン、酸化錫、酸化亜鉛、酸化インジウム−スズ(ITO)、アンチモンドープ酸化スズ(ATO)、及びアンチモン酸亜鉛から選ばれる少なくとも1種の金属酸化物微粒子を主成分として用いることが好ましく、特に好ましくは酸化インジウム−スズ(ITO)である。
この反射防止フィルムに用いられる金属化合物は下記一般式(2)で表される化合物またはそのキレート化合物を用いることができる。
式中、Mは金属原子、Aは加水分解可能な官能基または加水分解可能な官能基を有する炭化水素基、Bは金属原子Mに共有結合またはイオン結合した原子団を表す。xは金属原子Mの原子価、nは2以上でx以下の整数を表す。
電離放射線硬化型樹脂は金属酸化物微粒子のバインダーとして塗膜の成膜性や物理的特性の向上のために添加される。電離放射線硬化型樹脂としては、紫外線や電子線のような電離放射線の照射により直接、または光重合開始剤の作用を受けて間接的に重合反応を生じる官能基を2個以上有するモノマーまたはオリゴマーを用いることができる。官能基としては(メタ)アクリロイルオキシ基等のような不飽和二重結合を有する基、エポキシ基、シラノール基等が挙げられる。中でも不飽和二重結合を2個以上有するラジカル重合性のモノマーやオリゴマーを好ましく用いることができる。必要に応じて光重合開始剤を組み合わせてもよい。このような電離放射線硬化型樹脂としては、例えば多官能アクリレート化合物等が挙げられ、ペンタエリスリトール多官能アクリレート、ジペンタエリスリトール多官能アクリレート、ペンタエリスリトール多官能メタクリレート、及びジペンタエリスリトール多官能メタクリレートよりなる群から選ばれる化合物であることが好ましい。ここで、多官能アクリレート化合物とは、分子中に2個以上のアクリロイルオキシ基及び/またはメタクロイルオキシ基を有する化合物である。
この高屈折率層をコーティングする際に用いられる有機溶媒としては、例えば、アルコール類(例えば、メタノール、エタノール、プロパノール、イソプロパノール、ブタノール、イソブタノール、セカンダリーブタノール、ターシャリーブタノール、ペンタノール、ヘキサノール、シクロヘキサノール、ベンジルアルコール等)、多価アルコール類(例えば、エチレングリコール、ジエチレングリコール、トリエチレングリコール、ポリエチレングリコール、プロピレングリコール、ジプロピレングリコール、ポリプロピレングリコール、ブチレングリコール、ヘキサンジオール、ペンタンジオール、グリセリン、ヘキサントリオール、チオジグリコール等)、多価アルコールエーテル類(例えば、エチレングリコールモノメチルエーテル、エチレングリコールモノエチルエーテル、エチレングリコールモノブチルエーテル、ジエチレングリコールモノメチルエーテル、ジエチレングリコールモノメチルエーテル、ジエチレングリコールモノブチルエーテル、プロピレングリコールモノメチルエーテル、プロピレングリコールモノブチルエーテル、エチレングリコールモノメチルエーテルアセテート、トリエチレングリコールモノメチルエーテル、トリエチレングリコールモノエチルエーテル、エチレングリコールモノフェニルエーテル、プロピレングリコールモノフェニルエーテル等)、アミン類(例えば、エタノールアミン、ジエタノールアミン、トリエタノールアミン、N−メチルジエタノールアミン、N−エチルジエタノールアミン、モルホリン、N−エチルモルホリン、エチレンジアミン、ジエチレンジアミン、トリエチレンテトラミン、テトラエチレンペンタミン、ポリエチレンイミン、ペンタメチルジエチレントリアミン、テトラメチルプロピレンジアミン等)、アミド類(例えば、ホルムアミド、N,N−ジメチルホルムアミド、N,N−ジメチルアセトアミド等)、複素環類(例えば、2−ピロリドン、N−メチル−2−ピロリドン、シクロヘキシルピロリドン、2−オキサゾリドン、1,3−ジメチル−2−イミダゾリジノン等)、スルホキシド類(例えば、ジメチルスルホキシド等)、スルホン類(例えば、スルホラン等)、尿素、アセトニトリル、アセトン等が挙げられるが、特に、アルコール類、多価アルコール類、多価アルコールエーテル類が好ましい。
この反射防止フィルムに用いられる低屈折率層の屈折率は、支持体である透明基材フィルムの屈折率より低く、23℃、波長550nm測定で、1.30〜1.45の範囲であることが好ましい。
(式中、Rはアルキル基であり、好ましくは炭素数1〜4のアルキル基である。)
他に溶剤、必要に応じて、シランカップリング剤、硬化剤、界面活性剤等を添加してもよい。
前記(e)で表される外殻層を有し、内部が多孔質または空洞である中空シリカ系微粒子について説明する。
第1工程では、予め、シリカ原料とシリカ以外の無機化合物原料のアルカリ水溶液を個別に調製するか、または、シリカ原料とシリカ以外の無機化合物原料との混合水溶液を調製しておき、この水溶液を目的とする複合酸化物の複合割合に応じて、pH10以上のアルカリ水溶液中に攪拌しながら徐々に添加して多孔質粒子前駆体を調製する。
第2工程では、前記第1工程で得られた多孔質粒子前駆体から、シリカ以外の無機化合物(珪素と酸素以外の元素)の少なくとも一部を選択的に除去する。具体的な除去方法としては、多孔質粒子前駆体中の無機化合物を鉱酸や有機酸を用いて溶解除去したり、または、陽イオン交換樹脂と接触させてイオン交換除去する。
第3工程では、第2工程で調製した多孔質粒子分散液(空洞粒子の場合は空洞粒子前駆体分散液)に、フッ素置換アルキル基含有シラン化合物を含有する加水分解性の有機珪素化合物またはケイ酸液等を加えることにより、粒子の表面を加水分解性有機珪素化合物またはケイ酸液等の重合物で被覆してシリカ被覆層を形成する。

低屈折率層の塗布組成物には有機溶媒を含有することが好ましい。具体的な有機溶媒の例としては、アルコール(例、メタノール、エタノール、イソプロパノール、ブタノール、ベンジルアルコール)、ケトン(例、アセトン、メチルエチルケトン、メチルイソブチルケトン、シクロヘキサノン)、エステル(例、酢酸メチル、酢酸エチル、酢酸プロピル、酢酸ブチル、蟻酸メチル、蟻酸エチル、蟻酸プロピル、蟻酸ブチル)、脂肪族炭化水素(例、ヘキサン、シクロヘキサン)、ハロゲン化炭化水素(例、メチレンクロライド、クロロホルム、四塩化炭素)、芳香族炭化水素(例、ベンゼン、トルエン、キシレン)、アミド(例、ジメチルホルムアミド、ジメチルアセトアミド、n−メチルピロリドン)、エーテル(例、ジエチルエーテル、ジオキサン、テトラハイドロフラン)、エーテルアルコール(例、1−メトキシ−2−プロパノール)が挙げられる。中でも、トルエン、キシレン、メチルエチルケトン、メチルイソブチルケトン、シクロヘキサノン及びブタノールが特に好ましい。
前記ハードコート層、前記高屈折率層及び低屈折率層にフッ素系界面活性剤、シリコーンオイルまたはシリコーン系の界面活性剤を含有することが好ましい。上記界面活性剤を含有させることで、塗布ムラを低減したり膜表面の防汚性を向上させるのに有効である。
1.ストレートシリコーンオイル
1−1.非反応性シリコーンオイル:ジメチル、メチルフェニル置換等
1−2.反応性シリコーンオイル:メチル水素置換等
2.変性シリコーンオイル
ジメチルシリコーンオイルに、さまざまな有機基を導入することで生まれたものが、変性シリコーンオイル
2−1.非反応性シリコーンオイル:アルキル、アルキル/アラルキル、アルキル/ポリエーテル、ポリエーテル、高級脂肪酸エステル置換等、アルキル/アラルキル変性シリコーンオイルは、ジメチルシリコーンオイルのメチル基の一部を長鎖アルキル基あるいはフェニルアルキル基に置換えたシリコーンオイル、ポリエーテル変性シリコーンオイルは、親水性のポリオキシアルキレンを疎水性のジメチルシリコーンに導入したシリコーン系高分子界面活性剤、高級脂肪酸変性シリコーンオイルは、ジメチルシリコーンオイルのメチル基の一部を高級脂肪酸エステルに置き換えたシリコーンオイル、アミノ変性シリコーンオイルは、シリコーンオイルのメチル基の一部をアミノアルキル基に置換えた構造をもつシリコーンオイル、エポキシ変性シリコーンオイルは、シリコーンオイルのメチル基の一部をエポキシ基含有アルキル基に置換えた構造をもつシリコーンオイル、カルボキシル変性あるいはアルコール変性シリコーンオイルは、シリコーンオイルのメチル基の一部をカルボキシル基あるいは水酸基含有アルキル基に置換えた構造をもつシリコーンオイル
2−2.反応性シリコーンオイル:アミノ、エポキシ、カルボキシル、アルコール置換等
これらの内、ポリエーテル変性シリコーンオイルが好ましく添加される。ポリエーテル変性シリコーンオイルの数平均分子量は、例えば、1,000〜100,000、好ましくは2,000〜50,000が適当であり、数平均分子量が1,000未満では、塗膜の乾燥性が低下し、逆に、数平均分子量が100,000を越えると、塗膜表面にブリードアウトしにくくなる傾向にある。
透明基材フィルム/帯電防止層/ハードコート層/高屈折率層/低屈折率層
透明基材フィルム/防眩性ハードコート層/高屈折率層/低屈折率層
透明基材フィルム/帯電防止層/防眩性ハードコート層/高屈折率層/低屈折率層
いずれも透明基材フィルムの低屈折率層を塗設した側と反対面には、前述のバックコート層を設けることが好ましい。
〔バックコート層〕
本発明の反射防止フィルムを作製する基材となるセルロースエステルフィルムのハードコート層を設けた側と反対側の面にはバックコート層を設けることが好ましい。バックコート層を設けることで更にカール低減効果が期待できる。即ち、バックコート層を設けた面を内側にして丸まろうとする性質を持たせることにより、カールの度合いをバランスさせることができる。なお、バックコート層は好ましくはブロッキング防止層を兼ねて塗設され、その場合、バックコート層塗布組成物には、ブロッキング防止機能を持たせるために微粒子が添加されることが好ましい。
本発明の製造方法によって得られたフィルムは、偏光板に適用することができる。偏光板は一般的な方法で作製することが出来る。本発明の反射防止フィルムの裏面側をアルカリ鹸化処理し、処理した反射防止フィルムを、ヨウ素溶液中に浸漬延伸して作製した偏光膜(PVA又は変性PVA)の少なくとも一方の面に、完全鹸化型アルコール水溶液を用いて貼り合わせることが好ましい。偏光膜は5〜30μm、好ましくは10〜25μmの厚みの偏光膜が好ましく用いられる。
もう一方の面にも該反射防止フィルムを用いても、別の偏光板保護フィルムを用いてもよい。本発明の反射防止フィルムに対して、もう一方の面に用いられる偏光板保護フィルムは面内リターデーションRoが590nmで、20〜200nm、Rtが100〜400nmの位相差を有していることが好ましい。これらは例えば、特開2002−71957、特願2002−155395記載の方法で作成することが出来る。
或いは更にディスコチック液晶等の液晶化合物を配向させて形成した光学異方層を有している光学補償フィルムを兼ねる偏光板保護フィルムを用いることが好ましい。例えば、特開2003−98348記載の方法で光学異方性層を形成することが出来る。本発明の反射防止フィルムと組み合わせて使用することによって、平面性に優れ、安定した視野角拡大効果を有する偏光板を得ることが出来る。
例えば、特開2004−20633、特開2004−20629、特開2004−184574、特開2003−268127、特開2003−248123、特開2000−121829記載の偏光膜が好ましく用いられる。偏光膜の膜厚は5〜30μmであることが好ましい。
上記偏光板を表示装置に組み込むことによって、種々の視認性に優れた表示装置を作製することが出来る。本発明の反射防止フィルムは反射型、透過型、半透過型LCD或いはTN型、STN型、OCB型、HAN型、VA型(PVA型、MVA型)、IPS型等の各種駆動方式のLCDで好ましく用いられる。また、本発明の反射防止フィルムは反射防止層の反射光の色むらが著しく少なく、また、平面性に優れ、プラズマディスプレイ、フィールドエミッションディスプレイ、有機ELディスプレイ、無機ELディスプレイ、電子ペーパー等の各種表示装置にも好ましく用いられる。特に画面が30型以上の大画面の表示装置では、色むらや波打ちむらが少なく、長時間の鑑賞でも目が疲れないという効果があった。
ロール状フィルムの基材として、表1記載のセルロースエステルフィルムを下記に述べる方法で作製し、表1記載の第1の凹凸加工を施した後巻き取ってロール状フィルムの基材1〜10を作製した。
このロール状フィルムの基材の、第1の凹凸加工した面の反対面にバックコート層を設け、更に第1の凹凸加工した面にハードコート層を巻き取らずに連続的に設け、次いで下記反射防止層をハードコート層の上に塗設した。表2記載の第2の凹凸加工を所定のタイミングで施し、巻き取ったフィルムはロール状のまま加熱処理を行い、ロール状フィルム(反射防止フィルム)1〜21を得た。前記凹凸加工は熱したエンボスロールを押し当てて行った。以下にその工程を詳細に述べる。
《第1の凹凸加工を施したロール状フィルムの基材の作製》
〈ドープ液の調製〉
下記の材料を、順次密閉容器中に投入し、容器内温度を18℃から85℃まで昇温した後、温度を85℃に保ったままで3時間攪拌を行って、セルロースエステルを完全に溶解した。酸化ケイ素微粒子は予め添加する溶媒と少量のセルロースエステルの溶液中に分散して添加した。このドープを濾紙(安積濾紙株式会社製、安積濾紙No.244)を使用して2回濾過し、ドープAを得た。
セルロースエステル(セルローストリアセテート;アセチル基置換度2.9) 100質量部
トリメチロールプロパントリベンゾエート 5.5質量部
エチルフタリルエチルグリコレート 4.5質量部
酸化ケイ素微粒子(アエロジルR972V(日本アエロジル株式会社製)) 0.2質量部
メチレンクロライド 300質量部
エタノール 40質量部
上記のように調製したドープを、35℃に保温した流延ダイを通して、ステンレス鋼製エンドレスベルトよりなる35℃の支持体上に流延してウェブを形成し、支持体上で乾燥させ、ウェブの残留溶媒量が75質量%になるまで支持体上で乾燥させた後、剥離ロールによりウェブを支持体から剥離した。
ここに270℃に加熱したエンボスロールを押し当てて、両端部に表1記載の所定の高さ及び幅の第一の凹凸加工を施し巻き取って、膜厚80μm、長さ2000m、屈折率1.49のロール状のセルロースエステルフィルムを作製しロール状フィルムの基材No1とした。
ステンレスバンド支持体の回転速度とテンターの運転速度から算出される剥離直後のウェブ搬送方向の延伸倍率は1.1倍とした。同様にして、表1記載のロール状フィルムの基材2〜10を作成した。膜厚は、ステンレスベルトに流延するドープ量により調整した。
表1で作製したロール状フィルムの基材上の、第1の凹凸加工を施した面の反対面に、下記バックコート層組成物をウェット膜厚10μmとなるように押し出しコーターで塗布し、85℃にて乾燥し、バックコート層を設けた。
アセトン 54質量部
メチルエチルケトン 24質量部
メタノール 22質量部
ジアセチルセルロース 0.6質量部
超微粒子シリカ2%アセトン分散液
(日本アエロジル(株)製アエロジル200V)0.2質量部
更に、下記のハードコート層用塗布液1を孔径0.4μmのポリプロピレン製フィルターで濾過してハードコート層塗布液1を調製し、これを、マイクログラビアコーターを用いて第1の凹凸加工した面に、90℃で乾燥の後、紫外線ランプを用い照射部の照度が100mW/cm2で、照射量を0.1J/cm2として塗布層を硬化させ、表2記載の所定膜厚のハードコート層を形成した。
下記材料を攪拌、混合しハードコート層塗布液1とした。
イルガキュア184(チバスペシャルティケミカルズ(株)製) 20質量部
プロピレングリコールモノメチルエーテル 110質量部
酢酸エチル 110質量部
《反射防止フィルムの作製》
上記作製した各々のハードコートフィルム上に、下記のように高屈折率層、次いで、低屈折率層の順に反射防止層を塗設し、反射防止フィルムを作製した。
ハードコート層上に、下記高屈折率層塗布組成物1を押し出しコーターで塗布し、80℃で1分間乾燥させ、次いで紫外線を0.1J/cm2照射して硬化させ、更に100℃で1分熱硬化させ、厚さが78nmとなるように高屈折率層1を設けた。この高屈折率層の屈折率は1.62であった。
金属酸化物微粒子のイソプロピルアルコール溶液
(固形分20%、ITO粒子、平均粒径80nm) 55質量部
金属化合物:Ti(OBu)4(テトラ−n−ブトキシチタン) 1.3質量部
電離放射線硬化型樹脂:ジペンタエリスリトールヘキサアクリレート 3.2質量部
光重合開始剤:イルガキュア184(チバスペシャルティケミカルズ(株)製) 0.8質量部
直鎖ジメチルシリコーンEOブロックコポリマー(FZ−2207、日本ユニカー(株)製)の10%プロピレングリコールモノメチルエーテル液 1.5質量部
プロピレングリコールモノメチルエーテル 120質量部
イソプロピルアルコール 240質量部
メチルエチルケトン 40質量部
(反射防止層の作製:低屈折率層)
前記各々の高屈折率層上に、下記の低屈折率層塗布組成物1を押し出しコーターで乾燥後の厚さが95nmとなるように塗布し、100℃で1分間乾燥させた後、紫外線を0.1J/cm2照射して硬化させ、更に110℃で6分間熱硬化させた後、巻き取った。
〈テトラエトキシシラン加水分解物Aの調製〉
テトラエトキシシラン289gとエタノール553gを混和し、これに0.15%酢酸水溶液157gを添加し、25℃のウォーターバス中で30時間攪拌することで加水分解物Aを調製した。
(e)中空シリカ系微粒子(下記P−2) 30質量部
KBM503(シランカップリング剤、信越化学(株)製) 4質量部
(f)直鎖ジメチルシリコーンEOブロックコポリマー(FZ−2207、日本ユニカー(株)製)の10%プロピレングリコールモノメチルエーテル液 3質量部
プロピレングリコールモノメチルエーテル 400質量部
イソプロピルアルコール 400質量部
〈中空シリカ系微粒子P−2の調製〉
平均粒径5nm、SiO2濃度20質量%のシリカゾル100gと純水1900gの混合物を80℃に加温した。この反応母液のpHは10.5であり、同母液にSiO2として0.98質量%のケイ酸ナトリウム水溶液9000gとAl2O3として1.02質量%のアルミン酸ナトリウム水溶液9000gとを同時に添加した。その間、反応液の温度を80℃に保持した。反応液のpHは添加直後、12.5に上昇し、その後、ほとんど変化しなかった。添加終了後、反応液を室温まで冷却し、限外濾過膜で洗浄して固形分濃度20質量%のSiO2・Al2O3核粒子分散液を調製した。(工程(a))
この核粒子分散液500gに純水1700gを加えて98℃に加温し、この温度を保持しながら、ケイ酸ナトリウム水溶液を陽イオン交換樹脂で脱アルカリして得られたケイ酸液(SiO2濃度3.5質量%)3000gを添加して第1シリカ被覆層を形成した核粒子の分散液を得た。(工程(b))
次いで、限外濾過膜で洗浄して固形分濃度13質量%になった第1シリカ被覆層を形成した核粒子分散液500gに純水1125gを加え、さらに濃塩酸(35.5%)を滴下してpH1.0とし、脱アルミニウム処理を行った。次いで、pH3の塩酸水溶液10Lと純水5Lを加えながら限外濾過膜で溶解したアルミニウム塩を分離し、第1シリカ被覆層を形成した核粒子の構成成分の一部を除去したSiO2・Al2O3多孔質粒子の分散液を調製した(工程(c))。上記多孔質粒子分散液1500gと、純水500g、エタノール1,750g及び28%アンモニア水626gとの混合液を35℃に加温した後、エチルシリケート(SiO228質量%)104gを添加し、第1シリカ被覆層を形成した多孔質粒子の表面をエチルシリケートの加水分解重縮合物で被覆して第2シリカ被覆層を形成した。次いで、限外濾過膜を用いて溶媒をエタノールに置換した固形分濃度20質量%の中空シリカ系微粒子(P−2)の分散液を調製した。
(加熱処理工程)
このようにしてハードコート層及び反射防止層を設けた各々のロール状フィルム(反射防止フィルム)を、室温(25℃)〜75℃までの昇温を1℃/時間の昇温速度で約2日間行い、その後75℃に保ち6日間静置し、更に2℃/時間の降温速度で約1日間かけて室温に戻した。ロール状フィルム(反射防止フィルム)1〜17を作製した。なお、この低屈折率層の屈折率は1.37であった。
反射防止層を構成する各層の屈折率は下記方法で測定した。
各屈折率層の屈折率は、各層を単独で下記にて作製したハードコート層上に塗設したサンプルについて、分光光度計の分光反射率の測定結果から求めた。分光光度計はU−4000型(日立製作所製)を用いて、サンプルの測定側の裏面を粗面化処理した後、黒色のスプレーで光吸収処理を行って裏面での光の反射を防止して、5度正反射の条件にて可視光領域(400nm〜700nm)の反射率の測定を行った。
使用する金属酸化物微粒子の粒径は電子顕微鏡観察(SEM)にて各々100個の微粒子を観察し、各微粒子に外接する円の直径を粒子径としてその平均値を粒径とした。
分光光度計(U−4000、日立製作所製)を用いて、380〜780nmの波長領域において、入射角5°における分光反射率を測定した。反射防止性能は広い波長領域において反射率が小さいほど良好であるため、測定結果から450〜650nmにおける最低反射率を求めた。測定は、観察側の裏面を粗面化処理した後、黒色のスプレーを用いて光吸収処理を行い、フィルム裏面での光の反射を防止して、反射率の測定を行った。
JIS K 5600に従い、試料を既知の硬さの鉛筆を鉛筆硬度試験器(HA−301、クレメンス型引掻硬度試験器、テスター産業(株))にて1Kgの荷重にて引掻き、目視にて傷の発生有無を評価する。5回の引掻きで3Hの鉛筆で傷が2回以上入り、2Hの鉛筆で傷が1回以下入った場合は2Hとする。5回の引掻きで4Hの鉛筆で傷が2回以上入り、3Hの鉛筆で傷が1回以下入った場合は3Hとする。同様にして、鉛筆硬度を確認した。
(カールの評価)
ロール状フィルム(反射防止フィルム)から5mm×5cmの試料を切り出し、温度23℃、55%RHの恒温恒湿室にて24時間放置した後、平板上に置き、曲率スケールを用いて、試料と合致するカーブを有する曲率半径を求め、カールの大きさと取り扱い易さを下記のようにランク評価した。なお曲率半径とは、1/試料と合致するカーブを有する円の半径(1/m)をいうものとする。
◎:0〜5未満
○:5〜10未満
△:10〜30未満
×:30以上
ここで、◎、○は取り扱い易さが実用可であるが、△以下は取り扱いが極めて困難になる。
5:巻きの変形がまったくない
4:巻きの変形が殆どない
3:巻きがやや変形している
2:巻きの変形がはっきり分かる
1:巻きに大きな変形が見られる
実用上、評価基準4以上が使用出来るレベルである。
各試料の表面を目視にて観察し、ゆず肌状の微少な凹凸の有無を評価した。
△:ややゆず肌故障の発生が見られる
×:ゆず肌故障の発生が多い
《反射色むら評価》
作製した反射防止フィルムの反射光の色むらを1m2について目視により下記のようにランク評価した。
A:反射光の色調変化が認められない
B:ごく一部に反射光の色調変化が認められる。(面積の10%未満)
C:部分的に反射光の色調変化が認められる(面積の10%以上30%未満)
D:全体的に反射光の色調変化が認められる。
実施例1で作製した試料と同様のロールで製造日を換えたロットを実施例1と同様の熱処理を行い同様の評価を行ったところ、本発明の試料は殆どロット間バラツキに差がないことが確認された。
本発明によって得られた反射防止フィルムを偏光板保護フィルムの最外に位置するフィルムとして17インチと40インチの液晶セルに使用したところ、色むらの程度に人の官能的な差はなく、均一性の高い光学フィルムが得られることがわかった。
1 第1の凹凸加工部
2 第2の凹凸加工部
3 ハードコート層
4 反射防止層
Claims (10)
- ロール状フィルムの幅方向の一部に巻き取り方向に対して第1の凹凸加工を施す工程、該ロール状フィルムを基材として塗布層を設ける工程、その後再度該ロール状フィルムの幅方向の一部に巻き取り方向に対して第2の凹凸加工を施す工程、ついで巻き取ったロール状フィルムを50℃以上150℃以下の温度で1〜30日の間、ロール状のまま保持する加熱処理工程とを有することを特徴とする塗布層を有するロール状フィルムの製造方法。
- 前記第1及び第2の凹凸加工後の合計の凹凸の高さが凹凸加工されていないフィルム基材面であるフィルム基準面に対して5〜30μmであることを特徴とする請求項1記載の塗布層を有するロール状フィルムの製造方法。
- 前記塗布層の厚みが乾燥後に3〜20μmであることを特徴とする請求項1または2記載の塗布層を有するロール状フィルムの製造方法。
- 前記基材とするロール状フィルムの厚みが、10〜200μmであることを特徴とする請求項1〜3いずれかに記載の塗布層を有するロール状フィルムの製造方法。
- 前記塗布層が鉛筆硬度2〜5Hのハードコート層であることを特徴とする請求項1〜4いずれかに記載の塗布層を有するロール状フィルムの製造方法。
- 前記塗布層が鉛筆硬度2〜5Hのハードコート層及び反射防止層であることを特徴とする請求項1〜4いずれかに記載の塗布層を有するロール状フィルムの製造方法。
- 前記塗布層のロール状フィルムに対して反対面にバックコート層を設けたことを特徴とする請求項1〜6いずれかに記載の塗布層を有するロール状フィルムの製造方法。
- 請求項1〜7いずれかに記載の方法で製造したロール状光学フィルム。
- 請求項8記載のロール状光学フィルムを有する偏光板。
- 請求項8記載のロール状光学フィルムを有する液晶表示装置。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005044068A JP4655663B2 (ja) | 2005-02-21 | 2005-02-21 | 塗布層を有するロール状フィルムの製造方法、ロール状光学フィルム、偏光板、液晶表示装置 |
| TW095105253A TWI389947B (zh) | 2005-02-21 | 2006-02-16 | 具有塗佈層之滾筒狀薄膜的製造方法,滾筒狀光學薄膜,偏光板,液晶顯示裝置 |
| US11/356,640 US7641837B2 (en) | 2005-02-21 | 2006-02-17 | Production method of rolled optical film having coating layer, rolled optical film, polarizing plate and liquid crystal display |
| KR1020060015501A KR101254336B1 (ko) | 2005-02-21 | 2006-02-17 | 도포층을 갖는 롤형 필름의 제조 방법, 롤형 광학 필름,편광판 및 액정 표시 장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005044068A JP4655663B2 (ja) | 2005-02-21 | 2005-02-21 | 塗布層を有するロール状フィルムの製造方法、ロール状光学フィルム、偏光板、液晶表示装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2006224607A JP2006224607A (ja) | 2006-08-31 |
| JP4655663B2 true JP4655663B2 (ja) | 2011-03-23 |
Family
ID=36944426
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005044068A Expired - Fee Related JP4655663B2 (ja) | 2005-02-21 | 2005-02-21 | 塗布層を有するロール状フィルムの製造方法、ロール状光学フィルム、偏光板、液晶表示装置 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US7641837B2 (ja) |
| JP (1) | JP4655663B2 (ja) |
| KR (1) | KR101254336B1 (ja) |
| TW (1) | TWI389947B (ja) |
Families Citing this family (39)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005342929A (ja) * | 2004-06-01 | 2005-12-15 | Konica Minolta Opto Inc | 樹脂フィルムの製造方法、樹脂フィルムを用いて作製した偏光板、及び偏光板を用いて作製した液晶表示装置 |
| JP2006064803A (ja) * | 2004-08-25 | 2006-03-09 | Konica Minolta Opto Inc | 延伸セルロースエステルフィルム、それを用いた偏光板及び液晶表示装置 |
| KR20070079817A (ko) * | 2006-02-03 | 2007-08-08 | 삼성전자주식회사 | 인쇄장치, 이를 이용한 그라비아 인쇄법과 표시장치의제조방법 |
| US20070275174A1 (en) * | 2006-05-24 | 2007-11-29 | Hanson Eric L | Fishing fly and fly fishing line with fluorocarbon coating |
| JP5248052B2 (ja) * | 2006-10-11 | 2013-07-31 | 日東電工株式会社 | 光学フィルムを有するシート状製品の欠点検査装置、その検査データ処理装置、その切断装置及びその製造システム |
| JP4817254B2 (ja) * | 2006-12-01 | 2011-11-16 | 大日本塗料株式会社 | 酸化ジルコニウム粒子分散液、酸化ジルコニウム粒子含有光硬化性組成物及び硬化膜 |
| GB0703172D0 (en) * | 2007-02-19 | 2007-03-28 | Pa Knowledge Ltd | Printed circuit boards |
| JP5054392B2 (ja) * | 2007-02-23 | 2012-10-24 | 住友化学株式会社 | 高分子フィルム積層体及びその製造方法、並びに、高分子フィルム積層体を用いたフレキシブル配線板。 |
| JP5578759B2 (ja) * | 2007-08-10 | 2014-08-27 | 日東電工株式会社 | フィルム及びその製造方法 |
| JP5153283B2 (ja) * | 2007-10-01 | 2013-02-27 | 大王製紙株式会社 | 光学フィルム用サイドテープ |
| KR100926504B1 (ko) * | 2007-12-31 | 2009-11-17 | 제일모직주식회사 | 하드코트층을 구비한 플라스틱 시트 및 하드코팅 조성물 |
| US8817360B2 (en) * | 2008-03-05 | 2014-08-26 | Hitachi Chemical Company, Ltd. | Method for producing light-modulating film and light-modulating film |
| JP5416864B2 (ja) * | 2008-03-22 | 2014-02-12 | 三菱樹脂株式会社 | 光学用積層ポリエステルフィルム |
| KR101199641B1 (ko) * | 2008-09-26 | 2012-11-08 | 가부시키가이샤 도모에가와 세이시쇼 | 광학 적층체 및 하드코트 필름 |
| JP5579394B2 (ja) * | 2009-01-30 | 2014-08-27 | 株式会社ユポ・コーポレーション | インモールド成形用ラベル |
| JP5769625B2 (ja) * | 2009-07-31 | 2015-08-26 | 名阪真空工業株式会社 | ディスプレイ用フィルム及びその製造方法 |
| JP5267375B2 (ja) * | 2009-08-06 | 2013-08-21 | コニカミノルタアドバンストレイヤー株式会社 | 光学フィルム |
| US20130213454A1 (en) * | 2010-10-06 | 2013-08-22 | Katherine A. Brown | Coatings for optical components of solar energy systems |
| JP5576555B2 (ja) * | 2011-03-11 | 2014-08-20 | シャープ株式会社 | ナノインプリントフィルムの製造方法 |
| US20120237676A1 (en) * | 2011-03-14 | 2012-09-20 | Intermolecular, Inc. | Sol-gel based formulations and methods for preparation of hydrophobic ultra low refractive index anti-reflective coatings on glass |
| US9360595B2 (en) * | 2011-07-06 | 2016-06-07 | Tokai Optical Co., Ltd. | Antifog optical article and manufacturing method thereof |
| BR112014010116A8 (pt) * | 2011-10-31 | 2017-06-20 | 3M Innovative Properties Co | métodos para a aplicação de um revestimento a um substrato em forma cilíndrica |
| JP5774452B2 (ja) * | 2011-11-22 | 2015-09-09 | 富士フイルム株式会社 | 積層フィルム及びその製造方法 |
| JP5384679B2 (ja) * | 2012-01-19 | 2014-01-08 | 湖北工業株式会社 | 光ファイバ母材を製造する方法及び光ファイバ母材 |
| JP2013205722A (ja) * | 2012-03-29 | 2013-10-07 | Sumitomo Chemical Co Ltd | 偏光板の製造法 |
| US20140147594A1 (en) * | 2012-11-27 | 2014-05-29 | Intermolecular Inc. | Magnesium Fluoride and Magnesium Oxyfluoride based Anti-Reflection Coatings via Chemical Solution Deposition Processes |
| KR102101254B1 (ko) * | 2012-12-27 | 2020-04-16 | 도레이 카부시키가이샤 | 성형용 필름 |
| JP6387604B2 (ja) * | 2013-11-19 | 2018-09-12 | 大日本印刷株式会社 | 機能性フィルムの製造方法及び機能性フィルム |
| KR20150093591A (ko) * | 2014-02-07 | 2015-08-18 | 스미또모 가가꾸 가부시키가이샤 | 장척 편광 필름의 제조 방법 |
| CN106457786B (zh) * | 2014-05-30 | 2018-10-09 | 日本瑞翁株式会社 | 复层膜和卷绕体 |
| JP6370190B2 (ja) * | 2014-10-24 | 2018-08-08 | 住友化学株式会社 | 偏光板ロール |
| WO2016066173A1 (en) | 2014-10-30 | 2016-05-06 | Danmarks Tekniske Universitet | Dual-role plasticizer and dispersant for ceramic layers |
| US20180052255A1 (en) * | 2015-03-30 | 2018-02-22 | Zeon Corporation | Optical-film wound body, method for storing the same, and method for manufacturing base film/polarizing plate laminate |
| US11278833B2 (en) | 2015-08-17 | 2022-03-22 | Parker-Hamilton Corporation | Filter media packs, methods of making, and ultrasonic cutting or welding |
| JP2017159640A (ja) * | 2016-03-08 | 2017-09-14 | 住友理工株式会社 | 光透過性積層体および光透過性積層体の製造方法 |
| WO2018130289A1 (en) * | 2017-01-12 | 2018-07-19 | Applied Materials, Inc. | Hardcoat layer system and method for manufacturing a hardcoat layer system in a continuous roll-to-roll process |
| JP7339039B2 (ja) * | 2019-07-11 | 2023-09-05 | 住友化学株式会社 | 長尺フィルム |
| CN111320831A (zh) * | 2020-03-23 | 2020-06-23 | 苏州奥罗丹新材料有限公司 | 一种光学高强度膜材料 |
| KR102513880B1 (ko) * | 2021-02-25 | 2023-03-24 | 주식회사 나노인터페이스 테크놀로지 | 전자파 차폐용 가스켓의 롤패킹 방법 |
Family Cites Families (31)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1651744A (en) * | 1923-06-26 | 1927-12-06 | Eastman Kodak Co | Process of handling strips of sheet material |
| US3502765A (en) * | 1967-08-24 | 1970-03-24 | Eastman Kodak Co | Method of controlling edge flatness of mechanically embossed oriented polymer sheeting |
| GB1459769A (en) * | 1973-06-01 | 1976-12-31 | Agfa Gevaert | Process and apparatus for the edge knurling of a thermoplastic web |
| US4185068A (en) * | 1973-09-05 | 1980-01-22 | Hoechst Aktiengesellschaft | Process for preparing a web of film prior to winding it into a wound roll |
| JPS5487762A (en) * | 1977-12-26 | 1979-07-12 | Fuji Photo Film Co Ltd | Processing for wall thickening |
| US4942000A (en) * | 1986-07-30 | 1990-07-17 | Penoyer John A | Contactless knurling process for winding of high modulus thermoplastic films |
| US5393589A (en) * | 1992-06-24 | 1995-02-28 | Eastman Kodak Company | Apparatus and method for variably knurling edges of web and product produced thereby |
| JP3226190B2 (ja) * | 1993-10-08 | 2001-11-05 | 富士写真フイルム株式会社 | エンボス加工面を有するプラスチックシート、およびそのエンボス加工方法および装置 |
| US5670188A (en) * | 1994-12-19 | 1997-09-23 | Eastman Kodak Company | Apparatus for single-sided, cold mechanical knurling |
| JP3789145B2 (ja) * | 1995-02-07 | 2006-06-21 | 富士写真フイルム株式会社 | 帯状物の平面性回復方法及びその装置 |
| US6096247A (en) * | 1998-07-31 | 2000-08-01 | 3M Innovative Properties Company | Embossed optical polymer films |
| JP2001091705A (ja) * | 1999-07-22 | 2001-04-06 | Konica Corp | 光学用フィルム及びその製造方法 |
| US6686031B2 (en) * | 2000-02-23 | 2004-02-03 | Fuji Photo Film Co., Ltd. | Hard coat film and display device having same |
| JP4627355B2 (ja) | 2000-06-23 | 2011-02-09 | 大日本印刷株式会社 | 高屈折率コーティング組成物、高屈折率塗膜、画像表示装置、及び、反射防止フィルム |
| TWI243264B (en) * | 2000-12-04 | 2005-11-11 | Fuji Photo Film Co Ltd | Optical compensating sheet and process for producing it, polarizing plate and liquid crystal display device |
| JP2002211803A (ja) | 2001-01-15 | 2002-07-31 | Fuji Photo Film Co Ltd | フィルムロール |
| WO2002076716A1 (de) * | 2001-03-26 | 2002-10-03 | Boegli-Gravures S.A. | Vorrichtung zur behandlung von flachmaterial |
| WO2003018672A1 (en) * | 2001-08-29 | 2003-03-06 | Fuji Photo Film Co., Ltd. | Method for producing optical compensating film, optical compensating film, circularly polarizing plate, and liquid crystal display |
| JP3947394B2 (ja) * | 2001-12-11 | 2007-07-18 | 富士フイルム株式会社 | 溶液製膜方法 |
| JP2003167314A (ja) * | 2001-12-04 | 2003-06-13 | Fuji Photo Film Co Ltd | フィルム |
| JP2003176068A (ja) * | 2001-12-07 | 2003-06-24 | Konica Corp | 光学フィルムの巻き取り方法 |
| JP2003248104A (ja) * | 2002-02-26 | 2003-09-05 | Konica Corp | 光学フィルム、それを用いた偏光板、表示装置及び光学フィルムの製造方法 |
| US6858293B2 (en) * | 2002-03-22 | 2005-02-22 | Eastman Kodak Company | Cellulose film with anti-blocking properties |
| JP2004347928A (ja) * | 2003-05-23 | 2004-12-09 | Konica Minolta Opto Inc | 長尺反射防止フィルムとその製造方法、長尺ハードコートフィルムの製造方法 |
| JP4479175B2 (ja) * | 2003-06-06 | 2010-06-09 | コニカミノルタオプト株式会社 | ハードコートフィルム、その製造方法、偏光板及び表示装置 |
| CN100497448C (zh) * | 2003-12-24 | 2009-06-10 | 柯尼卡美能达精密光学株式会社 | 拉伸纤维素酯膜、硬涂膜、防反射膜、光学补偿膜、以及使用其的偏振片和显示装置 |
| TWI372266B (en) * | 2004-05-20 | 2012-09-11 | Fujifilm Corp | Polarizing plate and liquid crystal display |
| JP2005342929A (ja) * | 2004-06-01 | 2005-12-15 | Konica Minolta Opto Inc | 樹脂フィルムの製造方法、樹脂フィルムを用いて作製した偏光板、及び偏光板を用いて作製した液晶表示装置 |
| CN100588675C (zh) * | 2004-06-29 | 2010-02-10 | 富士胶片株式会社 | 光学酰化纤维素膜、起偏振片和液晶显示器 |
| JPWO2007066524A1 (ja) * | 2005-12-06 | 2009-05-14 | コニカミノルタオプト株式会社 | 製造方法、搬送装置及びハードコート層を有する機能性フィルムと反射防止層を有する機能性フィルム |
| US7655289B2 (en) * | 2005-12-12 | 2010-02-02 | Eastman Kodak Company | Optical film composite having spatially controlled adhesive strength |
-
2005
- 2005-02-21 JP JP2005044068A patent/JP4655663B2/ja not_active Expired - Fee Related
-
2006
- 2006-02-16 TW TW095105253A patent/TWI389947B/zh not_active IP Right Cessation
- 2006-02-17 KR KR1020060015501A patent/KR101254336B1/ko not_active Expired - Fee Related
- 2006-02-17 US US11/356,640 patent/US7641837B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US20060198991A1 (en) | 2006-09-07 |
| KR20060093283A (ko) | 2006-08-24 |
| TW200643065A (en) | 2006-12-16 |
| JP2006224607A (ja) | 2006-08-31 |
| TWI389947B (zh) | 2013-03-21 |
| US7641837B2 (en) | 2010-01-05 |
| KR101254336B1 (ko) | 2013-04-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2006224607A (ja) | 塗布層を有するロール状フィルムの製造方法、ロール状光学フィルム、偏光板、液晶表示装置 | |
| JP5332607B2 (ja) | 反射防止フィルム、反射防止フィルムの製造方法、ハードコートフィルム、偏光板及び表示装置 | |
| CN100468083C (zh) | 防反射膜、防反射膜的制法、偏振片及显示装置 | |
| JP4992122B2 (ja) | 反射防止フィルム、反射防止フィルムの製造方法、偏光板及び表示装置 | |
| JP5170083B2 (ja) | 防眩性反射防止フィルムの製造方法、防眩性反射防止フィルム、偏光板及び表示装置 | |
| JP2005208290A (ja) | 防汚性光学薄膜、防汚性反射防止フィルム及びそれを用いた偏光板、表示装置 | |
| JP2008224718A (ja) | 防眩性反射防止フィルム及び表示装置 | |
| JP4400211B2 (ja) | 低反射積層体及び低反射積層体の製造方法 | |
| JP4747769B2 (ja) | 凹凸パターンフイルムの製造方法 | |
| JP2005309120A (ja) | 反射防止フィルム、偏光板及び画像表示装置 | |
| JP2005266232A (ja) | 光学フィルム、偏光板及び画像表示装置 | |
| JP4479260B2 (ja) | 光学フィルムの製造方法 | |
| JP2005338549A (ja) | 反射防止フィルム、偏光板及び画像表示装置 | |
| JP2005148444A (ja) | クリアハードコート部材、それを用いた反射防止積層体及びその製造方法 | |
| JP2009223129A (ja) | 光学フィルムの製造方法、光学フィルム、偏光板、液晶表示装置 | |
| CN1673778B (zh) | 防反射膜、偏光板以及图像显示装置 | |
| JP2004258469A (ja) | 反射防止フィルム、反射防止フィルムの製造方法、偏光板及び表示装置 | |
| JP4857801B2 (ja) | 反射防止フィルム、反射防止フィルムの製造方法、偏光板及び表示装置 | |
| JP2006227162A (ja) | 反射防止フィルム、反射防止フィルムの製造方法、偏光板及び表示装置 | |
| JP2005272756A (ja) | セルロースエステルフィルム、偏光板及び液晶表示装置 | |
| JP2005077795A (ja) | 光学フィルム及び光学フィルムの製造方法 | |
| JP2009288412A (ja) | 光学フィルムの製造方法、光学フィルム、偏光板及び液晶表示装置 | |
| JP2006010923A (ja) | クリアハードコートフィルム及びその製造方法、並びにそれを用いた反射防止フィルム | |
| JP2005266231A (ja) | 光学フィルム、偏光板及び画像表示装置 | |
| JP2007025329A (ja) | 反射防止フィルム、その製造方法、偏光板及び表示装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080129 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20100825 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100907 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20101104 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20101130 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20101213 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140107 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4655663 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |