JP4730657B2 - 光輝面を有する軽合金ホイールおよびその製造方法 - Google Patents
光輝面を有する軽合金ホイールおよびその製造方法 Download PDFInfo
- Publication number
- JP4730657B2 JP4730657B2 JP2005293666A JP2005293666A JP4730657B2 JP 4730657 B2 JP4730657 B2 JP 4730657B2 JP 2005293666 A JP2005293666 A JP 2005293666A JP 2005293666 A JP2005293666 A JP 2005293666A JP 4730657 B2 JP4730657 B2 JP 4730657B2
- Authority
- JP
- Japan
- Prior art keywords
- layer
- light alloy
- alloy wheel
- coat layer
- clear
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Application Of Or Painting With Fluid Materials (AREA)
Description
つまり、前記のように従来では、カラーコート層を最上面になるよう全面に塗装し、その後切削加工により軽合金ホイール基体を露出させて光輝面を形成していたため、厚い粉体プライマー層が割れたりはがれたりするので、当然カラーベースコート層やメタリック層も割れたりして外観不良が発生しやすい。また、カラーベースコート層やメタリック層では微細な傷でも目立つが、切削加工中に発生する切削屑がぶつかってたたかれ等の傷が付きやすい。よって、光輝面を形成するための切削加工の前に、カラーベースコート層やメタリック層をクリアーコート層で覆うことで、クリアーコート層がカラーコート層やメタリック層の割れ、剥がれを防ぐことができる。クリアーコート層も多少割れたり剥がれたりするが、透明であるため、着色部と光輝面に再度クリアートップコート層を設ければ外観不良とならない。
クリアーコート層の形成コストはかかるものの、カラーコート層やメタリック層が割れたり剥げたりしたときの、手直しのための人件費や、再度プライマー層、カラーベース層、メタリック層などを塗装するよりトータルして遥かに安価な塗装設備とすることができる。
従来よりもクリアーコート層を1層分多く塗装するコストよりも、カラーコート層が割れたり剥がれたりした時の塗装のし直しや、手直しによる人件費が無くなるコストの方が大きく、全体的な塗装設備としてコストが安いものとなる。
また、イエロー系顔料として、黄鉛、黄色酸化鉄、黄色系LiFeO2黄色系酸化チタン粉末など、適宜使用可能である。
以下本発明の詳細を添付図面により説明する。
図1は本発明の金属調塗膜の断面を模式的に示す図である。図1(c)において、30は、Al、Mg、Fe等の金属またはそれらの合金で鋳造により形成された基体であり、図3における軽合金ホイールのスポーク部のA−A断面を示す。本発明の軽合金ホイールは、その表面に粉体樹脂によるプライマー層11、カラーベースコート層12、クリアーコート層13、及びクリアートップコート層14からなる塗膜を有する着色部15と、クリアートップコート層14のみからなる光輝面16を持つ。
その後、プライマー層11として、エポキシ・ポリエステル/ハイブリッド系粉体塗料を、軽合金ホイール基体1に静電塗装により約100μmの厚さに積層し、150〜180℃の温度で、30〜60分間焼付けた。その後、被覆したプライマー層の上に、アクリルハイソリッド系のシルバー系の熱硬化性樹脂(日本ペイント工業社製のアクリルメラミン樹脂系塗料)を膜厚が30μmとなるようにスプレーガンにより吹付け、100〜130℃で10〜30分間焼付け、カラーベースコート層を形成した。その後、アクリルハイソリッド系の透明な熱硬化性樹脂(溶剤系クリアー、日本ペイント(株)製)を膜厚が30μmとなるようにスプレーガンにより吹付け、130〜160℃で焼付け、クリアーコート層13を形成した。このときの軽合金ホイール基体と塗膜の構成は、図1(a)に模式的に示すものである。
その後、光輝面を形成するために、軽合金ホイールを旋盤加工機に取付け、スポーク部の中央部デザイン面側とデザイン面の周囲を、ほぼ平坦になるように切削加工を施し、軽合金ホイール基体が表層に出した光輝面を作成した。このときの軽合金ホイール基体と塗膜の構成は、図1(b)に模式的に示すものである。この切削工程の際、プライマー層11、カラーベースコート層12の端部は、クリアーコート層13により覆われているために割れや剥がれが起きず、光輝面16と着色部15の境界は綺麗なライン状となり、外観不良の発生率は0.5%以下となった。
その後、軽合金ホイールを旋盤加工機から外し、先ほど形成した光輝面16と着色部15の両方の上面に、アクリルハイソリッド系の透明な熱硬化性樹脂(溶剤系クリアー、日本ペイント(株)製)を膜厚が30μmとなるようにスプレーガンにより吹付け、130〜160℃で焼付け、クリアートップコート層14を形成した。このときの軽合金ホイール基体と塗膜の構成は、図1(c)に模式的に示すものである。
実施例1と同様に、軽合金ホイール基体にアルカリ脱脂、クロメート処理後、純水で水洗し、乾燥して、前処理を施した。
その後、プライマー層11として、エポキシ・ポリエステル/ハイブリッド系粉体塗料を、軽合金ホイール基体1に静電塗装により約100μmの厚さに積層し、150〜180℃の温度で、30〜60分間焼付けた。その後、被覆したプライマー層の上に、アクリルハイソリッド系の黒色の熱硬化性樹脂(日本ペイント工業社製のアクリルメラミン樹脂系塗料)を膜厚が30μmとなるようにスプレーガンにより吹付け、100〜130℃で10〜30分間焼付け、カラーベースコート層を形成した。このカラーベースコート層の上に、蒸着アルミニウムフレーク(平均厚さが170Å、平均粒径が14μm)15質量部、平均粒径200Åのカーボンブラック10質量部、バインダー樹脂(ポリエステル系樹脂)100質量部と、キシレン100質量部を混練したメタリック塗料を膜厚が0.5μmとなるようにスプレーガンにより吹付け、100〜130℃で20分間焼付けて、厚さ0.5μmのメタリック層を形成した。その後、アクリルハイソリッド系の透明な熱硬化性樹脂(溶剤系クリアー、日本ペイント(株)製)を膜厚が30μmとなるようにスプレーガンにより吹付け、130〜160℃で焼付け、クリアーコート層13を形成した。
その後、光輝面16を形成するために、軽合金ホイールを旋盤加工機に取付け、スポーク部の中央部デザイン面側とデザイン面の周囲を、ほぼ平坦になるように切削加工を施し、軽合金ホイール基体が表層に出した光輝面16を作成した。この切削工程の際、プライマー層11、カラーベースコート層12の端部は、クリアーコート層13により覆われているために割れや剥がれが起きず、光輝面16と着色部15の境界は綺麗なライン状となり、外観不良の発生率は0.5%以下となった。
その後、軽合金ホイールを旋盤加工機から外し、先ほど形成した光輝面16と着色部15の両方の上面に、アクリルハイソリッド系の透明な熱硬化性樹脂(溶剤系クリアー、日本ペイント(株)製)を膜厚が30μmとなるようにスプレーガンにより吹付け、130〜160℃で焼付け、クリアートップコート層14を形成した。このときの軽合金ホイール基体と塗膜の構成は、図2に模式的に示すものである。
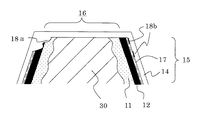
従来の方法と同様にして、着色部と光輝面を持つ光輝性軽合金ホイールを製造した。実施例2の塗膜に対し、クリアーコート層13を設けず、プライマー層11、カラーベースコート層12、メタリック層17の塗膜を軽合金ホイールのデザイン面全体に形成し、その後、軽合金ホイール1を旋盤加工機に設置し、スポーク部の中央部デザイン面側とデザイン面の周囲を、ほぼ平坦になるように切削加工を施し、軽合金ホイール基体が表層に出した光輝面16を作成した。プライマー層17の端部は、旋盤加工機の切削工具が衝突などを起こす場所であり、図3に示すように、切削割れや、剥がれ18aが生じており、光輝面16と着色部15の境界はいびつなライン状となっていた。また、カラーベースコート層12やメタリック層17の表面にはたたかれ18bが発生していた。これによる外観不良の発生率は5%以上であり、これらは再度の塗装、もしくは手直しによる修正を行った。
Claims (5)
- 軽合金ホイール基体に着色された塗膜が形成された着色部と、切削加工により前記軽合金ホイール基体を露出させた光輝面をデザイン部に持ち、前記着色部と前記光輝面の最上層をクリアートップコート層とする軽合金ホイールであって、前記着色部は前記クリアートップコート層の下に光輝面を形成する前に形成されたクリアーコート層を有することを特徴とする光輝面を有する軽合金ホイール。
- 前記着色部には、プライマー層、カラーベースコート層、前記クリアーコート層、前記クリアートップコート層の順に形成された4層塗膜、若しくはプライマー層、カラーベースコート層、メタリック層、前記クリアーコート層、前記クリアートップコート層の順に形成された5層塗膜が形成されていることを特徴とする請求項1に記載の光輝面を有する軽合金ホイール。
- 前記光輝面には、着色部と同じ前記クリアートップコート層のみが形成されていることを特徴とする請求項1又は2に記載の光輝面を有する軽合金ホイール。
- 前記軽合金ホイール基体は鋳造により形成された鋳肌面を持ち、前記着色部の塗膜は鋳肌面上に設けられていることを特徴とする請求項1乃至3に記載の光輝面を有する軽合金ホイール。
- 軽合金ホイール基体に最上層がクリアーコート層となる多層の着色部を形成する工程と、前記着色部の一部を加工して軽合金ホイール基体を露出させて光輝面を形成する工程と、前記光輝面と着色部の両方にクリアートップコート層を設ける工程とを有することを特徴とする光輝面を有する軽合金ホイールの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005293666A JP4730657B2 (ja) | 2005-10-06 | 2005-10-06 | 光輝面を有する軽合金ホイールおよびその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005293666A JP4730657B2 (ja) | 2005-10-06 | 2005-10-06 | 光輝面を有する軽合金ホイールおよびその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007099151A JP2007099151A (ja) | 2007-04-19 |
| JP4730657B2 true JP4730657B2 (ja) | 2011-07-20 |
Family
ID=38026505
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005293666A Expired - Fee Related JP4730657B2 (ja) | 2005-10-06 | 2005-10-06 | 光輝面を有する軽合金ホイールおよびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4730657B2 (ja) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4896163B2 (ja) * | 2009-01-08 | 2012-03-14 | 株式会社ウェッズ | 車両用ホイールの処理方法及び車両用ホイール |
| JP5275828B2 (ja) * | 2009-01-19 | 2013-08-28 | 旭テック株式会社 | 金属加工物および金属加工物の加工方法 |
| JP2014221575A (ja) * | 2013-05-13 | 2014-11-27 | 株式会社レイズ | 車両用ホイール |
| JP6292467B2 (ja) * | 2014-01-31 | 2018-03-14 | 日立金属株式会社 | 車両用ホイール及びその製造方法 |
| JP2016013805A (ja) * | 2014-07-03 | 2016-01-28 | 株式会社レイズエンジニアリング | 車両用ホイール及び車両用ホイールの多色塗装方法 |
| JP6417131B2 (ja) * | 2014-07-03 | 2018-10-31 | 株式会社レイズエンジニアリング | 車両用ホイールの加飾方法 |
| MX2018005906A (es) * | 2015-11-11 | 2018-08-28 | Superior Industries Int Inc | Metodo para revestir una llanta de aleacion de fundicion que proporciona una apariencia de dos tonos. |
| JP6715009B2 (ja) * | 2016-01-15 | 2020-07-01 | 株式会社レイズエンジニアリング | 車両用ホイール及び車両用ホイールの加飾方法 |
| KR101828210B1 (ko) * | 2017-04-10 | 2018-02-09 | 주식회사 대유글로벌 | 알루미늄 휠의 다중 컬러 형성 방법 |
| JP2018052492A (ja) * | 2017-11-15 | 2018-04-05 | 日立金属株式会社 | 車両用ホイール |
| CN113083639A (zh) * | 2021-03-22 | 2021-07-09 | 吉林万丰奥威汽轮有限公司 | 涂装车亮车轮窗口套色工艺 |
| EP4272974A1 (en) * | 2022-05-04 | 2023-11-08 | Superior Industries International, Inc. | Method of manufacturing multi-color vehicle wheel using laser ablation |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6363170A (ja) * | 1986-09-03 | 1988-03-19 | Akai Electric Co Ltd | フアイルシステム |
| JPH06231B2 (ja) * | 1989-04-04 | 1994-01-05 | 遠州軽合金株式会社 | 軽合金製ホイールの塗装方法 |
| JP2865732B2 (ja) * | 1989-09-28 | 1999-03-08 | 関西ペイント株式会社 | アルミホイールのメタリック仕上げ方法 |
| JPH07329502A (ja) * | 1994-06-13 | 1995-12-19 | Nissan Motor Co Ltd | 光輝アルミロードホイールの製造方法 |
| JPH1034080A (ja) * | 1996-07-26 | 1998-02-10 | Topy Ind Ltd | 金属材表面被膜構造とその形成方法 |
| JPH10193512A (ja) * | 1997-01-16 | 1998-07-28 | Topy Ind Ltd | アルミホイールの塗膜とその塗装方法 |
| JP2000343032A (ja) * | 1999-03-31 | 2000-12-12 | Topy Ind Ltd | アルミホイールの塗膜構造およびアルミホイールの塗膜構造の形成方法 |
| JP4057330B2 (ja) * | 2002-04-05 | 2008-03-05 | 日本ペイント株式会社 | 梨地調アルミニウム材料、そのための塗料組成物および塗装方法 |
| JP2005169385A (ja) * | 2003-11-17 | 2005-06-30 | Kansai Paint Co Ltd | 塗装方法 |
| JP2005152841A (ja) * | 2003-11-27 | 2005-06-16 | Hitachi Metals Ltd | 金属調塗膜及び車両用ホイール |
-
2005
- 2005-10-06 JP JP2005293666A patent/JP4730657B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2007099151A (ja) | 2007-04-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2007099151A (ja) | 軽合金ホイールおよびその塗膜形成方法 | |
| JP6468554B2 (ja) | 複層塗膜形成方法 | |
| JPWO2004044065A1 (ja) | 粉体塗料、その製造方法、当該粉体塗料を使用する方法および塗装製品 | |
| KR100344349B1 (ko) | 광휘표면구조 및 그 제조방법 | |
| JP4962518B2 (ja) | 自動車車体の塗装方法 | |
| WO2008059924A1 (fr) | Procédé de formation d'un revêtement laminé | |
| WO2008070267A2 (en) | Method for applying a decorative layer and protective coating | |
| JP5316926B2 (ja) | 車両用ホイールの塗装方法 | |
| JP5050654B2 (ja) | 塗膜の補修方法及び補修塗膜 | |
| CN108997930A (zh) | 一种多色炫彩夜光车轮的加工工艺 | |
| JP2005152841A (ja) | 金属調塗膜及び車両用ホイール | |
| WO2015152426A1 (ja) | 耐食性マグネシウム合金鍛造ホイール及びその製造方法 | |
| JP2008093616A (ja) | 金属調軽合金ホイールの塗膜形成方法 | |
| JP2007126116A (ja) | 光輝性軽合金ホイールおよびその塗膜形成方法 | |
| WO2007040284A1 (ja) | 光輝性塗装軽合金ホイール及びその塗膜形成方法 | |
| JP4272668B2 (ja) | アルミニウム合金ホイールの塗装方法及びアルミニウム合金ホイール | |
| JP2019014327A (ja) | 車両用ホイール | |
| JP2002219771A (ja) | 表面が光輝化処理された金属または樹脂材料およびその光輝化処理方法 | |
| JPH09290213A (ja) | 金属材表面被膜構造とその形成方法 | |
| JP2005007219A (ja) | 光輝性塗膜の形成方法 | |
| JP2006028427A (ja) | 耐食光輝性顔料とその製造方法、および耐食光輝性塗膜用塗料組成物 | |
| JP2790402B2 (ja) | アルミニウム鋳造品用プライマ組成物 | |
| CN100535192C (zh) | 轮圈混色溅镀制作方法 | |
| JP4463138B2 (ja) | 自動車車体のメタリック塗装方法 | |
| JP4342049B2 (ja) | 光輝着色処理された材料およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080911 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20100908 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20101105 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20101229 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20110325 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20110407 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140428 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4730657 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R360 | Written notification for declining of transfer of rights |
Free format text: JAPANESE INTERMEDIATE CODE: R360 |
|
| R360 | Written notification for declining of transfer of rights |
Free format text: JAPANESE INTERMEDIATE CODE: R360 |
|
| R371 | Transfer withdrawn |
Free format text: JAPANESE INTERMEDIATE CODE: R371 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |