JP4770084B2 - 密封缶 - Google Patents
密封缶 Download PDFInfo
- Publication number
- JP4770084B2 JP4770084B2 JP2001237003A JP2001237003A JP4770084B2 JP 4770084 B2 JP4770084 B2 JP 4770084B2 JP 2001237003 A JP2001237003 A JP 2001237003A JP 2001237003 A JP2001237003 A JP 2001237003A JP 4770084 B2 JP4770084 B2 JP 4770084B2
- Authority
- JP
- Japan
- Prior art keywords
- sealed
- bottom panel
- frequency
- panel portion
- internal pressure
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000007689 inspection Methods 0.000 claims description 21
- 238000004080 punching Methods 0.000 claims description 12
- 239000011324 bead Substances 0.000 claims description 7
- 238000009527 percussion Methods 0.000 description 40
- 238000000034 method Methods 0.000 description 14
- 239000000463 material Substances 0.000 description 7
- 238000010586 diagram Methods 0.000 description 6
- 230000000630 rising effect Effects 0.000 description 6
- 238000007789 sealing Methods 0.000 description 5
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 4
- 235000013361 beverage Nutrition 0.000 description 3
- 238000001514 detection method Methods 0.000 description 3
- 239000007789 gas Substances 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 238000005259 measurement Methods 0.000 description 3
- 238000010079 rubber tapping Methods 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 230000007423 decrease Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 229910052757 nitrogen Inorganic materials 0.000 description 2
- 235000013324 preserved food Nutrition 0.000 description 2
- 238000001228 spectrum Methods 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 239000002253 acid Substances 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000009924 canning Methods 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 235000013305 food Nutrition 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000008267 milk Substances 0.000 description 1
- 210000004080 milk Anatomy 0.000 description 1
- 235000013336 milk Nutrition 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 238000010183 spectrum analysis Methods 0.000 description 1
- 238000010998 test method Methods 0.000 description 1
- 239000005029 tin-free steel Substances 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images





Landscapes
- Examining Or Testing Airtightness (AREA)
- Containers Having Bodies Formed In One Piece (AREA)
- Rigid Containers With Two Or More Constituent Elements (AREA)
Description
【発明の属する技術分野】
本発明は、密封容器の内圧を打検法で検査するときに、内容物や容器胴部の影響によってうなりを生じないようにした密封容器に関する。
【0002】
【従来の技術】
従来、密封容器、特に腐敗が起きやすい飲食物を充填してある缶詰等の缶内圧を非破壊的に検査する方法として打検法が広く採用されている。打検法は、缶の蓋(2ピース缶では缶底部)に電磁的衝撃を与えたときに発生する打検音をマイクロフォンで電気信号に変換し、それにより缶内圧の良否を判定する検査法である。
【0003】
たとえば、ミルク入り飲料等の低酸性飲料の缶詰の場合、常温まで冷えると陰圧缶詰となるが、腐敗・発酵すると缶内でガスを発生して圧力が上がってしまい低陽圧缶詰となる。また、陰圧缶詰の密封が不完全な場合には、缶内に外気が侵入して圧力が上がってしまう。
そこで、缶の一部に衝撃を加え、その缶の反響振動を解析することによって缶内圧力を検知し、内容物の腐敗あるいは缶の密封の良否を判定し、不良な缶詰を排除している。圧力と振動との関係は、缶内圧力と外気圧力の差が大きいほど缶壁が張り、缶の固有振動が高くなって高音を発する。すなわち、缶の材質、大きさ、厚みそして2ピース缶か3ピース缶かといった缶の形態が同じであれば、その反響振動は主として缶の内圧に依存することになる。
【0004】
打検法においては、エキサイタコイルによって衝撃が加えられたときに生じる反響振動音を、マイクによって検出する。検出された振動音の周波数分布においてピーク値を示すものが缶の固有振動であり、この値が適性缶内圧力に対応する周波数帯域に入っているか否かで缶詰の良否を判定し、不良な缶詰を検査後の工程でリジェクタ等により排除する。
陰圧缶詰は、真空度がほぼ27〜80kPaの範囲にあり、圧力のばらつきが少なく、かつ、内圧変動に対する固有振動数の変化が大きいので、打検による検知分解能が高く、打検によって密封不良や内容物の腐敗の検出が正確にできる利点がある。しかしながら、陰圧缶詰の場合、陰圧に耐える剛性の高い缶体を必要とし、陽圧缶よりも側壁が厚くなり、3ピース缶の場合は、製造コストが高くなるという問題点を有している。
【0005】
一方、上記した3ピース缶の問題点を解決するため、その缶体を絞り−しごき加工、絞り−ストレッチ加工−しごき加工等によって側壁を薄肉化するとともに底と側壁を一体成形してなる2ピース缶が採用されている。さらに、上記2ピース缶の製造コストを低減するために、密封時に液体窒素等の不活性(液化・ミスト化・固化)ガスを充填することによって、液体窒素等の気化膨張により缶内の低陽圧化を行い、缶内圧力で剛性を付与して2ピース缶の側壁をさらに薄くすることが提案されている。
【0006】
この低陽圧化した缶詰は、缶内が陽圧であるため外圧に対して窪みにくく、缶体の板厚を薄くすることができるが、2ピース缶の底部分は胴部分と連続した形態となっていること、及び側壁がさらに薄肉化されていることに起因して、打検による内圧検査適性に欠けていた。
すなわち、3ピース缶の場合は、底蓋を胴部分の端部に巻き締める形態であるので、その巻き締め部の存在により、太鼓の振動のような固有振動を主とする比較的単純な振動となる。これに対し、2ピース缶の場合は、胴部と底部が連続しているため、振動における端部となる箇所が明確でなく、その結果、打検音が複数の振動モード成分を含んだ、いわゆる“うなり(飛び)”を生じる複雑な振動となる。
【0007】
また、振動体である底部分の材質は、錫メッキ鋼板、ティンフリースチール、アルミニウム等の薄板であるため、それ自体の振動というよりは、缶胴、ヘッドスペースの共振や内容物の影響を強く受けてしまい、特に衝撃から時を経るに従い振動は缶内圧以外の要素が重畳されて、一層複雑な“うなり”を含む打検音となる。そして、これらの現象は、特に、密封時に液体窒素等の不活性(液化・ミスト化・固化)ガスを充填して低陽圧化した2ピース缶に顕著に現れる。
【0008】
ところで、現在の打検法においては、高速フーリエ変換(FFT)法を用いてスペクトル解析を実行し、最大値を示す周波数を缶内圧力に対応するものとして特定し、それが判定基準の範囲内にあるかどうかで缶詰の良否判定を行っている。しかし、このFFT法を2ピース缶の打検に適用すると、得られる周波数スペクトルは分解精度が低く、グラフで表すと鈍った波形となってしまい、満足できるものとなっていない。それは、この方法による周波数分解能が観測時間に依存することに起因している。すなわち、2ピース缶の打検において周波数分解能を高めようとして観測時間を長くとると、打検反響振動が、時間とともにノイズが重畳し複雑に変化してしまうため検出信号そのもののS/N比が低くなってしまうからである。そのため、2ピース缶の缶詰については、高精度な検査結果を期待することができないという問題があった。
【0009】
本発明者らは、上記事情にかんがみ鋭意研究を重ねた結果、線形予測係数法を用いて周波数スペクトルを得ることにより、密封容器、特に、2ピース缶からなる缶詰の検査に好適な打検方法と打検装置を発明し、先に特許出願した。
本発明者らは、さらに研究を重ねた結果、密封容器、特に2ピース缶の缶体自体に加工を施すことにより、打検時に発生する打検音の周波数を、いわゆる“うなり”の生じない周波数帯域とすれば、2ピース缶からなる缶詰の検査を、打検法により高精度に行うことができることを見出し、本発明を完成するに至った。
【0010】
したがって、本発明は、打検音の周波数が“うなり”を生じない周波数帯域となるように、密封容器底部の初期形状(缶内圧が0のときの形状)を曲面形状とした密封容器の提供を目的とする。
なお、特開2000−128165に、缶底を簡単に打検することができ、缶内圧の検査を容易に行うことができる形状の缶が開示されているが、この缶は、環状凸部の内側に環状凹部を形成するとともに、この環状凹部の内方に環状突起を形成することにより、内圧除荷時に元の状態に戻り易く、内圧除荷時に張力が小さくなるようにして、固有振動数を小さくしたものであり、缶底の初期形状を曲面形状とすることについては、一切開示がない。
【0011】
【発明が解決しようとする課題】
本発明は、上記の事情にかんがみてなされたもので、打検時の缶内圧−周波数特性における周波数曲線の立上り点(立上り周波数)及び/又は傾きを変えることによって、打検音の周波数が“うなり”を生じる周波数帯域を回避するようにしたことを特徴とするものである。
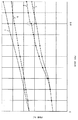
図1は、本発明の原理を説明する図であり、曲線1は、底面パネル部が平坦な場合の打検周波数特性を示し、缶内圧が80kPa付近で“うなり”を生じている状態を示している。
【0012】
図1において、曲線2〜4は、本発明の密封缶の打検周波数特性を示しており、曲線2の場合は、打検周波数特性の立上り点を高くして“うなり”を生じる周波数を回避した状態を示し、曲線3の場合は、打検周波数特性の傾きを緩くして“うなり”を生じる周波数を回避した状態を示し、曲線4の場合は、打検周波数特性の立上り点を高くするとともに傾きを緩くして“うなり”を生じる周波数帯域を回避した状態を示している。
なお、図1の曲線1〜4の打検周波数特性を有する密封缶は、底部の形状のみが異なるだけで他の条件(たとえば、材質,直径等)は同じである。
【0013】
【課題を解決するための手段】
曲線2〜4のような打検周波数特性を有するようにするため、本発明の密封缶は、次のような構成としてある。
すなわち、請求項1に記載の発明は、底部の外周に形成した円周状の接地部の内側に底面パネル部を有する密封缶において、前記底面パネル部の形状を、缶内圧50kPaと0のときの打検周波数の差が100〜2000Hzとなるような曲面形状とした構成としてある。
【0014】
また、請求項2に記載の発明は、底部の外周に形成した円周状の接地部の内側に底面パネル部を有する密封缶において、
底面パネル部が平面形状の密封缶の、
缶内圧が0のときの打検周波数をf0、
缶内圧が50kPaのときの打検周波数をf50、
f50−f0=fdとし、
底面パネル部が曲面形状の密封缶の
缶内圧が0のときの打検周波数をfRとし、
さらに、fR−f0=△fとしたときに、
△fがfdの0.15〜1.5倍の範囲となるような曲面形状とした構成としてある。
【0015】
密封缶を、上記のような構成とすると、“うなり”を生じない打検周波数特性を有する密封缶を得ることができる。
【0016】
上記密封缶において、好ましくは、前記底面パネル部が、缶内外の圧力が高い方から低い方へ膨出するようにしてある。
底面パネル部を、缶内外の圧力が低い方から高い方へ膨出するようにした缶においては、缶内圧を0から陽圧または陰圧にしていくと、打検周波数はいったん下降してから上昇する特性を示し、正確な打検結果を得ることができない。しかし、本発明のようにすれば、上記のような問題はなく、正確な打検を行うことが可能となる。
【0017】
底面パネル部の曲面形状としては、一定の曲率半径からなる球面形状とすることができる。この場合、上記密封缶の直径を40〜160mmとし、底面パネル部の曲率半径を200〜2000mmとすることが好ましい。
このようにすると、“うなり”を生じない打検周波数特性を有する密封缶を得ることができる。
なお、曲面形状としては、底面パネル部の中央の曲率半径を大きくし、端部の曲率半径を小さくしたような、非球面形状とすることもできる。この場合においても、球面形状のものと同様の効果を得ることができる。
【0018】
上記密封缶は、前記曲面形状をなす底面パネル部の任意箇所に、一又は複数の凸部及び/又は凹部を形成することが好ましい。
ここで、上記凸部及び/又は凹部は、点状又は筋状に形成することが好ましく、また、その前記点状の凸部及び/又は凹部を、前記底面パネル部の中央及び/又は同一円周上に等間隔に形成し、あるいは前記筋状の凸部及び/又は凹部を、前記底面パネル部に放射状に形成することができる。さらに、前記点状及び筋状の凸部及び/又は凹部を、前記底面パネル部に任意の図形を表すように形成することもできる。
【0019】
このようにすると、底面パネル部の曲げ剛性を大きくすることができるとともに、打検周波数特性の立上り点及び周波数特性の傾きを調整することができる。
【0020】
本発明は、2ピース缶および3ピース缶のいずれにも適用することができるが、底部と胴部の間に巻締め部を有しない2ピース缶(シームレス缶)に適用すると効果的である。
【0021】
さらに、上記密封缶は、底面パネル部にビード部を形成することが好ましい。
このようにビード部を形成すると、底部の耐圧強度が大きくなるので、缶内圧が一時的に変化しても(例えば、レトルト処理中に缶内圧が高くなっても)底部が変形することがなく、正確な打検を可能とする。
【0022】
【発明の実施の形態】
以下、本発明の実施形態にかかる密封缶について、図面を参照しつつ説明する。
【0023】
〔第一実施形態〕
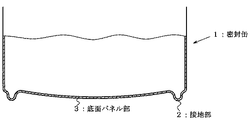
図2は、本発明の第一実施形態を示す底部断面図である。
図2に示す第一実施形態の密封缶1は、底部の外周に形成した円周上の接地部2の内側に、缶の外側に膨出した曲面形状の底面パネル部3を形成した構成となっている。この曲面形状の曲率は、缶内圧が0のときに、次のような曲率となるようにする。
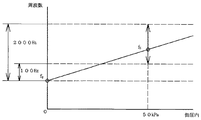
すなわち、図3に示すように、缶内圧が0のときの打検周波数fRと、缶内圧を50kPaとしたときの打検周波数fSとの差が100〜2000Hzとなるような曲率とする。ここで、fS−fR<100Hzとなると、打検周波数特性の傾きが緩くなりすぎて、圧力に対する分解能が低下してしまう。一方、fS−fR>2000Hzとなると、打検周波数が高くなり過ぎて測定が難しく実用的でなくなる。
【0024】
また、底面パネル部3の曲面形状の曲率は、次のように設定した範囲内となるようにしてもよい。
すなわち、底面パネル部3の形状が平面であって、
缶内圧が0のときの打検周波数をf0、
缶内圧が50kPaのときの打検周波数をf50、
f50−f0=fdとし、
また、底面パネル部3の形状が曲率半径Rであって、
缶内圧が0のときの打検周波数をfRとし、
さらに、fR−f0=△fとしたときに、
△fがfdの0.15倍から1.5倍の範囲
(△f=k・fd 0.15<k<1.5)
となるようにすることもできる。
【0025】
ここで、倍率kが、k<0.15となると底面パネル部3の曲率半径が大き過ぎて、底面パネル部が平面形状のものと同様の周波数帯域で“うなり”を生じてしまう。一方、k>1.5となると打検周波数が高くなり過ぎ測定が難しく実用的でなくなる。
【0026】
密封缶1における底面パネル部3の曲面形状の曲率は、上記のようにして決定するが、より具体的には、缶の直径が40〜160mmのときに、200〜2000mmとすることが好ましい。この範囲内とすると、打検音の周波数が高過ぎることがなく測定が容易であるとともに、周波数帯域も“うなり”を生じにくい範囲となる。
【0027】
ここで、底面パネル部3の曲面形状は、缶の内外において圧力の高い方から低い方へ膨出させることが好ましい。したがって、陽圧缶のときには内側から外側に向かって膨出するように形成し、陰圧缶の場合には缶の外側から内側に向かって膨出するように形成することが好ましい。
底面パネル部3の曲面形状を、缶の内外において圧力の低いほうから高い方へ膨出させた曲面形状とすると、缶内外の圧力を変化させたときに、打検周波数は、一度低くなってから再度高くなるため、打検結果の正確性に欠けることになる。
【0028】
本発明は、密封缶であれば、2ピース缶(シームレス缶),3ピース缶のいずれにも適用できるが、打検周波数に“うなり”を生じやすい2ピース缶に適用すると効果的である。
また、密封缶の材質は、金属缶であれば、アルミニウムあるいはスチールなどを用いた種々材質の缶に適用することができる。材質によって打検周波数が異なり、“うなり”を生じる周波数及び缶内圧も異なるが、本発明によれば、材質に応じて底面パネル部3の曲率半径を変えることにより及び後述する凸凹部を形成することにより、打検周波数を“うなり”の生じない周波数帯域のものとすることができる。
【0029】
また、2ピース缶の場合、図4に示すように、接地部2と底面パネル部3の間にビード部4を形成してもよい。ビード部4を形成すると、底部の耐圧強度が大きくなるので、缶内圧が一時的に変化しても(例えば、レトルト処理中に缶内圧が高くなっても)底部が変形することがなく、正確な打検を可能とする。
【0030】
〔第二実施形態〕
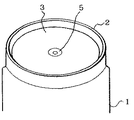
図5〜図7は、曲面形状をした底面パネル部に凹部を形成した第二実施形態の各態様を示す斜視図を示している。
図5は、曲面形状をした底面パネル部3の中央に一つの点状凹部5を形成した形態を示しており、図6は、曲面形状をした底面パネル部3の中央に凹部5を形成するとともに、その周辺には四つの点状の凹部5aが等間隔に形成した形態を示している。
【0031】
図7は、曲面形状をした底面パネル部3に、中心から120度の間隔で筋状の凹部6を放射状に形成した形態を示している。
また、図8は、曲面形状をした底面パネル部3に点状の凹部5aと筋状の凹部6を交互に形成したもので、図7に示す筋状凹部6の間にそれぞれ、点状凹部5aを形成した形態を示している。
【0032】
なお、上記した各形態にあっては、凹部の代わりに凸部を形成してもよく、また、凹部と凸部を混在させて形成してもよい。また、凹部及び凸部の形状は点状又は筋状の以外の形状とすることもでき、さらに、これら凹部及び凸部の大きさや配置は任意のものとすることができる。
【0033】
このように、曲面形状をした底面パネル部3に凹部及び/又は凸部を形成すると、密封缶1の底部の剛性を大きくすることができるとともに、凹部及び/又は凸部の数,大きさ,位置などを変えて形成することによって、打検周波数の立上げ点や周波数の変化具合(周波数特性の傾き)を変えることができる。
したがって、缶の種類ごとに“うなり”を生じない打検周波数を有する密封缶の製造が容易となる。
【0034】
〔実施例〕
(実施例1)
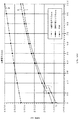
缶直径が52mmであって、底面パネル部が平面形状の密封缶、並びに、底面パネル部の曲率半径が200mm及び2000mmの密封缶について、それぞれ打検を行ったところ、図9に示すような結果となった。
解析結果から缶直径52mmにおいて、平面形状の密封缶は、缶内圧0のときの周波数f0が1400Hzで、缶内圧50kPaのときの周波数f50が2600Hzで、その周波数差fd(=f50−f0)は1200Hzであった。また、缶直径52mmにおける曲面形状の密封缶は、曲率半径が200mmの場合、缶内圧が50kPaと0のときの打検周波数はそれぞれ3600Hzと3200Hzで、その周波数の差は400Hzであり、曲率半径が2000mmの場合、缶内圧が50kPaと0のときの打検周波数はそれぞれ2650Hzと1600Hzで、その周波数の差は1050Hzであった。
すなわち、曲率半径が200mm及び2000mmのいずれの場合も、缶内圧が50kPaと0のときの打検周波数の差は100〜2000Hzの範囲内であり、△f(fR−f0)も、曲率半径が200mmの場合は1800Hz、曲率半径が2000mm場合は200Hzであって△f=k・fdのkは、それぞれ1.5〜0.17であり、0.15〜1.5の範囲内であった。
【0035】
なお、底面パネル部の曲率半径を2000mmとした場合、打検周波数は1600〜3150Hz(缶内圧0〜100kPa)に変化し、1800Hz(缶内圧10kPa)付近で“うなり”が生じた(図9の曲線3)。
しかし、実際の打検においては、缶内圧を0〜100kPaの範囲で変化させることはなく、通常は缶内圧20〜80kPaの範囲、広くても15〜90kPaの範囲内で行う。したがって、実際の打検時においては、底面パネル部の曲率半径が2000mmの缶であっても“うなり”を生じる周波数帯をさけた状態で検査を行うことが可能である。
【0036】
(実施例2)
缶直径が40mmで、底面パネル部が平面形状の密封缶の打検を行ったところ打検周波数が1900〜3100Hz(缶内圧0〜100kPa)に変化し、2900Hz付近で“うなり”が生じた(図10の曲線1)。
底面パネル部の曲率半径を200mmとした以外は、前記密封缶と同じ条件の密封缶の打検を行ったところ打検周波数は2900〜3700Hz(缶内圧0〜100kPa)に変化した。“うなり”は生じなかった(図10の曲線2)。
【0037】
(実施例3)
缶直径が52mmで、底面パネル部が平面形状の密封缶の打検を行ったところ打検周波数が1400〜3100Hz(缶内圧0〜100kPa)に変化し、1800Hz付近で“うなり”が生じた(図11の曲線1)。
底面パネル部の曲率半径を400mmとした以外は、前記密封缶と同じ条件の密封缶の打検を行ったところ打検周波数は2200〜3400Hz(缶内圧0〜100kPa)に変化した。“うなり”は生じなかった(図11の曲線2)。
【0038】
(実施例4)
底面パネル部の曲率半径を300mmとするとともに、点状の凹部を底部の中心に一つ及び円周上の6カ所に形成した以外は、前記実施例3の密封缶と同じ条件の密封缶の打検を行ったところ打検周波数は1900〜3200Hz(缶内圧0〜100kPa)に変化した。“うなり”は生じなかった(図11の曲線3)。
【0039】
(実施例5)
底面パネル部の曲率半径を300mmとするとともに、筋状の凹部を底部の中心から放射状に6カ所形成した以外は、前記実施例3の密封缶と同じ条件の密封缶の打検を行ったところ打検周波数は2000〜3100Hz(缶内圧0〜100kPa)に変化した。“うなり”は生じなかった(図11の曲線4)。
【0040】
【発明の効果】
以上のような構成からなる本願発明によれば、打検時に発生する打検音の周波数を、いわゆる“うなり”の生じない周波数帯域とすることができるので、2ピース缶などの密封缶における缶詰の検査を、打検法により高精度に行うことが可能となる。
【図面の簡単な説明】
【図1】図1は、本発明の原理を説明するための図である。
【図2】図2は、本発明の第一実施形態を示す底部断面図である。
【図3】底面パネル部の曲率半径を規定するための説明図である。
【図4】図4は、本発明のビード部を形成した実施形態の底部断面図である。
【図5】図5は、点状凹部を中心に形成した本発明の第二実施形態の底部斜視図である。
【図6】図6は、点状凹部を中心と同一円周上に形成した本発明の第二実施形態の底部斜視図である。
【図7】図7は、筋状凹部を放射状に形成した本発明の第二実施形態の底部斜視図である。
【図8】図8は、放射状の筋状凹部と点状の凹部を交互に形成した本発明の第二実施形態の底部斜視図である。
【図9】図9は、第1実施例における打検周波数特性を示す図である。
【図10】図10は、第2実施例における打検周波数特性を示す図である。
【図11】図11は、第3〜5実施例における打検周波数特性を示す図である。
【符号の説明】
1 密封缶
2 接地部
3 底面パネル部
4 ビード部
5,5a 点状凹部
6 筋状凹部
Claims (9)
- 缶の直径が40〜160mmで、底面パネル部の曲率半径が200〜2000mmであり、底部の外周に形成した円周状の接地部の内側に底面パネル部を有するシームレスの密封缶において、
底面パネル部が平面形状の密封缶の、
缶内圧が0のときの打検周波数をf0、
缶内圧が50kPaのときの打検周波数をf50、
f50−f0=fdとし、
底面パネル部が曲面形状の密封缶の
缶内圧が0のときの打検周波数をfRとし、
さらに、fR−f0=△fとしたときに、
△fがfdの0.15〜1.5倍の範囲となるような曲面形状としたことを特徴とする密封缶。 - 前記曲面形状をなす前記底面パネル部が、缶内外の圧力の高い方から低い方へ膨出することを特徴とした請求項1記載の密封缶。
- 前記底面パネル部の曲面形状が、球面形状であることを特徴とした請求項1又は2記載の密封缶。
- 前記曲面形状をなす底面パネル部の任意箇所に、一又は複数の凸部及び/又は凹部を形成したことを特徴とする請求項1〜3のいずれかに記載の密封缶。
- 前記凸部及び/又は凹部を、点状又は筋状に形成したことを特徴とする請求項4記載の密封缶。
- 前記点状の凸部及び/又は凹部を、前記底面パネル部の中央及び/又は同一円周上に等間隔に形成したことを特徴とする請求項4記載の密封缶。
- 前記筋状の凸部及び/又は凹部を、前記底面パネル部に放射状に形成したことを特徴とする請求項5記載の密封缶。
- 前記点状及び筋状の凸部及び/又は凹部を、前記底面パネル部に任意の図形を表すように形成したことを特徴とする請求項5記載の密封缶。
- 前記底面パネル部にビード部を形成したことを特徴とする請求項1〜8のいずれかに記載の密封缶。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001237003A JP4770084B2 (ja) | 2001-08-03 | 2001-08-03 | 密封缶 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001237003A JP4770084B2 (ja) | 2001-08-03 | 2001-08-03 | 密封缶 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003040235A JP2003040235A (ja) | 2003-02-13 |
| JP4770084B2 true JP4770084B2 (ja) | 2011-09-07 |
Family
ID=19068161
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001237003A Expired - Fee Related JP4770084B2 (ja) | 2001-08-03 | 2001-08-03 | 密封缶 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4770084B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5051333B2 (ja) * | 2005-08-05 | 2012-10-17 | 東洋製罐株式会社 | 密封容器の内面に付着した内容物の剥ぎ落し方法及びその装置 |
| FR2954296B3 (fr) * | 2009-12-23 | 2011-12-23 | Impress Group Bv | Boite de conserve metallique pour un produit alimentaire |
| JP6338317B2 (ja) * | 2012-10-04 | 2018-06-06 | 大和製罐株式会社 | 容器入りベーカリー製品の製造方法 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1593855A (en) * | 1976-11-16 | 1981-07-22 | Metal Box Co Ltd | Containers |
| JPS5639134A (en) * | 1979-09-10 | 1981-04-14 | Toyo Seikan Kaisha Ltd | Manufacture of canned food filled with inert gas |
| JPS5648954A (en) * | 1979-09-18 | 1981-05-02 | Toyo Seikan Kaisha Ltd | Vessel having aptitude to impact test |
| JPS6114998Y2 (ja) * | 1979-10-30 | 1986-05-10 | ||
| JPS56131152A (en) * | 1980-03-18 | 1981-10-14 | Toyo Seikan Kaisha Ltd | Striking inspecting can cover and sealed can |
| JP3396947B2 (ja) * | 1994-03-07 | 2003-04-14 | 東洋製罐株式会社 | 変形シームレス缶の製造方法 |
| JPH11193016A (ja) * | 1997-12-26 | 1999-07-21 | Toyo Seikan Kaisha Ltd | 内圧検査適性を有する低陽圧缶詰及びその缶体 |
| JP3409692B2 (ja) * | 1998-04-17 | 2003-05-26 | 東洋製罐株式会社 | 缶打検システム |
| JP2000203552A (ja) * | 1998-10-28 | 2000-07-25 | Mitsubishi Materials Corp | 缶 |
| JP2000128165A (ja) * | 1998-10-28 | 2000-05-09 | Mitsubishi Materials Corp | 缶 |
| JP3546733B2 (ja) * | 1998-12-25 | 2004-07-28 | 三菱マテリアル株式会社 | 缶の製造方法および製造装置 |
| JP2003128060A (ja) * | 2001-10-29 | 2003-05-08 | Toyo Seikan Kaisha Ltd | 変形シームレス缶およびその製造方法 |
-
2001
- 2001-08-03 JP JP2001237003A patent/JP4770084B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003040235A (ja) | 2003-02-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1103470A1 (en) | Metal can having a pressure control device | |
| JP2003040235A (ja) | 密封缶 | |
| EP0693010B1 (en) | A method of controlling the closing of a can or container, as well as a closing machine for carrying out the method | |
| JP2001272385A (ja) | 線形予測係数法を用いた打検方法および打検装置 | |
| JP3409692B2 (ja) | 缶打検システム | |
| JP4492311B2 (ja) | 打検装置及び打検方法 | |
| JP6701891B2 (ja) | 打検装置及び打検方法 | |
| JPS6114998Y2 (ja) | ||
| JP2004017977A (ja) | 打検適性に優れた容器 | |
| JP6439387B2 (ja) | 打検装置及び打検方法 | |
| JP4112689B2 (ja) | 陽圧用シームレス缶 | |
| JP2002148133A (ja) | 密封容器の内圧検査方法及び装置 | |
| JP2019184415A (ja) | 超音波探傷方法及び装置 | |
| JP2005172759A (ja) | 缶の内圧検査方法 | |
| JPS6135059B2 (ja) | ||
| US7673491B2 (en) | Method for testing can ends | |
| JPS5938139B2 (ja) | 打検向密封金属蓋 | |
| US20210339935A1 (en) | Can lid | |
| JP4450127B2 (ja) | 密封容器の内圧検査方法 | |
| JP3314693B2 (ja) | 充填缶の良否判別方法および装置 | |
| JPS6242692B2 (ja) | ||
| JPH05332870A (ja) | 平底型真空断熱容器の試験方法 | |
| JP2000129434A (ja) | スパッタリング用ターゲットの検査方法 | |
| JPS5833053Y2 (ja) | 絞りとしごき加工を施した金属製底付罐胴の底部構造 | |
| JPS6340438Y2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080708 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20110221 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110301 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110421 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20110524 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20110606 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140701 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4770084 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140701 Year of fee payment: 3 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140701 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140701 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |