JP4800675B2 - 粘着シート状材料 - Google Patents

粘着シート状材料 Download PDF

Info

Publication number
JP4800675B2
JP4800675B2 JP2005170700A JP2005170700A JP4800675B2 JP 4800675 B2 JP4800675 B2 JP 4800675B2 JP 2005170700 A JP2005170700 A JP 2005170700A JP 2005170700 A JP2005170700 A JP 2005170700A JP 4800675 B2 JP4800675 B2 JP 4800675B2
Authority
JP
Japan
Prior art keywords
sheet
groove
pressure
sensitive adhesive
micrometers
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Lifetime
Application number
JP2005170700A
Other languages
English (en)
Other versions
JP2006342285A (ja
Inventor
浩司 谷口
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Sekisui Chemical Co Ltd
Original Assignee
Sekisui Chemical Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Sekisui Chemical Co Ltd filed Critical Sekisui Chemical Co Ltd
Priority to JP2005170700A priority Critical patent/JP4800675B2/ja
Publication of JP2006342285A publication Critical patent/JP2006342285A/ja
Application granted granted Critical
Publication of JP4800675B2 publication Critical patent/JP4800675B2/ja
Anticipated expiration legal-status Critical
Expired - Lifetime legal-status Critical Current

Links

Images

Landscapes

  • Adhesive Tapes (AREA)
  • Adhesives Or Adhesive Processes (AREA)

Description

本発明は、単位面積あたりに少なくとも複数の溝状凹部が存在する凹凸表面をもつことにより、貼り付け時やその後の外観を損なうおそれのある不具合の全てを効果的に低減することが可能な粘着シート状材料に関する。
樹脂製等のシート状基材の一方の面に粘着剤層を予め具備した粘着シート状材料は、テープやフィルム、シート等さまざまに用いられる。そして、この粘着シート状材料は、それぞれの用途に応じて種々の品質が要求されるが、一般に表面化粧装飾用として用いられる粘着シート状材料の場合、建築物壁面やその他什器等の表面(おもに屋内に位置・設置する面状部位)の外観装飾のために用いられることから、その色彩や装飾(柄)など高い意匠性が求められる。
そして、それらと同様に貼り付ける下地材を隠蔽すること(以下 隠蔽性)やそれ自体の施工性(貼り付け易さ)についても充分な品質が要求される。たとえば、高度な接着力(安定性)が要求されることもその範疇といえる。また、接着(施工)にあたっては確実に下地材を隠蔽することの範疇としてその凹凸や微細な起伏を効果的に除去せしめる下地の処理技術も併せて要求されることが多い。同様に平面でない施工面に対しては種々の技法を用いて樹脂シートを追従させることも必要とされ、追従させるために延伸されたシートを狙いの貼り付け位置に固定せしめるだけの充分強固な接着力が要求されることは云うまでもない。
一方で粘着シート状材料は、シート状基材の片側全面に粘着剤層が形成されていることがほとんどであり、その貼付にあたっては上記のような高度な配慮が必要とされることと併せ、その他全体の「仕上がり」を意識した緻密な作業を伴うことから高い「貼付技術」が必要となる。
すなわち、粘着テープやフィルム等の粘着シート状材料は、従来、被着体の所定の部位に粘着シート状材料を、皺がよらないようにまたエアー噛みが発生しないように注意しながら手作業で圧着するとともに、エアー噛みが発生したような場合には、スキージ等を押し当てて、その膨張部分を移動させて被着体と粘着テープの間からエアーを抜き去りながら貼り付けられるようになっていて、かなり作業に熟練度を要する。
ところで、十分な接着力を確保するために、粘着シート状材料の貼り付け前に貼り付け面に予めプライマーを塗布しておくことがあるが、貼り付け面にプライマーを予め塗布しておいた場合、初期状態では、エアーの噛み込みがなく貼着できたとしても、経時的にプライマーからガスが発生し、このガスにより接着が剥がれたり、ガスが噛み込んで部分的に膨れが生じ、外観不良を招くことがある。
また、一般的な施工法によれば、粘着シート状材料は、被着体の所定位置に位置決めされたのち、粘着シート状材料全体を順に被着体に圧着していく。また、圧着の際は貼付治具として平面端部を持つ「スキージ」を用いられることが一般的である。しかし、一定の圧着圧力で押圧された粘着シートは全面積部位において瞬時に被着体とシールされることは少なく微視的に一定の空隙を保持した状態で施工が完了されることが多い。その際巻き込まれた気体が、シートのシール側にランダムに拡散している状態から、経時的に気温や湿度の影響によって表面化粧シートや粘着剤層全体が収縮や膨張を繰り返すことにより比較的一定体積の空隙に移行集中し、シールを崩壊(もしくはシールが形成されることを阻害)しシート表面外側からも確認出来る程度に集中することで不具合となる。
そこで、粘着剤層の被着体側の貼り付け面に、シートの端縁で開口する微細な溝を形成した粘着シート状材料(たとえば、特許文献1参照)が既に提案されている。
すなわち、上記特許文献1の粘着シート状材料の場合、粘着剤層の貼り付け面にシート状材料の端縁で開口する微細な溝が形成されているので、粘着シート状材料を押さえれば、この溝を介して噛み込もうとするエアーがシート状材料の端縁の開口から外部に押し出され、エアーの噛み込みのないきれいな貼着状態が常に得られる。
しかし、上記特許文献1の粘着シート状材料は、風雨等に晒される場所や、水濡れしやすい場所に貼り付けた場合、粘着シート状材料の端縁に開口する溝の開口端から雨水等の水が毛細管現象によって溝状凹部内に入り込み、この水によって粘着剤の粘着力が阻害されて、粘着シート状材料が剥がれたり、通風のよい場所に貼り付けた場合、溝の開口端から風が入り込みその風圧で剥離したりしやすいという問題がある。
特許第3550096号公報
本発明は、上記事情に鑑みて、貼り付け時やその後の外観を損なう恐れのある不具合の全てを効果的に低減することが可能な粘着シート状材料を提供することを目的としている。
上記目的を達成するために、本発明の請求項1に記載の粘着シート状材料(以下、「請求項1のシート状材料」と記す)は、単層又は複数層からなるシート状基材の一方の面に粘着剤層が形成された粘着シート状材料であって、前記粘着剤層は、貼り付け面に二次元平面方向に線状に延長する平面パターンをなすように凹設された溝状凹部を複数備え、該溝状凹部は、幅が0.05×10 3 〜0.5×10 3 マイクロメートル、深さが0.05×10 3 〜0.5×10 3 マイクロメートル、直線状部分の長さが5.0×10 3 マイクロメートル以下であり、これらの溝状凹部は、隣り合う平面パターンの溝状凹部が互いに非連通状態をなし、前記貼り付け面内で任意に選ばれたすべての面積400×106平方マイクロメートルの仮想正方形内に2つ以上存在するとともに、粘着シート状材料の端縁および粘着シート状材料の切断縁から50×103マイクロメートル離れて位置する前記仮想正方形内に存在する少なくとも1つの溝状凹部がシート状材料の端縁およびシート状材料の切断縁で非開口状態となるようにそれぞれ形成されていることを特徴としている。
本発明の請求項2に記載の粘着シート状材料(以下、「請求項2のシート状材料」と記す)は、請求項1のシート状材料において、同一の平面パターンの溝状凹部が、10×103マイクロメートル以上の繰り返しピッチで形成されていることを特徴としている。
本発明の請求項3に記載の粘着シート状材料(以下、「請求項3のシート状材料」と記す)は、請求項1又は請求項2のシート状材料において、剥離シートが粘着剤層の貼り付け面に添設されていることを特徴としている。
本発明の請求項4に記載の粘着シート状材料(以下、「請求項4のシート状材料」と記す)は、請求項3のシート状材料において、剥離シートは、粘着剤層との当接面に溝状凹部に、溝状凹部の反転パターンで、溝状凹部に嵌合する突条部を備えていることを特徴としている。
本発明のシート状材料において、溝状凹部は、貼り付け面内で任意に選んだ面積400×106平方マイクロメートルの仮想正方形内に2つ以上の溝状凹部が存在するとともに、シート状材料の端縁およびシート状材料の切断縁から50×103マイクロメートル離れて位置する上記仮想正方形内に存在する少なくとも1つの溝状凹部がシート状材料の端縁およびシート状材料の切断縁で非開口状態となるようにそれぞれ形成されている必要があるが、その理由は、面積400×106平方マイクロメートルの仮想正方形内に溝状凹部が1つしか存在しない、あるいは、シート状材料の端縁およびシート状材料の切断縁から50×103マイクロメートル離れて位置する上記仮想正方形内に存在する少なくとも1つの溝状凹部がシート状材料の端縁およびシート状材料の切断縁で開口状態になる場合、シート状材料の端縁あるいはシート状材料の切断縁で開口する溝状凹部の開口端から雨水などの水が内部に入り込む面積が大きく、毛細管現象によって溝状凹部内に入り込んだ水や、溝状凹部に入り込んだ風の風圧によって粘着剤層が被着体から剥がれたりしやすいという問題があるためである。
また、溝状凹部の形状は、粘着剤層の貼り付け面と被着体の間に巻き込まれた気体を充分に拡散することができれば、特に限定されないが、二次元平面方向に延長して設けられ、各溝状凹部の幅が、0.05〜0.5×10³マイクロメートルであること、各溝状凹部の深さが0.05〜0.5×10³マイクロメートルであることが好ましい。
すなわち、溝状凹部の幅が0.05×10³マイクロメートル未満では巻き込まれた気体を充分に拡散しきれないことにより、局所的に気体が滞留してしまい一旦形成された被着体に被着された部分が剥離する恐れがあり、溝状凹部の幅が0.5×10³マイクロメートルを超えると、以上の幅の溝状凹部が形成された貼付後の意匠表面へ凹凸形状が顕わになってしまい外観上の不具合を呈する恐れがある。
各溝状凹部の深さが0.05×10³マイクロメートル未満では、充分に気体を保持出来ない恐れがあり、0.5×10³マイクロメートルを超えると、シート表層化粧側に凹凸が顕れ、外観不良を引き起こす恐れがある。
各溝状凹部の平面形状は、特に限定されないが、一端から他端に向かって1本に連続していても構わないし、互いに連結されていれば、二次元的に複数に分岐していても構わない。また、異なるパターンの溝状凹部が混在していても構わない。異なるパターンの溝状凹部が混在する場合、同一パターンの溝状凹部が周期的に繰り返されても構わないし、各パターンの溝状凹部が不規則に設けられていても構わない。
ただし、作製に対する負荷が軽減することから同一パターンの溝状凹部が一定の繰り返し周期を持ったパターンであることが好ましい。具体的には請求項2のシート状材料のように、繰り返しピッチが10×103マイクロメートル以上であることが好ましく、20×103マイクロメートル以上であることがより好ましい。
さらに、溝状凹部は、各溝状凹部の直線状部分の長さが5.0×10³マイクロメートル以下であることが好ましい。
すなわち、直線状部分の長さが、5.0×10³マイクロメートルより長い場合、シート状材料全体をシート状基材の表面意匠側に折れ曲がり易くならしめ、折り曲がりによるシート状基材の白化や痕の発生を助長する恐れがある。
本発明の粘着シート状材料の製造方法としては、特に限定されないが、たとえば、シート状基材の一方の面に予め塗工された粘着剤層を形成する粘着剤の表面に溝状凹部の反転パターンの突条部を型面に備えた型を押し当て溝状凹部を形成する方法や、予め溝状凹部の反転パターン、すなわち、溝状凹部に嵌合する形状の突条部を剥離面(離型面)に備えた剥離シート(離型紙)に粘着剤層を形成する粘着剤を塗布したのち、粘着剤の表面にシート状基材を貼り合わせる方法等が挙げられる。
上記前者の製造方法において、型としては、特に限定されず、たとえば、ロール状、板状等が挙げられるが、後者の製造方法に用いた突条部を剥離面に備えた剥離シートを型として用いるようにしても構わない。
なお、本発明の製造方法は、上記以外にもいろいろな方法が考えられるが、何れの方法においても一定の繰り返し周期をもった突条部パターンを有していれば、その製造における負荷が軽減するといえる。則ち、最小単位の繰り返しパターンを転写していくことでその剥離シートや直接粘着面に転写する型(マスターピース)においても、作製に対する負荷が軽減することから一定の繰り返し周期を持ったパターンであることは重要であるといえる。また、この製法での実現のためには「型」の離型処理など必要な処理は伴う。
本発明におけるシート状基材としては、特に限定されないが、一般的にはポリ塩化ビニルを主成分とした塩ビ樹脂系のシートが用いられることが多い。しかし、ポリオレフィン系、ポリエステル系など種々の樹脂製シートによるものでも構わないし、これらの樹脂と紙や布等の積層体でも構わない。
シート状基材を構成する樹脂材料には、必要に応じて各種の柔軟化剤や補強剤などの付与剤や難燃剤、また意匠性や隠蔽性を高めるための着色剤や充填剤が混合されていても良く、さらに高い意匠性を求められる場合においては所望の印刷層が施されていても構わない。併せてその印刷層の保護層が具備されていても一向に性能に支障は来たさない。同様に、実用物性に影響を与えない範疇で酸化防止剤(老化防止剤)、熱安定剤、光安定剤、紫外線吸収剤、滑剤、帯電防止剤、防曇剤、成形加工助剤等の各種添加剤が1種類又は2種類以上配合されても良い。
上記シート状基材の作製方法としては、特に限定されるものではないが、シート状基材が樹脂のみから形成される場合、例えば、予め作製した組成物を押出機にて溶融混練して押出し、Tダイやサーキュラーダイ等を用いて、シート状に成形する方法や、組成物を有機溶剤のような溶媒に溶解又は分散させた後、キャスト方式でシート状に成形する方法、又は、組成物を溶融混練した後ロール成型機によりカレンダリング方式で延転成形するカレンダ成形等が挙げられる。
上記粘着剤層の厚みは特に限定されるものではないが、施工・貼付前の厚み(最厚部)で10〜60マイクロメートルであることが好ましい。10マイクロメートル未満であると、粘着力が不充分となることがあり、60マイクロメートルを超えても、厚みが増大して化粧シートや装飾粘着シートの用途に適さないことがある。
本発明の粘着剤層を形成するために用いられる粘着剤としては、従来の粘着シート状材料に使用されている公知の粘着剤を用いることができ、特に限定されるものではないが、例えば、エラストマー系(ゴム系)粘着剤、アクリル樹脂系粘着剤、ポリビニルエーテル樹脂系粘着剤、シリコーン樹脂系粘着剤等の各種粘着剤が挙げられ、好適に用いられる。
上記粘着剤の形態は、特に限定されるものではなく、例えば、溶剤型粘着剤、非水エマルジョン型粘着剤、エマルジョン型粘着剤、ディスパージョン型粘着剤、ホットメルト型粘着剤、例えば紫外線のような活性エネルギー線で硬化(重合)し得るモノマー型もしくはオリゴマー型粘着剤等のいずれの形態であっても良い。又、上記粘着剤は、架橋型粘着剤であっても良いし、非架橋型粘着剤であっても良く、1液型粘着剤であっても良いし、2液以上の多液型粘着剤であっても良い。
さらに、本発明で用いられる粘着剤は、特に限定されるものではないが、難燃性を有する粘着剤であることが好ましい。前記本発明の化粧シートの裏面(非化粧面/被着体側)に難燃性粘着剤からなる粘着剤層を形成することにより、本発明の化粧シートの難燃性はより優れたものとなる。また、一旦形成された溝状凹部を恒久的に保持されやすくするために、形状付与後に架橋、重合等により硬化せしめることが好ましい。形状を保持することにより、本発明の粘着剤層の弾性率は高くなり、残存(巻き込んだ)気体を保持する空隙を安定的に形作り易く、保持する能力に富むこととなる。
上述の通り、本発明の粘着剤層を形成する粘着剤は、刺激により架橋する架橋成分を含有することが好ましい。上記刺激により架橋する架橋成分としては、例えば、分子内にラジカル重合性の不飽和結合を有してなるアクリル酸アルキルエステル系及び/又はメタクリル酸アルキルエステル系の重合性ポリマーと、ラジカル重合性の多官能オリゴマー又はモノマーとを主成分とし、必要に応じて光重合開始剤を含んでなる光硬化型接着性樹脂や、分子内にラジカル重合性の不飽和結合を有してなるアクリル酸アルキルエステル系及び/又はメタクリル酸アルキルエステル系の重合性ポリマーと、ラジカル重合性の多官能オリゴマー又はモノマーとを主成分とし、熱重合開始剤を含んでなる熱硬化型接着性樹脂等からなるものが挙げられる。
上記重合性ポリマーは、例えば、分子内に官能基を持った(メタ)アクリル系ポリマー(以下、官能基含有(メタ)アクリル系ポリマーという)をあらかじめ合成し、分子内に上記の官能基と反応する官能基とラジカル重合性の不飽和結合とを有する化合物(以下、官能基含有不飽和化合物という)と反応させることにより得ることができる。
上記官能基含有(メタ)アクリル系ポリマーは、常温で粘着性を有するポリマーとして、一般の(メタ)アクリル系ポリマーの場合と同様に、アクリル酸アルキルエステル及び/又はメタクリル酸アルキルエステルを主モノマーとし、これと官能基含有モノマーと、更に必要に応じてこれらと共重合可能な他の改質用モノマーとを常法により共重合させることにより得られるものである。
上記官能基含有モノマーとしては、例えば、アクリル酸、メタクリル酸等のカルボキシル基含有モノマー;アクリル酸ヒドロキシエチル、メタクリル酸ヒドロキシエチル等のヒドロキシル基含有モノマー;アクリル酸グリシジル、メタクリル酸グリシジル等のエポキシ基含有モノマー;アクリル酸イソシアネートエチル、メタクリル酸イソシアネートエチル等のイソシアネート基含有モノマー;アクリル酸アミノエチル、メタクリル酸アミノエチル等のアミノ基含有モノマー等が挙げられる。
上記共重合可能な他の改質用モノマーとしては、例えば、酢酸ビニル、アクリロニトリル、スチレン等の一般の(メタ)アクリル系ポリマーに用いられている各種のモノマーが挙げられる。
上記官能基含有(メタ)アクリル系ポリマーに反応させる官能基含有不飽和化合物としては、上記官能基含有(メタ)アクリル系ポリマーの官能基に応じて上述した官能基含有モノマーと同様のものを使用できる。例えば、上記官能基含有(メタ)アクリル系ポリマーの官能基がカルボキシル基の場合はエポキシ基含有モノマーやイソシアネート基含有モノマーが用いられ、同官能基がヒドロキシル基の場合はイソシアネート基含有モノマーが用いられ、同官能基がエポキシ基の場合はカルボキシル基含有モノマーやアクリルアミド等のアミド基含有モノマーが用いられ、同官能基がアミノ基の場合はエポキシ基含有モノマーが用いられる。
上記多官能オリゴマー又はモノマーとしては、分子量が10×103以下であるものが好ましく、より好ましくは光照射による粘着剤層の三次元網状化が効率よくなされるように、その分子量が5×10³以下でかつ分子内のラジカル重合性の不飽和結合の数が2〜20個のものである。このようなより好ましい多官能オリゴマー又はモノマーとしては、例えば、トリメチロールプロパントリ(メタ)アクリレート、テトラメチロールメタンテトラ(メタ)アクリレート、ペンタエリスリトールトリ(メタ)アクリレート、ペンタエリスリトールテトラ(メタ)アクリレート、ジペンタエリスリトールモノヒドロキシペンタ(メタ)アクリレート、ジペンタエリスリトールヘキサ(メタ)アクリレート等が挙げられる。その他、1,4−ブチレングリコールジ(メタ)アクリレート、1,6−ヘキサンジオールジ(メタ)アクリレート、ポリエチレングリコールジ(メタ)アクリレート、市販のオリゴエステル(メタ)アクリレート等が挙げられる。これらの多官能オリゴマー又はモノマーは、単独で用いられてもよく、2種以上が併用されてもよい。
上記熱重合開始剤としては、熱により分解し、重合硬化を開始する活性ラジカルを発生するものが挙げられ、具体的には例えば、ジクミルパーオキサイド、ジ−t−ブチルパーオキサイド、t−ブチルパーオキシベンゾエール、t−ブチルハイドロパーオキサイド、ベンゾイルパーオキサイド、クメンハイドロパーオキサイド、ジイソプロピルベンゼンハイドロパーオキサイド、パラメンタンハイドロパーオキサイド、ジ−t−ブチルパーオキサイド等が挙げられるが特に限定されるものではない。ちなみに、これらの熱重合開始剤のうち市販されているものであっても特に限定されるものではない。また、これら熱重合開始剤は、単独で用いられてもよく、2種以上が併用されてもよい。
上記熱硬化型接着性樹脂等の後硬化型接着性樹脂は、熱による刺激により接着性樹脂の全体が均一にかつ速やかに重合架橋して一体化するため、重合硬化によるゴム状領域のtanδの減少が著しくなり、粘着力が低下する。更に、上記後硬化型接着性樹脂を含有する本発明の接着性物質に、熱等による刺激を与えると、接着性物質全体のゴム状領域のtanδが減少して硬化するため、接着剤層内の空隙の保持力が向上する。これらの効果は、凹凸形状を形成せしめる際に架橋が進行した場合に効果的に顕れる。
本発明の粘着シート状材料を被着体に貼り付ける方法としては、特に限定されないが、被着体の所定位置にまず位置決めしたのち、粘着剤層の貼り付け面を順に被着体に圧着していく方法が一般的である。そして、圧着の際の治具として平面端部を持つスキージを用い、圧着面全体を僅かな隙無く圧着する(押しつける)ことが好ましい。
本発明にかかる粘着シート状材料は、以上のように構成されているので、貼付初期の位置決め性を向上させるとともに、貼り付け時やその後の外観を損なう恐れのある不具合の全てを効果的に低減することが可能となる。
すなわち、粘着シート状材料の端縁および粘着シート状材料の切断縁から50×103マイクロメートル離れて位置する上記仮想正方形内に存在する少なくとも1つの溝状凹部がシート状材料の端縁およびシート状材料の切断縁で非開口状態となるようにそれぞれ形成されているので、毛細管現象により内部へ拡散しようとする液体はその溝状凹部が閉ざされた空隙となるため、その溝状凹部内を拡散する速度が抑制される。気体についても同様に、通風の極端に良い部位へ施工された場合においてもシート全体に気体が通り抜けることなく一定の範疇で拡散が抑制されることから接着力低下の抑制に効果的であるといえる。したがって、水の浸入や風圧による剥離の問題がなくなる。
また、貼り付け面内で任意に選らばれたすべての面積400×106平方マイクロメートルの仮想正方形内に2つ以上溝状凹部が存在するので、実用施工時に巻き込まれた気体を効果的に拡散せしめ狭小部位に集積させることを回避し、貼付施工後に表面側外観性能を損なうことを低減させ、且つ貼付速度を損なうことのない容易な貼付施工を可能にすることができる。しかも、外部から異物(気液体)が混入し、溝状凹部と被着体との間に形成された空隙に毛細管現象が起こり拡散していく際において一定の範疇で不具合の発生を留めることが可能となる。
特に、請求項2のシート状材料のように、同一パターンの溝状凹部が、10×103マイクロメートル以上の繰り返しピッチで形成されている構成とすれば、溝状凹部の作製に対する負荷が軽減する。
また、請求項1のシート状材料のように、各溝状凹部の直線状部分の長さが5.0×10³マイクロメートル以下である構成とすれば、シート状材料全体がシート状基材の表面意匠側に折れ曲がりシート状基材の白化や痕の発生を招いたりすることがない。
以下に、本発明を、その実施の形態をあらわす図面を参照しつつ詳しく説明する。
図1および図2は、本発明にかかる粘着シート状材料の1つの実施の形態をあらわしている。
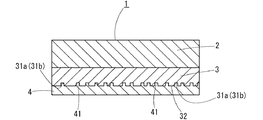
図1に示すように、この粘着シート状材料1は、シート状基材2と、粘着剤層3と、剥離シート4とから形成されている。
シート状基材2は、ポリ塩化ビニル、ポリエステル等の樹脂で形成されている。
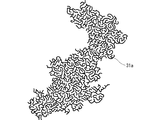
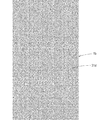
粘着剤層3は、図2に示すように、互いに非連通状態の異なる平面パターン、すなわち、図3に示すようなパターンAの溝状凹部31a、および図4に示すようなパターンBの溝状凹部31bが、同一パターンの溝状凹部31a(31b)同士が、10×103マイクロメートル以上の繰り返しピッチとなるように貼り付け面32に形成されている。
各溝状凹部31a(31b)は、貼り付け面32内の隣接する部分より凹設されているとともに、貼り付け面32内で任意に選んだすべての面積400×106平方マイクロメートルの仮想正方形5内に2つ以上の溝状凹部31a(31b)が存在するとともに、粘着シート状材料1の端縁および粘着シート状材料1の切断縁から50×103マイクロメートル離れて位置する上記仮想正方形5内に存在する少なくとも1つの溝状凹部が粘着シート状材料1の端縁および粘着シート状材料1の切断縁で非開口状態となるようにそれぞれ形成されている。
また、各溝状凹部31a(31b)は、直線状部分の長さが5.0×10³マイクロメートル以下となっている。
剥離シート4は、離型面に溝状凹部31の反転パターンの突条部41を備え、各突条部41が一致する溝状凹部31a(31b)に嵌合するように粘着剤層3に添設されている。
そして、この粘着シート状材料1は、シート状基材2の一方の面に粘着剤層3を形成する粘着剤を塗布した後、剥離シート4の離型面を粘着剤に押しあてて突条部を粘着剤に食い込ませることによって、突条部形状が転写されて粘着剤層3が形成されている。
以下に、本発明の具体的な実施例と、その比較例を説明する。
(実施例1)
図3に示すパターンAの溝状凹部31a、および図4に示すパターンBの溝状凹部31bが図2に示すように互いに非連通状態で粘着剤層3の貼り付け面32に形成されている粘着シート状材料1を得た。
この粘着シート状材料1は、貼り付け面内で任意に選らばれたすべての面積400×106平方マイクロメートルの仮想正方形5内に溝状凹部31a(31b)が2つ以上存在し、かつ、粘着シート状材料1の端縁から50×103マイクロメートル離れて位置する仮想正方形5内に存在する少なくとも1つの溝状凹部31a(31b)が粘着シート状材料1の端縁で非開口状態となっていた。また、各溝状凹部31a(31b)は、いずれも、凹部巾が0.35〜0.40mm、凹部深さが0.25mmであった。
(比較例1)
図5に示すように、凹部巾が0.45〜0.55mm、凹部深さが0.50mmの溝状凹部31cが格子状に形成され、かつ、すべての溝状凹部31cが交点で連結されている粘着シート状材料1aを得た。
(比較例2)
図5に示すように、凹部巾が0.8〜0.9mm、凹部深さが1.0mmで、略魚鱗状をした溝状凹部31dが規則正しく並べられるとともに、すべての溝状凹部31dが隣接する溝状凹部31dと連結されている粘着シート状材料1bを得た。
上記実施例1、比較例1、2で得られた粘着シート状材料1、1a、1bのそれぞれについて、初期接着状態、経時接着状態、耐水性、表層での柄確認を実施し、その結果を以下の表1に示した。
なお、初期接着状態については、JIS Z 0237に準拠したピール剥離強度測定試験(ステンレス下地)において、接着20分後で2kg以上を良好とした。
経時接着状態については、JIS Z 0237に準拠したピール剥離強度測定試験(ステンレス下地)において、接着24時間後で2kg以上を良好とした。
耐水性については、40℃に保温した温水浴槽に24時間浸漬後400平方マイクロメートル以上の剥離箇所が認められた場合を「剥離有り:×」、それ以外を「剥離ナシ:○」とした。
表層での柄確認については、表層側から溝状凹部の形状が認められれば×、それ以外を○とした。
Figure 0004800675
本発明にかかる粘着シート状材料の1つの実施の形態をあらわす断面図である。 図1の粘着シート状材料の貼り付け面の溝状凹部のパターン配置を模式的に説明する図である。 図2のパターンAの溝状凹部の詳細図である。 図2のパターンBの溝状凹部の詳細図である。 比較例1で作製した粘着シート状材料の溝状凹部のパターンを模式的に説明する図である。 比較例2で作製した粘着シート状材料の溝状凹部のパターンを模式的に説明する図である。
符号の説明
1 粘着シート状材料
2 シート状基材
3 粘着剤層
31 溝状凹部
32 貼り付け面
4 剥離シート
41 突条部
5 仮想正方形

Claims (4)

  1. 単層又は複数層からなるシート状基材の一方の面に粘着剤層が形成された粘着シート状材料であって、
    前記粘着剤層は、貼り付け面に二次元平面方向に線状に延長する平面パターンをなすように凹設された溝状凹部を複数備え、
    該溝状凹部は、幅が0.05×10 3 〜0.5×10 3 マイクロメートル、深さが0.05×10 3 〜0.5×10 3 マイクロメートル、直線状部分の長さが5.0×10 3 マイクロメートル以下であり、
    これらの溝状凹部は、
    隣り合う平面パターンの溝状凹部が互いに非連通状態をなし、
    前記貼り付け面内で任意に選ばれたすべての面積400×106平方マイクロメートルの仮想正方形内に2つ以上存在するとともに、粘着シート状材料の端縁および粘着シート状材料の切断縁から50×103マイクロメートル離れて位置する前記仮想正方形内に存在する少なくとも1つの溝状凹部がシート状材料の端縁およびシート状材料の切断縁で非開口状態となるようにそれぞれ形成されていることを特徴とする粘着シート状材料。
  2. 同一の平面パターンの溝状凹部が、10×103マイクロメートル以上の繰り返しピッチで形成されている請求項1に記載の粘着シート状材料。
  3. 剥離シートが粘着剤層の貼り付け面に添設されている請求項1または請求項2に記載の粘着シート状材料。
  4. 剥離シートは、粘着剤層との当接面に溝状凹部に、溝状凹部の反転パターンで、溝状凹部に嵌合する突条部を備えている請求項3に記載の粘着シート状材料。
JP2005170700A 2005-06-10 2005-06-10 粘着シート状材料 Expired - Lifetime JP4800675B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2005170700A JP4800675B2 (ja) 2005-06-10 2005-06-10 粘着シート状材料

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2005170700A JP4800675B2 (ja) 2005-06-10 2005-06-10 粘着シート状材料

Publications (2)

Publication Number Publication Date
JP2006342285A JP2006342285A (ja) 2006-12-21
JP4800675B2 true JP4800675B2 (ja) 2011-10-26

Family

ID=37639476

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2005170700A Expired - Lifetime JP4800675B2 (ja) 2005-06-10 2005-06-10 粘着シート状材料

Country Status (1)

Country Link
JP (1) JP4800675B2 (ja)

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2019193468A1 (en) * 2018-04-04 2019-10-10 3M Innovative Properties Company Transfer tape with fluid egress channels
EP3774326A4 (en) * 2018-04-04 2022-05-04 3M Innovative Properties Company CHAOTIC NONCONTINUOUS STRUCTURES FOR FUNCTIONAL ADHESIVE SYSTEMS

Families Citing this family (8)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2010180271A (ja) * 2009-02-03 2010-08-19 Lintec Corp 易貼付性粘着シート及びその製造方法
DE102012215345A1 (de) * 2012-08-29 2014-03-06 Tesa Se Gerilltes Klebeband
WO2017057412A1 (ja) * 2015-09-28 2017-04-06 リンテック株式会社 粘着シート、及び粘着シートの製造方法
WO2017057405A1 (ja) * 2015-09-28 2017-04-06 リンテック株式会社 粘着シート、及び粘着シートの製造方法
JP6892186B2 (ja) * 2015-09-28 2021-06-23 リンテック株式会社 粘着シート、及び粘着シートの製造方法
JP7141026B2 (ja) * 2015-09-28 2022-09-22 リンテック株式会社 粘着シート、及び粘着シートの製造方法
JP6978162B2 (ja) * 2015-09-28 2021-12-08 リンテック株式会社 粘着シート、及び粘着シートの製造方法
US10655036B2 (en) 2015-09-28 2020-05-19 Lintec Corporation Adhesive sheet and adhesive sheet production method

Family Cites Families (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS5978285A (ja) * 1982-10-28 1984-05-07 Mitsui Toatsu Chem Inc 粘着フイルム
JPH07278508A (ja) * 1994-04-13 1995-10-24 Rikidain Kk 粘着性シート
JPH10219208A (ja) * 1997-02-07 1998-08-18 Nippon Denshi Seiki Kk 空気泡の均一分散が可能な粘着シート
JP2003225962A (ja) * 2002-02-01 2003-08-12 Oji Paper Co Ltd 粘着ラベル付き被着体及びそのラベル剥離方法
JP4841107B2 (ja) * 2003-04-10 2011-12-21 株式会社ユポ・コーポレーション 粘着加工シート

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2019193468A1 (en) * 2018-04-04 2019-10-10 3M Innovative Properties Company Transfer tape with fluid egress channels
EP3774326A4 (en) * 2018-04-04 2022-05-04 3M Innovative Properties Company CHAOTIC NONCONTINUOUS STRUCTURES FOR FUNCTIONAL ADHESIVE SYSTEMS

Also Published As

Publication number Publication date
JP2006342285A (ja) 2006-12-21

Similar Documents

Publication Publication Date Title
CN101522393B (zh) 制造结构化隔离衬片的方法
JP4761428B2 (ja) 粘着テープ類
JP5763536B2 (ja) 剥離物質
EP1201422A2 (en) Laminate with a peelable top layer and method of peeling off the top layer from the laminate
JP2018532825A (ja) 接着剤物品
JP4398629B2 (ja) 粘着シート
JP2006342285A (ja) 粘着シート状材料
JP2008513232A (ja) 貼り直し可能な光学フィルム
JP5080270B2 (ja) 微細構造化剥離ライナー
JP5885051B2 (ja) 粘着テープ及び部材の製造方法
JP2010502437A (ja) 構造化された剥離ライナーを製造する方法
JP2002338706A (ja) フッ化ビニリデン系樹脂フィルム
JP2010065426A (ja) 床材の製造方法
JP4030629B2 (ja) 接着シート及び粘着積層物
JP2000053929A (ja) 粘着性シールテープ
JP2019189853A (ja) 粘着テープ、粘着テープロール及び粘着テープの製造方法
JP4537012B2 (ja) 意匠性積層材及びその製造方法
JP2000310023A (ja) 粘着シート及びそれを用いた下地材の継目処理方法
JPH08222818A (ja) 粘着機能付きフレキシブル回路基板
JP6632197B2 (ja) 装飾用粘着シート及び装飾方法
JP7138040B2 (ja) 加飾シート
JP2008201920A (ja) 金属化粧板用積層粘着シート
JP3645936B2 (ja) 表面保護化粧シート
JP5410684B2 (ja) 金属化粧板用積層粘着シート
JP3723562B2 (ja) 再帰性反射シート

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20080123

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20110112

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20110118

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20110322

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20110412

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20110525

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20110712

A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20110804

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20140812

Year of fee payment: 3

R151 Written notification of patent or utility model registration

Ref document number: 4800675

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R151

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20140812

Year of fee payment: 3

EXPY Cancellation because of completion of term