JP4809681B2 - 静電容量型タッチパネル - Google Patents
静電容量型タッチパネル Download PDFInfo
- Publication number
- JP4809681B2 JP4809681B2 JP2006017291A JP2006017291A JP4809681B2 JP 4809681 B2 JP4809681 B2 JP 4809681B2 JP 2006017291 A JP2006017291 A JP 2006017291A JP 2006017291 A JP2006017291 A JP 2006017291A JP 4809681 B2 JP4809681 B2 JP 4809681B2
- Authority
- JP
- Japan
- Prior art keywords
- layer
- conductive
- transfer
- panel member
- molded product
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Position Input By Displaying (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Description
このため、家電品、自動車内装品、台所用品、雑貨品、化粧品、玩具等の外側面の加飾用に広く採用されている。
この静電容量式タッチパネルのパネル部材を製造するときには、従来は、予め準備した絶縁性基板の下にスパッタ法、真空蒸着法、イオンプレーティング法等のPVD法、CVD法、箔の貼り付け等により導電層を形成する。さらに、導電層がむき出しだと耐環境特性が低いので、さらに導電層を被覆する保護層も形成する。
従って、複数の工程が必要であり、製造コストを高める要因となっている。
また、本発明は、静電容量式タッチパネルのパネル部材として適した製造方法およびそれにより得られるパネル部材を提供することを目的とする。
請求項1の発明は、ベースフィルムと、前記ベースフィルムの上に形成された剥離層と、前記剥離層の上に形成された導電インク層とを備える転写箔を使用して、ダブルインモールド転写成形することにより少なくとも一部に表面導電部が形成され、しかも耐環境特性の優れた表面導電性成形品を製造する導電性成形品の製造方法により製造され、成形品の裏面側に所望のパターンで導電インク層が形成され、表面側にその導電インク層のパターンに対応して図柄層が形成されたパネル部材を含むことを特徴とする静電容量型タッチパネルである。
また、本発明の方法によって得られる表面導電性成形品は、タッチパネル、特に静電容量型タッチパネルのパネル部材として適している。
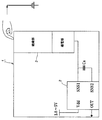
図1は静電容量型のタッチパネル1を示し、このタッチパネル1は本実施の形態に係る方法により製造されたパネル部材3がIC2に導線により接続されている。パネル部材3は下方が導電部で上方が絶縁部になっている。
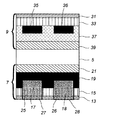
図2はタッチパネル1のパネル部材3の表面と裏面をそれぞれ示し、図3はパネル部材3の断面を示す。
このパネル部材3はダブルインモールド転写成形方法により製造されたものである。
符号5は略平坦な板状の樹脂成形品を示し、この成形品5はアクリル樹脂等の絶縁性でしかもインモールド成形に適した樹脂で構成されている。成形品5の中心部の肉厚は2mm、外径部の肉厚は1.5mmである。
この成形品5の表面側と裏面側の両面に転写箔を使用したダブルインモールド転写成形により転写層7、9が形成されている。
剥離層13は、剥離性と後述する事後導通性を高いバランスで有することが要求される。従って、ワックス剤からなり、厚さは0.2〜0.5μmが好ましい。剥離層13は、転写箔の製造分野で慣用の塗工法等で形成できる。
保護層15は導電インク層17、18や加色絶縁インク層19と良好に密着し、さらにダブルインモールド転写成形時の熱から上記層の劣化を防止するための保護性能と後述する事後導通性を高いバランスで有することが要求される。従って、アクリル系樹脂からなり、厚さは1〜1.5μmが好ましい。保護層15は、転写箔の製造分野で慣用の塗工法等で形成できる。
なお、この実施の形態では、剥離層13や保護層15は透明なもので形成されており、導電インク層17、18と加色絶縁インク層19が外側から視認できる構成になっている。
従って、銀インク、銀−カーボンインク、カーボンインク等の導電性のあるインクからなり、厚さは3〜4μmが好ましい。
導電インク層17、18は全面に形成する必要はなく、所望のパターンでしかも電気的に絶縁した形で分離されている。隣接する導電インク層17、18どうしの短絡を確実に防止するために、導電インク層17と導電インク層18は少なくとも0.3mm程度は空けた方が好ましい。
加色絶縁インク層19は、転写箔の製造分野で慣用の印刷法等で形成できる。印刷した後は、100℃で30分程度置いて十分に乾燥しておくことが好ましい。
接着剤層21は、絶縁性でしかも所定の温度と圧力で接着する接着剤からなる。従って、アクリル系等の高分子接着剤からなり、厚さは3〜4μmが好ましい。接着剤層21は通常の接着剤層と同様に転写箔の製造分野で慣用の塗工法等で形成できる。
加色絶縁インク層35、36、37のうち、加色絶縁インク層35、36は裏面側に形成された導電層17、18の円形のパターンに対応してON、OFFを区別するためにそれぞれ赤色、緑色のインクで形成されている。
そして、残りの白色の加色絶縁インク層37で隙間が埋められている。
ダブルインモールド転写成形を含むインモールド成形は、市販の成形機で実施できるが、導電インク層17、18に保護層15と剥離層13とを貫通する方向に十分な熱と圧力を与えるために、520kg/cm2以上の保圧、最大1800kg/cm2の射出圧、230℃以上の温度で実施することが好ましい。
表面導電部27、28の表面抵抗率は使用する導電インクの種類により変わるが、10Ω以上は確保できることが確認されている。
また、同時にも、耐環境特性も、従来の保護膜を形成した場合と遜色ない程度に確保できることも確認されている。
なお、このパネル部材45は第1の実施の形態に係るパネル部材3と同様に静電容量式のものであり、同じ構成部分は同じ符号を付することで説明を省略する。
この実施の形態では、タッチ部が4個形成されているので、パネル部材45の裏面側の転写層には互いに電気的に絶縁された4個の導電層が形成されている。
この実施の形態では、成形品5は導光層としての機能を担っている。
マーク透過処理層49は黒インクで形成された加色絶縁インク層であり、インクの欠落部と存在部とを組み合わせて構成されたマークパターンで4個のタッチ部50が表現されている。厚さは、第1の実施の形態で採用された加色絶縁インク層と同程度でよい。
ハーフミラー層51は金属蒸着膜で構成されており、光透過率が5〜50%程度が好ましい。なお、ハーフミラー層をなす金属成分としては従来からAl(アルミ)等種々のものが使用されているが、Sn(スズ)を蒸着すると蒸着粒が互いに分離した状態で存在し、蒸着膜としては導通せず、スイッチ機能に不具合を与えないので好ましい。
図6に示すように、図示しない電源がOFFの場合には金属蒸着層の呈する金属光沢だけが表面側から視認でき、タッチ部のマーク50は視認できない。
一方、電源がONになると、光源53からの光が透明成形品5を経て一部は黒インク層49に入射されて黒色光として出射する。一方、黒インク49を通過しない光はそのまま出射する。そして、共に、ハーフミラー層51を透過する。
従って、パネル部材45の表面側にタッチ部のマーク50が浮かびあがることになる。
例えば、第2の実施の形態は、表面側のタッチ部のデザイン例にはこのようなものもあると示したものに過ぎず、電気的な機能上からは必ずしも設ける必要はない。極端に言うと、加色層として導電インク層のみを形成した場合には、導電インク層の色のみが表面と裏面から表出することになるが、電気的な機能面は問題ない。
また、樹脂成形品は表面導電部が形成された側を裏面に使用する必要は必ずしもない。従って、タッチされたときに表面導電部から電荷がグランドに向けて放電されるような構成の検出部材に適用することもできる。なお、本発明ではインモールド転写成形により導電部を形成しているので、導電部が周囲から突出することはなく、表面導電部が表側面に形成されても剥離し易いと言った不都合はない。
また、転写層の加色絶縁インク層に接着剤成分が含まれている場合には、別途接着剤層を設ける必要はない。
比較品1を、導電インク層の代わりに同じ厚さの銀蒸着膜を使用した以外は、上記と同じ条件で製造した。
比較例2を、同じ形状及び寸法の樹脂成形品上に同じ転写箔を使用してロール転写して製造した。ロール転写の条件は、圧力:18kg/cm2、温度:200℃とした。

従って、静電容量型タッチパネルのパネル部材の製造に際しては大幅なコストダウンが可能となる。
また、上記パネル部材のみならず、その他の表面導電性及び耐環境特性が要求される成形品ならば、本発明の製造方法を利用して製造することができる。
特に、インモールド成形の特質により、成形品の形状に限定されず、しかも導電部が周囲から突出せずに製造できることから、種々の機能性物品の製造に本発明の方法は利用できるものと考える。
3…パネル部材 5…樹脂成形品
7、9…転写層 11…裏面側転写箔
13…剥離層 15…保護層
17、18…導電インク層 19…加色絶縁インク層
21…接着剤層 23…ベースフィルム
25、26…導通路 27、28…表面導電部
29…表面用転写箔 31…剥離層
33…保護層 35、36、37…加色絶縁インク層
39…接着剤層 41…ベースフィルム
43、44…引き出し部
45…パネル部材 47…転写層
49…マーク透過処理層 50…マーク
51…ハーフミラー層 53…光源
Claims (2)
- ベースフィルムと、前記ベースフィルムの上に形成された剥離層と、前記剥離層の上に形成された導電インク層とを備える転写箔を使用して、ダブルインモールド転写成形することにより少なくとも一部に表面導電部が形成され、しかも耐環境特性の優れた表面導電性成形品を製造する導電性成形品の製造方法により製造され、成形品の裏面側に所望のパターンで導電インク層が形成され、表面側にその導電インク層のパターンに対応して図柄層が形成されたパネル部材を含むことを特徴とする静電容量型タッチパネル。
- 請求項1に記載した静電容量型タッチパネルにおいて、図柄層がハーフミラー層とその裏面側に形成された表示層とにより構成されてなる静電容量型タッチパネル。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006017291A JP4809681B2 (ja) | 2006-01-26 | 2006-01-26 | 静電容量型タッチパネル |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006017291A JP4809681B2 (ja) | 2006-01-26 | 2006-01-26 | 静電容量型タッチパネル |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007196501A JP2007196501A (ja) | 2007-08-09 |
| JP4809681B2 true JP4809681B2 (ja) | 2011-11-09 |
Family
ID=38451585
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006017291A Expired - Fee Related JP4809681B2 (ja) | 2006-01-26 | 2006-01-26 | 静電容量型タッチパネル |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4809681B2 (ja) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009064295A (ja) * | 2007-09-07 | 2009-03-26 | Tdk Corp | タッチスイッチ用中間体、インモールド用金型およびタッチスイッチ用中間体製造方法 |
| JP4973401B2 (ja) * | 2007-09-07 | 2012-07-11 | Tdk株式会社 | タッチスイッチ用中間体製造方法 |
| JP4969424B2 (ja) * | 2007-11-27 | 2012-07-04 | アルプス電気株式会社 | 電子機器用外観ケースおよびその製造方法 |
| KR100994103B1 (ko) | 2008-09-12 | 2010-11-12 | (주) 태양기전 | 윈도우 터치 패널 및 그 제조 방법 |
| JP2010079660A (ja) * | 2008-09-26 | 2010-04-08 | Casio Computer Co Ltd | 電子機器 |
| JP5794809B2 (ja) * | 2010-10-29 | 2015-10-14 | ミネベア株式会社 | 入力装置 |
| CN102468527B (zh) | 2010-11-15 | 2014-06-04 | 神基科技股份有限公司 | 具有导电线路的对象的制造方法及其结构 |
| JP5221784B2 (ja) * | 2012-02-16 | 2013-06-26 | アルプス電気株式会社 | 電子機器用外観ケース |
| CN104281326A (zh) * | 2014-10-23 | 2015-01-14 | 深圳欧菲光科技股份有限公司 | 触摸屏及触摸屏的制作方法 |
| KR102337695B1 (ko) * | 2015-12-18 | 2021-12-09 | 동우 화인켐 주식회사 | 필름 터치 센서 |
| KR102408329B1 (ko) * | 2016-01-08 | 2022-06-10 | 동우 화인켐 주식회사 | 필름 터치 센서 및 이의 제조 방법 |
| JP2019046619A (ja) * | 2017-08-31 | 2019-03-22 | 信越ポリマー株式会社 | 静電容量センサの製造方法 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63182890A (ja) * | 1987-01-23 | 1988-07-28 | 株式会社名機製作所 | プリント回路基板の射出成形方法 |
| JPS63257293A (ja) * | 1987-04-14 | 1988-10-25 | 大日本印刷株式会社 | 印刷回路を有する成形品の製造方法およびその製造に使用する転写シ−ト |
| JPH0739230B2 (ja) * | 1987-05-29 | 1995-05-01 | 大日本印刷株式会社 | 導電性転写シ−ト |
| JPH0297092A (ja) * | 1988-10-04 | 1990-04-09 | Hitachi Chem Co Ltd | プリント配線板およびその製造法 |
| JP3062663B2 (ja) * | 1990-03-02 | 2000-07-12 | 日本写真印刷株式会社 | 押しボタンパネルシートの製造方法とその製造方法に用いる金型 |
| JP2790552B2 (ja) * | 1991-08-23 | 1998-08-27 | 株式会社名機製作所 | 転写成形における溶融樹脂充填確認方法およびフィルム |
| JPH08336855A (ja) * | 1995-06-14 | 1996-12-24 | Gunze Ltd | 透明タッチパネル用基板の製造方法 |
| JPH1166996A (ja) * | 1997-08-12 | 1999-03-09 | Nissha Printing Co Ltd | 印刷表示部を有する透明タッチパネル |
| JP4632589B2 (ja) * | 2001-08-06 | 2011-02-16 | 大日本印刷株式会社 | 反射防止機能付きの透明タッチパネル、及びそれを用いた表示装置 |
| JP2004152221A (ja) * | 2002-11-01 | 2004-05-27 | Bridgestone Corp | タッチパネル用電極基板の製造方法 |
| JP2004261977A (ja) * | 2003-02-18 | 2004-09-24 | Yoshida Industry Co Ltd | 両面インモールド転写成形方法 |
| JP2006023904A (ja) * | 2004-07-07 | 2006-01-26 | Sony Corp | 薄型静電容量式タッチパネル及び液晶表示装置 |
-
2006
- 2006-01-26 JP JP2006017291A patent/JP4809681B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2007196501A (ja) | 2007-08-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5066182B2 (ja) | インサート成形用積層物とその製造方法、インサート成形品とその製造方法 | |
| KR101377393B1 (ko) | 금속 광택의 비전도성 전사 필름 | |
| JP2007196501A (ja) | 表面導電性成形品の製造方法及びそれにより得られる成形品 | |
| KR102170224B1 (ko) | 인몰딩 공정에 의해 제조된 몸체 및 그 제조 공정 | |
| KR100422315B1 (ko) | 전기적으로 전도성인 접착성 트랜스퍼들 | |
| CN102039699B (zh) | 金属箔层叠膜及其制造方法 | |
| JP5225178B2 (ja) | 静電容量センサ及びその製造方法 | |
| TW200917109A (en) | In-mould touch control module and manufacturing method thereof | |
| CN110430663B (zh) | 一种双层膜内电子电路结构体 | |
| TW200810948A (en) | Insulating material excelling in metallic gloss and molded article making use of the same | |
| CN111497116A (zh) | 一种一体化智能表面的注塑结构件的制备方法 | |
| JP2009090507A (ja) | 加飾シートとその製造方法、加飾成形品 | |
| KR101017787B1 (ko) | 금속화된 플라스틱 성형 물품 | |
| JP2011003517A (ja) | 静電容量スイッチ付き成型品の製造方法 | |
| CN212046654U (zh) | 一种具有触控效果的转印膜和一种具有触控和显影效果的转印膜 | |
| CN210351776U (zh) | 一种双层膜内电子电路结构体 | |
| JP7319080B2 (ja) | 電磁波透過性金属光沢物品、及び、金属薄膜 | |
| JP5464574B2 (ja) | 透明導電性シートとその製造方法、加飾成形品 | |
| CN213321109U (zh) | 一种imr工艺双面装饰的模内注塑件 | |
| KR101816962B1 (ko) | 전기변색기능이 있는 인테리어 장식필름 및 그의 제조방법 | |
| JPH0739230B2 (ja) | 導電性転写シ−ト | |
| JP7687894B2 (ja) | 積層体、及び加飾部材 | |
| JP2006297642A (ja) | インモールド成形用転写フィルム、及び電磁波シールド性を有するインモールド成形品 | |
| CN102159046A (zh) | 一种电致发光电子装置壳体 | |
| JP5159253B2 (ja) | 加飾シートとその製造方法、加飾成形品 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20081112 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20110413 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110517 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110714 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20110805 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20110819 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140826 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4809681 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140826 Year of fee payment: 3 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140826 Year of fee payment: 3 |
|
| R360 | Written notification for declining of transfer of rights |
Free format text: JAPANESE INTERMEDIATE CODE: R360 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140826 Year of fee payment: 3 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140826 Year of fee payment: 3 |
|
| R370 | Written measure of declining of transfer procedure |
Free format text: JAPANESE INTERMEDIATE CODE: R370 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140826 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |