JP4876351B2 - シャドウマスクの酸化処理方法 - Google Patents
シャドウマスクの酸化処理方法 Download PDFInfo
- Publication number
- JP4876351B2 JP4876351B2 JP2001261311A JP2001261311A JP4876351B2 JP 4876351 B2 JP4876351 B2 JP 4876351B2 JP 2001261311 A JP2001261311 A JP 2001261311A JP 2001261311 A JP2001261311 A JP 2001261311A JP 4876351 B2 JP4876351 B2 JP 4876351B2
- Authority
- JP
- Japan
- Prior art keywords
- shadow mask
- rust
- gas
- treatment
- inert gas
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Description
【発明の属する技術分野】
本発明は、テレビ、コンピューター等のディスプレーのブラウン管中に用いられるシャドウマスクの処理方法に関するものである。
【0002】
【従来の技術】
シャドウマスクは、金属薄板をエッチングすることにより製造されている。
金属薄板は、鉄材、鉄−ニッケル合金材、鉄−ニッケル−コバルト合金材が用いられている。いずれの場合でも鉄が材料の主成分である為、輸送や保管の際に多湿な環境であったりすると、錆が生じるという問題がある。
鉄の酸化物には、Fe2O3、Fe3O4、FeO等がある。中でも、Fe2O3(赤錆)は、材料との密着力が弱い為、シャドウマスクがブラウン管に用いられた時に、赤錆がブラウン管内部で脱落し、シャドウマスク開孔部の目詰まりを起こすことがある。
これを防止する為に、Fe2O3(赤錆)を発生させない様に、脱落しにくい安定な酸化膜であるFe3O4(黒錆)を優先的にシャドウマスクに形成させる対策(黒化処理)が採択されている。
また、シャドウマスクは、ブラウン管内で不必要な電子を遮る働きを行うが、この時、シャドウマスクが温度上昇し、熱膨張してしまい、画像の色ムラを起こすことがある。
上記温度上昇を防止する為に、熱輻射効率の高いFe3O4(黒錆)をシャドウマスクに形成させる対策(黒化処理)が採択されている。
【0003】
黒錆(Fe3O4)の形成方法としては、例えば、特開昭64−3492号公報に開示されているように、従来の処理条件として、CO2、COの混合ガス中で約580℃に加熱すると記載されており、発熱型変性ガス雰囲気中で500℃を超える温度で加熱するのが一般的である。
【0004】
【発明が解決しようとする課題】
ところが、上記加熱条件により黒化処理を行うと、黒化膜として要求される熱輻射率≧0.6を得る為に、50分以上の工業的には長い処理時間を必要とするという問題を有する。
また、混合ガスの組成によっては、Fe2O3(赤錆)が発生するという問題がある。
【0005】
本発明は上記問題点に鑑み考案されたもので、脱落しにくい安定な酸化膜であるFe3O4(黒錆)を優先的かつ短時間にシャドウマスクに形成するシャドウマスクの酸化処理方法を提供することを目的とする。
【0006】
【課題を解決するための手段】
上記問題を解決するために、本発明のシャドウマスクの酸化処理方法においては、
シャドウマスクを、露点50℃とした不活性ガスと水蒸気を含む雰囲気下で加熱処理する工程と、
不活性ガスとH2、H2O、CO及びCO2を含む、露点50℃とした混成ガスを流した雰囲気下で加熱処理する工程とを備え、
前記不活性ガスとH2、H2O、CO及びCO2を含む雰囲気でのH2/H2O及びCO/CO2値の両方が0.01〜1.0であり、
前記加熱処理を450℃〜650℃で行うことを特徴とする。
【0009】
【発明の実施の形態】
本発明のシャドウマスクの酸化処理方法は、シャドウマスクにFe3O4(黒錆)を優先的に短時間に形成させる方法で、この技術を利用することにより、Fe2O3(赤錆)を含まない脱落しにくいFe3O4(黒錆)からなる黒化膜をシャドウマスク上に優先的に短時間にできることが判明した。
具体的には、シャドウマスクを酸化力の強い不活性ガスと水蒸気を含む雰囲気下で加熱処理し、Fe2O3(赤錆)を含むが、短時間で要求熱輻射率を得る工程と、上記雰囲気中で加熱されたシャドウマスクを、不活性ガスと酸化性ガス及び還元性ガスを含む雰囲気下で加熱処理することによって、Fe2O3 (赤錆)をFe3O4(黒錆)に変化させ、Fe2O3 (赤錆)を含まない脱落しにくいFe3O4(黒錆)のみをシャドウマスク上に優先的に短時間に形成する方法である。
【0010】
まず、シャドウマスクを、露点50℃とした不活性ガスと水蒸気を含む雰囲気下で加熱処理し、さらに、不活性ガスとH2、H2O、CO及びCO2を含む、露点50℃とした混成ガスを流した雰囲気下で加熱処理することにより、短時間で要求熱輻射率を有するFe3O4(黒錆)からなる黒化膜をシャドウマスク表面に形成するようにしたものである。
【0011】
また、上記不活性ガスとH2、H2O、CO及びCO2を含む雰囲気の組成比であるCO/CO2及びH2/H2O値の両方が0.01〜1.0になるようにする。
ここで、CO/CO2値が0.01未満になると、シャドウマスクを加熱した際に、赤錆(Fe2O3)が発生してしまう場合があり、1.0以上になると、FeOが発生してしまう場合がある。
FeOは、化学的に不安定であり、Fe2O3(赤錆)に変化する可能性がある為、FeOが発生した状態は好ましくない。
また、H2/H2O値が0.01未満になると、シャドウマスクを加熱した際に、Niが酸化してしまう場合があり、1.0以上になると、FeOが発生してしまう場合がある。
この様な理由から、CO/CO2及びH2/H2O値の両方が0.01〜1.0であることが更に好ましい。
【0012】
さらに、前記加熱処理を450℃〜650℃で行うようにする。
450℃以下の温度では、処理に時間を要することになり、650℃以上では、FeOが発生してしまう場合がある。その為、550℃〜600℃で行うことがより好ましい。
【0013】
【実施例】
以下実施例により本発明を詳細に説明する。
まず、処理すべきシャドウマスクとして、例えば、Ni=38%、Si=0.05%、Cr=0.10%、S=0.003%C=0.010%、P=0.005%、Al=0.030%、Mn=0.40%(重量比)及び残部Feの材料組成比からなるシャドウマスクを準備した。
【0014】
次に、上記シャドウマスクを内径50mmの加熱炉内に固定し、まず、露点を50℃としたN2ガスを流しつつ600℃で15分間加熱処理を行い、さらに、炉内雰囲気の組成比が、CO/CO2及びH2/H2O値が、0.01〜1.0になるように、ガス流量をCO2ガス:1.2リットル/分、COガス:0.15リットル/分、H2ガス:0.05リットル/分及びN2ガス:7.6リットル/分とし、露点を50℃とした混成ガスを流しつつ、600℃で15分間加熱処理を行った。
この混合ガスは、組成比にすると、CO2=11.8%、H2O=11.8%、CO=1.5%、H2=0.5%、N2=74.4%というものであった。
【0015】
上記実施例で得られたシャドウマスクの黒化膜の熱輻射率の測定結果を表1に示す。
表1からも分かるように本発明の酸化処理法で形成した黒化膜の熱輻射率は熱処理時間30分で0.64が得られた。
比較例として、一般的に行われている発熱型変性ガスにて処理してシャドウマスク表面に形成した黒化膜の熱輻射率の測定結果も表1に併せて示す。一般的に行われている発熱型変性ガスによる処理は所望の熱輻射率(0.6以上)を得るのに50分の処理時間を要した。
【0016】
【表1】

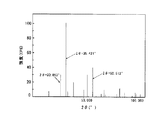
上記実施例で得られたシャドウマスクの黒化膜のX線回折による構造解析結果を図1に示す。
上記実施例で得られたシャドウマスクの黒化膜には、Fe2O3(赤錆)の(104)面(2θ=33.151°)のピークが無く、Fe3O4(黒錆)の(311)面(2θ=35.421°)のピーク、Fe3O4(黒錆)の(440)面(2θ=62.512°)及びFe3O4(黒錆)の(220)面(2θ=30.093°)のピークが存在していることを示している。
【0018】
また、Fe3O4(黒錆)に粘着テープを圧着した後、Fe3O4(黒錆)から粘着テープを剥離した結果Fe3O4(黒錆)の粘着テープへの付着は見られなかった。酸化処理で形成されたFe3O4(黒錆)が脱落しにくいことが確認された。
【0019】
【発明の効果】
本発明のシャドウマスクの酸化処理方法により、シャドウマスクにFe3O4(黒錆)からなる黒化膜を優先的に短時間に形成させることが可能となる。
これにより、Fe2O3(赤錆)を含まず、脱落しにくい安定な酸化膜であるFe3O4(黒錆)を優先的にシャドウマスクに形成し、Fe2O3(赤錆)の粉によるシャドウマスクの目詰まりを防止でき、かつ、熱輻射率の要求を満たしたFe3O4(黒錆)からなる黒化膜を従来の6割程度の時間(30分間)で形成できる。
【図面の簡単な説明】
【図1】本発明のシャドウマスクの酸化処理方法により形成した黒化膜のX線回折による構造解析結果を示す説明図である。
Claims (1)
- シャドウマスクを、露点50℃とした不活性ガスと水蒸気を含む雰囲気下で加熱処理する工程と、
不活性ガスとH2、H2O、CO及びCO2を含む、露点50℃とした混成ガスを流した雰囲気下で加熱処理する工程とを備え、
前記不活性ガスとH2、H2O、CO及びCO2を含む雰囲気でのH2/H2O及びCO/CO2値の両方が0.01〜1.0であり、
前記加熱処理を450℃〜650℃で行うことを特徴とするシャドウマスクの酸化処理方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001261311A JP4876351B2 (ja) | 2001-08-30 | 2001-08-30 | シャドウマスクの酸化処理方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001261311A JP4876351B2 (ja) | 2001-08-30 | 2001-08-30 | シャドウマスクの酸化処理方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003073797A JP2003073797A (ja) | 2003-03-12 |
| JP4876351B2 true JP4876351B2 (ja) | 2012-02-15 |
Family
ID=19088378
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001261311A Expired - Fee Related JP4876351B2 (ja) | 2001-08-30 | 2001-08-30 | シャドウマスクの酸化処理方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4876351B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4702096B2 (ja) * | 2006-02-24 | 2011-06-15 | 住友金属工業株式会社 | 含Crニッケル基合金管の製造方法 |
| JP4702095B2 (ja) * | 2006-02-24 | 2011-06-15 | 住友金属工業株式会社 | 含Crニッケル基合金管の製造方法 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5757448A (en) * | 1980-09-24 | 1982-04-06 | Toshiba Corp | Production of shadow mask |
| JPS57157437A (en) * | 1981-03-23 | 1982-09-29 | Hitachi Ltd | Shadow mask |
| JPH0680182B2 (ja) * | 1984-03-15 | 1994-10-12 | 株式会社東芝 | シヤドウマスクの製造方法 |
| JPH0246620A (ja) * | 1988-08-08 | 1990-02-16 | Hitachi Ltd | 陰極線管用シャドウマスクの黒化方法 |
| JP2599489B2 (ja) * | 1990-07-09 | 1997-04-09 | 三菱電機株式会社 | 金属の酸化膜形成法および金属の酸化膜形成炉 |
| JPH04255631A (ja) * | 1991-02-08 | 1992-09-10 | Mitsubishi Electric Corp | カラー陰極線管用電子部品の黒化法 |
-
2001
- 2001-08-30 JP JP2001261311A patent/JP4876351B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003073797A (ja) | 2003-03-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPH1095680A (ja) | 炭化珪素を含むセラミック材料のろう付け接合部 | |
| JP2004285371A (ja) | ニッケル材料帯の製造方法 | |
| JP2003073797A (ja) | シャドウマスクの酸化処理方法 | |
| JPH1150149A (ja) | シャドウマスクフレーム用冷延鋼板の製造方法 | |
| JP2003003249A (ja) | シャドウマスクの酸化処理方法 | |
| JP2565058B2 (ja) | 黒化処理性に優れたシャドウマスク用Fe−Ni系合金冷延板およびその製造方法 | |
| JP4032654B2 (ja) | 耐ピックアップ性・耐高温摩耗特性に優れた表面被覆材料 | |
| JP2976763B2 (ja) | 低熱膨張合金の製造方法 | |
| JPH02232326A (ja) | セラミックスとの接合性の良い銅材 | |
| CN87100407A (zh) | 荫罩板及其制造方法和装有这种荫罩板的彩色显象管 | |
| JPH0676650B2 (ja) | シャドウマスク用Fe―Ni合金 | |
| JP2970316B2 (ja) | 黒化処理性に優れたシャドウマスク用Fe−Ni系合金薄板およびFe−Ni−Co系合金薄板 | |
| JPH0674489B2 (ja) | シャドウマスク用Fe―Ni合金 | |
| JPH04255631A (ja) | カラー陰極線管用電子部品の黒化法 | |
| JPH11312474A (ja) | ガラス封着用金属製スタッドピン | |
| JP7260304B2 (ja) | 軟磁性部材の製造方法 | |
| CN85108462B (zh) | 具有包含铬还原剂之氧化物阴极的真空电子管 | |
| JPS6250937B2 (ja) | ||
| JPS59211933A (ja) | カラ−受像管用部材の製造方法 | |
| JP3582035B2 (ja) | 良好な黒色を呈するFe−Ni系シャドウマスク及びその製造方法 | |
| KR820001402B1 (ko) | 직열형 산화물 음극용 기체금속판재(基體金屬板材) | |
| JPS61218050A (ja) | カラ−受像管及びその部品用素材及びその製造法 | |
| JP3029670B2 (ja) | Fe―Ni系合金の製造方法 | |
| JPH02270249A (ja) | シヤドウマスク用金属薄板及びその製造方法 | |
| JPS63285841A (ja) | 陰極線管の電極部品の表面処理方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080725 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20110516 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110524 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110725 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20111101 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20111114 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20141209 Year of fee payment: 3 |
|
| LAPS | Cancellation because of no payment of annual fees |