JP4928048B2 - レーザ支援摩擦攪拌溶接法 - Google Patents
レーザ支援摩擦攪拌溶接法 Download PDFInfo
- Publication number
- JP4928048B2 JP4928048B2 JP2002513645A JP2002513645A JP4928048B2 JP 4928048 B2 JP4928048 B2 JP 4928048B2 JP 2002513645 A JP2002513645 A JP 2002513645A JP 2002513645 A JP2002513645 A JP 2002513645A JP 4928048 B2 JP4928048 B2 JP 4928048B2
- Authority
- JP
- Japan
- Prior art keywords
- side surfaces
- laser
- workpiece
- probe
- welding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000003466 welding Methods 0.000 title claims description 22
- 238000003756 stirring Methods 0.000 title claims description 10
- 238000000034 method Methods 0.000 claims description 32
- 239000000523 sample Substances 0.000 claims description 32
- 239000000463 material Substances 0.000 claims description 23
- 230000008878 coupling Effects 0.000 claims description 12
- 238000010168 coupling process Methods 0.000 claims description 12
- 238000005859 coupling reaction Methods 0.000 claims description 12
- 238000005304 joining Methods 0.000 claims description 8
- 239000004065 semiconductor Substances 0.000 claims description 2
- 238000003825 pressing Methods 0.000 claims 1
- 238000010438 heat treatment Methods 0.000 description 5
- 238000003754 machining Methods 0.000 description 5
- 238000010586 diagram Methods 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 238000010521 absorption reaction Methods 0.000 description 2
- 230000007423 decrease Effects 0.000 description 2
- 239000011796 hollow space material Substances 0.000 description 2
- 230000006698 induction Effects 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 229910052779 Neodymium Inorganic materials 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 229910010293 ceramic material Inorganic materials 0.000 description 1
- 239000004020 conductor Substances 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000002905 metal composite material Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- QEFYFXOXNSNQGX-UHFFFAOYSA-N neodymium atom Chemical compound [Nd] QEFYFXOXNSNQGX-UHFFFAOYSA-N 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 230000008092 positive effect Effects 0.000 description 1
- 238000004904 shortening Methods 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/064—Shaping the laser beam, e.g. by masks or multi-focusing by means of optical elements, e.g. lenses, mirrors or prisms
- B23K26/0643—Shaping the laser beam, e.g. by masks or multi-focusing by means of optical elements, e.g. lenses, mirrors or prisms comprising mirrors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K20/00—Non-electric welding by applying impact or other pressure, with or without the application of heat, e.g. cladding or plating
- B23K20/12—Non-electric welding by applying impact or other pressure, with or without the application of heat, e.g. cladding or plating the heat being generated by friction; Friction welding
- B23K20/122—Non-electric welding by applying impact or other pressure, with or without the application of heat, e.g. cladding or plating the heat being generated by friction; Friction welding using a non-consumable tool, e.g. friction stir welding
- B23K20/123—Controlling or monitoring the welding process
- B23K20/1235—Controlling or monitoring the welding process with temperature control during joining
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K20/00—Non-electric welding by applying impact or other pressure, with or without the application of heat, e.g. cladding or plating
- B23K20/24—Preliminary treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/0093—Working by laser beam, e.g. welding, cutting or boring combined with mechanical machining or metal-working covered by other subclasses than B23K
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K33/00—Specially-profiled edge portions of workpieces for making soldering or welding connections; Filling the seams formed thereby
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Plasma & Fusion (AREA)
- Laser Beam Processing (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Pressure Welding/Diffusion-Bonding (AREA)
Description
本発明は、請求項1のプリアンブルに記載するレーザ支援摩擦攪拌溶接法に関する。
【0002】
摩擦攪拌溶接(Friction−Stir−Welding、FSW)の基本原理は、たとえばEP0615480から公知である。2つの結合すべき工作物を結合領域に沿って接触させ、このポジションに保持して固定する。結合領域に、かつ結合領域両側の工作物材料中に、工作物よりも硬い材料からなるプローブを回転させながら挿入する。そのときプローブは摩擦熱を生じる。すると結合線に沿って向い合う工作物領域は可塑性の状態となる。プローブは結合線に沿って前進するので、両側工作物のプローブの前に位置する対向する工作物領域の材料は可塑化され、プローブの背後の可塑化された領域は凝固する。材料が完全に凝固する前に、プローブは結合領域から除去される。たとえば金属、その合金、金属複合材料(いわゆる「MCC」)または適切なプラスチック材料のような材料は、この方法で互いに溶接される。
【0003】
改善された別の摩擦攪拌溶接法の場合、欠陥箇所の数が軽減され、加工された材料の平滑な表面が得られるが、この溶接法はたとえばEP0752926から公知である。この公知例は改良されたプローブ配置を記載している。結合領域に挿入される回転するプローブは垂直線に対してある角度の傾斜をなし、このプローブは前進移動方向を向く。これにより結合領域で生じた可塑化された材料は、工作物表面に沿って垂直な圧力を加えられる。その結果材料の流れの改善が得られ、溶接継ぎ目が均一になる。この方法により、欠陥箇所が少なくて表面が平滑な結合が可能となる。
【0004】
もう1つの摩擦攪拌溶接法が、WO99/39861から公知である。そこでは追加の熱源を使用する方法が記述されている。この熱源は、回転するプローブの直前に位置する領域を加熱するのに用いられる。これにより材料の効果的な可塑化が得られる。というのは、回転するプローブの摩擦熱だけでなく、独立した熱源による補助加熱も利用できるからである。補助熱源としては、たとえば抵抗加熱ヒーター、誘導コイル、高周波誘導コイルまたはレーザを用いることができる。
【0005】
抵抗加熱ヒーターの使用には欠点がある。というのは、ツールと工作物の間に比較的大きな電流が流れるからである。良好な保護を行っても、周囲、特に人間に損害をあたえる可能性は排除できない。さらに工作物およびツールは、導電性素材であることが前提条件となる。したがって、被覆された金属またはセラミックス素材製の前記のFSWツールを、望みのままに形成するのは不可能である。
【0006】
さらにこれらの公知の方法には、接合すべきアルミ合金によっては、しばしば限られたプロセス速度しか許容されないという欠点がある。これは特に厚い工作物(通常>6mm)を加工するときに問題となる。さらにまた厚い工作物の場合、工作物材料内の熱伝導が非対称ないし不均一であるという問題があり、そのためこれらの公知の方法は、この種の工作物の加工には適していない。
【0007】
したがって本発明の課題は、特に厚い工作物の場合、溶接時間の短縮と非常に良好な結合品質を可能とするような摩擦攪拌溶接法を得ることである。
【0008】
この課題は請求項1の諸特徴をもつ方法によって解決される。本発明による方法のその他の有利な形態を、従属請求項に記載する。
【0009】
この場合の中心的考え方は、互いに接合すべき工作物の突合せ面を特殊な形状とし、レーザから補助的に放射されるエネルギーを、可塑化すべき材料の加熱に効果的に利用しようというものである。このため工作物の結合すべき側面を次のような形状とする。まず互いに押し付けられている状態の側面を、突合せ断面の根元領域で互いに接触させる。次に互いに押し付けられた側面の間のギャップを、ツールとレーザ側の工作物表面に設ける。そして突合せ断面が中間領域で空き空間ないし中空空間を持つ形状とする。この方法で、工作物表面におけるレーザ光線の望ましからざる逆反射を、著しく軽減または完全に防止する。さらに、レーザ・エネルギーが主として工作物の中間領域に侵入し、そしてそこから熱伝導により断面全体に均一に広がるに適した側面にすることができる。これにより工作物材料の非常に能率的な加熱が可能となり、これは厚さ6mm超の試料を加工する際に特に有利である。
【0010】
本発明の第1の実施形態では、結合すべき工作物側面に次のような面取りをする。すなわち、工作物が突合せ断面の根元領域で互いに接触し、ツールとレーザ側の工作物表面に、すなわち根元領域と反対側の工作物表面に、これら側面間のギャップが存在するようにする。
【0011】
本発明の第2の実施形態では、工作物の結合すべき側面が放物線状または円弧状の面取りを施され、突合せ断面の根元領域で互いに接触する。側面はこの面取りにより、根元領域から出発して互いに間隔をとり、その際この間隔は、ツールとレーザ側の工作物表面に向かって次第に増加する。
【0012】
更に別の実施形態では、工作物の結合すべき側面が、突合せ断面で見て半円ないし円弧状の断面を有し、したがって工作物は互いに押し付けられた状態で根元領域で接触し、レーザ側の工作物表面に、側面間のギャップが存在する。この場合側面同士間の間隔は、根元領域から出発してまず増加し、次に中間領域で最大値からギャップ幅の値まで、工作物表面に向かって次第に減少する。
【0013】
更に別の実施形態では、工作物の互いに接合すべき側面を形成するにあたり、互いに押し付けられた状態の側面突合せ断面が、いわゆるビーム・トラップ(「ウルブリヒト球」)の形状をとるようにする。
【0014】
本発明の方法によって、可塑化すべき領域の効果的で均一な加熱が得られ、それにより接合速度の向上と結合品質の改善が得られる。局部的工作物温度とプロセス温度がより高くなるため、一方では可塑化の改善によってプロセス力が軽減され、他方では接合速度が向上する。これは厚い断面の接合に特に有利である。したがってFSW法の応用分野が拡大される。
【0015】
さらには、本発明の方法はより多くの製造安全性が得られ、プロセス力が軽減されることからFSW工作機械の負荷軽減をともなう。したがって長期的に見ると製造上のコストも節減できる。
【0016】
添付の図面を用いて、本発明による方法を下記により詳細に説明する。
【0017】
図1はレーザ支援摩擦攪拌溶接の略図である。互いに結合すべき工作物1および2は、それらの側面1aないし2aに沿って互いに押し付けられる。互いに押し付けられた工作物1、2はこの状態で、図1には示さない保持装置により固定、保持される。互いに押し付けられた側面1a、2aの間の結合領域3で、その工作物材料中に回転プローブ5が挿入され、したがってプローブ5は、結合領域3両側の工作物材料中に侵入する。プローブ5はFSWツール4の末端に取り付けられており、工作物より硬い材料からなる。プローブ5を取り付けたFSWツール4は、図1には示さないモータで駆動される。
【0018】
さらには前進方向に見て(図1の矢印P方向)FSWツール4の前に、レーザ光源6を設ける。このレーザ光源6はツール4に対して、所定の、確定された距離dを有する。ツール4とレーザ光源6の間の一定の距離dは、たとえば図1には示さない案内装置ないし保持装置によって、保証される。レーザ光源6は、接合すべき工作物1、2の方向に、連続してあるいはパルスとしてレーザ光線7を放射する。これにより、結合領域3に沿って接合すべき工作物の予熱が生じる。
【0019】
溶接プロセスは、回転運動状態にあるプローブ5を有するFSWツール4が、結合領域3に沿って前進方向(図1の矢印P方向)に動くことによって行われる。ツール4とレーザ光源6の距離dが固定されているため、レーザ6もツール4と同様に結合領域3に沿って矢印P方向に動く。回転するプローブ5によって摩擦熱エネルギーが生じるので、結合領域3両側の工作物材料は可塑化される。これと同時に、レーザ光線7は、FSWツール4に先行しながら、接合すべき材料を結合領域3に沿って加熱する。したがってプローブ5によって生じる摩擦熱だけでなく、レーザ光線7による加熱も利用される。摩擦熱と予熱があいまって、より高い局部的工作物温度とプロセス温度が得られる。その結果一方では可塑化が改善されるためプロセス力が軽減され、他方では接合速度を上げることができ、ないしはより厚い工作物(>6mm)の接合が可能となる。
【0020】
図2が示す例では、FSWツール4は工作物表面に対して垂直方向を向いている。図2の点線で示すように、ツール4とプローブ5を斜めに位置決めすることも可能である。斜めの位置決めの場合、前進方向に見てプローブ5は前方、すなわちレーザ6の方向を向く。この種の斜めの位置決めは、可塑化された材料の流れを改善し、したがって接合すべき工作物1、2の、より美しい外見と均一性を有する結合が可能となる。
【0021】
レーザ光源6としては、たとえばCO2−レーザ、ネオジウム−YAG−レーザ、またはさまざまな半導体レーザ(ダイオード)を使用する。レーザ光の使用波長は≦10.6μmが典型的である。レーザ光はパルス化され、あるいは連続的に、結合線3にそった加熱すべき領域に入射される。用途に応じて光線を集束させ、あるいは発散させることもできる。
【0022】
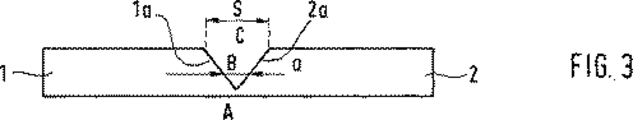
入射されたレーザ光をできるだけ有効に利用できるよう(すなわち複数回反射により吸収が増加するよう)、互いに押し付けられた側面1a、2aは特別な形状を持つ。図3はその第1の実施形態を示す。工作物1および2の側面は面取りされている。側面1a、2aはたとえば線形に面取りされていて、そのため図3に示す三角形の突合せ断面を生じる。工作物の側面1aおよび2aは、互いに押し付けられた状態では、突合せ断面のいわゆる根元領域で互いに接触する。この場合根元領域は、ツール4およびレーザ6と反対側の工作物表面領域にあって、図3〜6では記号Aで示している。三角状突合せ断面の場合、互いに押し付けられた側面1aおよび2aは、突合せ断面の中間領域、即ち図3〜6の記号Bで示した工作物の断面中央では接触しない。同時にツール4およびレーザ6側の工作物表面には、側面1aおよび2aの間にギャップsがあり、図3〜6では記号Cで示している。したがって側面は根元領域から出発して互いに離れて行き、側面1aおよび2aの間の間隔aは、ツール4およびレーザ6側の工作物表面まで連続的に増加する。レーザ6が放射したレーザ光線7は、ギャップsを通って突合せ断面の中間領域Bに侵入するため、吸収によって補助熱が生成され、突合せ内に直接伝達される。
【0023】
図4は側面1a、2aの別の実施形態を示す。図4の突合せ断面は、ツール4およびレーザ6の方向に開いた、半円形ないし対称形の円弧を示す。側面1a、2aはそれぞれ放物線状または円弧形状に面取りされ、そのため工作物は、互いに押し付けられた状態では根元領域Aで互いに接触する。中間領域Bには、この場合も空き空間ないし中空空間が存在する。この領域では、互いに押し付けられた工作物1、2の側面は接触しない。図3で示した実施形態と同様に、工作物表面のツール4およびレーザ6側には、互いに押し付けられた側面1a、2aの間のギャップsが存在するので、レーザ光線は中間領域Bに侵入する。前記と同じく、側面1a、2a間の間隔aは、根元領域Aから連続的に増加し、ギャップ幅sに達する。
【0024】
図5は側面1a、2aの更に別の突合せ断面を示す。ここでは側面1a、2aが半円形、ないしそれぞれ他の側面に向かって開く円弧形に形成されている。ここでも側面1a、2aは根元領域Aで互いに接触する。側面1a、2aの形状が半円形ないし円弧形であるため、向い合う側面1a、2aの間隔aは、根元領域Aから出発してまず連続的に増加し、中間領域Bで最大値に達した後連続的に減少して、工作物表面領域Cではギャップ幅sとなる。
【0025】
図6の実施形態の場合、互いに押し付けられた側面1a、2aを、突合せ断面がウルブリヒト球の形状を示すように形成する。この種の形状は、ツールおよびレーザ側の表面で反射が完全に減少するという利点がある。レーザ光線はいわばウルブリヒト球に「捕らえられる」。中間領域Bに入射したレーザ光線は何回も反射されるので、レーザ・エネルギーは、可塑化すべき材料を加熱するため最適に活用される。
【0026】
図3〜6の突合せ断面だけでなく、そのほかの側面の実施形態が可能である。すべての実施形態に共通するのは、互いに押し付けられた側面は根元領域では互いに接触するが、中間領域と上部領域では接触せず、したがって側面は中間領域と上部領域では互いに間隔をとることである。側面1a、2aは互いに押し付けられた状態でも、ツール4およびレーザ6側の表面Cでは互いに間隔をとり、したがってギャップsが存在する。レーザ光線7は、このギャップsを通って、工作物の中間領域Bに侵入する。これによりレーザ光のエネルギーは、主として工作物1、2の中央に達し、次に工作物1、2の断面全体に均一に分配される。このことは特に試料が厚いときに有利である。このようにして、試料の厚み全体にわたり均一な熱配分が行われるからである。これにより試料が厚いときも、信頼性のある加工をすることができる。
【0027】
さらには側面1a、2aの特殊な形状によって、レーザ光線7が中間領域Bで複数回反射されるようになる。これによりレーザ側の工作物表面における反射損失が減少する。したがって、損失が少なくなるため加熱がより効果的になる。このことは厚い工作物を加工するとき特に有利である。また摩擦熱と予熱を組み合わせることによって迅速な加工が可能となり、したがって製造時間ないし加工時間が節減される。これは可塑化にさらにプラスの影響があり、均一な結合が得られる。
【図面の簡単な説明】
【図1】 レーザ支援摩擦攪拌溶接を行う配置の略図である。
【図2】 図1に示した配置の側面図である。
【図3】 適合された側面が互いに押し付けられた状態にあるときの第1の断面形状を示す図である。
【図4】 適合された側面が互いに押し付けられた状態にあるときの第2の突合せ断面を示す図である。
【図5】 適合された側面が互いに押し付けられた状態にあるときの第3の突合せ断面を示す図である。
【図6】 適合された側面が互いに押し付けられた状態にあるときの第4の突合せ断面を示す図である。
Claims (9)
- 一端に溶接プローブ(5)が設けられて回転駆動を受ける摩擦攪拌溶接ツール(4)を用いて、工作物(1、2)を結合するレーザ支援摩擦攪拌溶接方法であって、
工作物(1、2)の結合すべき側面(1a、2a)を互いに押し付けて、結合領域(3)を生じる段階と、
溶接プローブ(5)を回転させながら結合領域(3)に沿って前進させ、溶接プローブ(5)の前に位置する工作物材料にレーザ光線(7)を照射し、それによってレーザ・エネルギーと、溶接プローブ(5)と工作物(1、2)の摩擦熱とにより、結合領域(3)に沿って工作物材料を可塑化し、溶接プローブ(5)の背後では工作物材料が凝固する段階と、
工作物材料が完全に凝固する前に、結合領域(3)から溶接プローブ(5)を除去する段階とを含むレーザ支援摩擦攪拌溶接方法において、
側面(1a、2a)が、互いに押し付けられた状態では溶接プローブ(5)の反対側の工作物表面(A)で互いに接触し、前記側面は中間領域(B)から工作物表面(C)にいたるまで互いに間隔をとり、したがって各側面(1a、2a)の間の溶接プローブ(5)側の工作物表面(C)に、前記ツール(4)の前記一端の直径よりも小さいギャップ(s)が存在するようにそれらの側面を形成することを特徴とする方法。 - 側面(1a、2a)がその断面で見て直線状に面取りされていることを特徴とする、請求項1に記載の方法。
- 側面(1a、2a)がその断面で見て放物線状または円弧状に面取りされていることを特徴とする、請求項1に記載の方法。
- 側面(1a、2a)が、互いに押し付けられた側面によって生じる突合せ断面が円形または楕円形であり、その際プローブ(5)側の工作物表面(C)上に、側面間のギャップ(s)が存在するように形成されることを特徴とする、請求項1に記載の方法。
- 互いに押し付けられた側面(1a、2a)によって生じる突合せ断面がビーム・トラップの形態を取るように、側面(1a、2a)を形成することを特徴とする、請求項1に記載の方法。
- レーザ光線(7)が、CO2−、ネオジウム−YAG−、半導体の各レーザ装置またはレーザ・ダイオードから放射されることを特徴とする、請求項1に記載の方法。
- レーザ光線(7)の波長が10.6μm以下であることを特徴とする、請求項1に記載の方法。
- レーザ光線(7)が円形、楕円形、線形、またはそのほかの状態で集束され、または発散されることを特徴とする、請求項1に記載の方法。
- レーザ光線(7)がパルス化され、または連続して放射されることを特徴とする、請求項1に記載の方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10036170A DE10036170C1 (de) | 2000-07-25 | 2000-07-25 | Laserunterstütztes Reibrührschweißverfahren |
| DE10036170.6-45 | 2000-07-25 | ||
| PCT/EP2001/008345 WO2002007924A1 (de) | 2000-07-25 | 2001-07-19 | Laserunterstütztes reibrührschweissverfahren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004506516A JP2004506516A (ja) | 2004-03-04 |
| JP4928048B2 true JP4928048B2 (ja) | 2012-05-09 |
Family
ID=7650130
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002513645A Expired - Lifetime JP4928048B2 (ja) | 2000-07-25 | 2001-07-19 | レーザ支援摩擦攪拌溶接法 |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US6793118B2 (ja) |
| EP (1) | EP1305131B1 (ja) |
| JP (1) | JP4928048B2 (ja) |
| CN (1) | CN1214889C (ja) |
| CA (1) | CA2414946C (ja) |
| DE (2) | DE10036170C1 (ja) |
| RU (1) | RU2271908C2 (ja) |
| WO (1) | WO2002007924A1 (ja) |
Families Citing this family (57)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DK0928659T3 (da) * | 1997-12-19 | 2002-08-12 | Esab Ab | Svejseapparat |
| DE10036170C1 (de) | 2000-07-25 | 2001-12-06 | Eads Deutschland Gmbh | Laserunterstütztes Reibrührschweißverfahren |
| IL142101A0 (en) * | 2001-03-19 | 2002-03-10 | Rotem Ind Ltd | Improved process and apparatus for friction stir welding |
| AU2002352844A1 (en) * | 2001-11-27 | 2003-06-10 | The United States Of America As Represented By The Administrator Of The National Aeronautics And Spa | Thermal stir welding process and apparatus |
| US6776328B2 (en) * | 2002-09-17 | 2004-08-17 | The Boeing Company | Radiation assisted friction welding |
| JP2004195525A (ja) * | 2002-12-20 | 2004-07-15 | Hitachi Ltd | 摩擦攪拌接合方法 |
| US7530486B2 (en) * | 2003-05-05 | 2009-05-12 | Sii Megadiamond, Inc. | Applications of friction stir welding using a superabrasive tool |
| US6913186B2 (en) | 2003-09-11 | 2005-07-05 | The Boeing Company | Apparatus and method for friction stir welding with a variable speed pin |
| US6994242B2 (en) | 2003-12-09 | 2006-02-07 | The Boeing Company | Friction stir weld tool and method |
| EP1541275B1 (de) * | 2003-12-10 | 2007-03-07 | Trumpf Laser- und Systemtechnik GmbH | Laserbearbeitungsmaschine und Verfahren mittels Laserbearbeitung |
| GB0329898D0 (en) * | 2003-12-23 | 2004-01-28 | Airbus Uk Ltd | Welding process for large structures |
| US7078647B2 (en) * | 2004-10-21 | 2006-07-18 | Wisconsin Alumni Research Foundation | Arc-enhanced friction stir welding |
| US20060157531A1 (en) * | 2004-12-17 | 2006-07-20 | Packer Scott M | Single body friction stir welding tool for high melting temperature materials |
| US20060231595A1 (en) * | 2005-04-14 | 2006-10-19 | James Florian Quinn | Method for friction stir welding of dissimilar materials |
| DE102005045954A1 (de) * | 2005-09-26 | 2007-04-19 | Gkss-Forschungszentrum Geesthacht Gmbh | Verfahren und Vorrichtung zum Herstellen einer Schweißverbindung zwischen den Oberflächen zweier flächiger Werkstücke |
| RU2350443C2 (ru) * | 2006-07-10 | 2009-03-27 | Вячеслав Владимирович Алексеев | Способ сварки трением алюминиевых сплавов |
| WO2008090633A1 (ja) * | 2007-01-22 | 2008-07-31 | Susumu Hioki | 加熱摩擦攪拌溶接方法および装置 |
| RU2412034C2 (ru) * | 2007-09-14 | 2011-02-20 | Вячеслав Владимирович Алексеев | Способ сварки трением с перемешиванием стыковых соединений алюминиевых сплавов |
| US20090134203A1 (en) * | 2007-11-28 | 2009-05-28 | Frank's International, Inc. | Methods and apparatus for forming tubular strings |
| US8164021B1 (en) | 2008-03-31 | 2012-04-24 | The United States Of America As Represented By The Secretary Of The Navy | Electrically assisted friction stir welding |
| RU2393070C1 (ru) * | 2008-12-11 | 2010-06-27 | ОАО "Научно-исследовательский институт природных, синтетических алмазов и инструмента" | Способ сварки трением с перемешиванием |
| US7874471B2 (en) * | 2008-12-23 | 2011-01-25 | Exxonmobil Research And Engineering Company | Butt weld and method of making using fusion and friction stir welding |
| US8220693B2 (en) * | 2009-11-09 | 2012-07-17 | GM Global Technology Operations LLC | Modified surfaces using friction stir processing |
| CN102085598B (zh) * | 2009-12-03 | 2015-10-14 | 鸿富锦精密工业(深圳)有限公司 | 摩擦搅拌接合方法 |
| US8299392B2 (en) * | 2010-04-23 | 2012-10-30 | Benecor, Inc. | Rotating laser welding pressure unit |
| EP2535516B1 (fr) * | 2011-06-17 | 2014-02-26 | Techspace Aero S.A. | Procédé de soudage par friction d'aubes à un tambour de compresseur axial et dispositif correspondant |
| DE102011054358A1 (de) * | 2011-10-10 | 2013-04-11 | Herrmann Ultraschalltechnik Gmbh & Co. Kg | Umformverfahren und Vorrichtung zur Durchführung des Verfahrens |
| WO2013081731A1 (en) * | 2011-12-01 | 2013-06-06 | Lawrence Livermore National Security, Llc | System and method for light assisted friction stir processing and welding of metallic and non-metallic materials |
| US9216473B2 (en) * | 2012-04-18 | 2015-12-22 | Ford Global Technologies, Llc | Clamping and heating apparatus for joining tools |
| RU2504463C2 (ru) * | 2012-04-26 | 2014-01-20 | Российская Федерация, от имени которой выступает Министерство промышленности и торговли Российской Федерации (Минпромторг России) | Способ фрикционно-лучевой сварки |
| CN103464888B (zh) * | 2012-06-05 | 2017-10-20 | 上海航天设备制造总厂 | 集成激光与力学双传感器的微型搅拌焊接系统及焊接方法 |
| CN103008897B (zh) * | 2012-12-31 | 2015-04-01 | 中国科学院半导体研究所 | 一种结合激光和搅拌摩擦焊的复合焊接方法 |
| US9821407B2 (en) * | 2013-09-30 | 2017-11-21 | Jfe Steel Corporation | Friction stir welding method for structural steel and method of manufacturing joint for structural steel |
| KR20160051895A (ko) * | 2013-09-30 | 2016-05-11 | 제이에프이 스틸 가부시키가이샤 | 강판의 마찰 교반 접합 방법 및 접합 이음매의 제조 방법 |
| US9833861B2 (en) * | 2013-09-30 | 2017-12-05 | Jfe Steel Corporation | Friction stir welding method for steel sheets and method of manufacturing joint |
| CN113084344A (zh) * | 2014-04-15 | 2021-07-09 | 松下知识产权经营株式会社 | 激光焊接方法 |
| US10766099B2 (en) * | 2015-03-19 | 2020-09-08 | Jfe Steel Corporation | Friction stir welding apparatus for structural steel |
| US11241755B2 (en) * | 2016-03-31 | 2022-02-08 | Jfe Steel Corporation | Friction stir welding method and apparatus for structural steel |
| KR102173603B1 (ko) * | 2016-10-11 | 2020-11-03 | 제이에프이 스틸 가부시키가이샤 | 마찰 교반 접합 방법 및 장치 |
| CN106808095B (zh) * | 2017-03-31 | 2019-10-18 | 北京工业大学 | 激光加热摩擦焊方法 |
| EP3450078A1 (en) | 2017-09-05 | 2019-03-06 | Siemens Aktiengesellschaft | Friction stir welding apparatus and method with thermal control |
| CN109483071B (zh) * | 2018-12-27 | 2021-01-26 | 长沙理工大学 | 一种激光-搅拌摩擦复合焊接大厚度板材的方法 |
| CN110065237A (zh) * | 2019-04-24 | 2019-07-30 | 龙岩学院 | 激光热辅助金属/热塑性塑料摩擦热压连接的装置及方法 |
| CN111421225B (zh) * | 2020-05-07 | 2023-11-24 | 铜陵学院 | 一种用于钛镍异种材料的搅拌摩擦对接焊装置及其加工方法 |
| CN111594404A (zh) * | 2020-05-14 | 2020-08-28 | 青岛科技大学 | 一种稀薄气体中的石墨烯激光推进方法 |
| CN112045309B (zh) * | 2020-09-17 | 2022-10-18 | 福建阿石创新材料股份有限公司 | 一种靶材用水路背板的制备方法 |
| CN112935521B (zh) * | 2021-03-02 | 2023-03-21 | 中国工程物理研究院材料研究所 | 一种铍铝合金板的搅拌摩擦焊接方法 |
| JP7534240B2 (ja) * | 2021-03-05 | 2024-08-14 | 本田技研工業株式会社 | 接合装置 |
| CN113070575B (zh) * | 2021-04-09 | 2022-07-19 | 成都先进金属材料产业技术研究院股份有限公司 | 双金属复合板的无中间层对接焊焊接方法及焊接结构 |
| RU2768918C1 (ru) * | 2021-05-31 | 2022-03-25 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Казанский национальный исследовательский технический университет им. А.Н. Туполева - КАИ" | Способ термомеханической сварки разнородных сплавов |
| CN113530937B (zh) * | 2021-08-10 | 2025-01-07 | 海目星激光科技集团股份有限公司 | 连接结构及连接方法 |
| CN114799587B (zh) * | 2022-04-27 | 2023-03-28 | 华中科技大学 | 一种针对碳化硅增强铝基复合材料的复合焊接方法及装置 |
| CN114951959B (zh) * | 2022-07-04 | 2023-03-24 | 河北科技大学 | 一种搅拌摩擦焊接工具 |
| CN115122042B (zh) * | 2022-07-22 | 2023-09-12 | 南京航空航天大学 | 一种用于固相增材修复与再制造的预热装置及方法 |
| CN116727860B (zh) * | 2023-04-11 | 2024-01-05 | 吉林农业科技学院 | 一种高氮钢激光填丝-搅拌摩擦复合焊接工艺 |
| US20240393526A1 (en) * | 2023-05-26 | 2024-11-28 | The University Of North Carolina At Charlotte | Anti-reflection surface via methods of laser annealing of masking layer on fiber optic tip |
| CN117259958A (zh) * | 2023-09-27 | 2023-12-22 | 河北世昌汽车部件股份有限公司 | 一种燃油箱焊件摩擦焊夹具 |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB9125978D0 (en) | 1991-12-06 | 1992-02-05 | Welding Inst | Hot shear butt welding |
| NO942790D0 (no) | 1994-03-28 | 1994-07-27 | Norsk Hydro As | Fremgangsmåte ved friksjonssveising og anordning for samme |
| US5611479A (en) * | 1996-02-20 | 1997-03-18 | Rockwell International Corporation | Friction stir welding total penetration technique |
| JP3268207B2 (ja) * | 1996-08-06 | 2002-03-25 | 株式会社日立製作所 | 摩擦溶接方法 |
| JP3081808B2 (ja) * | 1997-02-17 | 2000-08-28 | 昭和アルミニウム株式会社 | 摩擦撹拌接合法 |
| DK0928659T3 (da) * | 1997-12-19 | 2002-08-12 | Esab Ab | Svejseapparat |
| NO980542D0 (no) * | 1998-02-09 | 1998-02-09 | Norsk Hydro As | Modifisert omröringsfriksjonssveising |
| JPH11277255A (ja) * | 1998-03-26 | 1999-10-12 | Hitachi Ltd | 摩擦攪拌接合方法およびその装置 |
| JP2000071090A (ja) * | 1998-08-28 | 2000-03-07 | Kobe Steel Ltd | 真空チャンバ及びその製造方法 |
| TW460346B (en) * | 1999-05-28 | 2001-10-21 | Hitachi Ltd | A manufacturing method of a structure body and a manufacturing apparatus of a structure body |
| BE1012692A3 (nl) * | 1999-06-01 | 2001-02-06 | Denys Nv | Werkwijze en inrichting voor het lassen van langwerpige elementen. |
| US6457629B1 (en) * | 1999-10-04 | 2002-10-01 | Solidica, Inc. | Object consolidation employing friction joining |
| AU2001262980A1 (en) * | 2000-05-05 | 2001-11-20 | Brigham Young University | Friction stir welding of polymeric materials |
| DE10035332C1 (de) * | 2000-07-20 | 2002-02-28 | Eads Deutschland Gmbh | Verfahren und Vorrichtung zum Reibrührschweißen |
| DE10036170C1 (de) | 2000-07-25 | 2001-12-06 | Eads Deutschland Gmbh | Laserunterstütztes Reibrührschweißverfahren |
| US6769595B2 (en) * | 2000-12-20 | 2004-08-03 | Alcoa Inc. | Friction plunge riveting |
| IL142101A0 (en) | 2001-03-19 | 2002-03-10 | Rotem Ind Ltd | Improved process and apparatus for friction stir welding |
| JP4235873B2 (ja) * | 2001-09-10 | 2009-03-11 | 株式会社安川電機 | 摩擦撹拌接合法の加熱装置 |
| US6780525B2 (en) * | 2001-12-26 | 2004-08-24 | The Boeing Company | High strength friction stir welding |
| US6726085B2 (en) * | 2002-05-14 | 2004-04-27 | The Boeing Company | Method and apparatus for producing a refined grain structure |
| US6776328B2 (en) * | 2002-09-17 | 2004-08-17 | The Boeing Company | Radiation assisted friction welding |
| US7090112B2 (en) * | 2003-08-29 | 2006-08-15 | The Boeing Company | Method and sealant for joints |
| US6913186B2 (en) * | 2003-09-11 | 2005-07-05 | The Boeing Company | Apparatus and method for friction stir welding with a variable speed pin |
-
2000
- 2000-07-25 DE DE10036170A patent/DE10036170C1/de not_active Expired - Fee Related
-
2001
- 2001-07-19 EP EP01960520A patent/EP1305131B1/de not_active Expired - Lifetime
- 2001-07-19 CA CA002414946A patent/CA2414946C/en not_active Expired - Lifetime
- 2001-07-19 DE DE50104415T patent/DE50104415D1/de not_active Expired - Lifetime
- 2001-07-19 WO PCT/EP2001/008345 patent/WO2002007924A1/de not_active Ceased
- 2001-07-19 CN CNB018129900A patent/CN1214889C/zh not_active Expired - Lifetime
- 2001-07-19 JP JP2002513645A patent/JP4928048B2/ja not_active Expired - Lifetime
- 2001-07-19 RU RU2003105229/02A patent/RU2271908C2/ru active
- 2001-07-19 US US10/333,830 patent/US6793118B2/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| RU2271908C2 (ru) | 2006-03-20 |
| DE50104415D1 (de) | 2004-12-09 |
| DE10036170C1 (de) | 2001-12-06 |
| EP1305131A1 (de) | 2003-05-02 |
| US20040020970A1 (en) | 2004-02-05 |
| US6793118B2 (en) | 2004-09-21 |
| CA2414946C (en) | 2009-01-20 |
| CN1443102A (zh) | 2003-09-17 |
| CN1214889C (zh) | 2005-08-17 |
| WO2002007924A1 (de) | 2002-01-31 |
| CA2414946A1 (en) | 2002-01-31 |
| JP2004506516A (ja) | 2004-03-04 |
| EP1305131B1 (de) | 2004-11-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2004506516A (ja) | レーザ支援摩擦攪拌溶接法 | |
| JP7414940B2 (ja) | 青色レーザーを使用して銅を溶接するための方法及びシステム | |
| JP4509036B2 (ja) | 電磁放射補助摩擦溶接 | |
| CN106808095B (zh) | 激光加热摩擦焊方法 | |
| JP3081808B2 (ja) | 摩擦撹拌接合法 | |
| US6300591B1 (en) | Method for laser welding a fin and a tube | |
| JP4313714B2 (ja) | 摩擦撹拌接合装置及び摩擦撹拌接合方法 | |
| CN104159696B (zh) | 通过摩擦挤压焊接使用填充材料连结两个基本金属片状工件的方法 | |
| US20030111514A1 (en) | Method of friction welding, and frictionally welded structure | |
| JP4627384B2 (ja) | レーザ・アーク併用溶接方法 | |
| JP2005238249A (ja) | レーザ照射による異種材料の接合方法と装置 | |
| JP2012020292A (ja) | レーザ溶接方法 | |
| JP7095828B1 (ja) | レーザーブレージング接合方法 | |
| JPH10225782A (ja) | レーザとアークによる複合溶接方法 | |
| JP4865830B2 (ja) | 金属の表面改質方法 | |
| JP4749570B2 (ja) | 摩擦撹拌接合法 | |
| CN112317947A (zh) | 一种铝棒与外锥形端面钢棒连续驱动摩擦焊接方法 | |
| WO2006062241A1 (ja) | 溶接方法及び溶接整形装置 | |
| JP6868885B2 (ja) | 接合装置並びにそれを用いた接合方法及び接合体の製造方法 | |
| JP2002219584A (ja) | 摩擦接合方法 | |
| JP2792340B2 (ja) | レーザ溶接方法 | |
| KR20210122545A (ko) | 레이저 용접 장치 | |
| JPS59144587A (ja) | レ−ザ溶接方法 | |
| EP2416921B1 (en) | Laser processing apparatus with mirror having different concave profiles | |
| CN110238511B (zh) | 一种激光焊接方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080509 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20100311 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110419 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20110719 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20110726 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20110817 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20110824 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110920 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120207 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120210 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150217 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4928048 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |