JP5000944B2 - レーザー加工装置のアライメント方法 - Google Patents
レーザー加工装置のアライメント方法 Download PDFInfo
- Publication number
- JP5000944B2 JP5000944B2 JP2006210534A JP2006210534A JP5000944B2 JP 5000944 B2 JP5000944 B2 JP 5000944B2 JP 2006210534 A JP2006210534 A JP 2006210534A JP 2006210534 A JP2006210534 A JP 2006210534A JP 5000944 B2 JP5000944 B2 JP 5000944B2
- Authority
- JP
- Japan
- Prior art keywords
- laser beam
- chuck table
- wafer
- insulating film
- pulse
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/08—Devices involving relative movement between laser beam and workpiece
- B23K26/083—Devices involving movement of the workpiece in at least one axial direction
- B23K26/0853—Devices involving movement of the workpiece in at least two axial directions, e.g. in a plane
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/04—Automatically aligning, aiming or focusing the laser beam, e.g. using the back-scattered light
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/04—Automatically aligning, aiming or focusing the laser beam, e.g. using the back-scattered light
- B23K26/042—Automatically aligning the laser beam
- B23K26/043—Automatically aligning the laser beam along the beam path, i.e. alignment of laser beam axis relative to laser beam apparatus
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/04—Automatically aligning, aiming or focusing the laser beam, e.g. using the back-scattered light
- B23K26/044—Seam tracking
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/062—Shaping the laser beam, e.g. by masks or multi-focusing by direct control of the laser beam
- B23K26/0626—Energy control of the laser beam
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
- B23K26/38—Removing material by boring or cutting
- B23K26/382—Removing material by boring or cutting by boring
- B23K26/389—Removing material by boring or cutting by boring of fluid openings, e.g. nozzles, jets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
- B23K26/40—Removing material taking account of the properties of the material involved
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/06—Apparatus for monitoring, sorting, marking, testing or measuring
- H10P72/0618—Apparatus for monitoring, sorting, marking, testing or measuring using identification means, e.g. labels on substrates or labels on containers
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/50—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for positioning, orientation or alignment
- H10P72/57—Mask-wafer alignment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/36—Electric or electronic devices
- B23K2101/40—Semiconductor devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/50—Inorganic materials other than metals or composite materials
Landscapes
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Engineering & Computer Science (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Laser Beam Processing (AREA)
- Drying Of Semiconductors (AREA)
- Container, Conveyance, Adherence, Positioning, Of Wafer (AREA)
Description
ウエーハの結晶方位を示すマークを基準として設定された加工位置およびアライメントマークの設計上の座標を該メモリに記憶せしめるウエーハ仕様記憶工程と、
該チャックテーブルに保持されたウエーハの外周面を該撮像手段によって撮像し、該チャックテーブルを回動してウエーハの結晶方位を示すマークを所定位置に位置付ける粗位置付け工程と、
該粗位置付け工程が実施されたウエーハの結晶方位を示すマークを基準として設定されたX軸方向直線上の2個所のアライメントマークの設計上の座標を該集光器の直下に位置付け、該レーザー光線照射手段を作動して該集光器からレーザー光線を照射することにより2個所のアライメントマーク領域の絶縁膜を除去する絶縁膜除去工程と、
該絶縁膜除去工程によって絶縁膜が除去された2個所のアライメントマーク領域を該撮像手段によって撮像し、撮像された2個所のアライメントマークに基づいて該チャックテーブル上のウエーハの加工位置の座標を調整する精密位置付け工程と、を含む、
ことを特徴とするレーザー加工装置のアライメント方法が提供される。
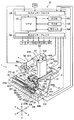
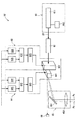
図1に示すレーザー加工装置1は、静止基台2と、該静止基台2に矢印Xで示す加工送り方向(X軸方向)に移動可能に配設され被加工物を保持するチャックテーブル機構3と、静止基台2に上記矢印Xで示す方向と直角な矢印Yで示す割り出し送り方向(Y軸方向)に移動可能に配設されたレーザー光線照射ユニット支持機構4と、該レーザー光線ユニット支持機構4に矢印Zで示す方向(Z軸方向)に移動可能に配設されたレーザー光線照射ユニット5とを具備している。
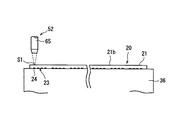
図4には、ウエーハとしての半導体ウエーハ20の斜視図が示されている。図1に示す半導体ウエー20は、厚さが例えば100μmのシリコンによって形成され外周に結晶方位を示すマークとしてのノッチ210を備えた基板21の表面21aに格子状に配列された複数のストリート22によって複数の領域が区画され、この区画された領域にIC、LSI等のデバイス23がそれぞれ形成されている。この各デバイス23は、全て同一の構成をしている。デバイス23の表面には、それぞれ複数のボンディングパッド24が形成されている。このボンディングパッド24は、アルミニウム、銅、金、白金、ニッケル等の金属材からなっており、厚さが1〜5μmに形成されている。また、デバイス23の表面には回路の構成によって特徴を有する領域が存在し、その領域がアライメントマークとして機能し、図示の実施形態においてはアライメントマーク25として存在している。形成されている。このように形成された半導体ウエーハ20は、図5に示すように環状のフレームFに装着されたポリオレフィン等の合成樹脂シートからなる保護テープTに表面21a側を貼着する。従って、半導体ウエーハ20は、裏面21bが上側となる。
図5に示すように、環状のフレームFに保護テープTを介して支持された半導体ウエーハ20は、図1に示すレーザー加工装置1のチャックテーブル36上に保護テープT側を載置する。そして、図示しない吸引手段を作動することにより半導体ウエーハ20は、保護テープTを介してチャックテーブル36上に吸引保持される。また、環状のフレームFは、クランプ362によって固定される。
なお、第1の加工穴形成工程の加工条件は、次のとおり設定されている。
レーザー光線の光源 :YVO4レーザーまたはYAGレーザー
波長 :355nm
繰り返し周波数 :50kHz
1パルス当たりのエネルギー密度:50J/cm2
スポット径 :φ100μm
レーザー光線の光源 :YVO4レーザーまたはYAGレーザー
波長 :355nm
繰り返し周波数 :50kHz
1パルス当たりのエネルギー密度:3〜20J/cm2
スポット径 :形成したいビアホールの直径をDとした場合、0.
2〜0.3D
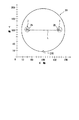
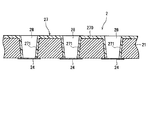
精密位置付け工程は、半導体ウエーハ20の表面21aに形成されたデバイス23に存在するアライメントマーク25を撮像し、この撮像されたアライメントマーク25に基づいて半導体ウエーハ20の回転方向位置を修正する。しかるに、上述したように半導体ウエーハ20の基板21の裏面21bに被覆されたエポキシ系樹脂からなる絶縁材27は可視光線および赤外線を透過しないので、撮像手段7によって上記アライメントマーク25を撮像することができない。そこで、本発明においては、図13に示すように半導体ウエーハ20の外周部に形成されたノッチ210と所定の位置関係にあるキーパターンとなるアライメントマーク25(予め設計値が制御手段10のランダムアクセスメモリ(RAM)203に格納されている)が位置する個所(図示の実施形態においてはX軸方向直線上の2個所)の絶縁膜270を除去する(絶縁材除去工程)。
レーザー光線の光源 :YVO4レーザーまたはYAGレーザー
波長 :355nm
繰り返し周波数 :50kHz
1パルス当たりのエネルギー密度:3.18J/cm2
スポット径 :φ100μm
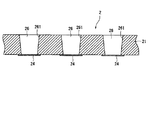
第2の加工穴形成工程は、図15に示すようにチャックテーブル36を移動し、半導体ウエーハ20の基板21に所定方向に形成された複数のデバイス23における図15において最左端のデバイス23を集光器65の直下に位置付ける。そして、図15において最左端のデバイス23に形成された複数のボンディングパッド24における最左端のボンディングパッド24を集光器65の直下に位置付ける。この位置付け作業は、上記第1の加工穴形成工程と同様に制御手段20のランダムアクセスメモリ(RAM)203に格納されているボンディングパッド24の設計値の座標に基づいてチャックテーブル36を移動を移動することにより実施される。この結果、ボンディングパッド24に対応して基板21に形成された第1の穴26(絶縁材17が充填されている)の中心が集光器65の直下に位置付けられる。
なお、第2の加工穴形成工程の加工条件は、次のとおり設定されている。
レーザー光線の光源 :YVO4レーザーまたはYAGレーザー
波長 :355nm
繰り返し周波数 :50kHz
1パルス当たりのエネルギー密度:30J/cm2
スポット径 :φ80μm
2:静止基台
3:チャックテーブル機構
36:チャックテーブル
37:加工送り手段
38:第1の割り出し送り手段
4:レーザー光線照射ユニット支持機構
42:可動支持基台
43:第2の割り出し送り手段
5:レーザー光線照射ユニット
51:ユニットホルダ
52:レーザー光線照射手段
61:パルスレーザー光線発振手段
62:出力調整手段
63:第1の音響光学偏向手段
64:第2の音響光学偏向手段
65:照射手段
7:撮像手段
10:制御手段
20:半導体ウエーハ
21:半導体ウエーハの基板
22:ストリート
23:デバイス
24:ボンディングパッド
25:アライメントマーク
F:環状のフレーム
T:保護テープ
Claims (1)
- 被加工物を保持し回転可能に構成されたチャックテーブルと、該チャックテーブルに保持された被加工物にレーザー光線を照射する集光器を備えたレーザー光線照射手段と、該チャックテーブルと該レーザー光線照射手段とを相対的に加工送り方向(X軸方向)に移動する加工送り手段と、該チャックテーブルと該レーザー光線照射手段とを該加工送り方向と直行する割り出し送り方向(Y軸方向)に移動する割り出し送り手段と、該チャックテーブルに保持された被加工物を撮像する撮像手段と、被加工物の仕様を記憶するメモリを備えた制御手段とを具備し、外周に結晶方位を示すマークを備え加工面に絶縁膜が被覆されたウエーハにレーザー加工を施すレーザー加工装置のアライメント方法であって、
ウエーハの結晶方位を示すマークを基準として設定された加工位置およびアライメントマークの設計上の座標を該メモリに記憶せしめるウエーハ仕様記憶工程と、
該チャックテーブルに保持されたウエーハの外周面を該撮像手段によって撮像し、該チャックテーブルを回動してウエーハの結晶方位を示すマークを所定位置に位置付ける粗位置付け工程と、
該粗位置付け工程が実施されたウエーハの結晶方位を示すマークを基準として設定されたX軸方向直線上の2個所のアライメントマークの設計上の座標を該集光器の直下に位置付け、該レーザー光線照射手段を作動して該集光器からレーザー光線を照射することにより2個所のアライメントマーク領域の絶縁膜を除去する絶縁膜除去工程と、
該絶縁膜除去工程によって絶縁膜が除去された2個所のアライメントマーク領域を該撮像手段によって撮像し、撮像された2個所のアライメントマークに基づいて該チャックテーブル上のウエーハの加工位置の座標を調整する精密位置付け工程と、を含む、
ことを特徴とするレーザー加工装置のアライメント方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006210534A JP5000944B2 (ja) | 2006-08-02 | 2006-08-02 | レーザー加工装置のアライメント方法 |
| US11/878,909 US7569840B2 (en) | 2006-08-02 | 2007-07-27 | Alignment method of a laser beam processing machine |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006210534A JP5000944B2 (ja) | 2006-08-02 | 2006-08-02 | レーザー加工装置のアライメント方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2008041727A JP2008041727A (ja) | 2008-02-21 |
| JP5000944B2 true JP5000944B2 (ja) | 2012-08-15 |
Family
ID=39028244
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006210534A Expired - Lifetime JP5000944B2 (ja) | 2006-08-02 | 2006-08-02 | レーザー加工装置のアライメント方法 |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US7569840B2 (ja) |
| JP (1) | JP5000944B2 (ja) |
Families Citing this family (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5000944B2 (ja) * | 2006-08-02 | 2012-08-15 | 株式会社ディスコ | レーザー加工装置のアライメント方法 |
| JP4917382B2 (ja) * | 2006-08-09 | 2012-04-18 | 株式会社ディスコ | レーザー光線照射装置およびレーザー加工機 |
| JP2008155274A (ja) * | 2006-12-26 | 2008-07-10 | Disco Abrasive Syst Ltd | ウエーハの加工方法 |
| SG157975A1 (en) * | 2008-06-18 | 2010-01-29 | Mfg Integration Technology Ltd | Adaptive clamp width adjusting device |
| JP5115363B2 (ja) * | 2008-07-02 | 2013-01-09 | 株式会社安川電機 | ウェハのアライメント装置、それを備えた搬送装置、半導体製造装置、および半導体ウェハのアライメント方法 |
| KR101575283B1 (ko) * | 2009-04-01 | 2015-12-10 | 한화테크윈 주식회사 | 가변식 테이프 피더 |
| US20120325784A1 (en) * | 2011-06-24 | 2012-12-27 | Applied Materials, Inc. | Novel thermal processing apparatus |
| CN102490494B (zh) * | 2011-12-22 | 2014-11-12 | 南通富士通微电子股份有限公司 | 激光打标设备防反装置 |
| CN102590241B (zh) * | 2012-01-17 | 2013-11-06 | 中国工程物理研究院化工材料研究所 | 一种x射线仪中心激光对位装置 |
| WO2013163791A1 (en) * | 2012-05-02 | 2013-11-07 | Acm Research (Shanghai) Inc. | Apparatus and method for detecting position of wafer |
| US8903516B2 (en) * | 2012-09-04 | 2014-12-02 | United Technologies Corporation | Visual alignment system and method for workpiece marking |
| EP2974822B1 (en) * | 2014-07-14 | 2017-08-16 | ASM Technology Singapore Pte Ltd. | Method of dicing thin semiconductor substrates |
| CN106158715B (zh) | 2015-04-24 | 2021-04-02 | 上海微电子装备(集团)股份有限公司 | 用于晶圆的预对准装置及方法 |
| KR101715354B1 (ko) * | 2015-10-08 | 2017-03-10 | 주식회사 이오테크닉스 | 레이저 가공장치 및 레이저 가공방법 |
| JP6784527B2 (ja) * | 2016-07-12 | 2020-11-11 | 株式会社ディスコ | 静電チャックテーブル、レーザー加工装置及び被加工物の加工方法 |
| JP6738687B2 (ja) * | 2016-08-25 | 2020-08-12 | 株式会社ディスコ | パッケージウエーハの加工方法 |
| JP6876470B2 (ja) * | 2017-03-07 | 2021-05-26 | 東京エレクトロン株式会社 | ワーク加工装置、ワーク加工方法、プログラム及びコンピュータ記憶媒体 |
| JP6912267B2 (ja) * | 2017-05-09 | 2021-08-04 | 株式会社ディスコ | レーザ加工方法 |
| CN108158599A (zh) * | 2017-11-13 | 2018-06-15 | 江苏赛诺格兰医疗科技有限公司 | 一种多重影像系统的校准调节装置与方法 |
| CN109249138B (zh) * | 2018-11-12 | 2020-12-01 | 广州里程科技发展有限公司 | 激光雕刻机跨平台运动控制系统 |
| CN109523599B (zh) * | 2018-11-30 | 2021-01-15 | 燕山大学 | 一种透射电镜高分辨原子图像中矢量的标定方法及系统 |
| JP2022077223A (ja) * | 2020-11-11 | 2022-05-23 | 株式会社ディスコ | レーザー加工装置 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS615542A (ja) * | 1984-06-20 | 1986-01-11 | Hitachi Micro Comput Eng Ltd | 円形板状部材 |
| JPH10312961A (ja) * | 1997-03-11 | 1998-11-24 | Nikon Corp | 移動シーケンスの決定方法および位置合わせ装置 |
| JP4109371B2 (ja) * | 1999-01-28 | 2008-07-02 | Sumco Techxiv株式会社 | 半導体ウェハ |
| JP3951091B2 (ja) * | 2000-08-04 | 2007-08-01 | セイコーエプソン株式会社 | 半導体装置の製造方法 |
| JP2002176092A (ja) * | 2000-09-21 | 2002-06-21 | Nikon Corp | ウエハ調整方法及びウエハ調整装置 |
| JP2002164419A (ja) * | 2000-11-29 | 2002-06-07 | Assist Japan Kk | アライナー |
| JP2002231616A (ja) * | 2001-02-05 | 2002-08-16 | Nikon Corp | 位置計測装置及び方法、露光装置及び方法、並びにデバイス製造方法 |
| JP2003163323A (ja) | 2001-11-27 | 2003-06-06 | Sony Corp | 回路モジュール及びその製造方法 |
| JP4231349B2 (ja) * | 2003-07-02 | 2009-02-25 | 株式会社ディスコ | レーザー加工方法およびレーザー加工装置 |
| JP4471632B2 (ja) * | 2003-11-18 | 2010-06-02 | 株式会社ディスコ | ウエーハの加工方法 |
| JP2005209719A (ja) * | 2004-01-20 | 2005-08-04 | Disco Abrasive Syst Ltd | 半導体ウエーハの加工方法 |
| JP2005242265A (ja) * | 2004-02-27 | 2005-09-08 | Mitsui Chemicals Inc | 光学フィルター及びそれを用いたプラズマディスプレイ用フィルター |
| JP2005262299A (ja) * | 2004-03-22 | 2005-09-29 | Disco Abrasive Syst Ltd | レーザー加工装置 |
| JP2006073598A (ja) * | 2004-08-31 | 2006-03-16 | Nsk Ltd | 近接露光装置 |
| JP4741822B2 (ja) * | 2004-09-02 | 2011-08-10 | ルネサスエレクトロニクス株式会社 | 半導体装置の製造方法 |
| JP2006187783A (ja) * | 2005-01-05 | 2006-07-20 | Disco Abrasive Syst Ltd | レーザー加工装置 |
| JP2007067082A (ja) | 2005-08-30 | 2007-03-15 | Disco Abrasive Syst Ltd | ウエーハの穿孔方法 |
| JP5000944B2 (ja) * | 2006-08-02 | 2012-08-15 | 株式会社ディスコ | レーザー加工装置のアライメント方法 |
-
2006
- 2006-08-02 JP JP2006210534A patent/JP5000944B2/ja not_active Expired - Lifetime
-
2007
- 2007-07-27 US US11/878,909 patent/US7569840B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| US20080029715A1 (en) | 2008-02-07 |
| JP2008041727A (ja) | 2008-02-21 |
| US7569840B2 (en) | 2009-08-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5912293B2 (ja) | レーザー加工装置 | |
| JP5902540B2 (ja) | レーザー加工方法およびレーザー加工装置 | |
| KR101252874B1 (ko) | 레이저 가공기 | |
| JP5395411B2 (ja) | ウエーハのレーザー加工方法 | |
| US7569840B2 (en) | Alignment method of a laser beam processing machine | |
| KR101253791B1 (ko) | 레이저 광선 조사 장치 및 레이저 가공기 | |
| JP5869259B2 (ja) | 穿孔方法およびレーザー加工装置 | |
| JP5964604B2 (ja) | レーザー加工装置 | |
| JP5969767B2 (ja) | レーザー加工装置 | |
| JP5980504B2 (ja) | ウエーハの加工方法およびレーザー加工装置 | |
| JP2008212999A (ja) | レーザー加工装置 | |
| JP2010123723A (ja) | ウエーハのレーザー加工方法 | |
| JP6034030B2 (ja) | レーザー加工方法およびレーザー加工装置 | |
| JP2008207210A (ja) | レーザー光線照射装置およびレーザー加工機 | |
| JP5468847B2 (ja) | ウエーハのレーザー加工方法 | |
| JP2018190856A (ja) | レーザ加工方法 | |
| JP4787091B2 (ja) | ビアホールの加工方法 | |
| JP4917361B2 (ja) | ビアホールの加工方法 | |
| JP4951282B2 (ja) | レーザー加工装置 | |
| JP2012094591A (ja) | ビアホールの加工方法およびレーザー加工装置 | |
| JP5053727B2 (ja) | レーザー加工装置 | |
| JP2012091218A (ja) | レーザー加工装置 | |
| JP2013035003A (ja) | レーザー加工装置 | |
| JP6017809B2 (ja) | レーザー加工装置 | |
| JP2013198905A (ja) | レーザー加工装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090717 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20100802 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110920 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20111118 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120501 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120517 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5000944 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150525 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150525 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |