JP5128083B2 - 帽子の製造方法及び帽子 - Google Patents
帽子の製造方法及び帽子 Download PDFInfo
- Publication number
- JP5128083B2 JP5128083B2 JP2006118289A JP2006118289A JP5128083B2 JP 5128083 B2 JP5128083 B2 JP 5128083B2 JP 2006118289 A JP2006118289 A JP 2006118289A JP 2006118289 A JP2006118289 A JP 2006118289A JP 5128083 B2 JP5128083 B2 JP 5128083B2
- Authority
- JP
- Japan
- Prior art keywords
- shape
- knitted fabric
- dimensional solid
- hat
- upper mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 14
- 239000004744 fabric Substances 0.000 claims description 92
- 239000007787 solid Substances 0.000 claims description 64
- 239000000463 material Substances 0.000 claims description 31
- 238000000465 moulding Methods 0.000 claims description 25
- 229920001971 elastomer Polymers 0.000 claims description 20
- 238000007493 shaping process Methods 0.000 claims description 5
- 238000009940 knitting Methods 0.000 description 12
- 238000010521 absorption reaction Methods 0.000 description 11
- -1 polypropylene Polymers 0.000 description 10
- 230000035939 shock Effects 0.000 description 10
- 238000000034 method Methods 0.000 description 9
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 7
- 230000006835 compression Effects 0.000 description 7
- 238000007906 compression Methods 0.000 description 7
- 238000009998 heat setting Methods 0.000 description 7
- 238000010438 heat treatment Methods 0.000 description 7
- 229920000139 polyethylene terephthalate Polymers 0.000 description 6
- 239000005020 polyethylene terephthalate Substances 0.000 description 6
- 239000000806 elastomer Substances 0.000 description 4
- 239000000835 fiber Substances 0.000 description 4
- 239000010410 layer Substances 0.000 description 4
- 230000002093 peripheral effect Effects 0.000 description 4
- 229920005989 resin Polymers 0.000 description 4
- 239000011347 resin Substances 0.000 description 4
- 238000005406 washing Methods 0.000 description 4
- 238000005520 cutting process Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 238000011084 recovery Methods 0.000 description 3
- 238000009958 sewing Methods 0.000 description 3
- 239000002344 surface layer Substances 0.000 description 3
- 239000004743 Polypropylene Substances 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 2
- 238000000748 compression moulding Methods 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 230000035699 permeability Effects 0.000 description 2
- 229920001707 polybutylene terephthalate Polymers 0.000 description 2
- 229920000728 polyester Polymers 0.000 description 2
- 229920001155 polypropylene Polymers 0.000 description 2
- 229920002215 polytrimethylene terephthalate Polymers 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 238000010998 test method Methods 0.000 description 2
- 229920000742 Cotton Polymers 0.000 description 1
- 229920002292 Nylon 6 Polymers 0.000 description 1
- 229920002302 Nylon 6,6 Polymers 0.000 description 1
- 239000004952 Polyamide Substances 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 229920000297 Rayon Polymers 0.000 description 1
- 239000006096 absorbing agent Substances 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 238000004043 dyeing Methods 0.000 description 1
- 238000007730 finishing process Methods 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 238000009863 impact test Methods 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 229920002239 polyacrylonitrile Polymers 0.000 description 1
- 229920002647 polyamide Polymers 0.000 description 1
- 229920006122 polyamide resin Polymers 0.000 description 1
- 229920001225 polyester resin Polymers 0.000 description 1
- 239000004645 polyester resin Substances 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 229920005672 polyolefin resin Polymers 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 239000002964 rayon Substances 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 238000009991 scouring Methods 0.000 description 1
- 229920002994 synthetic fiber Polymers 0.000 description 1
- 239000012209 synthetic fiber Substances 0.000 description 1
- 229920006230 thermoplastic polyester resin Polymers 0.000 description 1
- 210000002268 wool Anatomy 0.000 description 1
Images


Landscapes
- Knitting Of Fabric (AREA)
Description
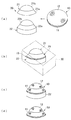
成形された前記形状成形部の形状を保持するための帯状のゴム部材を、前記端部と前記形状成形部との境界付近に円周状に付設する工程と
を有することを特徴とする帽子の製造方法を提供する。
請求項2記載の本発明では、上型及び下型のうち、前記端部を係止する各端部係止面を、成形前の三次元立体編物の厚みよりも狭い間隔に調整し、該端部係止面間に該端部を挟持して成形し、該端部を鍔として用いることを特徴とする請求項1記載の帽子の製造方法を提供する。
請求項3記載の本発明では、前記上型及び下型間の各端部係止面を除いた部分の成形時における間隔を、前記三次元立体編物の厚み以上に調整して成形することを特徴とする請求項1又は2記載の帽子の成形方法を提供する。
請求項4記載の本発明では、所定形状に裁断した三次元立体編物を成形してなる帽子であって、
三次元立体編物のうち、上型及び下型に係止される端部を除いた形状成形部が、上型及び下型によって加圧されない非加圧状態で上型及び下型間にセットされて加熱処理され、前記形状成形部が前記上型及び下型の型内面に沿った略半球状に成形されたものであると共に、
前記端部と前記形状成形部との境界付近に、前記形状成形部の形状を保持するゴム部材が付設されていることを特徴とする帽子を提供する。
請求項5記載の本発明では、上型及び下型のうち、前記端部を係止する各端部係止面が、成形前の三次元立体編物の厚みよりも狭い間隔となるように調整され、該端部が該端部係止面間に挟持して成形され、該端部が鍔として成形されていることを特徴とする請求項4記載の帽子を提供する。
請求項6記載の本発明では、前記形状成形部の内面側に、弾性中材が設けられていることを特徴とする請求項4又は5記載の帽子を提供する。
請求項7記載の本発明では、前記弾性中材が、複数枚積層されて設けられていることを特徴とする請求項6記載の帽子を提供する。
請求項8記載の本発明では、前記弾性中材が、三次元立体編物から形成されていることを特徴とする請求項6又は7記載の帽子を提供する。
(A)ネット帽子
材料・・・住江織物(株)製の立体編物(製品番号:29020D)
グランド編地:1050d/96fの
ポリエチレンテレフタレート
パイル(連結糸):600d/1fの
ポリエチレンテレフタレート
厚さ・・・11.5mm
(B)ネット帽子+中材ネット
a)ネット帽子
材料、厚さとも(A)と同じ
b)中材ネット
材料・・・住江織物(株)製の立体編物(製品番号:09050D)
グランド編地:1300d/96fの
ポリエチレンテレフタレート
パイル(連結糸):900d/1fの
ポリエチレンテレフタレート
厚さ・・・11.5mm
形状・・・直径20cmの円形
(C)学童帽子
材料・・・ポリエステル布(二次元の布)
厚さ・・・0.2mm
(A)ネット帽子、(B)ネット帽子+中材ネット、(C)学童帽子については、いずれも頭部模型にそれらを深くかぶせ(各帽子の頭頂部の内側と頭部模型の頭頂部との間に実質的に隙間がないようにかぶせ)、頭頂部の上方10cmの位置から、直径5cm、重さ540gの鋼球を自然落下させ、その際の衝撃値を測定した。(D)12mmスラブウレタンについては、試験片を平坦な試験台上に載置し、その上方10cmの位置から、同じ鋼球を自然落下させて衝撃値を測定した。結果を図6に示す。
11 端部
12 形状成形部
20 金型
21 上型
21a 端部係止面
22 下型
22a 端部係止面
50 帽子
60 ゴム部材
70 弾性中材
Claims (8)
- 所定形状に裁断した三次元立体編物の端部を上型及び下型に係止し、該端部を除いた略半球状の形状成形部を上型及び下型によって加圧されない非加圧状態で該上型及び下型間にセットして加熱処理し、前記形状成形部を前記上型及び下型の型内面に沿って変形させて成形する工程と、
成形された前記形状成形部の形状を保持するための帯状のゴム部材を、前記端部と前記形状成形部との境界付近に円周状に付設する工程と
を有することを特徴とする帽子の製造方法。 - 上型及び下型のうち、前記端部を係止する各端部係止面を、成形前の三次元立体編物の厚みよりも狭い間隔に調整し、該端部係止面間に該端部を挟持して成形し、該端部を鍔として用いることを特徴とする請求項1記載の帽子の製造方法。
- 前記上型及び下型間の各端部係止面を除いた部分の成形時における間隔を、前記三次元立体編物の厚み以上に調整して成形することを特徴とする請求項1又は2記載の帽子の成形方法。
- 所定形状に裁断した三次元立体編物を成形してなる帽子であって、
三次元立体編物のうち、上型及び下型に係止される端部を除いた形状成形部が、上型及び下型によって加圧されない非加圧状態で上型及び下型間にセットされて加熱処理され、前記形状成形部が前記上型及び下型の型内面に沿った略半球状に成形されたものであると共に、
前記端部と前記形状成形部との境界付近に、前記形状成形部の形状を保持するゴム部材が付設されていることを特徴とする帽子。 - 上型及び下型のうち、前記端部を係止する各端部係止面が、成形前の三次元立体編物の厚みよりも狭い間隔となるように調整され、該端部が該端部係止面間に挟持して成形され、該端部が鍔として成形されていることを特徴とする請求項4記載の帽子。
- 前記形状成形部の内面側に、弾性中材が設けられていることを特徴とする請求項4又は5記載の帽子。
- 前記弾性中材が、複数枚積層されて設けられていることを特徴とする請求項6記載の帽子。
- 前記弾性中材が、三次元立体編物から形成されていることを特徴とする請求項6又は7記載の帽子。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006118289A JP5128083B2 (ja) | 2005-10-17 | 2006-04-21 | 帽子の製造方法及び帽子 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005301810 | 2005-10-17 | ||
| JP2005301810 | 2005-10-17 | ||
| JP2006118289A JP5128083B2 (ja) | 2005-10-17 | 2006-04-21 | 帽子の製造方法及び帽子 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007138373A JP2007138373A (ja) | 2007-06-07 |
| JP5128083B2 true JP5128083B2 (ja) | 2013-01-23 |
Family
ID=38201583
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006118289A Expired - Fee Related JP5128083B2 (ja) | 2005-10-17 | 2006-04-21 | 帽子の製造方法及び帽子 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5128083B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5920865B2 (ja) * | 2011-09-02 | 2016-05-18 | 和光技研工業株式会社 | 衝撃緩和帽子の製造方法及びその製造方法で衝撃緩和帽子を製造する装置 |
| JP6851624B2 (ja) * | 2017-05-24 | 2021-03-31 | 株式会社ユニチカテクノス | 保護帽用インナーキャップ |
| KR102330542B1 (ko) * | 2019-07-12 | 2021-11-24 | 김익현 | 헤어캡의 제조장치 |
| WO2020054976A1 (ko) * | 2018-09-10 | 2020-03-19 | 김익현 | 헤어캡의 제조장치 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5777348A (en) * | 1980-10-30 | 1982-05-14 | Hiroji Hosokawa | Base material for heat molding and heat molding method |
| JPH054Y2 (ja) * | 1987-08-05 | 1993-01-05 | ||
| JPH0385543U (ja) * | 1989-12-20 | 1991-08-29 | ||
| JP2003221722A (ja) * | 2002-01-28 | 2003-08-08 | Fujii Seibo Kk | サイズ調節可能なビン皮及び該ビン皮を取付けた帽子 |
| JP2004027406A (ja) * | 2002-06-25 | 2004-01-29 | Asahi Kasei Fibers Corp | 立体構造編み地 |
| JP4381797B2 (ja) * | 2003-12-22 | 2009-12-09 | 旭化成せんい株式会社 | クッション材用立体編物 |
-
2006
- 2006-04-21 JP JP2006118289A patent/JP5128083B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2007138373A (ja) | 2007-06-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6644070B2 (en) | Three-dimensional fabric for seat | |
| CN111850802B (zh) | 间隔针织物 | |
| JP6180859B2 (ja) | 一体発泡成形品の製造方法 | |
| US7174750B2 (en) | Warp knit fabric with steric structure | |
| US20050223474A1 (en) | Elastic headwear | |
| JP2008540001A (ja) | スペーサー生地、スペーサー織地及びスペーサー編地を用いたまくら及びクッションの製造方法 | |
| JP2001011759A (ja) | 3次元複合布製品 | |
| US20040250336A1 (en) | Stretchable band capable of retaining shape and headwear using the same | |
| JP6282480B2 (ja) | 非衣料用途の丸編構造体 | |
| CN113338046A (zh) | 合成皮革 | |
| US20140059740A1 (en) | Multi-functional sweatband | |
| JP2007138373A (ja) | 帽子の製造方法、帽子及び弾性中材 | |
| CA2669525A1 (en) | Sheet material | |
| JP3995631B2 (ja) | 立体編物積層体 | |
| JP4544958B2 (ja) | 伸縮性及び圧縮復元性を有する立体構造経編地 | |
| JP6362454B2 (ja) | メッシュ状繊維強化複合材 | |
| JP2004107800A (ja) | 立体横編物 | |
| JP2001314287A (ja) | 車輌の座席シート用クッション体 | |
| JP2010043386A (ja) | 布バネ用布帛 | |
| KR101926118B1 (ko) | 이종 직물지를 이용한 침구 및 그 제조 방법 | |
| JP4381797B2 (ja) | クッション材用立体編物 | |
| JP5551890B2 (ja) | 二層構造布バネ材 | |
| JP3217829U (ja) | 織編物加工品 | |
| JP2015132022A (ja) | クッション構造体 | |
| JP2007107162A (ja) | 帽子 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090416 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20101202 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110830 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20111028 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120420 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120618 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20121011 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20121031 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 5128083 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20151109 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |