JP5200423B2 - ホース補強用ポリエステル繊維コード - Google Patents

ホース補強用ポリエステル繊維コード Download PDF

Info

Publication number
JP5200423B2
JP5200423B2 JP2007144388A JP2007144388A JP5200423B2 JP 5200423 B2 JP5200423 B2 JP 5200423B2 JP 2007144388 A JP2007144388 A JP 2007144388A JP 2007144388 A JP2007144388 A JP 2007144388A JP 5200423 B2 JP5200423 B2 JP 5200423B2
Authority
JP
Japan
Prior art keywords
hose
polyester fiber
fiber cord
reinforcing
cord
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2007144388A
Other languages
English (en)
Other versions
JP2008007929A (ja
Inventor
隆雄 眞鍋
正人 松村
淳 殿村
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Toray Industries Inc
Original Assignee
Toray Industries Inc
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Toray Industries Inc filed Critical Toray Industries Inc
Priority to JP2007144388A priority Critical patent/JP5200423B2/ja
Publication of JP2008007929A publication Critical patent/JP2008007929A/ja
Application granted granted Critical
Publication of JP5200423B2 publication Critical patent/JP5200423B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Artificial Filaments (AREA)
  • Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
  • Rigid Pipes And Flexible Pipes (AREA)
  • Treatments For Attaching Organic Compounds To Fibrous Goods (AREA)

Description

本発明は、ホース補強用ポリエステル繊維コードに関する。詳しくは、エチレン・α−オレフィン・非共役ジエン共重合体ゴム配合物(以下、「EPDM系ゴム」という)との接着性が良好であり、かつ、ホース製造時の工程通過性、すなわち、ポリエステル繊維コード表面のRFLの脱落を改善したホース補強用ポリエステル繊維コードに関する。また、柔軟性やカシメ部の耐液漏れ性に優れたホース、さらには耐疲労性、耐膨張性に優れたホースを提供可能とするホース補強用ポリエステル繊維コードに関する。
従来、ポリエチレンテレフタレート繊維で代表されるポリエステル繊維は、強度、モジュラスが大きく、伸度、クリープが小さく、かつ耐疲労性に優れている等の物理的特性を有しており、ゴムホース用の補強用繊維として従来から使用されている。ところが、ポリエステル繊維自身の表面が不活性なことから、ゴムとの接着性に乏しいという問題を有している。また、近年、自動車ブレーキホースに使用されるホース分野においては、高温特性に優れたEPDM系ゴムが主に使用されているが、該ゴムは、化学構造に二重結合が少なく、反応性に乏しいという問題を有している。このため、ポリエステル繊維コードとEPDM系ゴムとの接着性を改良する手法が種々検討されている。
一方で、接着剤処理が施された繊維コードを複数本引き揃えてホース形状にブレードする際、接着剤処理されたコードがガイド類と摩擦する際に、接着剤の脱落、ガイド類への付着、飛散が生じ、生産性や作業環境を損なうという問題も提起されている。
さらには、繊維コードをブレーキホースなどの補強用として用いる場合は、耐疲労性、ホース装着時の作業性、振動吸収性等の観点から、柔軟な繊維コードであることが要求される。
また、繊維コードを自動車ブレーキホースや、カーエアコンホースなどのホースの補強材として使用する場合、ホースが熱老化することや、ホースが繰り返し高温から低温までのヒートサイクルに曝される等により、金具でホースをカシメた部分からの液漏れを起こしやすいという問題を有している。
さらには、自動車ブレーキホースなど過酷な条件下で使用され、的確な応力伝達が求められる用途においては、実用的な耐疲労性を有すること、および優れた油圧応答性、つまりホースの耐膨張性が強く要求される。
上記問題を解決する試みとしては、ポリエステル繊維を、ポリエポキシド化合物とビニルピリジンスチレンブタジエンゴムラテックスからなる第1処理剤で処理後、レゾルシン・ホルマリン・ゴムラテックスおよびクロロフェノール化合物を含む第2処理剤で処理する手法が開示されている(特許文献1)。また、ポリエポキシド化合物を予め付与したポリエステル繊維をレゾルシン・ホルマリン・ゴムラテックスおよびクロロフェノール化合物を含む第2処理剤で処理する手法が開示されている(特許文献2)。さらには、ポリエステル繊維をポリエポキシド化合物を含む第1処理剤で処理した後、特定の組成のレゾルシン・ホルマリン・ゴムラテックスおよびクロロフェノール化合物を含む第2処理剤で処理する手法が開示されている(特許文献3)。また、予めポリエポキシド化合物を含む処理剤で処理したポリエステル繊維を、ポリブタジエンゴムラテックスを必須成分とするレゾルシン・ホルマリン・ゴムラテックスを含む処理剤で処理する手法が開示されている(特許文献4)。しかし、これら手法では、EPDM系ゴムとの接着性については、ある程度の効果が見られるものの、製造工程での良好な工程通過性、柔軟性、耐液漏れ性を同時に満足するホース補強用ポリエステル繊維コードは得られないのが現状である。
また、ホース用途での耐疲労性、耐膨張性を解決する手段として、ポリエステル表面にレゾルシン・ホルマリン・ゴムラテックスを含む処理剤が付着した繊維コードで、強度、中間伸度、乾熱収縮率、中間伸度+乾熱収縮率が一定の範囲内であるホース補強用ポリエステル繊維コードが開示されている(特許文献5)。しかし、特許文献5に記載の方法では、処理剤の組成、処理方法についての詳細が記載されておらず、EPDM系ゴムとの接着性、工程通過性、柔軟性、耐液漏れ性を同時に満足するホース補強用ポリエステル繊維コードが得られないのが現状である。
特開平7−216755号公報(特許請求の範囲) 特開平7−331583号公報(特許請求の範囲) 特開平11−286875号公報(特許請求の範囲) 特開平11−286876号公報(特許請求の範囲) 特開2005−54304号公報(特許請求の範囲)
本発明は、かかる従来技術の背景に鑑み、エチレン・α−オレフィン・非共役ジエン共重合体ゴム配合物(EPDM系ゴム)との接着性が良好であり、かつ、ホース製造時の工程通過性(ポリエステル繊維コード表面のRFLの脱落)を改善し、かつ柔軟であり、カシメ部での耐液漏れ性良好なホース補強用ポリエステル繊維コードを提供せんとするものである。さらには耐疲労性、耐膨張性に優れたホースを提供可能とするホース補強用ポリエステル繊維コードを提供せんとするものである。
本発明は、かかる課題を解決するために、次のような手段を採用するものである。すなわち、本発明は、ポリエポキシド化合物を予め付与したポリエステル繊維に、レゾルシン・ホルマリン・ゴムラテックス(RFL)、およびクロロ変性レゾルシン(P)を含む処理剤を付与してなるホース補強用ポリエステル繊維コードであって、該処理剤が下記(a)〜(c)をすべて満たすことを特徴とするホース補強用ポリエステル繊維コードである。
(a)R/F=1/0.5〜1/3(モル比)
(b)RF/L=1/3〜1/15(重量比)
(c)P/RFL=1/12〜1/15(重量比)。
(式中、Rはレゾルシン量、Fはホルマリン量、Lはゴムラテックス量、Pはクロロ変性レゾルシン量、RFはRFL中のレゾルシン・ホルマリン量、RFLはレゾルシン・ホルマリン・ゴムラテックス量を表す。)
なお、本発明のホース補強用ポリエステル繊維コードにおいて、以下の(1)〜(8)が好ましい条件であり、これらの条件の適応により、さらに優れた効果を期待することができる。
(1)前記処理剤のレゾルシン・ホルマリン熟成時間が、4〜8時間であること。
(2)前記ゴムラテックスが、ポリブタジエンゴムラテックス(PB)とビニルピリジンスチレンブタジエンゴムラテックス(VP)を含むものであり、かつ、PB/VP=90/10〜50/50(乾燥重量比)であること。
(3)前記ポリエポキシド化合物を予め付与したポリエステル繊維が、以下の(d)〜(i)の特性を有すること。
(d)単糸繊度=5〜7dtex
(e)強度=6.5〜8.5cN/dtex
(f)中間伸度(4.0cN/dtex応力時伸度:ME)=4〜6%
(g)乾熱収縮率(ΔS)=12〜18%
(h)非晶配向度(fa)=0.55〜0.75
(i)カルボキシル末端基(COOH)=20〜30eq/t
(4)前記ホース補強用ポリエステル繊維コードが以下の(j)〜(n)の特性を有すること。
(j)強度=6〜8cN/dtex
(k)伸度=10〜18%
(l)中間伸度(2.6cN/dtex荷重時伸度:ME)=3〜5%
(m)乾熱収縮率(ΔS)=3〜5.5%
(n)ME+ΔS=7〜9%
(5)前記ホース補強用ポリエステルコードが、10〜20t/10cmの撚り数を有する片撚りコードであること。
(6)前記ホース補強用ポリエステル繊維コードと金属間の動摩擦係数が0.3〜0.48であること。
(7)JISL1096(1990)によって測定したポリエステル繊維コードのガーレー曲げ剛軟度が500mg〜2000mgであること。
(8)ホース補強用ポリエステル繊維コードが自動車ブレーキホース補強用コードであること。
すなわち、本発明は、クロロ変性レゾルシンの量を極めて限られた範囲に制御することによって、従来ホース補強用ポリエステル繊維コードにおいてどうしても達成できなかった、EPDM系ゴムとの接着性、製造工程での良好な工程通過性、柔軟性の全ての特性を同時に満足することを可能にしたものである。
本発明によれば、エチレン・α−オレフィン・非共役ジエン共重合体ゴム配合物(EPDM系ゴム)との接着性が良好であり、かつ、ホース製造時の工程通過性(ポリエステル繊維コード表面のRFLの脱落)を改善し、かつ柔軟であり、カシメ部での耐液漏れ性良好なホース補強用ポリエステル繊維コードを提供することができる。さらには耐疲労性、耐膨張性に優れたホースを提供可能とするホース補強用ポリエステル繊維コードを提供することができる。
本発明のホース補強用ポリエステル繊維コード(以下コードと称す)は、自動車用ホース、特に自動車ブレーキホース用途として、産業上実用的なコードを創出すべく、鋭意検討した結果、EPDM系ゴムとの良好な接着性、ホース製造時のコードからのRFL接着剤の脱落の少ない良好な工程通過性、ホース成型に有利となる柔軟性、カシメ部での耐液漏れ性を兼ね備えたホース補強用ポリエステル繊維コードを得るに至ったものである。
以下、本発明を詳細に説明する。
本発明で使用されるポリエステル繊維は、エチレンテレフタレートを主たる繰り返し単位とするジカルボン酸とグリコールからなるポリエステルをいう。ジカルボン酸成分としては、テレフタル酸、2,6−ナフタレンジカルボン酸、イソフタル酸、1,4−シクロヘキサンジカルボン酸などが挙げられる。また、グリコール成分としては、エチレングリコール、プロピレングリコール、テトラメチレングリコール、1,4−シクロヘキサンジメタノール等が挙げられる。上記ジカルボン酸成分の一部を、アジピン酸、セバシン酸、ダイマー酸、スルホン酸金属置換イソフタル酸などで置き換えてもよく、また、上記のグリコール成分の一部を、ジエチレングリコール、ネオペンチルグリコール、1,4−シクロヘキサンジオール、1,4−シクロヘキサンジメタノール、およびポリアルキレングリコールなどに置き換えても良い。これらの中でも、ジカルボン酸成分の90モル%以上がテレフタル酸からなり、グリコール成分の90モル%以上がエチレングリコールからなる、ポリエチレンテレフタレートが好適である。このポリエステルには、酸化チタン、酸化ケイ素、炭酸カルシウム、チッ化ケイ素、クレー、タルク、カオリン、ジルコニウム酸などの各種無機粒子や架橋高分子粒子、各種金属粒子などの粒子類のほか、従来からある抗酸化剤、金属イオン封鎖剤、イオン交換剤、着色防止剤、ワックス類、シリコーンオイル、各種界面活性剤などが添加されていてもよい。
また、ブレーキホースとして使用される場合には、繊維の固有粘度が0.85以上のものが好ましく、また動的粘弾性測定装置を用い周波数11Hzで測定したときの損失正接(tanδ)の温度分散に現れる主分散の極大値温度が130℃以上、より好ましくは140℃以上であるポリエステル繊維であることが好ましい。損失正接(tanδ)の主分散が前記範囲にある場合には、ブレーキフルードが繊維に触れるような場合においても、ポリエステル中へのブレーキフルードの防錆剤等が拡散することが抑制され、劣化の少ないホースを得ることができる。
本発明において処理剤として使用するポリエポキシド化合物は、一分子中に少なくとも2個以上のエポキシ基を、ポリエポキシド化合物100gあたり0.1g当量以上含有する化合物を挙げることができる。具体的には、ペンタエリスリトール、エチレングリコール、ポリエチレングリコール、プロピレングリコール、グリセロール、ソルビトールなどの多価アルコール類とエピクロルヒドリンの如きハロゲン含有エポキシド類との反応生成物、過酸化または過酸化水素などで不飽和化合物を酸化して得られるポリエポキシド化合物、すなわち、3,4−エポキシシクロヘキシルメチル−3,4−エポキシシクロヘキセンカルボキリレート、ビス(3,4−エポキシ−6−メチル−シクロヘキシルメチル)アジペート、フェノールノボラック型、ハイドロキノン型、ビフェニル型、ビスフェノールS型、臭素化ノボラック型、キシレン変性ノボラック型、フェノールグリオキザール型、トリスオキシフェニルメタン型、トリスフェノールPA型、ビスフェノール型のポリエポキシド等の芳香族ポリエポキシド等が挙げられる。特に好ましいのは、ソルビトールグリシジルエーテル型やクレゾールノボラック型のポリエポキシドである。
これらの化合物は、通常は乳化液として使用されるが、乳化液、又は溶液にするには、ポリエポキシド化合物をそのままか、もしくは必要に応じて少量の溶媒に溶解したものを公知の乳化剤、例えば、アルキルベンゼンスルホン酸ソーダ、ジオクチルスルホサクシネートナトリウム塩、ノニルフェノールエチレンオキサイド付加物等を用いて乳化、又は溶解して用いることもできる。
本発明において使用するポリエポキシド化合物は、通常、ポリエステル繊維の製糸工程において紡糸油剤と共に付与される。この際のポリエポキシド化合物の付着量は、通常、0.1〜5重量%の範囲である。ポリエポキシド化合物の付着量が0.1重量%未満では、ポリエポキシド化合物の効果が十分に発揮されず、ポリエステル繊維とエチレンプロピレン系ゴムとの間で満足できる接着性が得られないおそれがある。一方、ポリエポキシド化合物の付着量が5重量%を超えると繊維が非常に硬くなり、製糸工程において付与することが困難である場合があるだけでなく、次工程以降で処理する処理剤の浸透性が低下する結果、接着性能が低下する場合があるので好ましくない。
本発明のコードは、ポリエポキシド化合物を予め付与したポリエステル繊維に、レゾルシン・ホルマリン・ゴムラテックスおよびクロロ変性レゾルシンを含む処理剤を付与してなるものである。
ここで、レゾルシン・ホルマリン・ゴムラテックスとは、レゾルシンとホルムアルデヒドの初期縮合物とゴムラテックスの混合物である。レゾルシン・ホルムアルデヒド初期縮合物とは、アルカリ触媒または酸触媒の存在下で、レゾルシンとホルムアルデヒドを縮合させたものであって、レゾルシン(R)とホルムアルデヒド(F)のモル比が1/0.5〜1/3であることが必要である。好ましくは、1/1〜1/3の範囲であるのが良い。R/Fのモル比が1/0.5〜1/3の範囲を外れると、接着性が低下したり、工程通過性が悪化する。
さらには、レゾルシン・ホルムアルデヒド初期縮合物として、あらかじめジヒドロキシベンゼンとホルムアルデヒドとを無触媒または酸性触媒の下で反応させて得られるノボラック型の樹脂を用いることもできる。具体的には、例えば、レゾルシン1モルに対してホルムアルデヒド0.7モル以下とで縮合した化合物(例えば、商品名“スミカノール700”登録商標、住友化学(株)製)である。レゾルシンとホルムアルデヒドのノボラック型縮合物を使用するに際しては、アルカリ触媒水分散液に溶解後、ホルムアルデヒドを添加し、レゾルシンとホルムアルデヒドのモル比を1/1〜1/3に調整することが好ましい。ここで使用するアルカリ触媒としては、アルカリ金属水酸化物であり、好ましくは、水酸化ナトリウムなどが挙げられる。アルカリ触媒水分散液の濃度は1〜10モル濃度程度でよい。
レゾルシン・ホルマリン・ゴムラテックスで使用されるゴムラテックスとしては、天然ゴムラテックス、スチレン・ブタジエンゴムラテックス、アクリロニトリル・ブタジエンゴムラテックス、クロロプレンゴムラテックスおよびビニルピリジン・スチレン・ブタジエンゴムラテックス、エチレン・プロピレン・非共役ジエン系三元共重合体ゴムラテックスなどが挙げられ、これらを単独または混合して使用することができるが、耐熱性および接着性の点から、ゴムラテックス100重量%のうち、ビニルピリジン・スチレン・ブタジエン三元共重合体ゴムラテックスが50重量%以上を占めるゴムラテックスが好ましい。
特に被着ゴムが、ブレーキホースに好ましく使用されるエチレン・プロピレン・ジエン三元共重合体ゴム(EPDM系ゴム)の場合には、ポリブタジエンゴムラテックス(PB)と、ビニルピリジンスチレンブタジエンゴムラテックス(VP)を含む混合ゴムラテックスを用いることが好ましく、ゴムラテックスの混合比は、固形分乾燥重量比でPB/VP=90/10〜50/50、より好ましくは80/20〜60/40であるのが良い。PB/VP比が90/10を越えると、工程通過性が悪化することがあり、PB/VP比が50/50未満では、接着性が低下することがある。
さらに、レゾルシン・ホルマリン・ゴムラテックスのレゾルシン・ホルマリンと、ゴムラテックスの配合比は、固形分重量でRF/L=1/3〜1/15であることが必要であり、好ましくは1/5〜1/12、より好ましくは1/7〜1/10であるのが良い。RF/L比がこの範囲を外れると、接着性が低下したり、工程通過性が悪化することがある。
本発明で用いるクロロ変性レゾルシンとは、パラクロロフェノールとホルマリンおよびレゾルシンを縮合した化合物であり、下記一般式で表される化合物である。
Figure 0005200423
ただし、式中のnは1〜15の整数である。また、クロロ変性レゾルシンは、ハロゲン化フェノール化合物とホルムアルデヒドとの初期縮合物、硫黄変性レゾルシンとホルムアルデヒドとの初期縮合粒またはハロゲン化硫黄変性レゾルシンとホルムアルデヒドとの初期縮合物である。
これらクロロ変性レゾルシンの調整方法は特に限定されないが、例えば、パラクロロフェノール、オルソクロロフェノール、パラブロモフェノール、パラヨウドフェノール、オルソクレゾール、パラクレゾール、パラターシャルブチルフェノールおよび2,5−ジメチルフェノールなどが出発原料として挙げられ、なかでもパラクロロフェノール、パラブロモフェノール、パラクレゾール、およびパラターシャルブチルフェノールが、とくにパラクロロフェノールが好ましく用いられる。
このような出発原料をアルカリ触媒存在下にホルムアルデヒドと縮合させることによって、または、出発原料を予め酸触媒の存在下で反応させ得られた縮合物をアルカリ触媒の存在下でホルムアルデヒドと反応させることによって、クロロ変性レゾルシンを得ることができる。
クロロ変性レゾルシンの具体例としては、2,6−ビス(2’,4’−ジヒドロキシ−フェニルメチル)−4−クロロフェノール(トーマスワン(株)製“カサボンド”、ナガセ化成工業(株)製“デナボンド”など)が挙げられるが、なかでも特にベンゼン核を3以上有するクロロフェノール化合物を主成分とするものが接着性および工程通過性の点から好ましく用いられる。
上記式で表されるクロロ変性レゾルシン(P)とレゾルシン・ホルマリン・ゴムラテックス(RFL)との配合比は、固形分重量比でP/RFL=1/10〜1/15であることが必要であり、好ましくはP/RFL=1/10〜1/12であるのが良い。P/RFL>1/10の場合は、コードが硬くなり、P/RFL<1/15の場合は接着性が低下する。
クロロ変性レゾルシンは、一般にRFLに混合して使用される薬剤であり、RFL単独では充分な接着力が得られにくいゴムとポリエステル繊維の、接着力を改善する効果を有するものである。しかし、従来公知のクロロ変性レゾルシンのRFLへの配合量は、例えばタイヤコードなど強力な接着力を必要とする用途では適正である場合があるが、例えば自動車ブレーキホースなどの用途に使用した場合、ホースの耐膨張性が悪化し、ブレーキフィーリングが悪化することがあり、また耐疲労性が悪化することがある。これらの問題の要因について鋭意検討したところ、ホース端部カシメ部の耐液漏れ性が不良であり、ブレーキ液が補強用コードのフィラメント間および/またはコードとゴムの界面に浸透することが要因であることが判明した。また、これは、コードとゴムの接着性、およびコードの柔軟性不足によって及ぼされる現象であることが判明した。本発明は、該現象を解決するため、さらに鋭意検討した結果、RFL処理剤に含まれるクロロ変性レゾルシンの配合量が一定の範囲内にあることによって、コードとゴムの接着性、およびコードの柔軟性が両立し、上記課題を一挙に解決するに至ったものである。
本発明で使用する処理剤において、レゾルシン(R)とホルマリン(F)の熟成条件は、20〜25℃の条件下、4〜8時間熟成させることが好ましく、より好ましくは5〜7時間であることが好ましい。熟成時間が4時間未満であると、工程通過性が悪化することがあり、8時間を越えるとRF液の粘度が向上し、ポリエステル繊維にRFL接着剤を均一に塗布することが困難になることがある。
また、RFLの熟成条件は、20〜25℃の条件下、14〜30時間であることが好ましく、より好ましくは16〜24時間であるのが良い。この範囲外であると接着性が低下することがある。
本発明のホース補強用ポリエステル繊維コードにて使用される処理剤には、接着性を向上させる観点から、ブロックドポリイソシアネートが混合されていても良い。
その場合用いられるブロックドイソシアネート化合物としては、トリレンジイソシアネート、メタフェニレンジイソシアネート、ジフェニルメタンジイソシアネート、ヘキサメチレンジイソシアネート、トリフェニルメタントリイソシアンネート等のポリイソシアネート化合物とフェノール、クレゾール、レゾルシン等のフェノール類、ε−カプロラクタム、バレロラクタム等のラクタム類、アセトキシム、メチルエチルケトオキシム、シクロヘキサンオキシム等のオキシム類およびエチレンイミン等のブロック化剤との反応物が用いられ、加熱によりブロック剤が遊離して活性なイソシアネート化合物を生じるものである。これらに化合物のうち、特にメチルエチルケトオキシムでブロックされた芳香族ポリイソシアネート化合物、およびジフェニルメタンジイソシアネートの芳香族化合物が特に好ましく使用される。
また、本発明で使用することのできるブロックドイソシアネートは、解離温度が140℃〜180℃であることが好ましく、より好ましくは150℃〜170℃であるのが良い。解離温度が140℃未満であると、接着性が不足することがあり、180℃を超えると、コードが硬くなり、ホース用途として使用した場合に耐疲労性が不足することがある。
本発明で使用することのできるブロックドポリイソシアネート化合物(B)と、上述したレゾルシン・ホルマリン・ゴムラテックス(RFL)との配合比は、固形分重量比でB/RFL=1/5〜1/20であることが好ましく、より好ましくは1/8〜1/15であるのが良い。B/RFL>1/5の場合は、コードが硬くなり、B/RFL<1/20の場合は接着性が低下することがある。
さらに、本発明のホース補強用ポリエステルコードに用いられるポリエステル繊維は、以下の(d)〜(i)の特性を有することが好ましい。
(d)単糸繊度=5〜7dtex
(e)強度=6.5〜8.5cN/dtex
(f)中間伸度(4.0cN/dtex応力時伸度:ME)=4〜6%
(g)乾熱収縮率(ΔS)=12〜18%
(h)非晶配向度(fa)=0.55〜0.75
(i)カルボキシル末端基量=20〜30eq/t
ポリエステル繊維の単糸繊度は5〜7dtexが好ましく、より好ましくは5.5〜6.5dtexである。5dtex未満では耐屈曲摩耗性が低いため好ましくない。7dtexを越えると、収縮性が得にくいため好ましくない。勿論、製糸速度を高めたり、紡出糸を急冷する等の方法でカバーすることは可能であるが、いずれも安定な製糸を行うためには好ましくない。
ポリエステル繊維の強度は6.5〜8.5cN/dtexが好ましく、より好ましくは6.8〜8.3cN/dtexである。6.5cN/dtex未満では本発明ホース補強用ポリエステル繊維コードの強度が得られず、ブレーキホースの耐破裂性も不十分となる。8.5cN/dtexを越える強度を得ようとすると、安定な製糸が困難になるため好ましくない。
ポリエステル繊維の中間伸度は、4.0cN/dtex応力時の伸度であり4〜6%が好ましく、より好ましくは4.3〜5.7%である。4%未満の中間伸度を得ようとすると本発明の乾熱収縮率を得ることが困難である。一方、6%を越える中間伸度の場合は本発明の強度が得られにくくなる。
ポリエステル繊維の乾熱収縮率は12〜18%が好ましく、より好ましくは13〜17%である。12%未満の収縮率を得ようとすると、中間伸度を上記の範囲に保持することが困難である。一方、18%を越えると、収縮率が高いため、ホースの形状均一性が低下し、耐破裂性も低下する。
ポリエステル繊維の非晶配向度は0.55〜0.75が好ましく、より好ましくは0.60〜0.70である。0.55未満では本発明のポリエステル繊維およびホース補強用コードの耐アミン分解性、加水分解性が得られにくくなる。一方、0.75を越えるものは現時点では作製不可能である。
ポリエステル繊維のカルボキシル末端基量は20〜30eq/tが好ましく、より好ましくは22〜28eq/tである。カルボキシル末端基は少ないほど耐加水分解性、耐薬品性に優れ、ゴム中での耐熱性や耐ブレーキ液性も良好となるが、重合速度が下がり生産効率が低下するため20eq/t未満は好ましくない。一方、30eq/tを越えると、上記特性が低下しホースの耐久性が低下するため好ましくない。
本発明のホース補強用ポリエステル繊維コードは、ホースとしての耐疲労性、耐膨張性を向上させる観点から、以下のコード物性を有するものであることが好ましい。
(j)強度=6〜8cN/dtex
(k)伸度=10〜18%
(l)中間伸度(2.6cN/dtex応力時伸度:ME)=3〜5%
(m)乾熱収縮率(ΔS)=3〜5.5%
(n)ME+ΔS=7〜9%
本発明のホース補強用ポリエステル繊維コードの強度は6〜8cN/dtexが好ましく、より好ましくは6.5〜7.5cN/dtexである。6cN/dtex未満の場合は、本発明のホース用補強用ポリエステル繊維コードとしての強度が十分でなく、ホースの耐破劣性、耐疲労性が不十分となる。一方、8cN/dtexを越える強度を、本発明のコードの寸法安定性を満足して達成することは困難である。
本発明のホース補強用ポリエステル繊維コードの伸度は10〜18%が好ましく、より好ましくは12〜16%である。10%未満の場合は、ホースの耐破裂性、耐疲労性が不十分となる。一方、18%を越えると中間伸度を満足させることが困難となり、強度も十分得られにくくなる。
本発明のホース補強用ポリエステル繊維コードの中間伸度(ME)は2.6cN/dtex応力時伸度であり、好ましくは3〜5%、より好ましくは2.5〜4.5%である。中間伸度は低い程モジュラスが高いことを意味する。
本発明のホース補強用ポリエステル繊維コードの乾熱収縮率(ΔS)は3〜5.5%が好ましく、より好ましくは3.5〜5%である。3%未満の収縮率を得ようとすると中間伸度を上記の範囲に保持することが困難である。一方、5.5%を越えると収縮率が高いためホースの形状均一性が低下し耐破裂性も低下することになる。
また、本発明のホース補強用ポリエステル繊維コードにおける中間伸度(ME)と乾熱収縮率(ΔS)の和、ME+ΔSは7〜9%が好ましく、より好ましくは6.5〜8.5%である。7%未満の値を現行技術で得ることは困難である。一方9%を越えると中間伸度または乾熱収縮率のいずれかを満足させることが困難になるため好ましくない。
次に、本発明のホース補強用ポリエステル繊維コードの製造方法の概略について説明する。
固有粘度(IV)1.00〜1.50、好ましくは1.20〜1.50のポリエチレンテレフタレートチップを、エクストルーダー型紡糸機を用いて紡糸温度285〜300℃で溶融紡糸する。紡出後、オイリングローラーにて紡糸油剤中にエポキシ化合物を混合した処理剤を付与する。紡糸速度は2200〜2800m/分、延伸倍率2.1〜2.4倍で多段熱延伸し、1.0〜4.0%の弛緩を与えた後巻き取りポリエステル繊維を得る。ポリエステル繊維の繊度および単糸繊度は口金の孔数および吐出量を変更して行う。ポリエステル繊維の熱延伸は、80〜250℃の加熱ロールに糸条を捲回させて行う。
上記のようにして得られたポリエステル繊維に撚りをかけて、未処理コードとする。ここで、撚り形態は、片撚り、諸撚りいずれでも適用できるが、本発明のホース補強用ポリエステル繊維コードでは、片撚りを施すことが好ましい。また、撚り数は、10t〜20t/10cmが好ましく、より好ましくは12t〜18t/10cmであるのがよい。10t/10cm未満であると、ホースの耐疲労性が不足することがあり、20t/10cm以上であると、コードに捲縮が生じ、工程通過性が悪くなることがある。
次に、該未処理コードに本発明の処理剤を付与する。本発明で使用する処理剤の総固形分濃度は、5〜20重量%が好ましく、より好ましくは7〜15重量%である。かかる範囲とすると、処理剤が安定性に優れ、ポリエステル繊維にRFL処理剤を均一に塗布することができる。
本発明で使用する処理剤をポリエステル繊維に付着させるには、浸漬、ノズル噴霧、ローラーによる塗布などの任意の方法を採用することができる。例えば、リツラー社製コンピュートリーターまたは多錘型コードセッター機を用いて処理することができる。
ポリエステル繊維に対する処理剤の付着量は、乾燥重対比で0.5〜4重量%、特に1.5〜3重量%の範囲が好ましく、この範囲とすることで、ゴムとの接着性および工程通過性が良好になる。付着量の制御は例えば、接着剤濃度、接着剤液浸漬後の液除去条件を設定することによって可能である。
ポリエステル繊維に処理剤を付与した後の熱処理は、80〜180℃で0.5〜5分間、より好ましくは1〜3分間乾燥し、次いで150〜260℃、より好ましくは220℃〜250℃の温度で0.5〜5.0分間、より好ましくは1〜3分間熱処理するのが良い。また、コード物性の制御のため、乾燥は0〜3%のストレッチ、熱処理は0〜3%のストレッチをかけた後0〜3%の弛緩を与えながら行うのが良い。該熱処理温度が低すぎると、被着ゴムとの接着が不十分となり、一方、該熱処理温度が高すぎるとポリエステル繊維が溶融、融着したり、硬くなったり、さらに強力劣化を起こすなど実用に供しなくなる。
このようにして得られたホース補強用ポリエステル繊維コードは、後述する手法によるコードと金属間の動摩擦係数が0.3〜0.48であることが好ましく、より好ましくは0.32〜0.45であるのがよい。
動摩擦係数は、処理剤の組成、混合する薬剤の種類、処理剤の熟成条件、コードの熱処理条件などによって抑制可能である。
従来、ゴムとの接着性を確保するために処理剤で処理されたポリエステル繊維コードを、ブレードあるいはスパイラル形状に編組する際に、接着処理された繊維コード同士の摩擦抵抗やガイド類との摩擦によって、繊維コードの引き揃え性が悪くなり、ホース形状が悪化することや繊維処理剤に起因するカスの付着や飛散が生じ、生産性や作業環境を損なうという問題があったものである。しかし、かかる従来技術の問題は、本発明のコードが、特定の範囲の摩擦特性を有することでさらに改善される。
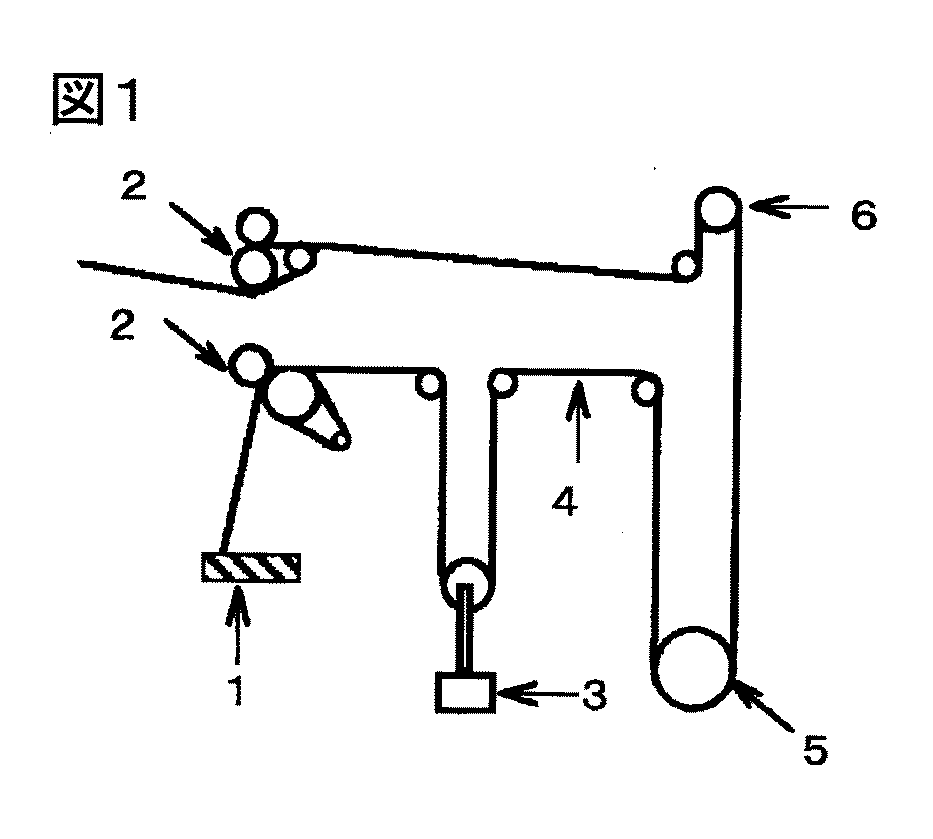
本発明でいう繊維コードと金属間の動摩擦係数とは、繊維コードを一定速度で走行させたときの金属管との摩擦力を測定し、その測定値から算出されるものであって、具体的には、繊維コード1本を、図1に示す金属間走行摩擦試験機にセットし、繊維コードを走行させたときの入り側の張力T1 と出側の張力上限値T2Uから下記式に従って算出したものである。出側の張力上限値T2Uは、少なくとも繊維コードを3分間以上走行させたときの、変動のある出側の張力から読みとった上限値をいう。
動摩擦係数=(T2U−T1)/(T1+T2U)
このとき、次の条件下で測定を行う。
摩擦体:径40mm、表面粗さ0.1Sの梨地クロムメッキ加工管
摩擦体温度:25℃
測定室の温度、湿度:25℃、65%
接触角:180゜
摩擦体入り側の張力T1 :1000g
糸速:20m/分
繊維コードと金属間の動摩擦係数が0.48を越える場合には、繊維コードとブレーダー等の編組機のガイド等との摩擦が大きくなり、処理剤の脱落が生じたり、発生する摩擦熱により脱落した処理剤カスが熱変性し、塊状になり、ホースに編み込まれたり、粘着性が高すぎることにより、更には編組自体ができない等のさまざまな問題を引き起こす可能性がある。逆に、動摩擦係数が0.3より小さくなる場合には、ボビン等に巻き付けられた繊維コードのアヤ崩れ等が起こり、取り扱いが容易でなくなる。
さらに本発明のホース補強用ポリエステル繊維コードは、後述する手法によるゴムに加硫した後のコードのエアーデフュージョン値が30mm以下、好ましくは25mm以下であるのがよい。
エアーデフュージョン値は、処理剤の組成、混合する薬剤の種類、処理剤の熟成条件、コードの熱処理条件などによって抑制可能である。
従来、ホース補強用コードは、ホース形状に成形され、両端部を金具でかしめることで、自動車ブレーキホースなどの製品として使用される。該ホースの使用時、加圧条件下では、ホース端面より補強繊維内へ加圧媒体である各種液体が浸透し、液圧応答性が悪化し、ブレーキフィーリングが悪化することがあり、また、ゴム層とコード層の接着性が悪化してホースの寿命が短くなる問題を有していた。しかし、かかる従来技術の問題は、本発明のコードが、特定の範囲のエアーデフュージョン値を有することでさらに改善される。
エアーデフュージョン値は次のように測定した。ホース補強用ポリエステル繊維コードをゴム板2枚の間に、2本のコードがクロスするように配置し、160℃で30分間のプレス加硫を行い、コードの長さが5cmの測定用ピースを作成する。該測定用ピースを100℃に設定した空気循環型乾熱炉中に1週間放置し、取り出した後に室温まで放冷する。測定用ピースのコード端面が露出している一方の端面に一定の空気圧をかけられるようにし、他方の端面にコード中を透過してくる空気透過性を水柱の高さ変化から計算できるようにする。空気圧を0.2MPaとし、10分間放置したときの水面の移動距離を求めて、エアーデフュージョン値(AD値)とした。AD値が小さいほど、ホースとしたときの液漏れが少ないことを意味する。
AD値が30mmを超えると、単糸間の空隙が大きく、コード内部へ各種液体の進入が容易となり、ブレーキフィーリング性の悪化、およびホースの耐久性が不十分となることがある。
さらに、本発明のホース補強用ポリエステル繊維コードは、JISL1096(1990)に準じたガーレー曲げ剛軟度が500mg〜2000mgであることが好ましい。500mg未満であると、ブレーキホースなどの繰り返しの曲げ応力を加わる用途で使用される場合、耐疲労性が悪くなることがある。2000mgを超えると、ブレーキホース等で発生する固有の振動を吸収する程度に柔軟とならず、自動車部品等に使用するホースとしての制振性が得られないことがある。
本発明のホース補強用ポリエステル繊維コードは、各種ホース、例えばブレーキホース、エアコンホース、燃料ホース等の自動車ホースの補強用コードとして用いることができる。特にブレーキホース用として好適であり、上糸あるいは下糸として用いることができる。
さらに本発明は、少なくともホース補強用ポリエステル繊維コードと接触する部分がエチレン・α−オレフィン・非共役ジエン系ゴム配合物(EPDM系ゴム)であり、かつ上述したホース補強用ポリエステル繊維コードで補強されてなる自動車ブレーキホースであることが好ましい。
本発明のブレーキホースの形状としては、従来から周知のものを適用することができるが、内層ゴムの上に1層または2層以上に補強用繊維を巻き回し、その上に外層ゴムを被覆したものが好ましい。
補強用繊維コードの巻き回し方法としては、一方の繊維コードと他方の繊維コードが上下交互に巻き回すブレード方式、一方の繊維コードを巻き回した上から他方の繊維コードを巻き回すスパイラル方式などがあり、補強用繊維コードが互いに密着した形状や、補強用繊維コードが互いに間隔をおいている形状があるが、特に指定はない。
ゴムホースの加硫方法としては乾熱下での加硫と水蒸気下での加硫があり、通常、150℃〜160℃で30分〜1時間で行うが、加硫方法、加硫時間および加硫温度などの条件は適宜選択すればよい。
本発明のホースにおいては、ホース補強用ポリエステル繊維コードに触れる状態でEPDM系ゴムが配置されていればよく、内層ゴムと外層ゴムの種類が異なっても支障はない。例えば、未加硫のEPDMゴム組成物の内管上に補強用繊維コードを2重に編組し、その上に未加硫のEPDMゴムを被覆したのち、加硫される。
本発明の自動車ブレーキホースは、ゴムとコードの接着性が良好であり、ホースの柔軟性、かしめ部の耐液漏れ性が良好であることから、ブレーキホースとして実用的な耐疲労性、耐膨張性が発現する。
以下、実施例により本発明についてさらに具体的に説明するが、本発明はこれら実施例により何ら限定されるものではない。
また、本発明においてゴム補強用コードのコード形状・特性要件および物性の測定方法、評価方法は、以下に示すとおりである。
<ポリエチレンテレフタレートの評価方法>
(1)固有粘度
試料8.0gにオルソクロロフェノール100mlを加えて、160℃×10分間加熱溶解した溶液の相対粘度ηrをオストワルド粘度計を用いて測定し、次の近似式に従い算出した。
IV=0.0242ηr+0.02634
<ポリエステル繊維コードの評価方法>
(1)コード剥離接着力
コードを隙間が無いようにアルミ板に巻き付け、アルミ板の両側に表1に示した配合組成のEPDM系ゴムを張り付け、150℃で30分間プレス加硫を行った。このとき、ゴムの厚さは3mmとし、ゴムと繊維コードの面圧が30kgf/cm2となるように、プレス圧力を調整した。アルミ板の大きさ、繊維コードを巻き付ける面積は任意で構わなく、巻き付け時の張力は巻き付け時にコードが弛まなければよい。放冷後、20℃の環境下で50mm/分の速度で、ゴムと繊維コードが90°の角度になるように保ちながら、ゴムから繊維コードを剥離したときの剥離力をN/inchで表示した。ゴム被覆率(%)は、上記剥離テストの際にゴムから剥離されたコードを肉眼で観察し、ゴムと接触していた部分のコード表面に、ゴムが残存している面積を百分率で表した。
Figure 0005200423
(2)処理剤付着量
JIS L1017(1995年)の質量法によって求めた。
(3)繊維コードと金属間の動摩擦係数
繊維コードと梨地クロムメッキ加工管間の動摩擦係数値を繊維コードと金属間の動摩擦係数値とした。動摩擦係数は前記した方法に従い求めた。図1に示す東レ・エンジニアリング(株)製摩擦試験機を用いた。動摩擦係数が低いほど繊維コードの平滑性が良好である。
(4)工程通過性
上記平滑性の指標として用いた繊維コードと梨地クロムメッキ加工管間の動摩擦係数の測定時におけるガイド類へのカスの付着状況を指標とした。繊維コードを20m/分で30分間走行させた後、ガイド類に付着したカスを収集し、重量を測定した。
(5)エアーデフュージョン値
前記の方法により測定した。ゴムは表1に示す組成のものを使用した。
(6)ガーレー曲げ剛軟度
1インチ長さの繊維コード試料を安田精機(株)製の「Gurley’sstiffnesstester」を用い、JISL1096(1990年)、6.20.1(A法(ガーレー法))に記載の方法に準じて測定し、以下の数式を用いてガーレー曲げ硬さを計算した。曲げ回数は1往復とした。
S(ガーレー曲げ硬さ(mg))=R×(W1×1+W2×2+W4×4)×L2/W×3.96
W1、W2、W4=荷重(g)および取りつけ位置、R=目盛り読み、L=コード長さ−0.5(インチ)、W=糸巾(インチ)。
<ポリエステル繊維(物性)の評価方法>
(1)繊度
JIS L1017(2002)8.3の方法に従い糸長90mで測定した。
(2)単糸繊度
繊度を単繊維数で割り返した値を採用した。
(3)強度、中間伸度
’’テンシロンUTL−4L”型引張試験機 (オリエンテック社製)を用いJIS L1017(2002)8.5 a)標準時試験の方法で測定した。原糸の中間伸度は4.0cN/dtex応力時伸度とした。
(4)乾熱収縮率
JIS L1017(2002)8.10(B法)の方法で測定した。加熱処理は150℃で30分行った。
(5)非晶配向度 (fa)
複屈折、密度から求めた結晶化度および結晶配向度の値を用い、下記 R. S.Stein et al, J. Polymer Sci., 21, 381, (1956) の式から求めた。
Δ=XfcΔ0c + (1−X) faΔ0aここで、Δ:複屈折、X:結晶化度、fc:結晶配向度、fa:非晶配向度、Δ0c :結晶部の固有複屈折、Δ0a :非晶部の固有複屈折(Δ0c =Δ0a =0. 73)
(6)カルボキシル末端基量
試料0.5gをo−クレゾール10mlに溶解し、完全溶解後冷却してからクロロホルム3mlを加え、NaOHのメタノール溶液にて電位差滴定を行い求めた。
<ポリエステル繊維コード(物性)の評価方法>
(1)強度、伸度、中間伸度
’’テンシロンUTL−4L”型引張試験機(オリエンテック社製)を用いJIS L1017(2002)8.5の方法で測定した。コードの中間伸度は、2.6cN/dtex応力時伸度とした。
(2)乾熱収縮率(ΔS)
JIS L−1017(2002)8.10(B法)の方法で測定した。加熱処理は150℃で30分行った。
(3)撚り数
JIS R7601に記載の方法によって測定した。被測定コードの両端を掴み間隔が500mmになるようにして、検撚機のクランプに取り付けた。一方のクランプを固定し、他方のクランプを回転させ、撚りが完全に解舒されるまでの回転数を計り、それを2倍した値をコードの撚り数とした。
<ホース(物性)の評価方法>
(1)耐疲労性
100℃の温度条件下で、各ホースに0MPa→9.8MPa→0MPa→9.8MPaと、インパルス圧を負荷させながら、ホースを繰り返し屈曲させるものであり、ホースが破裂、破断した時の屈曲回数を測定した。
(2)耐膨張性
JIS D2601に準拠し、ホースを10.3MPaに加圧した時の内容積変化量を測定するものであり、この変化量を膨張量として評価を行った。
(実施例1)
苛性ソーダ水溶液に、レゾルシン・ホルマリン初期縮合物:“スミカノールS700”(住友化学(株)製、65%水溶液)を添加して十分に攪拌し分散させる。これにホルマリンをR/F比が1/0.5(モル比)になるように添加して均一に混合し、温度25℃で6時間熟成させた。次に、”ニッポール2518FS”(日本ゼオン(株)製、ビニルピリジン・スチレン・ブタジエンゴムラテックス)及び”ニッポールLX−111A”(日本ゼオン(株)製、ポリブタジエンゴムラテックス)を混合したもの(ビニルピリジン・スチレン・ブタジエンゴムラテックス/ポリブタジエンゴムラテックス=75/25(重量比))を、前記レゾルシン・ホルマリン初期縮合物分散液と固形分比率(RF/L比)で1/9の割合で混合し、温度25℃で24時間熟成した。さらに、”デナボンドE”(ナガセ化成工業(株)製、クロロ変性レゾルシン化合物20%溶液)をRFLと固形分比率(RFL/”デナボンド”)で12/1となるように添加し、十分攪拌して、25℃で20時間熟成した。最終処理液濃度は13%であった。
一方、製糸工程において、ポリエポキシド化合物を予め付与したポリエステル繊維(東レ(株)製、T707C(1670dTex)(強度8.1cN/dTex、67N時伸度11.0%、乾熱収縮率15.5%、非晶配向度0.65、カルボキシル末端量28eq/ton、1670デシテックス、288フィラメント))のマルチフィラメント1本を12t/10cmの片撚りを施して撚糸コードを得た。
該コードをコンピュートリーター処理機(CAリッツラー(株)製、タイヤコード処理機)を用いて前記の処理剤に浸漬したのち、温度120℃で0.5%のストレッチ条件下で2分間乾燥し、続いて240℃で0.5%のストレッチ条件下で1分間熱処理、続いて240℃で2%のリラックス条件下で1分間熱処理した。コードには処理剤の固形分が3重量%付着していた。得られたコードは、強度7.2cN/dTex、伸度15.0%、中間伸度4.6%、乾熱収縮率(ΔS)3.7%であった。
このようにして得られたコードを上記のように、繊維コードと金属間の動摩擦係数、エアーデフュージョン値、コード剥離接着力およびガーレー曲げ剛軟度、工程通過性を測定した。結果を表2に示す。
また、表1に示すEPDMゴム配合物を押出し機で押出して内管とし、その上に上記で得られた処理コードを交差角108度でブレードし、その外側に内管ゴムと同一のEPDMゴム配合物を外管として押出し被覆した。それを長尺巻取成形し、160℃で30分の蒸気缶加硫を行い、内径16mm、外径24mmの補強ゴムホースを作製した。ホースの両端に口金具を装着し、耐疲労性を測定した。結果を表2に示す。
(実施例2〜13、比較例1〜9、参考例1)
実施例1において、調整条件を表2に示すように変更した以外は実施例1と同様の条件で処理し、同様に評価した。評価結果を表2に併せて示す。
Figure 0005200423
(実施例14)
実施例2で作成したホースの耐膨張性を測定した。その結果をポリエステル繊維コードの強度、伸度、中間伸度、乾熱収縮率(ΔS)と併せて表3に示す。
(比較例10)
比較例4で作成したホースの耐膨張性を測定した。その結果をポリエステル繊維コードの強度、伸度、中間伸度、乾熱収縮率(ΔS)と併せて表3に示す。
(実施例15)
コンピュートリーター処理機での処理で240℃リラックス条件を2%から4%に変更した点以外は実施例14と同様に処理し、得られたコードにてホースを作成した。耐膨張性の測定を行った結果をポリエステル繊維コードの強度、伸度、中間伸度、乾熱収縮率(ΔS)と併せて表3に示す。
(比較例11)
コンピュートリーター処理機での処理で、240℃リラックス条件を2%から4%に変更した点以外は比較例10と同様に処理し、得られたコードにてホースを作成した。耐膨張性を測定した結果をポリエステル繊維コードの強度、伸度、中間伸度、乾熱収縮率(ΔS)と併せて表3に示す。
Figure 0005200423
表2、3に示す評価結果から判るように、本発明によるホース補強用ポリエステル繊維コードは、EPDM系ゴムとの接着性に優れ、かつ工程通過性が良好であり、柔軟なコードが得られ、ホース耐疲労性が良好であることがわかる。
繊維コードの工程通過性を評価する摩擦試験機を示す模式図。
符号の説明
1:測定用の繊維コードサンプル
2:糸送り用のニップローラー
3:荷重
4:入り側張力測定位置
5:梨地クロムメッキ加工管
6:出側の張力測定ロール

Claims (10)

  1. ポリエポキシド化合物を予め付与したポリエステル繊維に、レゾルシン・ホルマリン・ゴムラテックス(RFL)およびクロロ変性レゾルシン(P)を含む処理剤を付与してなるホース補強用ポリエステル繊維コードであって、該処理剤が下記(a)〜(c)をすべて満たすことを特徴とするホース補強用ポリエステル繊維コード。
    (a)R/F=1/0.5〜1/3(モル比)
    (b)RF/L=1/3〜1/15(重量比)
    (c)P/RFL=1/12〜1/15(重量比)
    (式中、Rはレゾルシン量、Fはホルマリン量、Lはゴムラテックス量、Pはクロロ変性レゾルシン量、RFはRFL中のレゾルシン・ホルマリン量、RFLはレゾルシン・ホルマリン・ゴムラテックス量を表す。)
  2. 前記処理剤のレゾルシン・ホルマリン熟成時間が、4〜8時間であることを特徴とする請求項1に記載のホース補強用ポリエステル繊維コード。
  3. ゴムラテックスが、ポリブタジエンゴムラテックス(PB)とビニルピリジンスチレンブタジエンゴムラテックス(VP)を含むものであり、かつ、PB/VP=90/10〜50/50(乾燥重量比)(式中、PBはブタジエンゴムラテックスの量、VPはビニルピリジンスチレンブタジエンゴムラテックスの量を表す。)であることを特徴とする請求項1または2に記載のホース補強用ポリエステル繊維コード。
  4. 前記ポリエポキシド化合物を予め付与したポリエステル繊維が、以下の(d)〜(i)の特性を有することを特徴とする請求項1〜3のいずれかに記載のホース補強用ポリエステル繊維コード。
    (d)単糸繊度=5〜7dtex
    (e)強度=6.5〜8.5cN/dtex
    (f)中間伸度(4.0cN/dtex応力時伸度:ME)=4〜6%
    (g)乾熱収縮率(ΔS)=12〜18%
    (h)非晶配向度(fa)=0.55〜0.75
    (i)カルボキシル末端基量=20〜30eq/t
  5. 前記ホース補強用ポリエステル繊維コードが以下の(j)〜(n)の特性を有することを特徴とする請求項1〜4のいずれかに記載のホース補強用ポリエステル繊維コード。
    (j)強度=6〜8cN/dtex
    (k)伸度=10〜18%
    (l)中間伸度(2.6cN/dtex荷重時伸度:ME)=3〜5%
    (m)乾熱収縮率(ΔS)=3〜5.5%
    (n)ME+ΔS=7〜9%
  6. 前記ホース補強用ポリエステル繊維コードが、10〜20t/10cmの撚り数を有する片撚りコードであることを特徴とする請求項1〜5のいずれかに記載のホース補強用ポリエステル繊維コード。
  7. 前記ホース補強用ポリエステル繊維コードと金属間の動摩擦係数が0.3〜0.48であることを特徴とする請求項1〜6のいずれかに記載のホース補強用ポリエステル繊維コード。
  8. JISL1096(1990)によって測定したポリエステル繊維コードのガーレー曲げ剛軟度が500mg〜2000mgであることを特徴とする請求項1〜7のいずれかに記載のホース補強用ポリエステル繊維コード。
  9. ホース補強用ポリエステル繊維コードが自動車ブレーキホース補強用コードであることを特徴とする請求項1〜8のいずれかに記載のホース補強用ポリエステル繊維コード。
  10. 少なくともホース補強用ポリエステル繊維コードと接触する部分がエチレン・α−オレフィン・非共役ジエン系ゴム配合物であり、かつ請求項1〜9のいずれか1項に記載のホース補強用ポリエステル繊維コードで補強されてなる自動車ブレーキホース。
JP2007144388A 2006-05-31 2007-05-31 ホース補強用ポリエステル繊維コード Active JP5200423B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2007144388A JP5200423B2 (ja) 2006-05-31 2007-05-31 ホース補強用ポリエステル繊維コード

Applications Claiming Priority (3)

Application Number Priority Date Filing Date Title
JP2006151309 2006-05-31
JP2007144388A JP5200423B2 (ja) 2006-05-31 2007-05-31 ホース補強用ポリエステル繊維コード

Publications (2)

Publication Number Publication Date
JP2008007929A JP2008007929A (ja) 2008-01-17
JP5200423B2 true JP5200423B2 (ja) 2013-06-05

Family

ID=39066380

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2007144388A Active JP5200423B2 (ja) 2006-05-31 2007-05-31 ホース補強用ポリエステル繊維コード

Country Status (1)

Country Link
JP (1) JP5200423B2 (ja)

Families Citing this family (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US20150167232A1 (en) * 2012-06-11 2015-06-18 Toray Industries, Inc. Polyester fiber cord for reinforcing rubber
JP6031917B2 (ja) * 2012-09-27 2016-11-24 東レ株式会社 ホース補強用ポリエステル繊維コード
JP6194839B2 (ja) * 2014-03-31 2017-09-13 東レ株式会社 ホース補強用ポリエステル繊維コード

Family Cites Families (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH10298873A (ja) * 1997-04-22 1998-11-10 Unitika Ltd ゴム補強用ポリエステル繊維の処理方法
JPH11279880A (ja) * 1998-03-30 1999-10-12 Toray Ind Inc ゴム補強用合成繊維コードおよびその製造法
JP3924924B2 (ja) * 1998-06-08 2007-06-06 東レ株式会社 ゴムホース補強用ポリエステルコードおよびその製造方法
JP2002348777A (ja) * 2001-05-28 2002-12-04 Teijin Ltd ポリエステル繊維の接着処理方法および繊維補強ゴム複合体

Also Published As

Publication number Publication date
JP2008007929A (ja) 2008-01-17

Similar Documents

Publication Publication Date Title
JP6248636B2 (ja) ゴム補強用ポリエステル繊維コード
JP2010053465A (ja) ゴム補強用ポリエステル繊維コード
JP4803033B2 (ja) ゴム補強用ポリエステル繊維コードおよびその製造方法
JP5899762B2 (ja) ゴム補強用ポリエステル繊維コードの製造方法およびタイヤ
JP7771674B2 (ja) 自動車ホース補強用合成繊維コードおよびその製造方法
JP6194839B2 (ja) ホース補強用ポリエステル繊維コード
JP5169640B2 (ja) ゴム補強用ポリエステル繊維コード
JP6623831B2 (ja) 有機繊維コードおよびゴム製品
JP2008031576A (ja) ゴム補強用ポリエステル繊維コード、及びそれを用いたタイヤのキャッププライ部材
JP4983298B2 (ja) ホース補強用ポリエステル繊維コード
JP2009203573A (ja) ゴム補強用ポリエステル繊維コードの製造方法およびゴムホース
JP2008007929A (ja) ホース補強用ポリエステル繊維コード
JP7753655B2 (ja) ゴム・繊維用接着処理剤およびそれを用いたゴム補強用合成繊維コード
TW202206671A (zh) 處理劑、經該處理劑處理之合成纖維束、及橡膠製品
JP6031917B2 (ja) ホース補強用ポリエステル繊維コード
JP2011026743A (ja) ゴム補強用ポリエステル繊維コードおよびタイヤ
JP2017150106A (ja) ポリエステル繊維コード
JP2001146686A (ja) ゴム補強用繊維およびその製造方法ならびにホース
JP2007177360A (ja) ポリエステルタイヤキャッププライコードの製造方法
JP4240651B2 (ja) ホース補強用繊維コードおよびその製造方法ならびにホース
CN1107750C (zh) 增强软管用的长丝纱帘线及其制造方法和软管
JP2004100113A (ja) ゴム補強用炭素繊維コードの製造方法
JP3937891B2 (ja) ホース補強用ポリエステル繊維の製造方法
JP2001064878A (ja) ホース補強用ポリエステル繊維の製造方法およびホース
JP3924924B2 (ja) ゴムホース補強用ポリエステルコードおよびその製造方法

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20100330

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20111124

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20120131

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20120330

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20121030

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20121219

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20130115

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20130128

R151 Written notification of patent or utility model registration

Ref document number: 5200423

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R151

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20160222

Year of fee payment: 3