JP5201092B2 - 成形用金型及び成形方法 - Google Patents
成形用金型及び成形方法 Download PDFInfo
- Publication number
- JP5201092B2 JP5201092B2 JP2009151944A JP2009151944A JP5201092B2 JP 5201092 B2 JP5201092 B2 JP 5201092B2 JP 2009151944 A JP2009151944 A JP 2009151944A JP 2009151944 A JP2009151944 A JP 2009151944A JP 5201092 B2 JP5201092 B2 JP 5201092B2
- Authority
- JP
- Japan
- Prior art keywords
- mold
- pair
- split
- molds
- molded body
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000000465 moulding Methods 0.000 title claims description 51
- 238000000034 method Methods 0.000 title claims description 13
- 230000002093 peripheral effect Effects 0.000 claims description 33
- 239000012778 molding material Substances 0.000 claims description 3
- 238000001746 injection moulding Methods 0.000 description 13
- 239000002184 metal Substances 0.000 description 7
- 230000011218 segmentation Effects 0.000 description 5
- 238000000071 blow moulding Methods 0.000 description 4
- 230000002452 interceptive effect Effects 0.000 description 4
- 238000010102 injection blow moulding Methods 0.000 description 2
- 238000007493 shaping process Methods 0.000 description 2
- 230000001276 controlling effect Effects 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 230000000087 stabilizing effect Effects 0.000 description 1
- 229920002725 thermoplastic elastomer Polymers 0.000 description 1
Images






Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Description
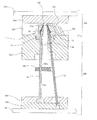
コア金型は、中芯と、中芯を中心に放射状に配置され外周表面に筒状成形体の内周表面を成形する型面をもつ複数の分割型とからなり、
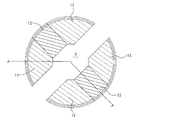
分割型は、中芯を中心に互いに対向して配置された一対の第1分割型と、一対の第1分割型の配置方向に対して交差する方向に中芯を中心に互いに対向して配置された一対の第2分割型と、一対の第1分割型と一対の第2分割型との間に配置された複数の第3分割型と、を少なくとも有し、
中芯を後退駆動することで一対の第1分割型を互いに近接する方向へ中心に向かって径方向に移動させ一対の第1分割型から筒状成形体を離型する第1駆動手段と、
一対の第2分割型と複数の第3分割型とを筒状成形体とともに中芯から遠ざかる軸方向へ移動させる第1突出手段と、
一対の第2分割型を互いに近接する方向へ中心へ向かって径方向に移動させ一対の第2分割型から筒状成形体を離型する第2駆動手段と、
複数の第3分割型を筒状成形体とともに第2分割型から遠ざかる軸方向へ移動させる第2突出手段と、
複数の第3分割型を互いに近接する方向へ中心へ向かって径方向に移動させ複数の第3分割型から筒状成形体を離型する第3駆動手段と、を備えたことにある。
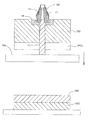
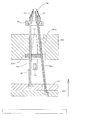
外金型を筒状成形体から離型する外金型離型工程と、
中芯を後退駆動することで一対の第1分割型を互いに近接する方向へ中心に向かって径方向に移動させ一対の第1分割型から筒状成形体を離型する第1離型工程と、
一対の第2分割型と複数の第3分割型とを筒状成形体とともに中芯から遠ざかる軸方向へ移動させた後に、一対の第2分割型を互いに近接する方向へ中心へ向かって径方向に移動させ一対の第2分割型から筒状成形体を離型する第2離型工程と、
複数の第3分割型を筒状成形体とともに第2分割型から遠ざかる軸方向へ移動させた後に、複数の第3分割型を互いに近接する方向へ中心へ向かって径方向に移動させ複数の第3分割型から筒状成形体を離型する第3離型工程と、をこの順で行うことにある。
2,3:空隙
10:中芯
11:第1分割型
12:第2分割型
13:第3分割型
Claims (6)
- 両端に開口する筒状又は有底の容器状をなし内周表面にリング状の凸部を有する筒状成形体を射出成形するのに用いられ、該筒状成形体の外周表面を形成する型面をもつ外金型と、該筒状成形体の内周表面を成形する型面をもつコア金型とを有する成形用金型であって、
該コア金型は、中芯と、該中芯を中心に放射状に配置され外周表面に該筒状成形体の内周表面を成形する型面をもつ複数の分割型とからなり、
該分割型は、該中芯を中心に互いに対向して配置された一対の第1分割型と、一対の該第1分割型の配置方向に対して交差する方向に該中芯を中心に互いに対向して配置された一対の第2分割型と、一対の該第1分割型と一対の該第2分割型との間に配置された複数の第3分割型と、を少なくとも有し、
該中芯を後退駆動することで一対の該第1分割型を互いに近接する方向へ中心に向かって径方向に移動させ一対の該第1分割型から該筒状成形体を離型する第1駆動手段と、
一対の該第2分割型と複数の該第3分割型とを該筒状成形体とともに該中芯から遠ざかる軸方向へ移動させる第1突出手段と、
一対の該第2分割型を互いに近接する方向へ中心へ向かって径方向に移動させ一対の該第2分割型から該筒状成形体を離型する第2駆動手段と、
複数の該第3分割型を該筒状成形体とともに該第2分割型から遠ざかる軸方向へ移動させる第2突出手段と、
複数の該第3分割型を互いに近接する方向へ中心へ向かって径方向に移動させ複数の該第3分割型から該筒状成形体を離型する第3駆動手段と、
を備えたことを特徴とする成形用金型。 - 一対の前記第1分割型の配置方向と一対の前記第2分割型の配置方向とは前記中芯を中心として直交している請求項1に記載の成形用金型。
- 前記筒状成形体の成形時には、前記第1分割型と前記第2分割型及び前記第3分割型とは周方向で互いに平面どうしで当接している請求項1又は請求項2に記載の成形用金型。
- 前記中芯は断面多角形状をなし、前記筒状成形体の成形時には前記第1分割型と前記第2分割型及び前記第3分割型とは互いに平面どうしで前記中芯の表面に当接している請求項1〜3のいずれかに記載の成形用金型。
- 前記中芯は先端ほど径が小さく後端ほど径が大きな形状をなし、前記中芯の外周表面及び前記第1分割型の内側表面には、先端から後端に向かって直線状に延びる凹溝と凸条が形成され、該凹溝と該凸条との係合によって前記中芯と前記第1分割型とは相対的にスライド移動可能である請求項1〜4のいずれかに記載の成形用金型。
- 請求項1〜5のいずれかに記載の成形用金型を用い、前記コア金型と前記外金型との間に形成されたキャビティに成形材料を射出して前記筒状成形体を成形する成形工程と、
前記外金型を前記筒状成形体から離型する外金型離型工程と、
前記中芯を後退駆動することで一対の前記第1分割型を互いに近接する方向へ中心に向かって径方向に移動させ一対の前記第1分割型から前記筒状成形体を離型する第1離型工程と、
一対の前記第2分割型と複数の前記第3分割型とを前記筒状成形体とともに前記中芯から遠ざかる軸方向へ移動させた後に、一対の前記第2分割型を互いに近接する方向へ中心へ向かって径方向に移動させ一対の前記第2分割型から前記筒状成形体を離型する第2離型工程と、
複数の前記第3分割型を前記筒状成形体とともに前記第2分割型から遠ざかる軸方向へ移動させた後に、複数の前記第3分割型を互いに近接する方向へ中心へ向かって径方向に移動させ複数の前記第3分割型から前記筒状成形体を離型する第3離型工程と、をこの順で行うことを特徴とする成形方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009151944A JP5201092B2 (ja) | 2009-06-26 | 2009-06-26 | 成形用金型及び成形方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009151944A JP5201092B2 (ja) | 2009-06-26 | 2009-06-26 | 成形用金型及び成形方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011005756A JP2011005756A (ja) | 2011-01-13 |
| JP5201092B2 true JP5201092B2 (ja) | 2013-06-05 |
Family
ID=43562990
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2009151944A Active JP5201092B2 (ja) | 2009-06-26 | 2009-06-26 | 成形用金型及び成形方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5201092B2 (ja) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5464138B2 (ja) * | 2010-12-16 | 2014-04-09 | 豊田合成株式会社 | Cvjブーツ成形用金型及びcvjブーツ成形方法 |
| JP6011274B2 (ja) * | 2012-11-26 | 2016-10-19 | 株式会社ジェイテクト | 等速ジョイント用ブーツの成形方法 |
| JP2014144589A (ja) * | 2013-01-29 | 2014-08-14 | Jtekt Corp | 等速ジョイント用ブーツの製造装置及びその製造方法 |
| DE102015216281A1 (de) | 2015-08-26 | 2017-03-02 | Contitech Vibration Control Gmbh | Zylindrischer Innenkern eines Spritzgußwerkzeugs |
| CN111347628B (zh) * | 2020-04-27 | 2021-08-10 | 上海栋磊精密模具技术有限公司 | 一种节温器壳体注塑模具 |
| CN116922692A (zh) * | 2023-07-05 | 2023-10-24 | 浙江麦铂实业有限公司 | 一种运动水杯及其成型工艺 |
| CN121018873A (zh) * | 2025-10-15 | 2025-11-28 | 宁海金辉模塑有限公司 | 一种注塑模具的斜顶脱模机构 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63242617A (ja) * | 1987-03-31 | 1988-10-07 | Copal Co Ltd | 開きコアを有する射出成形金型 |
| JPH0444816A (ja) * | 1990-06-12 | 1992-02-14 | Matsushita Electric Ind Co Ltd | 内スライド式成形装置 |
| JPH07106583B2 (ja) * | 1991-09-03 | 1995-11-15 | 株式会社コパル | アンダーカット部を有する射出成形金型 |
| JPH05147082A (ja) * | 1991-11-28 | 1993-06-15 | Olympus Optical Co Ltd | 内径アンダーカツト処理型 |
| JP3296844B2 (ja) * | 1992-03-17 | 2002-07-02 | オリンパス光学工業株式会社 | 内径アンダーカットを有する円筒状物の成形金型 |
| JP2001170976A (ja) * | 1999-12-21 | 2001-06-26 | Nikon Corp | 射出成形用金型装置 |
| JP3299254B1 (ja) * | 2001-03-08 | 2002-07-08 | 株式会社双信 | 切欠溝を有する円筒の成形装置 |
| JP2007331248A (ja) * | 2006-06-15 | 2007-12-27 | Sekisui Chem Co Ltd | 射出成形金型 |
-
2009
- 2009-06-26 JP JP2009151944A patent/JP5201092B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2011005756A (ja) | 2011-01-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5464138B2 (ja) | Cvjブーツ成形用金型及びcvjブーツ成形方法 | |
| JP2011005756A (ja) | 成形用金型及び成形方法 | |
| EP2223788B1 (en) | Undercut processing mechanism | |
| JP5242343B2 (ja) | 射出成形金型 | |
| JP2020040073A (ja) | パイプ端部の拡縮径装置 | |
| JPH07186303A (ja) | タイヤの成形金型と成形方法 | |
| JP2011031589A (ja) | 射出成形金型及び射出成形方法 | |
| CN107433710A (zh) | 成型设备 | |
| JP5081018B2 (ja) | 金型装置 | |
| CN107921681A (zh) | 经注射成型的部件、接头、注射成型装置以及用于制造经注射成型的部件的方法 | |
| JP6825127B2 (ja) | 鋳造コアを射出する装置 | |
| JP6491290B2 (ja) | 樹脂成形品の製造方法 | |
| JP6922773B2 (ja) | 鍛造用金型 | |
| GB1592207A (en) | Collapsible cores for the manufacture of moulded components | |
| CN108356207B (zh) | 可塑化变形空心体壁尤其区段加厚方法设备制造方法机器 | |
| CN106001289A (zh) | 圆管件对挤扩径装置及方法 | |
| JP2019044902A (ja) | アンカーボルトの製造方法 | |
| JP3191363U (ja) | タイヤ加硫金型 | |
| JP5896971B2 (ja) | 成型品の製造方法、および金型 | |
| JP3778127B2 (ja) | 樹脂中空製品の成形方法および成形用金型 | |
| JPS63242617A (ja) | 開きコアを有する射出成形金型 | |
| CN220464636U (zh) | 一种多面同时抽芯模具 | |
| JP6240244B2 (ja) | 冷間鍛造金型及び冷間鍛造方法 | |
| JP4066364B2 (ja) | 鍛造用金型 | |
| CN103358435B (zh) | 导程转卡式内缩抽芯结构及具有该抽芯结构的模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110623 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20121227 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20130115 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20130128 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5201092 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20160222 Year of fee payment: 3 |