JP5249726B2 - 摺動部材用繊維強化樹脂組成物及び積層摺動部材 - Google Patents
摺動部材用繊維強化樹脂組成物及び積層摺動部材 Download PDFInfo
- Publication number
- JP5249726B2 JP5249726B2 JP2008293692A JP2008293692A JP5249726B2 JP 5249726 B2 JP5249726 B2 JP 5249726B2 JP 2008293692 A JP2008293692 A JP 2008293692A JP 2008293692 A JP2008293692 A JP 2008293692A JP 5249726 B2 JP5249726 B2 JP 5249726B2
- Authority
- JP
- Japan
- Prior art keywords
- sliding member
- resin composition
- fiber
- reinforced resin
- woven fabric
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C33/00—Parts of bearings; Special methods for making bearings or parts thereof
- F16C33/02—Parts of sliding-contact bearings
- F16C33/04—Brasses; Bushes; Linings
- F16C33/20—Sliding surface consisting mainly of plastics
- F16C33/203—Multilayer structures, e.g. sleeves comprising a plastic lining
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C33/00—Parts of bearings; Special methods for making bearings or parts thereof
- F16C33/02—Parts of sliding-contact bearings
- F16C33/04—Brasses; Bushes; Linings
- F16C33/20—Sliding surface consisting mainly of plastics
- F16C33/201—Composition of the plastic
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C2208/00—Plastics; Synthetic resins, e.g. rubbers
- F16C2208/02—Plastics; Synthetic resins, e.g. rubbers comprising fillers, fibres
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C2208/00—Plastics; Synthetic resins, e.g. rubbers
- F16C2208/80—Thermosetting resins
- F16C2208/82—Composites, i.e. fibre reinforced thermosetting resins
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C2208/00—Plastics; Synthetic resins, e.g. rubbers
- F16C2208/80—Thermosetting resins
- F16C2208/90—Phenolic resin
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Sliding-Contact Bearings (AREA)
- Manufacture Of Macromolecular Shaped Articles (AREA)
- Reinforced Plastic Materials (AREA)
- Laminated Bodies (AREA)
Description
、GPC測定による数平均分子量Mnが500〜1000であり、かつ重量平均分子量Mwと数平均分子量Mnの比としての分散度Mw/Mnが2.5〜15であるレゾール型フェノール樹脂は、疎水性であるPPS繊維との親和性に優れている。従って、このレゾール型フェノール樹脂は、PPS繊維織布に対し充分に含浸し強固に接着することができる。この結果、従来のポリエステル繊維又はその織布に対する接着性向上のための表面処理等の加工を不要とする。また、この接着性の強化によって耐膨潤性もさらに向上する。
第一の摺動部材用繊維強化樹脂組成物を複数層積層し又は複数層捲回して互いに接合して形成された、全体形状が平板状又は円筒状の積層摺動部材においては、剛性が高く、機械的強度に優れる。同時に、高湿度雰囲気や水中用途での使用においても膨潤量が極めて小さい。
また、PTFEを含む第二の摺動部材用繊維強化樹脂組成物を複数層積層し又は複数層捲回して互いに接合して形成された部分を備えかつ該部分が少なくとも摺動面を含む、全体形状が平板状又は円筒状の積層摺動部材においては、少なくとも摺動面にPTFEが含有されているので摩擦摩耗特性が改善され、乾燥摩擦条件、グリース潤滑条件及び水潤滑条件など幅広い用途への適用が可能となる。
本発明による第一の摺動部材用繊維強化樹脂組成物は、レゾール型フェノール樹脂を、補強基材であるPPS繊維織布に含浸させて形成されたものである。そして、好適例では、第一の摺動部材用繊維強化樹脂組成物は、レゾール型フェノール樹脂50〜65重量%及びPPS繊維織布35〜50重量%からなる。
また、本発明による第二の摺動部材用繊維強化樹脂組成物は、レゾール型フェノール樹脂とPTFEとを配合した樹脂組成物を、PPS繊維織布に対し含浸させて形成されたものである。そして、好適例では、第二の摺動部材用繊維強化樹脂組成物は、レゾール型フェノール樹脂40〜60重量%、PTFE10〜35重量%及びPPS繊維織布25〜35重量%からなる。
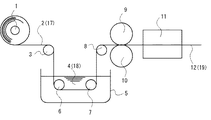
図1に示す製造装置において、アンコイラ1に巻かれたPPS繊維織布からなる補強基材2は、送りローラ3によって容器5に送られる。容器5内には、レゾール型フェノール樹脂ワニス4(第一の摺動部材用繊維強化樹脂組成物の場合)、あるいはPTFE粉末を均一に分散したレゾール型フェノール樹脂ワニス4(第二の摺動部材用繊維強化樹脂組成物の場合)が貯えられている。そして、容器5内に設けられた案内ローラ6及び7によって容器5内に貯えられたレゾール型フェノール樹脂ワニス4を通過させられることにより、補強基材2の表面に該レゾール型フェノール樹脂ワニス4が塗布される。続いて、レゾール型フェノール樹脂ワニス4が塗工された補強基材2は送りローラ8によって圧縮ロール9及び10に送られ、圧縮ロール9及び10の間を通過させられることにより、補強基材2の表面に塗布されたレゾール型フェノール樹脂ワニス4が、繊維組織隙間にまで含浸させられる。さらに、レゾール型フェノール樹脂ワニス4を塗布含浸された補強基材2が乾燥炉11内を通過させられることにより、溶剤を飛ばすと同時にレゾール型フェノール樹脂ワニス4の反応を進行させる。これにより、成形可能な摺動部材用繊維強化樹脂組成物からなるプリプレグ(樹脂加工基材)12が作製される。
(1)第一の摺動部材用繊維強化樹脂組成物に係る実施例
実施例1乃至実施例6は、第一の摺動部材用繊維強化樹脂組成物(以下、「第一の繊維強化樹脂組成物」と略称する)を複数層積層して形成した積層摺動部材に係るものである。
・実施例1
補強基材は、縦糸及び横糸として綿番手20の紡績糸を使用し、縦糸の打ち込み本数を42本/インチ、横糸の打ち込み本数を42本/インチとし平織りにて作製したPPS繊維織布を使用した。
上記実施例1と同様のセパラブルフラスコに、ビスフェノールA160gと37%ホルムアルデヒド水溶液79gを投入し、撹拌しながらトリエチルアミン1.3gを投入した後、常圧下で昇温し100℃の還流条件下で1時間縮合反応させた。その後一旦冷却し、フェノール32gと37%ホルムアルデヒド水溶液30gとトリエチルアミン0.3gとをセパラブルフラスコに投入した。次いで、常圧下で昇温し100℃の還流条件下で2時間縮合反応を行った後、0.015MPaの減圧下で80℃の温度まで昇温して水分の除去を行った。次いで、メタノール24gを投入し常圧下で90℃の温度まで昇温し4時間縮合反応させて濃縮し、これを樹脂固形分60重量%になるようにメタノールで希釈してレゾール型フェノール樹脂を作製した。得られたレゾール型フェノール樹脂のGPC測定による数平均分子量Mnは720、分子量分布の分散度Mw/Mnは14.3であった。フェノール類中のビスフェノールAは、67.4モル%である。
前記実施例1と同様のセパラブルフラスコに、ビスフェノールA160gとブチルフェノール18gと37%ホルムアルデヒド水溶液91gを投入し、撹拌しながらトリエチルアミン1.4gを投入した後、常圧下で昇温し100℃の還流条件下で1.5時間縮合反応させた。その後一旦冷却し、フェノール42gと37%ホルムアルデヒド水溶液39gとトリエチルアミン0.4gとをセパラブルフラスコに投入した。次いで、常圧下で昇温し100℃の還流条件下で1.5時間縮合反応を行った後、0.015MPaの減圧下で80℃の温度まで昇温して水分の除去を行った。次いで、メタノール24gを投入し常圧下で90℃の温度まで昇温し4時間縮合反応させて濃縮し、これを樹脂固形分60重量%になるようにメタノールで希釈してレゾール型フェノール樹脂を作製した。得られたレゾール型フェノール樹脂のGCP測定による数平均分子量Mnは680、分子量分布の分散度Mw/Mnは11.8であった。フェノール類中のビスフェノールAは、55.4モル%である。
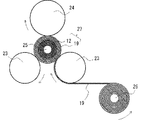
前記実施例1で得た第一の繊維強化樹脂組成物からなるプリプレグと同様のプリプレグを作製した。この第一の繊維強化樹脂組成物からなるプリプレグは、PPS繊維織布40重量%とレゾール型フェノール樹脂60重量%とからなり、レゾール型フェノール樹脂のGPC測定による数平均分子量Mnは900、分子量分布の分散度Mw/Mnは5.6であり、フェノール類中のビスフェノールAは、100モル%である。前記図5に示すロールド成形装置を使用して、予め150℃の温度に加熱し外径が40mmの芯型19の外周面に、上記プレプラグを、基材巻きローラ21より予め150℃の温度に加熱された加熱ローラ17を介して供給し、5MPaの圧力を掛けて加圧ローラ18で15周巻き付けてロールド成形を行った。次いで、円筒状の積層体を芯型19に保持した状態で150℃の雰囲気温度に調整した加熱炉で加熱硬化せしめたのち冷却し、芯型19を抜き取り、円筒状の積層体を作製した。この円筒状の積層体に機械加工を施し、内径40mm、外径50mm、長さ15mmの円筒状の積層摺動部材を作製した。
前記実施例2で得た第一の繊維強化樹脂組成物からなるプリプレグと同様のプリプレグを作製した。この第一の繊維強化樹脂組成物からなるプリプレグは、PPS繊維織布40重量%とレゾール型フェノール樹脂60重量%とからなり、レゾール型フェノール樹脂のGPC測定による数平均分子量Mnは720、分子量分布の分散度Mw/Mnは14.3であり、フェノール類中のビスフェノールAは、67.4モル%である。前記図5に示すロールド成形装置を使用して、予め150℃の温度に加熱し外径が40mmの芯型19の外周面に、上記プレプラグを、基材巻きローラ21より予め150℃の温度に加熱された加熱ローラ17を介して供給し、以下上記実施例4と同様にして内径40mm、外径50mm、長さ15mmの円筒状の積層摺動部材を作製した。
前記実施例3で得た第一の繊維強化樹脂組成物からなるプリプレグと同様のプリプレグを作製した。この第一の繊維強化樹脂組成物からなるプリプレグは、PPS繊維織布40重量%とレゾール型フェノール樹脂60重量%とからなり、レゾール型フェノール樹脂のGPC測定による数平均分子量Mnは680、分子量分布の分散度Mw/Mnは11.8であり、フェノール類中のビスフェノールAは、55.4モル%である。前記図5に示すロールド成形装置を使用して、予め150℃の温度に加熱し外径が40mmの芯型19の外周面に、上記プレプラグを、基材巻きローラ21より予め150℃の温度に加熱された加熱ローラ17を介して供給し、以下上記実施例4と同様にして内径40mm、外径50mm、長さ15mmの円筒状の積層摺動部材を作製した。
補強基材は、縦糸及び横糸として綿番手20の紡績糸を使用し、縦糸の打ち込み本数を60本/インチ、横糸の打ち込み本数を60本/インチで平織して作製した細糸織布(綿)を使用した。
前記実施例1と同様のパラブルフラスコに、ビスフェノールA160gと37%ホルムアルデヒド水溶液71gとを投入し、撹拌しながらトリエチルアミン1.3gを投入した後、常圧下で昇温し100℃の還流条件下で1時間縮合反応させた。その後一旦冷却し、フェノール32gと37%ホルムアルデヒド水溶液29gとトリエチルアミン0.3gとを投入した。次いで常圧下で昇温し100℃の還流条件下で2時間縮合反応を行った後、0.015MPaの減圧下で80℃の温度まで昇温して水分を除去した。次いで、メタノール24gを投入し、常圧下で90℃の温度まで昇温して5.5時間縮合反応させて濃縮し、これを樹脂固形分60重量%になるようにメタノールで希釈してレゾール型フェノール樹脂を作製した。得られたレゾール型フェノール樹脂のGPC測定による数平均分子量Mnは1100、分子量分布の分散度Mw/Mnは16.7であった。
上記比較例1で得た繊維強化樹脂組成物からなるプリプレグと同様のプリプレグを作製した。この繊維強化樹脂組成物からなるプリプレグは、細糸織布(綿)40重量%とレゾール型フェノール樹脂60重量%とからなり、レゾール型フェノール樹脂のGPC測定による数平均分子量Mnは600、分子量分布の分散度Mw/Mnは3.4であり、フェノール類中のビスフェノールAは、0モル%である。前記図5に示すロールド成形装置を使用して、予め150℃の温度に加熱し外径が40mmの芯型19の外周面に、上記プリプレグを、基材巻きローラ21より予め150℃の温度に加熱された加熱ローラ17を介して供給し、以下前記実施例4と同様にして内径40mm、外径50mm、長さ15mmの円筒状の積層摺動部材を作製し、これを比較例3とした。
前記比較例2で得た繊維強化樹脂組成物からなるプリプレグと同様のプリプレグを作製した。この繊維強化樹脂組成物からなるプリプレグは、細糸織布(綿)40重量%とレゾール型フェノール樹脂60重量%とからなり、レゾール型フェノール樹脂のGPC測定による数平均分子量Mnは1100、分子量分布の分散度Mw/Mnは16.7であり、フェノール類中のビスフェノールAは、67.4モル%である。前記図5に示すロールド成形装置を使用して、予め150℃の温度に加熱し外径が40mmの芯型19の外周面に、上記プリプレグを、基材巻きローラ21より予め150℃の温度に加熱された加熱ローラ17を介して供給し、以下前記実施例4と同様にして内径40mm、外径50mm、長さ15mmの円筒状の積層摺動部材を作製し、これを比較例4とした。
次に、上記した実施例1乃至実施例6及び比較例1乃至比較例4の積層摺動部材について、水中における膨潤量(%)及び機械的強度を試験した結果を説明する。
GPC装置:東ソー社製 HLC−8120
カラム:東ソー社製TSKgel G3000HXL〔排除限界分子量(ポリスチレン換算)1×10³〕1本に続けて、TSKgel G2000HXL〔排除限界分子量(ポリスチレン換算)1×10⁴〕2本使用
検出器:東ソー社製のUV−8020

(注2)表2中の圧環強さは、JISK2507の規定に準拠して測定した値である。
次に、第二の摺動部材用繊維強化樹脂組成物(以下、「第二の繊維強化樹脂組成物」と略称する)を複数層積層して形成した積層摺動部材に係る実施例7乃至9について説明する。
補強基材として、前記実施例1と同様のPPS繊維織布を使用した。前記実施例1と同様のレゾール型フェノール樹脂を作製した。このレゾール型フェノール樹脂のGCP測定による数平均分子量Mnは900、分子量分布の分散度Mw/Mnは5.6であり、フェノール類中のビスフェノールAは、100モル%である。
実施例7は、PPS繊維織布が30重量%、PTFEが16重量%、残部のレゾール型フェノール樹脂が54重量%である。
実施例8は、PPS繊維織布が30重量%、PTFEが23重量%、残部のレゾール型フェノール樹脂が47重量%である。
実施例9は、PPS繊維織布が30重量%、PTFEが30重量%、残部のレゾール型フェノール樹脂が40重量%である。
補強基材として、前記実施例1と同様のPPS繊維織布を使用した。前記実施例2と同様のレゾール型フェノール樹脂を作製した。このレゾール型フェノール樹脂のGCP測定による数平均分子量Mnは720、分子量分布の分散度Mw/Mnは14.3であり、フェノール類中のビスフェノールAは、67.4モル%である。
補強基材として、前記実施例1と同様のPPS繊維織布を使用した。前記実施例3と同様のレゾール型フェノール樹脂を作製した。このレゾール型フェノール樹脂のGCP測定による数平均分子量Mnは680、分子量分布の分散度Mw/Mnは11.8であり、フェノール類中のビスフェノールAは、55.4モル%である。
前記実施例8と同様の第二の繊維強化樹脂組成物からなるプリプレグを使用した。実施例12の第二の繊維強化樹脂組成物からなるプリプレグの成分組成は、PPS繊維織布が30重量%、PTFEが23重量%、残部のレゾール型フェノール樹脂が47重量%である。
前記実施例10と同様の第二の繊維強化樹脂組成物からなるプリプレグを使用した。実施例13の第二の繊維強化樹脂組成物からなるプリプレグの成分組成は、PPS繊維織布が30重量%、PTFEが23重量%、残部のレゾール型フェノール樹脂が47重量%である。
前記実施例11と同様の第二の繊維強化樹脂組成物からなるプリプレグを使用した。実施例14の第二の繊維強化樹脂組成物からなるプリプレグの成分組成は、PPS繊維織布が30重量%、PTFEが23重量%、残部のレゾール型フェノール樹脂が47重量%である。
補強基材として、前記比較例1と同様の細糸織布(綿)を使用した。
補強基材として、上記比較例1と同様の細糸織布(綿)を使用した。
前記比較例5と同様の繊維補強樹脂組成物からなるプリプレグを使用した。比較例7のプリプレグの成分組成は、細糸織布(綿)からなる補強基材が30重量%、黒鉛が5重量%、残部のレゾール型フェノール樹脂が65重量%である。比較例7では、使用したフェノール類中のビスフェノールAのモル比は、0モル%であり、レゾール型フェノール樹脂のGPC測定による数平均分子量Mnは600、分子量分布の分散度Mw/Mnは3.4である。
前記比較例6と同様の繊維補強樹脂組成物からなるプリプレグを使用した。比較例7のプリプレグの成分組成は、細糸織布(綿)からなる補強基材が30重量%、黒鉛が5重量%、残部のレゾール型フェノール樹脂が65重量%である。比較例8では、使用したフェノール類中のビスフェノールAのモル比は、67.4モル%であり、レゾール型フェノール樹脂のGPC測定による数平均分子量Mnは1100、分子量分布の分散度Mw/Mnは16.7である。
次に、上記した実施例7〜14及び比較例5〜8の積層摺動部材について、摩擦摩耗特性、水中における膨潤量(%)、機械的強度及び摩擦摩耗特性を試験した方法及び結果を説明する。
GPC装置:東ソー社製HLC−8120
カラム:東ソー社製のTSKgel G3000HXL〔排除限界分子量(ポリスチレン換算)1×10³〕1本に続けて、TSKgel G2000HXL〔排除限界分子量(ポリスチレン換算)1×10⁴〕2本使用
検出器:東ソー社製のUV−8020
(注2)表5中の比較例5〜6のスラスト試験の潤滑(ドライ)条件での*印を付した摩擦係数は、試験時間30時間に到達する前に摩擦係数が急激に上昇し、試験を中止したため、急激に上昇する前の摩擦係数を示し、摩耗量は試験を中止した時点の摩耗量の値を示したものである。
(注3)表6中の比較例7及び8の面圧29.4MPaでのジャーナル遥動試験においては、試験開始直後に摩擦係数が急激に上昇し、試験を中止したため、摩擦係数及び摩耗量の測定はできなかった。
(注4)表6中の圧環強さは、JISK2507の規定に準拠して測定した値である。
4 ワニス
12 摺動部材用繊維強化樹脂組成物(プリプレグ)
16 平板状の積層摺動部材
19 強化繊維織布樹脂組成物(積層基体用プリプレグ)
20 平板状の複合積層摺動部材
22 円筒状の積層摺動部材
30 円筒状の複合積層摺動部材
Claims (10)
- ビスフェノールAを50〜100モル%含むフェノール類とホルムアルデヒド類とをアミン類を触媒として合成され、ゲルパーミエーションクロマトグラフィー測定による数平均分子量Mnが500〜1000であり、かつ重量平均分子量Mwと数平均分子量Mnの比としての分散度Mw/Mnが2.5〜15であるレゾール型フェノール樹脂を、ポリフェニレンサルファイド繊維織布に対し含浸してなる摺動部材用繊維強化樹脂組成物。
- 前記レゾール型フェノール樹脂を50〜65重量%、前記ポリフェニレンサルファイド繊維織布を35〜50重量%含む、請求項1に記載の摺動部材用繊維強化樹脂組成物。
- ビスフェノールAを50〜100モル%含むフェノール類とホルムアルデヒド類とをアミン類を触媒として合成され、ゲルパーミエーションクロマトグラフィー測定による数平均分子量Mnが500〜1000であり、かつ重量平均分子量Mwと数平均分子量Mnの比としての分散度Mw/Mnが2.5〜15であるレゾール型フェノール樹脂と四ふっ化エチレン樹脂とを、ポリフェニレンサルファイド繊維織布に対し含浸してなる摺動部材用繊維強化樹脂組成物。
- 前記レゾール型フェノール樹脂を40〜60重量%、前記四ふっ化エチレン樹脂を10〜35重量%、及び前記ポリフェニレンサルファイド繊維織布を25〜35重量%含む、請求項3に記載の摺動部材用繊維強化樹脂組成物。
- 前記ポリフェニレンサルファイド繊維織布が、ポリフェニレンサルファイド繊維の紡績糸からなる織布である請求項1〜4のいずれか一項に記載の摺動部材用繊維強化樹脂組成物。
- 前記フェノール類がビスフェノールA以外のフェノール類を含む場合、該ビスフェノールA以外のフェノール類が、フェノール、クレゾール、エチルフェノール、アミノフェノール、レゾルシノール、キシレノール、ブチルフェノール、トリメチルフェノール、カテコール及びフェニルフェノールからなる群から選択された1又は複数のフェノール類である請求項1〜5のいずれか一項に記載の摺動部材用繊維強化樹脂組成物。
- 前記ホルムアルデヒド類が、ホルマリン、パラホルムアルデヒド、サリチルアルデヒド、ベンズアルデヒド及びp−ヒドロキシベンズアルデヒドからなる群から選択された1又は複数のホルムアルデヒド類である請求項1〜6のいずれか一項に記載の摺動部材用繊維強化樹脂組成物。
- 前記アミン類が、トリエチルアミン、トリエタノールアミン、ベンジルメチルアミン及びアンモニア水からなる群から選択された1又は複数のアミン類である請求項1〜7のいずれか一項に記載の摺動部材用繊維強化樹脂組成物。
- 請求項1又は2に記載の摺動部材用繊維強化樹脂組成物を複数層積層し又は複数層捲回して互いに接合することにより形成され、全体形状が平板状又は円筒状を呈する積層摺動部材。
- 請求項3又は4に記載の摺動部材用繊維強化樹脂組成物を複数層積層し又は複数層捲回して互いに接合して形成された部分を備えかつ該部分が少なくとも摺動面を含む、全体形状が平板状又は円筒状を呈する積層摺動部材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008293692A JP5249726B2 (ja) | 2008-11-17 | 2008-11-17 | 摺動部材用繊維強化樹脂組成物及び積層摺動部材 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008293692A JP5249726B2 (ja) | 2008-11-17 | 2008-11-17 | 摺動部材用繊維強化樹脂組成物及び積層摺動部材 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010120992A JP2010120992A (ja) | 2010-06-03 |
| JP5249726B2 true JP5249726B2 (ja) | 2013-07-31 |
Family
ID=42322611
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008293692A Active JP5249726B2 (ja) | 2008-11-17 | 2008-11-17 | 摺動部材用繊維強化樹脂組成物及び積層摺動部材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5249726B2 (ja) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5859183B2 (ja) * | 2009-09-30 | 2016-02-10 | オイレス工業株式会社 | 摺動面材及び該摺動面材を備えた複層摺動部材 |
| JP5595705B2 (ja) | 2009-09-30 | 2014-09-24 | オイレス工業株式会社 | 摺動面材及び該摺動面材を備えた複層摺動部材 |
| JP6025434B2 (ja) * | 2012-07-19 | 2016-11-16 | オイレス工業株式会社 | 摺動部材 |
| FR3023880B1 (fr) | 2014-07-16 | 2017-05-26 | Hydromecanique & Frottement | Piece composite de frottement autolubrifiante |
| AT517893A1 (de) | 2015-10-20 | 2017-05-15 | Tribotecc Gmbh | Tribologisches Material |
| JP7165298B2 (ja) * | 2018-03-02 | 2022-11-04 | スターライト工業株式会社 | 摺動用複合材料及びこれを備えた摺動部材 |
| CN114159890A (zh) * | 2021-11-17 | 2022-03-11 | 安徽元琛环保科技股份有限公司 | 一种高耐磨性除尘滤料的制备方法 |
| CN115978094B (zh) * | 2022-12-21 | 2026-03-20 | 长春工业大学 | 一种高分子纤维复合材料轴瓦及其制备方法 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01230615A (ja) * | 1988-03-11 | 1989-09-14 | Dainippon Ink & Chem Inc | レゾール型固形フェノール樹脂の製造法 |
| JP2692044B2 (ja) * | 1988-11-02 | 1997-12-17 | 工業技術院長 | 水用ピストンポンプ |
| DE4010694A1 (de) * | 1990-04-03 | 1991-10-10 | Hoechst Ag | Faserverstaerkter werkstoff, verfahren zu seiner herstellung und seine verwendung |
| JP4252864B2 (ja) * | 2002-08-30 | 2009-04-08 | オイレス工業株式会社 | 水中用摺動部材ならびにその製造方法 |
| JP4529046B2 (ja) * | 2005-03-28 | 2010-08-25 | 平岡織染株式会社 | 可撓性防汚不燃膜材料 |
| JP2008285534A (ja) * | 2007-05-16 | 2008-11-27 | Gun Ei Chem Ind Co Ltd | 疎水性有機材料に親和性を有するレゾール型フェノール樹脂 |
| JP5026216B2 (ja) * | 2007-10-09 | 2012-09-12 | オイレス工業株式会社 | 摺動部材用繊維強化樹脂組成物及び積層摺動部材 |
| JP5026215B2 (ja) * | 2007-10-09 | 2012-09-12 | オイレス工業株式会社 | 摺動部材用繊維強化樹脂組成物及び積層摺動部材 |
-
2008
- 2008-11-17 JP JP2008293692A patent/JP5249726B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2010120992A (ja) | 2010-06-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5859183B2 (ja) | 摺動面材及び該摺動面材を備えた複層摺動部材 | |
| JP5595705B2 (ja) | 摺動面材及び該摺動面材を備えた複層摺動部材 | |
| JP2010120992A (ja) | 摺動部材用繊維強化樹脂組成物及び積層摺動部材 | |
| JP5026216B2 (ja) | 摺動部材用繊維強化樹脂組成物及び積層摺動部材 | |
| EP2623802A1 (en) | Retainer for rolling bearing, and rolling bearing | |
| JP6143588B2 (ja) | 積層すべり部材及びこの積層すべり部材を使用したすべり支承 | |
| CN104471270B (zh) | 偏航控制用制动块及制动构件 | |
| JP5215630B2 (ja) | 摺動部材 | |
| JP4519355B2 (ja) | 水中用摺動部材ならびにその製造方法 | |
| JP5026215B2 (ja) | 摺動部材用繊維強化樹脂組成物及び積層摺動部材 | |
| EP3189124B1 (en) | Composite bearing with enhanced wear and machinability | |
| JP4008785B2 (ja) | 水中用摺動部材ならびにその製造方法 | |
| JP5216170B2 (ja) | 摺動部材 | |
| JP2010196894A (ja) | 水中用摺動部材ならびにその製造方法 | |
| JP7165298B2 (ja) | 摺動用複合材料及びこれを備えた摺動部材 | |
| RU2313010C1 (ru) | Связующее для получения антифрикционных изделий, препрег и изделие, выполненное из него | |
| JP6610042B2 (ja) | 摺動部材及び風車のヨー制御用ブレーキ部材 | |
| JP5582011B2 (ja) | 摺動面部材及びこれを用いた複層摺動部材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110913 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130221 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20130326 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20130412 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5249726 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20160419 Year of fee payment: 3 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R360 | Written notification for declining of transfer of rights |
Free format text: JAPANESE INTERMEDIATE CODE: R360 |
|
| R370 | Written measure of declining of transfer procedure |
Free format text: JAPANESE INTERMEDIATE CODE: R370 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |