JP5438593B2 - グラビアオフセット印刷機 - Google Patents
グラビアオフセット印刷機 Download PDFInfo
- Publication number
- JP5438593B2 JP5438593B2 JP2010114005A JP2010114005A JP5438593B2 JP 5438593 B2 JP5438593 B2 JP 5438593B2 JP 2010114005 A JP2010114005 A JP 2010114005A JP 2010114005 A JP2010114005 A JP 2010114005A JP 5438593 B2 JP5438593 B2 JP 5438593B2
- Authority
- JP
- Japan
- Prior art keywords
- cylinder
- gravure
- ink
- blanket
- blanket cylinder
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F9/00—Rotary intaglio printing presses
- B41F9/01—Rotary intaglio printing presses for indirect printing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F13/00—Common details of rotary presses or machines
- B41F13/08—Cylinders
- B41F13/18—Impression cylinders
- B41F13/187—Impression cylinders for rotogravure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F31/00—Inking arrangements or devices
- B41F31/02—Ducts, containers, supply or metering devices
- B41F31/06—Troughs or like reservoirs with immersed or partly immersed, rollers or cylinders
- B41F31/07—Troughs or like reservoirs with immersed or partly immersed, rollers or cylinders for rotogravure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F9/00—Rotary intaglio printing presses
- B41F9/02—Rotary intaglio printing presses for multicolour printing
- B41F9/023—Web printing presses
- B41F9/028—Web printing presses of the satellite type
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Printing Methods (AREA)
- Rotary Presses (AREA)
Description
本発明は、シリコーン製のブランケットが設けられたグラビアオフセット印刷機に関するものである。
この種のグラビアオフセット印刷機としては、周面にインキが供給される凹版と、周面に装着したシリコーンブランケットを凹版に当接させてインキが受け渡されるブランケット胴とを備え、シリコーンブランケットを凹版から離間させて被転写体に圧接させながら転動させることにより、シリコーンブランケットから被転写体にインキを転写させて、高精細な印刷を行うものがある(例えば、特許文献1参照)。
上述したようなシリコーンブランケットを使用した高精細印刷の重要な要件である、ブランケット上での溶剤揮発に起因するインキ凝縮力の向上度合いは、以下に述べる要素によって決定される。すなわち、
(1)ブランケット上でのインキ体積
(2)インキの溶剤沸点および溶剤の添加割合
(3)ブランケット周辺の雰囲気
(4)版面からインキを受け渡してから基材に転写するまでの時間
が挙げられるが、(2)(3)(4)に関しては版の絵柄にかかわらず略同一となるが、(1)のブランケット上でのインキ体積は絵柄により大きく異なる。このため、例えば50μmの線幅では転写時に適当な凝縮力に向上し、ブランケット上に残ることなく100%転写する状態でも、10μmの線幅では体積が小さいことにより、ブランケット上で乾燥過多となり基材に転写しないという不都合が発生し、種々の印刷絵柄を一度に印刷することが難しかった。
(1)ブランケット上でのインキ体積
(2)インキの溶剤沸点および溶剤の添加割合
(3)ブランケット周辺の雰囲気
(4)版面からインキを受け渡してから基材に転写するまでの時間
が挙げられるが、(2)(3)(4)に関しては版の絵柄にかかわらず略同一となるが、(1)のブランケット上でのインキ体積は絵柄により大きく異なる。このため、例えば50μmの線幅では転写時に適当な凝縮力に向上し、ブランケット上に残ることなく100%転写する状態でも、10μmの線幅では体積が小さいことにより、ブランケット上で乾燥過多となり基材に転写しないという不都合が発生し、種々の印刷絵柄を一度に印刷することが難しかった。
本発明は上記した従来の問題に鑑みなされたものであり、その目的とするところは、種々の印刷絵柄を一度に印刷できる高精細な印刷機およびその印刷方法を提供することにある。
この目的を達成するために、本発明は、インキが充填される凹部が周面に設けられたグラビア版胴と、このグラビア版胴に対接されグラビア版胴からインキが受け渡されるブランケット胴と、このブランケット胴と対向されブランケット胴との間に被印刷物が供給される圧胴とを備え、前記グラビア版胴を、前記凹部の幅に応じて複数設け、前記複数の各グラビア版胴の前記ブランケット胴に対接する対接位置は、当該ブランケット胴から前記被印刷物へ転写される時点での各インキが互いに同じ生乾き状態となるように設定されているものである。
本発明は、インキが充填される凹部が周面に設けられたグラビア版胴と、このグラビア版胴に対接されグラビア版胴からインキが受け渡されるブランケット胴と、このブランケット胴と対向されブランケット胴との間に被印刷物が供給される圧胴とを備え、前記グラビア版胴を、前記凹部の幅に応じて複数設け、前記複数のグラビア版胴の前記ブランケット胴に対接する対接位置は、凹部の幅が相対的に広いグラビア版胴が、凹部の幅が相対的に狭いグラビア版胴よりも、前記ブランケット胴の回転方向上流側に位置するように設定されているものである。
本発明は、前記発明のいずれか一つの発明において、前記各グラビア版胴に供給するインキの種類を変えるものである。
本発明は、前記発明のいずれか一つの発明において、前記ブランケット胴の少なくとも表面を表面エネルギーが低い材料によって形成したものである。
本発明は、前記発明のいずれか一つの発明において、前記インキは銀ペーストが含有されているものである。
本発明によれば、互いに幅が異なる凹部を有する複数のグラビア版胴の各凹部内に充填されるインキが、被印刷物に転写される際同じ生乾き状態で乾燥されているため、転写されるインキ自体が保有する擬集力にばらつきが発生しない。このため、被印刷物に転写されるインキの転写力が均一になるから、種々の印刷絵柄を一度に印刷することができる。
グラビアオフセット印刷機によって、高精細な印刷を行う方法として、ブランケットにシリコーン等の表面エネルギーの低い材料を使用した印刷が提案されている。シリコーン等をブランケットの材料に使用するのに、主に二つの理由がある。一つは、インキに比べて充分表面エネルギーの低いブランケットを用いることで、インキがブランケットに転写した際のブランケット上でのインキの濡れ拡がりを防止できることである。このことにより、版の絵柄に忠実な像をブランケット上に形成することができる。
もう一つは、ブランケット上でインキの凝集力が充分上がり、かつ乾燥過多にならない条件を設定することにより、被印刷物へのインキ転写時に、インキが分断することなく、100%全てのインキを被印刷物へ転写可能になることにある。このことにより、ピンホール等の欠陥を防止することができる。また、通常ブランケットの表面は、インキを離しやすくするために、研磨等により仕上げ加工が施されており、印刷されたインキの表面はブランケット表面を写し取った極めて平滑な面を形成することができる。本発明は、このシリコーンの特性を利用したものである。
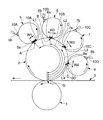
以下、本発明の実施の形態を図1に基づいて説明する。なお、同図において、画線部の線の幅W1ないしW4は、説明の都合上実際の幅よりも誇張して図示している。同図において、符号1で示すものは圧胴であって、この圧胴1には、圧胴1の径よりも大きく形成され、後述する第1ないし第4のグラビア版胴5ないし8の径の2倍の径に形成されたシリコーン製のブランケット胴2が対向している。これら圧胴1とブランケット胴2との間には、圧胴1とブランケット胴2とが対向する転写位置G点において、ブランケット胴2からインキが転写される被印刷物3が供給される。
ブランケット胴2の周面には、ブランケット胴2の回転方向上流側から下流側に向かって設けられたいずれも同じ径に形成された四つの第1ないし第4のグラビア版胴5ないし8が、ブランケット胴2の周面の各対接位置A点、B点、C点、D点において対接されている。
第1ないし第4のグラビア版胴5ないし8の周面には、いずれも銀ペーストが含有されたインキ10Aないし10Dが充填される凹部5aないし8aが設けられている。これらグラビア版胴5ないし8の周面には、図示を省略したインキ供給装置からインキが供給され、供給されたインキ10Aないし10Dがドクターブレード5bないし8bによって凹部5aないし8a内に充填されるとともに、グラビア版胴5ないし8の周面に付着された余分なインキは掻き取られる。
各グラビア版胴5ないし8の凹部5aないし8aの幅(凹部5aないし8a内に充填されるインキが被印刷物に転写されることにより形成される画線部の線の幅)は、W1ないしW4に形成されており、これら幅W1ないしW4は、
W1>W2>W3>W4
となるように設定されている。
W1>W2>W3>W4
となるように設定されている。
また、第1のグラビア版胴5のブランケット胴2に対接する対接位置A点と、ブランケット胴2から被印刷物3へインキ10Aないし10Dを転写させる転写位置G点との間におけるブランケット胴2の周面の長さをL1とし、第2のグラビア版胴6のブランケット胴2に対接する対接位置B点と転写位置G点との間におけるブランケット胴2の周面の長さをL2とし、第3のグラビア版胴7のブランケット胴2に対接する対接位置C点と転写位置G点との間におけるブランケット胴2の周面の長さをL3とし、第4のグラビア版胴8のブランケット胴2に対接する対接位置D点と転写位置G点との間におけるブランケット胴2の周面の長さをL4とすると、
L1>L2>L3>L4
となるように対接位置A点、B点、C点、D点が設定されている。
L1>L2>L3>L4
となるように対接位置A点、B点、C点、D点が設定されている。
すなわち、第1ないし第4のグラビア版胴5ないし8のブランケット胴2に対接する対接位置A点ないしD点は、凹部の幅が相対的に広いグラビア版胴が、凹部の幅が相対的に狭いグラビア版胴よりも、ブランケット胴2の回転方向上流側に位置するように設定されている。
すなわち、長さL1、L2、L3、L4は、幅W1ないしW4に応じて、第1ないし第4の各グラビア版胴5ないし8からブランケット胴2に受け渡され、転写位置G点において当該ブランケット胴2から被印刷物3へ転写される時点での各インキ10Aないし10Dが互いに同じ生乾き状態に乾燥されている状態、すなわち同じ所定の凝集力を有する状態となるように設定されている。換言すれば、第1ないし第4の各グラビア版胴5ないし8からブランケット胴2に各インキ10Aないし10Dが受け渡された時点から、転写位置G点において当該ブランケット胴2が被印刷物3へインキ10を転写するまでの各時間は、複数の各グラビア版胴5ないし8からブランケット胴2に受け渡され、当該ブランケット胴2から被印刷物3へ転写される時点での各インキ10Aないし10Dが互いに同じ生乾き状態に乾燥されている状態、すなわち同じ所定の凝集力を有する状態となるように設定されている。ここで、各インキ10Aないし10Dが互いに同じ生乾き状態に乾燥されている、または同じ所定の凝集力を有する状態とは、転写位置G点において、凹部5aないし8a内に充填されたインキ10Aないし10Dが完全に乾燥した状態ではなく、インキ10Aないし10Dが凹部5aないし8a内に残存することなく被印刷物3へ転写される接着力を有する状態のことをいう。
次に、このように構成されたグラビアオフセット印刷機における印刷動作について説明する。第1ないし第4のグラビア版胴5ないし8の各周面に図示を省略したインキ供給装置から供給されたインキは、ドクターブレード5bないし8bによって凹部5aないし8a内に充填されるととともに、各グラビア版胴5ないし8の周面に付着した余分なインキが掻き取られる。
凹部5aないし8a内に充填されたインキ10Aないし10Dは、各対接位置A点ないしD点においてブランケット胴2に受け渡される。このとき、ブランケット胴2は弾性変形しやすいシリコーンによって形成されているため、一部が凹部5aないし8a内に入り込む。このため、凹部5aないし8a内に充填されたインキ10Aないし10Dとブランケット胴2とが密着するから、ブランケット胴2にインキ10Aないし10Dが確実に受け渡される。
ブランケット胴2に受け渡されたインキ10Aないし10Dは、転写位置G点までに移動する間に、インキ10Aないし10D内に含まれている溶剤が自然乾燥され、インキ10Aないし10Dが互いに同じ生乾き状態に乾燥されている状態、すなわち同じ所定の凝集力を有する状態となる。したがって、転写位置G点においてブランケット胴2から被印刷物3に転写されるインキによって、精度の高い画線部を形成することができるから高精細な印刷を行うことができる。このとき、上述した四本のドクターブレード5bないし8bにより各凹部5aないし8a内に供給される各インキ10Aないし10Dを、画線部の線の幅W1ないしW4および長さL1ないしL4に対応して、ブランケット胴2から被印刷物3へ転写される時点での各インキが互いに同じ生乾き状態、すなわち同じ凝集力を有する状態となるように、必要に応じて、各インキ10Aないし10Dに含まれている溶剤を沸点の異なるものや溶剤の配合割合等が異なるというようにインキの種類を変えてもよい。
したがって、画線部の線を異なる幅に形成する各凹部5aないし8a内に充填されるインキ10Aないし10Dは、転写位置G点において被印刷物3に転写されるとき、同じ生乾き状態で乾燥されているため、転写されるインキ自体が保有する擬集力にばらつきが発生することなく、所定の凝集力を有することになる。このため、被印刷物3に転写されるインキ10Aないし10Dの転写力が均一になるから、印刷品質にばらつきがでるようなことがなく印刷品質が向上する。すなわち、線の幅が異なる画線部を形成する複数のグラビア版胴5ないし8の各凹部5aないし8a内に充填されるインキが、被印刷物3に転写される際同じ状態で乾燥されているため、転写されるインキ自体が保有する擬集力にばらつきが発生しない。このため、被印刷物3に転写されるインキの転写力が均一になるから、種々の印刷絵柄を一度に印刷することができる。
同時に、転写位置G点に移動する間に、ブランケット胴2に受け渡されたインキ10Aないし10Dは、生乾き状態となっているため、被印刷物3に転写する際にインキ10Aないし10Dに所望の接着力が得られる。このため、被印刷物3に対するインキ10Aないし10Dの接着力が向上することにより、インキ10Aないし10Dの被印刷物3への転写が的確になるから、転写不良が低減され印刷品質が向上する。
また、シリコーンの特性からブランケット胴2の表面エネルギーが低下するため、被印刷物3に転写される際にインキ10Aないし10Dの離型性が向上するから、画線部を形成するインキ10Aないし10Dのインキ面が平滑化され高品質の印刷が行える。
なお、本実施例においては、ブランケット胴2をシリコーン製としたが、表面にシリコーンブランケットが巻かれている、またはシリコーン膜が形成されている等、グラビア版胴からインキが受け渡される部位が少なくともシリコーンによって形成されていればよい。また、本実施の形態においては、ブランケット胴6をシリコーンによって形成したが、これに限定されることはなく、PTFE(ポリテトラフルオロエチレン)やPVDF(ポリフッ化ビニリデン)によって形成してもよく、要は表面エネルギーが低く、離型性がよいものであればよい。
1…圧胴、2…シリコーン製のブランケット胴、3…被印刷物、5ないし8…グラビア版胴、5aないし8a…凹部、10Aないし10D…インキ、A点ないしD点…対接位置、G点…転写位置、W1ないしW4…凹部5aないし8aの幅。
Claims (5)
- インキが充填される凹部が周面に設けられたグラビア版胴と、このグラビア版胴に対接されグラビア版胴からインキが受け渡されるブランケット胴と、このブランケット胴と対向されブランケット胴との間に被印刷物が供給される圧胴とを備え、
前記グラビア版胴を、前記凹部の幅に応じて複数設け、
前記複数の各グラビア版胴の前記ブランケット胴に対接する対接位置は、当該ブランケット胴から前記被印刷物へ転写される時点での各インキが互いに同じ生乾き状態となるように設定されていることを特徴とするグラビアオフセット印刷機。 - インキが充填される凹部が周面に設けられたグラビア版胴と、このグラビア版胴に対接されグラビア版胴からインキが受け渡されるブランケット胴と、このブランケット胴と対向されブランケット胴との間に被印刷物が供給される圧胴とを備え、
前記グラビア版胴を、前記凹部の幅に応じて複数設け、
前記複数のグラビア版胴の前記ブランケット胴に対接する対接位置は、凹部の幅が相対的に広いグラビア版胴が、凹部の幅が相対的に狭いグラビア版胴よりも、前記ブランケット胴の回転方向上流側に位置するように設定されていることを特徴とするグラビアオフセット印刷機。 - 前記各グラビア版胴に供給するインキの種類を変えることを特徴とする請求項1または2記載のグラビアオフセット印刷機。
- 前記ブランケット胴の少なくとも表面を表面エネルギーが低い材料によって形成したことを特徴とする請求項1または2記載のグラビアオフセット印刷機。
- 前記インキは銀ペーストが含有されていることを特徴とする請求項1または2記載のグラビアオフセット印刷機。
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010114005A JP5438593B2 (ja) | 2010-05-18 | 2010-05-18 | グラビアオフセット印刷機 |
| US13/106,777 US20110283905A1 (en) | 2010-05-18 | 2011-05-12 | Gravure offset printing press |
| CN2011101283945A CN102248748A (zh) | 2010-05-18 | 2011-05-13 | 凹版胶印印刷机 |
| KR1020110046342A KR20110127083A (ko) | 2010-05-18 | 2011-05-17 | 그라비아 오프셋 인쇄기 |
| TW100117183A TW201200368A (en) | 2010-05-18 | 2011-05-17 | Gravure offset printing press |
| EP11004079A EP2388137A1 (en) | 2010-05-18 | 2011-05-17 | Gravure offset printing press |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010114005A JP5438593B2 (ja) | 2010-05-18 | 2010-05-18 | グラビアオフセット印刷機 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011240567A JP2011240567A (ja) | 2011-12-01 |
| JP5438593B2 true JP5438593B2 (ja) | 2014-03-12 |
Family
ID=44318695
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010114005A Expired - Fee Related JP5438593B2 (ja) | 2010-05-18 | 2010-05-18 | グラビアオフセット印刷機 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20110283905A1 (ja) |
| EP (1) | EP2388137A1 (ja) |
| JP (1) | JP5438593B2 (ja) |
| KR (1) | KR20110127083A (ja) |
| CN (1) | CN102248748A (ja) |
| TW (1) | TW201200368A (ja) |
Families Citing this family (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5405676B2 (ja) * | 2011-02-14 | 2014-02-05 | 順 阪本 | 印刷機、印刷装置および印刷方法 |
| BR102012016393A2 (pt) | 2012-07-02 | 2015-04-07 | Rexam Beverage Can South America S A | Dispositivo de impressão em latas, processo de impressão em latas, lata impressa e blanqueta |
| JP6112502B2 (ja) * | 2012-10-05 | 2017-04-12 | 株式会社小森コーポレーション | グラビアオフセット印刷機 |
| JP2014133372A (ja) * | 2013-01-11 | 2014-07-24 | Fujikura Ltd | 印刷装置、印刷方法、光ファイバ及び光ファイバケーブル |
| ES2842224T3 (es) | 2013-06-11 | 2021-07-13 | Ball Corp | Procedimiento de impresión usando placas de fotopolímero blando |
| US9555616B2 (en) | 2013-06-11 | 2017-01-31 | Ball Corporation | Variable printing process using soft secondary plates and specialty inks |
| JP6233807B2 (ja) * | 2014-02-26 | 2017-11-22 | 株式会社小森コーポレーション | グラビア印刷機およびグラビア印刷機の運転方法 |
| US10086602B2 (en) | 2014-11-10 | 2018-10-02 | Rexam Beverage Can South America | Method and apparatus for printing metallic beverage container bodies |
| PL3028856T3 (pl) | 2014-12-04 | 2019-10-31 | Ball Beverage Packaging Europe Ltd | Urządzenie drukujące |
| US10549921B2 (en) | 2016-05-19 | 2020-02-04 | Rexam Beverage Can Company | Beverage container body decorator inspection apparatus |
| US11034145B2 (en) | 2016-07-20 | 2021-06-15 | Ball Corporation | System and method for monitoring and adjusting a decorator for containers |
| RU2701243C1 (ru) | 2016-07-20 | 2019-09-25 | Бол Корпорейшн | Система и способ настройки красочного аппарата машины для печатания на баллонах и тубах |
| US10739705B2 (en) | 2016-08-10 | 2020-08-11 | Ball Corporation | Method and apparatus of decorating a metallic container by digital printing to a transfer blanket |
| MX395129B (es) | 2016-08-10 | 2025-03-24 | Ball Corp | Metodo y aparato para decorar un recipiente metalico por impresion digital a una manta de transferencia. |
| JP6386119B2 (ja) * | 2017-03-07 | 2018-09-05 | 株式会社小森コーポレーション | グラビアオフセット印刷機 |
| CN108582970A (zh) * | 2018-04-21 | 2018-09-28 | 海宁市天祥包装机械厂 | 凹版印刷机 |
| CA3125637C (en) | 2019-01-11 | 2023-10-24 | Ball Corporation | Closed-loop feedback printing system |
| CN109572155B (zh) * | 2019-01-28 | 2020-12-15 | 广东法拉利彩印实业有限公司 | 一种凹版印刷机 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1604082A (en) * | 1924-11-10 | 1926-10-19 | James T Robinson | Apparatus for offset photogravure printing |
| JPS61284441A (ja) * | 1985-06-11 | 1986-12-15 | Takahane Sangyo Kk | オフセツトによる印刷機及びその印刷方法 |
| EP0343105B1 (de) * | 1988-05-18 | 1993-12-15 | De La Rue Giori S.A. | Mehrfarbenrotationsdruckmaschine zum gleichzeitigen Schön- und Widerdruck |
| CH675985A5 (ja) * | 1988-07-13 | 1990-11-30 | De La Rue Giori Sa | |
| JP2004111822A (ja) * | 2002-09-20 | 2004-04-08 | Sumitomo Rubber Ind Ltd | 透光性電磁波シールド部材の製造方法 |
| JP2005186597A (ja) * | 2003-12-26 | 2005-07-14 | Sumitomo Rubber Ind Ltd | 導電性パターンの製造方法 |
-
2010
- 2010-05-18 JP JP2010114005A patent/JP5438593B2/ja not_active Expired - Fee Related
-
2011
- 2011-05-12 US US13/106,777 patent/US20110283905A1/en not_active Abandoned
- 2011-05-13 CN CN2011101283945A patent/CN102248748A/zh active Pending
- 2011-05-17 TW TW100117183A patent/TW201200368A/zh unknown
- 2011-05-17 KR KR1020110046342A patent/KR20110127083A/ko not_active Ceased
- 2011-05-17 EP EP11004079A patent/EP2388137A1/en not_active Withdrawn
Also Published As
| Publication number | Publication date |
|---|---|
| JP2011240567A (ja) | 2011-12-01 |
| TW201200368A (en) | 2012-01-01 |
| CN102248748A (zh) | 2011-11-23 |
| KR20110127083A (ko) | 2011-11-24 |
| US20110283905A1 (en) | 2011-11-24 |
| EP2388137A1 (en) | 2011-11-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2011240567A (ja) | グラビアオフセット印刷機 | |
| JP2006289983A (ja) | ロールツーロール輪転印刷法を用いた電子素子の製造方法及び製造装置 | |
| JP2011230348A (ja) | グラビア印刷機 | |
| US20120111215A1 (en) | Method for pasty ink flexography printing associated to ink load variation due to thermal modulation | |
| CN110171198A (zh) | 无图案网纹辊上墨系统和方法 | |
| JP4645194B2 (ja) | 印刷方法および印刷装置 | |
| JP6160988B2 (ja) | オフセットインク供給方法及びオフセットインク供給システム | |
| JP5607421B2 (ja) | グラビアオフセット印刷機 | |
| JP2011230350A (ja) | グラビアオフセット印刷機 | |
| US7841277B1 (en) | Layered structure of a printing plate for printing solid areas and highlight areas | |
| JP2002321336A (ja) | 凹版輪転機 | |
| CA2349962C (en) | A doctor blade for the removal of dampening medium | |
| CN100381283C (zh) | 具有至少一个印刷装置的印刷机 | |
| JPS6029358B2 (ja) | 印刷法 | |
| JP2018086790A (ja) | 印刷装置および印刷方法 | |
| JP5292745B2 (ja) | グラビア印刷用版胴 | |
| JP4983048B2 (ja) | グラビア印刷機および印刷方法 | |
| Youssef | Using of flexographic printing plates for producing an organic field effect transistor | |
| JP2000238402A (ja) | 印刷基材、印刷物および高精細印刷方法 | |
| JP2001021714A (ja) | 高精度印刷方法及び高精度印刷装置 | |
| IT202000022543A1 (it) | Procedimento per il rivestimento di rulli per tecniche di stampaggio | |
| TW200835604A (en) | Printing plate | |
| JP2000141588A (ja) | 凹版のインキ乾燥防止方法、印刷装置および印刷パターン | |
| JP2017001334A (ja) | 印刷装置 | |
| JPH1035137A (ja) | 糊付装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130501 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20131115 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20131126 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20131213 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |